O que é o maquinagem de precisão para moldes de impressão 3D?
Autor:H.K.X Publicado em:2026-09-18 Categoria:informação pública Visualizações:2556
Resumo:
"A expressão "moldes impressos em 3D" pode facilmente levar a pensar que, após a impressão, é possível passar diretamente à produção. No entanto, a prática real do setor é exatamente o oposto: praticamente nenhuma das peças de encaixe ou núcleos produzidos por fabrico aditivo de metal é entregue sem passar por um processo de usinagem de precisão. O chamado "acabamento de precisão para moldes de impressão 3D" consiste, em termos simples, na utilização de técnicas subtrativas — como fresagem CNC, retificação, eletroerosão (EDM) e polimento — para transformar a peça impressa de um "estado bruto" para um "estado de molde». Este artigo explica de forma exaustiva os princípios envolvidos, a razão pela qual é necessário realizar este processo, quais as superfícies a tratar e quais as tolerâncias a respeitar.
Catálogo de artigos[Escondido]
- 1. Conceito: Fabrico misto, divisão de tarefas entre o fabrico aditivo e o fabrico subtrativo
- 2. Por que razão os moldes impressos em 3D têm de ser sujeitos a um processamento de precisão?
- 3. Superfícies críticas que requerem um acabamento de precisão
- 4. Indicadores-chave: tolerâncias e rugosidade superficial
- 5. Panorama geral dos processos de pós-tratamento mais comuns
- 6. Escolha dos materiais: H13 / 420 / cobre
- 7. Por que razão os moldes de arrefecimento contínuo dependem mais do trabalho de precisão?
- 8. Como escolher um prestador de serviços
- 9. Perguntas frequentes
1. Conceito: Fabrico misto, divisão de tarefas entre o fabrico aditivo e o fabrico subtrativo
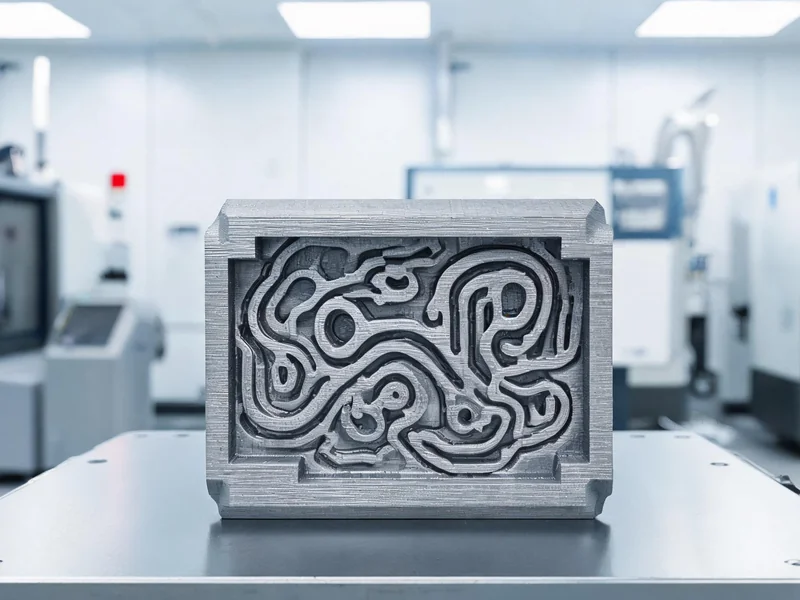
No que diz respeito à usinagem de precisão para moldes de impressão 3D, o termo técnico é Fabrico misto ——Integrar a fabricação aditiva (ou seja, impressão 3D em metal/fusão seletiva por laser, SLM) com a fabricação subtrativa (fresagem e retificação CNC) num único processo.
A divisão de tarefas entre os dois é muito clara: A impressão 3D é responsável pela "forma" , é capaz de realizar o que a perfuração tradicional simplesmente não consegue fazer Canais de arrefecimento adaptáveis à forma , canais de fluxo integrados, cavidades com formas irregulares moldadas numa única operação; A usinagem de precisão é responsável pela "precisão" , garantindo que as superfícies que determinam efetivamente a viabilidade do molde — como as faces de separação, os orifícios de posicionamento e as ranhuras de vedação — cumpram as tolerâncias e o acabamento exigidos pelos desenhos. Em suma: a fabricação aditiva proporciona liberdade, enquanto a subtrativa proporciona precisão.
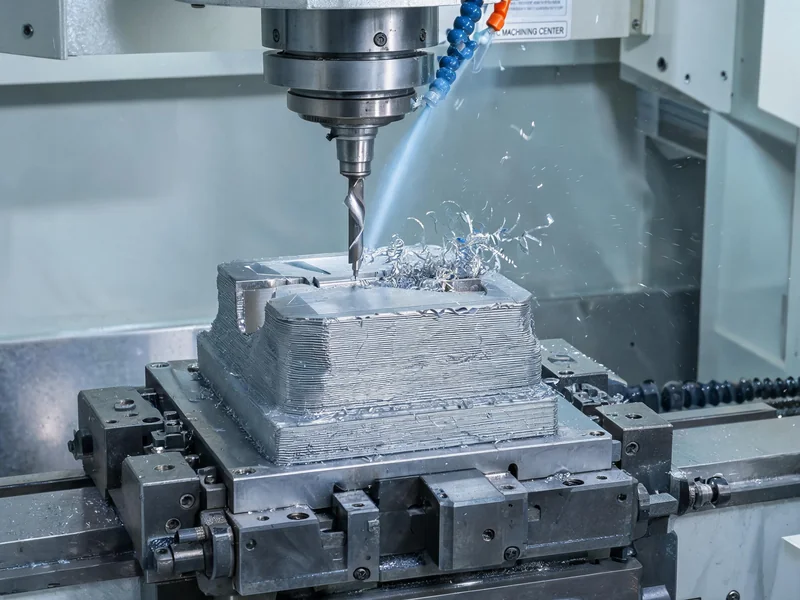
O processo mais comum é o seguinte:"Impressão — Pós-processamento": Primeiro, imprime-se uma peça de encaixe com acabamento quase final, deixando uma margem de segurança; depois, recorre-se à máquina CNC para realizar o acabamento de precisão das superfícies críticas, de acordo com as tolerâncias. Este conjunto de etapas já é amplamente utilizado em moldes de injeção, fundição injectada em moldes de alto valor acrescentado, como moldes de injeção e moldes de sopro.
2. Por que razão os moldes impressos em 3D têm de ser sujeitos a um processamento de precisão?
Muitas pessoas que entram em contacto com a fabricação aditiva pela primeira vez perguntam: a impressão 3D não é conhecida como "formação pura"? A resposta é: a impressão 3D em metal é uma "formação quase pura", não uma "formação pura". As peças impressas apresentam três defeitos intrínsecos, o que determina que não possam ser utilizadas diretamente como moldes:
- Rugosidade das camadas:A SLM consiste na acumulação, camada a camada, de pó metálico fundido, apresentando naturalmente um padrão escalonado na superfície, sendo que a rugosidade no estado de fundição situa-se frequentemente em Ra 12,5 µm Cerca de, muito aquém do valor de Ra 0,8 µm exigido para a cavidade.
- Precisão de localização insuficiente:A precisão da impressão 3D situa-se geralmente entre ±0,05 e 0,1 mm, enquanto a superfície de separação do molde e os orifícios dos pinos de posicionamento exigem, frequentemente, uma precisão inferior a ±0,01 mm.
- Microporos e tensões residuais:O processo de impressão pode deixar microporos e tensões internas, sendo necessário recorrer à isostática a quente (HIP), ao tratamento térmico e a operações de acabamento para os eliminar ou contornar.
Por isso, a verdadeira mais-valia da "impressão 3D de moldes" não reside na eliminação do processo de usinagem, mas sim em Criar vantagens em termos de refrigeração complexa e estruturas leves, algo que a produção tradicional não consegue alcançar, e, em seguida, colmatar as lacunas em termos de precisão através de um processamento de precisão . Só quando se compreender isto é que se pode dizer que se compreende verdadeiramente este ofício.
3. Superfícies críticas que requerem um acabamento de precisão
Não é necessário realizar um acabamento de precisão em todas as faces da peça impressa. As superfícies que realmente requerem a intervenção de máquinas CNC ou de retificação são aquelas cujo funcionamento é garantido "pelo contacto e pelo encaixe":
| Tipo de superfície | corresponde ao inglês -ity, -ism, -ization | Requisitos típicos |
|---|---|---|
| Plano de separação / Plano de fecho | Fatores que determinam a precisão do fecho do molde e a formação de rebarbas | Elevada planicidade, Ra ≤ 0,8 µm |
| Orifícios de posicionamento / Orifícios para colunas-guia | Alinhamento dos moldes superior e inferior | ±0,005 a 0,01 mm |
| Superfície de moldagem da cavidade / do núcleo | Determina a aparência do produto e a desmoldagem | Ra 0,2–0,8 µm (polido) |
| Ranhura de vedação / Superfície de vedação | Vedação do circuito de água de arrefecimento e do circuito de óleo | Ra ≤ 0,8 µm, deve ser estanque ao ar |
| Rosca / Orifício de fixação | Compatível com peças normalizadas | Precisão padrão das roscas |
| Plano de referência / Superfície de fixação | Referência de posicionamento para as operações subsequentes | Planicidade, paralelismo |
Aviso aos profissionais: É fundamental deixar uma margem de acabamento nas peças impressas em 3D. Se for excessiva, as vantagens da impressão são anuladas; se for insuficiente, não será possível corrigir os defeitos da superfície. Normalmente, as superfícies críticas são projetadas com uma margem de 0,3 a 0,5 mm, dependendo do equipamento de impressão e dos processos subsequentes.
4. Indicadores-chave: tolerâncias e rugosidade superficial
O "grau de avanço" da usinagem de precisão é ilustrado de forma intuitiva por dois números. A tabela abaixo apresenta uma comparação das diferenças de capacidade entre a fabrico aditivo e a usinagem de precisão:
| norma | Impressão 3D em metal (estado de impressão) | Após a usinagem de precisão CNC |
|---|---|---|
| Precisão de posicionamento/dimensões | ±0,05 ~ 0,1 mm | ±0,005 ~ 0,01 mm |
| Rugosidade da superfície Ra | ≈ 12,5 µm | Fresagem de precisão 1,6 µm / Retificação 0,4 µm / Acabamento espelhado 0,2 µm |
| Ocasiões em que se aplica | Superfícies brutas não críticas | Superfície de separação, orientação, vedação, superfície de moldagem |
Para passar de Ra 12,5 µm para Ra 0,2 µm, é frequentemente necessário passar por várias etapas: fresagem de desbaste para remover o excesso de material → fresagem de acabamento até Ra 1,6 µm → retificação até Ra 0,4 µm → polimento até Ra 0,2 µm com acabamento espelhado. À medida que a rugosidade diminui um nível, o tempo de trabalho aumenta significativamente, pelo que Esforçar-se apenas nas superfícies que realmente necessitam de um acabamento liso , é a estratégia central para o controlo dos custos.
5. Panorama geral dos processos de pós-tratamento mais comuns
O acabamento de precisão de moldes impressos em 3D não é um processo único, mas sim toda uma "cadeia de pós-processamento". Entre os mais comuns, destacam-se:
- Fresagem / Torneamento CNC:As principais fontes de precisão são as superfícies de divisão, os furos, as ranhuras, as roscas e as faces terminais.
- Moagem:Destina-se a superfícies de precisão que requeiram planicidade, paralelismo e um valor de Ra inferior a 0,4 µm.
- EDM (Electroerosão):Usinagem de ranhuras profundas e estreitas, ângulos agudos e retoques localizados em materiais duros, sendo particularmente útil após o endurecimento das peças impressas.
- Esmerilagem / Polimento:Obter uma superfície de moldagem com acabamento espelhado de Ra 0,2 µm, melhorando a desmoldagem e a superfície do produto.
- Jato de areia / granalhagem:Unificar a textura da superfície das faces não críticas e remover as impurezas.
- HIP (Isostática a quente):Fechar os microporos internos, aumentando a densidade e o desempenho em termos de fadiga.
- Tratamento térmico:H13: Normalmente, é submetido a um processo de têmpera a 860 ℃ + duplo recozimento a 520 ℃, atingindo 48~56 HRC.
Um fornecedor de confiança organizará estes processos de acordo com os requisitos funcionais das peças, criando um fluxo de produção claro, em vez de "imprimir e, depois, fazer duas fresagens ao acaso".
6. Escolha dos materiais: H13 / 420 / cobre
A escolha dos materiais para as inserções de moldes impressos em 3D seguiu, basicamente, a mesma lógica do sistema tradicional de aços para moldes, tendo apenas sido substituída pela forma em pó:
| confecções | Dureza (após tratamento térmico) | Cenários aplicáveis |
|---|---|---|
| H13 – Aço para ferramentas para trabalho a quente | 48 a 56 HRC | Normas da indústria para moldes de fundição sob pressão e de injeção de plástico; resistência à fadiga térmica e à fissuração por calor |
| Aço inoxidável 420 | Cerca de 48 a 52 HRC | Moldes resistentes à corrosão para os setores da saúde, alimentar, etc. |
| C18150 Liga de cobre | Mais baixo (prioridade à condutividade térmica) | Inserções com elevadas necessidades de arrefecimento e coeficiente de condução térmica superior a 300 W/m·K |
No caso de condições de alta temperatura, como a fundição sob pressão,O H13 é a escolha preferida——A sua composição em liga de cromo + vanádio-molibdénio 5%, capaz de manter a tenacidade e a resistência à fissuração térmica mesmo sob ciclos repetidos de calor e frio, é precisamente a razão pela qual é amplamente utilizada a longo prazo em moldes de fundição sob pressão para automóveis de grande porte (blocos-cilíndros de motores, caixas de baterias). Para mais informações sobre os pontos-chave da estrutura e do projeto de arrefecimento dos moldes de fundição sob pressão, consulte Conceção de moldes para fundição sob pressão de alumínio Um artigo.
7. Por que razão os moldes de arrefecimento contínuo dependem mais do trabalho de precisão?
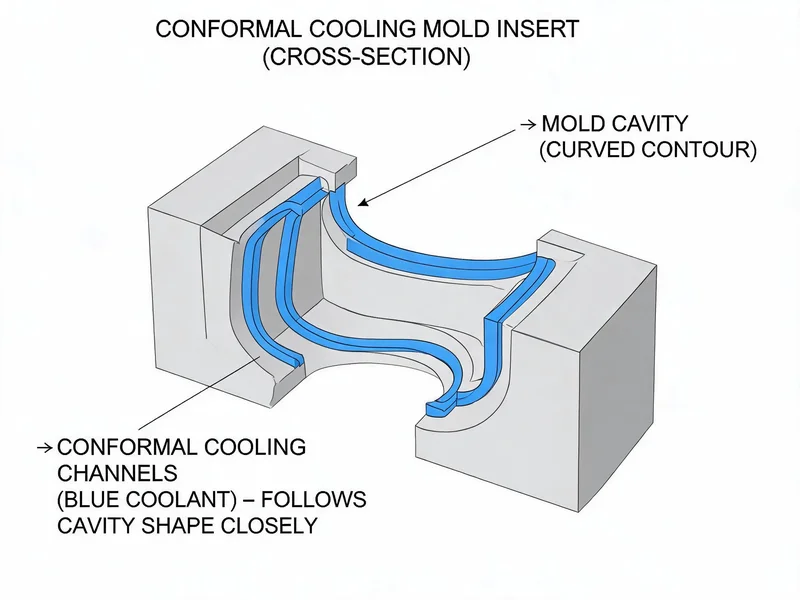
O arrefecimento conformacional (Conformal Cooling) é a aplicação mais bem-sucedida da impressão 3D no setor dos moldes: os canais de arrefecimento já não são um simples orifício reto, mas sim Seguir o contorno da cavidade , mantendo uma distância igual à superfície de moldagem, o que permite dissipar o calor de forma uniforme. Os benefícios são muito diretos — o ciclo de moldagem pode normalmente ser reduzido em 20%~30%, e a deformação e as variações dimensionais do produto também são atenuadas.
Mas o arrefecimento adaptado à forma, precisamente, Aumentou a dificuldade da usinagem de precisão: O canal fica muito próximo da cavidade de desmoldagem, a apenas alguns milímetros de distância. Ao usinar a linha de divisão e a ranhura de vedação, se a penetração da lâmina for excessiva, irá Perfurar o canal de água , o inteiro inserto fica inutilizável. Por isso, os insertos com arrefecimento integrado apresentam requisitos mais exigentes no que diz respeito à margem de usinagem, aos percursos das ferramentas e à inspeção: após a usinagem, é ainda necessário realizar o arrefecimento dos canais de arrefecimento Testes de pressão e testes de estanqueidade, garantindo que o circuito hidráulico não apresente fugas sob pressão elevada durante um período prolongado. Na produção em série, as peças de refrigeração adaptadas ao formato são normalmente combinadas com Produção de fundição de alumínio Depurar o processo em conjunto, verificando o efeito de arrefecimento e a consistência do produto com base no ritmo de produção real.
Riscos principais: As peças de refrigeração com formato adaptado devem ser concebidas tendo em conta o processo de maquinagem. Se os canais de refrigeração, as ranhuras de vedação, os orifícios dos pinos de expulsão e os orifícios de fixação entrarem em conflito, é muito provável que se verifiquem rupturas durante a maquinagem. Recomenda-se que, já na fase de conceção, se realize uma avaliação da fabricabilidade, a fim de definir antecipadamente os pontos de referência de maquinagem e as zonas de evasão dos canais de refrigeração.
8. Como escolher um prestador de serviços
Existem muitas fábricas capazes de imprimir em metal, mas poucas conseguem realizar simultaneamente o acabamento. Ao selecionar um fornecedor, recomenda-se que se tenha em conta quatro aspetos:
- Se se trata de uma integração de "fabricação aditiva + subtrativa":É preferível que a impressão e o acabamento sejam realizados na mesma empresa, para evitar a atribuição de responsabilidades e comunicações repetidas sobre as margens de corte.
- Tem experiência no setor dos moldes:Só uma equipa com experiência na fabricação de moldes de fundição sob pressão e de injeção de plástico compreende a lógica de usinagem das linhas de divisão, dos ângulos de desmoldagem e dos canais de arrefecimento.
- Existe algum relatório de análise completo:Dados rastreáveis relativos a tolerâncias, dureza e rugosidade superficial, bem como registos de testes de pressão e de estanqueidade dos canais de água.
- Capacidades de tratamento térmico e HIP:Consegue atingir uma dureza de 48 a 56 HRC e tem capacidade para selar os microporos resultantes da impressão.
9. Perguntas frequentes
P1: O que é o maquinagem de precisão para moldes de impressão 3D?
A realização de operações de acabamento, como CNC, retificação, electroerosão (EDM) e polimento, em peças de moldes produzidas por impressão 3D, de modo a garantir a precisão e o acabamento das superfícies críticas, constitui, na sua essência, um processo de fabrico misto que combina a fabricação aditiva com a subtrativa.
P2: Por que é que os moldes impressos em 3D ainda precisam de ser usinados por CNC?
As peças impressas apresentam uma textura rugosa (cerca de Ra 12,5 µm) e microporos, com uma precisão de apenas ±0,05 a 0,1 mm, o que não satisfaz os requisitos de ajuste e vedação dos moldes, sendo necessário um processamento secundário para atingir uma precisão de ±0,005 a 0,01 mm e uma rugosidade inferior a Ra 0,8 µm.
P3: Que materiais são utilizados na impressão 3D de insertos para moldes?
Na fundição sob pressão e na moldagem por injeção, o mais utilizado é o H13 (48~56 HRC); para resistência à corrosão, utiliza-se o aço inoxidável 420; e em aplicações que exigem elevada condutividade térmica, utiliza-se o cobre C18150.
P4: Quais são as particularidades do usinagem de precisão de moldes de arrefecimento adaptável?
Os canais de refrigeração encontram-se próximos da cavidade; durante a usinagem, é necessário controlar a espessura da parede para evitar a perfuração dos canais de refrigeração; após a usinagem, é ainda necessário realizar testes de pressão e de estanqueidade nos canais de refrigeração.
P5: O custo do usinagem de precisão de moldes impressos em 3D é elevado?
O custo inicial é superior ao das peças com resfriamento tradicional, mas é possível recuperar rapidamente o investimento através da redução do ciclo (20%~30%) e da diminuição do desperdício devido à deformação, tornando-se mais económico em produções em grande escala.