Guia completo sobre os critérios de aceitação de moldes de fundição sob pressão: 9 aspetos de avaliação, desde o material do molde até à inspeção do produto acabado
Autor:H.K.X Publicado em:2026-09-01 Categoria:informação pública Visualizações:2879
Resumo:
Os moldes de fundição sob pressão são a "porta de entrada" para a precisão dimensional, a qualidade da superfície e a eficiência de produção dos produtos. Uma única falha na inspeção = todo o lote a ser descartado. Este artigo, baseado na lista de aceitação real da fábrica, apresenta uma análise completa das 9 grandes categorias de itens de aceitação de moldes + normas de aceitação de produtos acabados + preços de referência dos moldes + ciclos de manutenção, podendo ser impresso diretamente para utilização na aceitação no local.
Catálogo de artigos[Escondido]
- 1. Por que razão a aceitação dos moldes de fundição sob pressão determina o limite máximo da qualidade do produto
- 2. Quadro geral para a aceitação de moldes de fundição sob pressão
- 3. Inspeção visual do molde: a primeira etapa
- 4. Verificação do material e da dureza do molde: o fator determinante para a vida útil do molde
- 5. Tipo de molde, cavidades e método de produção
- 7. Aceitação do sistema de vazamento
- 8. Aceitação do sistema de refrigeração
- 9. Aceitação do sistema de corrediças
- 10. Aceitação dos produtos moldados: verificação final da aceitação do molde
- 11. Normas relativas ao tratamento térmico e à manutenção de moldes
- 12. Preços de referência para moldes de fundição sob pressão
- 13. Tabela geral dos critérios de aceitação de moldes de fundição sob pressão
- 14. Perguntas frequentes e avisos de risco
- 15. FAQ: Perguntas frequentes sobre a aceitação de moldes de fundição sob pressão
1. Por que razão a aceitação dos moldes de fundição sob pressão determina o limite máximo da qualidade do produto
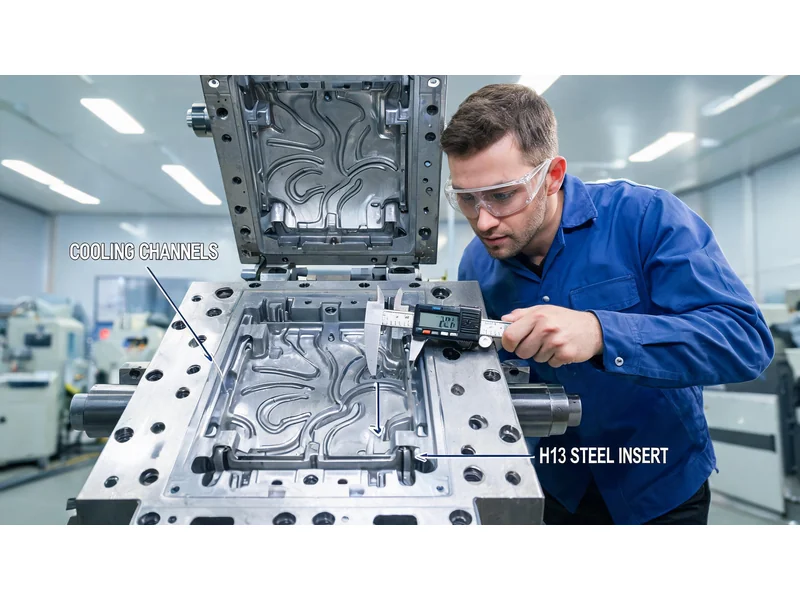
O material, a dureza, o sistema de arrefecimento e o design do sistema de ejeção dos moldes de fundição sob pressão determinam diretamente se o produto cumpre os requisitos de tolerâncias dimensionais, qualidade da superfície e estanqueidade. A aceitação do molde não é uma mera formalidade — um desvio de 10 mm no espaçamento dos canais de arrefecimento pode causar fissuras por fadiga térmica, e um diâmetro do pino de expulsão 1 mm menor pode provocar a sua quebra e encravamento durante a produção.
Estas normas de aceitação baseiam-se nos processos reais de aceitação das fábricas de fundição sob pressão na linha de produção e abrangem toda a cadeia de aceitação, desde o molde propriamente dito (9 grandes categorias de itens de inspeção) até ao produto moldado (estrutura, aspeto e outros). Cada norma inclui indicadores quantificados, que podem ser utilizados diretamente para a verificação e aceitação no local.
Princípios fundamentais:A aceitação do molde = a primeira barreira para uma entrega sem defeitos. Quanto mais claros forem os critérios de aceitação, menores serão as retificações e as reclamações.
2. Quadro geral para a aceitação de moldes de fundição sob pressão
A aceitação dos moldes de fundição sob pressão divide-se em duas fases principais:
- Primeira fase: aceitação do molde propriamente dito(9 grandes categorias) — Aspecto → Material/dureza → Tipo/cavidades → Método de produção → Sistema de ejeção → Sistema de injeção → Sistema de arrefecimento → Sistema de corrediças
- Segunda fase: aceitação dos produtos moldados(3 grandes categorias) — Estrutura do produto → Aparência do produto → Outros requisitos
Após a aprovação na inspeção de aceitação, é necessário seguir as normas de tratamento térmico e manutenção, de modo a garantir o funcionamento estável do molde ao longo de todo o seu ciclo de vida. Para mais informações, Processo completo de fabrico de moldes de fundição sob pressão , pode consultar os artigos temáticos disponíveis no site.
3. Inspeção visual do molde: a primeira etapa
3.1 Dimensões e peso
| Itens de inspeção | Critérios de receção e inspeção |
|---|---|
| Dimensões do molde | Cumprir as especificações da máquina de fundição sob pressão e os requisitos de segurança na produção, estando em conformidade com os desenhos de projeto |
| Peso do molde | Adequado às especificações exigidas para a máquina de fundição sob pressão (se for demasiado grande, a força de fecho será insuficiente; se for demasiado pequena, haverá desperdício de capacidade de produção) |
3.2 Identificação do molde
- Na face superior de cada cofragem, marcarN.º do molde
- É necessário perfurar as placas A/BCloreto de dietilamónio
- Rotulagem não conforme → Dificuldade na rastreabilidade posterior
3.3 Superfície do molde
A superfície do molde não apresenta danos graves causados por impactos, amolgadelas, deformações nem manchas de ferrugem. Os defeitos superficiais afetam diretamente o aspeto do produto e a facilidade de desmoldagem.
4. Verificação do material e da dureza do molde: o fator determinante para a vida útil do molde
4.1 Material do núcleo do molde
| evento desportivo | Requisitos da norma | instruções |
|---|---|---|
| Material do núcleo do molde | Aço para trabalho a quente da classe H13 (2344 / 8407 / SKD61) | Não é permitido que haja soldaduras de reparação |
| documentação | É necessário apresentar documentação comprovativa + certificado de tratamento térmico | Nenhum deles é dispensável |
Aviso importante:As áreas de soldadura de reparação são pontos de elevada incidência de fissuras por fadiga térmica. Durante a aceitação, é necessário efetuar uma inspeção visual e, se necessário, realizar ensaios de deteção de falhas, a fim de impedir que sejam ocultadas as soldaduras de reparação.
4.2 Requisitos de dureza
| Localização | Intervalo de dureza | instruções |
|---|---|---|
| Mó-ren | HRC 46–52 | É necessário apresentar certificados relativos aos materiais e ao tratamento térmico |
| Barra deslizante | HRC 46–52 | Nas zonas com cola, deve utilizar-se aço para trabalho a quente; nas zonas sem cola, pode utilizar-se aço P20 ou 45# nitretado |
| Matriz | Norma LKM / Outras normas | Deve funcionar sem problemas a altas temperaturas |
4.3 Critérios de referência para a vida útil do molde
| Tipo de liga | Vida útil do molde |
|---|---|
| alumínio | 100 000 a 200 000 ciclos |
| liga de zinco | 300 mil ciclos de moldagem |
Vida útil do molde abaixo do esperado = problema no material ou no tratamento térmico. Para conhecer a comparação entre a vida útil e o desempenho dos moldes em diferentes processos de fundição, consulte Guia para a escolha do processo de fundição.
5. Tipo de molde, cavidades e método de produção
5.1 Tipos de moldes
| Tipo | Critérios de receção e inspeção |
|---|---|
| Bocal central | Cumprir os requisitos de qualidade do produto + estar em conformidade com os parâmetros da máquina de fundição sob pressão |
| Desvio do bico da máquina | Deve estar em conformidade com as especificações exigidas para a máquina de fundição sob pressão |
5.2 Escolha do número de cavidades do molde
| Número de cavidades do molde | Critérios de seleção |
|---|---|
| 1 ponto de acupuntura | Requisitos do cliente / Estrutura complexa do produto |
| 2 pontos de acupuntura | Equilíbrio entre a produção e a procura |
| 4 pontos de acupuntura | Produtos de grande volume e estrutura simples |
| Outros | Personalização para necessidades específicas |
5.3 Modo de produção
| modo (de vida) | Requisitos |
|---|---|
| Automático | O produto deve ser desmoldado automaticamente, não deve aderir ao molde e deve ser fácil de ser agarrado pelo manipulador robótico |
| Semi-automático | É possível realizar a produção de forma automática |
| Manual | Utilizar quando não existirem condições para a produção automatizada |
6.1 Especificações dos punções
| Itens de inspeção | Critérios de receção e inspeção |
|---|---|
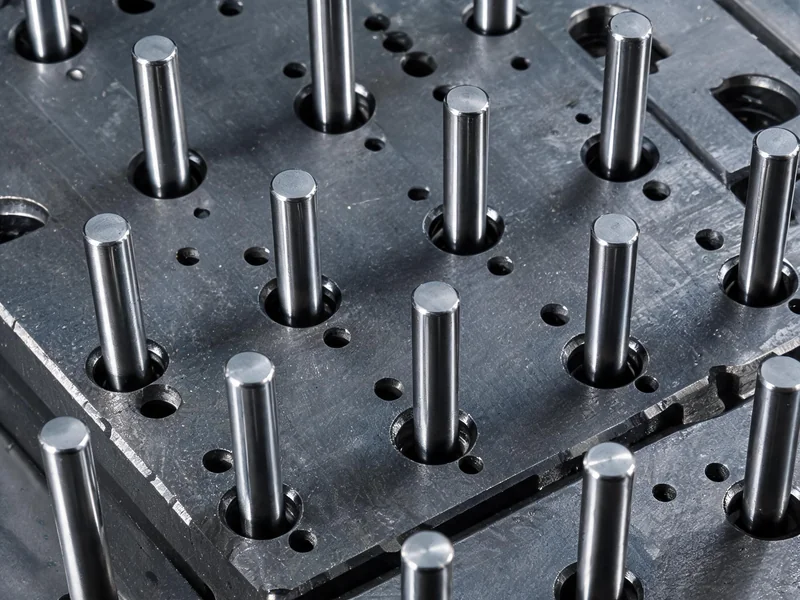
| material (de que algo é feito) | Pinos de topo totalmente endurecidos para aços para trabalhos a quente |
| Diâmetro mínimo | Não inferior a Φ4 mm |
| Requisitos de resistência | Equilíbrio das forças de empurrão, movimento suave |
| Itinerário de viagem | O ponto mais alto do núcleo de ejeção do produto não deve ser inferior a 6 mm |
| SITONG em destaque | Não fazer o «Sitong Dingchu» |
6.2 Retorno do sistema de ejetor à posição inicial
- Método padrão:Retorno à posição inicial do dispositivo de retração
- Nos moldes pequenos/simples, podem ser utilizadas molas, desde que seja garantida a vida útil do molde
6.3 Folga do punção
| Diâmetro do punção | Folga de encaixe |
|---|---|
| > Φ10 mm | 0,04 mm |
| ≤ Φ8 mm | 0,02 mm |
7. Aceitação do sistema de vazamento
| Itens de inspeção | Critérios de receção e inspeção |
|---|---|
| Alimentação lateral | A localização do ponto de injeção facilita o enchimento e o corte |
| Fundo do canal e curvas | É necessário aplicar um acabamento com cantos arredondados e polidos; não são permitidos cantos vivos. |
| Comprimento da entrada de fundição e do recipiente de escória | Não inferior a 2 mm, com profundidade adequada |
| Dimensões do anel de entrada | Em conformidade com as especificações do pistão da máquina de fundição sob pressão; caso a máquina de ensaio não seja compatível com a máquina de produção, é necessário fabricar um anel de entrada de fundição específico para o ensaio. |
| Desvio do bico da máquina | Deve estar em conformidade com as especificações da máquina de fundição sob pressão |
| Área transversal da entrada de injeção | Tamanho adequado, que influencia a velocidade de enchimento e a formação de poros |
| Cone de derivação | Deve ser arrefecido separadamente |
8. Aceitação do sistema de refrigeração
| Itens de inspeção | Critérios de receção e inspeção |
|---|---|
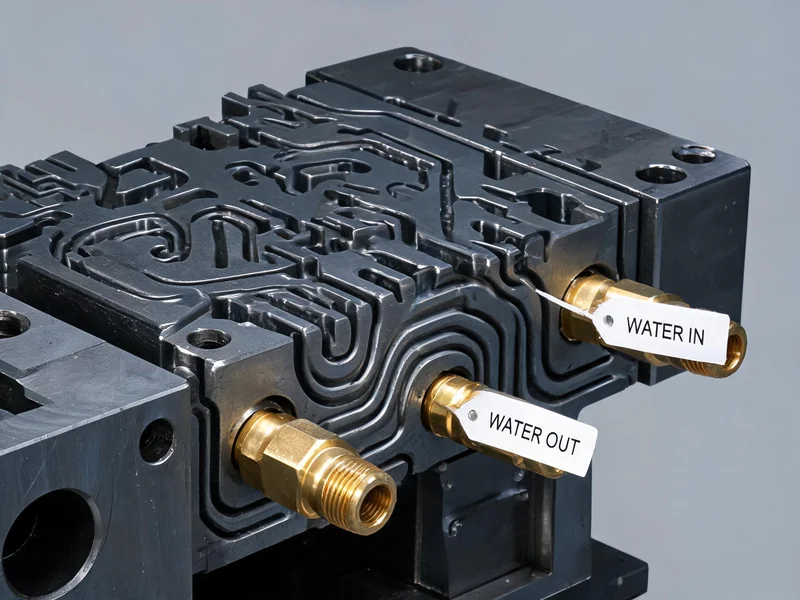
| Requisitos de arrefecimento | Os canais de refrigeração são suficientes para arrefecer o produto; o anel de entrada e o cone de distribuição devem ser arrefecidos separadamente |
| Distância entre canais | A distância entre os canais é de cerca de 40 mm |
| Distância até à cavidade | Não inferior a 20 mm |
| Parafuso do pino de pressão | 10 mm |
| Métodos de ligação | O bico de água é ligado diretamente ao núcleo do molde,Junta de estanqueidade indisponível |
| Permeabilidade das vias navegáveis | Os canais de refrigeração devem estar desobstruídos e não devem apresentar fugas |
| Marcação de importação e exportação | Os pontos de entrada e saída devem estar claramente sinalizados |
| Tipo de dente | A menos que seja indicado de outra forma, devem ser utilizadas coroas PT |
Indicadores-chave:Distância entre os canais de refrigeração de 40 mm, distância em relação à cavidade ≥ 20 mm e distância em relação ao parafuso do expulsor de 10 mm — estes três valores constituem os "limites mínimos obrigatórios" para a aceitação do sistema de refrigeração.
9. Aceitação do sistema de corrediças
9.1 Efeitos dos movimentos de posição
| Itens de inspeção | Critérios de receção e inspeção |
|---|---|
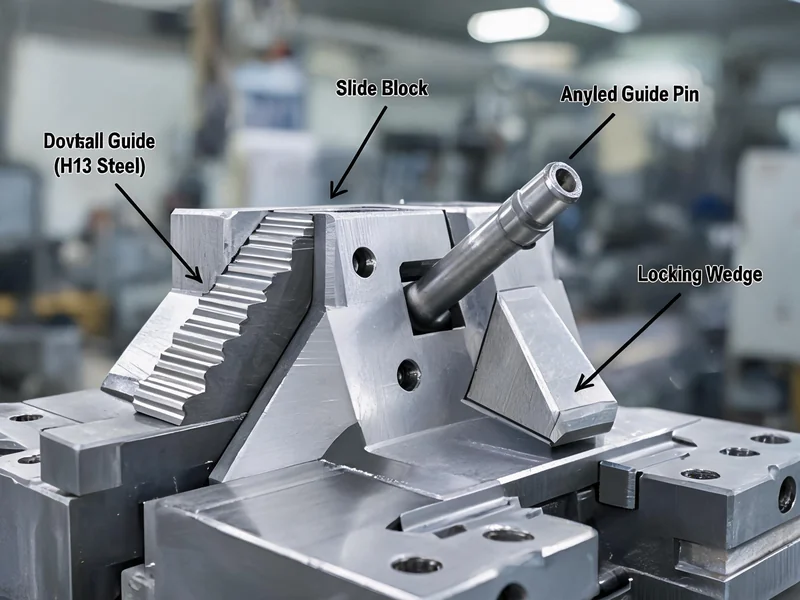
| Suavidade do deslizamento | Desliza suavemente |
| Curso > 40 mm | É necessário utilizar um cilindro hidráulico + um interruptor de micro-movimento para controlar o movimento |
| Diâmetro do colunete inclinado | Não inferior a Φ20 mm |
| Corrediça interna | Evitar, na medida do possível, o usinagem do deslizador interno |
| Comprimento do segmento correspondente | O comprimento do segmento de encaixe entre o elemento deslizante e a placa de pressão não deve ser inferior a 2/3 do comprimento do elemento deslizante |
9.2 Aço para corrediças
| Condições | Requisitos relativos ao aço |
|---|---|
| Com pontos de colagem | Aço para trabalho a quente |
| Posição sem cola | Nitretação de aço P20 ou 45# |
9.3 Canal de alimentação e posições dos orifícios
- Por baixo do suporte, é necessário abrir uma ranhura para o material
- Os pequenos orifícios não são extraídos do molde individualmente — são transportados juntamente com a superfície até à posição de trabalho, sendo posteriormente submetidos a usinagem
- É necessário fazer orifícios de posicionamento no molde
10. Aceitação dos produtos moldados: verificação final da aceitação do molde
10.1 Estrutura do produto
| Itens de aceitação | norma |
|---|---|
| Dimensões (FAI/CPK) | Após o polimento: FAI aprovado e CPK > 1,67 |
| Estrutura de pós-processamento | É necessário estar ciente, antes da abertura do molde, das estruturas de acabamento que não serão realizadas no molde |
| Bordas do produto | Não são permitidos ângulos agudos; R1 para as saliências e R2 para as reentrâncias |
10.2 Aspecto do produto
| Tipo de defeito | Critérios de receção e inspeção |
|---|---|
| Riscas a frio ou ondulações | Que cumpra os critérios de aceitação do cliente ou que, após o polimento, não apresente |
| Pedaço com bordas irregulares | Fácil de lixar e trabalhar |
| Fenda | Não é permitido |
| Poros ou cavidades | Não é permitido |
| Descamação | Não é permitido; após o polimento, não apresenta essa característica e cumpre os requisitos de resistência |
| Depósitos de carbono | Não é permitido; os moldes devem ser submetidos a um tratamento periódico para remoção de resíduos carbonosos. |
| aderir a um molde | Não é permitido |
| Falta de material | Não é permitido |
10.3 Outros requisitos relativos aos produtos
| evento desportivo | Requisitos |
|---|---|
| Desmoldagem de orifícios estreitos e alongados | No caso de moldes com orifícios estreitos e alongados com diâmetro < Φ2,5 mm que não sejam maquinados, se for adotado o método de maquinagem posterior, é necessário obter primeiro a aprovação do SQCC + realizar orifícios de posicionamento no molde para a maquinagem |
| plano de divisão | Evitar, na medida do possível, a presença de depressões; não fazer chanfros nas bordas das molduras/orifícios; a folga entre as placas A e B deve ser de 0,1 mm |
| Recipiente para resíduos de exaustão | Deve haver uma quantidade suficiente de sacos de resíduos; deve haver também sacos de resíduos na extremidade do canal de escoamento; a purga de ar deve evitar passar diretamente pelo canal, para evitar ferimentos |
No que diz respeito à inspeção dos produtos acabados, recomenda-se consultar Processos de inspeção e normas de aceitação na produção de peças fundidas de alumínio , de modo a garantir que os resultados da aceitação sejam objetivos e fiáveis.
11. Normas relativas ao tratamento térmico e à manutenção de moldes
11.1 Têmpera e tratamento térmico
| procedimento de trabalho | Requisitos |
|---|---|
| Têmpera de alívio de tensões | Após o desbaste do molde e antes do acabamento, é necessário realizar |
| Têmpera e revenimento | É necessário controlar rigorosamente o processo de tratamento térmico, procedendo a 3. Tratamento de recozimento |
11.2 Ciclo de manutenção dos moldes
| Pontos de manutenção | Conteúdo da manutenção |
|---|---|
| Após a produção em série de 6 000 moldes novos | Primeiro tratamento de têmpera de alívio de tensões |
| A cada produção em série de 10 000 moldes | Tratamento de recozimento para eliminação de tensões |
| A cada meio ano, aproximadamente, de produção | Desmontagem e limpeza do molde (uma vez) |
| Periódico | Tratamento para remoção de resíduos carbonosos |
12. Preços de referência para moldes de fundição sob pressão
O preço dos moldes de fundição sob pressão é influenciado por vários fatores, tais como o tipo de liga, o grau de complexidade, o número de cavidades, a classe do aço e o número de corrediças. As seguintes referências de preços baseiam-se em dados do mercado chinês relativos ao período de 2025 a 2026 e destinam-se a servir de base para a avaliação do orçamento de aquisição.
12.1 Classificação por tipo de liga e grau de complexidade
| Tipo de molde | Nível de complexidade | Faixa de preços (USD) | Faixa de preços (RMB) | Tempo de vida (Módulos) |
|---|---|---|---|---|
| Moldes de fundição por injeção de liga de zinco | Simples, de cavidade única | $3,000~15,000 | 22 000 a 108 000 ¥ | 500 mil a 1,5 milhões |
| Moldes de fundição por injeção de liga de zinco | Médio/multicavidades | $3,000~15,000+ | 22 000 a 108 000 ¥ + | 500 mil a 1,5 milhões |
| Moldes de fundição sob pressão de liga de alumínio | Simples, de cavidade única | $5,000~20,000 | 36 000 a 144 000 ¥ | 20 000 a 30 000 |
| Moldes de fundição sob pressão de liga de alumínio | Complexidade média | $25,000~40,000 | 180 000 a 288 000 ¥ | 50 000 a 80 000 |
| Moldes de fundição sob pressão de liga de alumínio | Complexo, com múltiplas cavidades | $50,000~80,000+ | 36 ¥ a 576 000 ¥ + | Mais de 100 mil |
| Peças automóveis em liga de alumínio (câmara única) | Complexidade média | $25,000~60,000 | 18 ¥ a 432 000 ¥ | 80 000 a 150 000 |
| Peças automóveis em liga de alumínio (4 a 8 cavidades) | Complexo, com múltiplas cavidades | $80,000~200,000 | 57,6 ¥ a 1,44 milhões de ¥ | 80 000 a 150 000 |
12.2 Coeficiente de preço em função do número de cavidades do molde
| Número de cavidades do molde | Multiplicador de preço | instruções |
|---|---|---|
| 1 ponto de acupuntura | 1x | padrão de referência |
| 2 pontos de acupuntura | 1,4~1,6x | Componentes comuns, não o dobro |
| 4 pontos de acupuntura | 2,5 a 3x | Devido à partilha de componentes, não é 4 vezes maior |
| 8 pontos de acupuntura | Mais alto | O cursor + o arrefecimento + o canal de fluxo equilibrado aumentam os custos |
12.3 Proporção da composição dos custos dos moldes
| Itens de despesas | Representa o custo total do molde | instruções |
|---|---|---|
| Custos de conceção de moldes | 2%~3% | Modelo grande: cerca de 21 TP3T; modelo pequeno: cerca de 2,5 a 31 TP3T |
| Custos de processamento | ≤20% | CNC, EDM, tratamento térmico, polimento, etc. |
| Custos dos exames | 1%~2% | Inspeção das dimensões críticas, do pino de cobre e do núcleo da matriz |
| Custos de teste do molde (≤800T) | 1%~1.5% | Moldes com capacidade inferior a 800T |
| Custos de moldagem de teste (>800T) | 2% | Moldes com mais de 800T |
| Custos de manutenção pós-venda (≤800 T) | 1%~1.5% | Depuração, otimização de desempenho, garantia |
| Custos de manutenção pós-venda (>800 T) | 2% | Moldes de grandes dimensões |
| Custos de transporte | 0.5%~1.5% | Dependendo da localização geográfica do cliente |
| Impostos e taxas | Cerca de 9% | Após a dedução do custo dos materiais, os custos serão suportados pela empresa |
12.4 Fatores adicionais que influenciam os preços
| fatores | Impacto dos preços |
|---|---|
| Classificação do aço: ESR H13 vs. H13 comum | O ESR H13 custa mais 20%~40% por quilograma |
| Corrediça/Telhado inclinado | Aumento de 15% a 25% no custo do molde + 1 a 2 semanas de tempo de teste do molde |
| Polimento espelhado | Aumento dos custos com tratamentos de superfície e polimento adicionais |
| Textura/Gravação | Custos adicionais de tratamento de texturas |
| Precisão com tolerâncias apertadas | Aumento dos custos de processamento e inspeção |
Cálculo rápido do preço:Moldes de fundição sob pressão de liga de alumínio (complexidade média, cavidade única) custam cerca de 180 000 a 288 000 ¥; os moldes para peças automóveis de 4 cavidades custam cerca de 576 000 a 1 440 000 ¥. Com uma vida útil de 80 000 a 150 000 ciclos, o custo por peça fica entre 0,36 e 3,6 ¥.
Para saber mais sobre as estratégias de equilíbrio entre a quantidade mínima de encomenda de peças fundidas de alumínio e os custos de moldagem, consulte Perguntas frequentes e prazos de entrega numa fábrica de fundição sob pressão . No que diz respeito ao investimento em moldes na fase de amostragem, recomenda-se consultar Análise completa do projeto de moldes de fundição sob pressão de alumínio .
13. Tabela geral dos critérios de aceitação de moldes de fundição sob pressão
A tabela resumida abaixo reúne todos os 9 grandes grupos de critérios de aceitação de moldes + aceitação de produtos acabados, podendo ser impressa diretamente para utilização na aceitação no local.
| N.º | Grandes categorias de aceitação | Itens de inspeção | Critérios de receção e inspeção | Aprovado |
|---|---|---|---|---|
| 一 | Aspecto do molde | Dimensões | Cumprir as especificações da máquina de fundição por injeção e os desenhos de projeto | ☐ |
| pesos | Adequado às especificações exigidas para a máquina de fundição sob pressão | ☐ | ||
| Identificação do molde | Cada molde deve ter um número de molde; nas placas A/B, deve ser adicionado o nome do produto | ☐ | ||
| 二 | Material e dureza do molde | Material do núcleo do molde | Aço para trabalhos a quente da classe H13 (2344/8407/SKD61), sem remendos | ☐ |
| Dureza do núcleo do molde | HRC 46~52, com certificado de tratamento térmico | ☐ | ||
| Dureza do cursor | HRC 46–52 | ☐ | ||
| Matriz | Norma LKM ou outras normas, funcionamento suave a altas temperaturas | ☐ | ||
| Vida útil do molde | Alumínio: 100 000 a 200 000 moldes / Zinco: 300 000 moldes | ☐ | ||
| 三 | Tipo de molde | Bocal central | Cumprimento dos requisitos de qualidade + parâmetros da máquina de fundição sob pressão | ☐ |
| Desvio do bico da máquina | Em conformidade com as especificações da máquina de fundição sob pressão | ☐ | ||
| 四 | cavidade do molde | 1 ponto de acupuntura | De acordo com os requisitos do cliente | ☐ |
| 2 pontos de acupuntura | A produção satisfaz as necessidades de produção | ☐ | ||
| 4 pontos de acupuntura | Na medida em que a complexidade da estrutura do produto o permita | ☐ | ||
| Outros | Necessidades especiais | ☐ | ||
| 五 | Modo de produção | Automático | Desmoldagem automática, não adere ao molde, manuseamento fácil com o manipulador robótico | ☐ |
| Semi-automático | Capaz de produzir automaticamente | ☐ | ||
| Manual | Utilizar quando não houver condições automáticas | ☐ | ||
| 六 | Sistema de ejectores | Alfinete de costura | Aço para trabalhos a quente totalmente endurecido, ≥ Φ4 mm, saliência ≥ 6 mm | ☐ |
| Retornar à posição inicial | Retorno do dispositivo de retração (mola apenas nos modelos pequenos) | ☐ | ||
| espaço | >Φ10: 0,04 mm / ≤Φ8: 0,02 mm | ☐ | ||
| 七 | Sistema de injeção | Alimentação lateral | Facilita o enchimento e a remoção | ☐ |
| Canal de fluxo | Transição com cantos arredondados + polimento, sem cantos vivos | ☐ | ||
| Bocal/recipiente de escória | Comprimento ≥ 2 mm | ☐ | ||
| Anel de entrada | Em conformidade com as especificações do pistão da máquina de fundição sob pressão | ☐ | ||
| Área transversal da entrada de injeção | Do tamanho certo | ☐ | ||
| 八 | sistema de arrefecimento | Requisitos de arrefecimento | Canalização de arrefecimento suficiente; resfriamento individual do anel de entrada/cone de distribuição | ☐ |
| Distância entre canais | Distância de cerca de 40 mm, a uma distância da cavidade ≥ 20 mm | ☐ | ||
| Métodos de ligação | A boquilha liga-se diretamente ao núcleo do molde, sem necessidade de anel de vedação | ☐ | ||
| Fluidez | As condutas estão desobstruídas e sem fugas, e as entradas e saídas estão identificadas | ☐ | ||
| 九 | Sistema de corrediças | Movimentos de deslocamento | Deslizamento suave, >40 mm com cilindro hidráulico | ☐ |
| Coluna de guia oblíqua | ≥Φ20 mm | ☐ | ||
| Parágrafo de coordenação | ≥ 2/3 do comprimento da linha | ☐ | ||
| Aço | Aço para trabalho a quente com zona de colagem / Nitretação P20 sem zona de colagem | ☐ | ||
| 十 | Estrutura do produto | Dimensões | FAI aprovado e CPK > 1,67 | ☐ |
| Estrutura de pós-processamento | Será comunicado antes do início da produção do molde | ☐ | ||
| cantos e bordas | R1 saliente, R2 côncavo, sem ângulo de vantagem | ☐ | ||
| 11 | Aspecto do produto | Padrão em frio/ondulado | Que cumpram os critérios de aceitação ou que, após o polimento, não apresentem | ☐ |
| Pedaço com bordas irregulares | Fácil de lixar | ☐ | ||
| Fenda | Não é permitido | ☐ | ||
| Poros/cavidades | Não é permitido | ☐ | ||
| Descamação | Não é permitido | ☐ | ||
| Depósitos de carbono | Não é permitido | ☐ | ||
| aderir a um molde | Não é permitido | ☐ | ||
| Falta de material | Não é permitido | ☐ | ||
| Doze | o resto | plano de divisão | Sem amolgadelas, folga entre as placas A e B de 0,1 mm | ☐ |
| Recipiente para resíduos de exaustão | É suficiente, há resíduos na extremidade | ☐ | ||
| Orifício alongado | ☐ | |||
| Treze | Tratamento térmico e manutenção | Têmpera | Após a usinagem de desbaste, realizar o alívio de tensões, seguir-se-á de 3 operações de têmpera e revenimento | ☐ |
| Intervalos de manutenção | Primeira manutenção aos 6 000 moldes / Recozimento aos 10 000 moldes / Limpeza semestral | ☐ |
Precisa de serviços de conceção e fabrico de moldes de fundição sob pressão?
Ningbo Hexin Mould & Plastic Co., Ltd. — 16 anos de experiência na fundição de liga de alumínio, oferecendo soluções completas de fundição por injeção, desde a conceção e fabrico de moldes até à aceitação final
Consultar agora →14. Perguntas frequentes e avisos de risco
Risco 1: Utilização de materiais de qualidade inferior
Utilização de P20 em vez de H13 → dupla verificação através de ensaio de dureza e certificado de material. O desempenho do P20 em termos de fadiga térmica é muito inferior ao do H13, podendo a vida útil do molde reduzir-se em mais de 50%.
Risco 2: Arrefecimento abaixo dos padrões
Distância entre os canais demasiado grande ou demasiado próxima da cavidade → fissuras por fadiga térmica. Durante a inspeção de aceitação, é imprescindível respeitar os dois critérios obrigatórios: 40 mm de distância entre os canais e 20 mm de distância em relação à cavidade.
Risco 3: Inadequação do segmento de encaixe do cursor
Ajustamento entre a corrediça e a placa de pressão < 2/3 → Corrediça solta, rebarbas. Afeta diretamente as dimensões e o aspeto do produto.
Risco 4: O punção é demasiado fino
Diâmetro < Φ4 mm → Propensão a quebras e encravamentos. Interrupção da produção + custos de reparação elevados.
Risco 5: Ocultação de reparações por soldadura
Risco elevado de fissuras por fadiga térmica na zona de soldadura de reparação → Inspeção visual + ensaios de deteção de falhas. As zonas de soldadura de reparação são a principal causa de falha prematura dos moldes.
Para conhecer o processo completo de seleção e aquisição de peças fundidas de liga de alumínio para automóveis, consulte Serviços de fundição sob pressão e seleção de peças fundidas em liga de alumínio . Para saber mais sobre as aplicações do processo de fundição sob baixa pressão, pode ler Cenários de aplicação e aplicações típicas da fundição sob baixa pressão .
15. FAQ: Perguntas frequentes sobre a aceitação de moldes de fundição sob pressão
P1: Qual é a dureza exigida para o núcleo do molde de fundição sob pressão?
Os requisitos de dureza do núcleo do molde de fundição sob pressão são os seguintes: HRC 46–52, é necessário utilizar aço para trabalho a quente da classe H13 (como 2344, 8407, SKD61) e apresentar certificados relativos ao material e ao tratamento térmico.
P2: Que tipo de aço se utiliza nos moldes de fundição sob pressão? É possível utilizar o P20?
A norma Modren exige a utilização de Aço para culturas tropicais da classe H13(2344/8407/SKD61). Quando a corrediça tem uma zona de colagem, deve também ser utilizado aço para trabalho a quente; quando não tem zona de colagem, pode utilizar-se aço P20 ou 45# nitretado. O P20 não é recomendado para o núcleo do molde.
P3: Qual é, normalmente, a vida útil de um molde de fundição sob pressão, em dezenas de milhares de moldes?
A vida útil dos moldes de fundição sob pressão de liga de alumínio é de 100 000 a 200 000 ciclos, a vida útil dos moldes de fundição por injeção de liga de zinco pode atingir 300 mil ciclos de moldagem. A vida útil do molde está intimamente relacionada com o material, o tratamento térmico e a periodicidade da manutenção.
P4: Quais são os critérios de aceitação relativos aos poros nos produtos de fundição sob pressão?
Produtos de fundição sob pressãoNão são permitidas poros ou encolhimentos, não sendo permitidas fissuras, descamação, acumulação de carbono, aderência ao molde nem faltas de material. As marcas de arrefecimento ou ondulações devem estar em conformidade com os critérios de aceitação do cliente ou desaparecer após o polimento.
P5: Qual é o período de manutenção dos moldes de fundição sob pressão?
Produção em série do novo molde Após o molde 6000É necessário realizar um primeiro tratamento de têmpera de alívio de tensões; posteriormente,Por cada 10 000 moldesÉ necessário realizar um recozimento de alívio de tensões,a cada seis mesesOs moldes de ambos os lados devem ser desmontados e limpos uma vez, devendo ser submetidos a um tratamento de remoção de resíduos carbonosos periodicamente.
P6: Que documentos comprovativos são necessários para a aceitação de moldes de fundição sob pressão?
Requisitos para a aceitação de moldes de fundição sob pressão:documentação(Relatório sobre o material do aço para culturas tropicais da classe H13),Certificado de tratamento térmico(Relatório de dureza HRC 46~52),Desenhos de conceção de moldeseFicha de registo de verificação de dimensõese outros documentos.