Como escolher o processo de fundição: fundição por baixa pressão vs. fundição por gravidade vs. fundição sob pressão vs. fundição com núcleo de areia
Autor:H.K.X Publicado em:2026-08-26 Categoria:informação pública Visualizações:1084
Resumo:
Duas peças fundidas com parâmetros semelhantes nos desenhos técnicos podem apresentar diferenças de mais do dobro em termos de rendimento, custo e vida útil, devido à escolha errada do processo de fabrico. Como engenheiro com muitos anos de experiência na fundição de ligas de alumínio, inicialmente também tinha o hábito de tomar decisões com base na experiência; só depois de analisar separadamente estas três variáveis — espessura da parede, requisitos de desempenho e volume de produção — e compará-las uma a uma é que consegui basear a escolha num raciocínio lógico e replicável.
Catálogo de artigos[Escondido]
- 1. Por que razão a escolha do processo é determinante para o sucesso ou o fracasso das peças fundidas?
- 2. Visão geral das definições dos quatro principais processos de engenharia
- 3. Tabela comparativa principal: espessura da parede / desempenho / lote
- 4. Escolher o processo de acordo com as necessidades do produto
- 5. Comparação entre técnicas (para reduzir o teu conjunto de opções)
- 6. Custos dos moldes, cadência e ciclo de entrada em produção
- 7. Verificação de amostras e como evitar defeitos comuns
- 8. Experiência acumulada na escolha de processos (baixa pressão / gravidade / fundição sob pressão integrada)
- 9. Perguntas frequentes
- 10. Conclusão
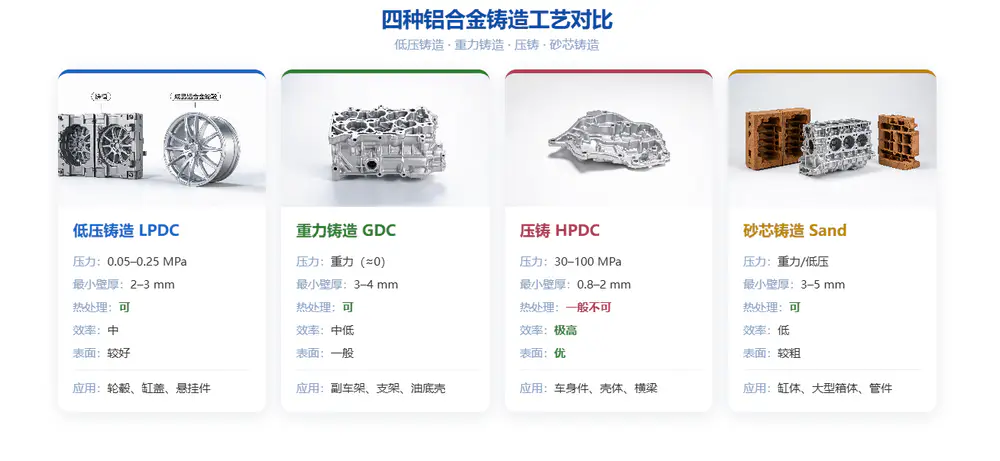
Este artigo não aborda conceitos abstratos, mas recorre a uma imagemTabela comparativa de espessura de parede / desempenho / lotes, combinando propriedades mecânicas, estanqueidade, custos de moldagem e cadência, ajudamos-lhe a esclarecer as diferenças entre a fundição por baixa pressão, a fundição por gravidade, a fundição sob pressão e a fundição com núcleo de areia. No final do artigo, encontrará perguntas frequentes e casos reais, que poderá comparar diretamente com o seu produto.
1. Por que razão a escolha do processo é determinante para o sucesso ou o fracasso das peças fundidas?
A diferença fundamental entre os quatro processos de fundição reside no facto deEnergia de recargajuntamente comMaterial do molde (molde metálico / molde de areia), o que determina diretamente a espessura mínima que é possível fundir, o nível de desempenho, o custo mais baixo e o volume de produção. Ao selecionar o modelo, é necessário responder a três perguntas progressivas:
- Espessura da parede:Em que intervalo se situa a espessura nominal da parede do produto? É possível respeitar a espessura mínima de parede fundível para este processo?
- Desempenho:Está sujeito a pressão, é estanque ao ar e está submetido a esforços? É possível aceitar o impacto que os poros e as porosidades têm na resistência e na estanqueidade?
- Lote:Uma única peça de amostra, pequenos lotes ou uma produção anual de dezenas de milhares de peças? O que prevalece: a amortização do molde ou o ciclo de produção?
2. Visão geral das definições dos quatro principais processos de engenharia
fundição a baixa pressão
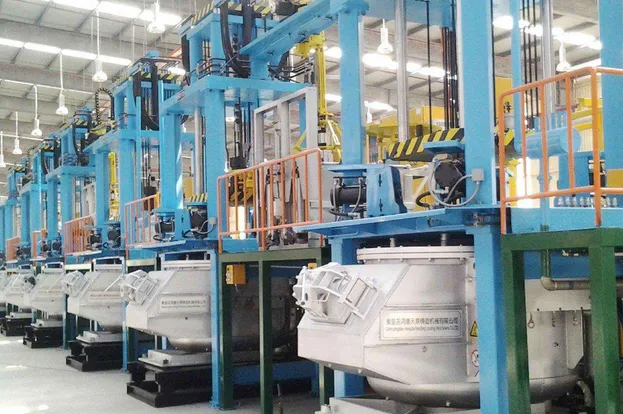
O metal fundido é introduzido de forma suave, de baixo para cima, com ar a baixa pressão, sendo a retração compensada continuamente durante o processo de solidificação. A velocidade de enchimento é controlável e a retenção de ar é reduzida, pelo queBoa densidade, baixa porosidade e possibilidade de reforço por tratamento térmico(como o T6), é a escolha preferida para peças sujeitas a esforços e pressão. Entre as peças típicas contam-se os cubos das rodas, as tampas das câmaras de válvulas, os braços de direção e as caixas de velocidades.
Fundição por gravidade (moldes metálicos por gravidade)

O metal fundido é vertido no molde metálico por gravidade. Em comparação com os moldes de areia, os moldes metálicos apresentam uma condução térmica mais rápida, maior precisão dimensional e melhor acabamento superficial; em comparação com a fundição de baixa pressão, têm um custo moderado, um ritmo de produção flexível e permitem a fundição de peças com paredes mais espessas. São a escolha habitual para peças de produção em série média, tais como blocos-cylinder, carcaças de bombas e corpos de válvulas.
Fundição sob pressão (fundição sob alta pressão)
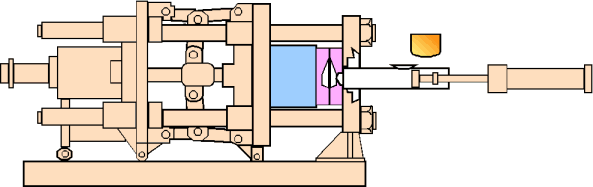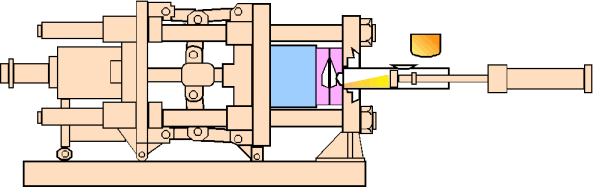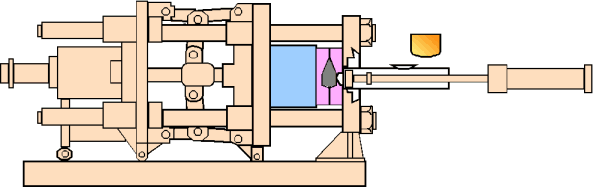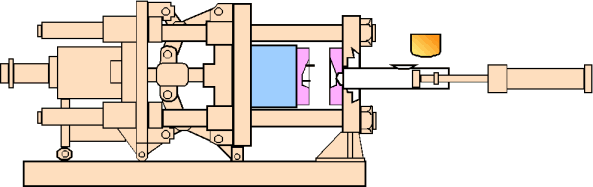
O enchimento a pressão e velocidade extremamente elevadas permite obter a espessura de parede mais fina das quatro técnicas (0,5 a 2 mm), com a melhor precisão dimensional e qualidade de superfície, bem como o ritmo de produção mais rápido, sendo ideal para peças de parede fina em grandes quantidades (caixas, dissipadores de calor, peças de ligação). O inconveniente é que a entrada de gás à alta velocidade no metal fundido pode facilmente causarbolha de ar, é necessário ter cuidado com as partes estanque à pressão.
Fundição com núcleo de areia (incluindo o núcleo de areia)
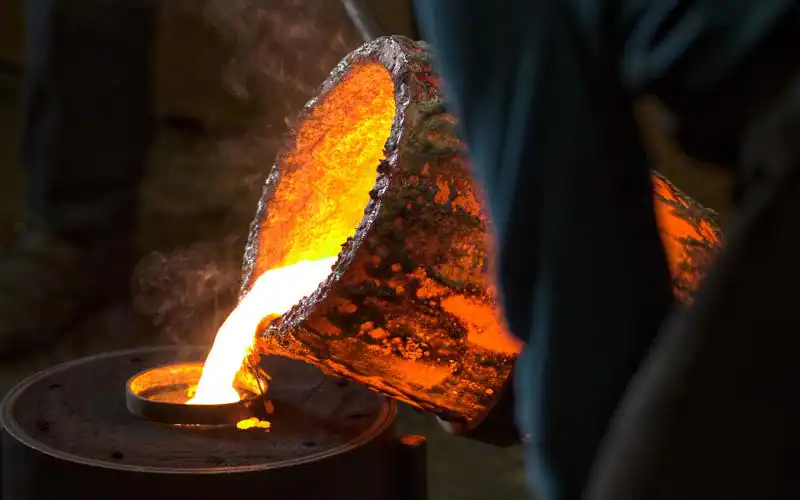
Utilizando moldes de areia + núcleos de areia como cavidade, este método quase não tem limitações quanto à espessura das paredes e às dimensões, permitindo a produção de peças de grandes dimensões com paredes extremamente espessas e cavidades internas complexas. Apresenta baixos custos de moldagem e a maior rapidez na produção de peças. No entanto, a precisão e o acabamento superficial são medianos, sendo necessário um acabamento posterior. É a opção preferida para peças únicas, peças de grandes dimensões e pequenas séries.
3. Tabela comparativa principal: espessura da parede / desempenho / lote
| dimensão de comparação | fundição a baixa pressão | fundição gravitacional | fundição injectada | Fundição com núcleo de areia |
|---|---|---|---|---|
| Espessura da parede (intervalo habitual) | 3 a 8 mm, podem ser de qualquer espessura | Intervalo de largura de 4 a 20 mm | 0,5 a 2 mm (espessura mínima) | 5 mm ou mais; sem restrições quanto à espessura da parede |
| Precisão dimensional | Elevado (próximo da fundição sob pressão) | médio | supremo | Baixa, requer usinagem |
| qualidade da superfície | 好 | de preferência | O melhor | habitual |
| propriedade mecânica | Excelente (denso, submetível a tratamento térmico) | Bom, estável | Médio (com porosidade limitada) | Capaz de suportar cargas de grandes dimensões |
| Estanque ao ar / Resistente à pressão | 优 | 良 | Geral (risco de perfuração) | Requer pós-tratamento |
| Custo do molde | 高 | médio | supremo | Mínimo / Ainda mais baixo com o molde de madeira |
| Investimento em equipamentos | 高 | médio | 高 | 低 |
| Custo unitário de produção em série | médio | médio a alto | Baixo (paredes finas, produção em grande escala) | Baixa (baixa eficiência por unidade) |
| Lote aplicável | Quantidades médias a grandes | Lotes médios | Em grandes quantidades | Peça única / Pequenas quantidades |
| Adaptação de ligas | alumínio, magnésio, etc. | Alumínio, cobre, ferro fundido | Alumínio, zinco, magnésio | Cobertura total de ferro / aço / cobre / alumínio |
| Produtos típicos | Jantes, bloco de cilindros, suportes | Bloco do motor, carcaça da bomba, corpo da válvula | Caixa, dissipador de calor, peças de ligação | Corpo da máquina, base, peças fundidas de grandes dimensões |
Dicas para escolher o modelo certo em 15 segundos:Para peças de parede fina, alta precisão e produção em grande série → fundição sob pressão; para peças densas, sujeitas a pressão ou a esforços → fundição de baixa pressão; para peças de espessura de parede média, com equilíbrio entre desempenho e custo → fundição por gravidade; para peças únicas de grandes dimensões, com cavidades internas complexas ou paredes extremamente espessas → fundição com núcleo de areia.
4. Escolher o processo de acordo com as necessidades do produto
Classificação por espessura da parede
- Parede fina (<2 mm) → fundição injectada: Apenas a fundição por injeção sob alta pressão permite um enchimento estável de peças de paredes finas.
- Espessura média a grossa (3 a 20 mm) → Fundição a baixa pressão / por gravidade: Conciliar resistência, densidade e custo.
- Parede espessa (20 mm+) → Fundição com núcleo de areia: Sem restrições quanto à espessura da parede, é possível esvaziar o interior com um núcleo de areia.
Classificação por requisitos de desempenho
- Peças sob pressão, estanque ao ar e sujeitas a esforços → fundição a baixa pressão(Denso e passível de tratamento térmico) + fundição gravitacional(Estável).
- Dissipação de calor, carcaça, componentes estéticos → fundição injectada(Boa condutividade térmica devido à parede fina + boa superfície).
- Elementos estruturais de grande porte → Fundição com núcleo de areia.
Por lote
- Peça única / Amostra → Fundição com núcleo de areia(Produção rápida de peças com moldes de madeira ou moldes de baixo custo).
- Lotes médios (centenas a milhares de unidades) → fundição gravitacionalA melhor relação qualidade/preço.
- Grandes quantidades (mais de dezenas de milhares de unidades) → fundição injectada(Ritmo + amortização do molde).
Os lotes e a amortização dos moldes constituem um estrangulamento implícito na escolha do modelo: quanto mais elevado for o custo do molde, maior será a necessidade de o amortizar através do volume de produção. Para conhecer os limiares de custo em diferentes lotes, consulte a nossa análise sobre O verdadeiro limiar da quantidade mínima de encomenda (MOQ) para fundição de alumínio A desmontagem de.
Mapeamento de casos de engenharia do setor
| Produtos | Processos recomendados | Critérios de seleção |
|---|---|---|
| roda de automóvel | fundição a baixa pressão | Resistente a esforços e pressão, denso + passível de tratamento térmico T6 |
| Bloco do motor / Carcaça da caixa de velocidades | Fundição por gravidade / fundição sob baixa pressão | Paredes médias a grossas + estanque ao ar + desempenho estável |
| Caixa, dissipador de calor, peças de ligação | fundição injectada | Paredes finas, alta precisão, produção em grande escala |
| Corpos de máquinas-ferramenta, bases de grandes dimensões | Fundição com núcleo de areia | Paredes extremamente espessas + cavidades internas complexas + peça única |
Os componentes automóveis apresentam os requisitos mais rigorosos em termos de estanqueidade, resistência e uniformidade, sendo também os que melhor refletem o valor da escolha do processo de fabrico. A nossa experiência prática no setor automóvel pode servir de referência. Guia para a seleção e aquisição de peças fundidas de liga de alumínio para automóveis .
5. Comparação entre técnicas (para reduzir o teu conjunto de opções)
Fundição por baixa pressão vs. fundição por pressão
Ambos utilizam moldes metálicos, mas a diferença reside na força de injeção. A injeção a baixa pressão é suave, produz peças densas e com excelentes propriedades mecânicas, sendo adequada para peças sujeitas a pressão e esforços; a fundição sob pressão caracteriza-se por um enchimento a alta velocidade, paredes mais finas e ciclos mais rápidos, mas é propensa à formação de poros. No caso de peças de liga de alumínio,Espessura da parede e requisitos de estanqueidadeNormalmente, já escolhem por ti entre estas duas opções.
Fundição por gravidade vs. fundição com núcleo de areia
Ambos dependem da gravidade; o fator decisivo reside no material do molde. Os moldes metálicos (por gravidade) apresentam elevada precisão, boa qualidade de superfície e desempenho estável, sendo adequados para lotes médios; os moldes de areia (com núcleos de areia) são flexíveis, económicos e têm uma espessura mínima reduzida, sendo adequados para peças únicas de grandes dimensões. Normalmente, as cavidades internas complexas só podem ser realizadas com núcleos de areia.
Por que é necessário abordar com cautela as deficiências em termos de estanqueidade na fundição por injeção
Os gases incorporados durante o enchimento a alta velocidade na fundição por injeção formam poros minúsculos após a solidificação, o que compromete diretamente a estanqueidade dos recipientes sob pressão. Se o produto exigir paredes finas, um ritmo de produção elevado e, ao mesmo tempo, estanqueidade, pode-se considerar a fundição a baixa pressão ou a aplicação de tratamentos posteriores, como a impregnação, nas peças fundidas por injeção — a primeira opção é mais estável, enquanto a segunda é mais rápida, mas implica um passo adicional no processo.
6. Custos dos moldes, cadência e ciclo de entrada em produção
- Investimento único:Os moldes e equipamentos de fundição sob pressão apresentam o valor mais elevado, seguidos pelos de baixa pressão, com os de gravidade a ocuparem uma posição intermédia e os de núcleo de areia (especialmente os moldes de madeira) a apresentarem o valor mais baixo.
- Custo unitário:À medida que a produção em série aumenta, a fundição por injeção revela-se a técnica mais vantajosa devido aos seus ciclos curtos e à redução dos custos de amortização dos moldes.
- Ciclo de moldagem:O processo mais rápido é o de núcleos de areia (os moldes de madeira demoram alguns dias); o de gravidade demora cerca de algumas semanas; e o que demora mais tempo é o de conceção de moldes de baixa pressão/fundição sob pressão e simulação de canais de fluxo.
A estrutura do molde determina diretamente a qualidade da peça fundida e a vida útil do molde, pelo que merece ser objeto de uma avaliação específica, o que permitirá compreender melhor a questão. Princípios, estrutura e aplicações dos moldes de liga de alumínio .
7. Verificação de amostras e como evitar defeitos comuns
- Riscos associados à transferência de processos:Os protótipos são fabricados com núcleos de areia, enquanto a produção em série recorre à fundição sob pressão; por isso, o desempenho e a estanqueidade não são, muitas vezes, comparáveis. Antes de se definir o processo, é imprescindível realizar protótipos utilizando o processo pretendido.
- Correspondência de defeitos comuns:Contracção (compensação insuficiente) → Ajustar o canal de vazamento / optar por baixa pressão ou vazamento por gravidade; Poros (inclusão de gás) → Alterar o método de enchimento do molde; Isolamento a frio / marcas de fluxo (temperatura insuficiente) → Ajustar os parâmetros do processo.
- Peças estanque ao ar / peças sujeitas a esforços:Antes da finalização, realizar testes de deteção de falhas (raios X / ultrassons) e testes de resistência à pressão, tirando conclusões com base em dados e não na intuição.
Desde os desenhos até às peças-protótipo, os pontos-chave e os custos são controláveis — pode servir de referência Guia completo sobre serviços de fundição de protótipos em liga de alumínio na China ; Para consultar as regras detalhadas de controlo de qualidade antes da produção em grande escala, ver Processo de inspeção por terceiros e normas de aceitação de peças fundidas de alumínio .
8. Experiência acumulada na escolha de processos (baixa pressão / gravidade / fundição sob pressão integrada)
Os processos de baixa pressão, gravidade e fundição sob pressão podem partilhar os mesmos moldes metálicos e a mesma cadeia de acabamento; uma fábrica integrada pode alternar entre os processos dentro do mesmo sistema, com base nos seus desenhos, reduzindo assim as perdas decorrentes da transferência entre fábricas. Se pretender comparar de forma sistemática os cenários de aplicação maduros de cada processo, pode ler o nosso artigo sobre Cenários de aplicação e aplicações típicas da fundição sob baixa pressão Compilação.
Precisa de serviços especializados de fundição de liga de alumínio?
Ningbo Hexin Moulding Co., Ltd. — 16 anos de experiência em fundição de liga de alumínio, oferecendo soluções completas para a produção e processamento de peças fundidas
Consultar agora →9. Perguntas frequentes
Como escolher entre a fundição sob baixa pressão e a fundição por gravidade?
As peças sujeitas a esforços e pressão, que exigem alta densidade, capacidade de tratamento térmico e excelentes propriedades mecânicas, devem ser fabricadas prioritariamente por fundição sob baixa pressão; os produtos mais sensíveis em termos de custo e volume de produção, com paredes mais espessas e requisitos de estanqueidade ao ar médios, podem ser fabricados por fundição por gravidade.
Qual é a espessura mínima de parede que se pode obter na fundição por injeção?
A fundição sob alta pressão permite obter espessuras estáveis entre 0,5 e 2 mm, ou mesmo mais finas, sendo a opção mais adequada entre os quatro processos para peças de parede fina em grande série, com a melhor qualidade de superfície e precisão.
Qual é a diferença entre a fundição com núcleo de areia e a fundição por gravidade?
Moldes de areia com núcleos de areia + núcleos de areia: custos de moldagem extremamente baixos e espessura mínima, adequados para peças únicas/pequenas séries, cavidades internas complexas e peças de grandes dimensões com paredes muito espessas; moldes metálicos por gravidade: precisão, acabamento e desempenho mais estáveis, adequados para séries médias.
Qual é o processo mais económico para peças fundidas em pequenas séries?
Para peças únicas ou em quantidades muito reduzidas, dá-se preferência à fundição com núcleos de areia, utilizando moldes de madeira ou moldes de baixo custo para uma produção rápida; quando a produção atinge centenas de peças, o custo global da fundição por gravidade torna-se mais vantajoso.
Como escolher o processo adequado para peças fundidas que exigem estanqueidade e resistência à pressão?
Dá-se prioridade à fundição por baixa pressão — enchimento uniforme, baixa taxa de porosidade e boa densidade; a fundição por gravidade vem em segundo lugar; a fundição por alta pressão apresenta o risco de porosidade, pelo que não é aconselhável a sua utilização direta quando são exigidos elevados requisitos de estanqueidade.
10. Conclusão
Na escolha de um processo, não existe o "melhor", mas sim o "mais adequado". É importante ter em contaEspessura da parede → Desempenho → LoteNesta linha de ação, deve-se, em primeiro lugar, consultar a tabela comparativa para selecionar 1 a 2 processos candidatos e, em seguida, fazer uma avaliação final tendo em conta o custo dos moldes e o tempo de ciclo, o que permitirá evitar a maioria dos retrabalhos e dos resíduos.