Fundição sob pressão e moldagem por injeção: principais diferenças
Autor:H.K.X Publicado em:2026-09-24 Categoria:informação pública Visualizações:2260
Resumo:
A fundição sob pressão e a moldagem por injeção, à primeira vista, consistem ambas em "injetar material fundido num molde e, em seguida, arrefecê-lo para moldar", mas uma utiliza metal a 700 °C, enquanto a outra utiliza plástico a 200 ou 300 °C. Esta simples diferença de material, tal como peças de dominó, leva os moldes, a pressão, a precisão, os custos e as aplicações a seguirem direções completamente diferentes. Este artigo decompõe as principais diferenças entre os dois processos em dimensões quantificáveis, ajudando-o a determinar, à primeira vista, qual o caminho mais adequado para as suas peças.
Catálogo de artigos[Escondido]
- 1. A essência numa frase: a qualidade dos materiais é determinante para tudo
- 2. Tabela comparativa dos parâmetros principais
- 3. Explicação detalhada das cinco principais diferenças
- 4. Custos e volume de produção: ponto de equilíbrio
- 5. Como escolher: método de tomada de decisão em quatro passos
- 6. Equívocos comuns
- 7. Perguntas frequentes
1. A essência numa frase: a qualidade dos materiais é determinante para tudo
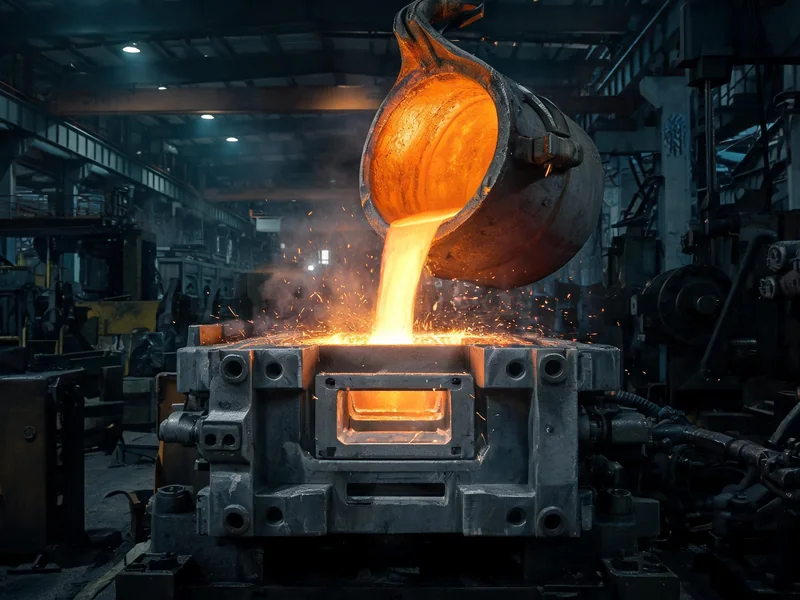
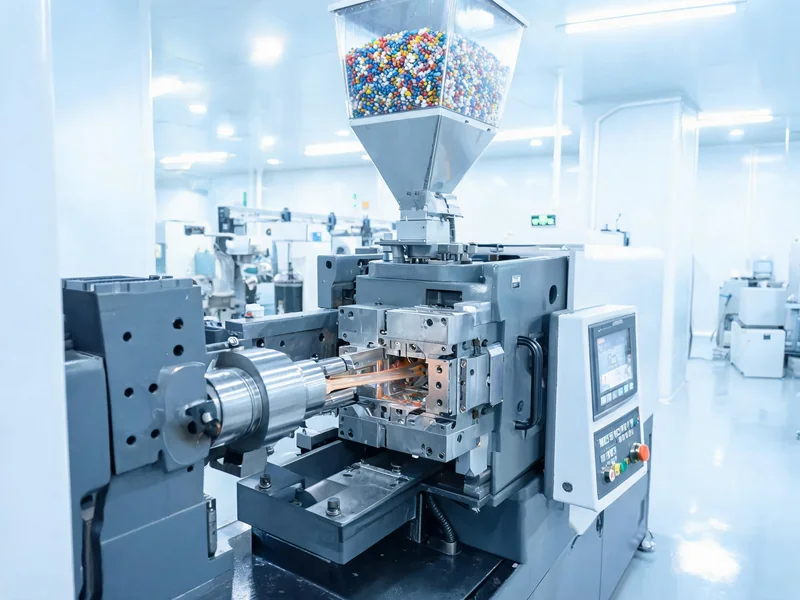
A moldagem por injeção (Injection Molding) consiste em injetar plástico fundido num molde de aço, enquanto a fundição sob pressão (Die Casting) consiste em injetar metal fundido num molde de aço. Os moldes e os princípios parecem praticamente idênticos, mas são as propriedades dos materiais que determinam todas as diferenças que se seguem:
- temporário : O alumínio só derrete a cerca de 700 °C, enquanto o policarbonato (PC) é moldado por injeção a temperaturas entre 280 e 320 °C — as altas temperaturas dos metais obrigam a que os moldes de fundição sob pressão sejam fabricados com aço resistente ao calor.
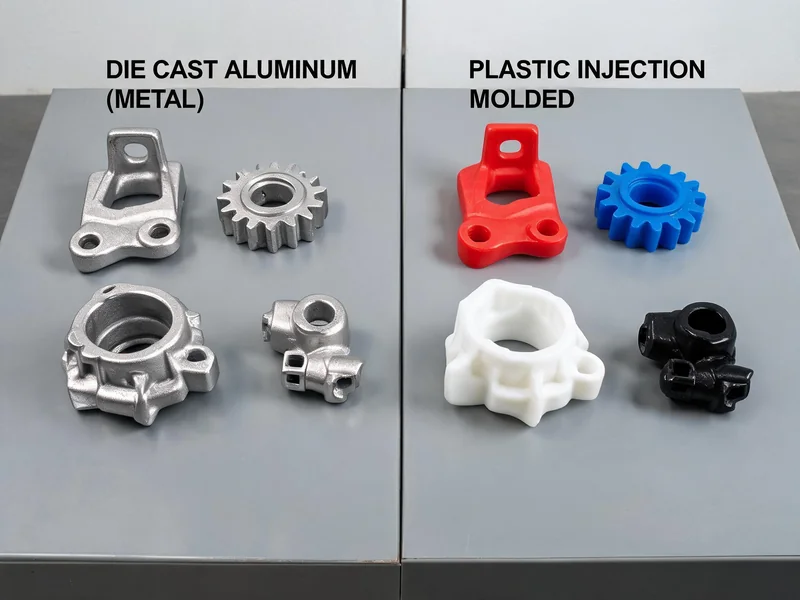
- Desempenho : As diferenças após a moldagem são ainda mais acentuadas — o módulo de elasticidade das peças moldadas por injeção é de apenas 1,3~2,4 GPa, enquanto as peças de fundição sob pressão de liga de alumínio atingem 45 a 71 GPa.
- Seguimento : As peças de plástico são, na maioria das vezes, produtos acabados logo após a moldagem por injeção, enquanto as peças de fundição sob pressão de metal requerem frequentemente operações adicionais de usinagem, como fresagem e retificação, para o acabamento das superfícies críticas.
Por isso, a escolha entre "fundição sob pressão ou moldagem por injeção" nunca foi uma questão de preferência pelo processo, mas sim Questão sobre a determinação das necessidades de materiais .
2. Tabela comparativa dos parâmetros principais
Vamos começar por apresentar os números mais significativos; cada secção seguinte será desenvolvida com base nesta tabela:
| dimensão (matemática) | Fundição sob pressão (Die Casting) | Moldagem por injeção (Injection Molding) |
|---|---|---|
| Matérias-primas | Lingotes de alumínio / zinco / magnésio | Grânulos de plástico termoplástico |
| Temperatura de fusão | 390 ~ 700 ℃ (alumínio: cerca de 700 ℃) | 180 ~ 400 ℃ |
| pressão de injeção | 35 ~ 140 MPa | 60 a 180 MPa |
| Temperatura do molde | 150 ~ 300 ℃ | 20 ~ 150 ℃ |
| Tempo de ciclo | 20 a 60 segundos | 30 a 120 segundos |
| Espessura mínima da parede | 1,0 mm | 0,5 mm |
| Precisão dimensional | Cerca de ±0,05 mm / 100 mm | Comercial ±0,1 mm, de precisão ±0,025 mm |
| módulo de elasticidade | 45 ~ 71 GPa | 1,3 ~ 2,4 GPa |
| Materiais de moldes | Aço para moldes resistente ao calor (H13, etc.) | Aço comum para moldes (pode ser de qualidade inferior) |
3. Explicação detalhada das cinco principais diferenças
3.1 Temperatura e carga térmica: os moldes de fundição sob pressão têm de "aguentar o calor"
Esta é a diferença mais fundamental. fundição injectada O alumínio fundido, a cerca de 700 °C, bate repetidamente contra a cavidade do molde; por isso, o molde tem de ser resistente tanto às altas temperaturas como à fadiga térmica e às fissuras térmicas. Assim, é comum utilizar aços para moldes de trabalho a quente, como o H13, em conjunto com um sistema de arrefecimento para manter a temperatura do molde entre 150 e 300 °C. Na moldagem por injeção, a temperatura do molde varia apenas entre 20 e 150 °C, o que representa uma carga térmica muito inferior, reduzindo assim a pressão na escolha dos materiais para o molde.
3.2 Pressão e enchimento: uma injeção rápida a alta pressão e outra a baixa pressão com fluxo constante
A pressão de injeção na fundição por injeção atinge 35 a 140 MPa, com o objetivo de permitir que o metal fundido preencha a cavidade num espaço de tempo extremamente curto e de superar a solidificação rápida; a pressão de injeção situa-se em 60 a 180 MPa, embora o valor absoluto da pressão seja mais elevado, o plástico apresenta boa fluidez e arrefece lentamente, pelo que, pelo contrário, "a baixa pressão facilita o controlo de formas complexas". A essência destas duas pressões reside, por um lado, em lidar com a solidificação rápida a altas temperaturas do metal e, por outro, em lidar com a viscosidade do plástico.
3.3 Investimento em matrizes: a fundição sob pressão é mais cara, mas a lógica da vida útil é diferente
Fundido sob pressão Fabrico de moldes Os custos e a moldagem por injeção não estão no mesmo nível. Um exemplo comparativo: para a mesma peça, o molde de fundição sob pressão de alumínio custa cerca de $32,000, moldes de injeção de nylon, cerca de $18,000. O valor dos moldes de fundição sob pressão reside no aço resistente ao calor, no tratamento de superfície e num design mais complexo dos mecanismos de ejeção e arrefecimento; no entanto, destinam-se a um mercado totalmente diferente: o da "produção em grande série de peças metálicas". Para mais informações sobre os detalhes estruturais dos moldes de fundição sob pressão, consulte Conceção de moldes para fundição sob pressão de alumínio Um artigo.
3.4 Precisão e espessura das paredes: a moldagem por injeção permite peças mais finas e mais precisas
No que diz respeito à precisão da "desmoldagem direta", a moldagem por injeção apresenta, pelo contrário, vantagens: a moldagem por injeção comercial atinge cerca de ±0,1 mm, a moldagem por injeção de precisão pode chegar a ±0,025 mm, enquanto a fundição sob pressão atinge cerca de ±0,05 mm/100 mm. Quanto à espessura da parede, a moldagem por injeção pode atingir um mínimo de 0,5 mm, na fundição sob pressão, devido à fluidez do metal e às restrições de solidificação, o mínimo 1,0 mm Começo. Mas é preciso acrescentar aqui uma verdade do setor: as superfícies críticas das peças moldadas por injeção de pressão (superfícies de vedação, orifícios de montagem) dependem normalmente de Maquinação CNC Com o acabamento secundário, a precisão final não fica aquém da obtida na moldagem por injeção.
3.5 Propriedades mecânicas: a resistência dos metais constitui um fosso intransponível para os plásticos
Esta é a diferença mais irreconciliável entre os dois. O módulo de elasticidade das peças de fundição sob pressão em liga de alumínio situa-se entre 45 e 71 GPa, enquanto o dos plásticos de engenharia é apenas de 1,3 a 2,4 GPa — uma diferença de dezenas a centenas de vezes. Se as suas peças tiverem de suportar cargas, torção, conduzir calor ou eletricidade, ou resistir a altas temperaturas, a fundição sob pressão é a única opção; se os requisitos se limitarem a "leveza, baixo custo e formas complexas", a injeção de plástico oferece uma relação custo-benefício imensamente superior.
4. Custos e volume de produção: ponto de equilíbrio
As contas económicas só podem ser bem calculadas numa perspetiva de produção em série. Veja uma comparação real: para a mesma peça, a versão em fundição de alumínio pesa 520 gramas, com o molde a $32 000 e o custo unitário a $5,20; a versão em moldagem por injeção de nylon tem o molde a $18 000 e o custo unitário a $2,80. Considerando uma produção anual de 2 000 peças, o custo anual da versão em nylon é de $23 600, enquanto o da versão em alumínio fundido sob pressão é de $42 400 — em volumes de produção baixos, a injeção de nylon sai claramente vencedora. A razão reside no facto de o investimento inicial mais elevado no molde da fundição sob pressão não poder ser amortizado de forma significativa.
No entanto, à medida que a produção aumenta, a curva inverte-se: no custo unitário da fundição sob pressão, uma parte significativa corresponde aos materiais e à usinagem, enquanto as peças moldadas por injeção dependem fortemente da amortização do molde. A experiência do setor indica que a fundição sob pressão de menos de 10 000 peças não é normalmente rentável (a menos que sejam necessárias propriedades específicas do metal), e só a partir de 50 000 peças é que o custo unitário da fundição sob pressão começa a ser competitivo. Este "ponto de equilíbrio" é mais elevado do que no caso da moldagem por injeção, constituindo um obstáculo que deve ser cuidadosamente avaliado antes da escolha do processo.
Regras para a tomada de decisões:Se a produção for em grande volume, for necessário metal e for possível aceitar vários processos — opte pela fundição sob pressão; se a produção for em grande volume, for necessário plástico e for necessária uma peça de parede fina e de precisão — opte pela moldagem por injeção; se a produção for em pequeno volume e a estrutura for variada — não se apresse a criar um molde; verifique primeiro se a produção de amostras ou de pequenos lotes é mais vantajosa.
5. Como escolher: método de tomada de decisão em quatro passos
- Material de referência:A peça requer a resistência, a condutividade térmica, a condutividade elétrica ou a resistência à temperatura do metal? Sim → optar pela fundição sob pressão/fundição; Não → optar pela moldagem por injeção.
- Pergunta sobre a quantidade:Qual é a produção anual prevista? Se for inferior a 10 000 peças e não for necessário utilizar metal, os processos de moldagem por injeção ou de produção em pequenas séries costumam ser mais económicos.
- Precisão e espessura da parede:Se a espessura da parede for ≤ 0,5 mm e for necessária uma estrutura de precisão, a moldagem por injeção é a técnica mais adequada; no caso de peças metálicas de parede espessa destinadas a suportar cargas, a fundição sob pressão é mais adequada.
- Pergunta sobre a tolerância no pós-tratamento:É possível submeter as peças moldadas por fundição sob pressão a uma usinagem posterior? Sim, a precisão máxima da fundição sob pressão é, na verdade, superior; se não for possível, deve dar-se prioridade à moldagem por injeção.
6. Equívocos comuns
Equívoco n.º 1: "A precisão da moldagem por injeção é necessariamente inferior à da fundição sob pressão".Pelo contrário, as tolerâncias na moldagem por injeção com desmoldagem direta são frequentemente mais rigorosas do que na fundição sob pressão (podendo chegar a ±0,025 mm), sendo que na fundição sob pressão a precisão é compensada através de operações de acabamento posteriores.
Equívoco n.º 2: "O plástico é barato, por isso a moldagem por injeção deve ser mais económica".Isto aplica-se em casos de baixa produção, mas, no caso de peças metálicas produzidas em grandes quantidades, o custo unitário da fundição sob pressão pode revelar-se mais vantajoso devido à exigência de desempenho que torna a peça "insubstituível".
Equívoco n.º 3: "É possível alternar livremente entre os dois processos". Não é possível. A estrutura do molde, o ângulo de desmoldagem, a espessura das paredes e a contração do material são completamente diferentes; passar da moldagem por injeção para a fundição sob pressão equivale a redesenhar o molde.
7. Perguntas frequentes
P1: Qual é a principal diferença entre a fundição sob pressão e a moldagem por injeção?
A essência reside no material: metal fundido para a fundição sob pressão (cerca de 700 °C) e plástico fundido para a moldagem por injeção (180 a 400 °C); esta diferença determina diferenças globais no que diz respeito à resistência ao calor, à pressão, à precisão e ao custo dos moldes.
P2: A fundição sob pressão é mais cara do que a moldagem por injeção?
Sim. A fundição sob pressão requer uma fusão com elevado consumo energético e aço para moldes resistente ao calor; além disso, as peças fundidas necessitam de usinagem posterior, o que eleva o custo global; por outro lado, a moldagem por injeção apresenta um baixo consumo energético e um custo unitário mais baixo na produção em grande série.
P3: A moldagem por injeção consegue atingir a mesma precisão que a fundição sob pressão?
Sim, e até com maior precisão. Na moldagem por injeção, a tolerância comercial é de cerca de ±0,1 mm e a de precisão, de ±0,025 mm; na fundição sob pressão, é de cerca de ±0,05 mm/100 mm, mas a precisão das superfícies críticas pode ser ainda melhorada através de um segundo processo de acabamento.
P4: Para que tipo de lotes se deve optar pela fundição sob pressão?
Em quantidades inferiores a 10 000 peças, normalmente não é rentável (a menos que sejam necessárias propriedades metálicas); só a partir de 50 000 peças é que o custo unitário da fundição por injeção de pressão se torna competitivo, sendo o ponto de equilíbrio superior ao da moldagem por injeção.
P5: A moldagem por injeção pode substituir a fundição sob pressão?
Depende da aplicação. A fundição sob pressão só é insubstituível quando a resistência, a condutividade térmica, a condutividade elétrica ou a resistência à temperatura do metal são requisitos obrigatórios; caso contrário, os plásticos de engenharia de alto desempenho podem substituí-la em muitas situações.