Tabela de rugosidade superficial: Guia completo de conversão e correspondência de processos para Ra, Rz e RMS
Autor:H.K.X Publicado em:2026-09-09 Categoria:informação pública Visualizações:3825
Resumo:
A rugosidade superficial é um símbolo que aparece no canto inferior direito de todos os desenhos técnicos — Ra 0,8, Ra 3,2, ▽▽▽… Mas, por trás da mesma sequência de números, os diferentes processos de fabrico podem apresentar diferenças de uma ordem de grandeza. Este artigo explica de uma só vez as definições dos parâmetros de rugosidade superficial, as relações de conversão, a tabela de classificação e os intervalos de processamento. Em especial, irá explicar por que razão a superfície das peças de fundição sob pressão, tal como saem da máquina, pode ser utilizada diretamente sem necessidade de processamento secundário, ajudando-o a deixar de tomar decisões "à sorte" durante a conceção, a elaboração de orçamentos e a aceitação de trabalhos.
Catálogo de artigos[Escondido]
- 1. O que é a rugosidade da superfície?
- 2. Quatro parâmetros principais: Ra / Rz / Rq / Rt
- 3. Tabela de referência geral dos graus de rugosidade superficial
- 4. Intervalo de rugosidade dos processos de maquinagem mais comuns
- 5. Como se mede a rugosidade da superfície?
- 6. Como escolher o grau de rugosidade consoante a aplicação
- 7. Perguntas frequentes
1. O que é a rugosidade da superfície?
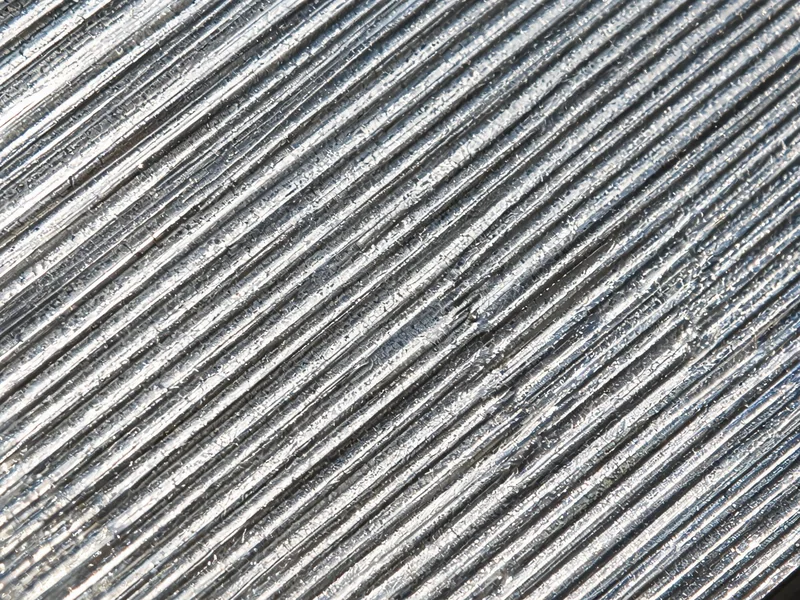
Ao observar as peças usinadas ao microscópio, verifica-se que a superfície, que parece lisa, está na verdade repleta dePicos e vales deixados por ferramentas de corte, moldes ou grãos de areia. A rugosidade da superfície refere-se ao grau de variação da topografia geométrica microscópica entre os picos e vales adjacentes — é um indicador quantitativo que mede a "suavidade da superfície".
Na engenharia, a rugosidade da superfície determina diretamente as características das peçasPrecisão de encaixe, atrito e desgaste, estanqueidade, resistência à corrosão e vida útil à fadiga: Se a rugosidade for demasiado elevada, a superfície de vedação poderá apresentar fugas e a superfície de encaixe sofrerá desgaste prematuro; se for demasiado baixa, os custos de usinagem aumentarão exponencialmente. Por conseguinte, compreender os gráficos de rugosidade e selecionar o nível de rugosidade adequado constitui uma competência básica para todos os profissionais de conceção e de processos.
2. Quatro parâmetros principais: Ra / Rz / Rq / Rt
Se se "calcular" a mesma superfície utilizando métodos matemáticos diferentes, obtêm-se valores diferentes. Os quatro parâmetros mais comuns nos desenhos de engenharia são os seguintes:
| parâmetros | Nome em chinês | Método de cálculo | Situações mais comuns |
|---|---|---|---|
| Ra | Desvio médio aritmético do contorno | Média do valor absoluto do desvio em relação à linha central ao longo do comprimento da amostra | A grande maioria das peças usinadas e dos desenhos técnicos apresenta anotações por predefinição |
| Rz | Altura máxima média (altura média dos dez pontos) | A média das cinco maiores diferenças de altitude entre "picos e vales" | Superfícies de vedação, peças críticas em termos de fadiga |
| Rq (RMS) | Desvio quadrático médio | A raiz quadrada da média dos quadrados dos desvios | Superfícies óticas, cenários de investigação |
| Rt | Altura máxima do contorno | Calcular a altitude total entre o ponto mais alto e o ponto mais baixo no trecho em análise | Prestar atenção a defeitos extremos e picos |
A relação de conversão entre os três parâmetros pode ser expressa da seguinte forma: para superfícies usinadas típicas,O RMS é aproximadamente igual a Ra × 1,11; e Rz é aproximadamente 4 vezes maior que Ra(Valor aproximado com base na experiência). Ou seja, se o desenho indicar Ra 0,8 μm, o valor correspondente de Rz situa-se aproximadamente em 3,2 μm.
Informações para os engenheiros:O Ra calcula a média de todo o contorno, pelo que um risco profundo ou um pico elevado será "diluído" pela grande quantidade de áreas normais. Por isso, superfícies de vedação, furos de cilindro, assentos de rolamentos e outros elementos semelhantes queSensibilidade às falhas mais profundasNo caso destas peças, não basta considerar apenas o Ra; deve-se também impor restrições ao Rz ou ao Rt.
3. Tabela de referência geral dos graus de rugosidade superficial
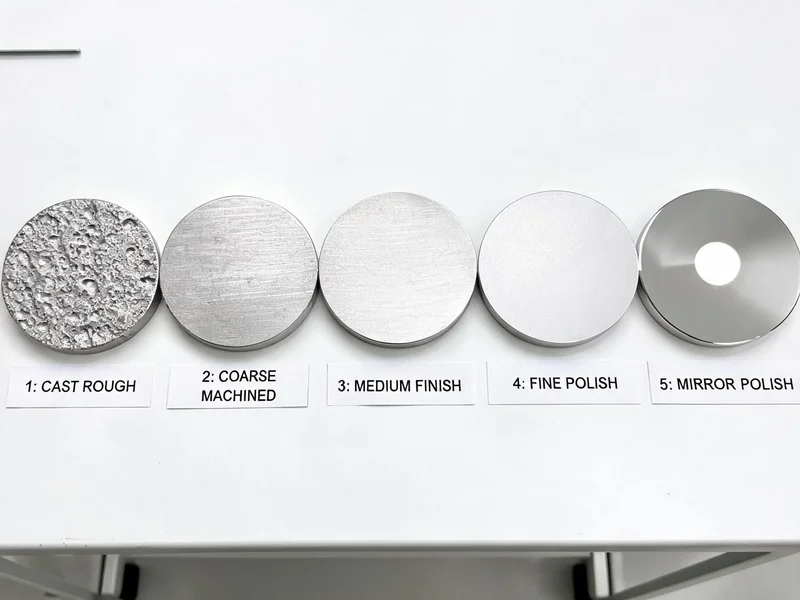
A nível internacional, utiliza-se Níveis N (N1 a N12, segundo a norma ISO 1302) Vamos classificar, sendo que cada nível corresponde a um valor Ra padrão. Segue-se a tabela completa de correspondência entre Ra e micrómetros/micropolegadas:
| Nível N | Ra (μm) | Ra (μin) | Técnicas típicas/Aspecto visual |
|---|---|---|---|
| N2 | 0.05 | 2 | Polimento espelhado |
| N3 | 0.1 | 4 | Polimento de precisão, retificação |
| N4 | 0.2 | 8 | Retificação de precisão |
| N5 | 0.4 | 16 | endurecido |
| N6 | 0.8 | 32 | Torneamento de precisão, retificação de precisão |
| N7 | 1.6 | 63 | Acabamento |
| N8 | 3.2 | 125 | Usinagem geral |
| N9 | 6.3 | 250 | Acabamento preliminar |
| N10 | 12.5 | 500 | Fresagem de desbaste, corte por jato de água |
| N11 | 25 | 1000 | Superfície rugosa |
| N12 | 50 | 2000 | Peças em bruto fundidas, escória preta |
Na tabela acima,Ra 0,8 μm (N6) e Ra 3,2 μm (N8) São os dois pontos de referência mais comuns: o primeiro é o ponto de partida do "acabamento de precisão", enquanto o segundo é o requisito padrão para a grande maioria das peças funcionais. 1 μm corresponde a 39,37 mic polegadas; por isso, quando se observam valores como 32, 63 ou 125 em "mic polegadas" nos desenhos técnicos, estes correspondem, respetivamente, a 0,8, 1,6 e 3,2 micrómetros.
4. Intervalo de rugosidade dos processos de maquinagem mais comuns
Os limites máximos de rugosidade que os diferentes processos podem "naturalmente" atingir variam, o que constitui também a fonte de controvérsia mais comum entre o departamento de conceção e o de fabrico. A tabela seguinte apresenta os intervalos típicos de rugosidade superficial de cada processo:
| Processamento | Ra típico (μm) | Limite máximo atingível Ra (μm) | instruções |
|---|---|---|---|
| Fundição sob pressão (as-cast) | 0.8 ~ 3.2 | 0.8 | Moldagem em molde metálico, superfície fina e densa tal como saiu da fundição |
| fundição em areia | 6.3 ~ 25 | 12.5 | Textura de grãos de areia impressa na peça fundida |
| Fundição de precisão (molde de cera) | 1.6 ~ 6.3 | 0.8 | Moldagem quase final, que muitas vezes dispensa o acabamento |
| Laminagem a quente / Forjamento | 3.2 ~ 12.5 | 1.6 | Escória e marcas de laminação |
| Corte por jato de água | 3.2 ~ 12.5 | 1.6 | A areia fina fica mais lisa quando a alimentação é lenta |
| furo perfurado | 3.2 ~ 6.3 | 1.6 | Broca de lâmina + líquido de arrefecimento para um acabamento mais brilhante |
| moinho | 0.8 ~ 6.3 | 0.4 | Fresagem de precisão até N5 |
| Torneamento de precisão | 0.8 ~ 1.6 | 0.4 | - |
| endurecido | 0.4 | 0.1 | - |
| Retificação / Polimento | 0.1 | 0.05 | nível de espelho |
O significado prático desta tabela reside no seguinte: se o que pretende for um lote de caixas ou suportes,fundição injectada Permite obter diretamente superfícies com Ra de 0,8 a 3,2 μm logo após a fundição, com muitas superfícies não seladasJá não é necessário voltar à máquina-ferramenta para um segundo processamento; enquanto que, com as mesmas dimensões,fundição em areiaO resultado é apenas Ra 6,3–25 μm, pelo que é quase inevitável deixar uma margem de usinagem para o acabamento. É precisamente por isso que, em grandes lotes de peças de paredes finas, é comum optar por fundição injectada Uma das principais razões para não se optar pela fundição em areia.
No caso das peças moldadas por fundição sob pressão já em utilização, as superfícies de encaixe, as superfícies de referência, os orifícios roscados e outras posições-chave continuam a necessitar de Maquinação CNC Para garantir uma precisão e um acabamento inferiores a Ra 0,8 μm — o que constitui também a prática padrão da combinação "fundição sob pressão + acabamento de precisão" nas indústrias automóvel e eletrónica. A qualidade da superfície da cavidade do molde determina diretamente o valor inicial da rugosidade da superfície da peça fundida; por isso, Fabrico de moldes O esforço dedicado às etapas de polimento e lixagem acaba por se refletir na superfície do produto final.
5. Como se mede a rugosidade da superfície?
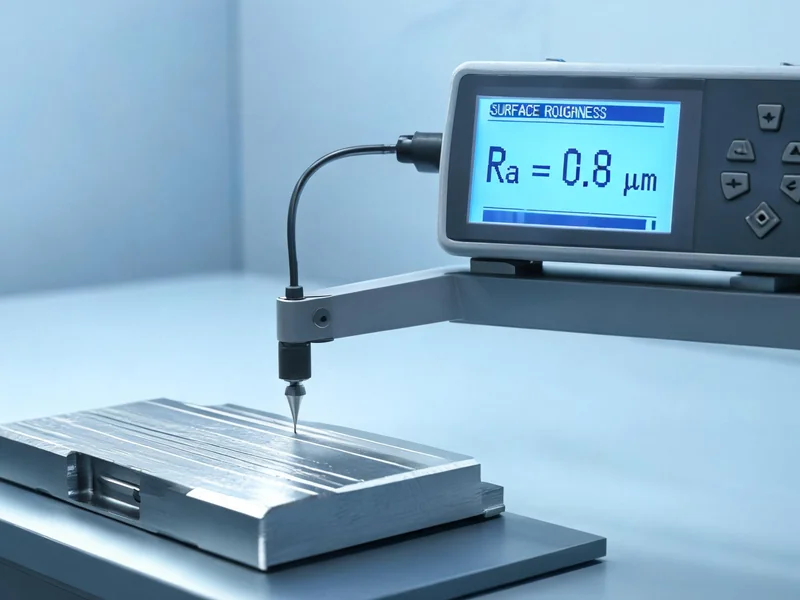
A medição da rugosidade da superfície é a mais comumContornômetro de agulha (medidor de rugosidade superficial). O seu princípio é bastante intuitivo: uma agulha de diamante extremamente fina desliza lentamente ao longo da superfície a ser medida, convertendo as variações de altura entre os picos e os vales em sinais elétricos através de um sensor, que depois são Filtro de GAUSSEliminar as ondulações macroscópicas e, por fim, calcular os parâmetros Ra, Rz, Rq, etc., no comprimento de amostragem.
Dois aspetos que são facilmente ignorados durante a medição: em primeiro lugar,Comprimento da amostraEm primeiro lugar, é necessário escolher corretamente o comprimento de avaliação; geralmente, para superfícies rugosas, utiliza-se um comprimento de amostragem mais longo (por exemplo, 2,5 mm), enquanto para superfícies lisas utiliza-se um comprimento mais curto (por exemplo, 0,25 mm); em segundo lugar, a direção da medição devePerpendicular à textura de usinagem(marcas de torneamento, marcas de fresagem); caso contrário, os valores medidos serão visivelmente inferiores aos reais. No caso de cavidades internas de peças fundidas complexas, nas quais não é possível aplicar diretamente o palpador, também se pode recorrer a uma comparação visual com um modelo de referência de rugosidade superficial.
6. Como escolher o grau de rugosidade consoante a aplicação
A essência da escolha do grau de rugosidade consiste em encontrar um equilíbrio entre as "necessidades funcionais" e os "custos de usinagem". Por cada aumento de um grau N na rugosidade (Ra reduzido para metade), o tempo de usinagem e os custos tendem a aumentar entre 30% e 60%. Seguem-se algumas recomendações práticas consoante a finalidade:
- Superfícies exteriores não encaixadas e não vedadas: Ra 3,2~6,3 μm (N8~N9) é suficiente; basta a peça tal como saiu da fundição por injeção e um desbaste inicial.
- Superfícies de encaixe gerais, superfícies de posicionamento: Ra 1,6~3,2 μm (N7~N8), torneamento de precisão ou fresagem de precisão.
- Encaixe deslizante, sede do rolamento: Ra 0,4~0,8 μm (N5~N6), necessita de polimento de precisão.
- Superfície de vedação/estanqueidade, furo do cilindro: Ra 0,2~0,4 μm (N4~N5), limitando simultaneamente o valor de Rz, para evitar fugas de ar causadas por riscos profundos isolados.
- Peças-chave sujeitas a fadiga, superfícies espelhadas: Ra ≤ 0,1 μm (N3 ou superior), polimento ou retificação.
Aviso aos profissionais:A falha de muitas peças não se deve a uma rugosidade global insuficiente, mas sim aDefeito local——Um poro, uma depressão causada pela retenção de ar ou rebarbas. No caso de peças moldadas por injeção de pressão em que se exige estanqueidade ou resistência à fadiga, além do valor Ra, é necessário prestar atenção à densidade interna. Para conhecer as causas e soluções relacionadas com estes defeitos, consulte Defeitos de fundição de alumínio sob pressão e suas causas Um artigo.
7. Perguntas frequentes
P1: O que significa «rugosidade superficial Ra»?
Ra é o desvio médio aritmético do contorno, que corresponde à média aritmética dos valores absolutos das distâncias entre cada ponto do contorno da superfície e a linha central, ao longo do comprimento da amostra, sendo o parâmetro de rugosidade mais utilizado.
P2: Como se faz a conversão entre Ra e Rz?
Em termos empíricos, o Rz é aproximadamente 4 vezes o Ra, ou seja, Rz ≈ 4 × Ra; por exemplo, um Ra de 0,8 μm corresponde a um Rz de cerca de 3,2 μm. A conversão exata deve ter em conta o método de processamento específico.
P3: Qual é, normalmente, a rugosidade da superfície das peças moldadas por injeção?
A superfície das peças moldadas por fundição sob pressão apresenta normalmente um valor de Ra de 0,8 a 3,2 μm, o que é significativamente superior ao da fundição em areia (Ra 6,3 a 25 μm); muitas superfícies não de vedação podem ser utilizadas diretamente, sem necessidade de acabamento secundário.
P4: Que instrumento se utiliza para medir a rugosidade da superfície?
O perfilómetro de agulha é o mais utilizado; a agulha desliza ao longo da superfície e, após filtragem, calcula-se parâmetros como Ra e Rz; no caso de cavidades internas complexas, pode-se recorrer à inspeção visual com um modelo de referência.
P5: Qual é a diferença entre Ra e RMS?
Ra é a média aritmética do valor absoluto, enquanto RMS (ou seja, Rq) é a raiz quadrada média. Para superfícies usinadas típicas, RMS ≈ Ra × 1,11; o RMS é mais sensível aos picos.