Guia do processo de fundição sob pressão: análise completa desde os princípios, materiais e moldes até à escolha da fábrica
Autor:H.K.X Publicado em:2026-09-08 Categoria:informação pública Visualizações:3368
Resumo:
A fundição sob pressão é atualmente um dos processos mais eficientes para a produção em série de peças metálicas de precisão. Este artigo, partindo da perspetiva da linha de produção, explica de forma sistemática os princípios da fundição sob pressão, os dois principais tipos (câmara quente e câmara fria), como selecionar as classes de materiais, quais os erros a evitar no projeto de moldes e, o mais importante, como avaliar o nível técnico de uma fábrica de fundição sob pressão. Quer seja engenheiro de estruturas, responsável pelas compras ou gestor de projetos, a leitura deste artigo irá ajudá-lo a evitar desvio de caminho.
Catálogo de artigos[Escondido]
- 1. O que é a fundição sob pressão?
- 2. Processo de fundição sob pressão (explicação detalhada em 6 etapas)
- 3. Fundição por injeção com câmara quente vs. fundição por injeção com câmara fria
- 4. Variantes do processo de fundição sob pressão
- 5. Seleção de materiais e designações para fundição sob pressão
- 6. Pontos-chave do projeto de peças moldadas por injeção (experiência prática em fábrica)
- 7. Vantagens e desvantagens da fundição sob pressão
- 8. Setores de aplicação da fundição por injeção
- 9. Composição dos custos e otimização do ROI
- 10. Como escolher uma fábrica de fundição por injeção de confiança
- 11. Perguntas frequentes (FAQ)
1. O que é a fundição sob pressão?
Fundição sob pressão (Die Casting)Trata-se de um processo de moldagem de metais: o metal não ferroso fundido é injetado rapidamente, sob alta pressão, numa cavidade formada por duas peças de aço para ferramentas endurecido; após o arrefecimento e a solidificação, obtêm-se peças metálicas de alta precisão, com geometrias complexas e superfícies lisas. Ao contrário da fundição em areia e da fundição por gravidade, a característica principal da fundição sob pressão é"Alta pressão + alta velocidade + moldes de aço reutilizáveis".
A história da fundição sob pressão remonta a meados do século XIX. Em 1849, foi patenteada uma pequena máquina manual destinada à produção mecânica de tipos de impressão, reconhecida como o início da indústria moderna da fundição sob pressão; em 1903, o corpo do carburador dos automóveis Cadillac já era produzido através do processo de fundição sob pressão. Posteriormente, com o surgimento de bens de consumo como o fonógrafo, a máquina de escrever e o automóvel, a fundição sob pressão expandiu-se rapidamente. Atualmente, impulsionada pelas tecnologias de simulação CAD/CAM e CAE, a fundição sob pressão tornou-se um processo básico indispensável na fabricação de ponta em setores como o automóvel, a eletrónica e a aviação.
A Hexin Mould & Die, uma fábrica de fundição sob pressão com uma longa presença em Ningbo, oferece serviços que vão desde o design de moldes até Serviço completo de fundição sob alta pressão, baixa pressão e por gravidade, muitas das conclusões empíricas apresentadas a seguir provêm da prática de produção na linha da frente em 2016.
2. Processo de fundição sob pressão (explicação detalhada em 6 etapas)
A fundição por injeção em câmara quente e em câmara fria apresentam diferenças em termos de detalhes, mas os processos principais seguem sempre os seis passos a seguir. Só compreendendo este ciclo fechado é que se consegue identificar em que fase se encontram os problemas relacionados com o preço, o prazo de entrega e a qualidade.
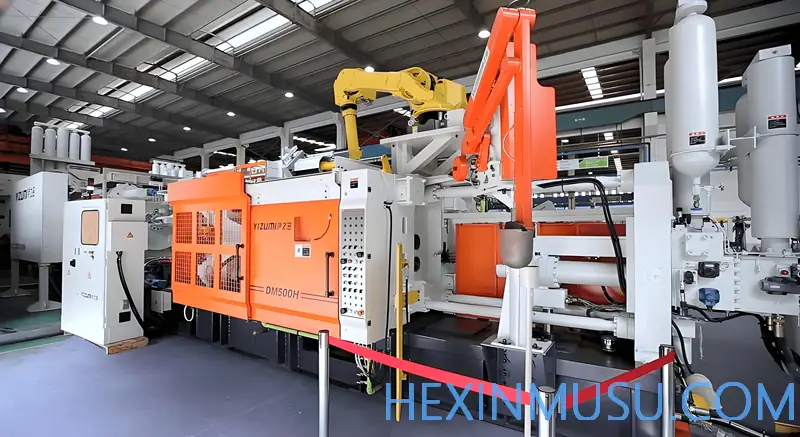
Passo 1: Preparação do molde e fecho do molde
Primeiro, limpe cuidadosamente as cavidades das duas metades do molde (matriz e molde móvel) e aplique um agente desmoldante/lubrificante por pulverização. O agente desmoldante controla a temperatura do molde e garante que a peça fundida possa ser facilmente desmoldada posteriormente. Em seguida, pressione as duas metades do molde com a força de fecho. A qualidade de fabrico do molde determina diretamente o sucesso ou o fracasso desta etapa; no que diz respeito a Processo completo de fabrico de moldes de fundição sob pressão , consulte a secção temática do site.
Passo 2: Fusão e injeção
O metal é aquecido até à fusão no interior da máquina (câmara quente) ou num forno independente (câmara fria). Um êmbolo injeta o metal líquido na cavidade do molde a alta velocidade e alta pressão (de 1 000 psi a mais de 25 000 psi). É precisamente esta "alta velocidade e alta pressão" que constitui o cerne da fundição por injeção, garantindo que o metal preencha todas as paredes finas e estruturas complexas.
Passo 3: Arrefecimento e solidificação
O metal fundido a alta temperatura solidifica rapidamente ao entrar em contacto com as paredes do molde a baixa temperatura, reproduzindo com precisão a forma do molde. Durante esse processo, o molde mantém-se sob alta pressão de fixação, para resistir às tensões internas geradas pela contração durante a solidificação e evitar a formação de poros. O interior do molde é normalmente equipado com canais de arrefecimento a água ou óleo para acelerar o arrefecimento.
Passo 4: Desmoldagem
Após a solidificação da peça fundida, o molde é aberto e o mecanismo de expulsão (com vários pinos de expulsão) retira a peça de forma suave. O ângulo de desmoldagem e o agente desmoldante são fundamentais nesta fase; um projeto inadequado pode causar aderência ao molde, arranhões ou manchas brancas.
Passo 5: Acabamento e remoção de rebarbas
A peça que sai da matriz ainda não é o produto acabado — ainda está ligada ao sistema de colada (bocal principal, canais de colada e canal de escape). O processo de desbastagem separa a peça do metal excedente e pode ser realizado manualmente, com moldes de desbastagem para prensas ou em tambores.
Passo 6: Acabamento e pós-tratamento
Conforme necessário, são realizados tratamentos posteriores, tais como usinagem CNC (orifícios roscados, tolerâncias apertadas), granalhagem, jateamento, anodização, galvanoplastia e pintura a pó.
Parâmetros-chave do processo (dados de primeira linha):A pressão de injeção é normalmente controlada entre 50 e 100 MPa; a temperatura do molde é mantida estável entre 150 e 300 ℃ por meio de um termostato de molde; a temperatura do metal fundido é controlada com uma tolerância de ±5 °C; os equipamentos modernos permitem atingir um paralelismo das placas de moldagem de 0,1 mm/m e uma precisão de repetição posicional de ±0,1 mm. Estes parâmetros determinam a diferença na taxa de conformidade do produto entre as ligas 92% e 98.5%.
3. Fundição por injeção com câmara quente vs. fundição por injeção com câmara fria
A fundição sob pressão divide-se em duas grandes categorias, cuja diferença fundamental reside emA relação entre o forno de fusão e a máquina, a escolha é determinada pelo ponto de fusão e pelas propriedades químicas da liga, o que influencia diretamente a eficiência, a vida útil do equipamento e a gama de materiais.
fundição injectada a quente (metalurgia)
O "tubo em pescoço de ganso" do mecanismo de injeção está diretamente imerso no banho de metal fundido integrado na máquina. Quando o êmbolo recua, o metal enche automaticamente o tubo em pescoço de ganso; quando o êmbolo desce, o metal é pressionado diretamente para dentro da cavidade do molde. As vantagens são:Ciclo de produção extremamente rápido (mais de 15 vezes por minuto), menor oxidação e custos reduzidos; a desvantagem é que o metal a altas temperaturas corrói continuamente as peças de alimentação, pelo queAdequado apenas para ligas de baixo ponto de fusão, como o zinco, o magnésio, o chumbo e o estanho. Aplicações típicas: fechos de correr, acessórios para torneiras, conectores eletrónicos, peças para o interior de automóveis.
fundição injectada em câmara fria (metalurgia)
O forno é independente da máquina; o metal fundido é vertido para a "câmara fria" (câmara de injeção) e, em seguida, é injetado a alta velocidade no molde por um êmbolo hidráulico. As vantagens são:Permite a usinagem de ligas de alto ponto de fusão (alumínio, cobre, magnésio), permitindo a produção de peças maiores, mais compactas e com maior resistência; a desvantagem é o ciclo mais lento (devido a uma etapa adicional de alimentação de material). A fundição por injeção a frio é o processo preferido para as ligas de alumínio, sendo predominante na indústria automóvel.
| caraterização | fundição injectada a quente (metalurgia) | fundição injectada em câmara fria (metalurgia) |
|---|---|---|
| Ponto de fusão | Interior da máquina | Forno independente |
| ciclo de produção | Muito rápido (mais de 15 vezes por minuto) | Mais lento (incluindo o manuseamento dos ingredientes) |
| Ligas aplicáveis | Zinco, magnésio, estanho, chumbo (baixo ponto de fusão) | Alumínio, cobre, magnésio (ponto de fusão elevado) |
| pressão de injeção | Baixa (1000~5000 psi) | Extremamente elevada (1500~25000+ psi) |
| Dimensões das peças | Pequenas e médias | Peças grandes e complexas |
| Principais pontos fortes | Extremamente eficiente, com baixo custo unitário | Material flexível e com maior resistência |
4. Variantes do processo de fundição sob pressão
Para além destas duas grandes categorias básicas, o setor desenvolveu diversas variantes de processos, cada uma das quais resolve problemas específicos — algumas abordam os poros, outras o tratamento térmico e outras ainda a densidade dos defeitos. A seguir, analisamos cada uma delas em pormenor, para o ajudar a determinar qual o processo que melhor se adequa às suas peças.
4.1 Fundição por injeção sob alta pressão
A fundição sob alta pressão é o método mais comum de produção de ligas de alumínio, sendo que os modelos de câmara fria são quase todos representados pela tecnologia HPDC. A pressão de enchimento é extremamente elevada, atingindo normalmente 1 000 a 25 000 psi (aproximadamente 7 a 172 MPa), o punção injeta o metal na cavidade do molde a uma velocidade elevada de 0,5 a 10 m/s, sendo que todo o processo de moldagem é concluído em apenas algumas dezenas de milésimos de segundo.
É precisamente por isso que a principal vantagem do HPDC éVelocidade extremamente elevada, cadência extremamente alta, capaz de produzir paredes ultrafinas com espessura de 0,5 mm, o custo unitário é reduzido ao mínimo quando se trata de grandes quantidades. O seu custo também é mais evidente: o enchimento a alta velocidade facilita a formação de bolhas de ar, o que resulta na presença de microporos no interior da peça fundida,Normalmente, não é possível realizar o tratamento térmico de solidificação T6(A alta temperatura provoca a expansão dos gases no interior, causando a formação de bolhas). Se as suas peças forem estruturais ou estiverem sujeitas a pressão e for necessário submetê-las a tratamento térmico, o HPDC poderá não ser a solução ideal.
4.2 Fundição sob baixa pressão
A pressão de enchimento na fundição por baixa pressão é de apenas 0,08~0,1 MPa, muito inferior ao HPDC. O metal fundido é "empurrado" suavemente, de baixo para cima, pelo pressão do ar, através do tubo de subida, dentro de um cadinho fechado, para o interior da cavidade do molde, o que se enquadra na categoria deEnchimento por fluxo laminar, evitando que o gás introduzido a alta velocidade seja arrastado.
O resultado são peças fundidasDenso, com poucos poros, podendo ser reforçado por tratamento térmico (T6), apresentando melhores propriedades mecânicas globais. É adequado para peças que exigem elevados níveis de estanqueidade e resistência à pressão, tais como Peças fundidas de alumínio, tais como jantes de automóvel, bases para baterias de energia renovável e caixas de motores . A desvantagem é que o ritmo de produção é mais lento do que o do HPDC e o custo unitário é ligeiramente mais elevado.
4.3 Fundição por gravidade
A fundição por gravidade não depende de alta pressão, mas sim deA gravidade do metal fundidoEntra na cavidade do molde através do canal de injeção, pelo que o equipamento é simples, o consumo de energia é baixo e a quantidade de ar incorporado é reduzida. É normalmente equipado com núcleos de areia para moldar cavidades internas complexas.
A fundição por gravidade é adequada para peças estruturais com espessura de parede média, em lotes médios e com requisitos elevados de qualidade interna, tais comoBloco do motor, cabeça de cilindros, caixa da caixa de velocidades, carcaça da bombaetc. A sua precisão e qualidade de superfície são ligeiramente inferiores às da fundição sob pressão, mas os custos com os moldes e o investimento em equipamento são mais flexíveis, sendo uma opção comum para lotes pequenos a médios.
4.4 Fundição sob pressão a vácuo
A fundição por injeção a vácuo consiste na adição de uma etapa de evacuação com base no processo HPDC: antes do enchimento do molde com o metal fundido, utiliza-se um conjunto de bombas de vácuo de vários estágios para Evacuar a cavidade do molde para um valor inferior a 50 mbar em 2 segundos, de modo a reduzir o teor de gás no interior da cavidade em 90% ou mais, e só depois proceder à injeção.
Isto resolveu de forma definitiva o antigo problema do "enchimento rápido com ar". Peças moldadas por fundição sob pressão a vácuoA densidade aumenta entre 8 e 121 TP3T, a resistência à tração pode atingir mais de 300 MPa e o alongamento aumenta para 8 a 151 TP3T, com propriedades mecânicas semelhantes às das peças forjadas e que podem ser submetidas a tratamento térmico. A sua aplicação já se expandiu dos tradicionais blocos-cilíndros de motores e caixas de velocidades paraBandejas para baterias de energia renovável e carcaças de compressores aeronáuticos com requisitos de estanqueidade ≤ 0,05 mbar·L/se outros componentes de alta qualidade. A contrapartida é uma maior complexidade e um custo mais elevado dos equipamentos.
4.5 Fundição por extrusão (forjamento por moldagem a quente)
A fundição por extrusão pode ser entendida como uma fusão entre "fundição sob pressão + forjamento": durante a fase de solidificação e cristalização do metal fundido, é aplicada 50 a 100 MPa uma pressão mecânica elevada e prolongar a manutenção da pressão por 30 a 60 segundos, permitindo alcançar uma verdadeiraDensificação por forjamento em estado líquido.
As peças fundidas assim obtidas apresentam uma estrutura densa e uniforme,A porosidade desceu para menos de 0,11 TP3T e a densidade da estrutura ultrapassou os 99,51 TP3T, com propriedades mecânicas superiores em 30 a 501 TP3T às da fundição sob pressão tradicional, resistência à tração que pode atingir 350 a 400 MPa, além de poder ser submetido a tratamento térmico T6/T7, o que aumenta a vida útil à fadiga em 3 a 5 vezes. É particularmente adequado paraJuntas de direção, braços de suspensão e pinças de travão para automóveisEm peças estruturais de segurança, a substituição da forja pela fundição permitiu reduzir significativamente os custos.
4.6 Fundição sob pressão semissólida (moldagem por reação)
O princípio fundamental da fundição por pressão semissólida consiste em controlar primeiro a pasta metálica para que 40~60% Taxa de fase sólidano seu estado "semissólido", sendo depois introduzida na cavidade do molde de forma laminar. A baixa viscosidade da pasta e o seu fluxo regular evitam, de forma definitiva, a formação de turbulência e a incorporação de ar.
O resultado éRedução da taxa de formação de bolhas em 80% ou mais, redução dos defeitos de contração em 60% e controlo da porosidade em 0,5% ou menos, obtendo-se uma estrutura cristalina fina com cristais esféricos não dendríticos (grãos de 50 a 100 μm), o que confere ao material uma melhor isotropia. Após a sinterização a vácuo, a densidade pode atingir 99,91 TP3T ou mais, sendo utilizado paraBlocos de válvulas hidráulicas, caixas de transmissão de alto desempenhoe outros componentes críticos que exigem elevada densidade e resistência à fadiga.
5. Seleção de materiais e designações para fundição sob pressão
O material determina diretamente as propriedades mecânicas, o peso, a resistência à corrosão e o custo das peças. A fundição sob pressão utiliza principalmente metais não ferrosos, sendo que as três principais famílias — alumínio, zinco e magnésio — ocupam uma posição absolutamente dominante.
| confecções | Graus comuns | Características principais | aplicação típica |
|---|---|---|---|
| alumínio | A380 / ADC12 | Apresenta o desempenho global mais equilibrado, boa fluidez e uma excelente relação qualidade-preço | Suportes do motor, caixa de velocidades, caixas de componentes eletrónicos, ferramentas elétricas |
| A390 | Resistente ao desgaste e às vibrações, duro e frágil, desenvolvido especificamente para o bloco do motor | Bloco do motor, corpo de válvulas e carcaça da bomba de um automóvel | |
| A360 | Maior resistência à corrosão e à pressão, mas a fundição é um pouco mais difícil | Componentes navais, caixas de telecomunicações, peças para ambientes corrosivos | |
| liga de zinco | Zamak 3 / Zamak 5 | É o material mais fácil de moldar por injeção, permitindo a produção de peças com paredes extremamente finas e detalhes complexos, além de ser fácil de galvanizar | Eletrónica de consumo, ferragens para casas de banho, brinquedos, interiores de automóveis |
| Zamak 2 / ZA-27 | Elevada resistência (ZA-27: resistência à tração > 400 MPa) | Peças de alta resistência, tais como núcleos de ferramentas e buchas de rolamentos | |
| liga de magnésio | AZ91D | O metal estrutural mais leve, com elevada resistência específica e resistência à corrosão | Capas para portáteis/telemóveis, corpos de câmaras, volantes de automóveis |
| AM60B | Boa elasticidade e absorção de energia; energia de impacto ≥ 6 J | Estruturas de bancos de automóvel, suportes do painel de instrumentos |
No que diz respeito às vantagens e desvantagens das diferentes ligas, pode consultar-se mais informação em Comparação entre as tecnologias essenciais da fundição por injeção de zinco e da fundição por injeção de alumínio .
6. Pontos-chave do projeto de peças moldadas por injeção (experiência prática em fábrica)
Os erros cometidos na fase de conceção acabam por se manifestar na produção em série sob a forma de "poros, deformações e fissuras". Seguem-se os quatro pontos-chave que a fábrica salienta repetidamente.
6.1 Inclinação de desmoldagem
O ângulo de desmoldagem é o ângulo de inclinação na direção vertical do molde, que facilita a desmoldagem. Normalmente, um ângulo de 1° a 2° é suficiente para melhorar a expulsão; na fundição por pressão de alumínio, recomenda-se um ângulo de 2° de cada lado (tendo em conta a abrasividade do alumínio). A ausência de ângulo de desmoldagem pode causar aderência e arranhões durante a expulsão, podendo mesmo levar à inutilização do molde.
6.2 Uniformidade da espessura da parede
As variações bruscas na espessura da parede são a principal causa de cavidades, concentração de tensões e deformação. Manter a espessura da parede uniforme favorece um arrefecimento homogéneo e reduz os defeitos. A fundição sob pressão permite obter paredes muito finas (tão finas quanto 0,5 a 1,5 mm), mas a transição entre espessuras deve ser suave.
6.3 Raio do arredondamento
Concentração de tensões nos cantos agudos. Recomenda-se um raio de arredondamento mínimo de 0,4 mm, sendo o ideal 0,8 mm. Um raio de arredondamento demasiado grande aumenta o consumo de material e os custos; se for demasiado pequeno, a dissipação de tensões será insuficiente.
6.4 Linha de separação e corte inferior
As linhas de divisão devem ser, na medida do possível, retas, evitar as superfícies funcionais e reduzir a visibilidade. Os recuos (cavidades) aumentam significativamente os custos do deslizador e do molde, pelo que devem ser evitados sempre que possível. Na fase de conceção, utilize Simulação CAE de fundição: simulação de enchimento e solidificação , permite prever, antes da abertura do molde, a localização de poros, retração e inclusões de ar, o que poupa várias semanas de tempo e dezenas de milhares de yuanes em custos, em comparação com o retrabalho após o teste do molde.
7. Vantagens e desvantagens da fundição sob pressão
| vantagem | inconvenientes |
|---|---|
| Extremamente eficiente: Elevado nível de automatização, ciclos curtos e custo unitário extremamente baixo em produções em grande volume | Custos elevados com os moldes: A produção em pequenas quantidades ou de protótipos não é rentável |
| Boa precisão e consistência: As tolerâncias podem atingir ±0,1 mm, com elevada intercambiabilidade entre lotes | Risco de formação de poros: O enchimento rápido com gás, que normalmente dificulta o tratamento térmico |
| Grande capacidade de moldagem de peças complexas de paredes finas: Espessura da parede a partir de 0,5 mm | Apenas metais não ferrosos: O ponto de fusão demasiado elevado do aço/ferro reduz a vida útil do molde |
| Superfície lisa: Ra 1~2,5 μm, o que permite evitar um segundo processamento | As dimensões estão sujeitas a restrições de tonelagem: As peças de grandes dimensões estão sujeitas às limitações da força de fecho do molde |
| Boas propriedades mecânicas: O arrefecimento rápido dá origem a uma estrutura de cristais finos | Dificuldade em alterar o molde: Após a finalização do molde de aço, as alterações significativas acarretam custos extremamente elevados |
Aviso aos profissionais:"Porosidade + impossibilidade de tratamento térmico" são as duas principais desvantagens da fundição sob alta pressão convencional. Se as suas peças necessitarem de estanqueidade ou de tratamento térmico T6, certifique-se de que o indica com antecedência e opte pela fundição sob vácuo ou pela fundição por extrusão; caso contrário, os custos de rejeição numa fase posterior serão muito superiores à diferença de preço do molde. Para mais informações sobre as causas dos defeitos, consulteDefeitos de fundição de alumínio sob pressão e suas causas.
8. Setores de aplicação da fundição por injeção
- Automóveis (maior mercado): Bloco do motor, caixa da caixa de velocidades, cárter de óleo, junta de direção, subestrutura; as bandejas de bateria integradas de grandes dimensões e as caixas dos motores dos veículos de energia nova estão a impulsionar o desenvolvimento da fundição por pressão em grande escala.
- Eletrónica/Telecomunicações: Estrutura lateral de telemóveis, caixas de computadores portáteis, corpos de câmaras, dissipadores de calor e caixas de blindagem para estações base 5G.
- aeroespacial: Exige uma elevada relação resistência/peso e é utilizado na estrutura da carroçaria, em componentes do motor e em peças do interior.
- Saúde: Instrumentos cirúrgicos, caixas de equipamentos de diagnóstico, suportes para monitores.
- Construção/Ferragens: dobradiças, caixilhos de janelas, ferragens para móveis, etc.
9. Composição dos custos e otimização do ROI
O "grande custo" da fundição sob pressão reside no molde, e não na peça individual. Tomando como exemplo os moldes de fundição sob pressão de liga de alumínio: um molde de cavidade única custa cerca de 36 000 a 144 000 yuan; um de complexidade média, 180 000 a 288 000 yuan; e os moldes complexos com múltiplas cavidades ou para peças estruturais automóveis podem atingir 360 000 a 1 440 000 yuan ou mais. A vida útil do molde é de 80 000 a 200 000 ciclos, o que, quando repartido por peça, corresponde a cerca de 0,36 a 3,6 yuan por peça.
Referência para a composição percentual dos custos: custos de conceção 2~3%, custos de fabrico ≤20%, custos de inspeção 1~2%, custos de testes de moldes 1~2% (aproximadamente 2% para moldes com mais de 800T), manutenção pós-venda: 1–21 TP3T; transporte: 0,5–1,51 TP3T.
Quatro pilares da redução de custos:① Utilizar DfM (Conceção para a Fabricabilidade) Simplificar antecipadamente a estrutura e reduzir as deduções — esta é a forma mais fundamental de reduzir os custos; ② Para peças pequenas, utilizarMolde com várias cavidades(Os modelos de duas câmaras custam cerca de 1,4 a 1,6 vezes o preço, os de quatro câmaras cerca de 2,5 a 3 vezes o preço, sendo ambos valores muito inferiores ao custo calculado com base no número de peças); ③ Basta que haja material suficiente, evitar o excesso de engenharia; ④ otimizarSistema de injeçãoReduzir o desperdício de material nas hastes e os custos de aparagem. Para consultar o método de cálculo completo, ver Cálculo de custos das peças moldadas por injeção: como calcular o preço das peças moldadas por injeção .
10. Como escolher uma fábrica de fundição por injeção de confiança
Esta é a parte mais prática que falta em todos os artigos sobre produtos concorrentes. Como profissional do setor, para avaliar o nível de uma fábrica de fundição sob pressão, deve ter em conta estes cinco pontos:
- O molde deve ser fabricado internamente ou subcontratado?Numa fábrica que integra o desenvolvimento de moldes e a fundição por injeção, a coordenação dos parâmetros é mais eficaz, a resposta é mais rápida e a atribuição de responsabilidades em caso de problemas é mais clara.
- Dispõe de capacidades de simulação CAE?As fábricas que realizam análises de fluxo de material conseguem prever defeitos antes da abertura do molde, em vez de recorrerem a uma produção baseada na "método de tentativa e erro".
- O sistema de controlo de qualidade está completo?Dispõe de equipamento de medição tridimensional, inspeção por raios X, testes de estanqueidade e amostragem para análise de propriedades mecânicas? É possível emitir um relatório FAI para a primeira peça?
- O processo satisfaz as suas necessidades?Se dispõe simultaneamente de alta pressão, baixa pressão e gravidade; se é possível realizar fundição por pressão a vácuo ou fundição por extrusão (o que determina se as suas peças podem ser submetidas a tratamento térmico).
- Entrega e resposta: Prazo de produção de amostras, capacidade de resposta em 48 horas, condições de garantia pós-venda.
A Hexin Mould & Plastic foi fundada em 2010 (a sua antecessora, a Fábrica de Moldes Hexin, teve início em 1995) e dispõe de 2 máquinas de fundição por baixa pressão, 2 máquinas de fundição por gravidade inclinada, 6 máquinas de núcleos de areia, CNC de alta velocidade e várias máquinas de eletroerosão (EDM), oferecendo serviços que vão desde o design 3D, Produção de fundição de alumínio Um serviço completo, desde o acabamento CNC até à embalagem e expedição.
11. Perguntas frequentes (FAQ)
P1: O que é a fundição sob pressão?
A fundição sob pressão é um processo de moldagem de metais que consiste em injetar metal não ferroso fundido sob alta pressão num molde de aço de precisão, onde se solidifica rapidamente para formar peças complexas de alta precisão. Caracteriza-se pela alta pressão, alta velocidade e pela possibilidade de reutilização dos moldes.
P2: Qual é, normalmente, a vida útil de um molde de fundição sob pressão, em dezenas de milhares de ciclos?
Os moldes de fundição sob pressão de liga de alumínio têm normalmente uma vida útil de 80 000 a 200 000 ciclos, enquanto os de liga de zinco podem atingir os 300 000 a 500 000 ciclos, dependendo do tipo de aço do molde (H13/SKD61), da dureza após o tratamento térmico (HRC 46–52) e da frequência de manutenção.
P3: Qual é a diferença entre a fundição por injeção em câmara quente e em câmara fria?
O sistema de injeção da câmara quente está imerso no forno, sendo adequado para ligas de baixo ponto de fusão, como o zinco e o magnésio, e apresentando ciclos rápidos; o forno da câmara fria é independente, sendo adequado para ligas de alto ponto de fusão, como o alumínio e o cobre, e suportando pressões mais elevadas.
P. 4: Quais são as ligas de alumínio mais utilizadas na fundição sob pressão?
Os materiais A380 e ADC12 são os mais utilizados; o A390, resistente ao desgaste, é utilizado em blocos-cilíndros; o A360, resistente à corrosão, é utilizado na construção naval e nas telecomunicações.
P5: As peças moldadas por injeção apresentam poros? Podem ser submetidas a tratamento térmico?
A fundição por injeção a alta pressão convencional pode reter ar, formando poros, pelo que normalmente não permite o tratamento térmico T6; caso seja necessário um tratamento térmico, deve recorrer-se à fundição por injeção a vácuo ou à fundição por extrusão.
P6: Qual é aproximadamente o custo de um molde de fundição sob pressão?
Moldes de alumínio de câmara única: 36 000 a 144 000 yuan; de complexidade média: 180 000 a 288 000 yuan; moldes complexos de múltiplas câmaras ou peças para automóveis: 360 000 a 1 440 000 yuan ou mais.
Fonte dos dados:Os parâmetros de processo e os dados relativos às referências dos materiais apresentados neste artigo foram compilados a partir de fontes oficiais e da experiência prática de produção da Hexin Moulding. Os preços correspondem ao intervalo de referência para o mercado chinês entre 2025 e 2026, devendo prevalecer os termos acordados entre o cliente e o fornecedor.