Como se calcula a capacidade de uma máquina de fundição sob pressão? Fórmulas de cálculo para a seleção da força de fecho do molde e da área de projeção + exemplos
Autor:H.K.X Publicado em:2026-08-24 Categoria:informação pública Visualizações:1092
Resumo:
Muitos engenheiros colocam sempre a mesma questão quando iniciam um projeto de fundição por injeção: como se calcula a tonelagem da máquina de fundição por injeção? Se for escolhida uma tonelagem demasiado baixa, a alta pressão do metal fundido irá abrir a linha de divisão, dando origem a rebarbas e a desvios dimensionais; se for demasiado grande, há um desperdício de equipamento, moldes e energia. No entanto, a seleção da tonelagem da máquina de fundição por pressão baseia-se, essencialmente, em dois parâmetros fundamentais: a força de fecho do molde e a área de projeção. Este artigo, desde a análise dos parâmetros até aos casos práticos, irá guiá-lo passo a passo para que possa fazer os cálculos corretamente.
Conclusão rápida: Capacidade da máquina de fundição por injeção = pressão de injeção × área total de projeção × fator de segurança. Basta calcular primeiro a área total de projeção, consultar a pressão de injeção da liga, multiplicar pelo fator de segurança e, em seguida, arredondar para cima para a capacidade padrão, para acertar na escolha à primeira tentativa.
Catálogo de artigos[Escondido]
- I. Por que é que a capacidade da máquina de fundição sob pressão é importante? O custo de uma escolha errada da capacidade
- II. O que é a força de fecho do molde (força de fecho)?
- III. Como se calcula a área de projeção? Tanto nas câmaras únicas como nas múltiplas, deve calcular-se a área total
- IV. Como se determina a pressão de injeção? Consulte a tabela de acordo com o tipo de liga
- V. Como se determina o coeficiente de segurança K?
- VI. Fórmulas para o cálculo da capacidade das máquinas de fundição sob pressão e conversão de unidades
- VII. Caso prático: cálculo passo a passo
- VIII. Como evitar erros na escolha da capacidade das máquinas de fundição sob pressão: 4 equívocos comuns
- IX. Perguntas frequentes (FAQ) sobre a capacidade das máquinas de fundição sob pressão
- X. Conclusão: Lista para escolher corretamente, à primeira tentativa, a capacidade em toneladas da máquina de fundição sob pressão
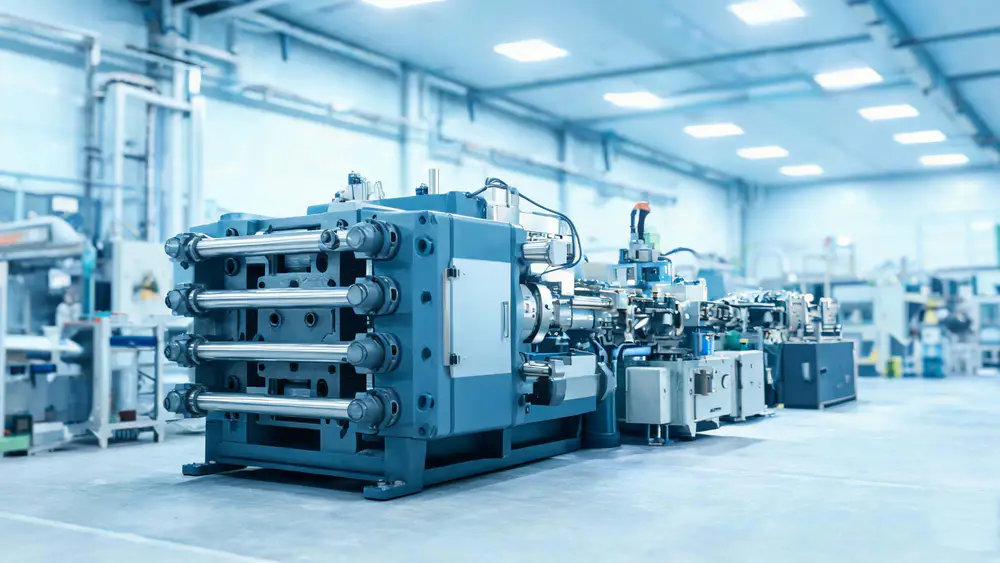
Se estiver a escolher o modelo adequado para um projeto em liga de alumínio, pode consultar a Hexin em Serviços de fundição de liga de alumínio juntamente com Peças fundidas em liga de alumínio para a indústria automóvel Com base na experiência prática de produção, selecionar o processo tecnológico mais adequado.
I. Por que é que a capacidade da máquina de fundição sob pressão é importante? O custo de uma escolha errada da capacidade
A capacidade em toneladas de uma máquina de fundição sob pressão corresponde à capacidade da máquinaForça de fecho do molde (também designada por força de fechamento)——A força máxima que o mecanismo de fecho do molde consegue exercer para fixar as superfícies de separação do molde móvel e do molde fixo, cuja unidade de medida é normalmente a tonelada-força (tf) ou o quilonewton (kN). Esta força determina se a máquina de fundição sob pressão em questão tem capacidade para conter o seu produto.
| Capacidade um pouco reduzida | A tonelagem é um pouco elevada |
|---|---|
| A linha de divisão é alargada pelo metal fundido, dando origem a rebarbas e a desvios dimensionais | Investimentos excessivos em equipamentos, moldes e consumo de energia |
| Impactos de alta frequência no molde, redução da vida útil | "Um cavalo a puxar uma carroça pequena": ocupação de máquinas de grande porte e desperdício de capacidade de produção |
| O fecho do molde não é firme, o que representa um risco de segurança | Para peças de parede fina, poderia utilizar-se uma máquina pequena, mas não seria rentável |
II. O que é a força de fecho do molde (força de fecho)?
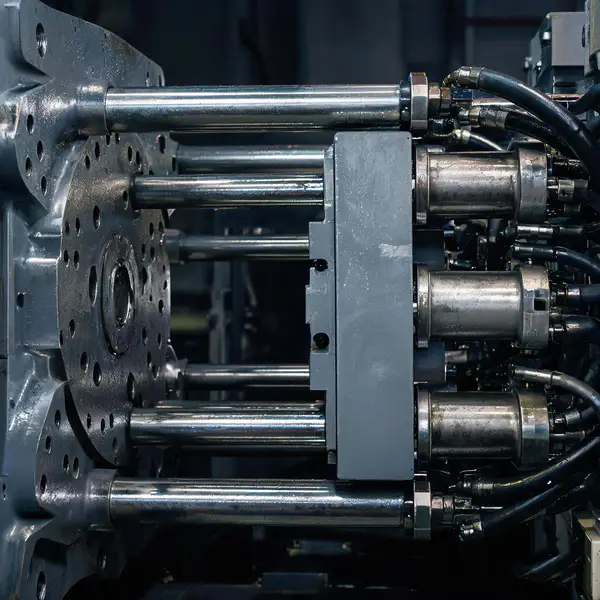
A força de fecho é a força máxima que a superfície de separação do molde pode suportar quando este é travado pela máquina de fundição sob pressão. Ao selecionar a tonelagem da máquina de fundição sob pressão, deve ter-se em contaForça de fecho habitual / Força de fecho nominal, em vez de considerar os valores máximos indicados na placa de identificação como valores de utilização diária. Para garantir a segurança, a tonelagem necessária calculada deve ser inferior à força de fecho nominal da máquina e deve incluir uma margem de segurança.
III. Como se calcula a área de projeção? Tanto nas câmaras únicas como nas múltiplas, deve calcular-se a área total
A área de projeção da fundição por injeção refere-se à peça fundida e às suas estruturas acessórias emÁrea do contorno projetado na superfície de separação. Muitas pessoas têm em conta apenas o corpo da peça fundida, o que leva a uma escolha de máquinas de fundição sob pressão com capacidade muito inferior à necessária. É necessário ter em conta os quatro elementos seguintes:
- Corpo da peça fundida: Área do contorno projetado do produto na linha de divisão;
- Sistema de injeção: área de projeção do canal principal e do canal secundário;
- Sistema de transbordamento / drenagem: área de projeção das calhas de transbordamento e de exaustão;
- Haste do material: Área de projeção da câmara de alimentação / da zona de resíduos.
Área de projeção total de um molde de cavidade única = área da peça fundida + área do canal de alimentação + área do transbordamento. No caso de moldes com várias cavidades, multiplica-se este valor pelo número de cavidades:
Área de projeção da fundição por injeção A = (área da peça fundida + área do canal de injeção + área de transbordamento) × número de cavidades do molde
Práticas de engenharia:Ao calcular a área de projeção da fundição por injeção, recomenda-se deixar uma margem na área do sistema de enchimento 30%–40% Margem, abrangendo aspetos ainda por definir, tais como a ramificação dos canais de vazamento e a disposição das calhas de transbordamento.
IV. Como se determina a pressão de injeção? Consulte a tabela de acordo com o tipo de liga
A pressão específica de injeção refere-se à pressão unitária (MPa, 1 MPa = 1 N/mm²) exercida pelo punção de injeção sobre o metal fundido. Quanto maior for a pressão específica, mais densa será a compactação, mas maior será também a força de fecho necessária. A pressão específica de injeção é determinada principalmente com base emTipo de ligaresponder com cânticosRequisitos de qualidade das peças fundidasVenha buscar:
| Tipo de liga | Intervalo recomendado de pressão de injeção (MPa) | Instruções de utilização |
|---|---|---|
| liga de zinco | 20 – 40 | No caso de peças estruturais convencionais, o valor é geralmente de cerca de 30 |
| alumínio | 30 – 80 | Para peças estruturais gerais, utiliza-se 30–50; para peças estanque ao ar / peças de alta densidade, utiliza-se 60–80 |
| liga de magnésio | 30 – 70 | Peças estruturais de parede fina e leves |
| liga de cobre | 40 – 80 | Alta densidade e requisitos elevados de resistência à pressão |
Da mesma liga,Quanto mais fina for a espessura da parede, maiores serão os requisitos de estanqueidade e maior será a pressão de injeção alcançada; quando os requisitos de qualidade internos são elevados, tende-se a optar pelo limite superior, mas isso implica, simultaneamente, uma maior necessidade de força de fecho do molde.
As peças fundidas em liga de alumínio correspondentes a estes rácios de pressão de injeção são comuns nos motores automóveis Bloco do motor e biela e Caixa da caixa de engrenagens , bem como em artigos de uso doméstico e em diversos tipos de peças estruturais da indústria mecânica
V. Como se determina o coeficiente de segurança K?
O coeficiente de segurança serve para compensar as flutuações na força de fecho, os erros de usinagem do molde e os desvios nos cálculos teóricos. Valores recomendados:
- Peças estruturais convencionais: selecionar 1.1 – 1.2;
- Peças estanques ao ar, peças fundidas sob alta pressão: recolha de 1.2 – 1.3.
VI. Fórmulas para o cálculo da capacidade das máquinas de fundição sob pressão e conversão de unidades
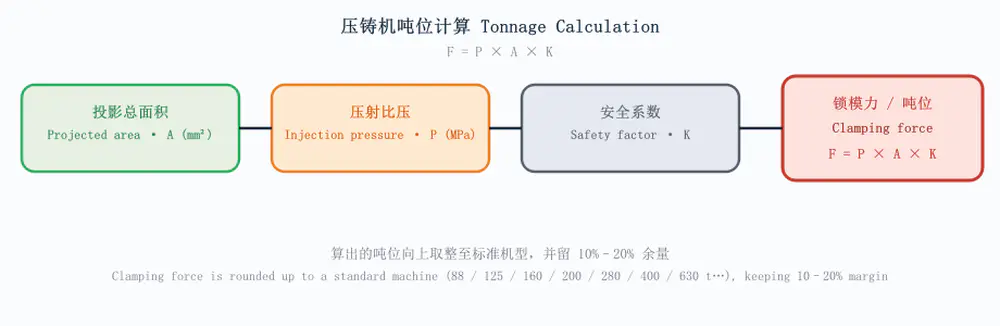
Força de fecho do molde F (kN) = pressão de injeção P (MPa) × área total projetada A (mm²) × coeficiente de segurança K
Como 1 MPa = 1 N/mm², multiplicando estes três valores obtém-se diretamente a força na unidade «niu» (N), que é depois convertida em toneladas:
| Unidade | Relações de conversão | instruções |
|---|---|---|
| 1 tonelada-força (tf) | ≈ 10 kN | Utilizado frequentemente na engenharia, 1 tf ≈ 9,8 kN |
| 1 MPa | = 1 N/mm² | A pressão específica e a área podem ser multiplicadas diretamente |
Depois de calcular o resultado,Arredondar por excesso para o modelo com tonelagem padrão. As séries mais comuns de tonelagem das máquinas de fundição sob pressão incluem 88, 125, 160, 200, 280, 400, 630, 800, 1000, 1250, 1600, 2000, 2500 e 3000 toneladas, entre outras.
VII. Caso prático: cálculo passo a passo
Os exemplos que se seguem ilustram o processo completo de substituição, com base em parâmetros comuns em projetos de engenharia; caso seja necessário implementar esta solução em grande escala, pode recorrer aos serviços da He Xin Serviços de fundição de liga de alumínio e fabrico de produtos Realizamos serviços de conceção e produção experimental.
Caso 1 · Peça fundida única em liga de alumínio
- Dimensões da projeção da peça fundida: 200 mm × 150 mm → Área da peça fundida = 30 000 mm²;
- De acordo com a margem de 30% incluída no canal de injeção, no transbordamento e no rabo de material → área de projeção da fundição por injeção A = 30 000 × 1,3 ≈ 39 000 mm²;
- Para peças estruturais normais, considera-se uma pressão de injeção de P = 40 MPa;
- Considera-se um coeficiente de segurança K = 1,2;
- Força de fecho necessária F = 40 × 39 000 × 1,2 = 1 872 000 N ≈ 1872 kN ≈ 187 toneladas;
- Ver modelos padrão superiores → Selecionar Máquina de fundição por injeção de 250T / 280T.
Exemplo 2 · Peça fundida de liga de zinco com quatro cavidades
- Área da peça fundida por cavidade: 100 × 80 = 8 000 mm²; incluindo o sistema de alimentação 30% por cavidade → 10 400 mm² por cavidade;
- Área total de projeção das quatro câmaras A = 10 400 × 4 = 41 600 mm²;
- Peças estruturais em liga de zinco, com pressão de injeção P = 30 MPa;
- Considera-se um coeficiente de segurança K = 1,2;
- Força de fecho necessária F = 30 × 41 600 × 1,2 = 1 497 600 N ≈ 1 498 kN ≈ 150 toneladas;
- Ver modelos padrão superiores → Selecionar Máquina de fundição por injeção de 160T.
VIII. Como evitar erros na escolha da capacidade das máquinas de fundição sob pressão: 4 equívocos comuns
- Equívoco n.º 1: contabilizar apenas as peças fundidas, sem incluir o sistema de alimentação → O resultado está visivelmente subestimado. É essencial incluir o canal de injeção, o transbordamento e o pedúnculo na área de projeção da fundição sob pressão.
- Equívoco 2: Utilizar a "força máxima de fecho do molde" como valor habitual → A escolha do modelo deve ser feita com base na força de fecho habitual/nominal, deixando uma margem de segurança.
- Equívoco n.º 3: Não ter em conta o fator de segurança K → Quando o valor teórico se aproxima do limite superior, é muito fácil que se formem rebarbas; é imprescindível aplicar uma margem de segurança.
- Equívoco 4: Nas matrizes com várias cavidades, não se multiplica pelo número de cavidades → Somar "área total por cavidade × número de cavidades", evitando calcular apenas uma única cavidade.
IX. Perguntas frequentes (FAQ) sobre a capacidade das máquinas de fundição sob pressão
Qual é a relação entre a capacidade da máquina de fundição por injeção e o peso das peças fundidas?
Não existe uma relação linear direta. O que determina a tonelagem é a área de projeção e a pressão de injeção, e não o peso. Para dimensões idênticas, a tonelagem necessária varia entre a liga de alumínio e a liga de zinco, devido às diferenças na pressão de injeção.
Qual é a área máxima de projeção que um projetor desta tonelagem consegue cobrir?
Recuando a partir da fórmula: área de projeção ≤ capacidade nominal ÷ (pressão de injeção × coeficiente de segurança K). Por exemplo, para 280 T com 40 MPa e K = 1,2, a área de projeção é de aproximadamente 58 000 mm², sendo necessário verificar estas valores em função das dimensões reais das formas do modelo em questão.
Quais são as consequências de se escolher uma máquina de fundição sob pressão com uma capacidade demasiado elevada?
Aumento dos custos com equipamento, matrizes e consumo de energia, bem como baixa taxa de utilização das máquinas de grande porte. Recomenda-se optar pelo modelo imediatamente superior ao necessário, de acordo com as necessidades reais, sem procurar cegamente o maior tamanho.
Quais são as diferenças na escolha de máquinas de fundição por injeção de liga de alumínio e de liga de zinco?
A pressão de injeção na fundição de alumínio é relativamente elevada (30–80 MPa), enquanto a do zinco é relativamente baixa (20–40 MPa). Devido às diferenças na pressão de injeção, a tonelagem necessária da máquina de fundição sob pressão varia significativamente para uma mesma área de projeção.
O que fazer se a força de fecho real da máquina não atingir o valor nominal?
A força necessária para o bloqueio do molde é facilmente afetada pela deformação das placas e pelo desgaste do mecanismo de fecho do molde. Recomenda-se deixar uma margem de 10%–20% em relação ao valor nominal e verificar periodicamente o paralelismo entre o cilindro de fecho e as placas.
X. Conclusão: Lista para escolher corretamente, à primeira tentativa, a capacidade em toneladas da máquina de fundição sob pressão
- O cálculo da área de projeção da fundição por injeção deve incluir todos os elementos: peça fundida + canal de alimentação + canal de transbordamento + haste de alimentação; no caso de múltiplas cavidades, multiplicar pelo número de cavidades do molde;
- A pressão de injeção deve ser consultada na tabela correspondente à liga; para peças estanque ao ar / de alta densidade, deve ser utilizada a pressão máxima;
- Não se esqueça de aplicar o fator de segurança K (1,1–1,3);
- A tonelagem calculada deve ser arredondada para cima, de acordo com o modelo padrão, e deve ser prevista uma margem de 10%–20%.
Antes do início da produção efetiva, recomenda-se efetuar uma verificação com base nos dados 3D do molde e, se necessário, fazer a confirmação final com base na força de fecho medida pelo fabricante do equipamento. Se estes três aspetos — área de projeção, pressão de injeção e coeficiente de segurança — forem bem definidos, a seleção da tonelagem da máquina de fundição por injeção não dará lugar a erros.
Este artigo foi elaborado pela equipa técnica da Ningbo Hexin Moulding Co., Ltd., especializada no fabrico de moldes e produtos de fundição de alumínio por baixa pressão, por gravidade e por alta pressão. Visite o nosso site oficial para saber mais sobre o processo de fundição sob pressão e os nossos serviços de personalização de projetos.