摘要
ダイカストは、現在、精密金属部品を大量生産する上で最も効率的な製造プロセスの一つです。本記事では、工場の現場の視点から、ダイカストの原理、ホットチャンバー式とコールドチャンバー式の2大タイプ、材料グレードの選び方、金型設計で避けるべき落とし穴、そして最も重要なポイントである「ダイカスト工場の技術レベルをどのように判断するか」について、体系的に解説します。構造エンジニア、調達担当者、プロジェクトマネージャーのいずれであっても、この記事を読めば、無駄な回り道を減らすことができるでしょう。
製品カタログ[隠されている]
1. ダイカストとは何か
ダイカスト(Die Casting)これは金属成形技術の一種であり、溶融した非鉄金属を高圧下で、2枚の硬化工具鋼で形成された型腔に急速に注入し、冷却・凝固させることで、高精度で複雑な形状を持ち、表面が滑らかな金属部品を得るものである。砂型鋳造や重力鋳造とは異なり、ダイカストの最大の特徴は"「高圧+高速+再利用可能な鋼製金型」".
ダイカストの歴史は19世紀半ばにまでさかのぼる。1849年、印刷用活字を機械的に製造するための小型手動機械が特許を取得し、これが現代のダイカスト産業の始まりと広く認められている。1903年には、キャデラック車のキャブレター本体がすでにダイカスト工法を用いて製造されていた。その後、蓄音機、タイプライター、自動車などの消費財の台頭に伴い、ダイカストは急速に普及した。現在では、CAD/CAMおよびCAEシミュレーション技術の進展により、ダイカストは自動車、電子機器、航空機などのハイエンド製造において不可欠な基盤技術となっている。
賀鑫模塑は、寧波に根ざしたダイカスト工場として、金型設計から 高圧・低圧・重力ダイカストのフルプロセスサービス、以下に述べる経験に基づく判断の多くは、2016年の現場での生産実務に基づいています。
2. ダイカストの工程(6つのステップを詳しく解説)
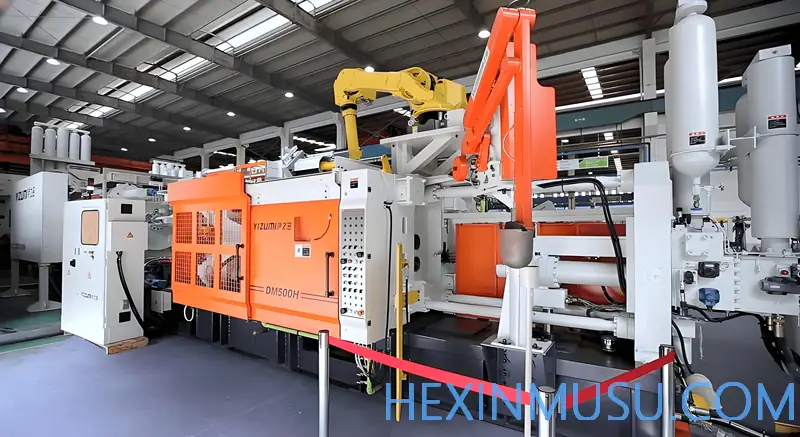
ホットチャンバー式とコールドチャンバー式のダイカストには細部の違いがありますが、中核となる工程はいずれも以下の6つのステップに従っています。この一連の工程を理解してこそ、価格、納期、品質の問題がどの段階で生じているのかを把握することができるのです。
ステップ1:金型の準備と型締め
まず、2つの金型半身(固定型と可動型)のキャビティを徹底的に洗浄し、離型剤/潤滑剤をスプレーします。離型剤は金型温度を制御するだけでなく、鋳造後のスムーズな離型も保証します。その後、型締力を使って2つの金型半身をしっかりと締め付けます。金型の製造品質がこの工程の成否を直接左右します。これについては ダイカスト金型製造の全工程 、当サイトの特集ページをご参照ください。
ステップ2:溶融と射出
金属は、機械内部(ホットチャンバー)または独立した溶解炉(コールドチャンバー)内で加熱され、溶融状態になります。プランジャーが、高速かつ高圧(1000 psi から 25000 psi 以上)で溶融金属を金型キャビティに押し込みます。この「高速・高圧」こそがダイカストの核心であり、金属がすべての薄肉部分や複雑な構造を確実に充填することを可能にします。
ステップ3:冷却・凝固
高温の溶融金属が低温の金型壁に接触すると急速に凝固し、金型の形状を正確に再現します。その間、金型は高圧で締め付けられた状態を維持し、凝固収縮によって生じる内部応力に耐え、気孔の発生を防ぎます。通常、金型内部には冷却を促進するための水/油冷却通路が設けられています。
ステップ4:押し出し(型から取り出し)
鋳物が凝固した後、金型を開き、エジェクタ機構(複数のエジェクタピン)が鋳物をスムーズに押し出します。この段階では、抜き勾配と離型剤が極めて重要であり、設計が不適切だと、金型への付着、引っかき傷、またはエジェクタ跡が生じる原因となります。
ステップ5:仕上げとバリ取り
押し出されたものはまだ完成品ではありません。鋳造システム(メインゲート、ランナー、スプルー)が付いた状態です。トリミング工程では、部品から余分な金属を取り除きます。この工程は、手作業、プレス用トリミング金型、またはドラムを使用して行うことができます。
ステップ6:仕上げ加工と後処理
必要に応じて、CNC加工(ねじ穴、厳密な公差)、ショットブラスト、サンドブラスト、陽極酸化処理、メッキ、粉体塗装などの後処理を行います。
主要なプロセスパラメータ(現場データ):射出圧力は通常、50~100 MPaに制御される。金型温度は金型温度調節機により150~300℃に安定させられる。溶融金属の温度は±5℃以内に制御されます。現代の設備では、金型プレートの平行度は0.1 mm/m、位置再現精度は±0.1 mmを実現できます。これらのパラメータが、製品の合格率において92%と98.5%との差を決定づけています。
3. ホットチャンバーダイカスト vs コールドチャンバーダイカスト
ダイカストは大きく2つの種類に分類され、その根本的な違いは炉と機械の関係、合金は融点と化学的性質に基づいて選定され、これは効率、装置の寿命、および使用可能な材料の範囲に直接影響を及ぼす。
ホットセルダイカスト
射出機構の「グースネック管」は、機械に内蔵された溶融金属槽に直接浸漬されている。プランジャーが後退すると、金属が自動的にグースネック管に充填され、プランジャーが押し下げられると、金属が直接金型キャビティに押し込まれる。その利点は、生産サイクルが極めて速い(1分間に15回以上)、酸化が少なく、コストも低い。欠点は、高温の金属が射出部品を継続的に侵食することであるため、亜鉛、マグネシウム、鉛、スズなどの低融点合金にのみ適しています。代表的な用途:ファスナー、蛇口用部品、電子コネクタ、自動車内装部品。
コールドルームダイカスト
溶融炉は機械本体から独立しており、溶融金属は「コールドチャンバー」(射出室)に掬い入れられ、そこから油圧プランジャーによって高速で金型に押し込まれる。その利点は、高融点合金(アルミニウム、銅、マグネシウム)の加工が可能、より大きく、より緻密で、強度の高い部品を製造できる。欠点は、サイクルタイムが比較的長いことである(材料をすくう工程が1つ増えるため)。コールドチャンバーダイカストは、アルミニウム合金の製造において最も一般的なプロセスであり、自動車業界で主流となっている。
| 性格描写 | ホットセルダイカスト | コールドルームダイカスト |
|---|---|---|
| 溶融位置 | 機械の内部 | 独立炉 |
| 生産サイクル | 極めて速い(15回以上/分) | やや遅い(具材をすくう時間を含む) |
| 適用合金 | 亜鉛、マグネシウム、スズ、鉛(低融点) | アルミニウム、銅、マグネシウム(融点が高い) |
| 射出圧力 | 低い(1000~5000 psi) | 極めて高い(1500~25000+ psi) |
| 部品の寸法 | 中小規模 | 大型で複雑な部品 |
| コアの強み | 極めて効率が高く、単位コストが低い | 素材の選択肢が広く、強度も高い |
4. ダイカストの派生プロセス
これら2つの基本的なカテゴリーを基に、業界ではさまざまな派生プロセスが開発されており、それぞれが特定の課題を解決しています。気孔対策、熱処理、欠陥による密度低下の対策など、その目的は多岐にわたります。以下、それぞれを詳しく解説しますので、どのプロセスが御社の部品に最適か判断する参考にしてください。
4.1 高圧ダイカスト
高圧ダイカストは、アルミニウム合金の製造において最も主流な方法であり、コールドチャンバー式はほぼすべてHPDCが代表例となっています。その充填圧力は極めて高く、通常は 1000~25000 psi(約 7~172 MPa)、パンチは0.5~10 m/sという高速で金属を金型キャビティに押し込み、成形プロセス全体はわずか数十ミリ秒で完了する。
まさにその理由から、HPDCの最大の強みは極めて高速で、サイクルタイムが極めて短く、0.5 mm級の超薄肉成形が可能、大量生産により単位コストを最小限に抑えることができる。その代償も最も顕著である。高速充填ではガスが閉じ込められやすく、鋳物の内部に微細な気孔が生じ、通常、T6 溶体化熱処理を行うことはできない(高温下では内部の気体が膨張して気泡が発生する)。部品が構造部品や圧力を受ける部品であり、かつ熱処理が必要な場合、HPDCは最適な解決策ではない可能性があります。
4.2 低圧鋳造
低圧鋳造の充填圧力はわずか 0.08~0.1 MPa、HPDCよりもはるかに低い。溶融金属は密閉されたるつぼ内で、気圧によって下から上へと、昇液管に沿って穏やかに金型キャビティに「押し込まれる」ものであり、これは層流充填、高速充填時のガスの巻き込みを回避した。
その結果、鋳造品となった緻密で、気孔が少なく、熱処理(T6)による強化が可能、総合的な機械的特性に優れています。これは、気密性や耐圧性に対する要求が高い部品、例えば 自動車用ホイール、新エネルギー用バッテリートレイ、モーターハウジングなどのアルミニウム鋳造品 。その代償として、HPDCよりも工程時間が長く、単品あたりのコストが若干高くなります。
4.3 重力鋳造
重力鋳造は高圧に依存せず、溶融金属自体の重力ゲートから金型キャビティに流れ込むため、装置が簡素で、エネルギー消費が少なく、気泡の混入も少ない。通常、複雑な内腔を成形するために砂芯が用いられる。
重力鋳造は、中程度の肉厚、中規模のロット、内部品質に対する要求水準が高い構造部品に適しており、例えばエンジンブロック、シリンダーヘッド、トランスミッションケース、ポンプハウジングなど。その精度や表面品質はダイカストよりわずかに劣るものの、金型コストや設備投資の面で柔軟性が高く、小ロットから中ロットの生産においてよく採用される方法である。
4.4 真空ダイカスト
真空ダイカストは、HPDCに真空引き工程を追加したものです。すなわち、溶融金属を金型に充填する前に、多段式真空ポンプ群を用いて 2秒以内に金型のキャビティ内を50 mbar以下まで減圧する、キャビティ内のガス含有量を90%以上低減させた後、射出を行う。
これにより、「高速充填時のガス混入」という長年の課題が根本的に解決されました。真空ダイカスト部品密度は8~12%向上し、引張強度は300 MPa以上に達し、伸び率は8~15%に向上した。、機械的特性は鍛造品に近く、熱処理も可能です。その用途は、従来のエンジンブロックやトランスミッションハウジングから、気密性要件が ≤0.05 mbar・L/s である新エネルギー用バッテリートレイ、航空機用コンプレッサーケーシングなどのハイエンド部品。その代償として、装置の複雑さとコストが高くなる。
4.5 押出ダイカスト(液状型鍛造)
押出ダイカストは、「ダイカスト+鍛造」の融合と理解することができる。すなわち、溶融金属が凝固・結晶化する段階で、 50~100 MPa 高い機械的圧力をかけ、保圧時間を30~60秒に延長することで、真の液体模鍛による緻密化.
このようにして得られる鋳造品の組織は緻密かつ均一であり、空隙率が0.1%未満に低下し、組織の緻密度が99.5%を超えた。、機械的特性は従来のダイカストに比べて30~50%向上しており、引張強度は350~400 MPaに達し、T6/T7熱処理も可能で、疲労寿命は3~5倍に向上しています。これは特に自動車のステアリングナックル、サスペンションアーム、ブレーキキャリパーなどの安全構造部品については、「鍛造の代わりに鋳造」を採用することで、コストを大幅に削減した。
4.6 半固体ダイカスト(触変成形)
半固体ダイカストの中核は、まず金属スラリーを 40~60% 固相率「半固体」の状態にし、層流状態で金型キャビティに充填する。スラリーの粘度が低く、流動が安定しているため、乱流による気泡の巻き込みを根本的に防ぐことができる。
その効果は巻き込み率を 80% 以上低減し、収縮欠陥を 60% 削減し、気孔率を 0.5% 以下に抑制する、球状で非ダイアスタシスの微細結晶組織(結晶粒径 50~100 μm)が得られ、材料の等方性が向上した。真空結合を施すことで、緻密度が 99.9% 以上に達し、以下に用いられる。油圧バルブブロック、高性能トランスミッションハウジングなど、高密度性や疲労寿命が求められる重要部品。
5. ダイカスト用材料およびグレードの選定
材料は、部品の機械的特性、重量、耐食性、およびコストを直接決定づける。ダイカストには主に非鉄金属が使用され、アルミニウム、亜鉛、マグネシウムの3大シリーズが圧倒的なシェアを占めている。
| メイク | 共通グレード | 主な特徴 | 典型的なアプリケーション |
|---|---|---|---|
| アルミニウム | A380 / ADC12 | 総合的な性能が最もバランスが取れており、流動性に優れ、コストパフォーマンスが高い | エンジンマウント、トランスミッションケース、電子機器筐体、電動工具 |
| A390 | 耐摩耗性・耐振動性に優れ、硬くて脆い。シリンダーブロック専用に開発された | 自動車用エンジンのシリンダーブロック、バルブブロック、ポンプハウジング | |
| A360 | 耐食性・耐圧性に優れているが、鋳造はやや難しい | 船舶部品、通信機器用筐体、腐食環境下で使用される部品 | |
| 亜鉛合金 | ザマック3 / ザマック5 | ダイカスト加工が最も容易で、極薄肉や複雑な細部も成形可能であり、メッキも容易である | 家電、バスルーム用金物、玩具、自動車内装 |
| ザマック 2 / ZA-27 | 高強度(ZA-27 引張強度 >400 MPa) | 工具用コア、ベアリングブッシュなどの高強度部品 | |
| マグネシウム合金 | AZ91D | 最も軽量な構造用金属であり、比強度が高く、耐食性に優れている | ノートパソコン・スマホケース、カメラ本体、車のハンドル |
| AM60B | 伸展性、エネルギー吸収性に優れ、衝撃エネルギーは6J以上 | 自動車用シートフレーム、ダッシュボードブラケット |
各種合金の性能のトレードオフについては、以下をさらに参照してください。 亜鉛ダイカストとアルミニウムダイカストの中核技術の比較 .
6. ダイカスト部品の設計上のポイント(工場での実践)
設計段階で生じた問題が、量産段階になると「気孔、変形、ひび割れ」という形で表面化します。以下は、工場で繰り返し強調されている4つの要点です。
6.1 抜き勾配
抜き勾配とは、金型の垂直方向における傾斜角のことで、脱型を容易にするものです。通常、1°~2°の傾斜があれば、エジェクターによる排出が改善されます。アルミニウムダイカストの場合、アルミニウムの摩耗性を考慮して、片側あたり2°を推奨します。抜き勾配を設けないと、排出時に金型に付着して傷がつき、最悪の場合、金型が廃棄されることにもなりかねません。
6.2 肉厚の均一性
肉厚の急激な変化は、縮み穴、応力集中、および変形の主な原因となる。肉厚を均一に保つことは、均一な冷却を促進し、欠陥を低減するのに役立つ。ダイカストでは非常に薄い肉厚(0.5~1.5 mm程度)を実現できるが、厚さの変化は緩やかでなければならない。
6.3 角丸の半径
鋭角部分では応力が集中します。最小丸み半径は0.4 mm、理想的には0.8 mmを推奨します。丸み半径が大きすぎると材料とコストが増加し、小さすぎると応力緩和が不十分になります。
6.4 分割線とアンダーカット
分割線はできるだけ直線にし、機能面を避け、目立ちにくくする。アンダーカットはスライダーや金型のコストを大幅に増加させるため、回避できる場合は避けるべきである。設計段階では 鋳造CAEシミュレーションにおける充填および凝固シミュレーション 、金型製作前に気孔、収縮、ガス巻き込みの位置を予測できるため、試作後の手直しに比べて数週間の時間と数万元のコストを節約できます。
7. ダイカストの長所と短所
| バンテージ | 欠点 |
|---|---|
| 極めて効率的:自動化レベルが高く、リードタイムが短く、大量生産における単品コストが極めて低い | 金型費が高い:小ロットや試作品では採算が取れない |
| 精度と一貫性が優れている:公差は±0.1 mmまで厳密に設定可能で、ロット間の互換性が高い | 気孔が生じるリスクがある:高速充型による気泡の混入は、通常、熱処理の妨げとなる |
| 複雑な薄肉成形に優れた能力:肉厚は最小0.5 mm | 非鉄金属に限る:鋼・鉄の融点が高すぎると、金型の寿命が短くなる |
| 表面が滑らか:Ra 1~2.5 μm、二次加工が不要 | サイズはトン数によって制限される:超大型品は型締め力に制約を受ける |
| 機械的特性に優れている:急速冷却により微細な結晶組織が形成される | 金型の変更が困難:鋼製金型の設計が確定した後、大幅な変更を行うとコストが極めて高くなる |
事業者への注意:"「気孔+熱処理不可」は、一般的な高圧ダイカストの2大欠点です。部品に気密性やT6熱処理が必要な場合は、必ず事前にその旨を伝え、真空ダイカストまたは押出ダイカストに切り替えてください。そうしないと、後々の廃棄コストが金型の価格差をはるかに上回ることになります。その他の欠陥の原因については、以下をご覧ください。アルミダイカストの欠陥とその原因.
8. ダイカストの応用分野
- 自動車(最大の市場):エンジンブロック、トランスミッションケース、オイルパン、ステアリングナックル、サブフレーム;新エネルギー車の大型一体型バッテリートレイやモーターハウジングが、超大型ダイカスト技術の発展を牽引している。
- エレクトロニクス/通信:スマートフォンのフレーム、ノートパソコンの筐体、カメラ本体、5G基地局の放熱器およびシールドケース。
- 航空宇宙:強度対重量比に高い要求が課され、機体構造、エンジン部品、内装部品に使用される。
- 医療:手術器具、診断機器の筐体、モニター用スタンド。
- 建築/金物:ヒンジ、窓枠、家具用金具など。
9. コスト構成とROIの最適化
ダイカストにおける「コストの大部分」は金型にあり、単品にはない。アルミニウム合金ダイカスト金型を例にとると、単キャビティで約3.6~14.4万元、中程度の複雑さで18~28.8万元、複雑な多キャビティや自動車用構造部品では36~144万元以上に達することもある。金型の寿命は8万~20万型回で、これを1個あたりのコストに換算すると約0.36~3.6元/個となる。
費用構成の目安:設計費 2~3%、加工費 ≤20%、検査費 1~2%、試作費 1~2%(800T以上で約2%)、アフターサービス 1~2%、輸送費 0.5~1.5%。
コスト削減の4つの柱:① を使って DfM(製造性設計) 事前に構造を簡素化し、余分な加工を減らす――これが最も根本的なコスト削減である;② 小さな部品には多キャビティ金型(2室型は約1.4~1.6倍、4室型は約2.5~3倍の価格であり、いずれも倍数単位でのコストを大幅に下回る);③ 材料は必要な分あれば十分です、過剰な設計を避ける;④ 最適化鋳込みシステム材料の端材やトリミングコストを削減します。詳細な計算方法については、以下をご覧ください。 ダイカスト部品の原価計算:ダイカスト部品の価格の算出方法 .
10. 信頼できるダイカスト工場を選ぶには
これは、競合他社の記事にはすべて欠けているが、最も実用的な部分です。業界関係者として、ダイカスト工場のレベルを判断するには、以下の5つの点に注目してください:
- 金型は自社で製作するか、外部に委託するか?金型とダイカストを一体化させた工場では、パラメータの連携がより円滑になり、対応も迅速になり、問題発生時の責任の所在もより明確になります。
- CAEシミュレーションの能力はありますか?金型流動解析を導入している工場では、金型を開く前に欠陥を予測できるため、「試行錯誤」による生産を行う必要がありません。
- 品質検査体制は整っているか?三次元測定機、X線非破壊検査、気密性試験、機械的特性に関する抜き取り検査が備わっているか、またFAI初回品検査報告書を発行できるか。
- その製造プロセスは、お客様のニーズを満たしていますか?高圧・低圧・重力のすべてを兼ね備えているか、また真空ダイカストや押出ダイカストが可能か(これにより、部品の熱処理が可能かどうかが決まります)。
- 納品と対応:試作期間、48時間以内の対応、アフターサービスおよび保証条件。
賀鑫モールドは2010年に設立されました(前身の賀鑫金型工場は1995年に創業)。低圧鋳造機2台、傾斜重力鋳造機2台、砂型コア成形機6台、高速CNCおよび複数のEDM放電加工機を備え、3D設計から、 アルミニウム鋳造 CNCによる仕上げ加工から梱包・出荷に至るまでの全工程にわたるサービス。
11. よくある質問(FAQ)
Q1:ダイカストとは何ですか?
ダイカストとは、溶融した非鉄金属を高圧下で精密な鋼製金型に注入し、急速に凝固させることで高精度かつ複雑な部品を形成する金属成形プロセスであり、その特徴は、高圧・高速であり、金型を繰り返し使用できる点にある。
Q2:ダイカスト金型の寿命は、一般的に何万型回程度ですか?
アルミニウム合金のダイカスト金型は通常8万~20万型回、亜鉛合金の場合は30万~50万型回に達することがあり、これは金型鋼の材質(H13/SKD61)、熱処理後の硬度(HRC 46~52)、およびメンテナンス周期によって異なります。
Q3:ホットチャンバーダイカストとコールドチャンバーダイカストの違いは?
熱室式装入システムは溶解炉に直接接続されており、亜鉛やマグネシウムなどの低融点合金に適しており、サイクル時間が短い。一方、冷室式溶解炉は独立しており、アルミニウムや銅などの高融点合金に適しており、より高い圧力をかけることができる。
Q4:ダイカストで最も一般的に使用されるアルミニウム合金のグレードは何ですか?
A380とADC12が最も一般的に使用されています。A390は耐摩耗性に優れ、シリンダーブロックに使用されます。A360は耐食性に優れ、船舶や通信機器に使用されます。
Q5:ダイカスト部品に気孔はありますか?熱処理は可能ですか?
通常の高圧ダイカストでは気泡が混入して気孔が生じるため、通常はT6熱処理を行うことができません。熱処理が必要な場合は、真空ダイカストまたは押出ダイカストを使用する必要があります。
Q6:ダイカスト金型のコストはおよそいくらですか?
アルミニウム合金製単キャビティ金型:3.6~14.4万元、中程度の複雑度:18~28.8万元、複雑な多キャビティ金型または自動車部品用金型:36~144万元以上。
データ出典:本記事に記載されている加工パラメータおよび材料グレードのデータは、公開されている信頼できる資料と、賀鑫模塑の現場での生産実績を総合してまとめたものです。価格は2025年から2026年の中国市場における参考価格帯であり、具体的な価格は顧客とサプライヤー間の合意に基づきます。