摘要
多くのエンジニアは、ダイカストプロジェクトを立ち上げる際、同じ疑問を抱きます。「ダイカストマシンのトン数はどのように算出すればよいのか?」と。小さすぎると、溶融金属の高圧によって分割面が押し開かれ、バリや寸法公差の超過が生じます。逆に大きすぎると、設備、金型、エネルギー消費のすべてが無駄になってしまいます。しかし、ダイカストマシンのトン数選定は、本質的には「型締力」と「投影面積」という2つの核心的なパラメータを中心に展開されます。本記事では、パラメータの分解から実戦事例まで、段階を追ってその計算方法を詳しく解説します。
簡単な結論:ダイカスト機のトン数 = 射出比圧 × 投影総面積 × 安全係数。まず投影総面積を算出し、合金の射出比圧を確認し、安全係数を乗じた上で、その値より大きい標準トン数を選択すれば、一度で適切な機種を選定できる。
製品カタログ[隠されている]
- 1. ダイカスト機のトン数がなぜ重要なのか?トン数の選択を誤った場合の代償
- 2. 型締め力(合模力)とは何か?
- 3. 投影面積はどのように計算するのですか?シングルチャンバー、マルチチャンバーを問わず、すべてを計算する必要があります。
- 4. 射出比圧はどのように決定するか?合金の種類に応じて表を参照する
- 5. 安全係数 K はどのように決定するか?
- 6. ダイカスト機のトン数計算式と単位換算
- 7. 実践事例:段階的に代入して計算する
- 8. ダイカストマシンのトン数選定における落とし穴:4つのよくある誤解
- 9. ダイカスト機のトン数に関するよくある質問(FAQ)
- 10. まとめ:ダイカストマシンのトン数選定を一度で決めるためのチェックリスト
もしアルミニウム合金プロジェクトの機種選定を行っているなら、賀鑫の アルミニウム合金鋳造サービス とともに 自動車業界向けアルミニウム合金鋳造品 実際の生産経験に基づき、最適な製造プロセスを決定する。
1. ダイカスト機のトン数がなぜ重要なのか?トン数の選択を誤った場合の代償
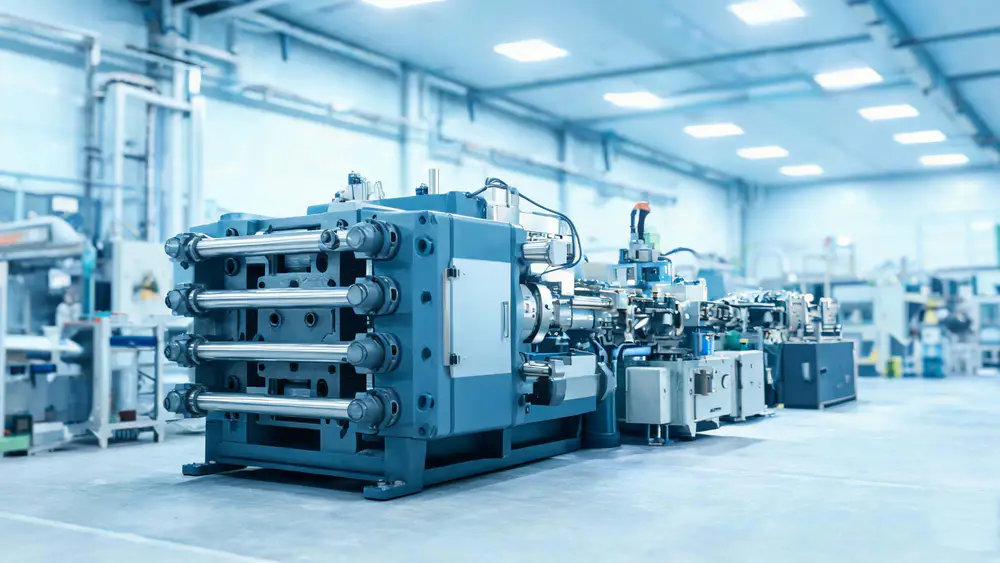
ダイカスト機のトン数は、その機械の型締力(合模力とも呼ばれる)――金型締付機構が可動型と固定型の分型面を締め付ける際に耐えられる最大荷重であり、単位は通常トン(tf)またはキロニュートン(kN)で表されます。この値によって、そのダイカスト機がお客様の製品を確実に押さえ込めるかどうかが決まります。
| トン数がやや小さい | トン数がやや大きい |
|---|---|
| 鋳造分割面が溶融金属によって押し広げられ、バリの発生や寸法公差の超過が生じる | 設備、金型、エネルギー消費への投資額が高めである |
| 金型への高周波衝撃、寿命の低下 | "「大馬力で小さな車を引く」状態となり、大型機械を占有し、生産能力が無駄になっている |
| 金型の閉じ具合が不十分で、安全上のリスクがある | 薄肉部品なら小型機械でも加工可能だが、コスト面で割に合わない |
2. 型締め力(合模力)とは何か?
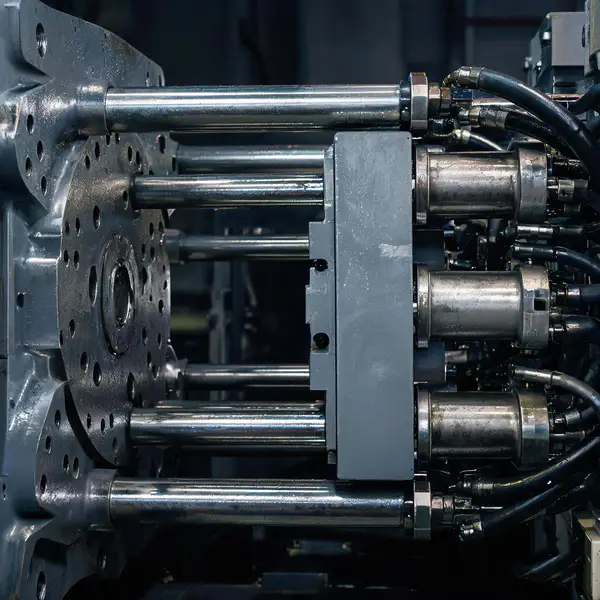
型締力は、ダイカストマシンが金型の分型面を締め付ける際に耐えられる最大作用力である。ダイカストマシンのトン数を選定する際には、以下の点を確認する必要がある。通常型締力/定格型締力、銘板に記載された限界値を日常使用値として扱ってはなりません。算出された必要トン数は、機械の定格型締め力より低く、安全のために余裕を持たせる必要があります。
3. 投影面積はどのように計算するのですか?シングルチャンバー、マルチチャンバーを問わず、すべてを計算する必要があります。
ダイカストの投影面積とは、鋳物およびその付属構造物が分割面上の投影輪郭の面積。多くの人が鋳物本体のみを計算するため、ダイカスト機のトン数選定が著しく小さくなってしまいます。以下の4つの要素をすべて算入する必要があります:
- 鋳物本体:製品の分型面上の投影輪郭面積;
- 鋳込みシステム:主流路および分流路の投影面積;
- オーバーフロー/排水システム:オーバーフロー槽、排気槽の投影面積;
- 材料の柄:材料室/残材部分の投影面積。
単キャビティ金型の総投影面積 = 鋳物の面積 + 湯口の面積 + オーバーフローの面積。多キャビティ金型の場合は、これにキャビティ数を乗じた値となる:
ダイカストの投影面積 A =(鋳物の面積 + 湯道の面積 + オーバーフローの面積)× 型腔数
工事の慣行:ダイカストの投影面積を計算する際は、充填システムの面積に余裕を持たせることをお勧めします。 30%–40% 余裕量、流路の分岐やオーバーフロー溝の配置など、まだ詳細が決まっていない部分について。
4. 射出比圧はどのように決定するか?合金の種類に応じて表を参照する
射出比圧とは、射出パンチが溶融金属に及ぼす単位面積あたりの圧力(MPa、1 MPa = 1 N/mm²)を指す。比圧が高いほど充填は緻密になるが、必要な型締力も大きくなる。射出比圧は主に合金タイプ歌で応える鋳造品の品質要件受け取り:
| 合金タイプ | 推奨圧射比の圧力範囲(MPa) | 適用に関する説明 |
|---|---|---|
| 亜鉛合金 | 20 – 40 | 一般的な構造部材については、通常30程度とする。 |
| アルミニウム | 30 – 80 | 一般的な構造部品は30~50、気密部品/高密度部品は60~80とする。 |
| マグネシウム合金 | 30 – 70 | 薄肉・軽量構造部品 |
| 銅合金 | 40 – 80 | 高密度、高い耐圧性が求められる |
同じ合金、肉厚が薄いほど、気密性の要求は高くなり、射出比圧も高くなる;内部の品質要件が厳しい場合は上限値を選ぶ傾向にあるが、それと同時に、より高い型締め力が求められることになる。
これらの射出比圧に対応するアルミニウム合金鋳物は、自動車のエンジンによく見られる。 シリンダーブロック・コネクティングロッド , ギアボックスハウジング 、および生活用品や機械業界の各種構造部品において
5. 安全係数 K はどのように決定するか?
安全係数は、型締力の変動、金型の加工誤差、および理論計算の偏差を相殺するために用いられます。推奨値:
- 標準構造部品:取得 1.1 – 1.2;
- 気密部品、高圧鋳造品:採取 1.2 – 1.3.
6. ダイカスト機のトン数計算式と単位換算
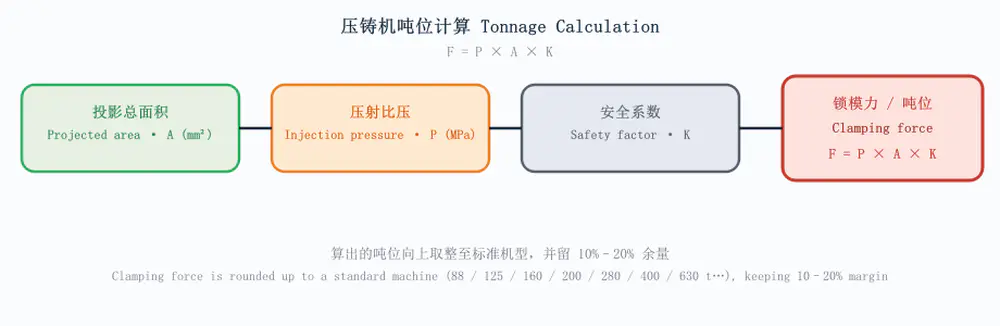
型締力 F(kN)= 射出比圧 P(MPa)× 投影総面積 A(mm²)× 安全係数 K
1 MPa = 1 N/mm² であるため、これら3つを掛け合わせることで、ニュートン(N)単位の力が直接求められ、さらにトンに換算すると:
| 単位 | 換算関係 | 指示 |
|---|---|---|
| 1トン力(tf) | ≈ 10 kN | 工学分野で一般的に用いられ、1 tf ≈ 9.8 kN |
| 1 MPa | = 1 N/mm² | 比圧と面積は直接掛け合わせることができる |
計算結果が出たら、標準トン数の機種に切り上げる。一般的なダイカスト機のトン数シリーズには、88、125、160、200、280、400、630、800、1000、1250、1600、2000、2500、3000トンなどがある。
7. 実践事例:段階的に代入して計算する
以下の事例では、工事で一般的に用いられるパラメータを用いて、代入の全過程を示しています。一括で導入をご希望の場合は、賀鑫に アルミニウム合金鋳造および製品製造サービス 設計および試作を承ります。
事例1 ・ アルミニウム合金製の単体鋳物
- 鋳物の投影寸法 200 mm × 150 mm → 鋳物の面積 = 30 000 mm²;
- 30%の余量をゲート、オーバーフロー、スプルーンに算入 → ダイカストの投影面積 A = 30 000 × 1.3 ≈ 39 000 mm²;
- 一般的な構造部材については、射出圧力 P = 40 MPa とする。
- 安全係数 K = 1.2 とする;
- 必要な型締力 F = 40 × 39 000 × 1.2 = 1 872 000 N ≈ 1872 kN ≈ 187トン;
- 上の標準モデルへ → 選択 250T / 280T ダイカストプレス.
事例2 · 4キャビティの亜鉛合金鋳物
- 各キャビティの鋳造面積は 100 × 80 = 8 000 mm² であり、各キャビティに 30% の注湯・溢流システムが含まれるため、各キャビティあたり 10 400 mm² となる。
- 4つの投影領域の合計面積 A = 10 400 × 4 = 41 600 mm²;
- 亜鉛合金構造部品について、射出圧 P = 30 MPa とする;
- 安全係数 K = 1.2 とする;
- 必要な型締め力 F = 30 × 41 600 × 1.2 = 1 497 600 N ≈ 1498 kN ≈ 150トン;
- 上の標準モデルへ → 選択 160T ダイカストプレス.
8. ダイカストマシンのトン数選定における落とし穴:4つのよくある誤解
- 誤解その1:鋳物のみを計算対象とし、溢流システムは計算対象外とする → 結果が明らかに小さくなっています。必ず注湯口、オーバーフロー、スプルーをすべてダイカストの投影面積に含めるようにしてください。
- 誤解その2:「最大型締力」を標準値として扱うこと → 通常使用時/定格の型締め力に基づいて機種を選定し、余裕を持たせること。
- 誤解その3:安全係数 K を考慮していない → 理論値が上限に近づくと、端が飛び出しやすいため、必ず余裕を持たせてください。
- 誤解その4:多キャビティ金型において、キャビティ数を掛け忘れる → 「各チャンバーの総面積 × チャンバー数」で合計し、単一のチャンバーのみを計算しないようにする。
9. ダイカスト機のトン数に関するよくある質問(FAQ)
ダイカストマシンのトン数とダイカスト部品の重量にはどのような関係があるのでしょうか?
直接的な線形関係はありません。トン数を決定するのは、投影面積と射出比圧であり、重量ではありません。同じサイズの場合でも、アルミニウム合金と亜鉛合金では射出比圧が異なるため、必要なトン数も異なります。
同トン級の艦艇で攻撃可能な投影面積の上限はどれくらいか?
式から逆算すると、投影面積 ≤ 定格トン数 ÷(射出比圧 × 安全係数 K)となる。例えば、280Tで40 MPa、K=1.2の場合、投影面積は約58,000 mm²となるが、実際の機種の金型寸法と照らし合わせて確認する必要がある。
ダイカストマシンのトン数を大きめに設定すると、どのような影響がありますか?
設備、金型、およびエネルギーコストが増加し、大型機械の稼働率が低くなります。実際の必要量に合わせて、一つ上のサイズを選ぶことをお勧めします。やみくもに大型化を図る必要はありません。
アルミニウム合金と亜鉛合金のダイカストマシンの選定における違いはどこにあるのでしょうか?
アルミニウムの射出比圧は比較的高く(30~80 MPa)、亜鉛は比較的低い(20~40 MPa)。射出比圧が異なると、同等の投影面積において必要なダイカスト機のトン数が明らかに異なる。
機械の実際の型締め力が定格値に達しない場合はどうすればよいですか?
金型のロックに必要な力は、金型板の変形や合型機構の摩耗の影響を受けやすい。定格値に対して10%~20%の余裕を持たせ、合型シリンダーおよび金型板の平行度を定期的に校正することを推奨する。
10. まとめ:ダイカストマシンのトン数選定を一度で決めるためのチェックリスト
- ダイカストの投影面積の算出方法:鋳物+ゲート+オーバーフロー+スプルーン。多キャビティの場合は、キャビティ数で乗算する。
- 射出比圧は合金ごとに表を参照し、気密部品/高密度部品については上限値を採用する。
- 安全係数 K(1.1~1.3)を乗じることを忘れないでください;
- 算出されたトン数は、標準機種の最大値を採用し、10%–20% の余裕を持たせる。
実際の生産開始前には、金型の3Dデータと照らし合わせて再確認を行うことをお勧めします。必要に応じて、設備メーカーが実測した型締力を基に最終確認を行ってください。投影面積、射出圧力、安全率の3点をしっかりと把握しておけば、ダイカスト機のトン数選定で迷うことはありません。
本記事は、寧波賀鑫模塑有限公司の技術チームがまとめたものです。当社は、アルミニウム合金の低圧・重力・高圧ダイカスト金型および製品の製造に特化しています。ダイカストプロセスやプロジェクトのオーダーメイドサービスについては、公式ウェブサイトをご覧ください。