摘要
表面粗さは、すべての図面の右下隅に記載されている記号です――Ra 0.8、Ra 3.2、▽▽▽……しかし、同じ一連の数字であっても、加工方法の違いによって1桁もの差が生じることがあります。本記事では、表面粗さのパラメータの定義、換算関係、等級対照表、および加工範囲について一挙に解説します。特に、ダイカスト部品の鋳造状態の表面がなぜ二次加工を必要としないのかを説明し、設計、見積もり、検収の際に「勘に頼る」ことがなくなるようお手伝いします。
製品カタログ[隠されている]
1. 表面粗さとは何か
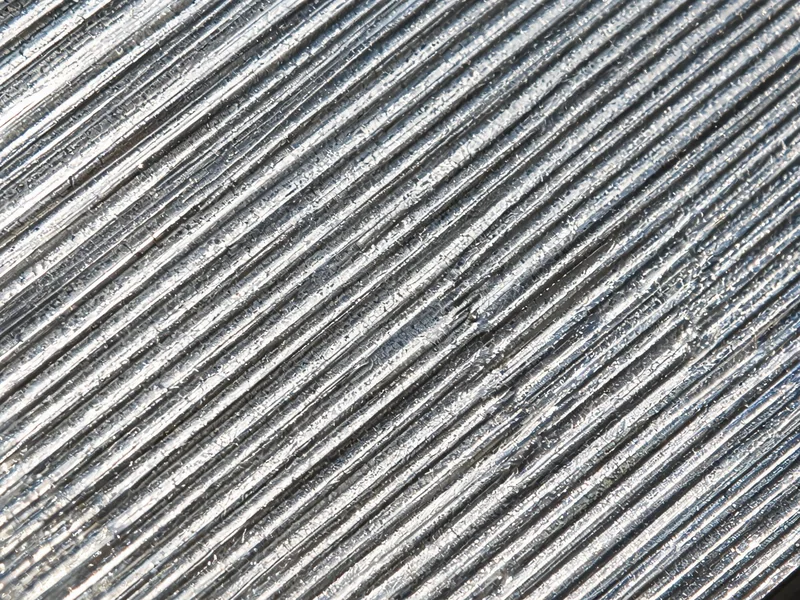
加工後の部品を顕微鏡で拡大してみると、一見滑らかに見える表面には、実は無数の切削工具、金型、または砂粒によって生じた隆起部と窪み。表面粗さとは、隣接する山と谷の間の微細な幾何学的形状の起伏の程度を指し、「表面平滑度」を測定するための定量的な指標である。
工学上、表面粗さは部品の嵌合精度、摩擦・摩耗、密閉性、耐食性、および疲労寿命:表面粗さが大きすぎると、シール面からの漏れや、嵌合面の早期摩耗を引き起こす。一方、表面粗さが小さすぎると、加工コストが数倍に跳ね上がる。したがって、表面粗さのチャートを理解し、適切な表面粗さ等級を選択することは、すべての設計者および製造技術者にとっての基礎的なスキルである。
2. 4つの主要なパラメータ:Ra / Rz / Rq / Rt
同じ表面について、異なる数学的手法を用いて「計算」すると、異なる数値が得られます。設計図面で最もよく見られる4つのパラメータは以下の通りです:
| パラメーター | 中国語名称 | 計算方法 | 最も一般的な利用シーン |
|---|---|---|---|
| Ra | 輪郭の算術平均偏差 | サンプリング長内における中心線からの偏差の高さの絶対値の平均 | ほとんどの機械加工部品や図面には、デフォルトで寸法が記入されている |
| Rz | 平均最大高度(10点平均高度) | 「ピーク-谷」の高さが最も大きい5つの平均値 | シール面、疲労の影響を受けやすい重要部品 |
| Rq(RMS) | 二乗平均平方根 | 二乗誤差の平均の平方根 | 光学表面、研究シーン |
| Rt | 輪郭の最大高さ | 指定された区間内の最高点から最低点までの総標高を算出する | 極端な欠陥やスパイクに注目する |
3つのパラメータの換算関係は次のように覚えておくとよい。代表的な機械加工面の場合、RMS は、おおよそ Ra × 1.11 に等しい;一方、 Rz は Ra の約 4 倍である(経験的な近似値)。つまり、図面に Ra 0.8 μm と記載されている場合、それに対応する Rz はおおよそ 3.2 μm 程度となります。
エンジニアの皆様へ:Ra は輪郭全体を平均化した値であるため、1本の深いキズや1つの高いピークは、大量の正常な領域によって「希釈」されてしまいます。したがって、シール面、シリンダーボア、軸受座など、最も深い部分の欠陥に敏感部品については、Ra だけを見るのではなく、Rz または Rt も併せて規定する必要があります。
3. 表面粗さ等級対照表
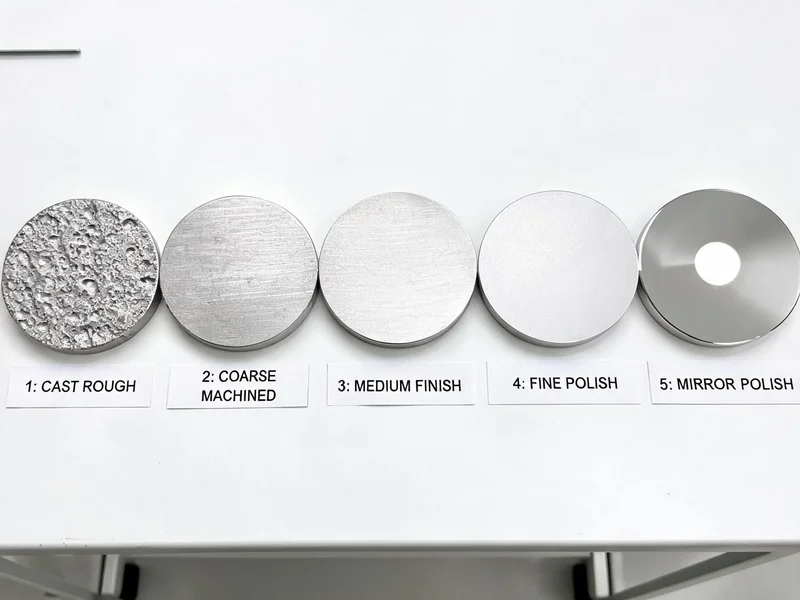
国際的には N レベル(N1~N12、ISO 1302 に基づく) 等級分けを行います。各等級は、標準的なRa値に対応しています。以下に、Ra(マイクロメートル/マイクロインチ)の完全な対応表を示します:
| N レベル | Ra(μm) | Ra (μin) | 代表的な加工法/外観 |
|---|---|---|---|
| N2 | 0.05 | 2 | 鏡面研磨 |
| N3 | 0.1 | 4 | ホーニング、研磨 |
| N4 | 0.2 | 8 | 精密研削 |
| N5 | 0.4 | 16 | ふだつき |
| N6 | 0.8 | 32 | 精密旋削、精密研削 |
| N7 | 1.6 | 63 | 仕上げ加工 |
| N8 | 3.2 | 125 | 一般的な機械加工 |
| N9 | 6.3 | 250 | 粗加工 |
| N10 | 12.5 | 500 | 荒削り・フライス加工、ウォータージェット切断 |
| N11 | 25 | 1000 | 粗い表面 |
| N12 | 50 | 2000 | 鋳造状態の素地、黒色のスケール |
上記の表では、Ra 0.8 μm(N6)と Ra 3.2 μm(N8) これらは最もよく見られる2つの分水嶺です。前者は「仕上げ加工」の出発点であり、後者は機能部品の大部分に対するデフォルトの要件です。1 μmは39.37マイクロインチに相当するため、図面上で32、63、125といった「マイクロインチ」の数値を見かけた場合、それらはそれぞれ0.8、1.6、3.2マイクロメートルに相当します。
4. 一般的な加工工程における表面粗さの範囲
製造プロセスによって「本質的に」達成可能な表面粗さの限界は異なり、これが設計と製造の間で最もよく見られる論争の原因となっています。以下の表は、各製造プロセスにおける代表的な表面粗さの範囲です:
| 加工 | 代表値 Ra (μm) | 到達上限 Ra (μm) | 指示 |
|---|---|---|---|
| ダイカスト(as-cast) | 0.8 ~ 3.2 | 0.8 | 金属金型による成形、鋳造後の表面は緻密である |
| 砂型鋳造 | 6.3 ~ 25 | 12.5 | 鋳物に砂粒の模様が刻まれている |
| 精密鋳造(ロストワックス法) | 1.6 ~ 6.3 | 0.8 | ニアネットシェイプ成形により、通常は仕上げ加工が不要 |
| 熱間圧延/鍛造 | 3.2 ~ 12.5 | 1.6 | スケールと圧延痕 |
| ウォータージェット切断 | 3.2 ~ 12.5 | 1.6 | 細かい砂をゆっくりと塗ると、より滑らかな仕上がりになる |
| ドリルホール | 3.2 ~ 6.3 | 1.6 | 刃先ドリル+冷却液でより滑らかに |
| ミル | 0.8 ~ 6.3 | 0.4 | 精密フライス加工でN5レベルまで対応可能 |
| 仕上げ旋盤 | 0.8 ~ 1.6 | 0.4 | - |
| ふだつき | 0.4 | 0.1 | - |
| 研削 / ホーニング | 0.1 | 0.05 | 鏡面仕上げ |
この表の実際の意義は、もしあなたが筐体やブラケットを一括で注文したい場合、ダイカスト Ra 0.8~3.2 μm の鋳造仕上げ面を直接形成でき、多くの非シール面工作機械での二次加工は不要です;一方、同じサイズの砂型鋳造得られた値は Ra 6.3~25 μm にとどまり、ほぼ確実に加工余量を設けてから仕上げ加工を行う必要がある。これこそが、薄肉部品の大ロット生産において一般的に ダイカスト 砂型鋳造ではないことの主な理由の一つである。
すでに使用されているダイカスト部品については、合わせ面、基準面、ねじ穴などの重要な箇所において、依然として CNC加工 Ra 0.8 μm 以下の精度と表面粗さを確保するため――これは、自動車・エレクトロニクス業界において「ダイカスト+仕上げ加工」という組み合わせが標準的な手法となっている理由でもある。金型自体のキャビティ表面の品質が、鋳造品の表面粗さの基準値を直接決定するため、したがって 金型製造 各工程における研磨と仕上げへの取り組みは、最終的には完成品の表面に反映される。
5. 表面粗さはどのように測定するのか
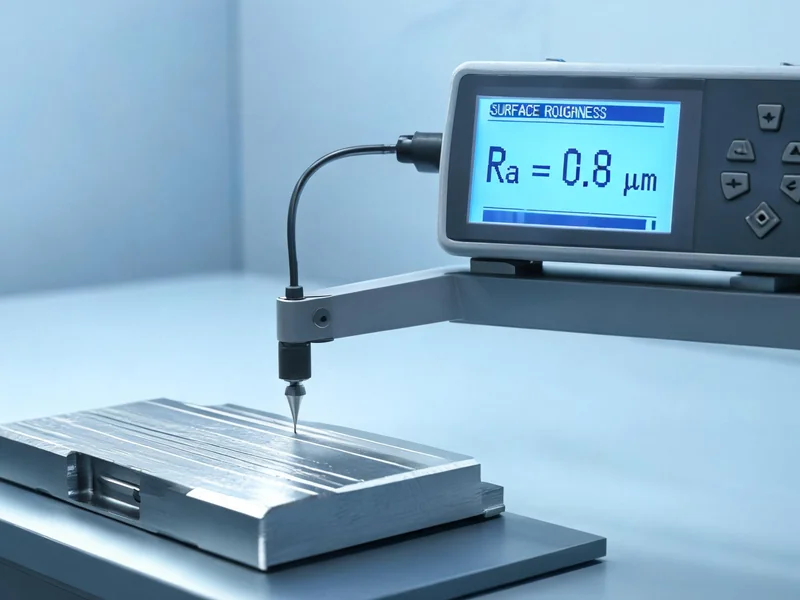
表面粗さの測定において最も一般的に用いられるのはスタイラス式輪郭測定機(表面粗さ測定機)。その原理は極めて直感的である。極細のダイヤモンド製スタイラスが測定対象の表面に沿ってゆっくりと滑り、凹凸の高低をセンサーを介して電気信号に変換し、さらに GAUSS フィルタマクロ波紋を除去し、最後にサンプリング長内でRa、Rz、Rqなどのパラメータを算出する。
測定において見落としがちな2つのポイント:1つ目はサンプリング長評価の長さは適切に選択する必要があります。一般的に、粗い表面には比較的長いサンプリング長(例:2.5 mm)、滑らかな表面には比較的短いサンプリング長(例:0.25 mm)を用います。次に、測定方向は加工方向に対して垂直(旋削跡、フライス加工跡)。そうしないと、測定値が著しく小さくなってしまいます。プローブを直接接触させることができない複雑な鋳物の内部空間については、表面粗さ比較用サンプルを用いて目視で比較することも可能です。
6. 用途に応じた表面粗さ等級選び方
表面粗さ等級を選択する本質は、「機能要件」と「加工コスト」のバランスを見極めることにあります。表面粗さが1N等級上がるごとに(Raが半減するごとに)、加工工数とコストは通常30%~60%増加します。用途に応じた実践的なアドバイスをいくつかご紹介します:
- 非嵌合面、非シール面:Ra 3.2~6.3 μm(N8~N9)で十分であり、ダイカストの鋳造状態のまま、粗削りを行うだけでこの要件を満たすことができる。
- 一般的な合わせ面、位置決め面:Ra 1.6~3.2 μm(N7~N8)、仕上げ旋削または仕上げフライス加工。
- すべり嵌合、軸受座:Ra 0.4~0.8 μm(N5~N6)、精密研磨が必要。
- 気密面/シール面、シリンダー穴:Ra 0.2~0.4 μm(N4~N5)とし、同時にRzを制限することで、孤立した深いキズによる漏れを防ぐ。
- 疲労が懸念される重要部品、鏡面:Ra ≤0.1 μm(N3以上)、ホーニングまたは研削。
事業者への注意:多くの部品の故障は、全体的な表面粗さが不十分であるためではなく、局所的な欠陥――気孔、気泡による凹み、あるいはバリや飛縁。ダイカスト部品が気密性や疲労強度が求められる場合、Ra値だけでなく、内部の緻密度にも注意を払う必要がある。関連する欠陥の原因と対策については、以下を参照のこと。 アルミダイカストの欠陥とその原因 記事。
7. よくある質問
Q1:表面粗さ Ra とはどういう意味ですか?
Raは輪郭の算術平均偏差であり、サンプリング長さ内の表面輪郭の各点が中心線から逸脱した距離の絶対値の算術平均値を指し、最も一般的に用いられる粗さパラメータである。
Q2:Ra と Rz の換算方法は?
経験則として、RzはRaの約4倍、すなわちRz ≈ 4 × Raとなります。例えば、Raが0.8 μmの場合、Rzは約3.2 μmとなります。正確な換算には、具体的な加工方法に応じて調整する必要があります。
Q3:ダイカスト部品の表面粗さは通常どの程度ですか?
ダイカスト部品の鋳造直後の表面粗さは通常 Ra 0.8~3.2 μmであり、砂型鋳造(Ra 6.3~25 μm)よりも明らかに優れており、多くの非シール面については二次加工を必要とせず、そのまま使用することができる。
Q4:表面粗さはどのような測定器で測定するのですか?
最も一般的に使用されるプローブ式輪郭計では、プローブが表面上を滑走し、フィルタ処理を経てRa、Rzなどのパラメータが算出される。複雑な内腔については、比較用サンプルを用いて目視検査を行うことができる。
Q5:RaとRMSの違いは何ですか?
Raは絶対値の算術平均であり、RMS(すなわちRq)は二乗平均平方根である。一般的な機械加工面において、RMS ≈ Ra × 1.11であり、RMSはピークに対してより敏感である。