摘要
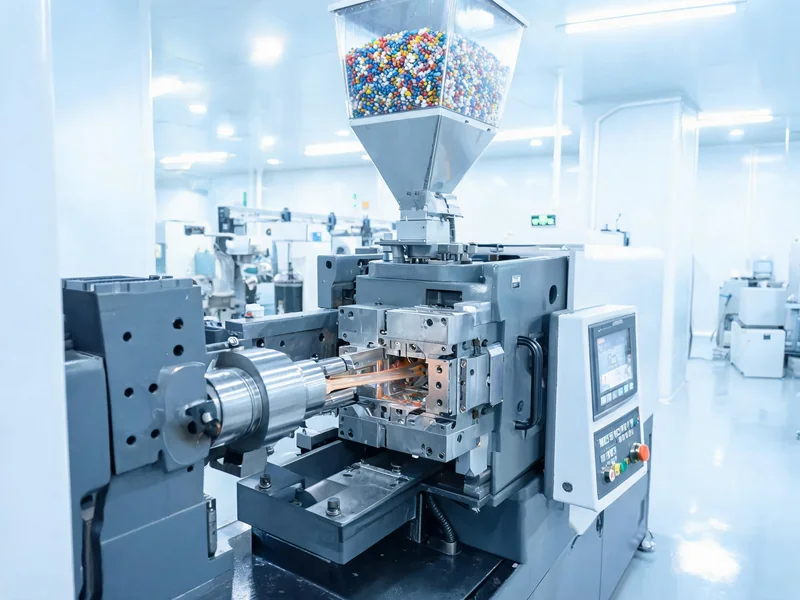
ダイカストと射出成形は、一見するとどちらも「溶融した材料を金型に注入し、冷却して成形する」というプロセスですが、一方は700℃の金属を、もう一方は200~300℃のプラスチックを注入します。この材料の違いだけで、まるでドミノ倒しのように、金型、圧力、精度、コスト、用途のすべてが異なる方向へと導かれていきます。本記事では、両者の主な違いを定量化可能な要素に分解し、ご自身の部品がどちらの製造方法に適しているかを一目で判断できるよう解説します。
製品カタログ[隠されている]
1. 一言で言えば本質:素材の良し悪しがすべてを左右する
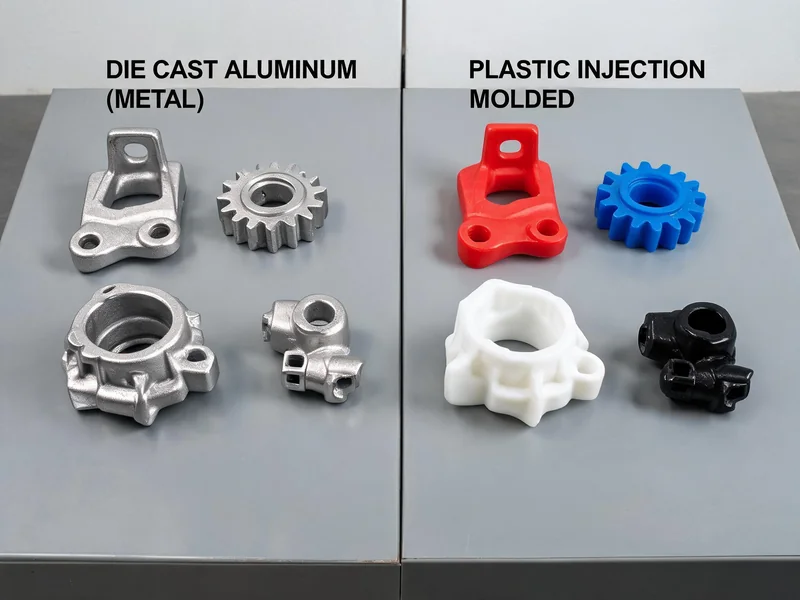
射出成形(Injection Molding)は、溶融したプラスチックを金型に圧入するものであり、ダイカスト(Die Casting)は、溶融した金属を金型に圧入するものです。金型や原理は一見ほとんど同じに見えますが、材料の性質によってその後のすべての違いが決まります:
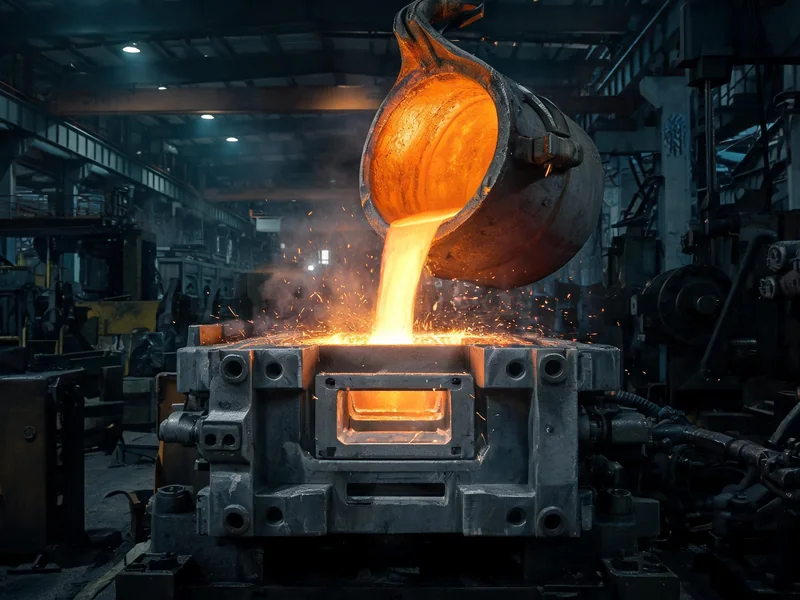
- 臨時職員 :アルミニウムは約700℃まで加熱して初めて溶融するが、ポリカーボネート(PC)は280~320℃で射出成形される。金属の高温のため、ダイカスト金型には耐熱性金型鋼の使用が不可欠となる。
- 性能 :成形後の差はさらに顕著である――射出成形品の弾性係数はわずか 1.3~2.4 GPa、一方、アルミニウム合金ダイカスト部品は最大 45~71 GPa.
- 続き :プラスチック部品は、多くの場合、射出成形だけで完成品となりますが、金属ダイカスト部品は、重要な面を仕上げるために、追加のフライス加工や研削などの機械加工が必要となることがよくあります。
したがって、「ダイカストか射出成形か」というのは、決して製造プロセスの好みに関する問題ではなく、 材料需要に関する問題 .
2. 主要パラメータ比較一覧表
まずは最も重要な数値を提示し、その後の各節はこの表を中心に展開していきます:
| 次元 | ダイカスト(Die Casting) | 射出成形(Injection Molding) |
|---|---|---|
| 原材料 | アルミニウム/亜鉛/マグネシウムの金属インゴット | 熱可塑性プラスチックペレット |
| 融点 | 390~700℃(アルミニウムは約700℃) | 180~400℃ |
| 射出圧力 | 35 ~ 140 MPa | 60 ~ 180 MPa |
| 金型温度 | 150~300℃ | 20 ~ 150℃ |
| サイクルタイム | 20~60秒 | 30~120秒 |
| 最小肉厚 | 1.0 mm | 0.5 mm |
| 寸法精度 | 約 ±0.05mm / 100mm | 一般用途 ±0.1mm、精密用途 ±0.025mm |
| 弾性率 | 45 ~ 71 GPa | 1.3 ~ 2.4 GPa |
| 金型材料 | 耐熱金型鋼(H13 など) | 一般的な金型用鋼(比較的安価なもの) |
3. 5つの主な違いの詳細解説
3.1 温度と熱負荷:ダイカスト金型は「耐熱性」が必須である"
これが最も根本的な違いである。 ダイカスト 約700℃の溶融アルミニウムが金型のキャビティを繰り返し洗い流すため、金型には耐熱性だけでなく、熱疲労や熱亀裂に対する耐性も求められる。そのため、一般的にH13などの熱間金型用鋼が採用され、冷却システムと組み合わせて金型温度を150~300℃に維持する。射出成形の場合、金型温度は20~150℃で済み、熱負荷がはるかに低いため、金型材料の選定における制約も少ない。
3.2 圧力と充填:高圧・高速充填と低圧・定流量充填
ダイカストの射出圧力は最大 35~140 MPa、これは溶融金属が極めて短時間で鋳型内を充填し、急速な凝固を防ぐためである。射出圧力は 60~180 MPa、圧力の絶対値はより高くなりますが、プラスチックは流動性が高く、冷却が遅いため、かえって「低圧の方が複雑な形状を制御しやすい」のです。この2つの圧力の本質は、一方が金属の高温・急速凝固に対処するためのものであり、もう一方がプラスチックの粘度に対処するためのものです。
3.3 金型への投資:ダイカストの方がコストは高いが、耐用年数の考え方が異なる
ダイカストの 金型製造 コストと射出成形は桁が異なります。比較例として、同じ部品の場合、アルミダイカスト金型のコストは約 $32,000、ナイロン射出成形金型は約 $18,000。ダイカスト金型の価値は、耐熱鋼、表面処理、そしてより複雑なエジェクタ/冷却設計にある。しかし、その対象となるのは「金属部品の大量生産」という、まったく異なる分野である。ダイカスト金型の構造の詳細については、以下を参照のこと。 アルミニウムダイカスト金型の設計 記事。
3.4 精度と肉厚:射出成形はより薄く、より精密
「直接脱型」の精度という点では、むしろ射出成形の方が優れています。商業用射出成形では約±0.1mm、精密射出成形では±0.025mmまで可能ですが、ダイカストでは約±0.05mm/100mmです。肉厚に関しては、射出成形では最小で 0.5mm、ダイカストでは、金属の流動性と凝固による制約のため、最小 1.0mm スタートです。ただし、ここで業界の現実を一つ付け加えておきます。ダイカスト部品の重要な面(シール面、組立穴)は、通常、 CNC加工 二次仕上げを行うことで、最終的な精度は射出成形に引けを取らない。
3.5 機械的特性:金属の強度は、プラスチックが越えられない大きな壁である
これが両者の最も埋めがたい違いである。アルミニウム合金ダイカスト部品の弾性率は45~71 GPaであるのに対し、エンジニアリングプラスチックはわずか1.3~2.4 GPaであり、その差は数十倍から数百倍にも及ぶ。部品に荷重、ねじり、熱伝導、導電性、あるいは耐熱性が求められる場合は、ダイカストが唯一の選択肢となります。一方、「軽量、低コスト、複雑な形状」のみが求められる場合は、射出成形のコストパフォーマンスが圧倒的に優れています。
4. コストとロット数:損益分岐点
経済的な採算は、ロット単位で考えて初めて明確になります。実際の比較例を見てみよう。同じ部品の場合、アルミダイカスト版は重量520グラム、金型コスト$32,000、1個あたりのコスト$5.20である。一方、ナイロン射出成形版は金型コスト$18,000、1個あたりのコスト$2.80である。年間生産数2,000個と仮定すると、ナイロンは年間$23,600、アルミダイカストは$42,400となる――低生産量では射出成形が圧倒的に有利だ。その理由は、ダイカストの方が金型への初期投資額が高く、そのコストを薄めきれないためである。
しかし、生産数量が増えるにつれてこの傾向は逆転します。ダイカストの単価には、材料費と機械加工費がかなりの割合を占めるのに対し、射出成形品は金型の償却費に大きく依存しています。業界の経験則として、1万個以下のダイカストは通常採算が取れない(金属の特性が必須の場合を除く)一方、5万個以上になって初めてダイカストの1個あたりのコストは競争力を持つようになる。この「損益分岐点」は射出成形よりも高く、製造プロセスを選定する前に必ず算出しなければならない重要なハードルである。
意思決定のコツ:生産量が多く、金属製で、工程数が多い場合でも問題がない――ダイカストを選ぶ;生産量が多く、プラスチック製で、薄肉かつ精密なものが求められる――射出成形を選ぶ;生産量が少なく、構造が複雑で変化に富む――急いで金型を作成せず、まず試作品や小ロット生産の案の方が費用対効果が高いかどうかを検討する。
5. 選び方:4ステップの意思決定法
- 資料について:その部品には、金属の強度、熱伝導性、導電性、あるいは耐熱性が必要ですか?はい → ダイカスト/鋳造の方向へ;いいえ → 射出成形の方向へ。
- バッチについて:年間生産量はどれくらいを見込んでいますか?1万個未満で、かつ金属製である必要がない場合は、射出成形や小ロット生産の方が費用対効果が高い傾向があります。
- 精度と肉厚について:肉厚が0.5mm以下で、かつ精密な構造が求められる場合は、射出成形が得意分野です。一方、肉厚で荷重を支える金属部品の場合は、ダイカストの方が適しています。
- 後処理の許容範囲について:ダイカスト部品のその後の機械加工は可能ですか?可能であれば、ダイカストの方が精度の上限はむしろ高くなります。不可能であれば、射出成形を優先してください。
6. よくある誤解
誤解その1:「射出成形の精度は、ダイカストよりも必ず低い」。それどころか、直接型から取り出す射出成形の公差は、ダイカストよりも厳格な場合が多く(±0.025mmまで可能)、ダイカストでは後工程での加工によって精度を補っている。
誤解その2:「プラスチックは安いため、射出成形の方が必ずコストパフォーマンスが良い」という考え方。生産量が少ない場合はそうかもしれませんが、大量の金属部品の場合、ダイカストによる単価は、性能上の要件から「代替が不可能」であるという点で、より価値がある可能性があります。
誤解その3:「2つの工程は自由に切り替えられる」。 できません。金型の構造、抜き勾配、肉厚の設計、材料の収縮率が全く異なるため、射出成形からダイカストへの切り替えは、金型を一から設計し直すことに等しいのです。
7. よくある質問
Q1:ダイカストと射出成形の最大の違いは何ですか?
本質は材料にある。ダイカストには溶融金属(約700℃)、射出成形には溶融プラスチック(180~400℃)が使用されるが、この違いによって、金型の耐熱性、耐圧性、精度、およびコストが全面的に異なってくる。
Q2:ダイカストは射出成形よりも高価ですか?
その通りです。ダイカストは、エネルギー消費の大きい溶解工程や耐熱性のある金型鋼を必要とし、さらに鋳造品にはその後の機械加工も必要なため、全体的なコストは高くなります。一方、射出成形はエネルギー消費が少なく、大量生産の場合、1個あたりのコストはより低くなります。
Q3:射出成形では、ダイカストと同等の精度を実現できますか?
はい、それ以上に精密にすることも可能です。射出成形の公差は商業用で約±0.1mm、精密用で約±0.025mmです。ダイカスト成形は約±0.05mm/100mmですが、重要な面については二次加工を行うことでさらに精度を高めることができます。
Q4:どのようなロット数の場合、ダイカストを選ぶべきですか?
1万個未満では通常、採算が取れない(金属の特性が必須の場合を除く)。5万個以上になって初めて、ダイカストの単価コストは競争力を持つようになり、損益分岐点は射出成形よりも高くなる。
Q5:射出成形はダイカストに代わることはできますか?
用途によって異なります。金属の強度、熱伝導性、導電性、あるいは耐熱性が必須要件とされる場合のみ、ダイカストに代わるものはありません。それ以外の場合は、高性能エンジニアリングプラスチックが多くの場面で代用可能です。