摘要
"「3Dプリント金型」という4文字を聞くと、プリント完了後すぐに生産ラインに投入できると誤解されがちです。しかし、実際の業界の実情は正反対です。金属積層造形によって製造されたインサートやコアのうち、精密加工を経ずにそのまま納品されるものはほとんどありません。いわゆる「3Dプリント金型用の精密加工」とは、端的に言えば、CNCフライス加工、研削、放電加工(EDM)、研磨・ポリッシングといった切削加工を用いて、プリント部品を「粗材レベル」から「金型レベル」へと仕上げることを指します。この記事では、その原理、なぜ必要なのか、どの面を加工するのか、どの程度の公差まで仕上げるのかについて、徹底的に解説します。
製品カタログ[隠されている]
1. 概念:ハイブリッド製造、積層造形と切削加工の役割分担
3Dプリント用金型の精密加工について、専門用語では ハイブリッド製造 ――積層造形(すなわち金属3Dプリント/選択的レーザー溶融(SLM))と切削加工(CNCフライス加工、研削)を同一のプロセスに組み込む。
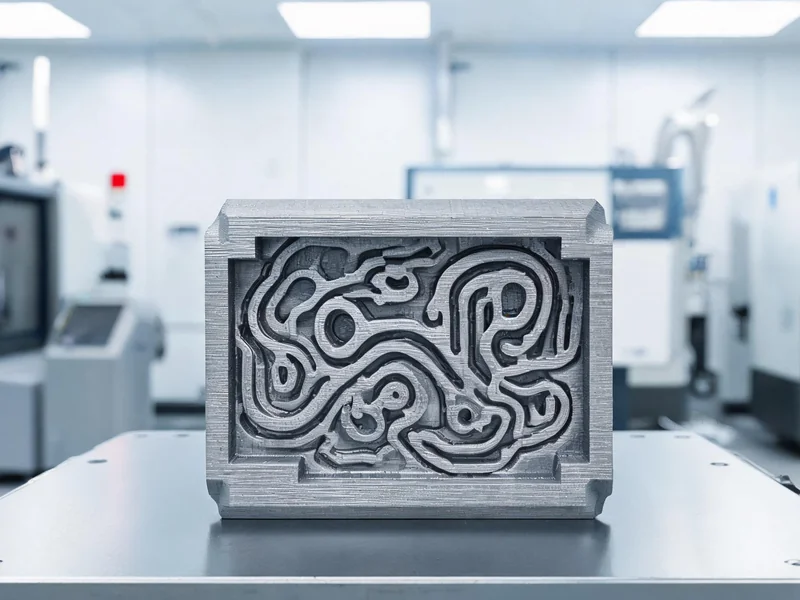
両者の役割分担は極めて明確である: 3Dプリントは「形状」を担う" 、これは従来のドリル加工では到底実現できない 形状追従型冷却路 、内蔵流路、異形キャビティのワンピース成形; 精密加工は「精度」を担う" 、金型の使用可否を真に決定づける分型面、位置決め穴、シール溝といった表面について、図面が要求する公差と表面粗さを確保しています。一言で言えば、「積層造形は自由をもたらし、切削加工は精度をもたらす」ということです。
最も一般的な製造プロセスは次のとおりです。"「印刷・後加工」":まず、余裕を持たせたニアネットシェイプのインサートを印刷し、その後CNC加工機で重要な面を公差内に仕上げ加工する。この一連の工程は、すでに射出成形金型などで広く採用されており、 ダイカスト 金型、ブロー成形金型などの高付加価値金型において。
2. なぜ3Dプリント金型には精密加工が必要なのか
アディティブ・マニュファクチャリングを初めて知る多くの人々は、「3Dプリントは『クリーン成形』だと言われていませんか?」と尋ねます。その答えは――金属3Dプリントは「ニア・クリーン成形」であり、「クリーン成形」ではない、ということです。プリントされた部品には3つの先天的な欠陥があり、それゆえに金型として直接使用することはできません:
- 層状粗さ:SLMは、金属粉末を層ごとに溶融させて積み上げていくため、表面には自然に階段状の層状模様が生じ、鋳造状態の表面粗さは通常 Ra 12.5 µm 左右、金型の型面に必要なRa0.8µmには程遠い。
- 位置決め精度が不十分:プリント成形の精度は一般的に±0.05~0.1mm程度であるのに対し、金型の分割面や位置決めピン穴については、しばしば±0.01mm以内が要求される。
- 微細孔と残留応力:印刷工程では、微細な空隙や内部応力が残留する可能性があるため、これらを除去または回避するには、HIP(熱等静圧処理)、熱処理、および後加工が必要となる。
したがって、「3Dプリント金型」の真の価値は、加工工程を省くことではなく、 従来の製造では実現できなかった複雑な冷却構造と軽量構造において優位性を確立し、さらに精密加工によって精度面の課題を補う 。この点を理解してこそ、この技法を真に理解したと言える。
3. 精密加工が必要な重要表面
印刷物のすべての面を精密加工する必要はありません。CNC加工や研削加工が本当に必要となるのは、「接触や嵌合によって機能が保証される」表面です:
| 表面の種類 | は英語の -ity、-ism、-ization に対応する。 | 代表的な要件 |
|---|---|---|
| 分割面/型合わせ面 | 型締め精度とバリを決定する | 高い平面度、Ra≤0.8µm |
| 位置決め穴/ガイドピン穴 | 上下金型の位置合わせ | ±0.005~0.01mm |
| キャビティ/コア成形面 | 製品の外観と離型を決定する | Ra 0.2~0.8µm(研磨) |
| シール溝/シール面 | 冷却水・油路のシール | Ra≤0.8µm、気密性が必要 |
| ねじ / 締め付け穴 | 標準部品の組み合わせ | 標準ねじの精度 |
| 基準面/取付面 | 後工程の位置決め基準 | 平面度、平行度 |
事業者への注意: 3Dプリント部品には、仕上げ加工用の余肉を確保することが重要です。余肉が多すぎると、プリントの利点が失われてしまいます。逆に少なすぎると、表面の欠陥を修正できなくなります。一般的に、重要な面については0.3~0.5mmの余肉を設けて設計しますが、具体的な数値はプリント装置やその後の工程によって異なります。
4. 主要指標:公差と表面粗さ
精密加工が「どこまで向上できるか」は、2つの数値によって直感的に示されています。以下の表は、積層造形と精密加工の能力差を比較したものです:
| 規範 | 金属3Dプリント(プリント状態) | CNC精密加工後 |
|---|---|---|
| 位置決め/寸法精度 | ±0.05 ~ 0.1 mm | ±0.005 ~ 0.01 mm |
| 表面粗さ Ra | ≈ 12.5 µm | 精密フライス加工 1.6 µm / 研削 0.4 µm / 鏡面仕上げ 0.2 µm |
| 適応場面 | 重要でない粗面 | 分割面、ガイド、シール、成形面 |
Ra12.5µmからRa0.2µmまで仕上げを行うには、通常、以下の工程を経る必要があります:粗加工による余材除去 → 精加工によるRa1.6µmへの仕上げ → 研削によるRa0.4µmへの仕上げ → 研磨によるRa0.2µmの鏡面仕上げ。表面粗さが1段階低下するごとに、工数は著しく増加するため、 表面仕上げが本当に必要な面にのみ力を入れる ……は、コスト管理の中核となる戦略である。
5. 一般的な後処理プロセスの全体像
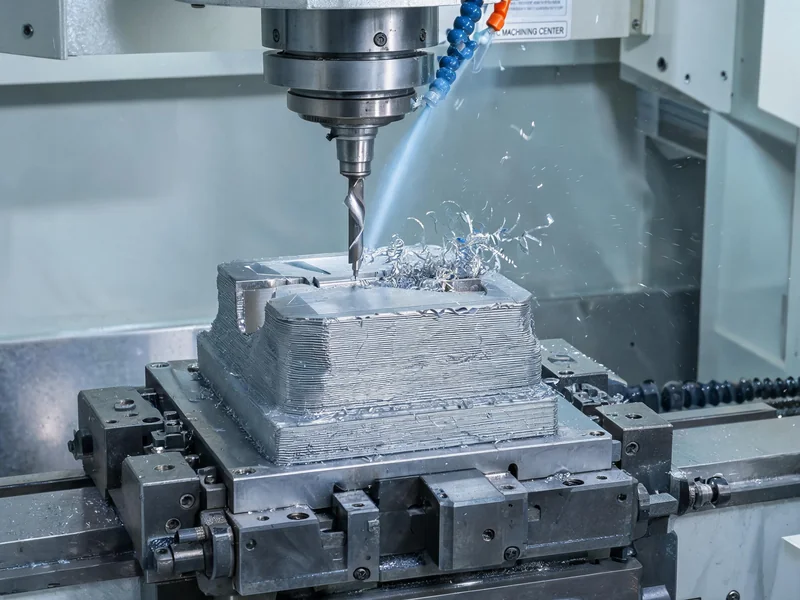
3Dプリント金型の精密加工は、単一の工程ではなく、一連の「後処理プロセス」です。一般的なものには、次のようなものがあります:
- CNCフライス加工/旋盤加工:精度の主な要因は、加工される分割面、穴、溝、ねじ、端面である。
- 研磨:平面度、平行度、およびRa0.4µm以下の精密面に用いられる。
- EDM(放電加工):深くて狭い溝、鋭角、硬質材料の局所的な成形加工に有効であり、特にプリント部品の焼入れ後にその真価を発揮する。
- 研磨/磨き:成形面をRa0.2µmの鏡面仕上げにし、離型性と製品表面を向上させる。
- サンドブラスト/ショットブラスト:重要でない面の表面テクスチャを統一し、スラグを取り除く。
- HIP(熱等静圧):内部の微細孔を塞ぎ、緻密度と疲労特性を向上させる。
- 熱処理:H13は通常、860℃で焼入れを行い、その後520℃で二重焼き戻しを行い、48~56 HRCに達する。
信頼できるサプライヤーであれば、これらの工程を部品の機能要件に沿って明確な製造工程として組み立てるものであり、「印刷が終わったら適当に2回ほどフライス加工する」といったことはしない。
6. 材料の選定:H13 / 420 / 銅
3Dプリントによる金型インサートの材料選定は、基本的に従来の金型鋼の体系の考え方を踏襲しているが、粉末形態に変更されている:
| メイク | 硬度(熱処理後) | 適用シナリオ |
|---|---|---|
| H13 熱間加工用工具鋼 | 48~56 HRC | ダイカスト・射出成形金型の業界基準、耐熱疲労性、耐熱ひび割れ性 |
| 420ステンレス鋼 | 約48~52 HRC | 医療・食品などの耐腐食性金型 |
| C18150 銅合金 | 低い(熱伝導を優先) | 熱伝導率が300 W/m・Kを超える、高い冷却性能が求められるインサート |
ダイカストのような高温の作業環境においては、H13が第一候補です――5%クロム+バナジウム・モリブデン合金という設計により、繰り返しの熱冷サイクル下でも靭性を維持し、熱亀裂に耐えることができるため、大型自動車用ダイカスト金型(エンジンブロック、バッテリーケース)において長期にわたり大量に使用されている。ダイカスト金型の構造および冷却設計の要点については、以下を参照してください。 アルミニウムダイカスト金型の設計 記事。
7. 形状追従型冷却金型はなぜ精密加工に依存しているのか
コンフォーマル冷却(Conformal Cooling)は、3Dプリントが金型分野で最も成功を収めた応用例である。冷却通路はもはや単なる直線状の穴ではなく、 キャビティの輪郭に沿って進む 、成形面から等距離を保つことで、熱を均一に放散させます。その効果は極めて直接的であり、成形サイクルは通常20%~30%短縮され、製品の反りや寸法ばらつきも改善されます。
しかし、形状追従冷却はまさに 精密加工の難易度を高めた: 水路は金型の離型面からごく近く、わずか数ミリしか離れていません。パーティングラインやシール溝を加工する際、切り込みが深すぎると 水路を貫通する 、インサート全体が廃棄されることになる。そのため、形状追従型冷却インサートは、加工余量、工具経路、および検査に対してより厳しい要件が課される。加工完了後、冷却路に対してさらに 耐圧試験および漏洩試験、 水路が長期にわたる高圧下でも漏れがないことを確保する。実際の量産においては、形状追従型冷却インサートは通常、 アルミニウム鋳造 工程全体を一緒にデバッグし、実際の生産リズムに基づいて冷却効果と製品の均一性を検証する。
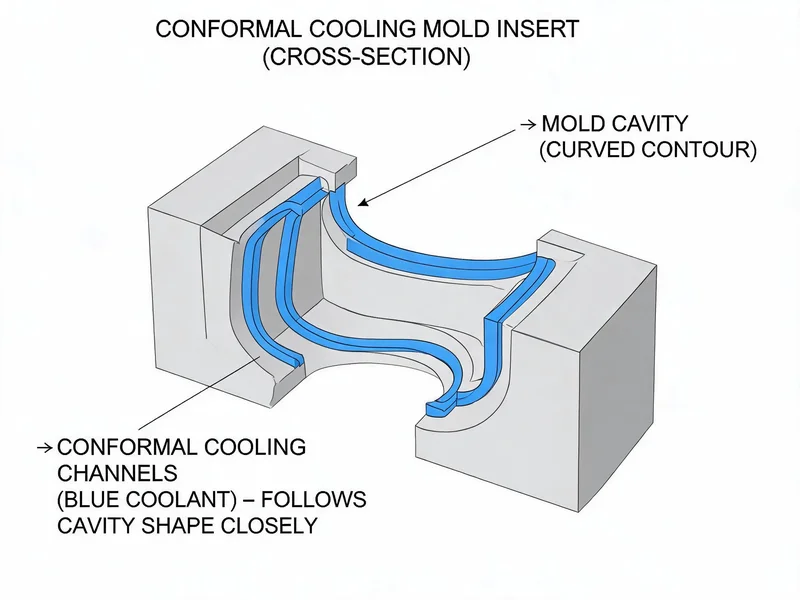
主なリスク: 形状追従型冷却インサートは、「設計しながら加工を考慮する」ことが不可欠です。冷却水路とシール溝、エジェクタピン穴、締結穴が干渉していると、加工時に穴が破損しやすくなります。設計段階で製造可能性審査を行い、加工基準と冷却水路の回避経路を同時に決定しておくことをお勧めします。
8. サービスプロバイダーの選び方
金属の印刷が可能な工場は数多くありますが、後加工まで同時にこなせる工場はそれほど多くありません。サプライヤーを選定する際は、以下の4点を重点的に検討することをお勧めします:
- 「積層造形+切削加工」の一体化であるかどうか:印刷と仕上げ加工は、できれば同じ業者に依頼し、責任のなすり合いや余白に関する度重なるやり取りを避けるのが望ましい。
- 金型業界での経験の有無:ダイカスト金型や射出成形金型の製作経験があるチームでなければ、分型面、抜き勾配、冷却水路の加工ロジックを理解することはできない。
- 完全な検査報告書はありますか:公差、硬度、表面粗さのトレーサビリティデータ、および水路の圧力/漏洩試験の記録。
- 熱処理およびHIP処理能力:硬度を48~56 HRCに調整でき、微細な気孔を閉塞させる能力を備えています。
9. よくある質問
Q1:3Dプリント用金型の精密加工とは何ですか?
3Dプリントで成形された金型部品に対し、CNC加工、研削、放電加工、研磨といった後加工を施し、重要な面の精度と表面粗さを確保する。これは本質的に、積層造形と切削加工を組み合わせたハイブリッド製造である。
Q2:3Dプリントで作成した金型に、なぜCNC加工が必要なのでしょうか?
成形品には、表面に縞模様(Ra約12.5µm)や微細な気孔があり、精度は±0.05~0.1mmにとどまるため、金型の嵌合およびシール要件を満たすことができません。そのため、±0.005~0.01mm、Ra0.8µm以下となるよう二次加工を行う必要があります。
Q3:3Dプリントによる金型のインサートには、どのような材料を使用しますか?
ダイカストや射出成形では、H13(48~56 HRC)が最も一般的に使用され、耐食性が必要な場合は420ステンレス鋼、高熱伝導性が求められる場面ではC18150銅が用いられる。
Q4:形状追従型冷却金型の精密加工には、どのような特徴がありますか?
冷却水路はキャビティに近接しているため、加工時には肉厚を管理して水路の貫通を防ぐ必要があり、加工後には冷却水路の圧力試験および漏洩試験を行う必要がある。
Q5:3Dプリント金型の精密加工はコストが高いですか?
初期コストは従来の冷却インサートよりも高くなりますが、サイクルタイムの短縮(20%~30%)や、変形による不良品の削減により、迅速な投資回収が可能であり、大量生産においてはより高いコストパフォーマンスを発揮します。