摘要
ダイカスト金型は、製品の寸法精度、表面品質、生産効率を左右する「源流」です。1か所の検査漏れが、ロット全体の廃棄につながります。本記事では、工場での実際の検収チェックリストに基づき、9大カテゴリーにわたる金型検収項目、完成品の検収基準、金型の価格目安、メンテナンス周期を網羅的に整理しており、そのまま印刷して現場での検収にご利用いただけます。
製品カタログ[隠されている]
- 1. なぜダイカスト金型の検収が製品品質の上限を決定するのか
- 2. ダイカスト金型の検収に関する全体的な枠組み
- 3. 金型の外観検査:最初のチェックポイント
- 4. 金型の材質と硬度の検査:金型の寿命を左右する鍵
- 5. 金型の形式、キャビティ数および生産方式
- 7. 鋳込みシステムの検収
- 8. 冷却システムの検収
- 9. スライダーシステムの検収
- 10. 成形品の検収:金型検収の最終確認
- 11. 熱処理および金型のメンテナンス基準
- 12. ダイカスト金型の価格参考
- 13. ダイカスト金型の検収基準総覧
- 14. よくある質問とリスクに関する注意事項
- 15. FAQ:ダイカスト金型の検収に関するよくある質問
1. なぜダイカスト金型の検収が製品品質の上限を決定するのか
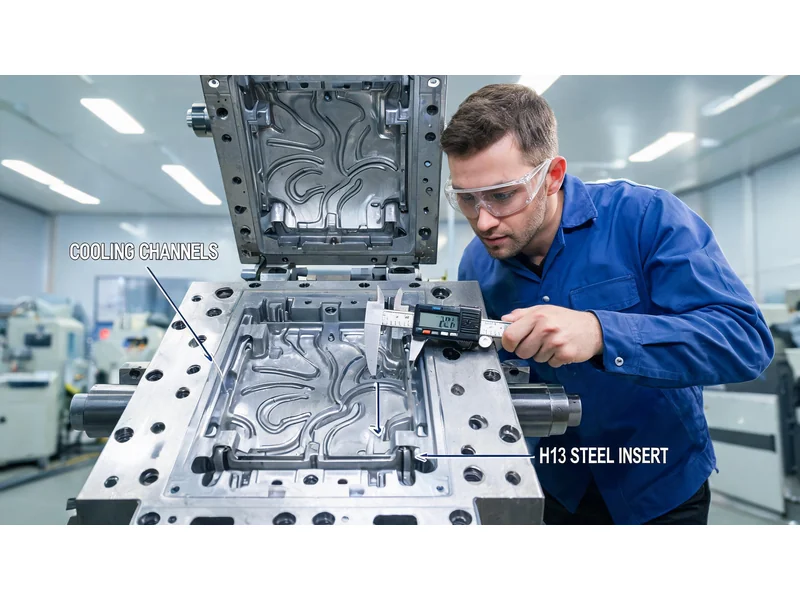
ダイカスト金型の材質、硬度、冷却システム、エジェクタシステムの設計は、製品が寸法公差、表面品質、気密性の要件を満たせるかどうかを直接決定づける。金型の検収は単なる形式的な手続きではありません。冷却水路の間隔が10mmずれるだけで熱疲労亀裂が生じる可能性があり、エジェクタピンの直径が1mm不足するだけで、生産中に破損して動かなくなる恐れがあります。
本検収基準は、現場のダイカスト工場における実際の検収プロセスに基づき、金型本体(9大カテゴリーの検査項目)から成形品(構造、外観、その他)に至るまでの完全な検収プロセスを網羅しています。各基準には定量的な指標が設定されており、現場でのチェックリストによる検収に直接活用できます。
基本理念:金型の検収=「欠陥ゼロ」の納品に向けた最初の関門。検収基準が明確であればあるほど、手直しやクレームは減少する。
2. ダイカスト金型の検収に関する全体的な枠組み
ダイカスト金型の検収は、大きく2つの段階に分けられます:
- 第1段階:金型本体の検収(9つの大分類)――外観 → 材質/硬度 → 形状/キャビティ → 製造方法 → エジェクタシステム → ゲートシステム → 冷却システム → スライドシステム
- 第2段階:成形品の検収(3つの大分類)――製品構造 → 製品外観 → その他の要件
検収に合格した後も、熱処理およびメンテナンスの規定に従い、金型の全寿命期間にわたって安定した稼働を確保する必要があります。詳細については ダイカスト金型製造の全工程 、当サイトの特集記事をご参照ください。
3. 金型の外観検査:最初のチェックポイント
3.1 寸法と重量
| 検査項目 | 受入検査基準 |
|---|---|
| 金型の寸法 | ダイカスト機の仕様および生産安全要件を満たし、設計図面に準拠している |
| 金型の重量 | 要求されるダイカスト機の仕様に適合していること(大きすぎると型締め力が不足し、小さすぎると生産能力が無駄になる) |
3.2 金型の表示
- 各型枠の上面に型番
- A/B基板には追加の穴あけ加工が必要塩化ジエチルアンモニウム
- 表示が不適切 → 後の追跡が困難
3.3 金型の表面
金型の表面に、深刻な打痕、へこみ、変形、錆跡がないこと。表面の欠陥は、製品の外観や離型のスムーズさに直接影響を及ぼす。
4. 金型の材質と硬度の検査:金型の寿命を左右する鍵
4.1 金型の素材
| スポーツイベント | 規格要件 | 指示 |
|---|---|---|
| モルダンの材質 | H13 熱間成形用鋼(2344 / 8407 / SKD61) | 再溶接は一切認められない |
| ドキュメンテーション | 必要な証明書類 + 熱処理証明書 | どれも欠かせない |
重要な注意:溶接補修箇所は、熱疲労亀裂が発生しやすい箇所である。検収時には目視検査を行い、必要に応じて非破壊検査を実施し、溶接補修の隠蔽を徹底して防止しなければならない。
4.2 硬度に関する要件
| 部位 | 硬度範囲 | 指示 |
|---|---|---|
| モレン | HRC 46~52 | 材料および熱処理の証明書が必要である |
| スライダー | HRC 46~52 | 接着部がある場合は熱間成形用鋼を使用し、接着部がない場合は P20 または 45# 鋼の窒化処理を施したものを使用する |
| 金型ブランク | LKM規格 / その他の規格 | 高温下でもスムーズに動作することが求められる |
4.3 金型の寿命基準
| 合金タイプ | 金型寿命 |
|---|---|
| アルミニウム | 10万~20万サイクル |
| 亜鉛合金 | 30万サイクル |
金型の寿命が基準に達しない = 材質または熱処理に問題がある。さまざまな鋳造プロセスにおける金型の寿命と性能の比較については、以下を参照してください。 鋳造プロセスの選定ガイド.
5. 金型の形式、キャビティ数および生産方式
5.1 金型の形式
| 型式 | 受入検査基準 |
|---|---|
| センターノズル | 製品品質要件を満たす + ダイカスト機の仕様に適合する |
| ノズルの偏心 | 要求されるダイカスト機の仕様に適合していること |
5.2 キャビティ数の選定
| キャビティ数 | 選定基準 |
|---|---|
| 1 穴 | 顧客の要求/製品の構造が複雑 |
| 2 穴 | 生産量と需要のバランス |
| 4穴 | 大量生産され、構造が単純な製品 |
| その他 | 特別なご要望に応じたカスタマイズ |
5.3 生産方式
| みち | 要件 |
|---|---|
| 自動 | 製品は自動的に型から外れ、型に付着せず、ロボットアームでの把持が容易でなければならない |
| 半自動 | 自動的に生産を進めることができる |
| 手動 | 自動生産の条件が整っていない場合に使用する |
6.1 ピン規格
| 検査項目 | 受入検査基準 |
|---|---|
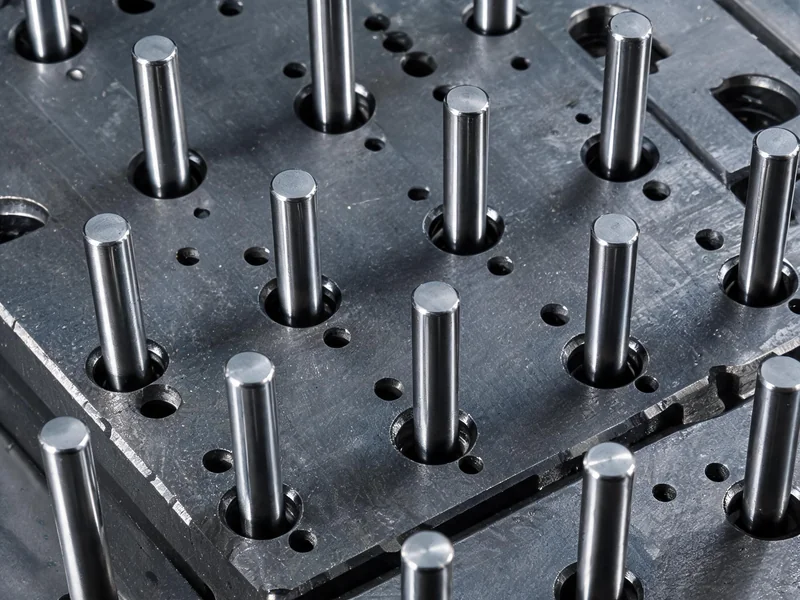
| 素 | 熱間成形用鋼製フルハードピン |
| 最小直径 | Φ4mm以上 |
| 荷重要件 | 押し出し時の荷重バランスが取れており、スムーズである |
| 旅行のハイライト | 製品の金型インサートの最高点は、6mm以上であること。 |
| シートン・トップアウト | 司通トップアウトを行わない |
6.2 押し出しシステムの復帰
- 標準的な方法:リトラクト装置の復帰
- 小型・簡易な金型にはばねを使用できますが、金型の耐用年数を満たす必要があります。
6.3 ピンクリアランス
| 針の直径 | 嵌合隙間 |
|---|---|
| > Φ10mm | 0.04mm |
| ≤ Φ8mm | 0.02mm |
7. 鋳込みシステムの検収
| 検査項目 | 受入検査基準 |
|---|---|
| サイド式射出 | ゲート位置は、充填と切り取りが容易である |
| 流路の底面とコーナー | 角を丸く仕上げる+研磨処理が必要であり、鋭角になってはならない |
| ゲートとスラグ容器の長さ | 2mm以上、深さは適切であること |
| ゲートスリーブの寸法 | ダイカスト機のピストン仕様に適合していること。試作機と量産機が互換性がない場合は、別途試作用ゲートスリーブを作成する必要がある。 |
| ノズルの偏心 | ダイカスト機の仕様に適合している必要がある |
| ゲート断面積 | 適切なサイズであり、充填速度と気孔の発生に影響を与える |
| 分流コーン | 別途冷却が必要 |
8. 冷却システムの検収
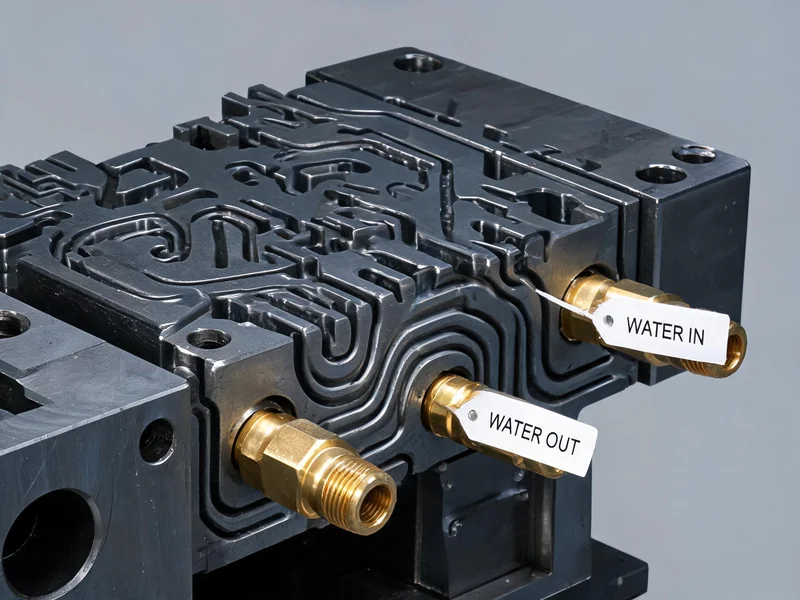
| 検査項目 | 受入検査基準 |
|---|---|
| 冷却要件 | 冷却水路は製品を十分に冷却できるものでなければならない。ゲートスリーブと分流コーンは個別に冷却する必要がある。 |
| 配管間隔 | 水路間の間隔は約40mmです |
| キャビティからの距離 | 20mm以上 |
| センターピンネジ | 10mm |
| 接続方法 | ノズルを金型本体に直接取り付けて、Oリングが使用不可 |
| 水路の通水性 | 冷却水路は通水性が良好で、漏水がないようにすること |
| 輸出入表示 | 輸入・輸出箇所には、目立つ表示をしなければならない。 |
| 歯形 | 特に指定がない場合は、PT歯を製作する |
主要指標:水路間隔40mm、キャビティからの距離≥20mm、エジェクターネジからの距離10mm――この3つの数値は、冷却システムの検収における「絶対条件」である。
9. スライダーシステムの検収
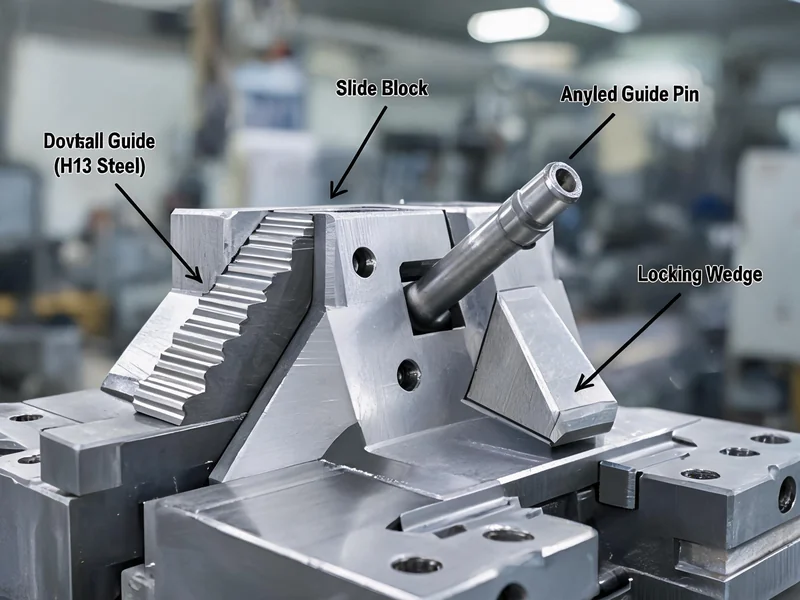
9.1 行の位置に関する動作の効果
| 検査項目 | 受入検査基準 |
|---|---|
| スムーズなスライド感 | スムーズにスライドする |
| 行程 > 40mm | 油圧シリンダーとマイクロスイッチを用いて動作を制御する必要がある |
| 傾斜ガイドピンの直径 | Φ20mm以上 |
| 内側スライダー | 内側のスライダーはできるだけ加工しない |
| 段の長さ | ガイド部と押さえ板の嵌合部は、ガイド部の長さの2/3以上とする。 |
9.2 スライダー用鋼材
| 条件 | 鋼材の要件 |
|---|---|
| 接着箇所あり | 熱間成形用鋼 |
| 接着剤なし箇所 | P20 または 45# 鋼の窒化処理 |
9.3 材料槽と穴の位置
- 走行位置の下には、材料用スロットを設ける必要がある
- 小さな穴は単独で型から取り出さず、面と一緒に移動位置まで運び、その後機械加工で穴を開ける
- 金型には位置決め穴を設ける必要がある
10. 成形品の検収:金型検収の最終確認
10.1 製品の構成
| 検収項目 | 規範 |
|---|---|
| 寸法(FAI/CPK) | 研磨後、FAI合格かつCPK > 1.67 |
| 後加工構造 | 金型上で行わない後加工の構造については、金型製作前に把握しておく必要がある |
| 製品の端や角 | 鋭角は許容されない。突起部のR1、窪みのR2 |
10.2 製品の外観
| 欠陥の種類 | 受入検査基準 |
|---|---|
| 冷間模様または波模様 | 顧客の受入基準を満たしているか、あるいは研磨後に |
| 縁のほつれ部分 | 研磨加工が容易 |
| ひび割れ | 許可されない |
| 気孔または収縮孔 | 許可されない |
| 皮がむける | 許可されない。研磨後は存在せず、かつ強度要件を満たしている。 |
| カーボン堆積 | 許可されません。金型は定期的にカーボン堆積物の除去処理を行う必要があります。 |
| 型にこだわる | 許可されない |
| 部品不足 | 許可されない |
10.3 その他の製品要件
| スポーツイベント | 要件 |
|---|---|
| 細長い穴の脱型 | 直径が Φ2.5mm 未満の細長い穴を有する金型について、加工を行わず、後工程での機械加工を採用する場合は、まず SQCC による承認を得た上で、金型に加工用位置決め穴を設ける必要がある。 |
| 分割面 | へこみはできるだけ避けること。枠・穴の縁には面取りを施さないこと。A板とB板の隙間は0.1mmにすること。 |
| 排ガススラグ容器 | スラグ容器は十分な数を用意すること。流路の末端にもスラグ容器を設置すること。排気は、怪我を防ぐため、直通スロットを通さないようにすること。 |
完成品の検査については、以下を参照することをお勧めします。 アルミニウム鋳造生産における検査プロセスと検収基準 、検収結果が客観的かつ信頼できるものであることを確保する。
11. 熱処理および金型のメンテナンス基準
11.1 焼き戻しと熱処理
| 作業手順 | 要件 |
|---|---|
| 応力除去焼戻し | 金型の荒加工後、仕上げ加工の前に、以下の作業を行う必要がある。 |
| 焼入れ・焼戻し | 熱処理工程を厳格に管理し、以下の作業を行う。 3 再焼鈍処理 |
11.2 金型のメンテナンス周期
| メンテナンスのタイミング | メンテナンス内容 |
|---|---|
| 新金型の量産開始 6000個の金型生産後 | 初回応力除去焼戻し処理 |
| 10,000個の金型ごとに量産を行う | 応力除去焼戻し処理 |
| 約半年ごとに生産する | 金型の取り外し・清掃を1回行う |
| 定期 | カーボン堆積物の除去処理 |
12. ダイカスト金型の価格参考
ダイカスト金型の価格は、合金の種類、複雑さ、キャビティ数、鋼材のグレード、スライダーの数など、さまざまな要因によって左右されます。以下の参考価格は、2025~2026年の中国市場のデータに基づいており、調達予算の評価にご活用ください。
12.1 合金の種類および複雑度による分類
| 金型タイプ | 複雑さ | 価格帯(米ドル) | 価格帯(人民元) | 寿命(モジュール) |
|---|---|---|---|---|
| 亜鉛合金ダイカスト金型 | 単純な単腔 | $3,000~15,000 | 2.2~10.8万 | 50万~150万 |
| 亜鉛合金ダイカスト金型 | 中程度/多腔 | $3,000~15,000+ | 2.2~10.8万+ | 50万~150万 |
| アルミニウム合金ダイカスト金型 | 単純な単腔 | $5,000~20,000 | 3.6~14.4万人民元 | 2万~3万 |
| アルミニウム合金ダイカスト金型 | 中程度の複雑さ | $25,000~40,000 | 18~28.8万元 | 5万~8万 |
| アルミニウム合金ダイカスト金型 | 複雑で多腔の | $50,000~80,000+ | 36~57.6万+ | 10万以上 |
| アルミニウム合金製自動車部品(単室) | 中程度の複雑さ | $25,000~60,000 | 18~43.2万人民元 | 8万~15万 |
| アルミニウム合金製自動車部品(4~8キャビティ) | 複雑で多腔の | $80,000~200,000 | 57.6~144万 | 8万~15万 |
12.2 金型キャビティ数に応じた価格倍率
| キャビティ数 | 価格倍率 | 指示 |
|---|---|---|
| 1 穴 | 1x | 参照基準 |
| 2 穴 | 1.4~1.6倍 | 共用部分のコンポーネント、2倍ではない |
| 4穴 | 2.5~3倍 | コンポーネントを共有しているため、4倍ではありません |
| 8 穴 | さらに高い | スライダー+冷却+均等流路によりコストが増加する |
12.3 金型費用の内訳比率
| コスト項目 | 金型の総コストに占める割合 | 指示 |
|---|---|---|
| 金型設計費 | 2%~3% | 大型:約2%、小型:約2.5~3% |
| 加工費 | ≤20% | CNC、放電加工、熱処理、研磨など |
| 検査費用 | 1%~2% | 重要寸法、オス型、コア型の検査 |
| 金型試作費(800T以下) | 1%~1.5% | 800トン以下の金型 |
| 金型試作費(800トン以上) | 2% | 800トン以上の金型 |
| アフターサービス費用(800T以下) | 1%~1.5% | デバッグ、パフォーマンスチューニング、保証 |
| アフターサービス費用(800T以上) | 2% | 大型金型 |
| 運賃 | 0.5%~1.5% | お客様の所在地に応じて |
| 税金・手数料 | 約9% | 材料費の控除後は会社が負担する |
12.4 価格に影響を与えるその他の要因
| 要因 | 価格の影響 |
|---|---|
| 鋼材のグレード:ESR H13 対 通常の H13 | ESR H13 は、1kgあたり 20%~40% 高価です。 |
| スライダー/傾斜屋根 | 15%~25%を追加する場合、金型コストが増加し、試作に1~2週間の追加期間が必要となる |
| 鏡面研磨 | 追加の表面処理および研磨にかかるコストの増加 |
| テクスチャ/エッチング | 追加のテクスチャ処理費用 |
| 厳しい公差精度 | 加工および検査コストの増加 |
価格の概算:アルミニウム合金ダイカスト金型(中程度の複雑さ、単キャビティ)は約18万~28.8万元;4キャビティの自動車用部品金型は約57.6万~144万元。金型の寿命は8万~15万型回で、1個あたりの償却費は約0.36~3.6元。
アルミ鋳造品の最小発注数量と金型費のバランスに関する戦略については、以下をご参照ください。 ダイカスト工場におけるよくある質問と納期 。試作段階における金型の投入については、以下を参照することをお勧めします。 アルミダイカスト金型の設計を徹底解説 .
13. ダイカスト金型の検収基準総覧
以下の総表には、9つの主要な金型検収項目と完成品の検収項目がすべてまとめられており、現場での検収用にそのまま印刷して使用できます。
| 番号 | 検収の大分類 | 検査項目 | 受入検査基準 | 合格 |
|---|---|---|---|---|
| 一 | 金型の外観 | サイズ | ダイカスト機の仕様および設計図面を満たす | ☐ |
| ウェイト | 要求されるダイカスト機の仕様に適合する | ☐ | ||
| 金型の表示 | 各型枠に型番を記載し、A/B板には製品名も記載する | ☐ | ||
| 二 | 金型の材質と硬度 | モルダンの材質 | H13系熱間加工用鋼(2344/8407/SKD61)、溶接補修なし | ☐ |
| モルデイン硬度 | HRC 46~52、熱処理証明書あり | ☐ | ||
| スライダーの硬度 | HRC 46~52 | ☐ | ||
| 金型ブランク | LKM規格またはその他の規格、高温下でもスムーズに動作 | ☐ | ||
| 金型寿命 | アルミニウム:10万~20万型/亜鉛:30万型 | ☐ | ||
| 三 | 金型の形式 | センターノズル | 品質要件の充足+ダイカスト機の仕様 | ☐ |
| ノズルの偏心 | ダイカスト機の仕様に適合する | ☐ | ||
| 四 | キャビティ | 1番穴 | お客様のご要望に基づき | ☐ |
| 2穴 | 生産量は生産需要を満たしている | ☐ | ||
| 4穴 | 製品の構造の複雑さが許容範囲内である | ☐ | ||
| その他 | 特別なニーズ | ☐ | ||
| 五 | 生産方式 | 自動 | 自動取り出し、型離れが良く、ロボットによる取り扱いが容易 | ☐ |
| 半自動 | 自動生産が可能 | ☐ | ||
| 手動 | 自動条件がない場合に使用 | ☐ | ||
| 六 | エジェクターシステム | 針止め | 熱間成形用鋼は完全硬化、Φ4mm以上、突き出し量6mm以上 | ☐ |
| 元の位置に戻る | 引き戻し装置の復帰(スプリングは小型のみ) | ☐ | ||
| 隙間 | >Φ10:0.04mm/≤Φ8:0.02mm | ☐ | ||
| 七 | 鋳込みシステム | サイド式射出 | 充填や切除が容易 | ☐ |
| 流路 | 角の丸み加工+研磨、鋭角なし | ☐ | ||
| ゲート/スラグポット | 長さ≥2mm | ☐ | ||
| ゲートスリーブ | ダイカスト機のピストン仕様に適合する | ☐ | ||
| ゲート断面積 | 大きさがちょうどいい | ☐ | ||
| 八 | 冷却システム | 冷却要件 | 冷却水路が十分に確保されており、ゲートスリーブ/分流コーンは個別に冷却される | ☐ |
| 配管間隔 | 間隔は約40mm、金型キャビティからの距離は20mm以上 | ☐ | ||
| 接続方法 | ノズルを金型に直接取り付けるため、パッキンは不要です | ☐ | ||
| 流動性 | 水道は詰まりがなく、水漏れもなく、出入口には目印が付けられている | ☐ | ||
| 九 | スライダーシステム | 歩行動作 | 滑らかな動作、40mm以上は油圧シリンダーを使用 | ☐ |
| 傾斜ガイドピン | ≥Φ20mm | ☐ | ||
| 連携部分 | 行の長さの2/3以上 | ☐ | ||
| 鋼材 | 接着部ありの熱間成形用鋼/接着部なしのP20窒化処理 | ☐ | ||
| 十 | 製品構成 | サイズ | FAI合格、CPK>1.67 | ☐ |
| 後加工構造 | 金型製作前に把握しておくべきこと | ☐ | ||
| 端や隅 | R1は盛り上がり、R2はくぼみ、鋭角はない | ☐ | ||
| 11 | 製品の外観 | 冷間模様/波模様 | 受入基準を満たしているか、あるいは研磨後に欠陥がないもの | ☐ |
| バリ付き板 | 研磨しやすい | ☐ | ||
| ひび割れ | 許可されない | ☐ | ||
| 気孔/収縮孔 | 許可されない | ☐ | ||
| 皮がむける | 許可されない | ☐ | ||
| カーボン堆積 | 許可されない | ☐ | ||
| 型にこだわる | 許可されない | ☐ | ||
| 部品不足 | 許可されない | ☐ | ||
| 十二 | その他 | 分割面 | へこみはなく、AB板の隙間は0.1mmである。 | ☐ |
| 排ガススラグ容器 | 十分な量があり、端にカスが詰まっている | ☐ | ||
| 細長い穴 | <Φ2.5mmの二次加工には、位置決め穴が必要 | ☐ | ||
| 十三 | 熱処理・メンテナンス | 焼き戻し | 粗加工後に応力除去を行い、3回の焼入れ・焼戻しを行う | ☐ |
| メンテナンス周期 | 6000サイクルで初回メンテナンス/10000サイクルで焼戻し/半年ごとの清掃 | ☐ |
ダイカスト金型の設計・製造サービスをお探しですか?
寧波賀鑫模塑有限公司 — 16年にわたるアルミニウム合金鋳造の経験を活かし、金型の設計・製造から検収に至るまでの全工程にわたるダイカストソリューションを提供しています。
今すぐお問い合わせ →14. よくある質問とリスクに関する注意事項
リスク1:材質の偽装
P20をH13と偽装 → 硬度検査と材料証明書による二重検証。P20の熱疲労性能はH13にはるかに及ばず、金型の寿命は50%以上短縮される可能性がある。
リスク2:冷却が基準に達していない
水路の間隔が広すぎる、またはキャビティに近すぎる → 熱疲労による亀裂。検収時には、40mmの間隔とキャビティからの20mmという2つの厳格な基準を必ず遵守すること。
リスク3:スライダーの嵌合部の長さが不十分
スライド位置と押え板の合致度 < 2/3 → スライダーの緩み、バリの発生。製品の寸法や外観に直接影響する。
リスク4:針山が細すぎる
直径 < Φ4mm → 破損や固着が発生しやすい。生産中断 + 修理コストが高くなる。
リスク5:補修溶接の隠蔽
溶接補修箇所の熱疲労亀裂のリスクが高い → 目視検査+非破壊検査。溶接補修箇所は、金型の早期破損の最大の原因である。
自動車用アルミニウム合金鋳物の選定および調達に関する一連のプロセスについては、以下を参照してください。 ダイカストサービスとアルミニウム合金鋳物の選定 。低圧鋳造プロセスの適用事例については、以下をご覧ください。 低圧鋳造の適用場面と代表的な用途 .
15. FAQ:ダイカスト金型の検収に関するよくある質問
Q1:ダイカスト金型のコア部の硬度要件はどの程度ですか?
ダイカスト金型の金型コア部の硬度要件は、以下の通りです。 HRC 46~52、H13クラスの熱間加工用鋼(2344、8407、SKD61など)を使用し、材料および熱処理の証明書を提出すること。
Q2:ダイカスト金型にはどのような鋼材を使用しますか?P20は使用できますか?
「モレン」規格では、以下の使用が義務付けられています H13 熱間成形用鋼(2344/8407/SKD61)。スライドブロックにゴム接合部がある場合は、熱間成形用鋼を使用する必要があります。ゴム接合部がない場合は、P20 または 45# 鋼の窒化処理品を使用できます。P20 は金型コアには推奨されません。
Q3:ダイカスト金型の寿命は、一般的に何万型程度ですか?
アルミニウム合金ダイカスト金型の寿命は 10万~20万サイクル、亜鉛合金ダイカスト金型の寿命は最大で 30万サイクル。金型の寿命は、材質、熱処理、およびメンテナンスの頻度と密接に関連している。
Q4:ダイカスト製品の気孔に関する検査基準はどのようなものですか?
ダイカスト製品気孔や収縮孔があってはならない。また、ひび割れ、剥がれ、カーボン堆積、金型への付着、材料不足があってはならない。冷間痕や波状模様は、顧客の受入基準に適合しているか、あるいは研磨後に消失しているものでなければならない。
Q5:ダイカスト金型のメンテナンス周期はどのくらいですか?
新金型の量産 6000型後最初に応力除去焼戻し処理を行う必要があり、その後は10,000個ごとに一度、応力除去焼戻しを行う必要があり、半年ごと左右の金型は一度取り外して清掃し、定期的にカーボン堆積物の除去処理を行う必要がある。
Q6:ダイカスト金型の検収には、どのような証明書類が必要ですか?
ダイカスト金型の検収には、以下の事項が必要となります:ドキュメンテーション(H13 熱間成形用鋼の材質報告書)、熱処理証明書(HRC 46~52 硬度試験報告書)、金型設計図面,寸法検査記録表などの文書。