Wie wählt man das richtige Gussverfahren aus: Niederdruckguss vs. Schwerkraftguss vs. Druckguss vs. Sandkernguss
Autor:H.K.X Veröffentlicht am:2026-08-26 Kategorie:Nachrichten Aufrufe:1088
Zusammenfassung:
Bei zwei Gussteilen mit ähnlichen Parametern in den Zeichnungen können sich die Ausbeute, die Kosten und die Lebensdauer aufgrund eines falsch gewählten Verfahrens um mehr als das Doppelte unterscheiden. Als Ingenieur, der sich seit vielen Jahren mit dem Gießen von Aluminiumlegierungen beschäftigt, war ich anfangs ebenfalls daran gewöhnt, Entscheidungen allein auf der Grundlage meiner Erfahrung zu treffen. Erst als ich die drei Variablen Wandstärke, Leistungsanforderungen und Losgröße einzeln herausgriff und gegeneinander abwog, gelangte ich bei der Auswahl wirklich zu einer wiederverwendbaren Logik.
Katalog der Artikel[Versteckt]
- 1. Warum die Wahl des Herstellungsverfahrens über Erfolg oder Misserfolg eines Gussteils entscheidet
- 2. Überblick über die Definitionen der vier wichtigsten technischen Verfahren
- 3. Vergleichstabelle: Wandstärke / Eigenschaften / Losgröße
- 4. Auswahl des Verfahrens entsprechend den Produktanforderungen
- 5. Vergleich der Verfahren paarweise (um die Auswahl einzugrenzen)
- 6. Werkzeugkosten, Taktzeit und Produktionsanlaufzeit
- 7. Überprüfung von Mustern und Vermeidung häufiger Fehler
- 8. Erfahrungswerte bei der Auswahl von Fertigungsverfahren (Integration von Niederdruck-, Schwerkraft- und Druckgussverfahren)
- 9. FAQ
- 10. Schlussfolgerung
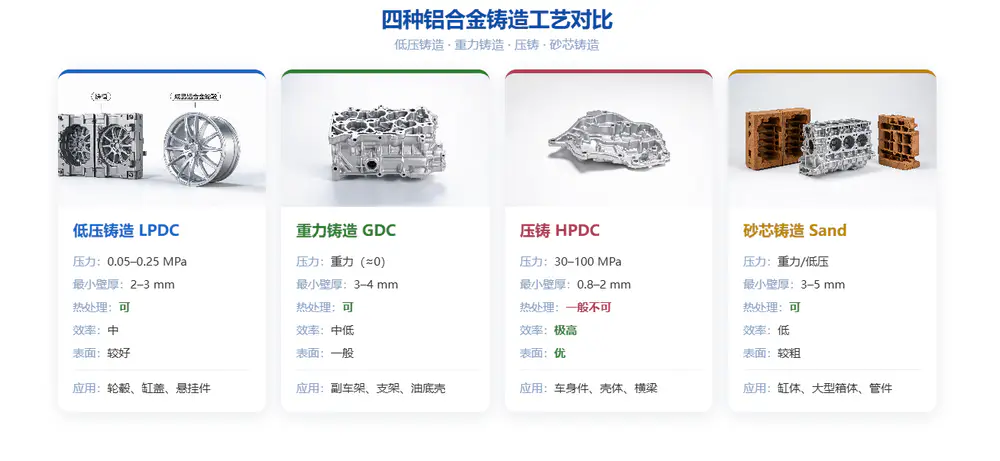
In diesem Artikel geht es nicht um abstrakte Konzepte, sondern um ein Bild, dasVergleichstabelle: Wandstärke / Eigenschaften / Losgröße… und hilft Ihnen anhand der mechanischen Eigenschaften, der Dichtheit, der Werkzeugkosten und der Taktzeit dabei, die Vor- und Nachteile von Niederdruckguss, Schwerkraftguss, Druckguss und Sandkernguss klar zu erläutern. Am Ende des Artikels finden Sie häufig gestellte Fragen und konkrete Fallbeispiele, die Sie direkt auf Ihr Produkt anwenden können.
1. Warum die Wahl des Herstellungsverfahrens über Erfolg oder Misserfolg eines Gussteils entscheidet
Der grundlegende Unterschied zwischen den vier Gussverfahren besteht darin, dassLadeenergiezusammen mitFormmaterial (Metallform / Sandform)… Dies bestimmt unmittelbar, wie dünn die Gussteile sein können, wie hoch ihre Leistungsfähigkeit ist, wie niedrig die Kosten sind und wie groß die Stückzahlen sein können. Bei der Auswahl müssen drei aufeinander aufbauende Fragen beantwortet werden:
- Wandstärke:In welchem Bereich liegt die Nennwandstärke des Produkts? Kann die für dieses Verfahren erforderliche minimale Gusswandstärke gewährleistet werden?
- Leistung:Steht das Bauteil unter Druck, muss es gasdicht sein und Belastungen standhalten? Sind die Auswirkungen von Poren und Schwund auf die Festigkeit und Gasdichtigkeit akzeptabel?
- Stückzahl:Einzelmuster, Kleinserien oder eine Jahresproduktion von mehreren Zehntausend Stück? Was ist ausschlaggebender: die Amortisation der Werkzeuge oder der Takt?
2. Überblick über die Definitionen der vier wichtigsten technischen Verfahren
Niederdruckguss
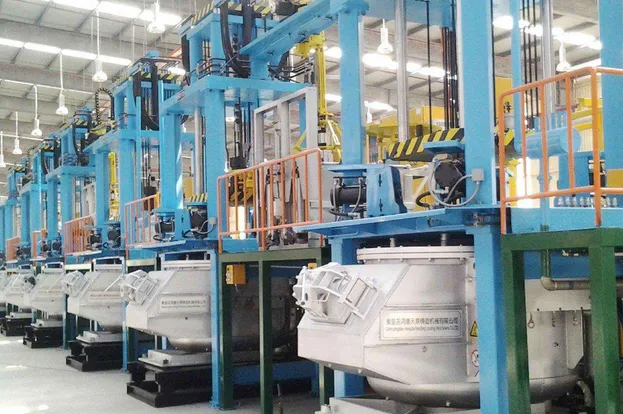
Die Metallschmelze wird mit Niederdruckluft gleichmäßig von unten nach oben in die Form gefüllt, wobei während des Erstarrungsprozesses kontinuierlich Schrumpfung ausgeglichen wird. Die Füllgeschwindigkeit ist regulierbar und es wird nur wenig Luft eingeschlossen, daherHohe Dichte, geringe Porosität, durch Wärmebehandlung härtbar(z. B. T6) sind die erste Wahl für Bauteile, die hohen Belastungen und Drücken ausgesetzt sind. Zu den typischen Bauteilen zählen Radnaben, Ventildeckel, Achsschenkel und Getriebegehäuse.
Schwerkraftguss (Schwerkraftguss in Metallformen)

Die Metallschmelze wird unter dem Einfluss ihres Eigengewichts in die Metallform gegossen. Im Vergleich zu Sandformen zeichnen sich Metallformen durch eine schnellere Wärmeübertragung sowie eine höhere Maßgenauigkeit und Oberflächenqualität aus; im Vergleich zum Niederdruckguss bieten sie moderate Kosten, flexible Taktzeiten und ermöglichen das Gießen dickwandiger Teile. Sie sind die gängige Wahl für Teile in mittleren Stückzahlen wie Zylinderblöcke, Pumpengehäuse und Ventilgehäuse.
Druckguss (Hochdruckguss)
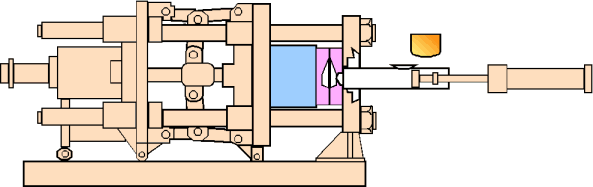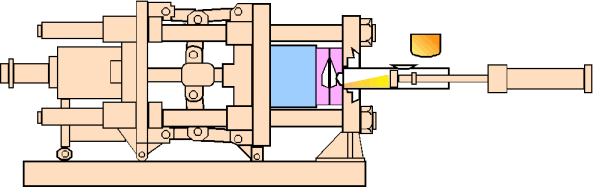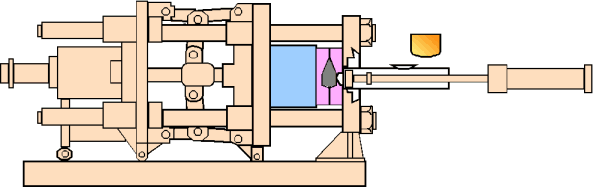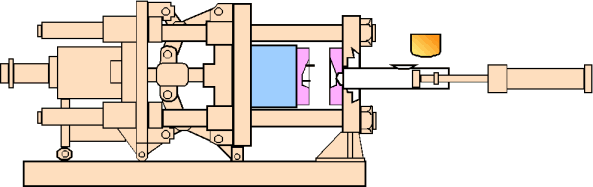
Durch das Füllen unter extrem hohem Druck und mit extrem hoher Geschwindigkeit lassen sich die dünnsten Wandstärken aller vier Verfahren erzielen (0,5–2 mm), wobei die Maßgenauigkeit und Oberflächenqualität am besten sind und die Taktzeit am kürzesten ist. Dieses Verfahren eignet sich am besten für die Massenfertigung dünnwandiger Bauteile (Gehäuse, Kühlkörper, Verbindungselemente). Der Nachteil ist, dass das Einziehen von Gas in die Metallschmelze bei hoher Geschwindigkeit leicht zuLuftblasen, bei luftdichten, unter Druck stehenden Bereichen ist Vorsicht geboten.
Sandkernguss (einschließlich Sandkern)
Bei der Sandform mit Sandkern als Formhohlraum gibt es nahezu keine Einschränkungen hinsichtlich Wandstärke und Abmessungen; es lassen sich großformatige Bauteile mit extrem dicken Wänden sowie komplexe Innenhohlräume herstellen. Die Formkosten sind gering und die Formgebung erfolgt besonders schnell. Die Genauigkeit und Oberflächenqualität sind jedoch durchschnittlich, sodass eine Nachbearbeitung erforderlich ist. Diese Verfahren eignet sich vor allem für Einzelstücke, große Bauteile und Kleinserien.
3. Vergleichstabelle: Wandstärke / Eigenschaften / Losgröße
| Vergleichsmaßstab | Niederdruckguss | Schwerkraftguss | Druckguss | Sandkernguss |
|---|---|---|---|---|
| Wandstärke (üblicher Bereich) | 3–8 mm, alle Stärken sind möglich | Breitenbereich von 4 bis 20 mm | 0,5 bis 2 mm – am dünnsten | 5 mm und mehr, bei dickwandigen Teilen ohne Einschränkung |
| Maßhaltigkeit | Hoch (nahezu Druckguss) | Mitte | Oberste | Gering, muss maschinell bearbeitet werden |
| Oberflächenqualität | 好 | vorzugsweise | Am besten | üblich |
| mechanische Eigenschaft | Premium (dicht, wärmebehandelbar) | Gut, stabil | Mittel (die Porosität ist begrenzt) | Geeignet für den Transport großer Ladegüter |
| Luftdicht / Druckfest | 优 | 良 | Allgemein (Risiko durch Nadelstiche) | Muss nachbearbeitet werden |
| Form Kosten | 高 | Mitte | Oberste | Niedrigster Preis / Noch niedriger bei Holzformen |
| Inbetriebnahme der Anlage | 高 | Mitte | 高 | 低 |
| Stückkosten | Mitte | mittel bis hoch | Niedrig (dünnwandig, große Stückzahlen) | Niedrig (geringe Effizienz pro Stück) |
| Gültige Chargen | Mittlere bis große Stückzahlen | mittlere Stückzahlen | Große Mengen | Einzelstücke / Kleinserien |
| Anpassung der Legierung | Aluminium, Magnesium usw. | Aluminium, Kupfer, Gusseisen | Aluminium, Zink, Magnesium | Vollständige Abdeckung von Eisen, Stahl, Kupfer und Aluminium |
| Typische Produkte | Radnabe, Zylinderblock, Halterung | Zylinderblock, Pumpengehäuse, Ventilgehäuse | Gehäuse, Kühlkörper, Verbindungsteile | Maschinenbett, Sockel, große Gussteile |
15-Sekunden-Merksatz zur Modellauswahl:Dünnwandige, hochpräzise Großserien → Druckguss; dichte, druck- und belastungstragende Bauteile → Niederdruckguss; mittlere Wandstärken, ausgewogenes Verhältnis zwischen Leistung und Kosten → Schwerkraftguss; Einzelstücke, große Bauteile, komplexe Innenhöhlen oder extrem dicke Wände → Sandkernguss.
4. Auswahl des Verfahrens entsprechend den Produktanforderungen
Einstufung nach Wandstärke
- Dünnwandig (<2 mm) → Druckguss: Nur beim Hochdruckguss lassen sich dünnwandige Teile gleichmäßig ausfüllen.
- Mittelstark (3–20 mm) → Niederdruck-/Schwerkraftguss: Ein Gleichgewicht zwischen Festigkeit, Dichte und Kosten.
- Dickwandig (20 mm+) → Sandkernguss: Es gibt keine Einschränkungen hinsichtlich der Wandstärke; der Innenraum kann mit einem Sandkern ausgehöhlt werden.
Nach Leistungsanforderungen
- Druckbeaufschlagte, gasdichte und tragende Bauteile → Niederdruckguss(dicht, wärmebehandelbar) + Schwerkraftguss(stabil).
- Kühlung, Gehäuse, äußere Bauteile → Druckguss(Dünnwandig, gute Wärmeleitfähigkeit + schöne Oberfläche).
- Große tragende Bauteile → Sandkernguss.
Nach Chargen sortieren
- Einzelstück / Muster → Sandkernguss(Schnelle Fertigung mit Holzformen oder kostengünstigen Formen).
- Mittlere Stückzahlen (einige Hundert bis einige Tausend Stück) → SchwerkraftgussDas beste Preis-Leistungs-Verhältnis.
- Großmengen (mehr als Zehntausende Stück) → Druckguss(Taktzeit + Abschreibung der Werkzeuge).
Die Losgröße und die Amortisation der Werkzeuge sind versteckte Engpässe bei der Produktauswahl: Je höher die Werkzeugkosten, desto wichtiger ist es, diese durch eine hohe Produktionsmenge zu amortisieren. Um die Kostenschwellen bei unterschiedlichen Losgrößen zu verstehen, lesen Sie bitte unseren Artikel über Die tatsächliche Mindestbestellmenge (MOQ) für Aluminiumgussteile Die Demontage.
Abbildung von Projektbeispielen aus der Branche
| Produkte | Empfohlene Prozesse | Grundlagen für die Modellauswahl |
|---|---|---|
| Autorad | Niederdruckguss | Belastet und unter Druck stehend, dicht + T6-Wärmebehandlung möglich |
| Motorblock / Getriebegehäuse | Schwerkraftguss / Unterdruckguss | Mitteldicke Wandung + luftdicht + stabile Leistung |
| Gehäuse, Kühlkörper, Verbindungsteile | Druckguss | Dünnwandig, hohe Präzision, große Stückzahlen |
| Maschinenbett, große Grundplatte | Sandkernguss | Extrem dickwandig + komplexer Innenraum + Einzelteil |
An Automobilkomponenten werden die strengsten Anforderungen hinsichtlich Dichtheit, Festigkeit und Konsistenz gestellt – hier zeigt sich der Wert der Wahl des richtigen Fertigungsverfahrens am deutlichsten. Unsere praktischen Erfahrungen im Automobilbereich können als Referenz dienen. Leitfaden zur Auswahl und Beschaffung von Aluminiumgussteilen für die Automobilindustrie .
5. Vergleich der Verfahren paarweise (um die Auswahl einzugrenzen)
Niederdruckguss vs. Druckguss
Bei beiden Verfahren kommen Metallformen zum Einsatz, der Unterschied liegt in der Füllkraft. Das Niederdruckgussverfahren sorgt für eine gleichmäßige und dichte Füllung sowie hervorragende mechanische Eigenschaften und eignet sich daher für druck- und belastungstragende Bauteile; beim Druckguss erfolgt die Füllung mit hoher Geschwindigkeit, was dünnere Wandstärken und kürzere Taktzeiten ermöglicht, jedoch kann es dabei leichter zu Porenbildung kommen. Bei beiden handelt es sich um Bauteile aus Aluminiumlegierungen,Wandstärke und Anforderungen an die LuftdichtheitNormalerweise wird diese Entscheidung für dich getroffen.
Schwerkraftguss vs. Sandkernguss
Beide Verfahren basieren auf der Schwerkraft, wobei das Medium in der Form den entscheidenden Faktor darstellt. Metallformen (Schwerkraftguss) zeichnen sich durch hohe Präzision, gute Oberflächenqualität und stabile Eigenschaften aus und eignen sich für mittlere Stückzahlen; Sandformen (Sandkerne) sind flexibel, kostengünstig und haben eine geringe Wanddickenbegrenzung, wodurch sie sich für Einzelstücke und große Bauteile eignen. Komplexe Innenhohlräume lassen sich in der Regel nur mit Sandkernen realisieren.
Warum man die gasdichten Schwachstellen beim Druckguss ernst nehmen sollte
Die beim Hochgeschwindigkeits-Druckguss eingeschlossenen Gase bilden nach dem Erstarren Poren, die die Dichtheit von Druckbehältern unmittelbar gefährden. Wenn für ein Produkt sowohl dünne Wände und hohe Taktzeiten als auch Dichtheitsanforderungen gelten, kann man Niederdruckguss in Betracht ziehen oder die Druckgussteile einer Nachbehandlung wie beispielsweise einer Imprägnierung unterziehen – ersteres ist zuverlässiger, letzteres schneller, erfordert jedoch einen zusätzlichen Arbeitsschritt.
6. Werkzeugkosten, Taktzeit und Produktionsanlaufzeit
- Einmalige Investition:Druckgussformen und -anlagen weisen den höchsten Wert auf, gefolgt von Niederdruckguss, Schwerkraftguss liegt dazwischen und Sandkerne (insbesondere Holzformen) weisen den niedrigsten Wert auf.
- Stückkosten:Mit steigender Stückzahl bietet das Druckgussverfahren aufgrund der kurzen Taktzeiten und der geringeren Amortisationskosten für die Formen die größten Vorteile.
- Formzyklus:Sandkerne sind am schnellsten (Holzformen benötigen einige Tage), Schwerkraftguss dauert etwa einige Wochen, während die Konstruktion von Niederdruck- und Druckgussformen sowie die Simulation der Angusskanäle am meisten Zeit in Anspruch nehmen.
Die Formkonstruktion hat direkten Einfluss auf die Qualität der Gussteile und die Lebensdauer der Form; sie verdient daher eine eigene Bewertung, um weitere Erkenntnisse zu gewinnen. Funktionsweise, Aufbau und Anwendungsbereiche von Aluminiumlegierungsformen .
7. Überprüfung von Mustern und Vermeidung häufiger Fehler
- Risiken bei der Technologietransfer:Da bei Prototypen Sandkerne verwendet werden, während in der Serienfertigung auf Druckguss umgestellt wird, sind die Eigenschaften und die Dichtheit oft nicht vergleichbar. Vor der endgültigen Festlegung des Designs müssen daher unbedingt Muster unter den vorgesehenen Produktionsbedingungen angefertigt werden.
- Häufige Mängel und deren Ursachen:Schrumpfung (unzureichende Schrumpfungskompensation) → Anpassung der Gießkanäle / Umstellung auf Niederdruck- oder Schwerkraftguss; Poren (Gaseinschlüsse) → Änderung der Formfüllmethode; Kaltstellen / Fließspuren (unzureichende Temperatur) → Anpassung der Prozessparameter.
- Dichtungselemente / tragende Teile:Vor dem Aushärten sind zerstörungsfreie Prüfungen (Röntgen/Ultraschall) sowie Druckprüfungen durchzuführen, um Schlussfolgerungen auf der Grundlage von Daten und nicht aufgrund von Intuition zu ziehen.
Von der Zeichnung bis zum Prototyp lassen sich sowohl die Knotenpunkte als auch die Kosten kontrollieren – siehe Ein umfassender Leitfaden zu Prototypengussdienstleistungen für Aluminiumlegierungen in China ; Die detaillierten Vorschriften zur Qualitätskontrolle vor der Massenproduktion finden Sie unter Ablauf der unabhängigen Prüfung und Abnahmekriterien für Aluminiumgussteile .
8. Erfahrungswerte bei der Auswahl von Fertigungsverfahren (Integration von Niederdruck-, Schwerkraft- und Druckgussverfahren)
Für Niederdruck-, Schwerkraft- und Druckgussverfahren können dieselben Metallformen und Nachbearbeitungsketten verwendet werden. In einer integrierten Fertigungsanlage können je nach Ihren Zeichnungen die Verfahren innerhalb desselben Systems gewechselt werden, wodurch Verluste durch den Werkswechsel reduziert werden. Wenn Sie die ausgereiften Anwendungsszenarien der verschiedenen Verfahren systematisch vergleichen möchten, lesen Sie unseren Artikel über Einsatzbereiche und typische Anwendungen des Niederdruckgusses Zusammenstellung.
Benötigen Sie professionelle Dienstleistungen im Bereich des Aluminiumgusses?
Ningbo Hexin Moulding Co., Ltd. – 16 Jahre Erfahrung im Aluminiumguss, Anbieter von Komplettlösungen für die Gussfertigung und -verarbeitung
Jetzt beraten lassen →9. FAQ
Wie entscheidet man sich zwischen Niederdruckguss und Schwerkraftguss?
Belastete und unter Druck stehende Bauteile, die eine hohe Dichte, Wärmebehandelbarkeit und hervorragende mechanische Eigenschaften erfordern, sollten vorrangig im Niederdruckgussverfahren hergestellt werden; Produkte, bei denen Kosten und Stückzahlen eine größere Rolle spielen, die relativ dickwandig sind und mittlere Anforderungen an die Luftdichtheit stellen, können im Schwerkraftgussverfahren hergestellt werden.
Wie dünn können die Wandstärken beim Druckguss sein?
Beim Hochdruckguss lassen sich Wandstärken von 0,5 bis 2 mm oder sogar noch dünner stabil erzielen. Dieses Verfahren ist unter den vier Verfahren dasjenige, das die dünnsten Wandstärken ermöglicht, die beste Oberflächenqualität und Genauigkeit bietet und sich für die Massenfertigung dünnwandiger Bauteile eignet.
Was ist der Unterschied zwischen Sandkern- und Schwerkraftguss?
Sandkernverfahren mit Sandform + Sandkern: extrem niedrige Formkosten, geringe Wandstärkenbegrenzung; geeignet für Einzelstücke/Kleinserien, komplexe Innenhöhlen und großformatige Teile mit extrem dicken Wänden; Schwerkraftguss in Metallformen: höhere Präzision, gleichmäßigere Oberflächenqualität und stabilere Eigenschaften; geeignet für mittlere Stückzahlen.
Welches Verfahren ist bei der Herstellung von Gussteilen in kleinen Stückzahlen am kostengünstigsten?
Bei Einzelstücken oder sehr kleinen Stückzahlen wird vorrangig mit Sandkernguss gearbeitet, wobei die Teile mithilfe von Holzformen oder kostengünstigen Gussformen schnell hergestellt werden; bei Stückzahlen im dreistelligen Bereich ist der Schwerkraftguss insgesamt kostengünstiger.
Wie wählt man das geeignete Verfahren für Gussteile aus, die luftdicht und druckfest sein müssen?
Vorzugsweise Niederdruckguss – gleichmäßige Formfüllung, geringe Porosität, gute Dichte; an zweiter Stelle steht der Schwerkraftguss; beim Hochdruckguss besteht das Risiko von Nadellöchern, daher wird dessen direkter Einsatz bei hohen Anforderungen an die Luftdichtheit nicht empfohlen.
10. Schlussfolgerung
Bei der Auswahl eines Verfahrens gibt es kein "Bestes", sondern nur das "Am besten geeignete". Das muss man im Blick behalten.Wandstärke → Eigenschaften → LosgrößeBei diesem Hauptansatz sollten Sie zunächst anhand der Vergleichstabelle 1 bis 2 mögliche Verfahren in die engere Wahl nehmen und dann anhand der Werkzeugkosten und der Taktzeit eine endgültige Abwägung vornehmen. Auf diese Weise lassen sich die meisten Nacharbeiten und Ausschuss vermeiden.