Tabelle zur Oberflächenrauheit: Umrechnungs- und Verfahrensvergleichsleitfaden für Ra, Rz und RMS
Autor:H.K.X Veröffentlicht am:2026-09-09 Kategorie:Nachrichten Aufrufe:3527
Zusammenfassung:
Die Oberflächenrauheit ist ein Symbol, das in jeder Zeichnung in der unteren rechten Ecke zu finden ist – Ra 0,8, Ra 3,2, ▽▽▽ … Doch hinter derselben Zahlenfolge können sich je nach Bearbeitungsverfahren Unterschiede um eine ganze Größenordnung verbergen. In diesem Artikel werden die Definitionen der Parameter der Oberflächenrauheit, Umrechnungsbeziehungen, Vergleichstabellen der Güteklassen und der Anwendungsbereich der Verfahren auf einen Blick erläutert. Insbesondere wird erklärt, warum die Oberfläche von Druckgussteilen im Gusszustand direkt ohne Nachbearbeitung verwendet werden kann, damit Sie bei der Konstruktion, Angebotserstellung und Abnahme nicht mehr "auf gut Glück" entscheiden müssen.
Katalog der Artikel[Versteckt]
- 1. Was ist Oberflächenrauheit?
- 2. Vier Kernparameter: Ra / Rz / Rq / Rt
- 3. Übersichtstabelle der Oberflächenrauheitsklassen
- 4. Rauheitsbereiche bei gängigen Bearbeitungsverfahren
- 5. Wie wird die Oberflächenrauheit gemessen?
- 6. Wie wählt man die Rauheitsklasse je nach Verwendungszweck aus?
- 7. Häufig gestellte Fragen
1. Was ist Oberflächenrauheit?
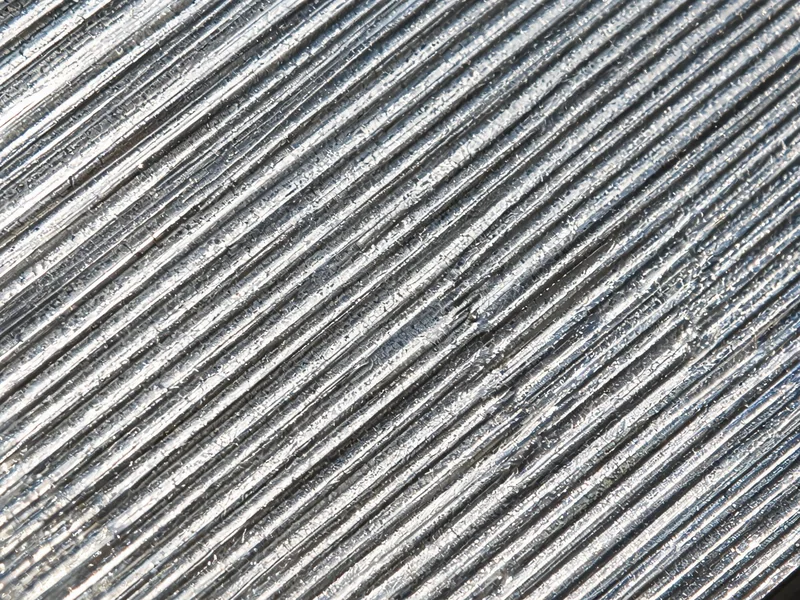
Wenn man die bearbeiteten Teile unter dem Mikroskop vergrößert betrachtet, stellt man fest, dass die scheinbar glatte Oberfläche in Wirklichkeit übersät ist mitErhebungen und Vertiefungen, die durch Schneidwerkzeuge, Formen oder Sandkörner entstanden sind. Die Oberflächenrauheit bezeichnet den Grad der mikroskopischen geometrischen Unebenheiten zwischen benachbarten Spitzen und Tälern – sie ist ein quantitativer Maßstab für die "Oberflächenglätte".
In der Technik bestimmt die Oberflächenrauheit direkt diePassgenauigkeit, Reibung und Verschleiß, Dichtheit, Korrosionsbeständigkeit und Ermüdungslebensdauer: Ist die Rauheit zu hoch, kommt es zu Undichtigkeiten an den Dichtflächen und zu vorzeitigem Verschleiß an den Passflächen; ist die Rauheit hingegen zu gering, steigen die Bearbeitungskosten um ein Vielfaches. Daher gehört das Verständnis der Rauheitsdiagramme und die Auswahl der richtigen Rauheitsklasse zu den Grundkenntnissen jedes Konstrukteurs und Fertigungstechnikers.
2. Vier Kernparameter: Ra / Rz / Rq / Rt
Wenn man dieselbe Fläche mit unterschiedlichen mathematischen Methoden "berechnet", erhält man unterschiedliche Werte. Die vier häufigsten Parameter in technischen Zeichnungen sind die folgenden:
| Parameter | Chinesischer Name | Berechnungsmethode | Die häufigsten Anwendungsfälle |
|---|---|---|---|
| Ra | Arithmetische Standardabweichung der Kontur | Mittelwert des Absolutwerts der Abweichung von der Mittellinie innerhalb der Abtastlänge | Standardbemaßungen für die überwiegende Mehrheit der bearbeiteten Teile und Zeichnungen |
| Rz | Durchschnittliche maximale Höhe (Durchschnittshöhe der 10-Punkte-Messung) | Der Durchschnittswert der fünf größten Höhenunterschiede zwischen "Gipfel" und „Tal“ | Dichtflächen, ermüdungsanfällige Bauteile |
| Rq (RMS) | Quadratischer Mittelwert der Abweichung | Die Quadratwurzel aus dem Mittelwert der Quadrate der Abweichungen | Optische Oberflächen, Forschungsszenarien |
| Rt | Maximale Höhe des Umrisses | Gesamthöhe zwischen dem höchsten und dem tiefsten Punkt innerhalb des Bewertungsabschnitts | Achten Sie auf extreme Abweichungen und Spitzenwerte |
Die Umrechnungsbeziehung zwischen den drei Parametern lässt sich wie folgt zusammenfassen: Bei typischen bearbeiteten OberflächenRMS entspricht in etwa Ra × 1,11; und Rz beträgt etwa das Vierfache von Ra(Erfahrungswert). Das heißt, wenn in der Zeichnung Ra 0,8 μm angegeben ist, liegt der entsprechende Rz-Wert bei etwa 3,2 μm.
Hinweise für Ingenieure:Ra ist ein Durchschnittswert der gesamten Kontur, wobei ein tiefer Kratzer oder eine hohe Spitze durch die vielen normalen Bereiche stark "verwässert" wird. Daher sind Dichtflächen, Zylinderbohrungen, Lagersitze und ähnliche Bereiche, bei denenEmpfindlich gegenüber Fehlern in den tiefsten SchichtenBei diesen Bauteilen reicht es nicht aus, nur den Ra-Wert zu betrachten; gleichzeitig sollten auch Rz oder Rt berücksichtigt werden.
3. Übersichtstabelle der Oberflächenrauheitsklassen
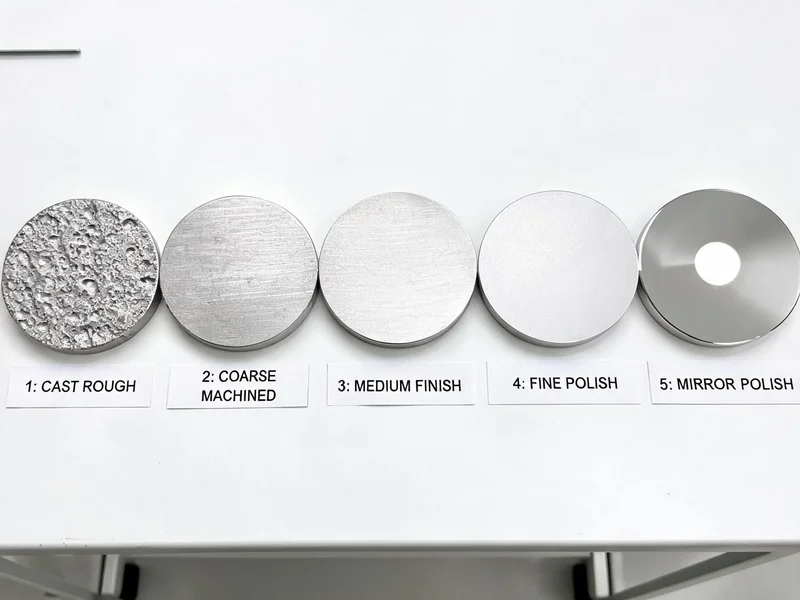
International wird verwendet N-Klasse (N1 bis N12, gemäß ISO 1302) Zur Einstufung: Jede Stufe entspricht einem Standard-Ra-Wert. Nachfolgend finden Sie die vollständige Umrechnungstabelle für Ra in Mikrometer/Mikrozoll:
| N-Klasse | Ra (μm) | Ra (μin) | Typische Verarbeitungsmerkmale/Optik |
|---|---|---|---|
| N2 | 0.05 | 2 | Hochglanzpolieren |
| N3 | 0.1 | 4 | Honen, Schleifen |
| N4 | 0.2 | 8 | Feinschleifen |
| N5 | 0.4 | 16 | gehärtet |
| N6 | 0.8 | 32 | Präzisionsdrehen, Präzisionsschleifen |
| N7 | 1.6 | 63 | Feinbearbeitung |
| N8 | 3.2 | 125 | Allgemeine Zerspanung |
| N9 | 6.3 | 250 | Grobbearbeitung |
| N10 | 12.5 | 500 | Grobdreh- und Fräsarbeiten, Wasserstrahlschneiden |
| N11 | 25 | 1000 | raue Oberfläche |
| N12 | 50 | 2000 | Rohlinge im Gusszustand, schwarze Zunderkruste |
In der obigen Tabelle,Ra 0,8 μm (N6) und Ra 3,2 μm (N8) Dies sind die beiden am häufigsten anzutreffenden Grenzwerte: Ersterer ist der Ausgangspunkt für die "Feinbearbeitung", letzterer die Standardanforderung für die überwiegende Mehrheit der Funktionsteile. 1 μm entspricht 39,37 Mikrozoll; wenn also in Zeichnungen Zahlen wie 32, 63 oder 125 in "Mikrozoll" angegeben sind, entsprechen diese Werten jeweils 0,8, 1,6 bzw. 3,2 Mikrometer.
4. Rauheitsbereiche bei gängigen Bearbeitungsverfahren
Die mit den verschiedenen Verfahren "von Natur aus" erreichbaren Oberflächenaufrauhungsgrenzen sind unterschiedlich, was auch die häufigste Ursache für Meinungsverschiedenheiten zwischen Konstruktion und Fertigung darstellt. Die folgende Tabelle zeigt die typischen Oberflächenaufrauhungsbereiche der einzelnen Verfahren:
| Verarbeitung | Typischer Ra-Wert (μm) | Erreichbare Obergrenze Ra (μm) | Anweisungen |
|---|---|---|---|
| Druckguss (as-cast) | 0.8 ~ 3.2 | 0.8 | Metallformung, feinkörnige Oberfläche im Gusszustand |
| Sandguss | 6.3 ~ 25 | 12.5 | Auf dem Gussteil ist eine Sandkornstruktur zu erkennen |
| Feinguss (Wachsguss) | 1.6 ~ 6.3 | 0.8 | Näherungsweise endgestaltete Formteile, die oft keine Nachbearbeitung erfordern |
| Warmwalzen / Schmieden | 3.2 ~ 12.5 | 1.6 | Zunder und Walzspuren |
| Wasserstrahlschneiden | 3.2 ~ 12.5 | 1.6 | Bei langsamer Zufuhr von feinem Sand wird die Oberfläche glatter. |
| gebohrtes Loch | 3.2 ~ 6.3 | 1.6 | Schneidbohrer + Kühlmittel = glatteres Ergebnis |
| Mühle | 0.8 ~ 6.3 | 0.4 | Feinfräsen bis N5 |
| Feinschleifen | 0.8 ~ 1.6 | 0.4 | - |
| gehärtet | 0.4 | 0.1 | - |
| Schleifen / Honen | 0.1 | 0.05 | Spiegelglatt |
Der praktische Nutzen dieser Tabelle liegt darin, dass, wenn Sie eine Charge von Gehäusen oder Halterungen benötigen,Druckguss Es lassen sich direkt Oberflächen mit einer Rauheit von Ra 0,8 bis 3,2 μm im Gusszustand erzielen, wobei viele Flächen nicht versiegelt sind.Eine Nachbearbeitung an der Werkzeugmaschine ist nicht mehr erforderlich.; während das Modell derselben GrößeSandgussEs ergibt sich lediglich ein Ra-Wert von 6,3 bis 25 μm, sodass fast zwangsläufig ein Bearbeitungsaufmaß für die Nachbearbeitung verbleiben muss. Genau aus diesem Grund werden bei der Massenfertigung dünnwandiger Teile üblicherweise Druckguss … ist einer der Hauptgründe dafür, dass nicht im Sandgussverfahren gegossen wird.
Bei bereits im Einsatz befindlichen Druckgussteilen müssen an wichtigen Stellen wie Passflächen, Bezugsebenen und Gewindebohrungen weiterhin CNC-Bearbeitung Um eine Genauigkeit und Oberflächengüte von unter Ra 0,8 μm zu gewährleisten – was in der Automobil- und Elektronikindustrie als Standardverfahren der Kombination aus "Druckguss + Feinbearbeitung" gilt. Die Oberflächenqualität der Kavität der Form selbst bestimmt direkt den Ausgangswert für die Oberflächenrauheit des Gussteils, daher Formenbau Der Aufwand, der in den Polier- und Schleifphasen betrieben wird, spiegelt sich letztendlich in der Oberfläche des Endprodukts wider.
5. Wie wird die Oberflächenrauheit gemessen?
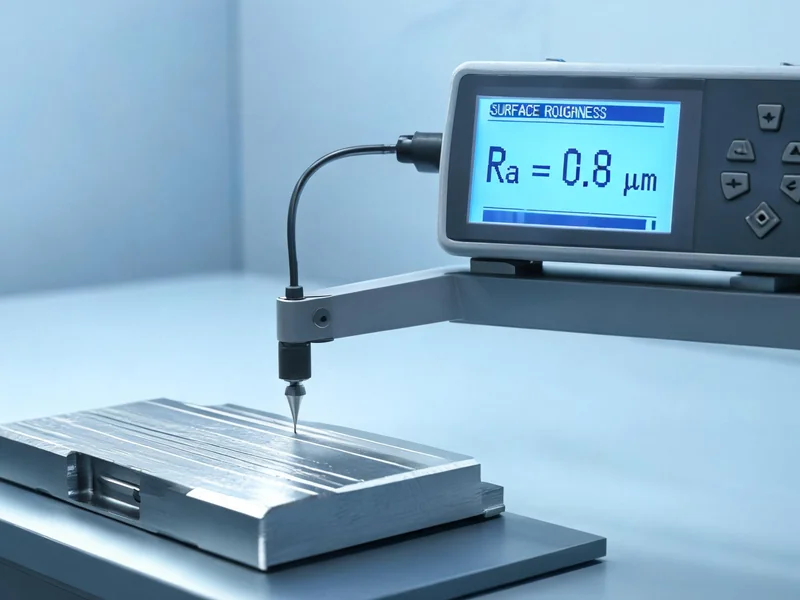
Die Messung der Oberflächenrauheit wird am häufigsten verwendetNadel-Profilometer (Oberflächenrauheitsmessgerät). Das Prinzip ist sehr anschaulich: Eine extrem feine Diamantnadel gleitet langsam über die zu messende Oberfläche und wandelt die Höhen und Tiefen der Oberflächenstruktur mithilfe eines Sensors in elektrische Signale um, die dann über GAUSS-FilterDie makroskopischen Unebenheiten werden entfernt, und schließlich werden innerhalb der Abtastlänge Parameter wie Ra, Rz und Rq berechnet.
Zwei Punkte, die bei der Messung leicht übersehen werden: ErstensAbtastlängeErstens muss die richtige Messlänge gewählt werden: Im Allgemeinen wird bei rauen Oberflächen eine längere Messlänge (z. B. 2,5 mm) und bei feinen Oberflächen eine kürzere (z. B. 0,25 mm) verwendet; zweitens sollte die MessrichtungSenkrecht zur Bearbeitungsstruktur(Drehspuren, Frässpuren), andernfalls fallen die gemessenen Werte deutlich zu niedrig aus. Bei komplexen Innenräumen von Gussteilen, die nicht direkt mit dem Messtaster erreicht werden können, kann auch ein visueller Vergleich anhand eines Referenzmusters zur Oberflächenrauheit vorgenommen werden.
6. Wie wählt man die Rauheitsklasse je nach Verwendungszweck aus?
Bei der Auswahl der Rauheitsklasse geht es im Wesentlichen darum, ein Gleichgewicht zwischen "funktionalen Anforderungen" und "Bearbeitungskosten" zu finden. Mit jeder Erhöhung der Rauheitsklasse um eine N-Stufe (Ra halbiert sich) steigen die Bearbeitungszeit und die Kosten in der Regel um 30% bis 60%. Hier einige praktische Empfehlungen je nach Verwendungszweck:
- Nicht passgenaue, nicht abgedichtete Außenflächen: Ra 3,2–6,3 μm (N8–N9) sind ausreichend; dies lässt sich bereits im Druckguss-Zustand und durch Grobdrehung erreichen.
- Allgemeine Passflächen, Positionierflächen: Ra 1,6–3,2 μm (N7–N8), Feindrehen oder Feinfräsen.
- Gleitpassung, Lagerposition: Ra 0,4–0,8 μm (N5–N6), Feinschleifen erforderlich.
- Dichtfläche, Zylinderbohrung: Ra 0,2–0,4 μm (N4–N5), wobei gleichzeitig Rz begrenzt wird, um Leckagen durch vereinzelte tiefe Kratzer zu verhindern.
- Ermüdungsanfällige Bauteile, Spiegeloberfläche: Ra ≤ 0,1 μm (N3 und höher), Honen oder Schleifen.
Hinweis von Fachleuten:Bei vielen Bauteilen liegt der Ausfall nicht an einer unzureichenden Gesamtrauheit, sondernLokale Mängel– Eine Porenbildung, eine durch eingeschlossene Luft verursachte Vertiefung oder Grate und Ausbrüche. Bei Druckgussteilen, die luftdicht sein müssen oder hohen Ermüdungsbelastungen ausgesetzt sind, muss neben dem Ra-Wert auch die innere Dichte berücksichtigt werden. Informationen zu den Ursachen solcher Fehler und entsprechenden Abhilfemaßnahmen finden Sie unter Aluminiumdruckgussfehler und ihre Ursachen Ein Artikel.
7. Häufig gestellte Fragen
Frage 1: Was bedeutet die Oberflächenrauheit Ra?
Ra ist die arithmetische Mittelwertabweichung der Kontur und bezeichnet den arithmetischen Mittelwert der Absolutwerte der Abweichungen der einzelnen Punkte der Oberflächenkontur von der Mittellinie innerhalb der Abtastlänge; sie ist der am häufigsten verwendete Rauheitsparameter.
Frage 2: Wie rechnet man Ra und Rz um?
Erfahrungsgemäß beträgt Rz etwa das Vierfache von Ra, d. h. Rz ≈ 4 × Ra. Bei einem Ra-Wert von 0,8 μm entspricht dies beispielsweise einem Rz-Wert von etwa 3,2 μm. Für eine genaue Umrechnung muss das jeweilige Bearbeitungsverfahren berücksichtigt werden.
Frage 3: Wie hoch ist in der Regel die Oberflächenrauheit von Druckgussteilen?
Die Oberflächenrauheit von Druckgussteilen im Gusszustand liegt in der Regel bei Ra 0,8 bis 3,2 μm und ist damit deutlich besser als bei Sandguss (Ra 6,3 bis 25 μm); viele nicht abdichtende Oberflächen können ohne Nachbearbeitung direkt verwendet werden.
Frage 4: Mit welchem Messgerät wird die Oberflächenrauheit gemessen?
Am häufigsten werden Konturmessgeräte mit Taststift verwendet, bei denen die Sonde über die Oberfläche gleitet und nach der Filterung Parameter wie Ra und Rz berechnet werden; komplexe Innenräume können durch Vergleich mit einer Referenzvorlage visuell geprüft werden.
Frage 5: Was ist der Unterschied zwischen Ra und RMS?
Ra ist der arithmetische Mittelwert der Absolutwerte, RMS (d. h. Rq) ist der quadratische Mittelwert. Bei typischen bearbeiteten Oberflächen gilt: RMS ≈ Ra × 1,11; RMS reagiert empfindlicher auf Spitzenwerte.