Umfassende Analyse der Einsatzbereiche und typischen Anwendungen des Niederdruckgusses
Autor:H.K.X Veröffentlicht am:2026-07-23 Kategorie:Nachrichten Aufrufe:1725
Zusammenfassung:
Bis zum Jahr 2025 wird der weltweite Markt für Niederdruckguss ein Volumen von über 10 Milliarden US-Dollar erreicht haben, wobei die Hauptanwendungsbereiche in der Luft- und Raumfahrt, der Automobilindustrie und dem Maschinenbau liegen. Der Grund für die Beliebtheit des Niederdruckgusses liegt darin, dass sich damit komplexe Aluminiumteile mit geringer Porosität und hoher Dichte herstellen lassen, wie beispielsweise Felgen und Motorblöcke, wobei die Ausschussquote bei den Endprodukten deutlich geringer ist als beim Schwerkraftguss. Nach Ansicht von Ningbo Hexin müssen vor der Auswahl des richtigen Gussverfahrens zunächst drei Dinge geklärt werden. Dieser Artikel beantwortet folgende Fragen: Für welche Bauteile eignet sich das Niederdruckgussverfahren eigentlich? Wie unterscheidet es sich vom Schwerkraftguss und vom Druckguss? Auf welche Schlüsselparameter muss bei der Auswahl in den verschiedenen Branchen geachtet werden?
Katalog der Artikel[Versteckt]
- Kernpunkte
- Die wichtigsten Fakten auf einen Blick
- Für welche Bauteile eignet sich der Niederdruckguss? Ein Kriterium zur Beurteilung in einem Satz
- Was sind die typischsten Anwendungsbereiche des Niederdruckgusses in der Automobilindustrie?
- Kann das „Drei-Elemente-System“ für neue Energien im Niederdruckgussverfahren hergestellt werden? Fallbeispiele: Motorgehäuse und Batteriehalterung
- Anwendungsbereiche des Niederdruckgusses in der Luft- und Raumfahrt sowie im Bereich der Energieeffizienz von Haushaltsgeräten
- Wie entscheidet man sich zwischen Niederdruckguss, Hochdruckguss und Schwerkraftguss? Vergleichstabelle
- Welche Aluminiumlegierung eignet sich für welche Anwendungsbereiche? Vergleich zwischen A356 und gängigen Legierungsbezeichnungen
- Wie wirken sich Porenverengungen und Poren auf die Ausbeute und die Kosten aus? Praktische Erfahrungen aus der Produktion
- Häufig gestellte Fragen zu Anwendungen im Niederdruckgussverfahren
- Zusammenfassung und Checkliste für die Auswahl
Kernpunkte
- Der Markt für Niederdruckguss wird bis 2025 die 10-Milliarden-US-Dollar-Marke überschreiten, wobei die Automobilbranche den größten Anteil ausmacht
- Drei Kriterien für die Selbstprüfung: Dichtheit, Wandstärke von 1,5–50 mm, mechanische Schwellenwerte – wenn zwei davon zutreffen, entscheiden Sie sich für dieses Produkt.
- Für Aluminiumfelgen wird die Legierung A356.2 mit einer Wandstärke von 8–20 mm verwendet; die Ausbeute liegt bei ca. 92%–96%.
- Die geringe Ausbeute bei Zylinderköpfen ist auf die vielen Innenkammern zurückzuführen; der Anguss liegt an der dicksten Stelle und fördert so eine sequenzielle Erstarrung.
- Die Gehäuse für Motoren für neue Energiequellen und die Batteriehalterungen weisen eine hohe Dichtheit auf und eignen sich für den Niederdruckguss.
Die wichtigsten Fakten auf einen Blick
- Der weltweite Markt für Niederdruckguss wird bis 2025 ein Volumen von über 10 Milliarden US-Dollar erreichen, wobei die Automobilbranche den größten Anteil daran hat.
- Der Fülldruck beim Niederdruckguss liegt in der Regel bei 0,02–0,06 MPa und damit weit unter den mehreren zehn MPa beim Druckguss.
- Aluminiumfelgen stellen die größte Einzelanwendung dar; ein Stück wiegt etwa 8–12 Kilogramm.
- Die Fertigteile weisen eine hohe Dichte auf und verfügen über bessere mechanische Eigenschaften als bei der Schwerkraftgussverfahren; sie eignen sich daher für Druckteile.
- Bei der Auswahl sind drei Punkte zu beachten: Legierungsart, Gleichmäßigkeit der Wandstärke und Losgröße.
Für welche Bauteile eignet sich der Niederdruckguss? Ein Kriterium zur Beurteilung in einem Satz
Das Niederdruckgussverfahren eignet sich für mittelgroße bis große Bauteile aus Aluminiumlegierungen mit gleichmäßiger Wandstärke und hohen Anforderungen an die Luftdichtheit. Technische Daten zeigen, dass der Gussprozess bei einem niedrigen Druck von 20.100 kPa (etwas höher als der atmosphärische Druck) erfolgt und für komplexe Gussteile mit Wandstärken von 1,5 bis 50 mm geeignet ist, wie beispielsweise Automobilfelgen und Zylinderköpfe. Das bedeutet: Je höher die Anforderungen an die innere Dichte eines Bauteils sind und je anfälliger es für Undichtigkeiten ist, desto besser eignet sich das Niederdruckgussverfahren.
Anhand der folgenden drei Selbstprüfkriterien können Sie in 30 Sekunden feststellen, ob ein Teil geeignet ist.
- Anforderungen an die Dichtheit prüfen: Wenn Druckfestigkeit und Dichtheit erforderlich sind (z. B. bei Zylinderblöcken, Batteriegehäusen und Ölpumpengehäusen), ist das Niederdruckgussverfahren vorzuziehen. Die Niederdruckgussfüllung erfolgt gleichmäßig, es entstehen weniger Lufteinschlüsse, und der Anteil an inneren Poren ist geringer als beim Schwerkraftguss.
- Wandstärke und Abmessungen prüfen: Am besten eignen sich mittelgroße bis große Teile mit einer relativ gleichmäßigen Wandstärke von 1,5–50 mm. Zu dünne Teile (unter 1 mm) lassen sich nicht vollständig ausfüllen, während zu dicke Teile mit starken Unterschieden in der Wandstärke leicht zu Hohlräumen führen.
- Betrachtung der Schwellenwerte für die mechanischen Eigenschaften: Tragende und stoßbelastete Bauteile (Achsschenkel, Querlenker) profitieren deutlich davon; die durch Niederdruckverfestigung erzielte hohe Dichte sorgt für eine höhere Festigkeit und Dehnbarkeit als bei Sandguss.
Der Vorschlag von Ningbo Hexin lautet: Wenn zwei der drei Kriterien zutreffen, sollte das Niederdruckgussverfahren in den Vergleich der Fertigungsverfahren einbezogen werden. Umgekehrt ist bei dünnwandigen Kleinteilen in großen Stückzahlen (z. B. Gehäuse für 3C-Produkte) das Hochdruckgussverfahren oft kostengünstiger. Wie die drei Verfahren im Einzelnen gegeneinander abzuwägen sind, zeigt die Vergleichstabelle im folgenden Abschnitt.

Was sind die typischsten Anwendungsbereiche des Niederdruckgusses in der Automobilindustrie?
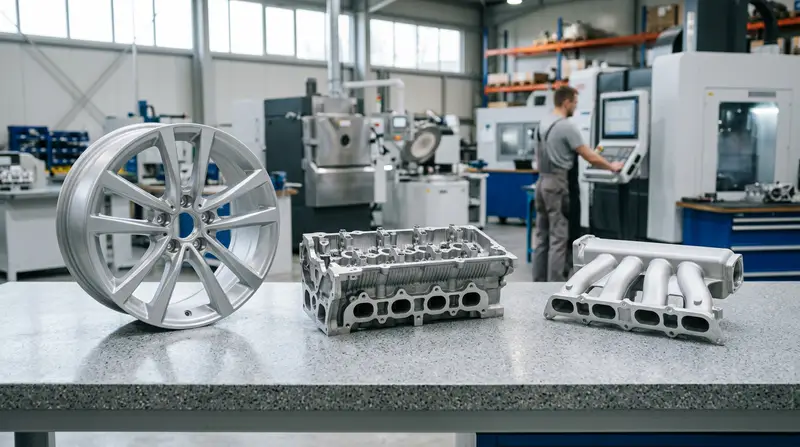
In der Automobilindustrie sind Aluminiumfelgen, Zylinderköpfe und Ansaugkrümmer die drei Arten von Serienbauteilen, bei denen das Niederdruckgussverfahren am häufigsten zum Einsatz kommt. Diese Bauteile müssen alle eine dichte Innenstruktur aufweisen und druckfest sowie luftdicht sein. Daten aus der Aluminiumdruckgussbranche für das Jahr 2023 zeigen, dass bei Felgen, Zylinderköpfen und Achsschenkeln aufgrund der hohen Anforderungen an Dichte und mechanische Eigenschaften bereits in großem Umfang das Niederdruck- und Differenzdruckgussverfahren zum Einsatz kommt. Die Wahl dieses Verfahrens zielt darauf ab, auch komplexe Bauteile mit ungleichmäßigen Wandstärken vollständig auszufüllen und Schrumpfporen zu minimieren.
Wie werden die Legierungs- und Prozessparameter für drei Arten von Serienbauteilen festgelegt?
Die Legierungen und Wandstärken der drei Bauteile unterscheiden sich erheblich. Bei der Radnabe stehen Duktilität und Schlagfestigkeit im Vordergrund, der Zylinderkopf muss hitze- und druckbeständig sein, während der Ansaugkrümmer leicht und luftdicht sein muss. Nachfolgend finden Sie einen Vergleich gängiger Konfigurationen:
| Teile | Gängige Legierungsbezeichnungen | Wanddickenbereich | Typische Ausbeute |
|---|---|---|---|
| Aluminiumfelgen | A356.2 (AlSi7Mg) | 8–20 mm | 92%–96% |
| Zylinderkopf | A356 / AlSi7Mg0,3 | 4–12 mm | 85%–90% |
| Ansaugkrümmer | A356 / ADC12 – Verbesserungen | 3-6 mm | 88%–93% |
Die geringe Ausbeute bei Zylinderköpfen ist darauf zurückzuführen, dass es viele Innenhohlräume wie Wassermantel und Ölkanäle gibt; sobald die Entlüftung der Sandkerne nicht mehr reibungslos funktioniert, kommt es leicht zu Luftblasen. Die Empfehlung von Ningbo Hexin für die Konstruktion von Niederdruckformen lautet: Führen Sie zunächst eine Formungsanalyse des Produkts durch und platzieren Sie den Anguss an der dicksten Stelle, damit das Metall von unten nach oben sequenziell erstarren kann. Nur so lässt sich die Ausbeute bei den drei Bauteiltypen stabilisieren.
Kann das „Drei-Elemente-System“ für neue Energien im Niederdruckgussverfahren hergestellt werden? Fallbeispiele: Motorgehäuse und Batteriehalterung
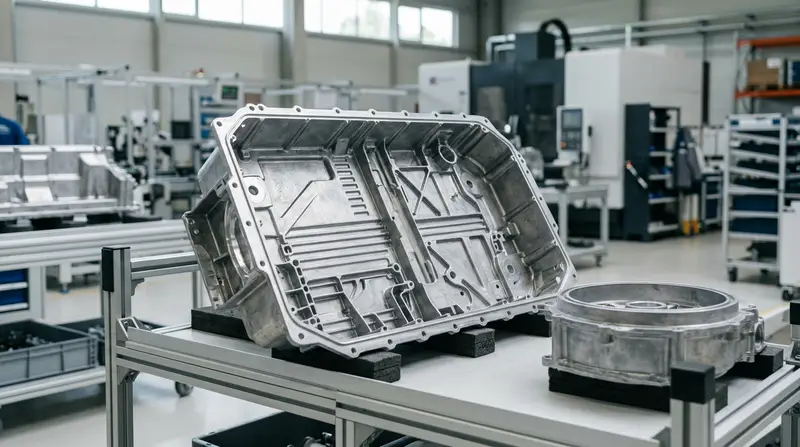
Ja, aber man muss die richtigen Bauteile auswählen. Bei den drei Komponenten der neuen Energiesysteme (Motor, Steuerung, Batterie) stellen das Motorgehäuse und die Batteriehalterung hohe Anforderungen an Luftdichtheit und Dichte – genau hier liegen die Stärken des Niederdruckgusses. Branchenangaben zufolge wird der Prozessdruck bei der Herstellung von Batteriegehäusen in der Regel auf 50 bis 80 kPa geregelt, um die Integrität der 3,5 mm dünnen Wandkonstruktion zu gewährleisten. Das bedeutet: Bei Komponenten der drei elektrischen Systeme, bei denen es auf Dichtheit und Wärmeableitung ankommt, ist das Niederdruckgussverfahren stabiler als das Schwerkraftgussverfahren.
Wie lässt sich unterscheiden, was geeignet ist und was nicht? Die Logik hinter den Entscheidungen von Ningbo Hexin bei der Expansion im Bereich der neuen Energien ist ganz einfach:
- Motor-Gehäuse: Gleichmäßige Wandstärke, muss innen dicht und auslaufsicher sein, weist beim Niederdruck-Formpressen nur wenige Schrumpfporen auf und eignet sich für den Einsatz bei niedrigem Druck.
- Batteriehalterung: Großformatig, dünnwandig (3–5 mm), muss insgesamt dicht sein und sich bei niedrigem Druck fest verfüllen lassen; es handelt sich um ein typisches Gegenstück.
- Kleine elektronisch gesteuerte Halterung: Aufgrund der einfachen Konstruktion, der großen Stückzahlen, der geringen Wandstärke und der hohen Taktanforderungen eignet sich diese Methode besser für den Hochdruck-Druckguss, da sie eine höhere Effizienz bietet.
Richtlinie zur Entscheidung: Bei Anforderungen an Dichtheit und gleichmäßige Wandstärke sollte Niederdruck gewählt werden; bei kleinen Bauteilen, bei denen es auf hohe Stückzahlen und kurze Taktzeiten ankommt, ist Druckguss die richtige Wahl. Ningbo Hexin verfügt sowohl über Kapazitäten zur Herstellung von Niederdruck- als auch von Hochdruckformen und kann das Verfahren entsprechend den Eigenschaften der Kundenteile auswählen.
Anwendungsbereiche des Niederdruckgusses in der Luft- und Raumfahrt sowie im Bereich der Energieeffizienz von Haushaltsgeräten
Bei tragenden Bauteilen für die Luftfahrt sorgt das Niederdruckgussverfahren für eine hohe Dichte der Aluminiumlegierungen A356/A357, während bei Energiekomponenten für Haushaltsgeräte eher auf dünne Wandstärken und niedrige Kosten Wert gelegt wird. Eine Branchenstudie aus dem Jahr 2025 zeigt, dass das Niederdruckgussverfahren bereits zur Herstellung wichtiger Luftfahrtkomponenten wie Triebwerksschaufeln und Turbinenscheiben eingesetzt wird, um die Lebensdauer der Triebwerke zu verlängern. Bei gleichem Verfahren sind die Prioritäten in den beiden Branchen also völlig unterschiedlich.
⚠️ Häufige Fehler: Bei der Herstellung von Zylinderköpfen nach dem Prinzip des Schwerkraftgusses wurden die Angussstellen an dünnwandigen Stellen angelegt, was zu Lufteinschlüssen im Wassermantel und in den Ölkanälen führte, wodurch die Ausbeute auf unter etwa 851 TP3T sank. Ursache: Das Metall erstarrte nicht von unten nach oben in der richtigen Reihenfolge, und die Entlüftung des Sandkerns war unzureichend, was zu Lufteinschlüssen führte. Abhilfe: Zunächst eine Formanalyse durchführen und den Anguss an der dicksten Stelle platzieren, um eine sequenzielle Erstarrung zu fördern.
Warum legen die Hersteller von tragenden Bauteilen für die Luftfahrt so großen Wert auf die Dichte von A356/A357?
Da Luftfahrtkomponenten wechselnden Belastungen ausgesetzt sind, kann bereits eine einzige Porenbildung im Inneren zu Ermüdungsrissen führen. A356/A357 gehören zu den Aluminium-Silizium-Magnesium-Legierungen (mit Magnesiumzusatz zur Erhöhung der Festigkeit) und erreichen nach einer T6-Wärmebehandlung eine Zugfestigkeit von über 310 MPa. Beim Niederdruckguss erfolgt die Formfüllung gleichmäßig bei 20.100 kPa, wodurch nur wenig Gas eingeschlossen wird und bei der Röntgenprüfung die von den Luftfahrtnormen geforderte Dichteklasse 1 leichter erreicht werden kann.
Was ist bei Haushaltsgeräten und Energieanlagen wichtiger?
Bei Bauteilen wie Kühlgehäusen und Ventilkörpern, die in großen Stückzahlen und zu niedrigen Stückpreisen hergestellt werden, liegt der Schwerpunkt auf der Gleichmäßigkeit der dünnen Wandstärken und den Kosten. Die Wandstärke wird in der Regel auf 2,4 mm gehalten, wobei durch gleichmäßiges Ausfüllen im Niederdruckguss lokale Schrumpfungsrisse vermieden werden. Bei der Herstellung von Niederdruckprodukten setzt Ningbo Hexin für solche Ventilkörper häufig Mehrfachformen ein, um die Stückkosten zu senken – ganz im Gegensatz zum Ansatz bei Luftfahrtkomponenten, bei denen höchste Dichte pro Einzelstück angestrebt wird.
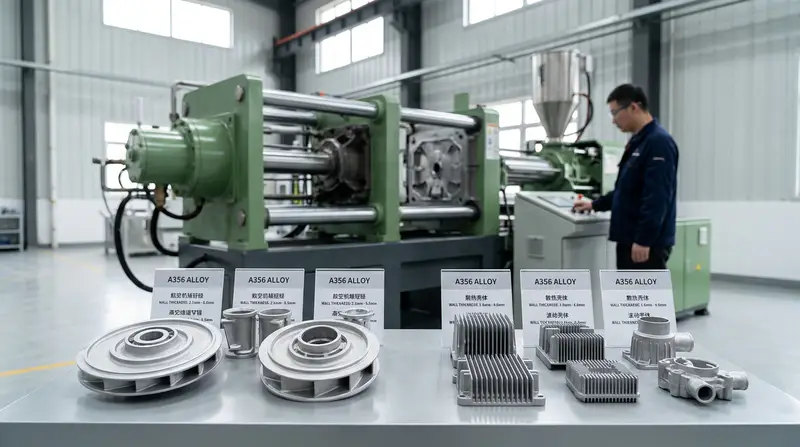
Wie entscheidet man sich zwischen Niederdruckguss, Hochdruckguss und Schwerkraftguss? Vergleichstabelle
Die Wahl des Verfahrens richtet sich nach den Eigenschaften des Bauteils: Für dichte und luftdichte Bauteile empfiehlt sich der Niederdruckguss, für dünnwandige Bauteile mit hoher Taktzahl der Hochdruckguss und für kostengünstige Kleinserien der Schwerkraftguss. Laut den Verfahrensdaten aus dem Jahr 2024 beträgt der Fülldruck beim Niederdruckguss 20.100 kPa, was für druckbeaufschlagte Bauteile mit Wandstärken von 1,5 bis 50 mm geeignet ist. Daher eignet sich der Niederdruckguss am besten für Strukturteile mit ungleichmäßigen Wandstärken, bei denen Undichtigkeiten vermieden werden müssen.
| Vergleichsmaßstab | Niederdruckguss | Druckgießen | Schwerkraftguss |
|---|---|---|---|
| Typische Wanddicke | 1,5–50 mm | 0,8–4 mm dünnwandig | Wandstärke von mindestens 3 mm |
| Homogenität | Hoch (wärmebehandelbar) | Mittel (einschließlich poröser Werkstoffe, die schwer wärmebehandelt werden können) | mittel bis hoch |
| Form Kosten | Mitte | 高 | 低 |
| Produktionsrhythmus | mittel (langsamer als beim Druckguss) | Schnell (im Sekundenbereich) | Langsam (manuelles Gießen) |
| Gültige Chargen | Druckteile in mittleren und großen Stückzahlen | Dünnwandige Teile in großen Stückzahlen | Muster in kleinen Stückzahlen |
Die Entscheidungslogik ist ganz einfach: Drucktragende Bauteile wie Radnaben und Zylinderköpfe, die einer Wärmebehandlung unterzogen werden müssen, werden im Niederdruckverfahren hergestellt; dünnwandige Gehäuse wie die Mittelrahmen von Mobiltelefonen werden im Hochdruck-Druckgussverfahren gefertigt. Ningbo Hexin ist in der Lage, sowohl die Formen als auch die Produkte für alle drei Verfahren herzustellen. So kann zunächst eine Formungsanalyse des Produkts durchgeführt und erst danach das Verfahren festgelegt werden, um Fehlentscheidungen und Nacharbeiten zu vermeiden.
Welche Aluminiumlegierung eignet sich für welche Anwendungsbereiche? Vergleich zwischen A356 und gängigen Legierungsbezeichnungen
Für Felgen wird A356 verwendet, für tragende Luftfahrtkomponenten A357 und für Batteriehalterungen meist AlSi7Mg. Die Zusammensetzung dieser drei Werkstoffsorten ist ähnlich; sie unterscheiden sich hinsichtlich des Magnesiumgehalts und der Festigkeit nach der Wärmebehandlung. Der Magnesiumgehalt von A356 liegt bei etwa 0,31 TP3T, während A357 Werte von 0,51 TP3T und 0,71 TP3T aufweist; diese Sorte bietet eine höhere Festigkeit, ist jedoch kostspieliger. Laut Daten aus der Aluminiumdruckgussbranche aus dem Jahr 2023 werden für Bauteile wie Felgen und Achsschenkel aufgrund der hohen Anforderungen an die Dichte in der Regel Niederdruckgussverfahren in Verbindung mit A356 eingesetzt.
| Noten | typische Anwendung | Zugfestigkeit nach T6 | (Herstellungs-, Produktions- usw.) Kosten |
|---|---|---|---|
| A356 | Radnaben, Zylinderköpfe, Motorgehäuse | ca. 260 MPa | Bezugsgröße |
| A357 | Tragende Bauteile für die Luftfahrt | ca. 320 MPa | Höhe ca. 151 TP3T–201 TP3T |
| AlSi7Mg | Batteriehalter, dünnwandige Bauteile | ca. 250 MPa | In der Nähe der A356 |
Warum wird für Felgen unbedingt A356 verwendet? Es verfügt über eine gute Fließfähigkeit, lässt sich leicht in Formen einfüllen, füllt auch den Übergang zwischen dünnen und dicken Bereichen an 60-mm-Speichen vollständig aus und erreicht nach der T6-Wärmebehandlung (Lösungsglühen + Auslagerungshärtung) eine Dehnungsrate von etwa 61 TP3T oder mehr, wodurch es schlagfest ist. Die Empfehlung von Ningbo Hexin bei der Materialauswahl für den Niederdruckguss lautet: Bei Serienbauteilen sollte A356 bevorzugt werden; nur bei tragenden Bauteilen für die Luftfahrt lohnt es sich, den Aufpreis für A357 zu zahlen.
Wie wirken sich Porenverengungen und Poren auf die Ausbeute und die Kosten aus? Praktische Erfahrungen aus der Produktion
Schrumpfhohlräume (Hohlräume, die durch Volumenschrumpfung beim Erstarren des Metalls entstehen) und Poren (kleine Löcher, die durch im Gussteil eingeschlossene Gase entstehen) sind die Hauptursachen für Ausschuss beim Niederdruckguss; sie führen direkt zu einer Verringerung der Ausbeute und zu höheren Stückkosten. Laut internationalen Anwendungsbeispielen aus dem Jahr 2022 lässt sich durch den Ersatz des Schwerkraftgusses durch Niederdruckguss bei der Herstellung von Turbinengehäusen der Materialverbrauch im Gießsystem reduzieren und die Ausschussquote senken. Die Kontrolle dieser beiden Faktoren ist daher entscheidend für die Sicherung der Gewinnspanne.
An welchen Stellen treten besonders häufig Mängel auf?
Schrumpfporen treten häufig an dicken, großen Heißstellen auf, beispielsweise an den Ecken, an denen die Speichen der Radnabe auf die Felge treffen; Luftporen konzentrieren sich hingegen auf das Ende des Füllvorgangs und auf tote Ecken, in denen die Entlüftung der Form nicht ausreichend ist. Am anfälligsten für Probleme ist der Übergangsbereich, in dem die Wandstärke von 3 mm auf 15 mm springt.
Wie soll man vorgehen? Die Abwägung von He Xin aus Ningbo
- Entlüftung der Form: Am Ende einen Entlüftungsstopfen anbringen und die Luft durch Druck aus der Formkammer herausdrücken, anstatt sie durch Druck zwangsweise herauszupressen.
- Druckhalte-Kurve: An den heißen Abschnitten wird die Druckhaltezeit verlängert, damit die Schrumpfporen aufgefüllt und verdichtet werden; dies geht jedoch zu Lasten der Taktzeit.
- Lebensdauer der Form:H13-Warmarbeitsstahl für Niederdruckformen erreicht eine Lebensdauer von 80.000 bis 100.000 Formzyklen; nach Ablauf dieser Lebensdauer können durch Oberflächenrisse neue Poren entstehen.
Häufig gestellte Fragen zu Anwendungen im Niederdruckgussverfahren
Mit dem Niederdruckgussverfahren lassen sich dünnwandige Teile herstellen, die Lebensdauer der Gussformen beträgt bis zu mehrere Zehntausend Gusszyklen, und bei Kleinserien ab 1.000 Stück ist das Verfahren in der Regel wirtschaftlich. Dies sind die drei Fragen, die Ingenieure und Einkäufer am häufigsten stellen. Im Folgenden werden nacheinander fundierte Antworten darauf gegeben.
Wie dünn können die Wandstärken beim Niederdruckguss sein?
Es lassen sich Wandstärken von 1,5 mm realisieren. Laut Prozessdaten aus dem Jahr 2024 eignet sich der Niederdruckguss für Wandstärken von 1,5 bis 5,0 mm; bei Batteriegehäusen werden üblicherweise Drücke von 50 bis 80 kPa eingesetzt, um Wandstärken von 3,5 mm zu gewährleisten. Dünnwandige Bauteile reagieren jedoch empfindlicher auf die Füllgeschwindigkeit und die Temperaturregelung der Form. Bei Wandstärken unter 2 mm ist für eine stabile Formgebung eine Anlage erforderlich, deren Heizsystem eine thermische Effizienz von über 75 % aufweist; andernfalls kommt es leicht zu Kaltstellen (Spalten, die durch unzureichende Metallverbindung entstehen).
Wie viele Formzyklen beträgt die Lebensdauer der Form? Lohnt sich die Produktion in kleinen Stückzahlen?
Die Lebensdauer von Niederdruckgussformen aus Aluminiumlegierungen liegt in der Regel bei 50.000 bis 100.000 Formzyklen. Ob sich kleine Stückzahlen lohnen, hängt davon ab, ob sich die Werkzeugkosten durch die Stückzahl amortisieren lassen. Da die Investitionen pro Form bei Niederdruckgussformen geringer sind als bei Hochdruckgussformen, ist der Niederdruckguss bei kleinen und mittleren Stückzahlen von 1.000 bis 5.000 Stück wirtschaftlicher als der Hochdruckguss. Dies ist auch der Grund, warum Ningbo Hexin im Bereich der neuen Energien Niederdrucklösungen fördert: Bei Motorendkappen und Gehäuseteilen mit großer Produktvielfalt und mittleren Stückzahlen lässt sich durch den Einsatz des Niederdruckverfahrens sowohl eine hohe Dichte als auch die Werkzeugkosten berücksichtigen.
Wie lässt sich die Leistungsfähigkeit eines Lieferanten beurteilen?
Drei Punkte sind zu beachten: Erstens, ob Form und Gussteil aus einem Guss bestehen; Hersteller, die ihre Formen selbst entwickeln können, lassen sich Poren besser kontrollieren. Zweitens, die Fähigkeit zur Formungsanalyse des Produkts; wer im Vorfeld Füllsimulationen durchführen kann, benötigt weniger Probegüsse. Drittens, die Abdeckung der Legierungssorten; Hersteller, die sowohl A356, A357 als auch AlSi7Mg verarbeiten können, bieten eine breitere Anwendungsbreite.
Zusammenfassung und Checkliste für die Auswahl
Bevor Sie sich für das Niederdruckgussverfahren entscheiden, sollten Sie zunächst drei Merkmale berücksichtigen: Legierung, Wandstärke und Stückzahl. Bei Bauteilen aus Aluminiumlegierungen mit einer Wandstärke von 1,5 bis 50 mm, die eine dichte, luftundurchlässige Innenstruktur erfordern und in Stückzahlen von über 1.000 Stück gefertigt werden, ist das Niederdruckgussverfahren in der Regel die richtige Wahl. Bis zum Jahr 2025 wird der weltweite Markt für Niederdruckguss ein Volumen von über 10 Milliarden US-Dollar erreichen, wobei der Schwerpunkt auf den Bereichen Automobilbau, Luft- und Raumfahrt sowie Maschinenbau liegt. Die folgende Checkliste hilft Ihnen bei der ersten Einschätzung.
| Merkmale der Bauteile | Empfohlene Prozesse | Begründung |
|---|---|---|
| Ungleichmäßige Wandstärke, luftdicht und druckfest (z. B. Zylinderkopf, Motorgehäuse) | Niederdruckguss | Bei der Niederdruck-Formfüllung wird das Material gut verdichtet, und es entstehen nur wenige Hohlräume. |
| Dünnwandige Teile mit hoher Taktzahl und in großen Stückzahlen (z. B. Konstruktionshalterungen) | Druckgießen | Hohe Geschwindigkeit, niedrige Stückkosten |
| Kleine Stückzahlen, kostensensitiv (z. B. Muster, Prototypen) | Schwerkraftguss | Günstige Formen, geringe Investitionskosten |
Die Liste ist nur ein Ausgangspunkt. Schon eine Änderung der Wandstärke oder des Magnesiumgehalts desselben Bauteils kann dazu führen, dass sich das optimale Verfahren komplett ändert. Die Empfehlung von Ningbo Hexin lautet: Übergeben Sie dem Gießereiunternehmen vor der endgültigen Festlegung die 3D-Zeichnung des Bauteils, damit diesesFormungsanalyse, Simulation des Füll- und Erstarrungsprozesses zur frühzeitigen Ermittlung von Risikobereichen für Schrumpfhöhlen. Das Leistungsspektrum von Ningbo Hexin umfasst drei Arten von Formen und Produkten: Niederdruck-, Schwerkraft- und Hochdruckguss. Darüber hinaus bietet das Unternehmen Analysen zur Formkonstruktion und zum Formungsprozess an – genau das Richtige, um Ihnen bei der Auswahl geeigneter Lösungen für Ihre Niederdruckgussanwendungen zu helfen.