Wie berechnet man die Tonnage einer Druckgussmaschine? Formeln zur Auswahl anhand der Schließkraft und der Projektionsfläche + Beispiele
Autor:H.K.X Veröffentlicht am:2026-08-24 Kategorie:Nachrichten Aufrufe:1084
Zusammenfassung:
Viele Ingenieure stellen bei der Planung von Druckgussprojekten immer wieder dieselbe Frage: Wie berechnet man die Tonnage einer Druckgussmaschine? Wählt man eine zu geringe Tonnage, drückt der hohe Druck der Metallschmelze die Trennfuge auseinander, was zu Graten und Maßabweichungen führt; wählt man eine zu große, sind Anlage, Form und Energieverbrauch reine Verschwendung. Die Auswahl der Tonnage einer Druckgussmaschine dreht sich im Wesentlichen nur um zwei Kernparameter: die Schließkraft und die Projektionsfläche. Dieser Artikel führt Sie Schritt für Schritt von der Aufschlüsselung der Parameter bis hin zu praktischen Anwendungsbeispielen, damit Sie die Berechnung klar nachvollziehen können.
Kurze Zusammenfassung: Tonnage der Druckgussmaschine = Druckgussdruck × Gesamtprojektionsfläche × Sicherheitsfaktor. Berechnen Sie zunächst die gesamte Projektionsfläche, schlagen Sie den Druckgussdruck für die Legierung nach, multiplizieren Sie diesen mit dem Sicherheitsfaktor und wählen Sie dann die nächsthöhere Standardtonnage – so treffen Sie auf Anhieb die richtige Wahl.
Katalog der Artikel[Versteckt]
- I. Warum ist die Tonnage einer Druckgussmaschine wichtig? Die Kosten einer falschen Wahl der Tonnage
- II. Was ist die Schließkraft (Formschließkraft)?
- III. Wie berechnet man die Projektionsfläche? Sowohl bei Ein- als auch bei Mehrkammermodellen muss die gesamte Fläche berücksichtigt werden.
- IV. Wie wird das Einspritzdruckverhältnis festgelegt? Nachschlagen in der Tabelle entsprechend der Legierungsart
- V. Wie wird der Sicherheitsfaktor K bestimmt?
- VI. Formeln zur Berechnung der Tonnage von Druckgussmaschinen und Umrechnungen von Einheiten
- VII. Praxisbeispiel: Schritt-für-Schritt-Berechnung
- VIII. Fallstricke bei der Auswahl der Tonnage einer Druckgussmaschine: 4 häufige Irrtümer
- IX. Häufig gestellte Fragen (FAQ) zur Tonnage von Druckgussmaschinen
- X. Schlusswort: Eine Checkliste für die richtige Auswahl der Tonnage einer Druckgussmaschine auf Anhieb
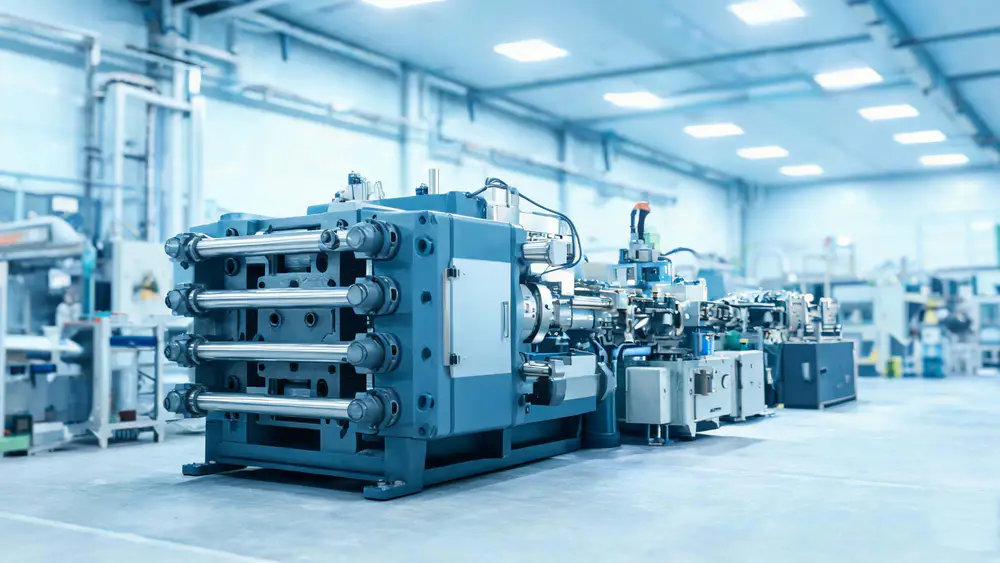
Wenn Sie gerade dabei sind, ein Produkt für ein Aluminiumlegierungsprojekt auszuwählen, können Sie sich an He Xin wenden unter Dienstleistungen im Bereich Aluminiumguss zusammen mit Aluminiumgussteile für die Automobilindustrie auf der Grundlage der praktischen Produktionserfahrungen den am besten geeigneten Prozessablauf auswählen.
I. Warum ist die Tonnage einer Druckgussmaschine wichtig? Die Kosten einer falschen Wahl der Tonnage
Die Tonnage einer Druckgussmaschine entspricht derSchließkraft (auch als Formschließkraft bezeichnet)——Die maximale Kraft, die der Formschließmechanismus beim Verriegeln der Trennfuge zwischen beweglicher und fester Form ausüben kann; die Einheit wird üblicherweise in Tonnen (tf) oder Kilonewton (kN) angegeben. Sie bestimmt, ob diese Druckgussmaschine Ihr Produkt ausreichend festhalten kann.
| relativ geringe Tonnage | zu hohe Tonnage |
|---|---|
| Die Trennfuge wird durch die Metallschmelze aufgeweitet, was zu Graten und Maßabweichungen führt | Hohe Investitionen in Anlagen, Werkzeuge und Energieverbrauch |
| Starke Hochfrequenzbelastungen der Form, verkürzte Lebensdauer | "Ein großes Pferd zieht einen kleinen Wagen" – große Maschinen werden ungenutzt, Produktionskapazitäten werden verschwendet |
| Die Form schließt nicht richtig, was ein Sicherheitsrisiko darstellt | Für dünnwandige Teile könnte man zwar kleine Maschinen einsetzen, doch das wäre wirtschaftlich nicht rentabel. |
II. Was ist die Schließkraft (Formschließkraft)?
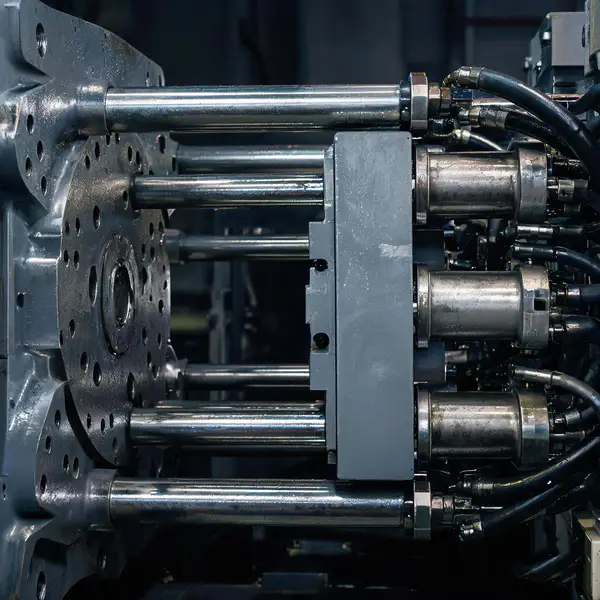
Die Schließkraft ist die maximale Kraft, die beim Verriegeln der Trennfuge der Form durch die Druckgussmaschine auf diese wirkt. Bei der Auswahl der Tonnage einer Druckgussmaschine ist Folgendes zu beachten:Übliche Schließkraft / Nennschließkraft… und nicht die auf dem Typenschild angegebenen Grenzwerte als Werte für den täglichen Betrieb anzusehen. Die berechnete erforderliche Tonnage muss unter der Nenn-Schließkraft der Maschine liegen und eine Sicherheitsreserve aufweisen, um die Sicherheit zu gewährleisten.
III. Wie berechnet man die Projektionsfläche? Sowohl bei Ein- als auch bei Mehrkammermodellen muss die gesamte Fläche berücksichtigt werden.
Die Projektionsfläche beim Druckguss bezeichnet die Fläche des Gussteils und seiner Anbauteile beiFläche des auf die Trennfläche projizierten Umrisses. Viele berücksichtigen nur das Gussteil selbst, was dazu führt, dass die gewählte Tonnage der Druckgussmaschine deutlich zu gering ist. Die folgenden vier Komponenten müssen berücksichtigt werden:
- Gusskörper: Die Fläche des Projektionsumrisses des Produkts auf der Trennfuge;
- Gießsystem: Projektionsfläche des Hauptkanals und der Abzweigkanäle;
- Überlauf / Überlaufsystem: Projektionsfläche der Überlaufrinne und der Entlüftungsrinne;
- Materialstiel: Projektionsfläche des Materialraums / des Restmaterialbereichs.
Gesamtprojektionsfläche einer Einkammerform = Fläche des Gussteils + Fläche des Angusses + Fläche des Überlaufs. Bei Mehrkammerformen wird dieser Wert zusätzlich mit der Anzahl der Kammern multipliziert:
Projektionsfläche beim Druckguss A = (Fläche des Gussteils + Fläche des Angusskanals + Fläche des Überlaufs) × Anzahl der Formkammern
Technische Gepflogenheiten:Bei der Berechnung der Projektionsfläche beim Druckguss empfiehlt es sich, auf der Fläche des Füllsystems einen Spielraum von 30%–40% Spielraum, einschließlich der noch nicht im Detail ausgearbeiteten Teile wie der Verzweigungen der Gießkanäle und der Anordnung der Überlaufrinnen.
IV. Wie wird das Einspritzdruckverhältnis festgelegt? Nachschlagen in der Tabelle entsprechend der Legierungsart
Der spezifische Druck beim Druckgießen bezeichnet den Druck pro Flächeneinheit (MPa, 1 MPa = 1 N/mm²), den der Druckgießstempel auf die Metallschmelze ausübt. Je höher der spezifische Druck, desto dichter ist die Füllung, allerdings ist dafür auch eine größere Schließkraft erforderlich. Der spezifische Druck beim Druckgießen richtet sich hauptsächlich nachLegierung Typim Gesang antwortenAnforderungen an die Qualität von GussteilenAbholung:
| Legierung Typ | Empfohlener Druckbereich für das Pressen (MPa) | Anwendungshinweise |
|---|---|---|
| Zinklegierung | 20 – 40 | Bei gewöhnlichen Bauteilen wird in der Regel ein Wert von etwa 30 angenommen. |
| Aluminium | 30 – 80 | Für allgemeine Bauteile gelten Werte von 30–50, für luftdichte Bauteile und Bauteile mit hoher Dichte Werte von 60–80. |
| Magnesiumlegierung | 30 – 70 | Dünnwandige, leichte Bauteile |
| Kupferlegierung | 40 – 80 | Hohe Dichte, hohe Druckfestigkeit erforderlich |
Bei derselben Legierung,Je dünner die Wandstärke, desto höher sind die Anforderungen an die Luftdichtheit und desto höher ist der Druck bei der Einspritzung.; Bei hohen internen Qualitätsanforderungen wird tendenziell der obere Grenzwert gewählt, was jedoch gleichzeitig einen höheren Bedarf an Schließkraft mit sich bringt.
Aluminiumgussteile, die diesen Druckverhältnissen entsprechen, kommen häufig in Automobilmotoren zum Einsatz. Zylinderblock und Pleuelstange , Getriebegehäuse sowie in Alltagsgegenständen und verschiedenen Bauteilen der Maschinenbauindustrie
V. Wie wird der Sicherheitsfaktor K bestimmt?
Der Sicherheitsfaktor dient dazu, Schwankungen der Schließkraft, Bearbeitungsfehler der Form sowie Abweichungen von den theoretischen Berechnungen auszugleichen. Empfohlene Werte:
- Standardbauteile: Entnommen aus 1.1 – 1.2;
- Dichtungsteile, Hochdruckgussteile: Entnahme 1.2 – 1.3.
VI. Formeln zur Berechnung der Tonnage von Druckgussmaschinen und Umrechnungen von Einheiten
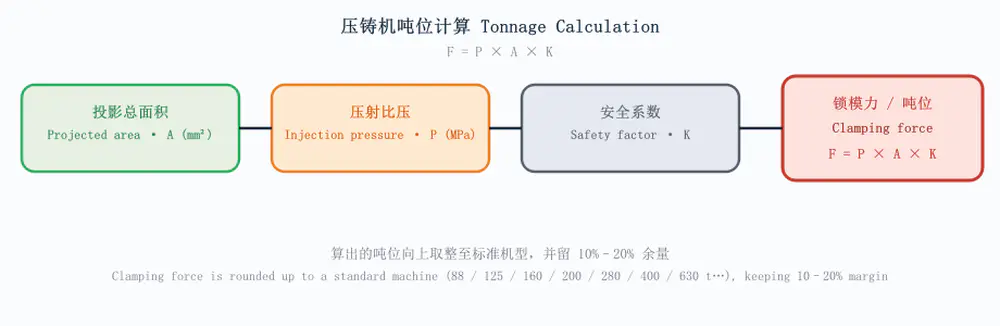
Schließkraft F (kN) = Druckdichte P (MPa) × Gesamtprojektionsfläche A (mm²) × Sicherheitsfaktor K
Da 1 MPa = 1 N/mm² gilt, ergibt sich durch Multiplikation dieser drei Werte direkt eine Kraft in Newton (N), die anschließend in Tonnen umgerechnet wird:
| Einheit | Umrechnungsverhältnis | Anweisungen |
|---|---|---|
| 1 Tonne Kraft (tf) | ≈ 10 kN | Wird häufig in der Technik verwendet: 1 tf ≈ 9,8 kN |
| 1 MPa | = 1 N/mm² | Der spezifische Druck und die Fläche können direkt miteinander multipliziert werden |
Nachdem das Ergebnis berechnet wurde,Aufrundung auf das Modell mit Standardtonnage. Zu den gängigen Tonnageklassen von Druckgussmaschinen gehören 88, 125, 160, 200, 280, 400, 630, 800, 1000, 1250, 1600, 2000, 2500 und 3000 Tonnen.
VII. Praxisbeispiel: Schritt-für-Schritt-Berechnung
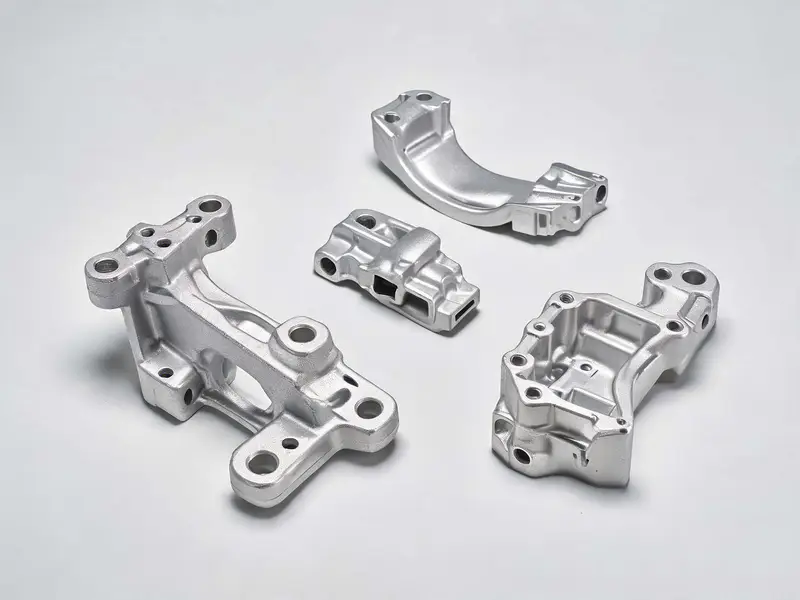
Die folgenden Beispiele veranschaulichen anhand gängiger Projektparameter den vollständigen Einfügevorgang; für die Umsetzung in größerem Umfang können Sie sich an He Xin wenden. Dienstleistungen im Bereich Aluminiumguss und Produktfertigung Wir übernehmen die Konzeption und die Testproduktion.
Fallbeispiel 1 · Einzelgussstück aus Aluminiumlegierung
- Projektionsabmessungen des Gussteils 200 mm × 150 mm → Fläche des Gussteils = 30 000 mm²;
- Unter Berücksichtigung der Aufmaße von 30% für Anguss, Überlauf und Angussstiel → Projektionsfläche des Druckgussteils A = 30 000 × 1,3 ≈ 39 000 mm²;
- Bei Standardbauteilen wird ein Druck-Spritzdruck-Verhältnis von P = 40 MPa angenommen;
- Es wird ein Sicherheitsfaktor K = 1,2 angenommen;
- Erforderliche Schließkraft F = 40 × 39 000 × 1,2 = 1 872 000 N ≈ 1872 kN ≈ 187 Tonnen;
- Zum Standardmodell nach oben → Auswählen 250T / 280T Druckgussmaschine.
Fallbeispiel 2 · Vierkammer-Gussteil aus Zinklegierung
- Fläche des Gussteils pro Formkammer: 100 × 80 = 8.000 mm²; pro Formkammer wird das Angusssystem 30% mit einbezogen → 10.400 mm² pro Formkammer;
- Gesamtfläche der vier Projektionskammern A = 10 400 × 4 = 41 600 mm²;
- Strukturteile aus Zinklegierung, Druck-Spritz-Verhältnis P = 30 MPa;
- Es wird ein Sicherheitsfaktor K = 1,2 angenommen;
- Erforderliche Schließkraft F = 30 × 41.600 × 1,2 = 1.497.600 N ≈ 1.498 kN ≈ 150 Tonnen;
- Zum Standardmodell nach oben → Auswählen 160-Tonnen-Druckgussmaschine.
VIII. Fallstricke bei der Auswahl der Tonnage einer Druckgussmaschine: 4 häufige Irrtümer
- Irrtum 1: Nur Gussteile werden berücksichtigt, nicht jedoch das Angusssystem → Das Ergebnis ist deutlich zu klein. Achten Sie unbedingt darauf, dass Angusskanal, Überlauf und Angussstiel vollständig in die Projektionsfläche des Druckgussstücks einbezogen werden.
- Irrtum 2: Die "maximale Schließkraft" als Standardwert heranziehen → Die Auswahl sollte anhand der üblichen / Nenn-Schließkraft erfolgen, wobei eine Sicherheitsmarge einzukalkulieren ist.
- Irrtum 3: Der Sicherheitsfaktor K wird außer Acht gelassen → Wenn der theoretische Wert nahe an der Obergrenze liegt, kommt es sehr leicht zu Ausbrüchen; daher muss unbedingt ein Sicherheitszuschlag einkalkuliert werden.
- Irrtum 4: Bei Mehrfachformen wird die Anzahl der Formkammern nicht berücksichtigt → Addieren Sie "Gesamtfläche pro Kammer × Anzahl der Kammern", um zu vermeiden, dass nur eine einzelne Kammer berücksichtigt wird.
IX. Häufig gestellte Fragen (FAQ) zur Tonnage von Druckgussmaschinen
In welchem Zusammenhang stehen die Tonnage einer Druckgussmaschine und das Gewicht der Druckgussteile?
Es besteht kein direkter linearer Zusammenhang. Ausschlaggebend für die Tonnage sind die Projektionsfläche und der Pressdruck, nicht das Gewicht. Bei gleichen Abmessungen variiert die erforderliche Tonnage bei Aluminiumlegierungen und Zinklegierungen aufgrund unterschiedlicher Pressdrücke.
Wie groß ist die maximale Projektionsfläche, die bei gleicher Tonnage erreicht werden kann?
Umgekehrte Berechnung anhand der Formel: Projektionsfläche ≤ Nennkapazität ÷ (Druckverhältnis × Sicherheitsfaktor K). Bei einer Nennkapazität von 280 t, einem Druck von 40 MPa und einem Sicherheitsfaktor K = 1,2 beträgt die Projektionsfläche beispielsweise etwa 58.000 mm²; dies muss jedoch unter Berücksichtigung der tatsächlichen Formabmessungen des jeweiligen Modells überprüft werden.
Welche Auswirkungen hat die Wahl einer zu hohen Presskraft bei einer Druckgussmaschine?
Erhöhte Kosten für Anlagen, Werkzeuge und Energieverbrauch sowie eine geringe Auslastung der Großmaschinen. Es wird empfohlen, sich an den tatsächlichen Bedarf zu orientieren und eine Nummer größer zu wählen, anstatt blindlings nach größeren Maschinen zu streben.
Worin bestehen die Unterschiede bei der Auswahl von Druckgussmaschinen für Aluminium- und Zinklegierungen?
Bei Aluminium ist der Druckverhältnisspannungswert relativ hoch (30–80 MPa), bei Zink hingegen relativ niedrig (20–40 MPa). Je nach Druckverhältnisspannungswert variiert die erforderliche Tonnage der Druckgussmaschine bei gleicher Projektionsfläche deutlich.
Was ist zu tun, wenn die tatsächliche Schließkraft der Maschine nicht den Nennwert erreicht?
Die zum Verriegeln der Form erforderliche Kraft wird leicht durch Verformungen der Formplatten und Verschleiß am Formschließmechanismus beeinflusst. Es wird empfohlen, einen Spielraum von 10%–20% gegenüber dem Nennwert einzuhalten und die Parallelität der Formschließzylinder und Formplatten regelmäßig zu überprüfen.
X. Schlusswort: Eine Checkliste für die richtige Auswahl der Tonnage einer Druckgussmaschine auf Anhieb
- Die Projektionsfläche beim Druckguss umfasst: Gussteil + Anguss + Überlauf + Angussstiel; bei Mehrfachformen wird die Anzahl der Formkammern multipliziert;
- Der Druck-Volumen-Verhältniswert ist der Tabelle für die jeweilige Legierung zu entnehmen; bei luftdichten bzw. hochdichten Bauteilen ist der obere Grenzwert zu wählen;
- Vergessen Sie nicht, den Sicherheitsfaktor K (1,1–1,3) zu berücksichtigen;
- Die berechnete Tonnage wird auf das Standardmodell aufgerundet, wobei eine Reserve von 101 TP3T–201 TP3T eingeplant wird.
Vor der eigentlichen Inbetriebnahme empfiehlt es sich, anhand der 3D-Daten der Form eine Überprüfung durchzuführen und gegebenenfalls anhand der vom Anlagenhersteller gemessenen Schließkraft eine endgültige Bestätigung vorzunehmen. Wenn Sie die drei Faktoren – Projektionsfläche, Druckverhältnis und Sicherheitsfaktor – gründlich berücksichtigen, werden Sie bei der Auswahl der richtigen Tonnage der Druckgussmaschine keine Fehler machen.
Dieser Artikel wurde vom technischen Team der Ningbo Hexin Mould & Plastic Co., Ltd. zusammengestellt, das sich auf die Herstellung von Formen und Produkten für das Niederdruck-, Schwerkraft- und Hochdruckgussverfahren von Aluminiumlegierungen spezialisiert hat. Besuchen Sie gerne unsere offizielle Website, um mehr über das Druckgussverfahren und unsere maßgeschneiderten Projektdienstleistungen zu erfahren.