Leitfaden zum Druckgussverfahren: Eine umfassende Analyse von den Grundlagen über Werkstoffe und Formen bis hin zur Auswahl des Herstellers
Autor:H.K.X Veröffentlicht am:2026-09-08 Kategorie:Nachrichten Aufrufe:2530
Zusammenfassung:
Das Druckgussverfahren ist derzeit eines der effizientesten Verfahren zur Serienfertigung präziser Metallteile. Aus der Perspektive der Fertigung vor Ort erläutert dieser Artikel systematisch die Grundlagen des Druckgusses, die beiden Haupttypen (Warmkammer- und Kaltkammerverfahren), die Auswahl der Werkstoffsorten, die Fallstricke bei der Formkonstruktion sowie den entscheidenden Punkt: Wie lässt sich das technische Niveau eines Druckgussbetriebs beurteilen? Ganz gleich, ob Sie Konstrukteur, Einkäufer oder Projektmanager sind – nach der Lektüre dieses Artikels können Sie Umwege vermeiden.
Katalog der Artikel[Versteckt]
- 1. Was ist Druckguss?
- 2. Der Druckgussprozess (ausführliche Beschreibung in 6 Schritten)
- 3. Warmkammer-Druckguss vs. Kaltkammer-Druckguss
- 4. Varianten des Druckgussverfahrens
- 5. Auswahl der Druckgusswerkstoffe und -sorten
- 6. Wichtige Aspekte bei der Konstruktion von Druckgussteilen (Praxisbeispiele aus der Fertigung)
- 7. Vor- und Nachteile des Druckgussverfahrens
- 8. Anwendungsbereiche des Druckgussverfahrens
- 9. Kostenstruktur und ROI-Optimierung
- 10. Wie wählt man einen zuverlässigen Druckgussbetrieb aus?
- 11. Häufig gestellte Fragen (FAQ)
1. Was ist Druckguss?
Druckguss (Die Casting)Es handelt sich um ein Metallumformungsverfahren, bei dem geschmolzenes Nichteisenmetall unter hohem Druck schnell in eine Formkammer eingespritzt wird, die aus zwei gehärteten Werkzeugstahlteilen besteht. Nach dem Abkühlen und Erstarren entstehen so hochpräzise Metallteile mit komplexen Geometrien und glatten Oberflächen. Im Gegensatz zum Sandguss und zum Schwerkraftguss zeichnet sich der Druckguss vor allem dadurch aus, dass"Hoher Druck + hohe Geschwindigkeit + wiederverwendbare Stahlformen".
Die Geschichte des Druckgusses lässt sich bis in die Mitte des 19. Jahrhunderts zurückverfolgen. Im Jahr 1849 wurde ein kleines Handgerät zur maschinellen Herstellung von Drucklettern patentiert, was allgemein als Beginn der modernen Druckgussindustrie gilt; bereits 1903 wurden die Vergasergehäuse für Cadillac-Fahrzeuge im Druckgussverfahren hergestellt. In der Folgezeit erlebte der Druckguss mit dem Aufkommen von Konsumgütern wie Grammophonen, Schreibmaschinen und Automobilen einen rasanten Aufschwung. Heute ist der Druckguss, angetrieben durch CAD/CAM- und CAE-Simulationstechnologien, zu einem unverzichtbaren Grundverfahren in der High-End-Fertigung in den Bereichen Automobil, Elektronik und Luftfahrt geworden.
He Xin Mould & Die Casting ist ein in Ningbo fest verankertes Druckgussunternehmen, das Dienstleistungen vom Werkzeugbau bis hin zu Komplettdienstleistungen für Hochdruck-, Niederdruck- und Schwerkraftdruckguss, die im Folgenden aufgeführten Erfahrungswerte stammen größtenteils aus der Produktionspraxis vor Ort im Jahr 2016.
2. Der Druckgussprozess (ausführliche Beschreibung in 6 Schritten)
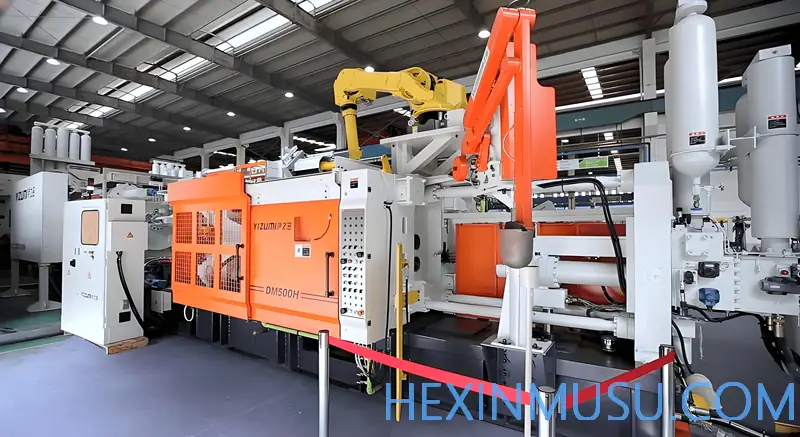
Das Heißkammer- und das Kaltkammer-Druckgussverfahren unterscheiden sich zwar in einigen Details, doch der Kernprozess umfasst stets die folgenden sechs Schritte. Nur wenn man diesen geschlossenen Kreislauf versteht, kann man erkennen, in welcher Phase Probleme hinsichtlich Preis, Lieferzeit und Qualität auftreten.
Schritt 1: Vorbereitung der Form und Schließen der Form
Zunächst müssen die Formkammern beider Formhälften (Fest- und bewegliche Form) gründlich gereinigt und mit Trennmittel/Schmiermittel besprüht werden. Das Trennmittel reguliert nicht nur die Formtemperatur, sondern gewährleistet auch, dass sich das Gussteil anschließend problemlos aus der Form lösen lässt. Anschließend werden die beiden Formhälften mit der Schließkraft fest zusammengedrückt. Die Qualität der Formfertigung entscheidet direkt über den Erfolg oder Misserfolg dieses Schritts. Was Der gesamte Prozess der Herstellung von Druckgussformen , siehe dazu die entsprechenden Themenbereiche auf dieser Website.
Schritt 2: Schmelzen und Einspritzen
Das Metall wird in der Maschine (Heizkammer) oder in einem separaten Schmelzofen (Kaltkammer) bis zum Schmelzpunkt erhitzt. Ein Kolben presst das flüssige Metall mit hoher Geschwindigkeit und hohem Druck (von 1.000 psi bis über 25.000 psi) in die Formkammer. Genau diese "hohe Geschwindigkeit und der hohe Druck" bilden das Herzstück des Druckgussverfahrens und gewährleisten, dass das Metall alle dünnwandigen und komplexen Strukturen vollständig ausfüllt.
Schritt 3: Abkühlen und Erstarren
Das heiße Metall verfestigt sich schnell, sobald es mit den kalten Formwänden in Kontakt kommt, und nimmt dabei die Form der Form exakt an. Währenddessen wird die Form unter hohem Druck zusammengepresst, um den durch die Schrumpfung beim Erstarren entstehenden inneren Spannungen entgegenzuwirken und Porenbildung zu verhindern. Im Inneren der Form sind in der Regel Wasser- oder Ölkühlkanäle vorgesehen, um die Abkühlung zu beschleunigen.
Schritt 4: Ausstoßen (Entformen)
Nach dem Erstarren des Gussteils wird die Form geöffnet, und die Auswerfervorrichtung (mehrere Auswerferstifte) schiebt das Gussteil sanft heraus. Die Entformungsschräge und das Trennmittel sind in dieser Phase von entscheidender Bedeutung; eine unsachgemäße Konstruktion kann zu Formhaftung, Zerrungen oder Auswerferflecken führen.
Schritt 5: Nachbearbeitung und Entgraten
Das ausgestoßene Teil ist noch kein Fertigprodukt – es ist noch mit dem Gießsystem (Hauptanguss, Angusskanäle, Überlauf) verbunden. Beim Entgraten wird das Teil vom überschüssigen Metall getrennt; dies kann manuell, mit einer Entgratungspresse oder in einer Entgratungstrommel erfolgen.
Schritt 6: Feinschliff und Nachbearbeitung
Je nach Bedarf erfolgen Nachbehandlungen wie CNC-Bearbeitung (Gewindebohrungen, enge Toleranzen), Kugelstrahlen, Sandstrahlen, Eloxieren, Galvanisieren und Pulverbeschichtung.
Wichtige Prozessparameter (Echtzeitdaten):Der Einspritzdruck wird in der Regel auf 50 bis 100 MPa geregelt; die Formtemperatur wird durch einen Temperiergerät konstant auf 150 bis 300 °C gehalten; die Temperatur der Metallschmelze wird auf ±5 °C geregelt; moderne Anlagen erreichen eine Parallelität der Formplatten von 0,1 mm/m und eine Positionswiederholgenauigkeit von ±0,1 mm. Diese Parameter bestimmen den Unterschied in der Produktkonformitätsrate zwischen 92% und 98.5%.
3. Warmkammer-Druckguss vs. Kaltkammer-Druckguss
Das Druckgussverfahren lässt sich in zwei große Kategorien unterteilen, deren grundlegender Unterschied darin besteht, dassDie Beziehung zwischen Schmelzofen und Maschine… Die Auswahl richtet sich nach dem Schmelzpunkt und den chemischen Eigenschaften der Legierung und wirkt sich direkt auf den Wirkungsgrad, die Lebensdauer der Anlagen und die Auswahl der Werkstoffe aus.
Heißzellen-Druckguss (Metallurgie)
Der "Schwanenhals" der Einspritzvorrichtung taucht direkt in das maschineninterne Schmelzbad ein. Wenn sich der Kolben zurückzieht, füllt sich der Schwanenhals automatisch mit Metall, und wenn der Kolben nach unten drückt, wird das Metall direkt in den Formhohlraum gepresst. Der Vorteil dabei ist, dassExtrem schneller Produktionszyklus (mehr als 15 Mal pro Minute), geringe Oxidation, niedrige Kosten; ein Nachteil ist, dass das Metall bei hohen Temperaturen die Förderkomponenten kontinuierlich angreift, daherNur für Legierungen mit niedrigem Schmelzpunkt wie Zink, Magnesium, Blei und Zinn geeignet. Typische Anwendungsbereiche: Reißverschlüsse, Armaturen für Wasserhähne, elektronische Steckverbinder, Innenausstattungsteile für Kraftfahrzeuge.
Kaltkammer-Druckguss (Metallurgie)
Der Schmelzofen ist von der Maschine getrennt; das geschmolzene Metall wird in die "Kaltkammer" (Druckkammer) geschöpft und anschließend von einem hydraulischen Kolben mit hoher Geschwindigkeit in die Form gepresst. Der Vorteil dabei ist, dassGeeignet für die Bearbeitung von Legierungen mit hohem Schmelzpunkt (Aluminium, Kupfer, Magnesium), wodurch größere, dichtere und festere Bauteile hergestellt werden können; der Nachteil ist eine längere Zykluszeit (ein zusätzlicher Schöpfvorgang). Das Kaltkammer-Druckgussverfahren ist das Verfahren der Wahl für Aluminiumlegierungen und dominiert die Automobilindustrie.
| Charakterisierung | Heißzellen-Druckguss (Metallurgie) | Kaltkammer-Druckguss (Metallurgie) |
|---|---|---|
| Schmelzstelle | Im Inneren der Maschine | Einzelofen |
| Produktionszyklus | Sehr schnell (15+ Mal pro Minute) | etwas langsamer (einschließlich des Aufschöpfens) |
| Geeignete Legierungen | Zink, Magnesium, Zinn, Blei (niedriger Schmelzpunkt) | Aluminium, Kupfer, Magnesium (hoher Schmelzpunkt) |
| Einspritzdruck | Niedriger (1000–5000 psi) | Extrem hoch (1.500–25.000+ psi) |
| Abmessungen der Teile | kleine und mittlere | Große, komplexe Bauteile |
| Zentrale Stärken | Äußerst effizient, niedrige Stückkosten | Flexibles Material, höhere Festigkeit |
4. Varianten des Druckgussverfahrens
Auf der Grundlage dieser beiden Hauptkategorien hat die Branche zahlreiche Varianten entwickelt, die jeweils bestimmte Probleme lösen – manche befassen sich mit Poren, andere mit der Wärmebehandlung und wieder andere mit der Dichte von Defekten. Im Folgenden werden diese einzeln erläutert, damit Sie beurteilen können, welches Verfahren wirklich zu Ihrem Bauteil passt.
4.1 Hochdruck-Druckguss
Hochdruckguss ist das gängigste Verfahren zur Herstellung von Aluminiumlegierungen, wobei Kaltkammermaschinen fast ausnahmslos nach dem HPDC-Verfahren arbeiten. Der Fülldruck ist dabei extrem hoch und erreicht in der Regel 1.000 bis 25.000 psi (ca. 7 bis 172 MPa)… Der Stempel presst das Metall mit einer hohen Geschwindigkeit von 0,5 bis 10 m/s in den Formhohlraum, wobei der gesamte Füllvorgang innerhalb von nur einigen Dutzend Millisekunden abgeschlossen ist.
Genau aus diesem Grund liegt die zentrale Stärke von HPDC darin, dassExtrem hohe Geschwindigkeit, extrem hohe Taktzahl, geeignet für ultradünne Wandstärken im Bereich von 0,5 mm, wobei die Stückkosten bei großen Stückzahlen auf ein Minimum gesenkt werden. Der Nachteil ist dabei besonders offensichtlich: Beim Hochgeschwindigkeitsgießen kommt es leicht zur Luftblasenbildung, wodurch das Gussteil winzige Poren im Inneren aufweist,Eine T6-Lösungsglühbehandlung ist in der Regel nicht möglich.(Bei hohen Temperaturen dehnen sich die darin enthaltenen Gase aus und bilden Blasen.) Wenn es sich bei Ihren Bauteilen um Konstruktions- oder Druckbauteile handelt, die einer Wärmebehandlung unterzogen werden müssen, ist HPDC möglicherweise nicht die optimale Lösung.
4.2 Niederdruckguss
Der Fülldruck beim Niederdruckguss beträgt nur 0,08 bis 0,1 MPa, was deutlich unter dem Wert von HPDC liegt. Die Metallschmelze wird in einem geschlossenen Tiegel durch den Luftdruck von unten nach oben entlang des Steigrohrs gleichmäßig in den Formhohlraum "gedrückt"; dies gehört zuLaminar-Füllverfahren, wodurch verhindert wird, dass bei der Befüllung mit hoher Geschwindigkeit Gas mitgerissen wird.
Das Ergebnis sind GussteileDicht, porenarm, durch Wärmebehandlung (T6) härtbar, und weist insgesamt bessere mechanische Eigenschaften auf. Es eignet sich für Bauteile, an die hohe Anforderungen hinsichtlich Luftdichtheit und Druckfestigkeit gestellt werden, wie beispielsweise Aluminiumgussteile wie Felgen, Batteriehalterungen für neue Energieträger und Motorgehäuse . Der Nachteil ist, dass der Takt langsamer ist als bei HPDC und die Stückkosten etwas höher liegen.
4.3 Schwerkraftguss
Das Schwerkraftgießen kommt ohne Hochdruck aus und basiert aufDie Schwerkraft der Metallschmelze selbstDas Material fließt über den Anguss in die Formkammer, wodurch die Anlage einfach aufgebaut ist, einen geringen Energieverbrauch aufweist und nur wenig Lufteinschlüsse entstehen. Zur Formgebung komplexer Innenräume wird sie in der Regel mit Sandkernen ausgestattet.
Das Schwerkraftgussverfahren eignet sich für Bauteile mit mittlerer Wandstärke, mittleren Stückzahlen und hohen Anforderungen an die innere Qualität, wie beispielsweiseMotorblock, Zylinderkopf, Getriebegehäuse, Pumpengehäuseusw. Die Genauigkeit und Oberflächenqualität liegen etwas unter denen des Druckgusses, doch die Kosten für Werkzeuge und die Investitionen in Anlagen sind flexibler, weshalb dieses Verfahren häufig für kleine bis mittlere Losgrößen gewählt wird.
4.4 Vakuumdruckguss
Beim Vakuumdruckguss wird der HPDC-Prozess um einen Vakuumiervorgang erweitert: Vor dem Einfüllen der Metallschmelze wird mithilfe einer mehrstufigen Vakuumpumpenanlage in Die Formkammer innerhalb von 2 Sekunden auf unter 50 mbar evakuieren, um den Gasgehalt in der Formkammer um mindestens 90% zu senken, und anschließend die Einspritzung durchzuführen.
Damit wird das seit langem bestehende Problem des "schnellen Füllens unter Gasbegasung" grundlegend gelöst. VakuumdruckgussteileDie Dichte steigt um 8 bis 121 TP3T, die Zugfestigkeit erreicht Werte von über 300 MPa und die Dehnung erhöht sich auf 8 bis 151 TP3T., dessen mechanische Eigenschaften denen von Schmiedeteilen nahekommen und das wärmebehandelt werden kann. Sein Anwendungsbereich hat sich von herkömmlichen Motorblöcken und Getriebegehäusen ausgeweitet aufBatterieträger für neue Energieträger und Gehäuse für Luftfahrtkompressoren mit einer geforderten Dichtheit von ≤ 0,05 mbar·L/ssowie andere hochwertige Bauteile. Der Preis dafür ist eine höhere Komplexität der Anlagen und höhere Kosten.
4.5 Extrusionsguss (Flüssigformschmieden)
Das Extrusionsdruckgießen lässt sich als eine Kombination aus "Druckgießen und Schmieden" verstehen: Während der Erstarrungs- und Kristallisationsphase der Metallschmelze wird 50–100 MPa durch hohen mechanischen Druck und eine Verlängerung der Druckhaltezeit auf 30 bis 60 Sekunden wird eine echteVerdichtung beim Flüssigkeitsformschmieden.
Die so erhaltenen Gussteile weisen eine dichte und gleichmäßige Struktur auf,Die Porosität sank auf unter 0,11 TP3T, die Dichte des Gewebes lag bei über 99,51 TP3T., dessen mechanische Eigenschaften um 30 bis 50% besser sind als die des herkömmlichen Druckgusses, wobei die Zugfestigkeit 350 bis 400 MPa erreichen kann. Zudem lässt es sich einer T6/T7-Wärmebehandlung unterziehen, wodurch sich die Ermüdungslebensdauer um das 3- bis 5-fache erhöht. Es eignet sich besonders fürAchsschenkel, Querlenker, BremssättelBei Sicherheitsbauteilen und ähnlichen Komponenten lassen sich die Kosten durch den Einsatz von Gussteilen anstelle von Schmiedeteilen deutlich senken.
4.6 Halbfeststoff-Druckguss (Tactile Forming)
Das Herzstück des halbfesten Druckgusses besteht darin, die Metallmasse zunächst auf 40–601 TP3T Festphasenanteilin einem "halbfesten" Zustand, der anschließend im Laminarfluss in die Formkammer eingefüllt wird. Die niedrige Viskosität und der gleichmäßige Fluss der Masse verhindern von Grund auf die Einlagerung von Luft durch Turbulenzen.
Das hat zur Folge, dassReduzierung der Wicklungsluftquote um mehr als 80%, Verringerung der Schrumpfungsfehler um 60%, Begrenzung der Porosität auf unter 0,5%, wodurch eine feinkörnige, kugelförmige, nicht-dendritische Struktur (Korngröße 50–100 μm) entsteht, die eine bessere Isotropie des Materials aufweist. Nach der Vakuumverfestigung kann eine Dichte von über 99,91 TP3T erreicht werden, was fürHydraulikventilblöcke, Hochleistungsgetriebegehäusesowie andere kritische Bauteile, an die hohe Anforderungen hinsichtlich Dichte und Ermüdungslebensdauer gestellt werden.
5. Auswahl der Druckgusswerkstoffe und -sorten
Das Material bestimmt unmittelbar die mechanischen Eigenschaften, das Gewicht, die Korrosionsbeständigkeit und die Kosten eines Bauteils. Beim Druckguss kommen hauptsächlich Nichteisenmetalle zum Einsatz, wobei die drei Hauptgruppen Aluminium, Zink und Magnesium eine absolut dominierende Rolle spielen.
| Anfertigungen | Gemeinsame Noten | Kernmerkmale | typische Anwendung |
|---|---|---|---|
| Aluminium | A380 / ADC12 | Am ausgewogensten in Bezug auf die Gesamtleistung, gute Fließfähigkeit, gutes Preis-Leistungs-Verhältnis | Motorhalterungen, Getriebegehäuse, Elektronikgehäuse, Elektrowerkzeuge |
| A390 | Verschleißfest und vibrationsbeständig, hart und spröde, speziell für Zylinderblöcke entwickelt | Motorblock, Ventilgehäuse und Pumpengehäuse für Kraftfahrzeuge | |
| A360 | Bessere Korrosionsbeständigkeit und Druckfestigkeit, etwas schwieriger zu gießen | Schiffskomponenten, Telekommunikationsgehäuse, Bauteile für korrosive Umgebungen | |
| Zinklegierung | Zamak 3 / Zamak 5 | Lässt sich am einfachsten im Druckgussverfahren verarbeiten, ermöglicht extrem dünne Wände und komplexe Details, lässt sich leicht galvanisieren | Unterhaltungselektronik, Sanitärbeschläge, Spielzeug, Fahrzeuginnenausstattung |
| Zamak 2 / ZA-27 | Hohe Festigkeit (ZA-27, Zugfestigkeit > 400 MPa) | Hochfeste Bauteile wie Werkzeugkerne, Lagerbuchsen usw. | |
| Magnesiumlegierung | AZ91D | Das leichteste Konstruktionsmetall, hohe Festigkeit im Verhältnis zum Gewicht, korrosionsbeständig | Laptop-/Handyhüllen, Kameragehäuse, Autolenkräder |
| AM60B | Gute Dehnbarkeit und Energieaufnahmefähigkeit, Stoßenergie ≥ 6 J | Rahmen für Autositze, Halterungen für Armaturenbretter |
Weitere Informationen zu den Vor- und Nachteilen verschiedener Legierungen finden Sie unter Vergleich der Kerntechnologien beim Zink- und Aluminiumdruckguss .
6. Wichtige Aspekte bei der Konstruktion von Druckgussteilen (Praxisbeispiele aus der Fertigung)
Fehler, die in der Konstruktionsphase gemacht werden, machen sich bei der Serienfertigung in Form von "Poren, Verformungen und Rissen" bemerkbar. Im Folgenden sind vier wichtige Punkte aufgeführt, die in der Fabrik immer wieder betont werden.
6.1 Entformungsschräge
Die Entformungsschräge ist der Neigungswinkel in vertikaler Richtung der Form, der das Entformen erleichtert. Im Allgemeinen reichen bereits 1° bis 2° aus, um das Ausstoßen zu verbessern; beim Aluminiumdruckguss werden 2° pro Seite empfohlen (unter Berücksichtigung der Abrasivität von Aluminium). Wird keine Entformungsschräge vorgesehen, kann es beim Ausstoßen zu Anhaftungen und Beschädigungen kommen, die sogar zur Unbrauchbarkeit der Form führen können.
6.2 Gleichmäßigkeit der Wandstärke
Plötzliche Änderungen der Wandstärke sind die Hauptursache für Hohlräume, Spannungskonzentrationen und Verformungen. Eine gleichmäßige Wandstärke fördert eine gleichmäßige Abkühlung und verringert die Entstehung von Fehlern. Beim Druckguss lassen sich sehr dünne Wände (von 0,5 bis 1,5 mm) erzielen, wobei der Übergang zwischen dick und dünn jedoch fließend sein muss.
6.3 Abrundungsradius
An spitzen Ecken kommt es zu Spannungskonzentrationen. Es wird ein Mindestrundungsradius von 0,4 mm empfohlen, idealerweise 0,8 mm. Zu große Rundungen erhöhen den Materialverbrauch und die Kosten, zu kleine sorgen für eine unzureichende Spannungsentlastung.
6.4 Trennlinie und Unterschnitt
Die Trennlinie sollte möglichst gerade verlaufen, Funktionsflächen meiden und möglichst unauffällig sein. Hinterschneidungen erhöhen die Kosten für den Schieber und die Form erheblich und sollten daher vermieden werden, sofern dies möglich ist. In der Konstruktionsphase sollte CAE-Simulation im Gusswesen zur Simulation der Formfüllung und Erstarrung … ermöglicht es, die Stellen, an denen Poren, Schrumpfung und Lufteinschlüsse auftreten können, bereits vor dem Formenbau vorherzusagen, was im Vergleich zu Nachbearbeitungen nach dem Testformen mehrere Wochen Zeit und Kosten in Höhe von mehreren Zehntausend Yuan einspart.
7. Vor- und Nachteile des Druckgussverfahrens
| Blickwinkel | Nachteile |
|---|---|
| äußerst effizient: Hoher Automatisierungsgrad, kurze Durchlaufzeiten und extrem niedrige Stückkosten bei großen Stückzahlen | Hohe Werkzeugkosten: Kleine Stückzahlen oder Prototypen sind unwirtschaftlich |
| Gute Genauigkeit und Konsistenz: Die Toleranzen können bis zu ±0,1 mm betragen, und die Chargen weisen eine hohe Austauschbarkeit auf | Risiko von Porenbildung: Eine schnelle Formfüllung mit Gasbegasung behindert in der Regel die Wärmebehandlung |
| Hohe Leistungsfähigkeit bei der Herstellung komplexer, dünnwandiger Formteile: Wandstärke ab 0,5 mm | Nur für Nichteisenmetalle: Ein zu hoher Schmelzpunkt von Stahl/Eisen verkürzt die Lebensdauer der Form |
| Glatte Oberfläche: Ra 1–2,5 μm, keine Nachbearbeitung erforderlich | Die Abmessungen unterliegen einer Tonnagebeschränkung: Übergroße Teile unterliegen Einschränkungen hinsichtlich der Schließkraft |
| Gute mechanische Eigenschaften: Durch Schnellabkühlung entsteht eine feinkristalline Struktur | Schwierigkeiten bei der Umrüstung der Form: Nach der Fertigstellung der Stahlform sind die Kosten für größere Änderungen extrem hoch |
Hinweis von Fachleuten:"Porenbildung + keine Wärmebehandlung möglich" sind die beiden größten Schwachpunkte des herkömmlichen Hochdruckgusses. Wenn Ihre Bauteile luftdicht sein müssen oder eine T6-Wärmebehandlung erfordern, geben Sie dies unbedingt im Voraus an und wechseln Sie zu Vakuumdruckguss oder Extrusionsdruckguss. Andernfalls liegen die Kosten für die Ausschussware im Nachhinein weit über dem Preisunterschied der Formen. Weitere Ursachen für Mängel finden Sie unterAluminiumdruckgussfehler und ihre Ursachen.
8. Anwendungsbereiche des Druckgussverfahrens
- Automobil (größter Markt): Motorblock, Getriebegehäuse, Ölwanne, Achsschenkel, Hilfsrahmen; große, integrierte Batteriehalterungen und Motorgehäuse für Fahrzeuge mit alternativen Antrieben treiben die Entwicklung im Bereich des Großdruckgusses voran.
- Elektronik/Telekommunikation: Mittelrahmen für Mobiltelefone, Gehäuse für Laptops, Kameragehäuse, Kühlkörper und Abschirmgehäuse für 5G-Basisstationen.
- Luft- und Raumfahrt: Erfordert ein hohes Verhältnis von Festigkeit zu Gewicht und wird für die Karosseriestruktur, Motorkomponenten und Innenausstattungsteile verwendet.
- Gesundheitswesen: Chirurgische Instrumente, Gehäuse für Diagnosegeräte, Halterungen für Überwachungsgeräte.
- Bauwesen/Eisenwaren: Scharniere, Fensterrahmen, Möbelbeschläge usw.
9. Kostenstruktur und ROI-Optimierung
Der größte Kostenfaktor beim Druckguss liegt in der Form, nicht im Einzelteil. Nehmen wir als Beispiel eine Druckgussform für Aluminiumlegierungen: Eine Einzelkammerform kostet etwa 36.000 bis 144.000 Yuan, eine Form mittlerer Komplexität 180.000 bis 288.000 Yuan, während komplexe Mehrkammerformen oder Formteile für die Automobilindustrie Kosten von 360.000 bis 1.440.000 Yuan oder mehr erreichen können. Die Lebensdauer der Form beträgt 80.000 bis 200.000 Formzyklen, was auf ein Einzelstück umgerechnet etwa 0,36 bis 3,6 Yuan pro Stück entspricht.
Richtwerte für die Kostenaufteilung: Konstruktionskosten 2–31 TP3T, Fertigungskosten ≤ 201 TP3T, Prüfkosten 1–21 TP3T, Kosten für die Formprüfung 1–21 TP3T (ab 800 T ca. 21 TP3T), Kundendienst und Wartung: 1–21 TP3T, Transport: 0,5–1,51 TP3T.
Vier Säulen der Kostensenkung:① Mit DfM (Design for Manufacturability) Die Struktur im Vorfeld vereinfachen und den Materialabfall reduzieren – das ist die grundlegendste Maßnahme zur Kostensenkung; ② Für kleine TeileMehrfachform(Zweikammer-Modelle kosten etwa das 1,4- bis 1,6-Fache, Vierkammer-Modelle etwa das 2,5- bis 3-Fache – beides liegt weit unter den Kosten, die sich aus der Multiplikation der Stückzahl ergeben würden); ③ Es reicht, wenn genügend Material vorhanden ist., um eine übermäßige Auslegung zu vermeiden; ④ OptimierungGießsystemReduzierung von Materialresten an den Stielen und der Kosten für das Besäumen. Eine vollständige Berechnungsmethode finden Sie unter Kostenkalkulation für Druckgussteile: Wie berechnet man den Preis für Druckgussteile? .
10. Wie wählt man einen zuverlässigen Druckgussbetrieb aus?
Dies ist der Teil, der in allen Artikeln über Konkurrenzprodukte fehlt, aber am nützlichsten ist. Als Fachmann sollte man bei der Beurteilung des Niveaus einer Druckgussfabrik auf diese fünf Punkte achten:
- Sollen die Formen selbst hergestellt oder extern in Auftrag gegeben werden?In einer Fabrik, in der Werkzeugbau und Druckguss unter einem Dach vereint sind, ist die Abstimmung der Parameter besser, die Reaktionszeiten kürzer und die Zuständigkeiten bei Problemen klarer definiert.
- Gibt es CAE-Simulationsmöglichkeiten?Betriebe, die über eine Spritzgussflussanalyse verfügen, können Fehler bereits vor dem Öffnen der Form vorhersagen, anstatt nach dem "Versuch-und-Irrtum"-Prinzip zu produzieren.
- Ist das Qualitätssicherungssystem vollständig?Verfügen Sie über Koordinatenmessgeräte, Röntgenprüfgeräte, Dichtheitsprüfgeräte und Einrichtungen zur stichprobenartigen Prüfung der mechanischen Eigenschaften? Können Sie einen FAI-Erstmusterbericht ausstellen?
- Deckt das Verfahren Ihre Anforderungen ab?Sind gleichzeitig Hochdruck, Niederdruck und Schwerkraft vorhanden? Ist Vakuumdruckguss oder Extrusionsdruckguss möglich (dies entscheidet darüber, ob Ihre Bauteile wärmebehandelt werden können)?
- Lieferung und Reaktion: Vorlaufzeit für Muster, Reaktionszeit von 48 Stunden, Garantiebedingungen.
He Xin Mould & Plastic wurde 2010 gegründet (der Vorgänger, die He Xin Mould Factory, wurde 1995 gegründet) und verfügt über 2 Niederdruckgussmaschinen, 2 Schräggussmaschinen, 6 Sandkernmaschinen, Hochgeschwindigkeits-CNC-Maschinen sowie mehrere EDM-Funkenerosionsmaschinen und bietet Dienstleistungen vom 3D-Design bis hin zu Herstellung von Aluminiumguss Ein Komplettservice vom CNC-Feinbearbeiten bis hin zur Verpackung und Auslieferung.
11. Häufig gestellte Fragen (FAQ)
Frage 1: Was ist Druckguss?
Das Druckgussverfahren ist ein Metallformungsverfahren, bei dem geschmolzene Nichteisenmetalle unter hohem Druck in präzise Stahlformen eingespritzt werden und dort schnell erstarren, wodurch hochpräzise, komplexe Bauteile entstehen. Es zeichnet sich durch hohen Druck, hohe Geschwindigkeit und wiederverwendbare Formen aus.
Frage 2: Wie hoch ist die Lebensdauer eines Druckgusswerkzeugs in der Regel – in Zehntausenden von Gusszyklen?
Druckgussformen für Aluminiumlegierungen erreichen in der Regel 80.000 bis 200.000 Formzyklen, während es bei Zinklegierungen bis zu 300.000 bis 500.000 Formzyklen sein können. Dies hängt vom Werkstoff der Form (H13/SKD61), der Härte nach der Wärmebehandlung (HRC 46–52) und den Wartungsintervallen ab.
Frage 3: Was ist der Unterschied zwischen Heißkammer- und Kaltkammer-Druckguss?
Das Heißkammer-Beschickungssystem ist in den Schmelzofen integriert und eignet sich für Legierungen mit niedrigem Schmelzpunkt wie Zink und Magnesium; es zeichnet sich durch kurze Zykluszeiten aus. Der Kaltkammer-Schmelzofen ist separat angeordnet und eignet sich für Legierungen mit hohem Schmelzpunkt wie Aluminium und Kupfer; er ermöglicht einen höheren Druck.
Frage 4: Welche Aluminiumlegierungssorten werden beim Druckguss am häufigsten verwendet?
A380 und ADC12 werden am häufigsten verwendet; A390 ist verschleißfest und wird für Zylinderblöcke eingesetzt; A360 ist korrosionsbeständig und wird im Schiffsbau und in der Telekommunikation verwendet.
Frage 5: Weisen die Druckgussteile Poren auf? Können sie wärmebehandelt werden?
Beim herkömmlichen Hochdruckguss können Luftblasen eingeschlossen werden, die Poren bilden; daher ist eine T6-Wärmebehandlung in der Regel nicht möglich. Ist eine Wärmebehandlung erforderlich, muss Vakuumdruckguss oder Extrusionsdruckguss angewendet werden.
Frage 6: Wie hoch sind die Kosten für eine Druckgussform ungefähr?
Einkammer-Formen aus Aluminiumlegierung: 36.000 bis 144.000 Yuan; Formen mittlerer Komplexität: 180.000 bis 288.000 Yuan; komplexe Mehrkammerformen oder Automobilteile: 360.000 bis 1.440.000 Yuan und mehr.
Datenquelle:Die in diesem Artikel aufgeführten Prozessparameter und Werkstoffbezeichnungen basieren auf öffentlich zugänglichen, maßgeblichen Quellen sowie auf den praktischen Erfahrungen aus der Produktion bei Hexin Moulding. Die Preise entsprechen der Referenzspanne für den chinesischen Markt in den Jahren 2025 bis 2026; maßgeblich sind jedoch die Vereinbarungen zwischen Kunden und Lieferanten.