Druckguss und Spritzguss: Die wichtigsten Unterschiede
Autor:H.K.X Veröffentlicht am:2026-09-24 Kategorie:Nachrichten Aufrufe:2259
Zusammenfassung:
Druckguss und Spritzguss – auf den ersten Blick geht es bei beiden Verfahren darum, "geschmolzenes Material in eine Form zu pressen und anschließend abzukühlen, um es zu formen", doch beim einen wird Metall mit einer Temperatur von 700 °C verarbeitet, beim anderen Kunststoff mit 200 bis 300 °C. Allein dieser Unterschied im Material wirkt wie ein Dominoeffekt und führt dazu, dass sich Form, Druck, Präzision, Kosten und Verwendungszweck in völlig unterschiedliche Richtungen entwickeln. In diesem Artikel werden die Hauptunterschiede zwischen beiden Verfahren in quantifizierbare Dimensionen zerlegt, damit Sie auf einen Blick beurteilen können, welches Verfahren für Ihr Bauteil das richtige ist.
Katalog der Artikel[Versteckt]
- 1. Das Wesentliche in einem Satz: Die Qualität des Materials entscheidet über alles.
- 2. Übersichtstabelle zum Vergleich der wichtigsten Parameter
- 3. Ausführliche Erläuterung der fünf wichtigsten Unterschiede
- 4. Kosten und Stückzahl: Gewinnschwelle
- 5. So treffen Sie die richtige Wahl: Die Vier-Schritte-Entscheidungsmethode
- 6. Häufige Irrtümer
- 7. Häufig gestellte Fragen
1. Das Wesentliche in einem Satz: Die Qualität des Materials entscheidet über alles.
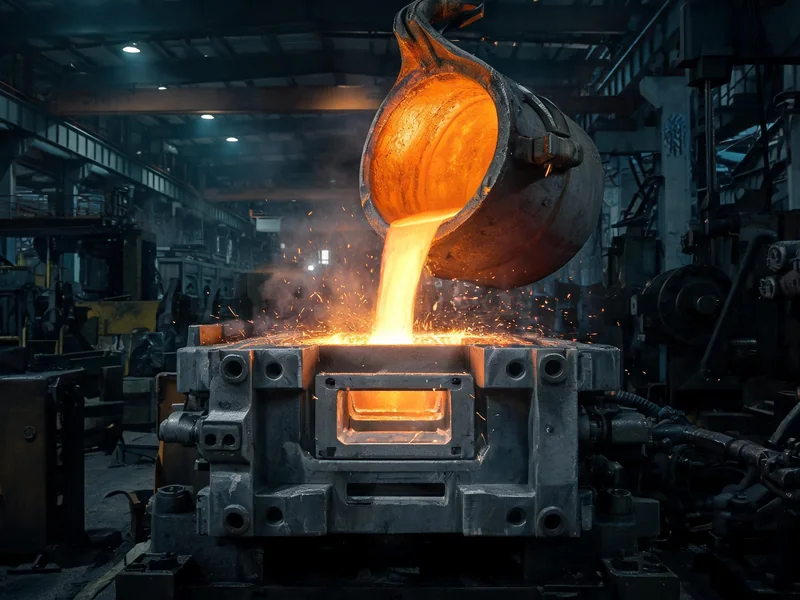
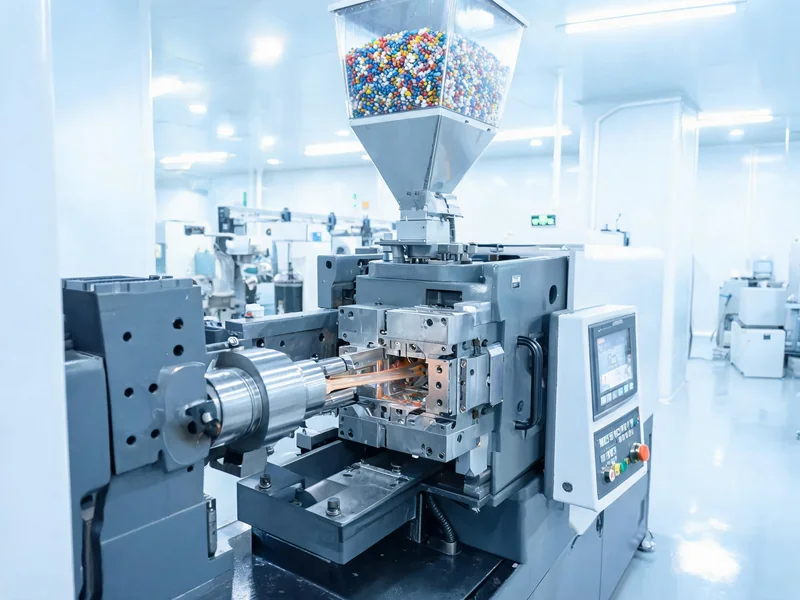
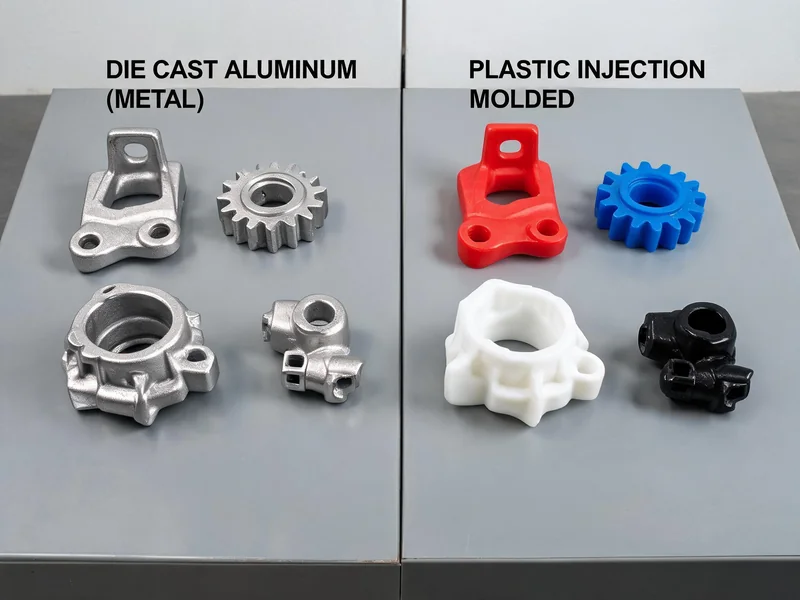
Beim Spritzgießen (Injection Molding) wird geschmolzener Kunststoff in eine Stahlform gepresst, beim Druckguss (Die Casting) wird geschmolzenes Metall in eine Stahlform gepresst. Die Formen und das Prinzip sehen fast identisch aus, doch die Eigenschaften der Materialien bestimmen alle weiteren Unterschiede:
- Aushilfe : Aluminium schmilzt erst bei etwa 700 °C, während Polycarbonat (PC) bereits bei 280 bis 320 °C spritzgegossen wird – aufgrund der hohen Temperaturen des Metalls müssen für Druckgussformen hitzebeständige Werkzeugstähle verwendet werden.
- Leistung : Nach der Formgebung sind die Unterschiede noch deutlicher – der Elastizitätsmodul der Spritzgussteile beträgt lediglich 1,3 bis 2,4 GPa, während die Zahl bei Aluminiumdruckgussteilen bis zu 45–71 GPa.
- Fortsetzung : Kunststoffteile sind nach dem Spritzgießen oft bereits fertig, während Metalldruckgussteile häufig zusätzliche maschinelle Bearbeitungsschritte wie Fräsen oder Schleifen erfordern, um wichtige Oberflächen zu bearbeiten.
Daher ist die Frage "Druckguss oder Spritzguss?" niemals eine Frage der Verfahrenspräferenz, sondern Aufgabe zur Materialbedarfsermittlung .
2. Übersichtstabelle zum Vergleich der wichtigsten Parameter
Zunächst einmal die aussagekräftigsten Zahlen: Jeder der folgenden Abschnitte orientiert sich an dieser Tabelle:
| Dimension (math.) | Druckguss (Die Casting) | Spritzguss (Injection Molding) |
|---|---|---|
| Zutaten | Aluminium-/Zink-/Magnesium-Metallbarren | Thermoplastische Kunststoffgranulate |
| Schmelztemperatur | 390 bis 700 °C (Aluminium ca. 700 °C) | 180 bis 400 °C |
| Einspritzdruck | 35 bis 140 MPa | 60 bis 180 MPa |
| Formtemperatur | 150 bis 300 °C | 20 bis 150 °C |
| Zykluszeit | 20 bis 60 Sekunden | 30 bis 120 Sekunden |
| Mindestwandstärke | 1,0 mm | 0,5 mm |
| Maßhaltigkeit | ca. ±0,05 mm / 100 mm | Standard ±0,1 mm, Präzision ±0,025 mm |
| Elastizitätsmodul | 45 bis 71 GPa | 1,3 bis 2,4 GPa |
| Materialien für Formen | Hitzebeständiger Werkzeugstahl (H13 usw.) | Standard-Werkzeugstahl (kann niedriger sein) |
3. Ausführliche Erläuterung der fünf wichtigsten Unterschiede
3.1 Temperatur und thermische Belastung: Druckgussformen müssen "hitzebeständig" sein"
Das ist der grundlegendste Unterschied. Druckguss Die Temperatur der Aluminiumschmelze beträgt etwa 700 °C und spült wiederholt durch den Formhohlraum. Da die Form sowohl hochtemperaturbeständig als auch widerstandsfähig gegen thermische Ermüdung und thermische Rissbildung sein muss, wird üblicherweise ein Warmformstahl wie H13 verwendet, wobei ein Kühlsystem eingesetzt wird, um die Formtemperatur zwischen 150 und 300 °C zu halten. Bei der Spritzgussfertigung beträgt die Formtemperatur lediglich 20 bis 150 °C, wodurch die thermische Belastung wesentlich geringer ist und die Anforderungen an die Materialauswahl für die Form geringer ausfallen.
3.2 Druck und Formfüllung: Einmal Hochdruck-Schnellfüllung, einmal Niederdruck-Konstantfluss
Der Einspritzdruck beim Druckguss beträgt bis zu 35–140 MPa, damit die Metallschmelze den Formhohlraum innerhalb kürzester Zeit ausfüllt und eine schnelle Erstarrung verhindert wird; der Einspritzdruck beträgt 60–180 MPa… Der absolute Druckwert ist zwar höher, doch da Kunststoff eine gute Fließfähigkeit aufweist und langsam abkühlt, lassen sich komplexe Formen unter "niedrigem Druck leichter kontrollieren". Der wesentliche Unterschied zwischen den beiden Druckarten besteht darin, dass der eine der hohen Temperatur und schnellen Erstarrung von Metall entgegenwirkt, während der andere der Viskosität von Kunststoff entgegenwirkt.
3.3 Investitionen in Formen: Druckguss ist teurer, aber die Lebensdauer unterliegt anderen Gesetzmäßigkeiten
Druckguss- Formenbau Die Kosten und der Spritzguss liegen nicht in derselben Größenordnung. Ein Vergleichsbeispiel: Für dasselbe Bauteil kostet eine Aluminiumdruckgussform etwa $32,000, Nylon-Spritzgussformen ca. $18,000. Der hohe Preis von Druckgussformen liegt in der Verwendung von hitzebeständigem Stahl, der Oberflächenbehandlung und dem komplexeren Auswerfer- und Kühlungsdesign begründet; sie sind jedoch auf den völlig anderen Bereich der "Großserienfertigung von Metallteilen" ausgerichtet. Zu den konstruktiven Details von Druckgussformen siehe Konstruktion von Aluminiumdruckgussformen Ein Artikel.
3.4 Genauigkeit und Wandstärke: Dünnere und präzisere Spritzgussteile
Was die Genauigkeit beim "direkten Entformen" angeht, hat das Spritzgießen sogar die Nase vorn: Beim kommerziellen Spritzgießen liegt die Genauigkeit bei etwa ±0,1 mm, beim Präzisionsspritzgießen bei bis zu ±0,025 mm, während sie beim Druckguss bei etwa ±0,05 mm/100 mm liegt. Was die Wandstärke betrifft, so kann diese beim Spritzgießen bis auf 0,5 mm, beim Druckguss ist aufgrund der Metallfließfähigkeit und der Erstarrungsbedingungen der Mindestwert 1,0 mm Der Anfang. An dieser Stelle sei jedoch eine ehrliche Feststellung aus der Branche angemerkt: Die entscheidenden Flächen von Druckgussteilen (Dichtflächen, Montagebohrungen) sind in der Regel noch auf CNC-Bearbeitung Bei der zweiten Verschließung steht die endgültige Genauigkeit dem Spritzguss in nichts nach.
3.5 Mechanische Eigenschaften: Die Festigkeit von Metallen ist eine Hürde, die Kunststoffe nicht überwinden können
Dies ist der unüberbrückbarste Unterschied zwischen beiden Verfahren. Der Elastizitätsmodul von Aluminiumdruckgussteilen liegt bei 45 bis 71 GPa, während er bei technischen Kunststoffen nur 1,3 bis 2,4 GPa beträgt – ein Unterschied um das Zehn- bis Hundertfache. Wenn Ihre Bauteile Belastungen, Torsion, Wärmeleitung, Stromleitung oder hohe Temperaturen aushalten müssen, ist Druckguss die einzige Option; wenn lediglich "geringes Gewicht, niedrige Kosten und komplexe Geometrien" gefordert sind, ist Spritzguss in puncto Preis-Leistungs-Verhältnis unschlagbar.
4. Kosten und Stückzahl: Gewinnschwelle
Die Wirtschaftlichkeit lässt sich erst auf der Ebene der Serienproduktion richtig berechnen. Betrachten wir einen konkreten Vergleich: Bei demselben Bauteil wiegt die Aluminiumdruckgussversion 520 Gramm, die Werkzeugkosten betragen $32.000 und die Stückkosten $5,20; bei der Nylon-Spritzgussversion betragen die Werkzeugkosten $18.000 und die Stückkosten $2,80. Bei einer Jahresproduktion von 2.000 Stück belaufen sich die jährlichen Werkzeugkosten für Nylon auf 23.600 und für Aluminiumdruckguss auf 42.400 – bei geringen Stückzahlen hat der Spritzguss klar die Nase vorn. Der Grund dafür ist, dass sich die höheren Werkzeugkosten beim Druckguss nicht ausreichend amortisieren lassen.
Mit steigender Stückzahl kehrt sich diese Kurve jedoch um: Bei der Druckgussfertigung entfällt ein erheblicher Teil der Stückkosten auf Material und maschinelle Bearbeitung, während bei Spritzgussteilen die Kosten stark von der Amortisation der Formen abhängen. Die Branchenerfahrung zeigt, dass Druckguss bei Stückzahlen unter 10.000 Stück in der Regel unwirtschaftlich ist (es sei denn, die Eigenschaften des Metalls sind zwingend erforderlich), während die Stückkosten erst ab 50.000 Stück wettbewerbsfähig werden. Diese "Gewinnschwelle" liegt höher als beim Spritzguss und stellt eine Hürde dar, die vor der Wahl des Verfahrens genau kalkuliert werden muss.
Leitsätze für die Entscheidungsfindung:Große Stückzahlen, Metall erforderlich, viele Bearbeitungsschritte akzeptabel – entscheiden Sie sich für Druckguss; große Stückzahlen, Kunststoff erforderlich, dünnwandige Präzisionsteile – entscheiden Sie sich für Spritzguss; kleine Stückzahlen, vielfältige Konstruktionen – entscheiden Sie sich nicht voreilig für den Formenbau, sondern prüfen Sie zunächst, ob Musterteile oder Kleinserienlösungen kostengünstiger sind.
5. So treffen Sie die richtige Wahl: Die Vier-Schritte-Entscheidungsmethode
- Frage zum Material:Muss das Bauteil die Festigkeit, Wärmeleitfähigkeit, elektrische Leitfähigkeit oder Temperaturbeständigkeit von Metall aufweisen? Ja → Druckguss/Guss; Nein → Spritzguss.
- Anfrage zur Menge:Wie hoch ist die voraussichtliche Jahresproduktion? Bei weniger als 10.000 Stück und sofern es sich nicht um Metallteile handelt, sind Spritzguss oder Kleinserienfertigung oft kostengünstiger.
- Frage zu Genauigkeit und Wandstärke:Wenn die Wandstärke ≤ 0,5 mm beträgt und eine feine Struktur erforderlich ist, ist Spritzguss die beste Wahl; bei dickwandigen, tragenden Metallteilen ist Druckguss besser geeignet.
- Frage zur Toleranz bei der Nachbearbeitung:Ist eine anschließende maschinelle Bearbeitung der Druckgussteile möglich? Ja, die maximale Präzision ist bei Druckgussteilen sogar höher; nein, dann ist Spritzguss vorzuziehen.
6. Häufige Irrtümer
Irrtum Nr. 1: "Die Präzision beim Spritzgießen ist zwangsläufig geringer als beim Druckguss."Ganz im Gegenteil: Die Toleranzen beim Spritzguss mit direkter Entformung sind oft enger als beim Druckguss (bis zu ±0,025 mm), während beim Druckguss die Genauigkeit durch die Nachbearbeitung erreicht wird.
Irrtum Nr. 2: "Kunststoff ist billig, daher ist Spritzguss sicher kostengünstiger."Bei geringen Stückzahlen mag das zutreffen, doch bei großen Mengen an Metallteilen können die Stückkosten beim Druckguss aufgrund der "Unersetzbarkeit" der Teile aufgrund ihrer Leistungsanforderungen einen höheren Wert haben.
Irrtum Nr. 3: "Man kann beliebig zwischen den beiden Verfahren wechseln." Das geht nicht. Die Formkonstruktion, der Entformungswinkel, die Wandstärkenauslegung und das Materialschrumpfverhalten unterscheiden sich grundlegend – der Wechsel vom Spritzguss zum Druckguss würde eine komplette Neukonstruktion der Form erfordern.
7. Häufig gestellte Fragen
Frage 1: Was ist der wichtigste Unterschied zwischen Druckguss und Spritzguss?
Entscheidend ist das Material: geschmolzenes Metall (ca. 700 °C) beim Druckguss und geschmolzener Kunststoff (180–400 °C) beim Spritzguss – dieser Unterschied bestimmt die grundlegend unterschiedlichen Anforderungen an die Hitzebeständigkeit, Druckfestigkeit, Präzision und Kosten der Formen.
Frage 2: Ist Druckguss teurer als Spritzguss?
Ja. Beim Druckguss sind ein energieintensiver Schmelzprozess und hitzebeständiger Formstahl erforderlich, und die Gussteile müssen anschließend noch mechanisch bearbeitet werden, was die Gesamtkosten erhöht; beim Spritzguss ist der Energieverbrauch gering und die Stückkosten bei großen Serien niedriger.
Frage 3: Lässt sich beim Spritzgießen die gleiche Genauigkeit wie beim Druckguss erreichen?
Ja, sogar noch präziser. Beim Spritzguss liegen die Toleranzen bei etwa ±0,1 mm, bei Präzisionsspritzguss bei ±0,025 mm; beim Druckguss bei etwa ±0,05 mm/100 mm, wobei sich die Toleranzen an kritischen Flächen durch Nachbearbeitung noch weiter verbessern lassen.
Frage 4: Bei welchen Stückzahlen sollte man sich für den Druckguss entscheiden?
Bei Stückzahlen unter 10.000 ist es in der Regel nicht rentabel (es sei denn, die metallischen Eigenschaften sind zwingend erforderlich); erst ab 50.000 Stück sind die Stückkosten beim Druckguss wettbewerbsfähig, wobei die Gewinnschwelle höher liegt als beim Spritzguss.
Frage 5: Kann Spritzguss den Druckguss ersetzen?
Das hängt von der jeweiligen Anwendung ab. Nur wenn die Festigkeit, die Wärmeleitfähigkeit, die elektrische Leitfähigkeit oder die Temperaturbeständigkeit von Metallen zwingend erforderlich sind, ist der Druckguss unersetzbar; andernfalls können hochleistungsfähige technische Kunststoffe in vielen Fällen als Ersatz dienen.