Was versteht man unter Präzisionsbearbeitung für 3D-gedruckte Formen?
Autor:H.K.X Veröffentlicht am:2026-09-18 Kategorie:Nachrichten Aufrufe:2384
Zusammenfassung:
"Die Bezeichnung "3D-gedruckte Formen" lässt leicht den Eindruck entstehen, dass die Teile nach dem Druck direkt in die Produktion gehen können. In der Praxis sieht es jedoch genau umgekehrt aus: Kaum ein durch additive Fertigung aus Metall hergestelltes Einlegeteil oder Kern wird ohne präzise Nachbearbeitung ausgeliefert. Die sogenannte "Präzisionsbearbeitung für 3D-gedruckte Formen" bedeutet im Klartext, dass die gedruckten Teile mithilfe subtraktiver Verfahren wie CNC-Fräsen, Schleifen, Elektroerosion (EDM) sowie Polieren und Glätten vom "Rohteil-Zustand" auf den "Formen-Zustand“ gebracht werden. In diesem Artikel werden die Prinzipien, die Gründe für die Notwendigkeit dieser Bearbeitung, die zu bearbeitenden Flächen sowie die erforderlichen Toleranzen ausführlich erläutert.
Katalog der Artikel[Versteckt]
- 1. Konzept: Hybride Fertigung – Arbeitsteilung zwischen additiver und subtraktiver Fertigung
- 2. Warum müssen 3D-gedruckte Formen präzise bearbeitet werden?
- 3. Schlüsseloberflächen, die eine Präzisionsbearbeitung erfordern
- 4. Kernkennzahlen: Toleranzen und Oberflächenrauheit
- 5. Überblick über gängige Nachbearbeitungsverfahren
- 6. Materialauswahl: H13 / 420 / Kupfer
- 7. Warum sind Formkühlungswerkzeuge stärker auf Präzisionsbearbeitung angewiesen?
- 8. Wie wählt man einen Dienstleister aus?
- 9. Häufig gestellte Fragen
1. Konzept: Hybride Fertigung – Arbeitsteilung zwischen additiver und subtraktiver Fertigung
Die präzise Bearbeitung von Formen für den 3D-Druck wird in der Fachsprache als Hybride Fertigung ——Die additive Fertigung (d. h. 3D-Metalldruck/selektives Laserschmelzverfahren, SLM) und die subtraktive Fertigung (CNC-Fräsen, Schleifen) werden in einem einzigen Prozess miteinander verknüpft.
Die Aufgabenteilung zwischen beiden ist sehr klar: Der 3D-Druck ist für die "Form" zuständig" , womit es Dinge leisten kann, die mit herkömmlichen Bohrverfahren schlichtweg nicht möglich sind Formangepasste Kühlkanäle , integrierte Fließkanäle, Sonderformen in einem Arbeitsgang; Die Präzisionsbearbeitung ist für die "Genauigkeit" verantwortlich" … Dabei werden die Trennflächen, Passbohrungen und Dichtungsnuten – also genau jene Oberflächen, die tatsächlich darüber entscheiden, ob eine Form einsetzbar ist – genau nach den in den Zeichnungen vorgegebenen Toleranzen und Oberflächengüten gefertigt. Kurz gesagt: Additive Fertigung bietet Freiheit, subtraktive Fertigung bietet Präzision.
Der gängigste Prozessablauf ist"Druck – Weiterverarbeitung": Zunächst wird ein fast fertig geformtes Einlegeteil mit etwas Spielraum gedruckt, anschließend werden die kritischen Flächen auf der CNC-Maschine auf Maß Genauigkeit nachbearbeitet. Diese Kombination wird bereits in großem Umfang bei Spritzgussformen, Druckguss bei Formen mit hoher Wertschöpfung, wie z. B. Spritzguss- und Blasformwerkzeugen.
2. Warum müssen 3D-gedruckte Formen präzise bearbeitet werden?
Viele, die zum ersten Mal mit der additiven Fertigung in Berührung kommen, fragen sich: Wird der 3D-Druck nicht als "Nettoformung" bezeichnet? Die Antwort lautet: Der 3D-Druck mit Metall ist eine "Nahe-Nettoformung", keine "Nettoformung". Die direkt aus dem Drucker kommenden Teile weisen drei inhärente Mängel auf, die dazu führen, dass sie nicht direkt als Form verwendet werden können:
- Schichtrauheit:Bei SLM wird Metallpulver Schicht für Schicht aufgeschmolzen und aufgetragen, wodurch die Oberfläche von Natur aus stufenartige Schichtstrukturen aufweist; die Rauheit im Gusszustand liegt häufig bei Ra 12,5 µm Etwa, was bei weitem nicht den für die Formkavität erforderlichen Wert von Ra 0,8 µm erreicht.
- Unzureichende Positionsgenauigkeit:Die Genauigkeit beim Druckformverfahren liegt in der Regel bei ±0,05 bis 0,1 mm, während für Trennflächen von Formen und Positionierstiftbohrungen häufig eine Genauigkeit von ±0,01 mm oder weniger gefordert wird.
- Mikroporen und Restspannungen:Beim Druckvorgang können Mikroporen und innere Spannungen zurückbleiben, die durch HIP (Heißisostatisches Pressen), Wärmebehandlung und Nachbearbeitung beseitigt oder vermieden werden müssen.
Daher besteht das eigentliche Wertversprechen von "3D-gedruckten Formen" nicht darin, die Bearbeitung zu vermeiden, sondern darin, Vorteile durch komplexe Kühlkonzepte und Leichtbaukonstruktionen schaffen, die in der traditionellen Fertigung nicht realisierbar sind, und anschließend die Defizite bei der Präzision durch Präzisionsbearbeitung ausgleichen . Erst wenn man das verstanden hat, hat man dieses Handwerk wirklich verstanden.
3. Schlüsseloberflächen, die eine Präzisionsbearbeitung erfordern
Nicht jede Seite eines Druckstücks muss feinbearbeitet werden. Eine Bearbeitung mittels CNC oder Schleifen ist tatsächlich nur bei jenen Oberflächen erforderlich, deren Funktion durch "Kontakt und Passung" gewährleistet wird:
| Oberflächentyp | entspricht Englisch -ity, -ism, -ization | Typische Anforderungen |
|---|---|---|
| Trennfuge / Formschließfläche | Faktoren, die die Präzision beim Schließen der Form und die Grate beeinflussen | Hohe Ebenheit, Ra ≤ 0,8 µm |
| Positionierbohrungen / Führungsstangenbohrungen | Ausrichtung von Ober- und Unterwerkzeug | ±0,005 bis 0,01 mm |
| Formkammer / Formkern-Formfläche | Entscheidend für das Aussehen des Produkts und das Entformen | Ra 0,2–0,8 µm (poliert) |
| Dichtungsnut / Dichtfläche | Dichtungen für Kühlwasser- und Ölkreisläufe | Ra ≤ 0,8 µm, muss luftdicht sein |
| Gewinde / Befestigungslöcher | Kombination mit Standardteilen | Standardgenauigkeit von Gewinden |
| Bezugsebene / Aufspannfläche | Positionierungsbezugspunkte für nachfolgende Arbeitsschritte | Ebenheit, Parallelität |
Hinweis von Fachleuten: Es ist entscheidend, bei 3D-Druckteilen eine ausreichende Nachbearbeitungszugabe einzuplanen. Ist die Zugabe zu groß, gehen die Vorteile des Druckverfahrens verloren; ist sie zu klein, lassen sich Oberflächenfehler nicht beheben. In der Regel wird für wichtige Flächen eine Zugabe von 0,3 bis 0,5 mm vorgesehen, wobei dies konkret von der Druckausrüstung und den nachfolgenden Bearbeitungsschritten abhängt.
4. Kernkennzahlen: Toleranzen und Oberflächenrauheit
Wie groß der "Fortschritt" bei der Präzisionsbearbeitung ist, lässt sich anhand zweier Zahlen anschaulich verdeutlichen. Die folgende Tabelle zeigt einen Vergleich der Leistungsunterschiede zwischen additiver Fertigung und Präzisionsbearbeitung:
| Norm | 3D-Metalldruck (Druckzustand) | Nach der CNC-Präzisionsbearbeitung |
|---|---|---|
| Positioniergenauigkeit/Maßgenauigkeit | ±0,05 bis 0,1 mm | ±0,005 bis 0,01 mm |
| Oberflächenrauhigkeit Ra | ≈ 12,5 µm | Feinfräsen 1,6 µm / Schleifen 0,4 µm / Hochglanz 0,2 µm |
| Geeignete Anlässe | Nicht kritische Rohflächen | Trennfläche, Führung, Dichtung, Formfläche |
Um von Ra 12,5 µm bis auf Ra 0,2 µm zu gelangen, sind in der Regel mehrere Arbeitsschritte erforderlich: Grobfräsen des Überschusses → Feinfräsen auf Ra 1,6 µm → Schleifen auf Ra 0,4 µm → Polieren auf Ra 0,2 µm (Spiegelglanz). Mit jeder Stufe, um die die Rauheit sinkt, steigt der Arbeitsaufwand deutlich an, daher Wir konzentrieren uns nur auf die Oberflächen, bei denen eine hohe Oberflächengüte wirklich erforderlich ist … ist eine zentrale Strategie zur Kostenkontrolle.
5. Überblick über gängige Nachbearbeitungsverfahren
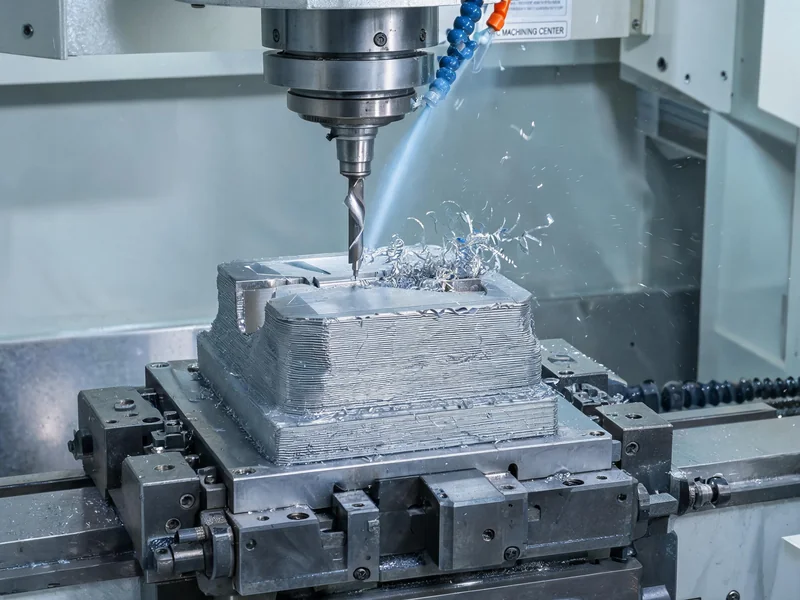
Die Präzisionsbearbeitung von 3D-gedruckten Formen ist kein einzelner Arbeitsschritt, sondern eine ganze "Nachbearbeitungskette". Zu den gängigen Verfahren gehören:
- CNC-Fräsen / Drehen:Die wichtigsten Faktoren für die Genauigkeit sind die Bearbeitung von Trennflächen, Bohrungen, Nuten, Gewinden und Stirnflächen.
- Schleifen:Für Präzisionsoberflächen mit Anforderungen an Ebenheit, Parallelität und einer Rauheit von unter Ra 0,4 µm.
- EDM (Elektroerosion):Zur Bearbeitung tiefer, schmaler Nuten, spitzer Ecken und zur lokalen Nachbearbeitung von harten Werkstoffen; besonders nützlich nach dem Härten der Druckteile.
- Schleifen / Polieren:Die Formfläche auf eine Spiegelglätte von Ra 0,2 µm bringen, um die Entformung und die Produktoberfläche zu verbessern.
- Sandstrahlen / Kugelstrahlen:Die Oberflächenstruktur der nicht tragenden Flächen vereinheitlichen und Grate entfernen.
- HIP (heißisostatisches Pressen):Die inneren Mikroporen werden verschlossen, wodurch die Dichte und die Ermüdungsfestigkeit verbessert werden.
- Wärmebehandlung:H13 wird üblicherweise bei 860 °C gehärtet und anschließend bei 520 °C doppelt angelassen, wodurch eine Härte von 48 bis 56 HRC erreicht wird.
Ein zuverlässiger Lieferant ordnet diese Arbeitsschritte entsprechend den funktionalen Anforderungen der Teile zu einem klaren Fertigungsablauf an, anstatt nach dem Druck einfach "mal kurz zwei Fräsvorgänge durchzuführen".
6. Materialauswahl: H13 / 420 / Kupfer
Bei der Materialauswahl für 3D-gedruckte Formeinsätze wurde im Wesentlichen der Ansatz des herkömmlichen Formstahlsystems beibehalten, lediglich in Pulverform:
| Anfertigungen | Härte (nach der Wärmebehandlung) | Anwendbare Szenarien |
|---|---|---|
| H13 – Werkzeugstahl für den Einsatz bei hohen Temperaturen | 48 bis 56 HRC | Branchenstandard für Druckguss- und Spritzgussformen, Beständigkeit gegen thermische Ermüdung und thermische Rissbildung |
| Edelstahl 420 | ca. 48 bis 52 HRC | Korrosionsbeständige Formen für die Medizin, die Lebensmittelindustrie usw. |
| C18150 Kupferlegierung | Niedriger (Wärmeleitung hat Vorrang) | Einsätze mit hohem Kühlbedarf und einer Wärmeleitfähigkeit von über 300 W/m·K |
Bei Hochtemperaturprozessen wie dem Druckguss,H13 ist die erste Wahl——Dank seiner Legierung aus 5%-Chrom sowie Vanadium und Molybdän behält es auch unter wiederholten Wärme-Kälte-Wechseln seine Zähigkeit und ist widerstandsfähig gegen thermische Rissbildung – genau das ist der Grund für den langjährigen und umfangreichen Einsatz in großen Automobil-Druckgussformen (Motorblöcke, Batteriegehäuse). Weitere Informationen zu den wichtigsten Aspekten des Aufbaus und der Kühlung von Druckgussformen finden Sie unter Konstruktion von Aluminiumdruckgussformen Ein Artikel.
7. Warum sind Formkühlungswerkzeuge stärker auf Präzisionsbearbeitung angewiesen?
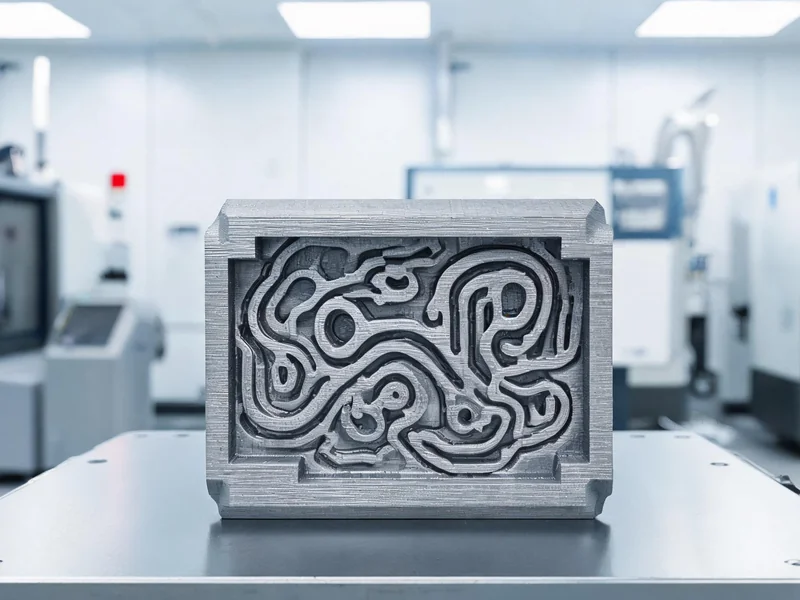
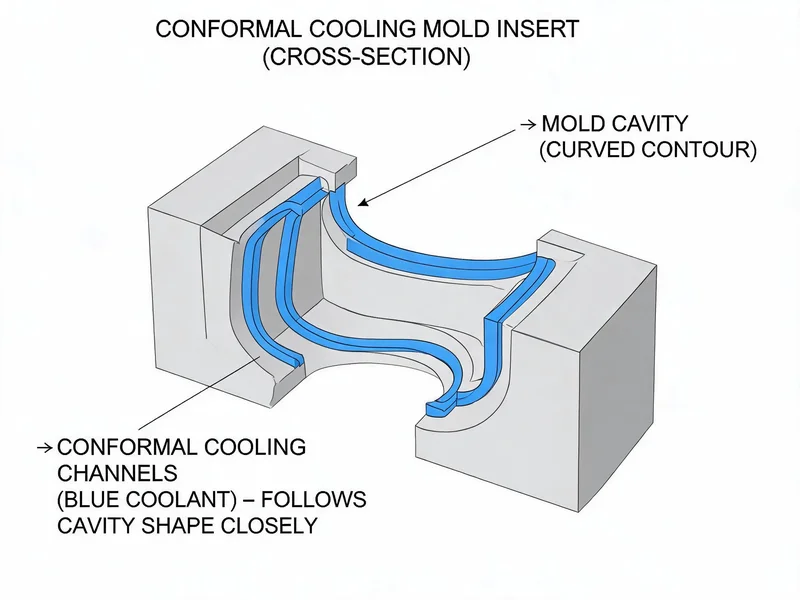
Das konforme Kühlsystem (Conformal Cooling) ist die erfolgreichste Anwendung des 3D-Drucks im Formenbau: Der Kühlkanal ist nicht mehr nur ein gerades Loch, sondern sich eng an die Kontur der Formkammer anschmiegen , in gleichem Abstand zur Formfläche, wodurch die Wärme gleichmäßig abgeführt wird. Der Nutzen ist unmittelbar erkennbar – die Formzykluszeit lässt sich in der Regel um 20% bis 30% verkürzen, und auch die Verformung sowie die Maßabweichungen der Produkte werden verringert.
Doch die Formkühlung ist genau Dies erschwert die Präzisionsbearbeitung: Der Wasserkanal liegt sehr nahe am Trennraum, sogar nur wenige Millimeter entfernt. Wenn Sie die Trennfläche und die Dichtungsnut bearbeiten, kann es passieren, dass Sie, sobald Sie zu tief einschneiden, einen Wasserkanal durchbohren , wodurch der gesamte Einsatz unbrauchbar wird. Daher stellen formangepasste Kühleinsätze höhere Anforderungen an die Bearbeitungszugabe, die Werkzeugwege und die Prüfung: Nach der Bearbeitung müssen die Kühlkanäle noch Druckprüfung und Dichtheitsprüfung, um sicherzustellen, dass die Wasserkanäle auch unter langfristigem Hochdruck keine Undichtigkeiten aufweisen. In der Serienfertigung werden Formkühl-Einsätze in der Regel in Kombination mit Herstellung von Aluminiumguss Den Prozess gemeinsam abstimmen und anhand realer Taktzeiten die Kühlwirkung sowie die Produktkonsistenz überprüfen.
Wesentliche Risiken: Bei formangepassten Kühleinsätzen muss "die Bearbeitung bereits bei der Konstruktion berücksichtigt werden". Wenn sich Kühlkanäle, Dichtungsnuten, Auswerferbohrungen und Befestigungsbohrungen gegenseitig behindern, kann es bei der Bearbeitung sehr leicht zu Bohrungsbrüchen kommen. Es wird empfohlen, bereits in der Konstruktionsphase eine Fertigkeitsprüfung durchzuführen, um die Bearbeitungsbezugspunkte und die Ausweichwege für die Kühlkanäle festzulegen.
8. Wie wählt man einen Dienstleister aus?
Es gibt viele Betriebe, die Metall bedrucken können, aber nur wenige, die auch die Nachbearbeitung übernehmen. Bei der Auswahl eines Lieferanten empfehlen wir, vier Punkte besonders zu berücksichtigen:
- Handelt es sich um eine Integration von "additiver und subtraktiver Fertigung":Am besten lassen Sie Druck und Weiterverarbeitung bei ein und demselben Anbieter durchführen, um Schuldzuweisungen und wiederholte Absprachen über die Zuschnitte zu vermeiden.
- Erfahrung in der Formenbauindustrie:Nur ein Team, das bereits Erfahrung mit Druckguss- und Spritzgussformen gesammelt hat, versteht die Logik hinter der Bearbeitung von Trennflächen, Entformungsschrägen und Kühlkanälen.
- Gibt es einen vollständigen Prüfbericht:Rückverfolgbare Daten zu Toleranzen, Härte und Oberflächenrauheit sowie Aufzeichnungen zu Wasserdruck- und Dichtheitsprüfungen.
- Wärmebehandlung und HIP-Kapazitäten:Es kann eine Härte von 48 bis 56 HRC erreichen und ist in der Lage, Mikroporen zu verschließen.
9. Häufig gestellte Fragen
Frage 1: Was versteht man unter Präzisionsbearbeitung für 3D-gedruckte Formen?
Die im 3D-Druck hergestellten Formteile werden anschließend durch CNC-Bearbeitung, Schleifen, Elektroerosion und Polieren nachbearbeitet, um an den entscheidenden Flächen die erforderliche Genauigkeit und Oberflächengüte zu erzielen. Im Wesentlichen handelt es sich dabei um eine hybride Fertigungsmethode, bei der additive und subtraktive Verfahren kombiniert werden.
Frage 2: Warum müssen 3D-gedruckte Formen noch CNC-bearbeitet werden?
Die Druckteile weisen von Natur aus eine Oberflächenstruktur (ca. Ra 12,5 µm) und Mikroporen auf. Ihre Genauigkeit beträgt lediglich ±0,05 bis 0,1 mm, was den Anforderungen an Passgenauigkeit und Dichtheit von Formen nicht entspricht. Daher ist eine Nachbearbeitung auf ±0,005 bis 0,01 mm und Ra unter 0,8 µm erforderlich.
Frage 3: Welches Material wird für 3D-gedruckte Formeinsätze verwendet?
Für Druckguss und Spritzguss wird am häufigsten H13 (48–56 HRC) verwendet, für Korrosionsbeständigkeit Edelstahl 420 und für Anwendungen mit hoher Wärmeleitfähigkeit Kupfer C18150.
Frage 4: Was sind die Besonderheiten bei der Präzisionsbearbeitung von Formkühlungswerkzeugen?
Da sich die Kühlkanäle nahe an den Kavitäten befinden, muss bei der Bearbeitung die Wandstärke kontrolliert werden, um ein Durchbohren der Kühlkanäle zu verhindern; nach der Bearbeitung müssen die Kühlkanäle zudem einer Druck- und Dichtheitsprüfung unterzogen werden.
Frage 5: Ist die Präzisionsbearbeitung von 3D-gedruckten Formen kostspielig?
Die Anschaffungskosten liegen zunächst über denen herkömmlicher Kühleinsätze, lassen sich jedoch durch kürzere Zykluszeiten (20% bis 30%) und eine Verringerung der Ausschussquote aufgrund von Verformungen schnell amortisieren, sodass sie bei großen Stückzahlen kostengünstiger sind.