Umfassender Leitfaden zu den Abnahmekriterien für Druckgussformen: 9 wichtige Aspekte der Abnahme – vom Formwerkstoff bis zur Prüfung des Endprodukts
Autor:H.K.X Veröffentlicht am:2026-09-01 Kategorie:Nachrichten Aufrufe:2024
Zusammenfassung:
Druckgussformen sind der "entscheidende Faktor" für die Maßgenauigkeit, Oberflächenqualität und Produktionseffizienz der Produkte. Eine einzige übersehene Prüfung bedeutet, dass die gesamte Charge aussortiert werden muss. Dieser Artikel basiert auf den tatsächlichen Abnahme-Checklisten aus der Fertigung und fasst übersichtlich neun Hauptkategorien von Abnahmepunkten für Formen, Abnahmekriterien für Fertigprodukte, Richtpreise für Formen sowie Wartungsintervalle zusammen. Er kann direkt ausgedruckt und für die Abnahme vor Ort verwendet werden.
Katalog der Artikel[Versteckt]
- 1. Warum die Abnahme von Druckgussformen die Obergrenze der Produktqualität bestimmt
- 2. Allgemeiner Rahmen für die Abnahme von Druckgussformen
- 3. Abnahme des Werkzeugs nach äußerem Erscheinungsbild: Die erste Hürde
- 4. Abnahme von Werkstoff und Härte der Form: Entscheidend für die Lebensdauer der Form
- 5. Formtyp, Formnester und Produktionsverfahren
- 7. Abnahme des Angusssystems
- 8. Abnahme des Kühlsystems
- 9. Abnahme des Schiebesystems
- 10. Abnahme der Formteile: Endgültige Überprüfung bei der Abnahme der Formwerkzeuge
- 11. Vorschriften für die Wärmebehandlung und die Wartung von Werkzeugen
- 12. Richtwerte für die Preise von Druckgussformen
- 13. Übersicht über die Abnahmekriterien für Druckgussformen
- 14. Häufig gestellte Fragen und Risikohinweise
- 15. FAQ: Häufig gestellte Fragen zur Abnahme von Druckgussformen
1. Warum die Abnahme von Druckgussformen die Obergrenze der Produktqualität bestimmt
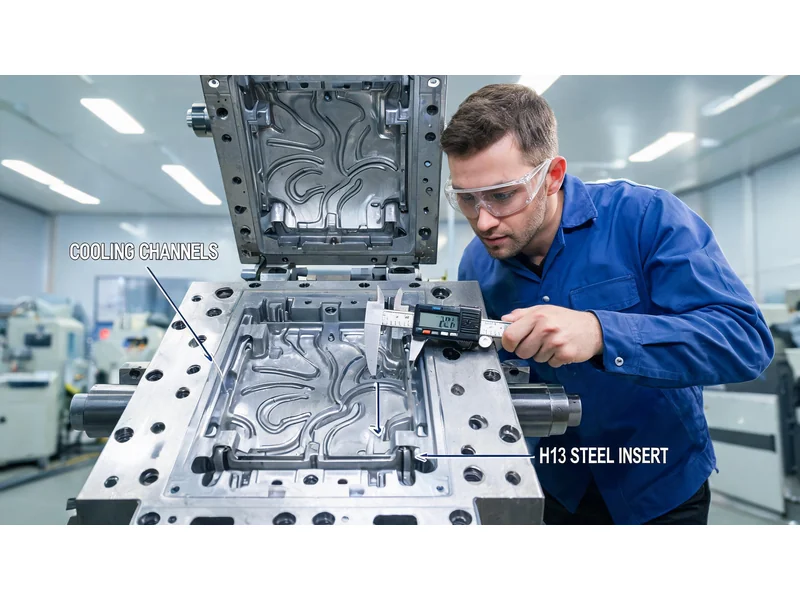
Das Material, die Härte, das Kühlsystem und die Konstruktion des Auswerfersystems eines Druckgusswerkzeugs entscheiden direkt darüber, ob das Produkt die Anforderungen an Maßtoleranzen, Oberflächenqualität und Dichtheit erfüllt. Die Abnahme der Form ist keine reine Formalität – bereits eine Abweichung von 10 mm beim Abstand der Kühlkanäle kann zu Rissen durch thermische Ermüdung führen, und ein um 1 mm zu kleiner Durchmesser der Auswerferstifte kann während der Produktion zu Brüchen und Blockaden führen.
Diese Abnahmekriterien basieren auf den tatsächlichen Abnahmeabläufen in Druckgussbetrieben und decken die gesamte Abnahmekette ab – vom Werkzeug selbst (9 Hauptprüfpunkte) bis hin zum fertigen Produkt (Struktur, Aussehen, Sonstiges). Jedes Kriterium ist mit quantifizierten Indikatoren versehen, die direkt zur Abhaken der Abnahme vor Ort verwendet werden können.
Kernkonzept:Die Abnahme von Formen = das erste Tor zu einer fehlerfreien Lieferung. Je klarer die Abnahmekriterien sind, desto weniger Nacharbeiten und Reklamationen gibt es.
2. Allgemeiner Rahmen für die Abnahme von Druckgussformen
Die Abnahme von Druckgussformen erfolgt in zwei Phasen:
- Phase 1: Abnahme des Werkzeugprototyps(9 Hauptkategorien) – Aussehen → Material/Härte → Bauart/Kavitäten → Herstellungsverfahren → Auswerfersystem → Angusssystem → Kühlsystem → Schiebesystem
- Phase 2: Abnahme der Formteile(3 Hauptkategorien) – Produktstruktur → Produktdesign → Sonstige Anforderungen
Nach erfolgreicher Abnahme müssen außerdem die Vorschriften zur Wärmebehandlung und Wartung befolgt werden, um einen stabilen Betrieb der Form über ihre gesamte Lebensdauer hinweg zu gewährleisten. Wenn Sie mehr erfahren möchten, Der gesamte Prozess der Herstellung von Druckgussformen , siehe dazu die entsprechenden Artikel auf dieser Website.
3. Abnahme des Werkzeugs nach äußerem Erscheinungsbild: Die erste Hürde
3.1 Abmessungen und Gewicht
| Prüfpunkte | Empfangs- und Inspektionskriterien |
|---|---|
| Formabmessungen | Erfüllt die Spezifikationen der Druckgussmaschine sowie die Anforderungen an die Produktionssicherheit und entspricht den Konstruktionszeichnungen |
| Gewicht der Form | Passend zu den geforderten Spezifikationen der Druckgussmaschine (zu groß: unzureichende Schließkraft; zu klein: Verschwendung von Produktionskapazität) |
3.2 Kennzeichnung der Formen
- Auf die Oberseite jeder Schalungsplatte wirdFormnummer
- Auf der A/B-Platte muss zusätzlich eine Markierung angebracht werden.Diethylammoniumchlorid
- Nicht normgerechte Kennzeichnung → Schwierigkeiten bei der Rückverfolgung
3.3 Oberfläche der Form
Die Oberfläche der Form weist keine schweren Stoßschäden, Dellen, Verformungen oder Rostspuren auf. Oberflächenfehler wirken sich direkt auf das Erscheinungsbild des Produkts und den reibungslosen Entformungsprozess aus.
4. Abnahme von Werkstoff und Härte der Form: Entscheidend für die Lebensdauer der Form
4.1 Material der Formkerne
| Sportereignis | Normanforderungen | Anweisungen |
|---|---|---|
| Material der Formkerne | Warmarbeitsstahl der Klasse H13 (2344 / 8407 / SKD61) | Nachschweißarbeiten sind nicht zulässig. |
| Dokumentation | Erforderliche Nachweise + Nachweis der Wärmebehandlung | Unverzichtbar |
Wichtiger Hinweis:Die nachgeschweißten Bereiche sind besonders anfällig für thermische Ermüdungsrisse. Bei der Abnahme ist eine Sichtprüfung sowie gegebenenfalls eine zerstörungsfreie Prüfung durchzuführen, um zu verhindern, dass nachgeschweißte Stellen verschwiegen werden.
4.2 Anforderungen an die Härte
| Bereich | Härtebereich | Anweisungen |
|---|---|---|
| Moren | HRC 46–52 | Es müssen Material- und Wärmebehandlungszertifikate vorliegen. |
| Schieberegler | HRC 46–52 | An Stellen mit Klebstoff wird warmgeformter Stahl verwendet, an Stellen ohne Klebstoff kann nitrierter P20- oder 45#-Stahl verwendet werden. |
| Formrohling | LKM-Norm / Andere Normen | Muss auch bei hohen Temperaturen reibungslos funktionieren |
4.3 Richtwerte für die Lebensdauer von Formen
| Legierung Typ | Lebensdauer der Form |
|---|---|
| Aluminium | 100.000 bis 200.000 Formzyklen |
| Zinklegierung | 300.000 Formzyklen |
Die Lebensdauer der Form entspricht nicht den Vorgaben = Es liegen Probleme mit dem Werkstoff oder der Wärmebehandlung vor. Einen Vergleich der Lebensdauer und Leistung von Formen bei verschiedenen Gussverfahren finden Sie unter Leitfaden zur Auswahl von Gussverfahren.
5. Formtyp, Formnester und Produktionsverfahren
5.1 Werkzeugtyp
| Typ | Empfangs- und Inspektionskriterien |
|---|---|
| Mittlere Düse | Erfüllung der Produktqualitätsanforderungen + Einhaltung der Parameter der Druckgussmaschine |
| Exzentrizität der Düse | Muss den geforderten Spezifikationen für Druckgussmaschinen entsprechen |
5.2 Auswahl der Anzahl der Formnester
| Anzahl der Formnester | Auswahlkriterien |
|---|---|
| 1 Akupunkturpunkt | Kundenanforderungen / Komplexe Produktstruktur |
| 2 Akupunkturpunkte | Gleichgewicht zwischen Angebot und Nachfrage |
| 4 Akupunkturpunkte | Produkte in großen Stückzahlen und mit einfacher Struktur |
| Sonstiges | Maßgeschneiderte Lösungen für besondere Anforderungen |
5.3 Produktionsweise
| Art (des Lebens) | Anforderungen |
|---|---|
| Automatisch | Das Produkt muss sich automatisch aus der Form lösen, darf nicht an der Form haften und muss sich leicht vom Roboter greifen lassen. |
| halbautomatisch | Die Produktion kann automatisch ablaufen |
| Manuell | Verwendung, wenn keine automatische Produktion möglich ist |
6.1 Spezifikationen für Stempel
| Prüfpunkte | Empfangs- und Inspektionskriterien |
|---|---|
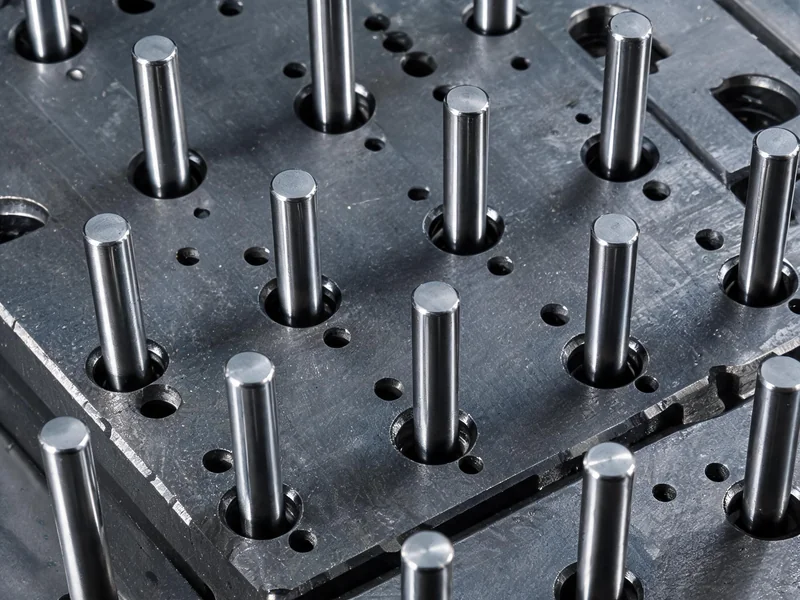
| Material (aus dem etw. hergestellt ist) | Vollharte Stifte aus Warmarbeitsstahl |
| Kleinster Durchmesser | mindestens Φ4 mm |
| Anforderungen an die Belastbarkeit | Ausgleich der Ausstoßkräfte, reibungsloser Ablauf |
| Reiseplan | Der höchste Punkt des aus der Form herausragenden Produktkerns muss mindestens 6 mm betragen. |
| Stong-Ausstoß | Keine Durchsteckverbindung |
6.2 Rückstellung des Ausstoßsystems
- Standardverfahren:Rückstellvorrichtung in Ausgangsposition zurückführen
- Bei kleinen/einfachen Formen können Federn verwendet werden, sofern die Lebensdauer der Form gewährleistet ist.
6.3 Stempelspalt
| Durchmesser des Fadenstichers | Passungsspiel |
|---|---|
| > Φ10 mm | 0,04 mm |
| ≤ Φ8 mm | 0,02 mm |
7. Abnahme des Angusssystems
| Prüfpunkte | Empfangs- und Inspektionskriterien |
|---|---|
| Seitliche Materialzufuhr | Die Position des Angusses erleichtert das Füllen und das Entnehmen des Formteils |
| Boden und Ecken des Strömungskanals | Es sind abgerundete Übergänge + Polierung erforderlich, scharfe Kanten sind nicht zulässig. |
| Länge des Angusses und des Schlackegefäßes | Mindestens 2 mm, angemessene Tiefe |
| Abmessungen der Angusshülse | Entspricht den Spezifikationen des Kolbens der Druckgussmaschine; wenn die Testmaschine nicht mit der Produktionsmaschine kompatibel ist, muss eine separate Angusshülse für den Testguss angefertigt werden. |
| Exzentrizität der Düse | Muss den Spezifikationen der Druckgussmaschine entsprechen |
| Querschnittsfläche des Angusses | Die richtige Größe beeinflusst die Füllgeschwindigkeit und die Porenbildung |
| Verteilkegel | Muss separat gekühlt werden |
8. Abnahme des Kühlsystems
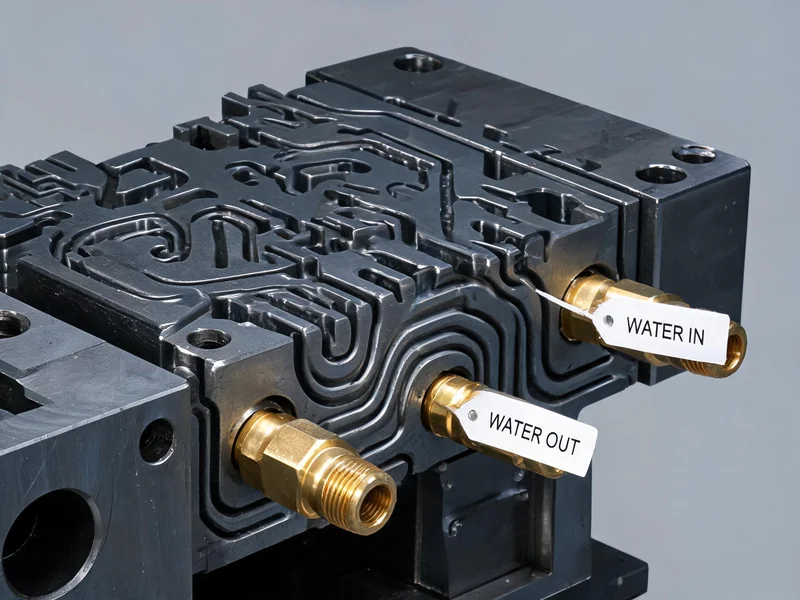
| Prüfpunkte | Empfangs- und Inspektionskriterien |
|---|---|
| Anforderungen an die Kühlung | Die Kühlkanäle sorgen für eine ausreichende Kühlung des Produkts; die Angusshülse und der Verteilerkegel müssen separat gekühlt werden. |
| Abstand zwischen den Wasserleitungen | Der Abstand zwischen den Wasserkanälen beträgt etwa 40 mm |
| Abstand zum Formhohlraum | mindestens 20 mm |
| Abstand zur Stiftschraube | 10 mm |
| Anschlussarten | Der Wasserauslauf wird direkt an den Formkern angeschlossen,Dichtungsring nicht verfügbar |
| Durchlässigkeit der Wasserwege | Die Kühlkanäle müssen frei von Verstopfungen sein und dürfen keine Undichtigkeiten aufweisen. |
| Import- und Exportkennzeichnung | Die Ein- und Ausgänge müssen deutlich gekennzeichnet sein. |
| Zahnform | Sofern nicht anders gewünscht, werden PT-Zähne angefertigt. |
Wichtige Kennzahlen:Abstand zwischen den Kühlkanälen 40 mm, Abstand zur Formkammer ≥ 20 mm, Abstand zur Auswerferschraube 10 mm – diese drei Zahlen sind die "unverzichtbaren Mindestanforderungen" für die Abnahme des Kühlsystems.
9. Abnahme des Schiebesystems
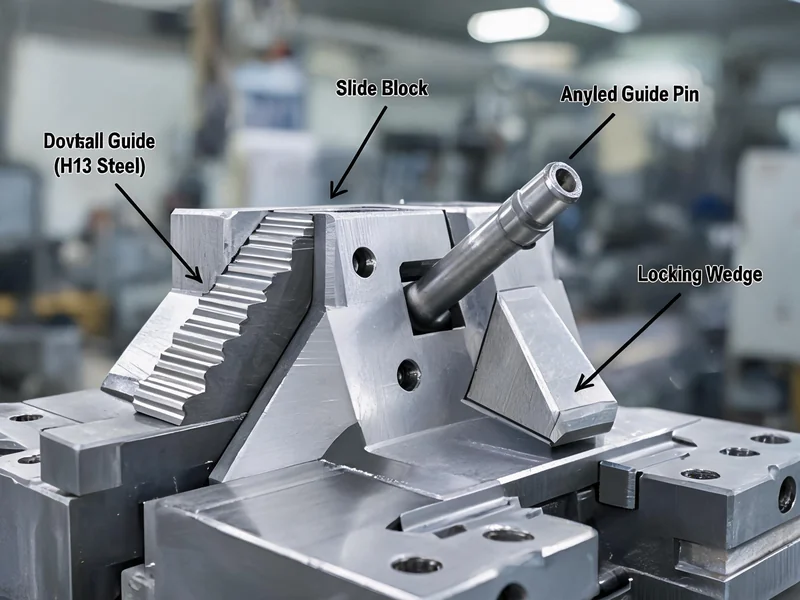
9.1 Effekte der Zeilenpositionierung
| Prüfpunkte | Empfangs- und Inspektionskriterien |
|---|---|
| Laufruhe | Läuft geschmeidig |
| Hub > 40 mm | Die Bewegung muss über einen Hydraulikzylinder und einen Mikroschalter gesteuert werden. |
| Durchmesser der schrägen Führungsstange | mindestens Φ20 mm |
| Innenläufer | Die inneren Gleitstücke möglichst nicht bearbeiten |
| Passende Segmentlänge | Der Abschnitt, in dem der Laufschlitten mit der Druckplatte zusammenwirkt, muss mindestens 2/3 der Länge des Laufschlittens betragen. |
9.2 Stahl für Gleitstücke
| Bedingungen | Anforderungen an das Stahlmaterial |
|---|---|
| Klebstoffstelle | Warmformstahl |
| Kleberfreie Stelle | Nitrieren von P20- oder 45#-Stahl |
9.3 Materialkanal und Bohrungen
- Unterhalb der Laufbahn muss eine Materialrinne angelegt werden.
- Kleine Bohrungen werden nicht separat entformt – sie werden zusammen mit der Fläche in die nächste Position befördert und anschließend maschinell bearbeitet.
- An der Form müssen Positionierungsbohrungen angebracht werden.
10. Abnahme der Formteile: Endgültige Überprüfung bei der Abnahme der Formwerkzeuge
10.1 Produktstruktur
| Abnahmepunkte | Norm |
|---|---|
| Maße (FAI/CPK) | Nach dem Polieren: FAI bestanden & CPK > 1,67 |
| Nachbearbeitungsstruktur | Vor der Formöffnung sind die nachbearbeitungsstrukturen, die nicht an der Form ausgeführt werden, zu berücksichtigen |
| Produktkanten | Scharfe Kanten sind nicht zulässig; die Ausbuchtung hat den Radius R1, die Vertiefung den Radius R2. |
10.2 Aussehen des Produkts
| Art des Defekts | Empfangs- und Inspektionskriterien |
|---|---|
| Kaltmuster oder Wellenmuster | entspricht den Abnahmekriterien des Kunden oder weist nach dem Polieren keine |
| Kantenabschnitt | Leicht zu schleifen und zu bearbeiten |
| Riss | Nicht erlaubt |
| Poren oder Schrumpfstellen | Nicht erlaubt |
| Häutung | Nicht zulässig; nach dem Polieren nicht vorhanden und erfüllt die Festigkeitsanforderungen |
| Kohlenstoffablagerungen | Das ist nicht zulässig; die Form muss regelmäßig von Kohlenstoffablagerungen befreit werden. |
| in eine Form kleben | Nicht erlaubt |
| Materialmangel | Nicht erlaubt |
10.3 Sonstige Produktanforderungen
| Sportereignis | Anforderungen |
|---|---|
| Entformung von schmalen, langen Bohrungen | Bei schmalen Bohrungen mit einem Durchmesser von < Φ2,5 mm, die nicht direkt in der Form bearbeitet werden, sondern nachträglich mechanisch bearbeitet werden sollen, muss dies zunächst von der SQCC genehmigt werden + Es müssen Positionierungsbohrungen in die Form eingearbeitet werden. |
| Trennfuge | Es sollten möglichst keine Vertiefungen vorhanden sein; die Kanten von Rahmen und Löchern dürfen nicht abgeschrägt sein; der Abstand zwischen den A- und B-Platten muss 0,1 mm betragen. |
| Entgasungsschlacke-Behälter | Es müssen ausreichend Schlackebehälter vorhanden sein; auch am Ende des Gießkanals muss sich ein Schlackebehälter befinden; bei der Entlüftung sollte eine direkte Verbindung zur Rinne vermieden werden, um Verletzungen zu vermeiden. |
Für die Endkontrolle wird empfohlen, sich an folgenden Richtlinien zu orientieren Prüfverfahren und Abnahmekriterien in der Aluminiumgussfertigung , um sicherzustellen, dass die Ergebnisse der Abnahme objektiv und glaubwürdig sind.
11. Vorschriften für die Wärmebehandlung und die Wartung von Werkzeugen
11.1 Anlassen und Wärmebehandlung
| Arbeitsverfahren | Anforderungen |
|---|---|
| Spannungsarmglühen | Nach der Grobbearbeitung und vor der Feinbearbeitung der Form muss Folgendes durchgeführt werden: |
| Härten und Anlassen | Der Wärmebehandlungsprozess muss streng kontrolliert werden, wobei 3. Nachhärtung |
11.2 Wartungsintervalle für Werkzeuge
| Wartungspunkte | Wartungsarbeiten |
|---|---|
| Nach der Serienfertigung von 6.000 Formen | Erste Spannungsarmglühbehandlung |
| Pro Produktionscharge 10.000 Formen | Spannungsarmglühen |
| Etwa alle sechs Monate | Einmaliges Ausbauen und Reinigen der Form |
| regelmäßig | Entfernung von Kohlenstoffablagerungen |
12. Richtwerte für die Preise von Druckgussformen
Die Preise für Druckgussformen werden von verschiedenen Faktoren beeinflusst, darunter die Art der Legierung, der Komplexitätsgrad, die Anzahl der Kavitäten, die Stahlgüte und die Anzahl der Gleitstücke. Die folgenden Richtpreise basieren auf Daten des chinesischen Marktes aus den Jahren 2025 bis 2026 und dienen als Grundlage für die Einschätzung des Beschaffungsbudgets.
12.1 Klassifizierung nach Legierungstyp und Komplexität
| Gussform Typ | Komplexität | Preisspanne (USD) | Preisspanne (RMB) | Lebenserwartung (Module) |
|---|---|---|---|---|
| Druckgussformen für Zinklegierungen | Einfach, einkammerig | $3,000~15,000 | 22.000 bis 108.000 ¥ | 500.000 bis 1,5 Millionen |
| Druckgussformen für Zinklegierungen | Mittel/Mehrkammer | $3,000~15,000+ | 22.000 bis 108.000 ¥+ | 500.000 bis 1,5 Millionen |
| Druckgussformen für Aluminiumlegierungen | Einfach, einkammerig | $5,000~20,000 | 36.000 bis 144.000 ¥ | 20.000 bis 30.000 |
| Druckgussformen für Aluminiumlegierungen | Mittlere Komplexität | $25,000~40,000 | 18.000 bis 288.000 ¥ | 50.000 bis 80.000 |
| Druckgussformen für Aluminiumlegierungen | Komplex mit mehreren Kammern | $50,000~80,000+ | 36.000 bis 576.000 ¥+ | 100.000+ |
| Autoteile aus Aluminiumlegierung (einkammerig) | Mittlere Komplexität | $25,000~60,000 | 18.000 bis 432.000 ¥ | 80.000 bis 150.000 |
| Autoteile aus Aluminiumlegierung (4–8 Kammern) | Komplex mit mehreren Kammern | $80,000~200,000 | 57,6 bis 1,44 Millionen ¥ | 80.000 bis 150.000 |
12.2 Preismultiplikator für die Anzahl der Formnester
| Anzahl der Formnester | Preis-Gewinn-Verhältnis | Anweisungen |
|---|---|---|
| 1 Akupunkturpunkt | 1x | Bezugsgröße |
| 2 Akupunkturpunkte | 1,4–1,6x | Gemeinsame Komponenten, nicht doppelt |
| 4 Akupunkturpunkte | 2,5–3x | Da Komponenten gemeinsam genutzt werden, nicht das Vierfache |
| 8 Akupunkturpunkte | höher | Schieber + Kühlung + ausgeglichene Strömungskanäle verursachen zusätzliche Kosten |
12.3 Zusammensetzung der Werkzeugkosten
| Kostenposten | Anteil an den Gesamtkosten der Form | Anweisungen |
|---|---|---|
| Kosten für die Werkzeugkonstruktion | 2%~3% | Groß: ca. 21 TP3T, Klein: ca. 2,5–31 TP3T |
| Bearbeitungskosten | ≤20% | CNC, EDM, Wärmebehandlung, Polieren usw. |
| Prüfkosten | 1%~2% | Prüfung der kritischen Maße, des Kupferstempels und des Formkerns |
| Kosten für die Formprüfung (≤ 800 t) | 1%~1.5% | Formen unter 800 T |
| Kosten für die Formprüfung (>800 t) | 2% | Formen mit einer Kapazität von über 800 t |
| Kosten für Wartung und Instandhaltung (≤ 800 t) | 1%~1.5% | Fehlerbehebung, Leistungsoptimierung, Garantie |
| Kosten für Wartung und Instandhaltung (>800 t) | 2% | Großformen |
| Versandkosten | 0.5%~1.5% | Je nach Standort des Kunden |
| Steuern und Abgaben | ca. 91 TP3T | Die Kosten werden nach Abzug der Materialkosten vom Unternehmen übernommen. |
12.4 Weitere Faktoren, die den Preis beeinflussen
| Faktor | Preiseinfluss |
|---|---|
| Stahlgüte: ESR H13 im Vergleich zu normalem H13 | ESR H13 ist pro Kilogramm 20% bis 40% teurer |
| Schiebeelement/Schrägdach | Erhöhung der Werkzeugkosten um 15% bis 25% + 1 bis 2 Wochen Testzeit |
| Hochglanzpolieren | Zusätzliche Kosten für Oberflächenbehandlung und Polieren |
| Strukturierung/Ätzung | Zusätzliche Kosten für die Texturbearbeitung |
| Präzision mit engen Toleranzen | Erhöhung der Bearbeitungs- und Prüfkosten |
Schnellberechnung des Preises:Druckgussformen aus Aluminiumlegierung (mittlere Komplexität, eine Kavität) kosten etwa 180.000 bis 288.000 ¥; Formen für Automobilteile mit vier Kavitäten kosten etwa 576.000 bis 1.440.000 ¥. Bei einer Lebensdauer der Form von 80.000 bis 150.000 Formzyklen belaufen sich die Abschreibungskosten auf etwa 0,36 bis 3,6 ¥ pro Stück.
Informationen zur Strategie zur Abwägung zwischen Mindestbestellmengen für Aluminiumgussteile und Werkzeugkosten finden Sie unter Häufig gestellte Fragen zu Druckgusswerken und Lieferfristen . Was die Investition in Werkzeuge in der Prototypenphase betrifft, empfehlen wir, sich an folgenden Richtwerten zu orientieren: Eine umfassende Analyse der Konstruktion von Aluminiumdruckgussformen .
13. Übersicht über die Abnahmekriterien für Druckgussformen
Die folgende Übersicht fasst alle 9 Hauptkategorien der Formabnahme sowie die Abnahme der Fertigteile zusammen und kann direkt ausgedruckt und für die Abnahme vor Ort verwendet werden.
| Nummer | Abnahme-Kategorien | Prüfpunkte | Empfangs- und Inspektionskriterien | bestanden |
|---|---|---|---|---|
| 一 | Aussehen der Form | Abmessungen | Entspricht den Spezifikationen der Druckgussmaschine und den Konstruktionszeichnungen | ☐ |
| Gewichte | Entspricht den geforderten Spezifikationen für Druckgussmaschinen | ☐ | ||
| Werkzeugkennzeichnung | Jede Schalung erhält eine Schalungsnummer; bei A/B-Platten kommt der Produktname hinzu. | ☐ | ||
| 二 | Werkzeugmaterial & Härte | Material der Formkerne | Warmarbeitsstahl der Klasse H13 (2344/8407/SKD61), ohne Schweißausbesserungen | ☐ |
| Härte des Formkerns | HRC 46–52, mit Wärmebehandlungszertifikat | ☐ | ||
| Härte des Gleitstücks | HRC 46–52 | ☐ | ||
| Formrohling | LKM-Norm oder andere Normen, reibungsloser Betrieb bei hohen Temperaturen | ☐ | ||
| Lebensdauer der Form | Aluminium: 100.000 bis 200.000 Formen / Zink: 300.000 Formen | ☐ | ||
| 三 | Formtyp | Mittlere Düse | Erfüllung der Qualitätsanforderungen + Parameter der Druckgussmaschine | ☐ |
| Exzentrizität der Düse | Entspricht den Spezifikationen der Druckgussmaschine | ☐ | ||
| 四 | Formnest | 1 Akupunkturpunkt | Entsprechend den Kundenwünschen | ☐ |
| 2 Akupunkturpunkte | Die Produktionsmenge deckt den Produktionsbedarf ab | ☐ | ||
| 4 Akupunkturpunkte | Die Komplexität der Produktstruktur lässt dies zu | ☐ | ||
| Sonstiges | Besondere Anforderungen | ☐ | ||
| 五 | Produktionsweise | Automatisch | Automatische Entnahme, keine Anhaftung an der Form, einfache Handhabung mit dem Roboter | ☐ |
| halbautomatisch | Kann automatisch produzieren | ☐ | ||
| Manuell | Verwendung ohne automatische Bedingungen | ☐ | ||
| 六 | Auswerfersystem | Nadelhalter | Warmarbeitsstahl, vollgehärtet, ≥ Φ4 mm, Ausstoß ≥ 6 mm | ☐ |
| Zurück | Rückstellvorrichtung (Feder nur bei kleinen Modellen) | ☐ | ||
| Spalt | >Φ10: 0,04 mm / ≤Φ8: 0,02 mm | ☐ | ||
| 七 | Gießsystem | Seitliche Materialzufuhr | Einfach zu befüllen und zu entnehmen | ☐ |
| Strömungskanal | Abgerundete Kanten + poliert, keine scharfen Kanten | ☐ | ||
| Anguss/Schlackegefäß | Länge ≥ 2 mm | ☐ | ||
| Angusshülse | Entspricht den Spezifikationen für Kolben von Druckgussmaschinen | ☐ | ||
| Querschnittsfläche des Angusses | Die richtige Größe | ☐ | ||
| 八 | Kühlsystem | Anforderungen an die Kühlung | Ausreichende Kühlkanäle, separate Kühlung von Angusshülse und Verteilerkegel | ☐ |
| Abstand zwischen den Wasserleitungen | Abstand ca. 40 mm, Abstand zur Formkavität ≥ 20 mm | ☐ | ||
| Anschlussarten | Der Wasserauslauf wird direkt an den Formkern angeschlossen, ohne Dichtung. | ☐ | ||
| Durchgängigkeit | Die Wasserleitungen sind durchgängig und dicht, die Ein- und Ausgänge sind gekennzeichnet. | ☐ | ||
| 九 | Schiebesystem | Bewegungen der Fußstellung | Reibungsloser Lauf, bei >40 mm mit Hydraulikzylinder | ☐ |
| Schrägführung | ≥Φ20 mm | ☐ | ||
| Übergangsabsatz | ≥ 2/3 der Zeilenlänge | ☐ | ||
| Stahlmaterial | Stahl mit Klebezone, warmgeformt / P20-Nitrierung ohne Klebezone | ☐ | ||
| 十 | Produktstruktur | Abmessungen | FAI bestanden & CPK > 1,67 | ☐ |
| Nachbearbeitungsstruktur | Das erfährt man vor dem Formenbau | ☐ | ||
| Ecken und Kanten | R1 ist konvex, R2 ist konkav, es gibt keinen spitzen Winkel | ☐ | ||
| Elf | Produktdesign | Kaltmuster/Wellmuster | entspricht den Annahmekriterien oder weist nach dem Polieren keine | ☐ |
| Rohzuschnitt | Leicht zu schleifen | ☐ | ||
| Riss | Nicht erlaubt | ☐ | ||
| Poren/Schrumpfporen | Nicht erlaubt | ☐ | ||
| Häutung | Nicht erlaubt | ☐ | ||
| Kohlenstoffablagerungen | Nicht erlaubt | ☐ | ||
| in eine Form kleben | Nicht erlaubt | ☐ | ||
| Materialmangel | Nicht erlaubt | ☐ | ||
| Zwölf | der Rest | Trennfuge | Keine Vertiefungen, Spalt zwischen A- und B-Platte 0,1 mm | ☐ |
| Entgasungsschlacke-Behälter | Genug, am Ende ist ein Restbeutel | ☐ | ||
| Längliche Öffnung | <Φ2.5mm后加工,须定位孔 | ☐ | ||
| Dreizehn | Wärmebehandlung und Pflege | Anlassen | Entspannen nach der Grobbearbeitung, dreimaliges Härten und Anlassen | ☐ |
| Wartungsintervalle | Erste Wartung nach 6.000 Formzyklen / Tempern nach 10.000 Formzyklen / Reinigung alle sechs Monate | ☐ |
Benötigen Sie Dienstleistungen im Bereich der Konstruktion und Fertigung von Druckgussformen?
Ningbo Hexin Mould & Plastic Co., Ltd. – 16 Jahre Erfahrung im Aluminiumguss; bietet Komplettlösungen für den Druckgussprozess, von der Konstruktion und Fertigung der Formen bis hin zur Abnahme
Jetzt beraten lassen →14. Häufig gestellte Fragen und Risikohinweise
Risiko 1: Verwendung minderwertiger Materialien
P20 als H13 ausgeben → Doppelte Überprüfung durch Härtetest und Materialzertifikat. Die Warmermüdungsfestigkeit von P20 ist weitaus schlechter als die von H13, wodurch sich die Lebensdauer der Form um mehr als 50% verkürzen kann.
Risiko 2: Unzureichende Kühlung
Zu großer Abstand zwischen den Kühlkanälen oder zu geringer Abstand zur Formkammer → Risse durch thermische Ermüdung. Bei der Abnahme müssen die beiden verbindlichen Vorgaben – 40 mm Abstand zwischen den Kühlkanälen und 20 mm Abstand zur Formkammer – unbedingt eingehalten werden.
Risiko 3: Unzureichende Passung des Schiebers
Abstand zwischen Führungsschiene und Druckplatte < 2/3 → Der Schlitten sitzt locker, es entstehen Grate. Dies wirkt sich direkt auf die Abmessungen und das Erscheinungsbild des Produkts aus.
Risiko 4: Zu dünner Stecker
Durchmesser < Φ4 mm → Anfällig für Brüche und Blockierungen. Produktionsausfälle + hohe Reparaturkosten.
Risiko 5: Verschleierung von Nachschweißarbeiten
Hohes Risiko für thermische Ermüdungsrisse im Nachschweißbereich → Sichtprüfung + zerstörungsfreie Prüfung. Nachschweißstellen sind die Hauptursache für vorzeitige Ausfälle von Werkzeugen.
Informationen zum gesamten Prozess der Auswahl und Beschaffung von Aluminiumgussteilen für die Automobilindustrie finden Sie unter Druckgussdienstleistungen und Auswahl von Aluminiumgussteilen . Wenn Sie mehr über die Anwendungsbereiche des Niederdruckgussverfahrens erfahren möchten, lesen Sie bitte Einsatzbereiche und typische Anwendungen des Niederdruckgusses .
15. FAQ: Häufig gestellte Fragen zur Abnahme von Druckgussformen
Frage 1: Welche Härte muss der Formkern einer Druckgussform aufweisen?
Die Anforderungen an die Härte des Formkerns bei Druckgussformen lauten wie folgt: HRC 46–52… Es muss Warmarbeitsstahl der Klasse H13 (z. B. 2344, 8407, SKD61) verwendet werden, und es sind Material- und Wärmebehandlungszertifikate vorzulegen.
Frage 2: Welcher Stahl wird für Druckgussformen verwendet? Kann man P20 verwenden?
Die Norm „Mo Ren“ schreibt die Verwendung vor Wärmebeständiger Stahl der Klasse H13(2344/8407/SKD61). Bei Gleitstücken mit Klebestellen muss ebenfalls Warmformstahl verwendet werden; ohne Klebestellen kann nitrierter P20- oder 45#-Stahl verwendet werden. P20 wird für Formkerne nicht empfohlen.
Frage 3: Wie hoch ist die Lebensdauer eines Druckgusswerkzeugs in der Regel – in Zehntausend Formzyklen?
Die Lebensdauer von Druckgussformen aus Aluminiumlegierung beträgt 100.000 bis 200.000 Formzyklen, die Lebensdauer von Druckgussformen aus Zinklegierungen kann bis zu 300.000 Formzyklen. Die Lebensdauer einer Form hängt eng mit dem Werkstoff, der Wärmebehandlung und den Wartungsintervallen zusammen.
Frage 4: Welche Abnahmekriterien gelten für Poren in Druckgussteilen?
DruckgussprodukteEs dürfen keine Poren oder Schrumpfstellen vorhanden sein., wobei Risse, Abblätterungen, Rußablagerungen, Anhaftungen an der Form und Materialmangel nicht zulässig sind. Kaltstellen oder Wellen müssen den Abnahmekriterien des Kunden entsprechen oder nach dem Polieren nicht mehr erkennbar sein.
Frage 5: Wie lange beträgt der Wartungszyklus für Druckgussformen?
Serienfertigung mit neuen Formen 6000 nach dem FormenEs muss eine erste Spannungsarmglühbehandlung durchgeführt werden, danachpro 10.000 FormenEs muss eine Spannungsarmglühung durchgeführt werden,alle sechs MonateDie linke und rechte Form müssen jeweils einmal ausgebaut und gereinigt werden, und es muss regelmäßig eine Entkarbonisierung durchgeführt werden.
Frage 6: Welche Nachweise sind für die Abnahme von Druckgussformen erforderlich?
Für die Abnahme von Druckgussformen ist Folgendes erforderlich:Dokumentation(Materialbericht zu warmgeformten Stählen der Klasse H13),Wärmebehandlungszertifikat(HRC 46–52 Härtebericht),Konstruktionszeichnungen für Formen,Protokoll zur Maßprüfungusw.