Umfassende Analyse des Drahtziehverfahrens für Metalloberflächen: Funktion, Arten, Vergleich der Verfahren und häufig gestellte Fragen
Autor:H.K.X Veröffentlicht am:2026-08-02 Kategorie:Nachrichten Aufrufe:1234
Zusammenfassung:
Umfassende Analyse des Drahtziehverfahrens für Metalloberflächen: Behandelt werden die fünf Haupttypen – geradlinige, unregelmäßige, wellenförmige, spiralförmige und schraubenförmige Strukturen. Es werden die Unterschiede zwischen dem Drahtziehverfahren und den Verfahren Sandstrahlen sowie Polieren verglichen und häufig auftretende Fragen wie Kaltverfestigung und ungleichmäßige Struktur geklärt. Eine Pflichtlektüre für Ingenieure – klicken Sie hier, um den vollständigen Artikel zu lesen.
Katalog der Artikel[Versteckt]
I. Funktion und Wirkung des Drahtziehens
Die zentrale Funktion des Drahtziehverfahrens besteht darin, durch mechanische Reibung eine äußerst feine Struktur auf der Metalloberfläche zu erzeugen, wodurch folgende Funktionen erreicht werden:
- Kratzer ausbessern:Wenn an Metalloberflächen punktuelle Kratzer auftreten, wird mit einer Drahtziehmaschine eine einheitliche Kratzstruktur über die gesamte Fläche erzeugt (wodurch die Wandstärke verringert wird), um die ursprünglichen Kratzer zu überdecken. Dies ist einer der häufigsten Anwendungsfälle. Zwar kommt es nach der Bearbeitung zu einer Kaltverfestigung, die die Materialeigenschaften verändert, doch da sich Kratzer in der Produktion kaum vollständig vermeiden lassen, ist die Reparatur durch Drahtziehen nach wie vor eine weit verbreitete Methode.
- Verschönerung und Dekoration:Das Drahtziehen entfernt nicht nur Kratzer auf der Oberfläche von Aluminiumblechen, sondern verleiht der Metalloberfläche zudem ein einzigartiges dekoratives Aussehen. Durch unterschiedliche Strukturdesigns lassen sich vielfältige visuelle Effekte erzielen, die von einem industriellen Look bis hin zu raffinierter Eleganz reichen.
Technischer Hinweis:Beim Drahtziehen kommt es zu einer Kaltverfestigung, wodurch sich bestimmte mechanische Eigenschaften des Werkstoffs verändern. Daher sollte das Drahtziehen in Fällen, in denen die ursprünglichen Eigenschaften des Werkstoffs erhalten bleiben sollen, mit Bedacht eingesetzt oder durch eine anschließende Wärmebehandlung ergänzt werden, um die Eigenschaften wiederherzustellen.
II. Die wichtigsten Arten des Drahtziehens
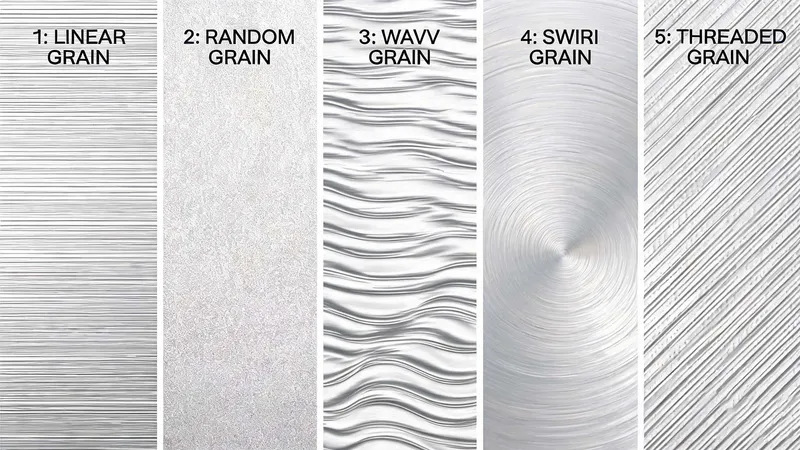
Durch das Drahtziehen lassen sich je nach dekorativen Anforderungen verschiedene Oberflächenstrukturen erzielen; zu den gängigsten zählen fünf Arten: gerade Struktur, unregelmäßige Struktur, Wellenstruktur, Wirbelstruktur und Gewindestruktur.
1. Geradlinige Bürstung
Durch mechanisches Reiben werden auf der Oberfläche von Aluminiumblechen geradlinige Rillen erzeugt, was sowohl dem Entfernen von Kratzern als auch der optischen Aufwertung der Oberfläche dient. Bei der geradlinigen Bürstung unterscheidet man zwischen durchgehenden und unterbrochenen Rillen:
- Durchgehende Fadenmuster:Die Oberfläche der Aluminiumplatte wird mit einem Scheuertuch oder einer Edelstahlbürste durch kontinuierliches, horizontales und geradliniges Reiben bearbeitet (z. B. durch manuelles Schleifen oder durch Einspannen einer Drahtbürste in eine Hobelmaschine, um die Aluminiumplatte abzuschleifen). Durch Variieren des Drahtdurchmessers der Edelstahlbürste lassen sich unterschiedlich grobe oder feine Strukturen erzielen.
- Unterbrochene Linien:Die Bearbeitung erfolgt in der Regel auf einer Polier- oder Strukturiermaschine. Das Prinzip basiert auf zwei Sätzen gleichsinnig rotierender Differentialwalzen: Der obere Satz besteht aus schnell rotierenden Schleifwalzen, der untere aus langsam rotierenden Gummiwalzen. Die Aluminium- oder Aluminiumlegierungsplatten werden zwischen diesen beiden Walzensätzen hindurchgeführt und dabei mit feinen, unterbrochenen geraden Rillen versehen.
2. Unregelmäßige Drahtstruktur
Eine unregelmäßige, matt-strukturierte Oberfläche ohne deutliche Muster, die durch die Hin- und Herbewegung sowie die Reibung der Aluminiumplatte unter einer mit hoher Geschwindigkeit rotierenden Kupferdrahtbürste entsteht. Diese Bearbeitungsmethode stellt hohe Anforderungen an die Oberflächenqualität von Aluminium- oder Aluminiumlegierungsplatten und eignet sich für Anwendungen, bei denen eine dezente, sanfte Haptik gewünscht ist.
3. Gewelltes Drahtziehen
Diese Struktur wird in der Regel auf einer Polier- oder Rillmaschine hergestellt, wobei die axiale Bewegung der oberen Walzengruppe genutzt wird, um die Oberfläche von Aluminium- oder Aluminiumlegierungsplatten zu bearbeiten und so eine wellenförmige Struktur zu erzeugen. Die wellenförmige Struktur vermittelt ein Gefühl von Bewegung und einen dynamischen visuellen Effekt und wird häufig für Produkte mit starkem dekorativem Charakter verwendet.
4. Optische Drehung (Optische Drehung)
Diese Struktur entsteht durch das rotierende Polieren der Oberfläche von Aluminium- oder Aluminiumlegierungsplatten mit einer zylinderförmigen Filz- oder Nylonrolle, die auf einer Bohrmaschine montiert ist, wobei eine mit Kerosin verdünnte Polierpaste verwendet wird. Dieses Verfahren wird häufig zur dekorativen Bearbeitung von runden Schildern und kleinen Zierzifferblättern eingesetzt und erzeugt eine einzigartige, konzentrische Kreisstruktur.
5. Gewindezug
Man befestigt einen kleinen Motor, auf dessen Welle ein runder Filz aufgespannt ist, auf der Tischplatte in einem Winkel von etwa 60 Grad zur Tischkante. Außerdem fertigt man einen Schlitten an, der mit einer festen Aluminiumleiste versehen ist; auf diesen Schlitten wird ein Stück Polyesterfolie mit geraden Kanten geklebt, um die Breite der Gewindemuster zu begrenzen. Durch die Drehung des Filzes und die geradlinige Bewegung des Schlittens werden auf der Oberfläche der Aluminiumplatte gleichmäßige Gewindemuster erzeugt.
III. Häufig gestellte Fragen zum Drahtziehverfahren
Frage 1: Muss das Drahtziehen unbedingt auf einer ebenen Fläche erfolgen?
Das Drahtziehen lässt sich auf ebenen Flächen relativ leicht durchführen und ist auch bei Oberflächen mit geringer Krümmung möglich; bei großer Krümmung ist die Bearbeitungsqualität jedoch schwer zu kontrollieren. Daher wird bei Bauteilen mit großer Krümmung in der Regel empfohlen, diese zunächst zu ziehen und anschließend zu formen oder sie aus gezogenen Blechen durch Stanzen zu formen.
Frage 2: Erst galvanisieren, dann drahtziehen oder erst drahtziehen, dann galvanisieren?
In der Regel erfolgt zunächst das Bürsten und anschließend die Galvanisierung, was kostengünstiger ist. In Fällen, in denen das Erscheinungsbild von entscheidender Bedeutung ist, wird das Bürsten auch erst nach der Galvanisierung durchgeführt; hierfür muss jedoch die Galvanisierungsschicht ausreichend dick sein und die Bürsttiefe angemessen kontrolliert werden, was zu einem deutlichen Kostenanstieg führt.
Frage 3: Wie wird die gebürstete Oberfläche auf Edelstahl hergestellt?
Die Oberflächenbearbeitung von Edelstahl durch Schleifen erfolgt ebenfalls mithilfe mechanischer Schleifscheiben und ähnlicher Verfahren. So werden beispielsweise Vakuumprodukte aus Edelstahl üblicherweise mit Schleifpapier der Körnung 180 oder 240 mattgeschliffen.
Frage 4: Welcher Arbeitsschritt wird zuerst durchgeführt: Drahtziehen oder Stanzen?
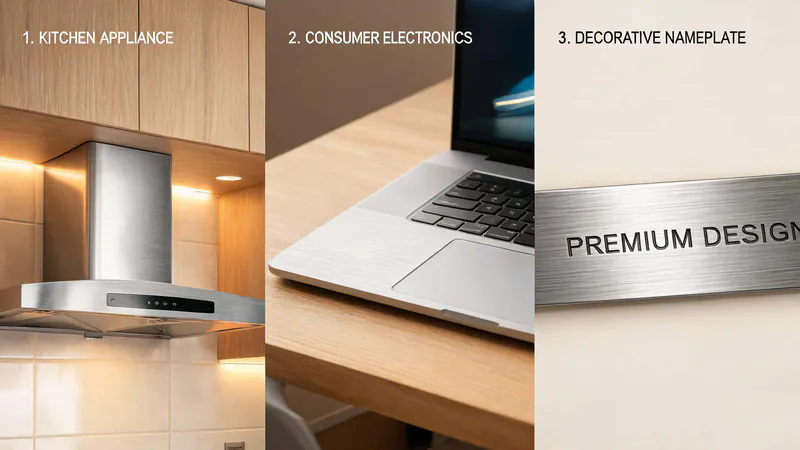
Das Drahtziehen nach dem Stanzen ist sehr kostspielig und eignet sich daher nur für kleine IT- und Digitalprodukte mit hoher Gewinnspanne. Bei größeren Haushaltsgeräten (wie Dunstabzugshauben, Desinfektionsschränken, Reiskochern usw.) werden zur Erzielung eines Drahtzieheffekts in der Regel bereits drahtgezogene Bleche (z. B. Edelstahl SUS430) zum Stanzen verwendet. Edelstahl wird nur selten verwendet, da er teuer ist – gewöhnliche Edelstahlbleche kosten etwa 8.000 Yuan/Tonne (aus chinesischer Produktion), nach dem Drahtziehen etwa 10.000 Yuan/Tonne; gewöhnliche Edelstahlbleche der Sorte SUS304 aus chinesischer Produktion kosten etwa 25.000 Yuan/Tonne. Edelstahl wirkt optisch hochwertig, weist jedoch eine hohe Ausschussquote bei der Verarbeitung auf. Bei der Verbindung kommen in der Regel nur Nieten oder TOX-Schweißen in Frage, was die Prozesssteuerung erschwert.
Frage 5: Kann bei Aluminiumdruckgussteilen eine gebürstete Oberfläche erzielt werden?
Aluminiumdruckgussteile können einer Oberflächenbearbeitung mit gebürsteter Optik unterzogen werden; anschließend wird eine Schutzschicht (eine oxidationshemmende Lackschicht) aufgesprüht. Außerdem kann bei Kunststoffteilen die gebürstete Optik direkt durch Galvanisieren erzielt werden, wobei das Ergebnis dem von Aluminium kaum zu unterscheiden ist.
Frage 6: Gibt es einen Zusammenhang zwischen dem Drahtziehen und der Oxidation?
Das Drahtziehen steht in keinem Zusammenhang mit der Oberflächenoxidation, muss jedoch vor der Oxidation erfolgen. Eine durch natürliche Oxidation entstandene Oberfläche ist als Qualitätsmangel anzusehen, da sich deren Oxidschicht in Zusammensetzung und Aussehen deutlich von einer speziell behandelten Oxidschicht unterscheidet. Das Färben ist keine Nachbehandlung der Oxidation, sondern erfolgt gleichzeitig mit der Oxidation. Es gibt die folgenden drei gängigen Verfahren zur Oxidationsfärbung:
- Farbige Eloxalschicht:Die Eloxalschicht von Aluminium erhält ihre Farbe durch die Adsorption von Farbstoffen.
- Selbstfärbende Eloxalschicht:Bei bestimmten Aluminiumwerkstoffen bildet sich unter Einwirkung der Elektrolyse in einer geeigneten Elektrolytlösung (in der Regel auf Basis organischer Säuren) spontan eine farbige Eloxalschicht aus der Legierung selbst.
- Elektrolytische Färbung:Die Färbung der Eloxalschicht erfolgt durch die elektrolytische Abscheidung von Metallen oder Metalloxiden in den Poren der Oxidschicht.
Ergänzende Anmerkung:Neben dem Bürsten wird bei der Oberflächenbehandlung von Aluminium häufig auch das Sandstrahlen eingesetzt, das ebenfalls dazu dient, Kratzer zu kaschieren und das Erscheinungsbild zu verschönern.
IV. Vergleich zwischen Drahtzieh- und Heißprägeverfahren
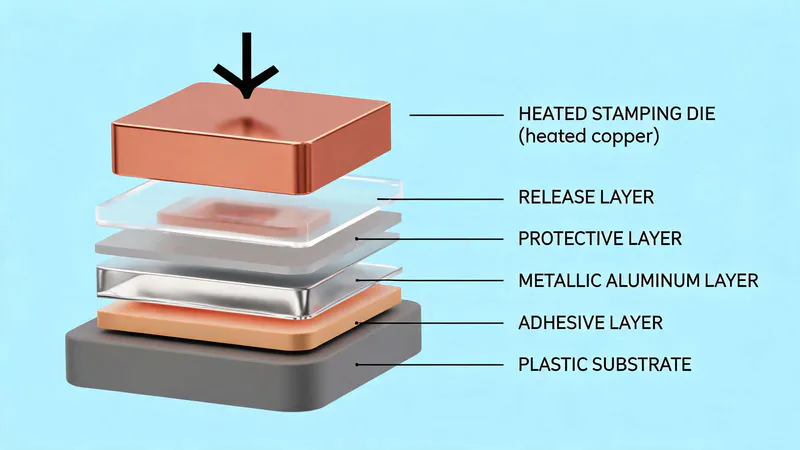
Mit dem Heißprägeverfahren (elektrochemischer Aluminiumtransfer) lässt sich auf der Oberfläche von Kunststoffteilen ein Effekt erzielen, der einer gebürsteten Oberfläche ähnelt. Beide Verfahren haben ihre jeweiligen Anwendungsbereiche und sind nicht einfach gegeneinander austauschbar. Nachfolgend sind die wichtigsten Unterschiede aufgeführt:
| Vergleichsmaßstab | Drahtziehverfahren | Heißprägung |
|---|---|---|
| Geeignete Untergründe | Blechbauteile (Aluminium, Edelstahl usw.) | Papier, Kunststoff, Textilien |
| Funktionsprinzip | Durch mechanische Reibung entstehende Struktur | Heißtransfer: Übertragung der Heißprägefolie auf die Oberfläche des Trägermaterials |
| Kostenvergleich | Etwas günstiger (rein im Vergleich der Herstellungsverfahren) | Etwas höher, aber die Unterschiede bei den Kosten für Trägermaterial und Konstruktion sind noch größer |
| typische Anwendung | Frontblenden für Haushaltsgeräte, Gehäuse für digitale Geräte, Beschriftungen | Frontblenden für DVD-Player, Audiovisuelle Produkte, Zierelemente |
| Textur-Effekt | Naturbelassene Metallstruktur, verschleißfest | Durch die Verwendung verschiedener Heißprägefolien lassen sich unterschiedliche Glanzgrade und Körnungen erzielen. |
| Formenbau und Konstruktion | Direkte Bearbeitung von Plattenmaterial | Die Eignung von Kunststoffteilen für das Heißprägen muss berücksichtigt werden |
Es ist zu beachten, dass die beiden Verfahren für unterschiedliche Anwendungsfälle geeignet sind und ein reiner Kostenvergleich daher nur von begrenztem Wert ist. Bei der tatsächlichen Auswahl müssen auch weitere Kostenunterschiede berücksichtigt werden, die sich aus der Werkzeugauslegung, der Konstruktion sowie Materialänderungen ergeben – diese übersteigen häufig bei weitem die Kostenunterschiede des Verfahrens selbst.
V. Technische Grundlagen des Heißprägeverfahrens
Das Heißprägen ist eine Form des Thermotransferdrucks. Bei der Erzeugung eines gebürsteten Effekts auf der Oberfläche von Kunststoffteilen bestimmen die folgenden drei entscheidenden Faktoren die Qualität des Heißprägens:
1. Auswahl des Materials für die Heißprägeplatte
Als Material für den Druckkopf eignet sich Rotkupfer am besten, da es über gute Wärmeableitung und Wärmeleitfähigkeit verfügt, unter den Metallen als neutrales Material gilt, weder zu weich noch zu hart ist, sich leicht bearbeiten lässt, eine gewisse Elastizität aufweist und sehr langlebig ist. In der Praxis entscheiden sich viele Hersteller aus Kostengründen für Druckplatten aus Aluminiumlegierung. Allerdings ist Aluminium zu weich und weist eine geringe Lebensdauer auf. Bei großen Stückzahlen müssen die Druckplatten neu angefertigt werden, was mit nicht unerheblichen Kosten verbunden ist; dies sollte daher umfassend abgewogen werden.
2. Prozessbedingungen für das Heißprägeverfahren
Es umfasst im Wesentlichen drei Parameter:Heißpräge-Druck,Heißpräge-Temperaturim Gesang antwortenHeißprägezeit. Diese drei Faktoren müssen entsprechend den Eigenschaften des Trägermaterials und der Heißprägefolie aufeinander abgestimmt und optimiert werden.
3. Auswahl der Heißprägefolie
Dies ist der entscheidende Faktor. Das Heißprägepapier muss auf die jeweiligen Untergründe abgestimmt sein – es gibt kein Heißprägepapier, das für alle Materialien gleichermaßen geeignet ist. Dies hat direkten Einfluss auf die Haftfestigkeit beim Heißprägevorgang. Bei der Auswahl muss je nach den Eigenschaften des Untergrunds (z. B. Kunststoffart, Oberflächenenergie usw.) die entsprechende Heißprägefolie ausgewählt werden.
Weitere Anwendungsmöglichkeiten:Magische Spiegelelemente (die häufig bei audiovisuellen Produkten zum Einsatz kommen) werden durch Heißprägen einer reflektierenden Folie auf PMMA-Platten hergestellt (manchmal wird auch ein Galvanisierungsverfahren verwendet). Die gebürstete Oberfläche von Kunststoffteilen wird in der Regel durch Heißprägen erzielt, wobei unter Einwirkung von hoher Temperatur und hohem Druck in der Heißprägepresse die Substanz der Prägefolie auf die Kunststoffoberfläche übertragen wird.
Schlussbemerkungen
Das Brushing-Verfahren ist eine klassische Technik zur Oberflächenbehandlung von Metallen und findet aufgrund seiner doppelten Funktion – der Beseitigung von Fehlern und der Verschönerung des Erscheinungsbildes – breite Anwendung in Bereichen wie Haushaltsgeräten, Digitalprodukten und Dekorplatten. Von geraden bis zu unregelmäßigen Strukturen, von Wellen- bis zu Spiralmuster – die verschiedenen Strukturarten bieten einen großen Spielraum für das Produktdesign. Gleichzeitig spielt das Heißprägeverfahren als Alternative zur Erzielung eines Brushed-Effekts bei Kunststoffteilen in bestimmten Bereichen ebenfalls eine wichtige Rolle.
In der praktischen Produktion müssen bei der Entscheidung, ob Drahtprägung oder Heißprägung zum Einsatz kommen soll, welche Prägungsart gewählt wird und wie die Prozessreihenfolge gestaltet wird, die Produktpositionierung, das Kostenbudget, die Losgröße und die Materialeigenschaften umfassend berücksichtigt werden – es reicht nicht aus, lediglich einzelne Prozessparameter zu vergleichen.