Ein umfassender Leitfaden zum Elektrotauchlackierverfahren: Eine umfassende Analyse von den Grundlagen bis zur Anwendung
Autor:H.K.X Veröffentlicht am:2026-08-17 Kategorie:Nachrichten Aufrufe:2570
Zusammenfassung:
Die Elektrotauchlackierung ist ein Beschichtungsverfahren, bei dem Lack unter Einwirkung eines elektrischen Feldes gezielt auf die Oberfläche eines Werkstücks aufgebracht wird. Im englischen Begriff steht "electro" für Galvanisierung, elektrisch oder Elektrolyse, "phoretic" für die Leitfähigkeit zwischen Atomen und "deposition" für Ablagerung oder Niederschlag. Im Chinesischen wird dieses Verfahren auch als „elektrophoretische Beschichtung“, „elektrophoretische Lackierung“ oder „elektrophoretischer Lack“ bezeichnet.
Die Elektrotauchlackierung ist ein spezielles Beschichtungsverfahren, bei dem durch ein angelegtes elektrisches Feld die in der Elektrotauchlösung suspendierten Partikel wie Pigmente und Harze gezielt bewogen und auf der Oberfläche des Elektrodenuntergrunds abgeschieden werden. Als eine der Kerntechnologien der modernen industriellen Beschichtung findet die Elektrotauchlackierung aufgrund ihrer herausragenden Vorteile wie hohe Effizienz, hohe Haftfestigkeit, Umweltfreundlichkeit und geringer Energieverbrauch breite Anwendung in Branchen wie dem Automobilbau, der Metallverarbeitung, der Elektronik- und Elektroindustrie, dem Bauwesen, dem Schiffbau sowie der Luft- und Raumfahrt.
Katalog der Artikel[Versteckt]
- I. Was ist die Elektrotauchlackierung?
- II. Merkmale und Vorteile der Elektrophorese-Lackierung
- III. Grenzen der Elektrophorese-Lackierung
- IV. Funktionsprinzip der Elektrotauchlackierung
- V. Ablauf des Elektrotauchlackierverfahrens
- VI. Aufbau einer Elektrotauchlackieranlage
- VII. Prozessparameter für die Elektrotauchlackierung
- VIII. Häufig gestellte Fragen und Lösungen
- IX. Anwendungsbereiche der Elektrophorese-Lackierung
- X. Häufig gestellte Fragen (FAQ) zur Elektrotauchlackierung
I. Was ist die Elektrotauchlackierung?
Definition und Überblick
Bei der Elektrotauchlackierung werden durch ein angelegtes elektrisches Feld die in der Elektrotauchlacklösung suspendierten Partikel wie Pigmente und Harze gezielt bewogen und auf der Oberfläche des Elektrodenuntergrunds abgeschieden. Während des Elektrotauchlackierprozesses bewegen sich die geladenen Partikel unter dem Einfluss des elektrischen Feldes auf die Elektroden zu und lagern sich auf der Oberfläche des Werkstücks ab. Durch die Anpassung der elektrischen Feldstärke und der Zusammensetzung der Elektrotauchlösung lassen sich die Schichtdicke und die Eigenschaften der Beschichtung steuern.
Entwicklungsgeschichte
Die Elektrophorese-Lackiertechnik blickt auf eine fast hundertjährige Entwicklungsgeschichte zurück:
- 1917 — Das erste Patent für die Elektrotauchlackierung wurde David und General Electric erteilt.
- 1920er Jahre — Dieses Verfahren wurde erstmals zur Abscheidung von Kautschuklatex eingesetzt.
- 1930er Jahre — Die ersten Patente zur elektrochemischen Abscheidung von wasserdispergierten Harzen wurden veröffentlicht.
- Ende der 1950er Jahre — Die Ford Motor Company begann mit der Entwicklung des Elektrotauchlackierungsverfahrens, wodurch die Elektrotauchlackierung ihre heutige Form annahm.
- 1963 — Das erste kommerzielle Anoden-Elektrophorese-System für die Automobilindustrie wurde in Betrieb genommen.
- 1965 — Das erste Patent für ein Kathodenzel-Produkt wurde veröffentlicht und an die BASF übertragen.
- 1970 — PPG Industries bringt das erste kommerzielle Produkt für die kathodische Elektrotauchlackierung auf den Markt.
- 1975 — Die Kathodische Elektrotauchlackierung wurde erstmals in der Automobilindustrie eingesetzt.
- Bis heute — Weltweit entfallen etwa 701 TP3T des Gesamtvolumens an elektrolytischen Beschichtungen auf die Kathodenelektrotauchlackierung, was vor allem auf den hohen Einsatz dieser Technologie in der Automobilindustrie zurückzuführen ist.
II. Merkmale und Vorteile der Elektrophorese-Lackierung
⚡
Geringer Energieverbrauch
Die Elektrophorese-Lackierung erfordert einen geringen Energieverbrauch und ermöglicht im Vergleich zu herkömmlichen Spritzlackierverfahren eine deutliche Senkung des Energieverbrauchs.
🚀
Hohe Effizienz
Es ermöglicht die Beschichtung großer Flächen in kurzer Zeit und eignet sich für den Einsatz in großen Serienfertigungsanlagen.
🔗
Hohe Haftkraft
Die Beschichtung haftet fest am Untergrund und löst sich kaum ab. Unter Einwirkung eines elektrischen Feldes bildet sich eine gleichmäßige Schicht, wodurch die Korrosionsbeständigkeit der Innenräume, Schweißnähte und Kanten der Werkstücke deutlich verbessert wird.
🌿
Umweltschutz
Durch den Einsatz von Lacken auf Wasserbasis wird die Umweltbelastung verringert. Elektrotauchlacke weisen einen geringen Lösungsmittelgehalt auf und bieten hohe Sicherheit bei der Produktion.
Ausführliche Erläuterung der Kernvorteile
- Vollständige Mechanisierung und Automatisierung — Die Elektrotauchlackierung lässt sich vollständig mechanisieren und automatisieren, was nicht nur die Arbeitsbelastung verringert, sondern auch die Arbeitsproduktivität erheblich steigert und sich daher für den Einsatz in großen Serienfertigungen eignet.
- Hohe Schwimmdurchlässigkeit — Elektrolytische Beschichtungen zeichnen sich durch eine hohe Durchdringungsrate aus; sie lösen sich im Wasser vollständig auf oder emulgieren, wodurch die Viskosität der hergestellten Badflüssigkeit sehr gering ist. Dadurch dringen sie leicht in die taschenartigen Strukturen und Spalten des zu beschichtenden Werkstücks ein und eignen sich besonders gut für die Oberflächenbeschichtung von profilierten leitfähigen Materialien.
- Gleichmäßige und feine Filmbildung — Die Flüssigkeit in der Elektrotauchlackierwanne weist eine hohe Leitfähigkeit auf, sodass sich die Lackionen unter Einwirkung des elektrischen Feldes schnell bewegen können. Nachdem sie an der Oberfläche des zu beschichtenden Werkstücks neutralisiert wurden, bilden sie einen elektrisch neutralen, feuchten Lackfilm. Mit zunehmender Dicke des feuchten Lackfilms steigt der Widerstand, wodurch sich die Ablagerungsmenge der Lackpartikel allmählich verringert und so ein gleichmäßiger, feiner Lackfilm entsteht.
- Hohe Ausnutzung der Beschichtung — Die Ausnutzungsrate der Beschichtungsmasse ist hoch und liegt bei über 95% oder sogar bei 100%. Da die Badflüssigkeit einen geringen Feststoffgehalt und eine niedrige Viskosität aufweist, wird nur wenig Beschichtungsmasse vom Beschichtungsgut mitgenommen. Insbesondere durch den Einsatz der Ultrafiltrationstechnik wird ein geschlossener Kreislauf im Beschichtungsprozess gewährleistet, wodurch eine hohe Rückgewinnungsrate der Beschichtungsmasse erzielt wird.
- Hohe Korrosionsbeständigkeit — Da bei der Elektrotauchlackierung unter Einwirkung eines elektrischen Feldes eine gleichmäßige Beschichtung entsteht, lässt sich durch dieses Verfahren die Korrosionsbeständigkeit der Innenräume, Schweißnähte und Kanten der Werkstücke deutlich verbessern.
III. Grenzen der Elektrophorese-Lackierung
Obwohl die Elektrotauchlackierung zahlreiche Vorteile bietet, gibt es in der praktischen Anwendung auch gewisse Einschränkungen, die bei der Auswahl des Verfahrens berücksichtigt werden müssen:
- Geeignet für leitfähige Beschichtungen — Die Elektrotauchlackierung kann nur unter Stromdurchfluss erfolgen und eignet sich daher für leitfähige Werkstücke (in der Regel Metalle).
- Eingeschränkte Kombinationen verschiedener Metalle — Beschichtete Werkstücke, die aus verschiedenen Metallen mit unterschiedlichen elektrischen Leitfähigkeitseigenschaften bestehen, sollten nicht im Elektrotauchlackierverfahren beschichtet werden, da manche Elektrotauchlacke gegenüber Metallionen wie Cu und Sn eine Überempfindlichkeit zeigen.
- Muss im Ofen ausgehärtet werden — Der Nassfilm einer Elektrotauchlackierung muss erst eingebrannt werden, um eine dichte Lackschicht zu bilden; daher kann das Elektrotauchlackierungsverfahren nicht bei Werkstücken angewendet werden, die nicht gegen hohe Temperaturen beständig sind.
- Kurze Erneuerungsintervalle der Badflüssigkeit — Da der Austausch des Bodens der Elektrophoresebad innerhalb von sechs Monaten erfolgen muss, eignet sich die Elektrophoresebeschichtung nicht für die Kleinserienfertigung.
- Unterschiede in den Eigenschaften des Untergrunds — Die Eigenschaften von Elektrotauchlackierungen unterscheiden sich je nach Untergrund.
- Hohe technische Anforderungen — Dies erfordert eine starke technische Unterstützung, insbesondere bei der Farbelektrophorese. Um die gewünschten Farbeffekte zu erzielen, ist die Farbanpassung für Laien mit gewissen Schwierigkeiten verbunden.
IV. Funktionsprinzip der Elektrotauchlackierung
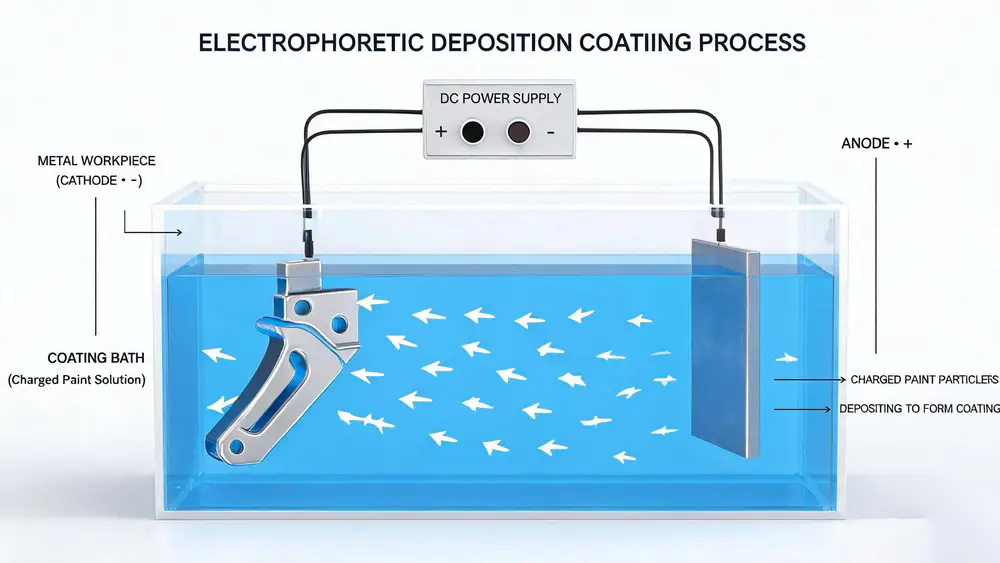
Die Elektrotauchlackierung ist eines der effektivsten Verfahren zur Beschichtung von Metallwerkstücken. Bei der Elektrotauchlackierung wird das leitfähige Werkstück als Anode (oder Kathode) in ein mit Wasser verdünntes Elektrotauchlackbad mit relativ geringer Konzentration getaucht, wobei im Becken eine entsprechende Kathode (oder Anode) angeordnet wird. Nach einer gewissen Zeit, in der Gleichstrom zwischen den beiden Polen fließt, bildet sich auf der Oberfläche des Werkstücks eine gleichmäßige, dichte und wasserunlösliche Beschichtung – ein spezielles Beschichtungsverfahren.
Beim Elektrotauchlackieren finden vier chemisch-physikalische Vorgänge statt, nämlich Elektrolyse, Elektrotauchlackierung, Elektroabscheidung und Elektroosmose.
① Elektrolyse
Das Phänomen, bei dem sich eine leitfähige Flüssigkeit unter Stromdurchfluss zersetzt, wird als Elektrolyse bezeichnet. In einer wässrigen Lösung mit einem leitfähigen Medium beispielsweise entsteht bei Anlegen von Gleichstrom an der Anodenoberfläche Sauerstoff und es kommt zur Auflösung des Metalls, während an der Kathodenoberfläche Wasserstoff reduziert und Metall abgeschieden wird; dieses Phänomen wird als Elektrolyse bezeichnet.
② Elektrophorese
Unter dem Einfluss eines elektrischen Feldes wandern geladene Kolloidpartikel auf die Elektrode mit entgegengesetzter Ladung zu; dieses Phänomen wird als Elektrophorese bezeichnet. Die geladenen Partikel in der Beschichtung bewegen sich unter dem Einfluss der elektrischen Feldkraft gezielt auf die Oberfläche des Werkstücks zu.
③ Galvanische Abscheidung
Bei der Elektrotauchlackierung gelangen geladene Partikel (Harz und Farbpigmente) unter dem Einfluss eines elektrischen Feldes zur Elektrode mit entgegengesetzter Ladung, wo sie durch H⁺ (anodische Elektrotauchlackierung) oder OH⁻ (kathodische Elektrotauchlackierung) neutralisiert werden und sich zu einem wasserunlöslichen Lackfilm verbinden. Dieser Lackfilm ist sehr stabil sowie dicht und gleichmäßig. Dieser Vorgang wird als galvanische Abscheidung bezeichnet.
④ Elektroosmose
Die Elektroosmose ist der umgekehrte Vorgang der Elektrophorese. Wenn sich die durch Elektroabscheidung entstandenen Partikel an einer bestimmten Stelle festsetzen, bewegen sie sich nicht mehr unter dem Einfluss des elektrischen Feldes, und das Dispersionsmedium bewegt sich in den lockeren, nicht verdichteten Partikeln entgegen ihrer Bewegungsrichtung. Dieser elektrochemische Prozess führt zur Auswaschung des Lösungsmittels und stärkt den mechanischen Zusammenhalt der elektroabgeschiedenen Schicht.
V. Ablauf des Elektrotauchlackierverfahrens
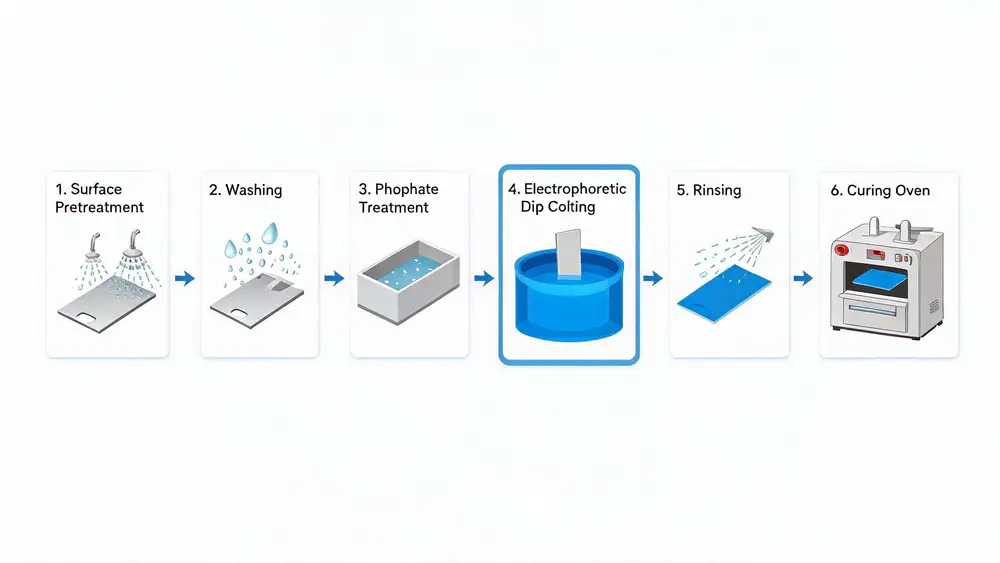
Elektrophoretische Lackieranlagen lassen sich im Allgemeinen in zwei Kategorien unterteilen: Durchlaufanlagen für die kontinuierliche Produktion und stationäre Anlagen für die diskontinuierliche Produktion. Bei durchlaufenden Anlagen für die kontinuierliche Produktion bilden die Werkstücke zusammen mit Hängebahnen und anderen Prozessschritten (Vorbehandlung – Trocknung) eine kontinuierliche Lackierstraße; diese Art von Anlagen eignet sich für die Großserienfertigung. Bei stationären Elektrotauchlackieranlagen für die diskontinuierliche Produktion bilden die Werkstücke mithilfe von Einschienen-Elektrohebezeugen oder anderen Förderanlagen zusammen mit weiteren Prozessschritten (Vorbehandlung – Trocknung) eine diskontinuierliche Lackierstraße, die für die Lackierung mittlerer Stückzahlen geeignet ist.
Vorbehandlung
Durch die Reinigung werden Verunreinigungen wie Ölflecken und Rostspuren von der Oberfläche des Werkstücks entfernt; anschließend werden Oberflächenvorbehandlung und Phosphatierung durchgeführt, um die Haftfestigkeit der Beschichtung zu verbessern.
Konfiguration der Elektrophoresekammer
Die Elektrotauchlackierlösung wird entsprechend den Lackieranforderungen zusammengestellt, die Konstruktion der Elektrotauchlackierwanne wird entworfen, die Temperatur der Elektrotauchlackierlösung wird geregelt und eine gleichmäßige Verteilung der Elektrotauchlackierlösung wird sichergestellt.
Zirkulationsfilterung
Verunreinigungen werden mithilfe eines Filters aus der Elektrophoreselösung entfernt; die Elektrophoreselösung wird mit einer Umwälzpumpe im Kreislauf gehalten, wobei der Durchfluss reguliert wird.
Lackieren unter Strom
Die Werkstücke werden mit Hilfe eines Stromversorgungsgeräts unter Strom gesetzt, wobei die Anlegespannung und die Beschichtungszeit geregelt werden, um die Schichtdicke und die Gleichmäßigkeit der Beschichtung sicherzustellen.
Zirkulation in der Rinne
Durch den Einsatz einer Umwälzpumpe im Lackbehälter, eines Filters und einer Temperaturregelung wird ein gleichmäßiges und stabiles Lackierergebnis gewährleistet.
Aushärtung der Beschichtung
Die Aushärtungstemperatur und -zeit sind zu kontrollieren, und es ist ein geeignetes Aushärtungsverfahren (Wärmeaushärtung, UV-Aushärtung usw.) zu wählen, damit die Beschichtung vollständig aushärtet.
Nachbearbeitung
Reste der Elektrophoreselösung und Verunreinigungen entfernen, die Beschichtungsqualität überprüfen und ausbessern sowie die Produkte entsprechend verpacken, um Beschädigungen während der Lagerung und des Transports zu vermeiden.
Vorteile der Kathodischen Elektrotauchlackierung
Bei der kathodischen Elektrotauchlackierung oxidieren Metalle an der Kathode nur schwer, weshalb diese Beschichtung im Vergleich zur anodischen Elektrotauchlackierung breitere Anwendung findet. Durch den Einsatz eines Ultrafiltrationssystems wird die Badflüssigkeit nicht verunreinigt, die Wartung des Bades ist einfach und die Beschichtung bietet einen besseren Korrosionsschutz. Die Beschichtung wird in einem Aushärtungsofen ausgehärtet, wobei zwischen Durchlauf- und Chargenöfen unterschieden wird. Die Temperaturkurve während des Aushärtungsprozesses hat einen großen Einfluss auf die Qualität. In der Regel muss die Temperaturkurve des Aushärtungsprozesses regelmäßig mit einem Ofentemperatur-Tracker überwacht werden, um sicherzustellen, dass sie den Prozessanforderungen entspricht.
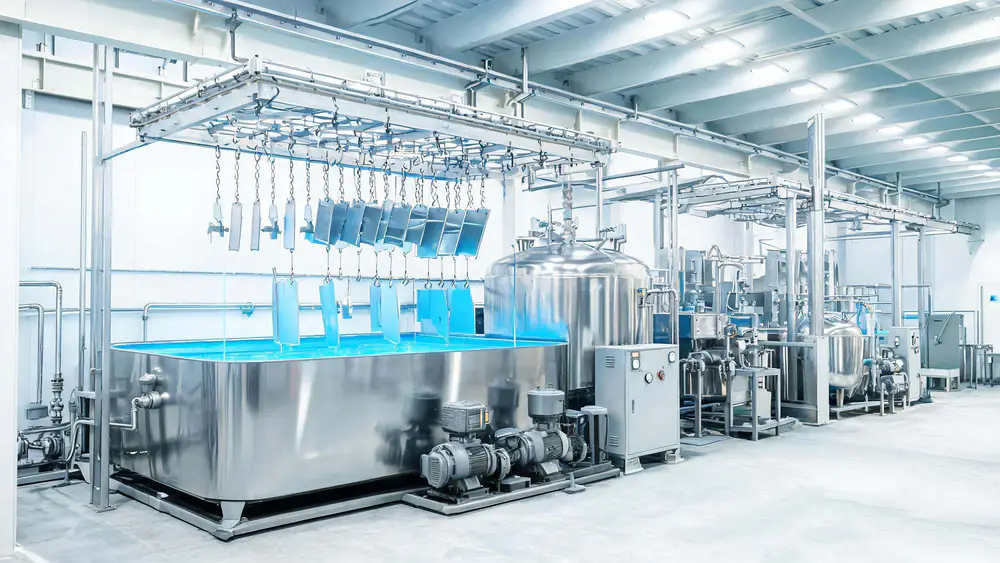
VI. Aufbau einer Elektrotauchlackieranlage
Ein komplettes Elektrotauchlackiersystem besteht aus folgenden Kernkomponenten:
| Bezeichnung des Geräts | Funktionsbeschreibung |
|---|---|
| Wanne | Die wichtigsten Anlagen für die Elektrotauchlackierung – ihre Konstruktion und ihre Leistungsparameter bestimmen die Effizienz und das Ergebnis des Lackiervorgangs. |
| Rühr- und Umwälzsystem | Die Auslegung und Leistung des Zirkulationssystems bestimmen den Fluss und den Austausch der Beschichtung und haben einen wesentlichen Einfluss auf das Beschichtungsergebnis und die Gleichmäßigkeit. |
| Elektrodenanordnung | Die zentrale Komponente, die die elektrische Antriebskraft liefert und die gerichtete Ablagerung der Lackpartikel gewährleistet. |
| Vorrichtung zur Temperaturregelung von Lackflüssigkeit | Die Regelung der Temperatur in der Lackierumgebung hat einen wesentlichen Einfluss auf die Verlaufseigenschaften und die Filmbildung des Lacks. |
| Farbzufuhrvorrichtung | Die Konzentration der Elektrophoreselösung stabil halten, um eine gleichbleibende Beschichtungsqualität zu gewährleisten. |
| Ultrafiltrationsanlage | Realisierung eines geschlossenen Kreislaufs im Lackierprozess zur Steigerung der Lackrückgewinnungsrate. |
| Lüftungsanlage | Die Luftqualität im Lackierbereich sicherstellen und schädliche Gase abführen. |
| Stromversorgungsgerät | Die Spannung und der Strom der Stromquelle bestimmen die Antriebskraft der Elektrophorese-Beschichtung, und ihre Stabilität hat einen wesentlichen Einfluss auf das Beschichtungsergebnis. |
| Waschanlage nach dem Schwimmen | Entfernen Sie Rückstände der Elektrotauchlackierung und Verunreinigungen von der Oberfläche des Werkstücks. |
| Lackvorratsbehälter | Lagerung und Dosierung von Elektrophoreselacken zur Sicherstellung einer stabilen Versorgung. |
VII. Prozessparameter für die Elektrotauchlackierung
Leistungsparameter von Beschichtungen
Viskosität
Die Viskosität der Beschichtung bestimmt ihre Fließfähigkeit im elektrischen Feld; eine zu hohe oder zu niedrige Viskosität beeinträchtigt das Ergebnis der Elektrotauchlackierung.
Feststoffgehalt
Der Feststoffgehalt bestimmt die Deckkraft und die Schichtdicke der Beschichtung und hat einen wesentlichen Einfluss auf das Aussehen und die Eigenschaften der Beschichtung.
Widerstand
Der spezifische Widerstand der Beschichtung bestimmt deren Ladungsverhalten im elektrischen Feld und hat einen wesentlichen Einfluss auf die Gleichmäßigkeit und das Ergebnis der Elektrotauchlackierung.
Zusammensetzung der Beschichtung
Zu den Bestandteilen von Elektrotauchlacken gehören Harze, Pigmente, Lösungsmittel und Additive; deren Anteile und Eigenschaften wirken sich unmittelbar auf die physikalischen und chemischen Eigenschaften des Lacks aus.
Parameter der Lackierumgebung
| Parameter | Erläuterung der Auswirkungen |
|---|---|
| Aushilfe | Die Temperatur in der Lackierumgebung hat einen wesentlichen Einfluss auf die Verlaufseigenschaften und die Filmbildung des Lacks; sowohl zu hohe als auch zu niedrige Temperaturen beeinträchtigen das Lackierergebnis. |
| Luftfeuchtigkeit | Die Luftfeuchtigkeit in der Lackierumgebung hat einen wesentlichen Einfluss auf die Oberflächenspannung des Lacks; sowohl eine zu hohe als auch eine zu niedrige Luftfeuchtigkeit beeinträchtigen das Lackierergebnis. |
| Reinheitsgrad | Die Sauberkeit der Lackierumgebung bestimmt den Gehalt an Verunreinigungen im Lack und hat einen wesentlichen Einfluss auf die Gleichmäßigkeit und das Ergebnis der Lackierung. |
| Stämme | Der Luftdruck in der Lackierumgebung hat einen geringfügigen Einfluss auf die Oberflächenspannung des Lacks; Schwankungen des Luftdrucks können die Gleichmäßigkeit und das Ergebnis der Lackierung beeinträchtigen. |
Im Lackierprozess beeinflussen die Elektrotauchlackierungsspannung, die Zeit, die Temperatur, das Flächenverhältnis von Anode und Kathode, der Feststoffgehalt der Lacklösung sowie der pH-Wert der Lacklösung die Qualität der Beschichtung. In der praktischen Produktion müssen die oben genannten Parameter entsprechend den Prozessparametern des Kunden festgelegt werden.
VIII. Häufig gestellte Fragen und Lösungen
Ungleichmäßiger Farbauftrag
Unter einer ungleichmäßigen Beschichtung versteht man, dass sich die Beschichtung während des Lackiervorgangs aus verschiedenen Gründen ungleichmäßig auf der Oberfläche des Werkstücks verteilt, was zu unterschiedlichen Schichtdicken und Farbabweichungen führt. Eine ungleichmäßige Beschichtung kann durch eine unsachgemäße Steuerung von Parametern wie der Konzentration, der Temperatur oder der Feldstärke der Elektrotauchlackierlösung sowie durch eine mangelhafte Oberflächenvorbehandlung des Werkstücks oder eine zu lange bzw. zu kurze Beschichtungszeit verursacht werden.
Lösung:Um das Problem der ungleichmäßigen Beschichtung zu beheben, können die Parameter der Elektrotauchlackierlösung, wie beispielsweise Konzentration, Temperatur und elektrische Feldstärke, angepasst werden, um die Stabilität und Gleichmäßigkeit des Beschichtungsprozesses zu gewährleisten. Gleichzeitig sollte die Vorbehandlung der Werkstückoberfläche, wie beispielsweise Entrosten, Entfetten und Entstauben, intensiviert werden, um die Haftfestigkeit auf der Werkstückoberfläche zu verbessern.
Die Beschichtung ist zu dünn
Unter einer zu dünnen Beschichtung versteht man eine Beschichtung, deren Dicke nach dem Lackieren nicht ausreicht, um die erwartete Schutz- und Dekorationswirkung zu erzielen. Eine zu dünne Beschichtung kann unter anderem durch eine zu geringe Konzentration der Elektrotauchlackierlösung, eine zu kurze Beschichtungszeit oder eine zu niedrige Elektrotauchspannung verursacht werden.
Lösung:Um das Problem einer zu dünnen Beschichtung zu beheben, können Maßnahmen wie die Erhöhung der Konzentration der Elektrotauchlackierlösung, die Verlängerung der Beschichtungszeit oder die Erhöhung der Elektrotauchspannung ergriffen werden, um die Schichtdicke zu erhöhen. Gleichzeitig sollte der Füllstand in der Elektrotauchlackierwanne überprüft werden, um sicherzustellen, dass ausreichend Elektrotauchlackierlösung vorhanden ist.
Die Beschichtung ist zu dick
Unter einer zu dicken Lackschicht versteht man, dass die Schichtdicke nach dem Lackieren die erwartete Dicke überschreitet, was zu Problemen wie einer rauen Oberfläche oder Abblättern führen kann. Eine zu dicke Lackschicht kann unter anderem durch eine zu hohe Konzentration der Elektrotauchlackierlösung, eine zu lange Lackierzeit oder eine zu hohe Elektrotauchspannung verursacht werden.
Lösung:Um das Problem einer zu dicken Beschichtung zu beheben, können Maßnahmen wie die Verringerung der Konzentration der Elektrotauchlackierlösung, die Verkürzung der Beschichtungszeit oder die Senkung der Elektrotauchspannung ergriffen werden, um die Schichtdicke zu reduzieren. Gleichzeitig sollte die Vorbehandlung der Werkstückoberfläche intensiviert werden, um eine übermäßige Ablagerung zu vermeiden.
Abblättern der Beschichtung
Unter „Abblättern der Beschichtung“ versteht man eine schlechte Haftung der Beschichtung auf der Werkstückoberfläche nach dem Lackieren, wodurch diese leicht abblättert oder sich ablöst. Das Abblättern der Beschichtung kann unter anderem auf eine unsachgemäße Oberflächenbehandlung des Werkstücks, eine unzureichende Vorbehandlung vor dem Lackieren oder eine unsachgemäße Steuerung der Lackierparameter zurückzuführen sein.
Lösung:Um das Problem des Abblätterns der Beschichtung zu beheben, kann die Vorbehandlung der Werkstückoberfläche intensiviert werden, beispielsweise durch Entrosten, Entfetten und Entstauben, um die Rauheit der Werkstückoberfläche und die Haftfestigkeit zu verbessern. Gleichzeitig sollten die Parameter der Elektrotauchlackierlösung, wie Konzentration, Temperatur und elektrische Feldstärke, angepasst werden, um die Haftfestigkeit der Beschichtung zu verbessern. Während des Produktionsprozesses sollten die Elektrotauchlackierbecken und die Zirkulationsleitungen regelmäßig überprüft und gereinigt werden, um die Qualität und Stabilität der Elektrotauchlackierlösung sicherzustellen.
Sonstige Fragen
Zu den weiteren Problemen können eine mangelnde Stabilität der Elektrolytlösung, Partikel oder Verunreinigungen auf der Oberfläche der Werkstücke sowie ungleichmäßige Färbung gehören. Diese Probleme können unter anderem auf eine mangelhafte Qualität der Rohstoffe, Geräteausfälle oder unsachgemäße Bedienung zurückzuführen sein. Um diese Probleme zu beheben, können verschiedene Maßnahmen ergriffen werden, darunter eine verstärkte Qualitätskontrolle der Rohstoffe, regelmäßige Inspektionen und Wartungen der Anlagen sowie die Anpassung der Prozessparameter. Gleichzeitig sollten die Qualitätskontrolle und -prüfung während des Produktionsprozesses verstärkt werden, um Probleme rechtzeitig zu erkennen und zu beheben und so die Qualität und Stabilität des Endprodukts sicherzustellen.
Benötigen Sie professionelle Dienstleistungen im Bereich der Elektrophorese-Lackierung?
Ningbo Hexin Mould & Plastic Co., Ltd. – 16 Jahre Erfahrung im Aluminiumguss, Anbieter von Komplettlösungen für die Oberflächenbehandlung
Jetzt beraten lassen →IX. Anwendungsbereiche der Elektrophorese-Lackierung
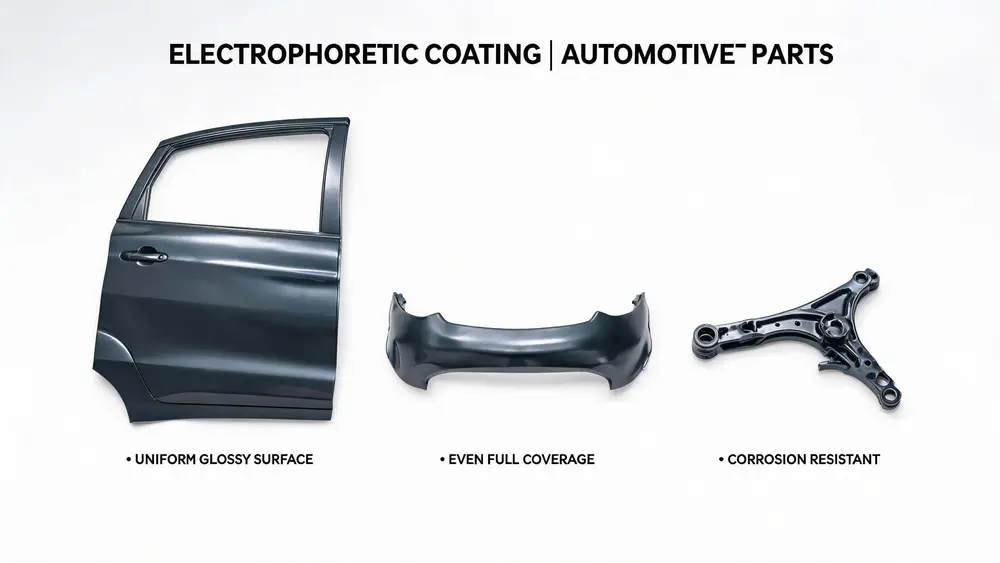
🚗 Automobilindustrie
Zur Lackierung von Karosserien und Bauteilen. Die Elektrotauchlackierung von Karosserien ist der am weitesten verbreitete Anwendungsbereich der Elektrotauchlackierungstechnik; Produktionslinien für die kathodische Elektrotauchlackierung kompletter Fahrzeuge haben in der Lackierindustrie für Personenkraftwagen bereits breite Anwendung gefunden.
🔧 Eisenwaren
Beispiele hierfür sind die Beschichtung von Metalltüren und -fenstern, Küchengeräten, Möbeln und ähnlichen Produkten. Die Elektrotauchlackierung verbessert wirksam die Korrosionsbeständigkeit und die optische Qualität von Metallteilen.
📱 Elektronik- und Elektrogerätebranche
Zur Herstellung von Isolierbeschichtungen, leitfähigen Beschichtungen usw. Die Elektrotauchlackierung von Haushaltsgeräten spielt eine wichtige Rolle bei der Verbesserung der Korrosionsbeständigkeit und der optischen Qualität dieser Produkte.
🏗️ Andere Bereiche
Beispielsweise der Lackieranforderungen in Branchen wie dem Bauwesen, dem Schiffbau und der Luft- und Raumfahrt. Im Bauwesen trägt das Elektrotauchlackierverfahren dazu bei, die Haltbarkeit und die optische Qualität der Bauwerke zu verbessern; in der Möbelindustrie verbessert es die Korrosionsbeständigkeit und die optische Qualität der Produkte.
X. Häufig gestellte Fragen (FAQ) zur Elektrotauchlackierung
Was ist der Unterschied zwischen Elektrotauchlackierung und Sprühlackierung?
Die Elektrotauchlackierung bietet gegenüber der herkömmlichen Spritzlackierung erhebliche Vorteile: Die Lackausnutzung liegt bei über 95% (bei der Spritzlackierung sind es in der Regel nur 30–50%); die Beschichtung ist gleichmäßiger und deckt auch Innenhöhlen und Spalten der Werkstücke ab; die Haftfestigkeit ist höher und der Korrosionsschutz besser; durch die Verwendung von Lacken auf Wasserbasis ist das Verfahren umweltfreundlicher. Allerdings erfordert die Elektrotauchlackierung leitfähige Substrate und ist mit hohen Investitionskosten für die Anlagen verbunden. Was ist der Unterschied zwischen kathodischer und anodischer Elektrotauchlackierung?
Bei der kathodischen Elektrotauchlackierung dienen die Metallwerkstücke als Kathode, wodurch sie weniger anfällig für Oxidation sind und die Beschichtung eine gleichmäßigere Verteilung sowie einen besseren Korrosionsschutz bietet; bei der anodischen Elektrotauchlackierung dienen die Werkstücke als Anode, was zu einer Auflösung des Metalls führen kann. Derzeit entfallen weltweit etwa 70% des Gesamtvolumens an Elektrotauchlackierungen auf die kathodische Variante, die insbesondere in der Automobilindustrie am weitesten verbreitet ist. Wie hoch ist in der Regel die Schichtdicke bei der Elektrotauchlackierung?
Die Schichtdicke bei der Elektrotauchlackierung liegt in der Regel zwischen 15 und 35 Mikrometer; die genaue Dicke lässt sich anhand der Prozessparameter (Spannung, Zeit, Temperatur, Feststoffgehalt der Lacklösung usw.) einstellen. Durch Anpassung der elektrischen Feldstärke und der Zusammensetzung der Elektrotauchlösung lassen sich Schichtdicke und Eigenschaften präzise steuern. Für welche Materialien eignet sich die Elektrotauchlackierung?
Die Elektrotauchlackierung eignet sich für leitfähige Werkstücke, in der Regel Metallwerkstoffe wie Stahl, Aluminiumlegierungen, Zinklegierungen usw. Für Werkstücke, die aus verschiedenen Metallen mit unterschiedlichen elektrischen Eigenschaften bestehen, ist das Elektrotauchlackierverfahren nicht geeignet. Auch Werkstücke, die hohen Temperaturen (Einbrenntemperaturen) nicht standhalten, können nicht mit diesem Verfahren behandelt werden.
Zusammenfassungen
Die Elektrotauchlackierung hat sich als hocheffiziente, umweltfreundliche und qualitativ hochwertige Beschichtungstechnologie weltweit in der Fertigungsindustrie einen unersetzlichen Platz erobert. Von Karosserien über Metallteile bis hin zu Haushaltsgeräten und Bauteilen – die Elektrotauchlackierung bietet dank ihrer gleichmäßigen Beschichtung, hervorragenden Haftfestigkeit und ausgezeichneten Korrosionsbeständigkeit einen zuverlässigen Oberflächenschutz für Metallprodukte aller Art.
Angesichts der ständig steigenden Anforderungen der Fertigungsindustrie an Umweltfreundlichkeit und Qualität entwickelt sich auch die Elektrotauchlackierungstechnik kontinuierlich weiter. Die Ningbo Hexin Mould & Plastic Co., Ltd. verfügt über umfangreiche Erfahrung im Bereich des Aluminiumgusses und der Oberflächenbehandlung und hat es sich zur Aufgabe gemacht, ihren Kunden hochwertige Lösungen für den Guss und die Lackierung anzubieten. Wenn Sie weitere Informationen zur Elektrotauchlackierung wünschen oder Fragen zu den entsprechenden Dienstleistungen haben, können Sie sich gerne an uns wenden.