Yüzey Pürüzlülüğü Tablosu: Ra, Rz, RMS Tam Dönüşüm ve İşlem Karşılaştırma Kılavuzu
Yazar:H.K.X Yayın tarihi:2026-09-09 Kategori:kamu bi̇lgi̇lendi̇rmesi̇ Görüntüleme sayısı:3094
Özet:
Yüzey pürüzlülüğü, her çizimin sağ alt köşesinde bulunan bir semboldür — Ra 0,8, Ra 3,2, ▽▽▽…… Ancak aynı sayı dizisinin ardında, farklı işleme yöntemleri arasında bir mertebe farkı olabilir. Bu makalede, yüzey pürüzlülüğü parametrelerinin tanımları, dönüştürme ilişkileri, sınıf karşılaştırma tablosu ve işleme aralıkları tek seferde açıklanmaktadır. Özellikle, basınçlı döküm parçalarının döküm halindeki yüzeylerinin neden doğrudan ikincil işleme tabi tutulmaya gerek kalmadığı açıklanarak, tasarım, fiyat teklifi ve kabul aşamalarında artık "tahminlere dayalı kararlar" vermemenize yardımcı olunacaktır.
Makale kataloğu[Gizli]
1. Yüzey pürüzlülüğü nedir?
İşlenmiş parçayı mikroskop altında büyütüp incelediğimizde, pürüzsüz gibi görünen yüzeyin aslındaKesici aletler, kalıplar veya kum taneleri tarafından bırakılan çıkıntılar ve çukurlar. Yüzey pürüzlülüğü, birbirine bitişik tepe ve çukurlar arasındaki mikroskobik geometrik şeklin dalgalanma derecesini ifade eder; bu, "yüzey düzgünlüğü"nü ölçen nicel bir göstergedir.
Mühendislik açısından, yüzey pürüzlülüğü parçanınUyum hassasiyeti, sürtünme ve aşınma, sızdırmazlık, korozyon direnci ve yorulma ömrü: Pürüzlülük çok yüksek olursa, sızdırmazlık yüzeylerinde sızıntı meydana gelir ve birleşim yüzeylerinde erken aşınma görülür; pürüzlülük çok düşük olursa ise işleme maliyetleri kat kat artar. Bu nedenle, pürüzlülük tablolarını anlamak ve doğru pürüzlülük derecesini seçmek, her tasarım ve üretim uzmanının sahip olması gereken temel becerilerdir.
2. Dört temel parametre: Ra / Rz / Rq / Rt
Aynı yüzey üzerinde farklı matematiksel yöntemler kullanılarak yapılan "hesaplamalar", farklı sayısal değerler verir. Mühendislik çizimlerinde en sık rastlanan dört parametre şunlardır:
| parametreler | Çince adı | Hesaplama yöntemi | En sık karşılaşılan durumlar |
|---|---|---|---|
| Ra | Kontur aritmetik ortalama sapması | Örnekleme uzunluğu içindeki merkez çizgisinden sapma yüksekliğinin mutlak değerlerinin ortalaması | İşlenmiş parçaların ve çizimlerin büyük çoğunluğunda varsayılan olarak belirtilen ölçüler |
| Rz | Ortalama en yüksek yükseklik (on noktanın ortalama yüksekliği) | En derin beş "zirve-vadi" yüksekliğinin ortalaması | Sızdırmazlık yüzeyi, yorgunluğa maruz kalan kritik parçalar |
| Rq (RMS) | Kare Ortalamalı Sapma | Kareler ortalamasının karekökü | Optik yüzeyler, araştırma ortamları |
| Rt | Konturun en yüksek noktası | Belirlenen uzunluk aralığı içindeki en yüksek noktadan en alçak noktaya kadar olan toplam yükseklik | Aşırı kusurlara ve tepe noktalara dikkat edin |
Üç parametre arasındaki dönüşüm ilişkisi şu şekilde ifade edilebilir: Tipik bir işlenmiş yüzey için,RMS, yaklaşık olarak Ra × 1,11'e eşittir; oysa Rz, Ra’nın yaklaşık 4 katıdır(Deneyime dayalı yaklaşık değer). Yani, çizimde Ra 0,8 μm olarak belirtilmişse, buna karşılık gelen Rz değeri yaklaşık 3,2 μm civarındadır.
Mühendisler için önemli bilgiler:Ra, konturun tamamının ortalamasını alır; derin bir çizik veya yüksek bir tepe noktası, normal alanların büyük bir kısmı tarafından "seyreltilir". Bu nedenle, sızdırmazlık yüzeyleri, silindir delikleri, yatak yuvaları gibiEn derin kusurlara karşı duyarlılıkBu parçalar için sadece Ra değerine bakmak yeterli değildir; aynı zamanda Rz veya Rt değerleri de sınırlandırılmalıdır.
3. Yüzey pürüzlülüğü dereceleri karşılaştırma tablosu
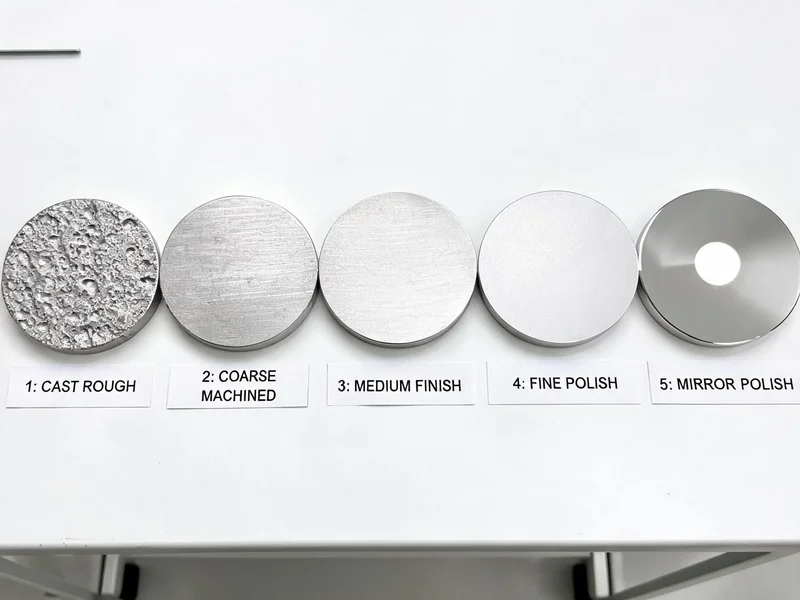
Uluslararası alanda kullanılan N Sınıfı (N1–N12, ISO 1302'ye göre) Sınıflandırmaya gelince, her sınıf bir standart Ra değerine karşılık gelir. Aşağıda tam Ra mikron/mikroinç karşılaştırma tablosu yer almaktadır:
| N seviyesi | Ra (μm) | Ra (μin) | Tipik İşlem/Görünüm |
|---|---|---|---|
| N2 | 0.05 | 2 | Ayna Parlatma |
| N3 | 0.1 | 4 | Honing, taşlama |
| N4 | 0.2 | 8 | İnce taşlama |
| N5 | 0.4 | 16 | sertleştirilmiş |
| N6 | 0.8 | 32 | Hassas tornalama, hassas taşlama |
| N7 | 1.6 | 63 | Son işlem |
| N8 | 3.2 | 125 | Genel işleme |
| N9 | 6.3 | 250 | Kaba işleme |
| N10 | 12.5 | 500 | Kaba tornalama ve frezeleme, su jeti kesimi |
| N11 | 25 | 1000 | Pürüzlü yüzey |
| N12 | 50 | 2000 | Döküm halindeki kütük, siyah oksit kabuğu |
Yukarıdaki tabloda,Ra 0,8 μm (N6) ve Ra 3,2 μm (N8) Bunlar en sık karşılaşılan iki ayrım noktasıdır: İlki "hassas işleme"nin başlangıç noktasıdır, ikincisi ise fonksiyonel parçaların büyük çoğunluğu için varsayılan gerekliliktir. 1 μm, 39,37 mikroinç'e karşılık gelir; bu nedenle, çizimlerde 32, 63, 125 gibi "mikroinç" rakamları görüldüğünde, bunlar sırasıyla 0,8, 1,6 ve 3,2 mikrometre anlamına gelir.
4. Yaygın işleme yöntemlerinde pürüzlülük aralığı
Farklı işleme yöntemlerinin "doğal olarak" ulaşabileceği pürüzlülük sınırları farklıdır; bu da tasarım ve üretim arasında en sık görülen anlaşmazlık kaynaklarından biridir. Aşağıdaki tabloda, çeşitli işleme yöntemlerinin tipik yüzey pürüzlülük aralıkları gösterilmektedir:
| İşleme | Tipik Ra (μm) | Ulaşılabilir üst sınır Ra (μm) | talimatlar |
|---|---|---|---|
| Döküm (as-cast) | 0.8 ~ 3.2 | 0.8 | Metal kalıpla şekillendirme, döküm halindeki yüzey ince ve sıkı |
| kum döküm | 6.3 ~ 25 | 12.5 | Döküm parçanın üzerine kum tanesi dokusu basılmıştır |
| Hassas Döküm (Maksimum Erime) | 1.6 ~ 6.3 | 0.8 | Neredeyse net şekillendirme; genellikle son işlem gerektirmez |
| Sıcak haddeleme / Dövme | 3.2 ~ 12.5 | 1.6 | Oksit tabakası ve haddeleme izleri |
| Su kesimi | 3.2 ~ 12.5 | 1.6 | İnce kum, yavaş besleme sırasında daha pürüzsüzdür |
| delinmiş delik | 3.2 ~ 6.3 | 1.6 | Kesici uçlu matkap + soğutma sıvısı ile daha pürüzsüz |
| değirmen | 0.8 ~ 6.3 | 0.4 | Hassas frezeleme ile N5 seviyesine ulaşılabilir |
| Hassas tornalama | 0.8 ~ 1.6 | 0.4 | — |
| sertleştirilmiş | 0.4 | 0.1 | — |
| Taşlama / Honlama | 0.1 | 0.05 | Ayna kalitesinde |
Bu tablonun asıl önemi şudur: Eğer bir parti gövde veya destek arıyorsanız,kalıp döküm Doğrudan Ra 0,8–3,2 μm değerinde döküm halindeki yüzeyler elde edilebilir; birçok yüzey sızdırmaz değildirArtık iş makinesinde ikinci bir işleme gerek kalmaz; oysa aynı boyuttakikum dökümElde edilen sonuç sadece Ra 6,3–25 μm’dir; bu durumda, hassas işleme öncesinde neredeyse mutlaka işleme payı bırakılması gerekir. İşte bu nedenle, ince cidarlı parçaların seri üretiminde genellikle kalıp döküm Kum dökümünün kullanılmamasının temel nedenlerinden biri.
Halihazırda kullanımda olan basınçlı döküm parçalarda, birleşme yüzeyleri, referans yüzeyleri, dişli delikler gibi kritik noktalarda hâlâ CNC İşleme Ra 0,8 μm’nin altındaki hassasiyet ve pürüzsüzlüğü sağlamak için — bu, otomotiv ve elektronik sektörlerinde "döküm + ince işleme" kombinasyonunun standart uygulamasıdır. Kalıbın kendi kalıp yuvası yüzey kalitesi, döküm parçanın yüzey pürüzlülüğünün başlangıç noktasını doğrudan belirler; bu nedenle Kalıp İmalatı Bu aşamadaki parlatma ve zımparalama çalışmalarının sonuçları, nihayetinde bitmiş ürünün yüzeyine yansır.
5. Yüzey pürüzlülüğü nasıl ölçülür?
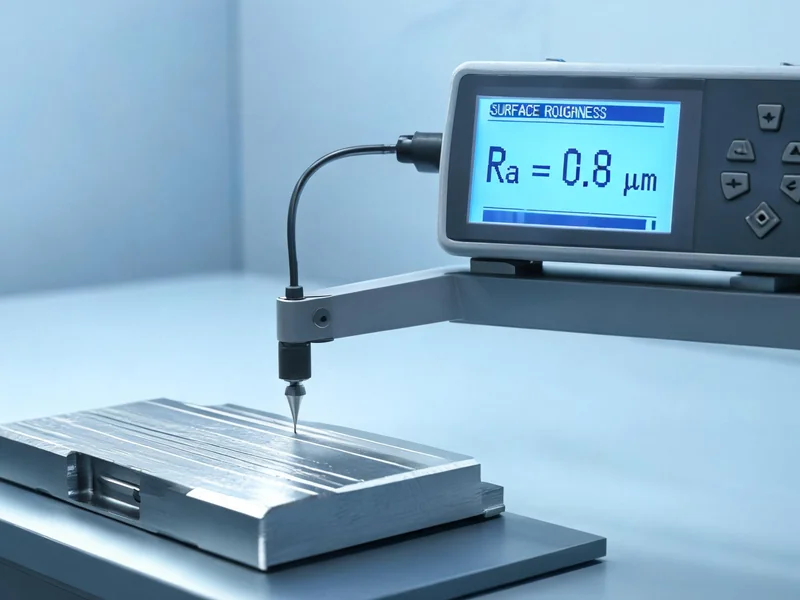
Yüzey pürüzlülüğünün ölçülmesi en yaygın olarakİğneli kontur ölçer (yüzey pürüzlülük ölçer). Çalışma prensibi oldukça basittir: Ölçülecek yüzey üzerinde son derece ince bir elmas iğne yavaşça kayar ve yüzeydeki yükseklik ve alçaklık dalgalanmalarını sensör aracılığıyla elektrik sinyaline dönüştürür, ardından GAUSS filtresiMakro dalgalanmalar giderildikten sonra, örnekleme uzunluğu dahilinde Ra, Rz, Rq gibi parametreler hesaplanır.
Ölçümde gözden kaçması kolay iki nokta: Birincisi,Örnekleme uzunluğuBirincisi, değerlendirme uzunluğunun doğru seçilmesi gerekir; genellikle pürüzlü yüzeyler için daha uzun örnekleme uzunluğu (örneğin 2,5 mm), pürüzsüz yüzeyler için ise daha kısa örnekleme uzunluğu (örneğin 0,25 mm) kullanılır; ikincisi, ölçüm yönüİşleme dokusuna dik(torna izleri, freze izleri); aksi takdirde ölçülen değerler belirgin şekilde düşük çıkacaktır. Temas iğnesinin doğrudan ulaşamadığı karmaşık döküm parçaların iç boşlukları için, yüzey pürüzlülüğü karşılaştırma şablonu kullanılarak gözle karşılaştırma da yapılabilir.
6. Kullanım amacına göre pürüzlülük derecesi nasıl seçilir?
Pürüzlülük derecesini seçmenin özü, "işlevsel gereksinimler" ile "işleme maliyeti" arasında bir denge bulmaktır. Pürüzlülük derecesi her bir N seviyesi arttığında (Ra yarıya düştüğünde), işleme süresi ve maliyeti genellikle % ile % arasında artar. Kullanım amacına göre birkaç pratik öneri:
- Uyum sağlamayan, sızdırmaz olmayan dış yüzey: Ra 3,2–6,3 μm (N8–N9) yeterlidir; basınçlı döküm halindeki parça, kaba tornalama işlemiyle bu şartları karşılayabilir.
- Genel olarak eşleşme yüzeyi, konumlandırma yüzeyi: Ra 1,6–3,2 μm (N7–N8), hassas tornalama veya hassas frezeleme.
- Kaymalı geçme, rulman yuvası: Ra 0,4–0,8 μm (N5–N6), ince taşlama gerektirir.
- Hava sızdırmazlığı/sızdırmazlık yüzeyi, silindir deliği: Ra 0,2–0,4 μm (N4–N5) ve aynı zamanda Rz değerini sınırlayarak, izole edilmiş derin çiziklerden kaynaklanan hava sızıntılarını önler.
- Yorulmaya maruz kalan kritik parçalar, ayna yüzeyi: Ra ≤ 0,1 μm (N3 ve üzeri), honlama veya taşlama.
Sektör çalışanlarından uyarı:Birçok parçanın arızalanmasının nedeni, genel pürüzlülüğün yetersizliği değil, aksineYerel kusurlar——Bir hava deliği, hava kabarcığının neden olduğu bir çukur veya çapak. Hava sızdırmazlığı veya yorulma dayanımı gerektiren durumlarda, basınçlı döküm parçalarında Ra değerinin yanı sıra iç yoğunluğa da dikkat edilmelidir. İlgili kusurların nedenleri ve çözüm yolları için bkz. Alüminyum döküm hataları ve nedenleri Bir makale.
7. Sık Sorulan Sorular
S1: Yüzey pürüzlülüğü Ra ne anlama gelir?
Ra, kontur aritmetik ortalama sapmasıdır; örnekleme uzunluğu içindeki yüzey konturunun her bir noktasının merkez çizgisinden uzaklığının mutlak değerlerinin aritmetik ortalamasını ifade eder ve en yaygın olarak kullanılan pürüzlülük parametresidir.
S2: Ra ve Rz değerleri nasıl dönüştürülür?
Deneyimlere göre Rz, Ra'nın yaklaşık 4 katıdır; yani Rz ≈ 4 × Ra'dır. Örneğin, Ra 0,8 μm'ye karşılık gelen Rz değeri yaklaşık 3,2 μm'dir. Resmi hesaplama için belirli işleme yöntemleri dikkate alınmalıdır.
Soru 3: Döküm parçaların yüzey pürüzlülüğü genellikle ne kadardır?
Döküm parçaların döküm halindeki yüzey pürüzlülüğü genellikle Ra 0,8–3,2 μm'dir; bu, kum kalıplı dökümden (Ra 6,3–25 μm) belirgin şekilde daha iyidir ve sızdırmazlık gerektirmeyen birçok yüzey, ikincil işleme tabi tutulmadan doğrudan kullanılabilir.
Soru 4: Yüzey pürüzlülüğü hangi cihazla ölçülür?
En yaygın olarak kullanılan iğneli kontur ölçerlerde, prob yüzey üzerinde kaydırılır ve filtreleme işleminden sonra Ra, Rz gibi parametreler hesaplanır; karmaşık iç boşluklar ise karşılaştırma şablonu kullanılarak gözle incelenebilir.
S5: Ra ile RMS arasındaki fark nedir?
Ra, mutlak değer aritmetik ortalamasıdır; RMS (yani Rq) ise karekök ortalamadır. Tipik işlenmiş yüzeylerde RMS ≈ Ra × 1,11’dir; RMS, sivri uçlara karşı daha duyarlıdır.