Düşük Basınçlı Dökümün Uygun Olduğu Durumlar ve Tipik Uygulamalarına İlişkin Kapsamlı Analiz
Yazar:H.K.X Yayın tarihi:2026-07-23 Kategori:kamu bi̇lgi̇lendi̇rmesi̇ Görüntüleme sayısı:1640
Özet:
2025 yılı itibarıyla, küresel düşük basınçlı döküm pazarının büyüklüğü 10 milyar ABD dolarını aşmış olup, başlıca uygulama alanları havacılık ve uzay, otomotiv üretimi ve makine imalatı gibi sektörlerde yoğunlaşmaktadır. Düşük basınçlı dökümün bu kadar rağbet görmesinin nedeni, otomobil jantları ve motor blokları gibi gözenek oranı düşük, yoğunluğu yüksek karmaşık alüminyum parçalar üretebilmesi ve ürünlerin uygunluk oranının yerçekimi dökümüne kıyasla çok daha yüksek olmasıdır. Ningbo Hexin'e göre, doğru döküm tekniğini seçmeden önce üç konuyu netleştirmek gerekir. Bu makale şu soruları yanıtlıyor: Düşük basınçlı döküm hangi parçaların üretimine uygundur? Yerçekimi dökümü ve basınçlı dökümden farkı nedir? Farklı sektörlerde seçim yaparken hangi kilit parametrelere dikkat edilmelidir?
Makale kataloğu[Gizli]
- Temel Noktalar
- Önemli Noktalar
- Düşük basınçlı döküm hangi parçalar için uygundur? Tek cümlelik değerlendirme kriteri
- Otomotiv sektöründe alçak basınçlı dökümün en tipik uygulamaları nelerdir?
- Yeni enerji kaynaklı üç elektrik sistemi için düşük basınçlı döküm kullanılabilir mi? Motor gövdesi ve pil tepsisi örnekleri
- Havacılık, uzay ve ev aletleri enerji sektörlerinde alçak basınçlı dökümün uygulama alanları
- Düşük basınçlı döküm, yüksek basınçlı döküm ve yerçekimi dökümü arasında nasıl seçim yapılmalı? Karşılaştırma tablosu
- Farklı uygulama alanlarında hangi alüminyum alaşımı seçilmeli? A356 ile yaygın olarak kullanılan alaşım numaralarının karşılaştırması
- Porlar ve gözenekler verim ve maliyeti nasıl etkiler? Pratik kontrol deneyimleri
- Düşük Basınçlı Döküm Uygulamalarıyla İlgili Sık Sorulan Sorular
- Özet ve Ürün Seçimi Eylem Listesi
Temel Noktalar
- Düşük basınçlı döküm pazarı 2025'te 10 milyar doları aşacak; otomotiv sektörü en büyük paya sahip olacak
- Üç kendi kendine kontrol kriteri: Hava sızdırmazlığı, 1,5–50 mm duvar kalınlığı, mekanik dayanıklılık eşiği; bunlardan ikisini karşılıyorsa onu seçin
- Alüminyum jantlar için A356.2 alaşımı kullanılır; duvar kalınlığı 8–20 mm, verim oranı yaklaşık 92%–96%'dir.
- Silindir kapağının verim oranının düşük olmasının nedeni, iç boşlukların çok olması ve döküm ağzının en kalın kısımda bulunarak sıralı katılaşmayı hızlandırmasıdır.
- Yeni enerji motor gövdeleri ve pil tepsileri yüksek hava sızdırmazlığına sahiptir ve alçak basınçlı döküm için uygundur
Önemli Noktalar
- 2025 yılında küresel düşük basınçlı döküm pazarının büyüklüğü 10 milyar ABD dolarını aşacak ve bu pazarda otomotiv sektörü en büyük paya sahip olacak.
- Düşük basınçlı dökümde kalıp doldurma basıncı genellikle 0,02–0,06 MPa arasındadır ve bu değer, basınçlı dökümdeki onlarca MPa’lık basıncın çok altındadır.
- Alüminyum alaşımlı jantlar en yaygın tekil uygulamadır; her birinin ağırlığı yaklaşık 8–12 kilogramdır.
- Ürün yüksek yoğunluğa sahiptir ve mekanik özellikleri yerçekimi dökümünden daha üstündür; basınçlı parçalar için uygundur.
- Model seçimi üç noktaya bağlıdır: alaşım türü, duvar kalınlığı homojenliği ve parti büyüklüğü.
Düşük basınçlı döküm hangi parçalar için uygundur? Tek cümlelik değerlendirme kriteri
Düşük basınçlı döküm, orta ve büyük boyutlu, duvar kalınlığı eşit olan ve yüksek hava sızdırmazlığı gerektiren alüminyum alaşımlı yapısal parçalar için uygundur. Teknik verilere göre, bu yöntem 2.010 kPa'lık düşük basınçta (atmosferik basınçtan biraz daha yüksek) kalıp doldurma işlemi gerçekleştirir ve 1,5–50 mm duvar kalınlığına sahip karmaşık döküm parçalar, örneğin otomobil jantları ve silindir kapakları için uygundur. Bu şu anlama gelir: Parçanın iç yapısının ne kadar yoğun olması gerekiyorsa ve hava sızıntısına karşı ne kadar hassassa, düşük basınçlı döküm uygulaması o kadar uygun olur.
Aşağıdaki 3 öz denetim kriteri, parçanın uygun olup olmadığını 30 saniye içinde belirlemenize yardımcı olur.
- Hava sızdırmazlığı gerekliliklerine bakın: Basınca dayanıklı ve sızdırmaz olması gereken parçalar (örneğin silindir gövdesi, akü muhafazası, yağ pompası gövdesi) için düşük basınçlı döküm tercih edilmelidir. Düşük basınçlı dökümde kalıba dolum işlemi düzgün gerçekleşir, hava kabarcığı oluşumu azdır ve iç gözenek oranı yerçekimi dökümüne kıyasla daha düşüktür.
- Duvar kalınlığına ve boyutlara bakın: Orta ve büyük boyutlu, duvar kalınlığı 1,5–50 mm arasında olan ve nispeten homojen parçalar en uygunudur. Çok ince (1 mm'den az) parçalar tam olarak doldurulamaz; çok kalın ve kalınlık farkı büyük olan parçalarda ise delik oluşma riski yüksektir.
- Mekanik özellikler açısından eşik değerlere bakmak: Yük taşıyan ve darbeye maruz kalan yapı elemanları (dönüş mafsalı, kontrol kolu) bundan belirgin şekilde fayda sağlar; düşük basınçlı kalıplama sayesinde yoğun bir yapı elde edilir ve mukavemet ile uzama oranı kum kalıplamaya göre daha yüksektir.
Ningbo Hexin’in önerisi şudur: Bu üç kriterden ikisini karşılıyorsa, düşük basınçlı döküm seçeneği karşılaştırmaya dahil edilmelidir. Aksi takdirde, yüksek hacimli ince cidarlı küçük parçalar (örneğin 3C cihaz kasaları) için genellikle yüksek basınçlı döküm daha uygun maliyetlidir. Bu üç işlemin nasıl değerlendirileceğine ilişkin karşılaştırma tablosu, metnin ilerleyen bölümlerinde yer almaktadır.

Otomotiv sektöründe alçak basınçlı dökümün en tipik uygulamaları nelerdir?
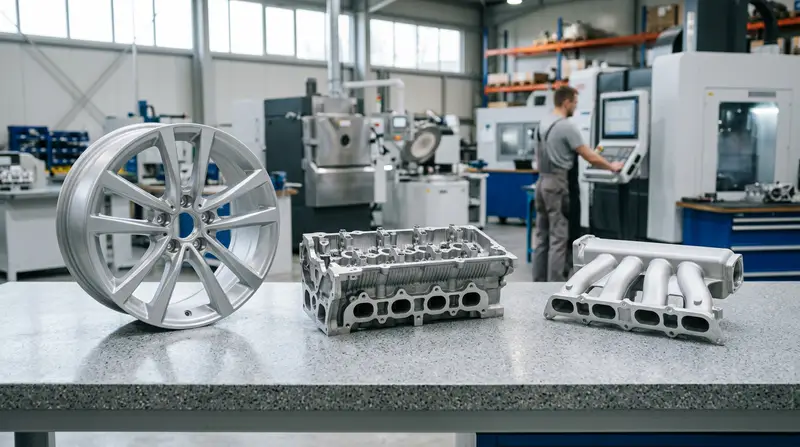
Otomotiv sektöründe, düşük basınçlı dökümün en yoğun olarak uygulandığı üç seri üretim parçası türü, alüminyum jantlar, silindir kapakları ve emme manifoldlarıdır. Bu parçaların tümü, iç yapısının yoğun olması ve basınç altında hava sızdırmaması gerekir. 2023 yılı alüminyum basınçlı döküm sektörü verilerine göre, jantlar, silindir kafaları ve rotiller, yoğunluk ve mekanik performans açısından yüksek gereksinimler nedeniyle düşük basınçlı ve diferansiyel basınçlı döküm yöntemlerinin yaygın olarak kullanıldığı parçalardır. Bu yöntemlerin tercih edilmesinin nedeni, kalınlığı değişken olan karmaşık parçaların bile içi dolu bir şekilde dökülmesini sağlamak ve çekme deliklerini en aza indirmektir.
Üç tür seri üretim parçası için alaşım ve işlem parametreleri nasıl belirlenir?
Bu üç parçanın alaşımları ve duvar kalınlıkları arasında önemli farklılıklar bulunmaktadır. Jantlarda uzayabilirlik ve darbe direnci aranırken, silindir kapağında ısıya ve basınca dayanıklılık, emme manifoldunda ise hafiflik ve hava sızdırmazlığı önemlidir. Aşağıda yaygın konfigürasyonların karşılaştırması yer almaktadır:
| parçalar | Yaygın Olarak Kullanılan Alaşım Tipleri | Duvar kalınlığı aralığı | Tipik verim oranı |
|---|---|---|---|
| Alüminyum jant | A356.2 (AlSi7Mg) | 8–20 mm | 92%–96% |
| Silindir kapağı | A356 / AlSi7Mg0,3 | 4–12 mm | 85%–90% |
| emme manifoldu | A356 / ADC12 İyileştirmesi | 3-6 mm | 88%–93% |
Silindir kapağının verim oranının düşük olmasının nedeni, su gömleği, yağ kanalları gibi iç boşlukların çok olmasıdır; kum kalıbından hava tahliyesi bir kez aksadığında, kolayca hava kabarcıkları oluşur. Ningbo Hexin’in düşük basınçlı kalıp tasarımı konusundaki önerisi şudur: Öncelikle ürün şekillendirme analizi yapılmalı, döküm ağzı en kalın noktaya yerleştirilmeli ve metalin aşağıdan yukarıya doğru sırayla katılaşması sağlanmalıdır; ancak bu şekilde üç tür parçanın verim oranı istikrarlı bir şekilde korunabilir.
Yeni enerji kaynaklı üç elektrik sistemi için düşük basınçlı döküm kullanılabilir mi? Motor gövdesi ve pil tepsisi örnekleri
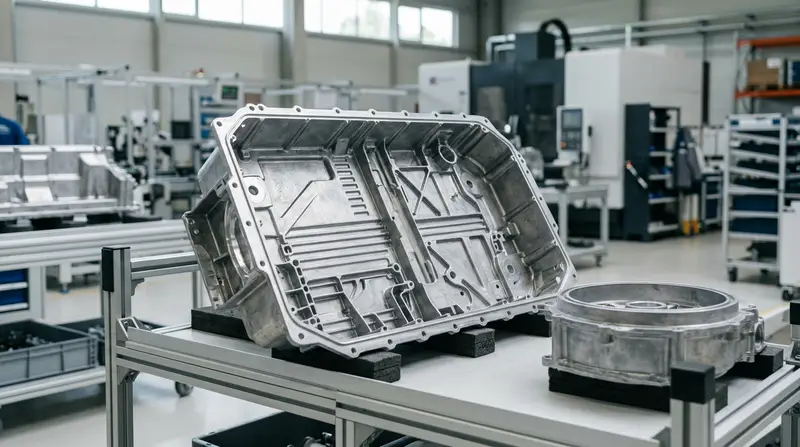
Mümkün, ancak doğru parçaları seçmek gerekiyor. Yeni enerji sisteminin üç temel bileşeni (motor, elektronik kontrol ünitesi, batarya) arasında, motor gövdesi ve batarya tepsisi hava sızdırmazlığı ve yoğunluk açısından yüksek gereksinimlere sahiptir; bu da tam olarak alçak basınçlı döküm uygulamasının en güçlü olduğu alandır. Sektör verilerine göre, pil paketi gövdelerinin üretiminde, 3,5 mm kalınlığındaki ince cidarlı yapının bütünlüğünü korumak için proses basıncı genellikle 50-80 kPa arasında tutulur. Bu da, sıvı sızıntısına karşı hassas ve ısı dağılımı gerektiren bu üç bileşen için, düşük basınçlı dökümün yerçekimi dökümüne kıyasla daha istikrarlı bir yöntem olduğu anlamına gelir.
Neyin uygun, neyin uygun olmadığı nasıl belirlenir? Ningbo Hexin’in yeni enerji alanındaki genişleme sürecinde yaptığı tercihlerin mantığı oldukça nettir:
- Motor Gövdesi: Duvar kalınlığı homojendir, iç yapısı sızıntıya karşı sızdırmazlık sağlayacak şekilde sıkı olmalıdır; düşük basınçlı kalıplamada çekme delikleri azdır; düşük basınç için uygundur.
- Pil tepsisi: Büyük boyutlu, ince cidarlı (3–5 mm), bir bütün olarak sızdırmaz olması gereken, düşük basınçta sıkıca doldurulabilen, tipik bir eşleşen parçadır.
- Küçük boyutlu elektronik kontrol braketi: Yapısı basit, üretim hacmi büyük, duvar kalınlığı ince ve üretim hızı yüksek olması nedeniyle, yüksek basınçlı döküm yöntemine daha uygundur ve verimlilik daha yüksektir.
Karar verme kuralı: Sızdırmazlık ve homojen duvar kalınlığı isteniyorsa düşük basınçlı kalıpları tercih edin; üretim hacmi ve üretim hızı öncelikliyse küçük parçalar için basınçlı döküm yöntemini kullanın. Ningbo Hexin, hem düşük hem de yüksek basınçlı kalıp üretim kapasitesine sahiptir ve müşterinin parça özelliklerine göre uygun işleme yöntemini belirleyebilir.
Havacılık, uzay ve ev aletleri enerji sektörlerinde alçak basınçlı dökümün uygulama alanları
Havacılık sektöründeki yük taşıyıcı parçalarda, A356/A357 alüminyum alaşımının yüksek yoğunluğunu sağlamak için düşük basınçlı döküm kullanılırken, ev aletleri sektöründeki enerji bileşenlerinde ise ince cidarlı yapı ve maliyet daha ön plandadır. 2025 yılına ait sektör araştırmalarına göre, düşük basınçlı döküm, motor ömrünü uzatmak amacıyla motor kanatları ve türbin diskleri gibi havacılık sektörünün kritik bileşenlerinin üretiminde halihazırda kullanılmaktadır. Dolayısıyla, aynı üretim tekniği kullanılıyor olsa da, iki sektörün öncelikleri tamamen farklıdır.
⚠️ Sık yapılan hatalar: Yerçekimi döküm tekniği yaklaşımıyla silindir kapağı üretilirken, döküm ağzının ince cidarlı bölgelere açılması, su gömleği ve yağ kanallarının iç boşluklarında hava kabarcıkları oluşmasına neden olmuş ve verim oranı yaklaşık 85%’nin altına düşmüştür. Nedeni: Metal, aşağıdan yukarıya doğru sırayla katılaşamamış ve kum çekirdekten hava tahliyesi yetersiz olduğu için hava kabarcıkları oluşmuştur. Düzeltme: Öncelikle kalıplama analizi yapılmalı ve döküm ağzı en kalın bölgeye yerleştirilerek sıralı katılaşmayı teşvik edilmelidir.
Havacılık sektöründe yük taşıyıcı parçalar neden A356/A357 yoğunluğuna bu kadar önem veriyor?
Havacılık parçaları değişken yükler altında kaldığından, iç kısımdaki tek bir hava boşluğu bile yorulma çatlaklarına neden olabilir. A356/A357, alüminyum-silikon-magnezyum alaşımıdır (magnezyum ilavesiyle mukavemet artırılmıştır) ve T6 ısıl işleminden sonra çekme mukavemeti 310 MPa’nın üzerine çıkabilir. Düşük basınçlı döküm, 20.100 kPa basınçta düzgün bir şekilde kalıbı doldurur, gaz girişi azdır ve X-ışını muayenesi ile havacılık standartlarının gerektirdiği 1. seviye yoğunluğa daha kolay ulaşılır.
Ev aletleri ve enerji ekipmanlarında neye daha fazla önem verilir?
Soğutma gövdesi, vana gövdesi gibi parçalar yüksek hacimli ve birim fiyatı düşüktür; bu parçalarda odak noktası, ince cidarlı parçaların homojenliği ve maliyettir. Cidar kalınlığı genellikle 2,4 mm'de tutulur ve düşük basınçlı döküm yoluyla homojen dolum sağlanarak yerel büzülme ve gözeneklenme önlenir. Ningbo Hexin, düşük basınçlı ürün üretiminde bu tür vana gövdeleri için genellikle tek kalıpta çoklu boşluk yöntemini kullanarak tek parça maliyetini düşürür; bu yaklaşım, havacılık parçalarında tek parça başına en yüksek yoğunluk elde etme anlayışının tam tersidir.
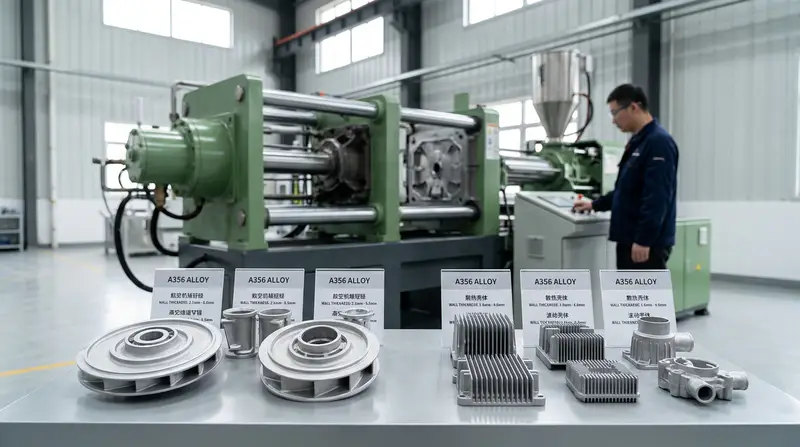
Düşük basınçlı döküm, yüksek basınçlı döküm ve yerçekimi dökümü arasında nasıl seçim yapılmalı? Karşılaştırma tablosu
Üretim tekniği seçimi, parçanın özelliklerine göre yapılır: Sıkı ve hava sızdırmazlığı isteniyorsa düşük basınçlı döküm, ince cidarlı ve yüksek üretim hızı isteniyorsa yüksek basınçlı döküm, düşük maliyetli ve küçük seri üretim isteniyorsa yerçekimi dökümü tercih edilmelidir. 2024 yılına ait proses verilerine göre, düşük basınçlı dökümde kalıp doldurma basıncı 20.100 kPa olup, bu yöntem 1,5–50 mm duvar kalınlığına sahip basınca maruz kalan parçalar için uygundur. Bu nedenle, duvar kalınlığı düzensiz olan ve hava sızıntısına karşı hassas olan yapısal parçalar için düşük basınçlı döküm en uygun seçenektir.
| karşılaştırma boyutu | düşük basınçlı döküm | Yüksek Basınçlı Döküm | yerçekimsel döküm |
|---|---|---|---|
| Tipik Duvar Kalınlığı | 1,5–50 mm | 0,8–4 mm ince cidarlı | 3 mm ve üzeri kalın duvarlı |
| homojenlik | Yüksek (ısı işlemine uygun) | Orta (hava gözenekli ve ısıl işlem zorluğu olanlar dahil) | orta-yüksek |
| Kalıp Maliyeti | 中 | 高 | 低 |
| Üretim ritmi | Orta (dökümden daha yavaş) | Hızlı (saniye düzeyinde) | Yavaş (elle döküm) |
| Uygulanabilir parti | Orta ve büyük hacimli basınçlı parçalar | Büyük miktarda ince cidarlı parçalar | Küçük partili numuneler |
Karar verme mantığı oldukça basit: Jantlar ve silindir kapakları gibi ısıl işleme tabi tutulması gereken basınçlı parçalar için düşük basınçlı döküm; cep telefonu orta çerçeveleri gibi ince cidarlı gövdeler için ise yüksek basınçlı döküm kullanılır. Ningbo Hexin, bu üç farklı döküm tekniği için hem kalıp hem de ürün üretimi yapabilmektedir; böylece önce ürün şekillendirme analizi yapılarak uygun teknik belirlenebilir ve yanlış seçimden kaynaklanan yeniden işleme gerekliliği önlenebilir.
Farklı uygulama alanlarında hangi alüminyum alaşımı seçilmeli? A356 ile yaygın olarak kullanılan alaşım numaralarının karşılaştırması
Jantlar için A356, yük taşıyan havacılık parçaları için A357, pil tepsileri için ise çoğunlukla AlSi7Mg kullanılır. Bu üç markanın bileşimleri birbirine yakındır; aradaki fark, magnezyum içeriği ve ısıl işlem sonrası mukavemetindedir. A356'nın magnezyum içeriği yaklaşık 0,31 TP3T iken, A357'de bu oran 0,51 TP3T ve 0,71 TP3T'ye çıkar; mukavemeti daha yüksek olmakla birlikte maliyeti de daha yüksektir. 2023 yılı alüminyum basınçlı döküm sektörü verilerine göre, jantlar ve rot gibi parçalar yüksek yoğunluk gerektirdiğinden, genellikle düşük basınçlı döküm uygulamalarında A356 kullanılır.
| notlar | ti̇pi̇k uygulama | T6 sonrası çekme mukavemeti | (imalat, üretim vb.) maliyetler |
|---|---|---|---|
| A356 | Jant, silindir kapağı, motor gövdesi | Yaklaşık 260 MPa | referans standardı |
| A357 | Havacılıkta yük taşıyıcı parçalar | Yaklaşık 320 MPa | Yükseklik yaklaşık 15%–20% |
| AlSi7Mg | Pil tepsileri, ince cidarlı parçalar | Yaklaşık 250 MPa | A356'ya yakın |
Neden jantlarda ısrarla A356 kullanılıyor? Akışkanlığı iyi ve kalıplaması kolaydır; 60 mm’lik jant telinin kalınlık geçiş noktası bile düzgün bir şekilde doldurulabilir. Ayrıca, T6 ısıl işleminden (çözünme + yaşlandırma) sonra uzama oranı yaklaşık 6%’nin üzerine çıkabilir ve darbeye dayanıklıdır. Ningbo Hexin’in düşük basınçlı döküm uygulamalarında malzeme seçimi konusundaki önerisi şudur: Seri üretim parçalar için öncelikli olarak A356 tercih edilmeli, yalnızca havacılık sektöründeki yük taşıyan parçalar için mukavemet nedeniyle A357’ye ek maliyet ödenmelidir.
Porlar ve gözenekler verim ve maliyeti nasıl etkiler? Pratik kontrol deneyimleri
Küçülme delikleri (metalin katılaşması sırasında hacimsel büzülme sonucu oluşan boşluklar) ve gözenekler (döküm parçası içinde hapsolmuş gazın oluşturduğu küçük delikler), alçak basınçlı döküm uygulamalarında en önemli hurda nedenleridir; bunlar, verim oranını doğrudan düşürür ve birim maliyetini artırır. 2022 tarihli uluslararası uygulama örneklerine göre, türbin gövdelerinin üretiminde yerçekimi dökümünün yerine düşük basınçlı dökümün kullanılması, döküm sistemindeki malzeme tüketimini azaltabilir ve hurda oranını düşürebilir. Dolayısıyla, bu iki unsuru iyi kontrol etmek, kârı kontrol etmek anlamına gelir.
Hangi bölgelerde kusurlar daha sık görülür?
Çukurlar genellikle kalın ve büyük sıcak noktalarda görülür; örneğin, jant göbeği ile jant telinin birleştiği köşelerde; gözenekler ise kalıplama işleminin son aşamalarında ve kalıptaki hava tahliyesinin yetersiz olduğu ölü noktalarda yoğunlaşır. Duvar kalınlığının 3 mm’den 15 mm’ye sıçradığı geçiş bölgeleri, sorunların en sık ortaya çıktığı yerlerdir.
Nasıl kontrol edilecek? Ningbo Hexin’in tercihleri
- Kalıp Havalandırması: Uç kısmına hava tahliye tapası takın ve basınç uygulayarak zorla sıkıştırmak yerine, hava deliklerinden havayı kalıp boşluğundan dışarı çıkarın.
- Basınç Tutma Eğrisi: Sıcak bölümde basınç altında tutma süresini uzatarak, büzülme deliklerinin dolup sıkılaşmasını sağlamak; bunun bedeli ise üretim hızının düşmesidir.
- Kalıp ömrü:H13 sıcak işleme kalıp çeliği ile üretilen düşük basınçlı kalıpların ömrü 80.000 ila 100.000 kalıp döngüsüne ulaşabilir; bu süre dolduktan sonra yüzeyde oluşan çatlaklar yeni gözeneklere yol açabilir.
Düşük Basınçlı Döküm Uygulamalarıyla İlgili Sık Sorulan Sorular
Düşük basınçlı döküm ile ince cidarlı parçalar üretilebilir; kalıp ömrü on binlerce kalıp döngüsüne ulaşabilir ve 1000 adetten fazla olan küçük partiler genellikle maliyet açısından avantajlıdır. Bu üç nokta, mühendisler ve satın alma sorumlularının en sık sorduğu sorulardır; aşağıda her birine tek tek doğrulanabilir cevaplar verilmektedir.
Düşük basınçlı dökümde duvar kalınlığı ne kadar ince olabilir?
1,5 mm kalınlığında ince cidarlı parçalar üretilebilir. 2024 yılına ait proses verilerine göre, alçak basınçlı dökümde 1,5–5,0 mm kalınlıktaki cidarlar için uygundur; pil paketi gövdelerinde ise 50–80 kPa basınç kullanılarak 3,5 mm kalınlığında ince cidarlar korunmaktadır. Ancak ince cidarlı parçalar, kalıp dolum hızına ve kalıp sıcaklığı kontrolüne daha duyarlıdır; cidar kalınlığı 2 mm'nin altında olduğunda, kalıplamanın istikrarlı bir şekilde gerçekleşmesi için ısıtma sisteminin termal verimliliği 'in üzerinde olan ekipmanlara ihtiyaç duyulur; aksi takdirde soğuk birleşme (metalin iyi birleşmemesi sonucu oluşan boşluk) oluşma riski yüksektir.
Kalıbın ömrü kaç kalıplama döngüsüdür? Küçük partiler için uygun mu?
Alüminyum alaşımlı düşük basınçlı kalıpların ömrü genellikle 50.000 ila 100.000 kalıplama döngüsüdür. Küçük partilerde bunun ekonomik olup olmadığı, kalıp maliyetinin parti büyüklüğüne göre dağıtılabilmesine bağlıdır. Düşük basınçlı kalıpların tek set yatırım maliyeti, yüksek basınçlı döküm kalıplarından daha düşüktür; bu nedenle 1.000 ila 5.000 adetlik küçük ve orta ölçekli partilerde düşük basınçlı döküm, yüksek basınçlı döküme göre daha ekonomiktir. Ningbo Hexin’in yeni enerji alanında düşük basınçlı çözümleri tercih etmesinin nedeni de budur; çok çeşitli ve orta hacimli motor uç kapakları ile gövde parçalarında, düşük basınçlı döküm sayesinde hem yoğunluk hem de kalıp açma maliyetleri dengelenebilmektedir.
Tedarikçinin yetkinliğini nasıl değerlendirebiliriz?
Üç noktaya dikkat edin: Birincisi, kalıp ile dökümün tek parça olup olmadığına bakın; kalıbı kendi bünyesinde geliştirebilen üreticiler, gözenekleri daha iyi kontrol edebilir; ikincisi, ürün şekillendirme analizi yeteneğine bakın; kalıp doldurma simülasyonunu önceden yapabilenler, deneme kalıplama sayısını azaltabilir; üçüncüsü, alaşım türlerinin kapsamına bakın; A356, A357 ve AlSi7Mg gibi alaşımları üretebilen fabrikalar, daha geniş bir uygulama alanına sahiptir.
Özet ve Ürün Seçimi Eylem Listesi
Düşük basınçlı döküm yöntemini seçmeden önce üç özelliğe dikkat edin: alaşım, duvar kalınlığı ve üretim adedi. Alüminyum alaşımlı yapısal parçalar, 1,5–50 mm duvar kalınlığı, iç kısmın sızdırmaz ve yoğun olması gerekliliği ve 1000 adetten fazla üretim adedi gibi özellikler, genellikle düşük basınçlı döküm uygulamasına uygundur. 2025 yılı itibarıyla, küresel düşük basınçlı döküm pazarının büyüklüğü 10 milyar ABD dolarını aşmış olup, bu pazar ağırlıklı olarak otomotiv, havacılık ve uzay ile makine imalatı sektörlerinde yoğunlaşmaktadır. Aşağıdaki hızlı kontrol listesi, ilk değerlendirmeyi yapmanıza yardımcı olacaktır.
| Parça Özellikleri | Önerilen Süreçler | gerekçe |
|---|---|---|
| Kalınlık dağılımı düzensiz, hava sızdırmaz ve basınca dayanıklı (örneğin silindir kapağı, motor gövdesi) | düşük basınçlı döküm | Düşük basınçlı kalıplama işleminde dolum sıkı ve çekirdek boşlukları azdır |
| İnce cidarlı, yüksek üretim hızı, yüksek hacimli (örneğin yapısal destekler) | Yüksek Basınçlı Döküm | Yüksek hız, düşük birim maliyet |
| Küçük partiler, maliyet açısından hassas ürünler (örneğin numuneler, deneme üretim parçaları) | yerçekimsel döküm | Kalıplar ucuz, yatırım maliyeti düşük |
Liste sadece bir başlangıçtır. Aynı parçanın duvar kalınlığı veya magnezyum içeriği değiştiğinde, en uygun üretim yöntemi de tamamen farklılaşabilir. Ningbo Hexin’in önerisi şudur: Kalıp kesinleşmeden önce parçanın üç boyutlu çizimini dökümhaneye verin.Şekillendirme Analizi, Döküm ve katılaşma süreçlerini simüle ederek, çekme boşluğu riski taşıyan bölgeleri önceden tespit eder. Ningbo Hexin’in faaliyet alanı, alçak basınçlı, yerçekimi ve yüksek basınçlı olmak üzere üç tür kalıp ve ürünü kapsamaktadır; ayrıca kalıp yapısı analizi ve ürün kalıplama analizi hizmetleri de sunmaktadır. Bu hizmetler, alçak basınçlı döküm uygulamalarında uygulanabilir ürün seçimi kararları vermenize yardımcı olmak için biçilmiş kaftandır.