Metal Yüzeylerde Tel Çekme İşleminin Kapsamlı Analizi: İşlevi, Türleri, İşlem Karşılaştırması ve Sık Sorulan Sorular
Yazar:H.K.X Yayın tarihi:2026-08-02 Kategori:kamu bi̇lgi̇lendi̇rmesi̇ Görüntüleme sayısı:1235
Özet:
Metal Yüzeylerde Tel Çekme İşleminin Kapsamlı Analizi: Düz desen, rastgele desen, dalgalı desen, spiral desen ve vida dişli desen olmak üzere beş ana türü ele alır; tel çekme ile kumlama ve parlatma işlemlerindeki farkları karşılaştırır; işleme sertleşmesi ve düzensiz doku gibi sık karşılaşılan soruları yanıtlar. Mühendisler için mutlaka okunması gereken bir makale; tam metni görmek için tıklayın.
Makale kataloğu[Gizli]
I. Tel çekmenin işlevi ve etkisi
Tel çekme işleminin temel işlevi, mekanik sürtünme yoluyla metal yüzeyinde son derece ince bir pürüzlü yüzey oluşturarak aşağıdaki işlevleri sağlamaktır:
- Çiziklerin onarımı:Metal yüzeyde yerel çizikler oluştuğunda, tel çekme makinesi kullanılarak tüm yüzeye tutarlı bir çizik dokusu verilir (duvar kalınlığını azaltarak) ve böylece mevcut çizikler gizlenir. Bu, en sık karşılaşılan durumlardan biridir; işleme sonrasında işleme sertleşmesi meydana gelip malzeme özellikleri değişse de, üretim sürecinde çiziklerin tamamen önlenmesi zor olduğundan, tel çekme ile onarım hâlâ yaygın bir tercihtir.
- Güzelleştirme ve dekorasyon:Tel çekme işlemi, alüminyum levha yüzeyindeki çizikleri gidermekle kalmaz, aynı zamanda metal yüzeye benzersiz bir dekoratif görünüm kazandırır. Farklı doku tasarımları sayesinde, endüstriyel bir havadan zarif ve şık bir görünüme kadar çok çeşitli görsel efektler yaratılabilir.
Teknik ipucu:Tel çekme işlemi, işleme sertleşmesi olgusuna yol açarak malzemenin bazı mekanik özelliklerini değiştirir. Bu nedenle, malzemenin orijinal özelliklerinin korunmasının gerekli olduğu durumlarda, tel çekme işlemi dikkatli bir şekilde uygulanmalı veya özelliklerin geri kazanılması için müteakip ısıl işlem uygulanmalıdır.
II. Tel Çekmenin Başlıca Türleri
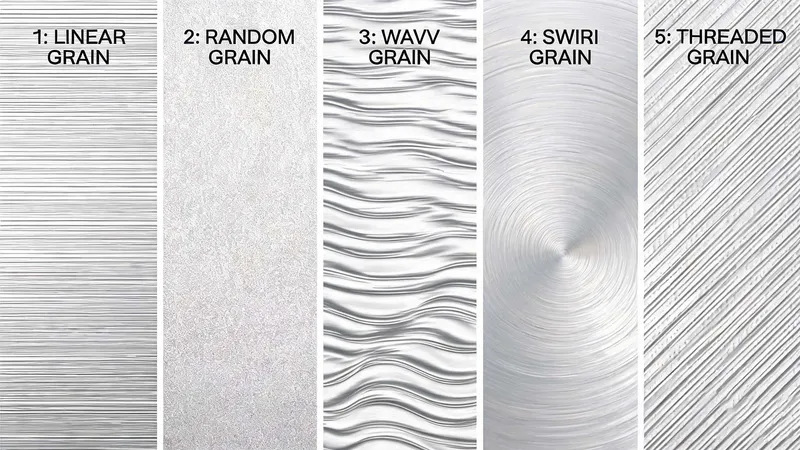
Tel çekme işlemi, dekoratif ihtiyaçlara göre çeşitli doku türlerinde gerçekleştirilebilir; en yaygın olanları düz doku, düzensiz doku, dalgalı doku, spiral doku ve sarmal doku olmak üzere beş türdür.
1. Düz çizgili fırçalanmış
Alüminyum levha yüzeyine mekanik sürtünme yöntemiyle düz çizgiler işlenir; bu işlem, yüzeydeki çizikleri gidermenin yanı sıra yüzeyi süsleme gibi çift işlevi görür. Düz çizgili tel çekme işlemi, sürekli tel çizgileri ve kesikli tel çizgileri olmak üzere iki türe ayrılır:
- Sürekli tel deseni:Alüminyum levhanın yüzeyine bir ovma bezi veya paslanmaz çelik fırça ile sürekli yatay düz çizgiler halinde sürtünme uygulayarak bu desen elde edilir (örneğin, elle zımparalama veya planya makinesine tel fırçayı sıkıştırarak alüminyum levha üzerinde fırçalama). Paslanmaz çelik fırçanın tel çapını değiştirerek farklı kalınlıklarda desenler elde edilebilir.
- Kesikli iplik deseni:Genellikle parlatma veya doku verme makinelerinde işlenerek üretilir. Çalışma prensibi, aynı yönde dönen iki grup diferansiyel silindirden oluşur; üst grup hızlı dönen taşlama silindirlerinden, alt grup ise yavaş dönen lastik silindirlerden oluşur. Alüminyum veya alüminyum alaşımlı levha, bu iki grup silindir arasından geçerken, üzerine ince ve kesikli düz çizgiler işlenir.
2. Düzensiz desenli tel çekme
Yüksek hızda dönen bakır tel fırça altında, alüminyum levhanın ileri-geri ve sağa-sola hareket ettirilerek sürtünmesi sonucu elde edilen, düzensiz ve belirgin izler içermeyen mat tel izli yüzey. Bu işleme yöntemi, alüminyum veya alüminyum alaşımlı levhaların yüzey kalitesi açısından yüksek standartlar gerektirir ve sade, yumuşak bir doku aranan uygulamalar için uygundur.
3. Oluklu tel çekme
Genellikle parlatma veya desenleme makinelerinde üretilir; üst grup taş silindirlerinin eksenel hareketi kullanılarak alüminyum veya alüminyum alaşımlı levhaların yüzeyi taşlanarak dalgalı bir desen elde edilir. Dalgalı desen, akışkanlık hissi ve dinamik bir görsel etki yaratır ve genellikle dekoratif özelliği yüksek ürünlerde kullanılır.
4. Döndürme (Optik Döndürme)
Delme tezgahına silindirik keçe veya taşlanmış naylon tekerlek takılarak, kerosenle karıştırılmış parlatma macunu kullanılarak alüminyum veya alüminyum alaşımlı levhaların yüzeyine döner parlatma işlemi uygulanmasıyla elde edilen iplik deseni. Genellikle yuvarlak tabelalar ve küçük dekoratif kadranların dekoratif işlenmesinde kullanılır ve benzersiz bir eşmerkezli daire desen efekti sağlar.
5. Dişli tel çekme
Mili üzerine yuvarlak bir keçe takılmış küçük bir motoru, masa yüzeyine, masanın kenarıyla yaklaşık 60 derecelik bir açı yapacak şekilde sabitleyin. Ayrıca, sabit bir alüminyum levha çıtası takılmış bir sürgü yapın ve sürgünün üzerine, diş genişliğini sınırlamak için kenarları düz bir polyester film yapıştırın. Keçenin dönüşü ve sürgü tahtasının düz hareketinden yararlanarak, alüminyum levha yüzeyinde genişliği eşit olan dişli izleri oluşturulur.
III. Tel Çekme İşlemi ile İlgili Sık Sorulan Sorular
S1: Tel çekme işlemi mutlaka düz bir yüzeyde mi yapılmalıdır?
Tel çekme işlemi düz yüzeylerde nispeten kolaydır; eğriliği az olan kavisli yüzeylerde de uygulanabilir, ancak eğrilik büyük olduğunda işleme kalitesini kontrol etmek zorlaşır. Bu nedenle, büyük eğriliğe sahip kavisli parçalar için genellikle önce tel çekme işlemi uygulanıp ardından şekillendirme yapılması veya tel çekme levhaların presle şekillendirilmesi önerilir.
S2: Önce elektrokaplama mı, sonra tel çekme mi; yoksa önce tel çekme mi, sonra elektrokaplama mı?
Genellikle önce tel çekme işlemi, ardından elektrokaplama yapılır; bu yöntem daha düşük maliyetlidir. Görünüşe son derece önem verilen durumlarda, elektrokaplamadan sonra tel çekme işlemi de uygulanabilir; ancak bu durumda elektrokaplama tabakasının yeterince kalın olması ve tel çekme derinliğinin makul bir şekilde kontrol edilmesi gerekir; bu da maliyeti önemli ölçüde artırır.
S3: Paslanmaz çelik üzerindeki fırçalanmış yüzey nasıl elde edilir?
Paslanmaz çeliğin yüzeyine matlaştırma işlemi de mekanik taşlama diskleri gibi işleme yöntemleriyle gerçekleştirilir. Örneğin, paslanmaz çelik vakum ürünleri genellikle 180 ve 240 numara zımpara kağıtları kullanılarak matlaştırılır.
Soru 4: Tel çekme ve presleme işlemlerinden hangisi önce yapılır?
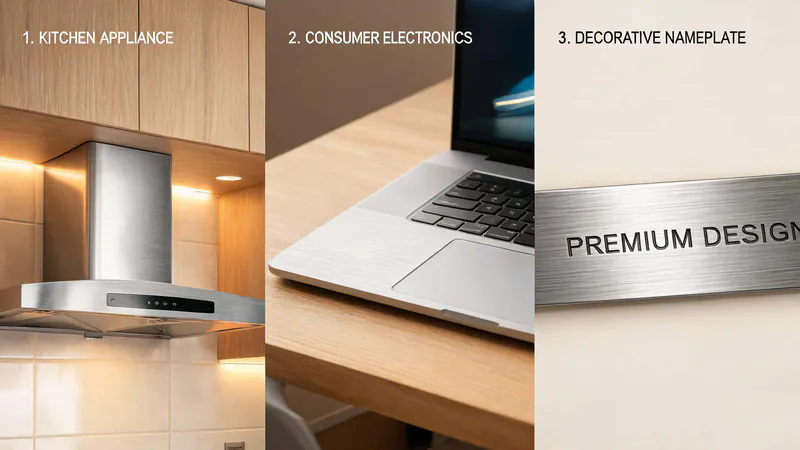
Presleme sonrası tel çekme işlemi oldukça maliyetlidir ve yalnızca kâr marjı yüksek olan IT ve dijital küçük parçalı ürünler için uygundur. Hacmi daha büyük olan ev aletlerinde (örneğin davlumbaz, sterilizatör, pirinç pişirici vb.) tel çekme efekti elde etmek için genellikle önceden tel çekme işlemi uygulanmış levhalar (örneğin paslanmaz çelik SUS430) kullanılarak presleme işlemi gerçekleştirilir. Paslanmaz çelik, pahalı olması nedeniyle çok fazla kullanılmamaktadır — paslanmaz çelik standart levhaların fiyatı yaklaşık 8.000 yuan/ton (yerli üretim), tel çekme işleminden sonra ise yaklaşık 10.000 yuan/ton; SUS304 paslanmaz çelik standart levhaların fiyatı ise yaklaşık 25.000 yuan/ton'dur. Paslanmaz çelik, görünüş olarak lüks bir etki yaratır ancak işleme sırasında hurda oranı yüksektir; birleştirme işlemlerinde genellikle sadece perçinleme veya TOX kaynağı kullanılabilir ve proses kontrolü oldukça zordur.
S5: Basınçlı döküm alüminyum parçaların yüzeyine fırçalanmış görünüm verilebilir mi?
Alüminyum döküm parçaların yüzeyine fırçalanmış görünüm verilebilir; bu işlemden sonra üzerine bir koruyucu tabaka (oksitlenmeyi önleyen boya tabakası) püskürtülmesi yeterlidir. Ayrıca, plastik parçalara doğrudan elektrokaplama yoluyla fırçalanmış görünüm kazandırılabilir; elde edilen sonuç alüminyumdan neredeyse hiç fark etmez.
S6: Tel çekme işlemi ile oksitlenme arasında bir ilişki var mı?
Teldeki çizgiler, yüzey oksitleme işlemiyle ilgisi yoktur; ancak bu işlem, oksitlemeden önce gerçekleştirilmelidir. Doğal oksitlenme sonucu elde edilen yüzey, bir kalite kusuru olarak değerlendirilmelidir; zira bu yüzeydeki oksit tabakası, özel işlemle elde edilen oksit tabakasından hem bileşim hem de görünüm açısından tamamen farklıdır. Renklendirme, oksitlemenin ardından yapılan bir işlem değil, oksitlemeyle eşzamanlı olarak gerçekleştirilen bir işlemdir. Yaygın olarak kullanılan oksitleme ve renklendirme yöntemleri şunlardır:
- Renkli anot oksit tabakası:Alüminyumun anot oksit tabakası, boyayı adsorbe ederek renklenir.
- Kendiliğinden renklenen anot oksit tabakası:Belirli alüminyum malzemeler, uygun bir elektrolit çözeltisi (genellikle organik asit bazlı) içinde, elektroliz etkisiyle alaşımın kendisinden kendiliğinden renkli bir anot oksit tabakası oluşturur.
- Elektrolitik renklendirme:Anot oksit tabakasının renklendirilmesi, oksit tabakasındaki boşluklara metal veya metal oksitlerin elektrodepozisyon yoluyla biriktirilmesiyle gerçekleşir.
Ek açıklama:Alüminyum malzemelerin yüzey işlemlerinde, fırçalama dışında kumlama işlemi de sıklıkla kullanılır; bu işlem de çizikleri gizlemeye ve görünümü güzelleştirmeye yardımcı olur.
IV. Tel Çekme ve Sıcak Baskı Tekniklerinin Karşılaştırılması
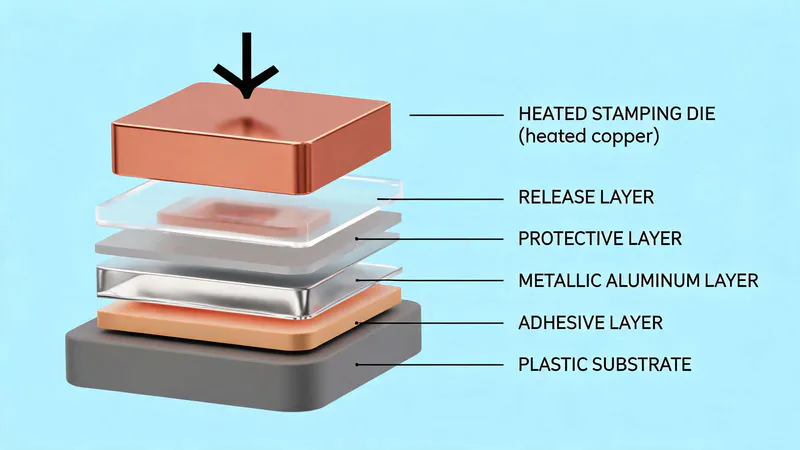
Altın baskı (elektrolitik alüminyum transfer) işlemi, plastik parçaların yüzeyinde tel çekme efektine benzer bir görünüm yaratabilir. Her ikisinin de kendine özgü uygulama alanları vardır ve birbirlerinin yerine basitçe kullanılamazlar. Aşağıda temel karşılaştırma yer almaktadır:
| karşılaştırma boyutu | Tel çekme işlemi | Altın baskı tekniği |
|---|---|---|
| Uygulanabilir alt yüzeyler | Metal sac parçalar (alüminyum, paslanmaz çelik vb.) | Kağıt, plastik ve kumaş türleri |
| Teknik Prensip | Mekanik sürtünme, doku oluşturur | Termal transfer: Alt tabakanın yüzeyine altın baskı folyosunun aktarılması |
| Maliyet Karşılaştırması | Biraz daha ucuz (sadece üretim tekniği açısından karşılaştırıldığında) | Biraz daha yüksek, ancak alt malzeme ve yapı maliyetlerindeki fark daha büyük |
| ti̇pi̇k uygulama | Ev aletleri panelleri, dijital cihaz kasaları, tabelalar | DVD oynatıcı panelleri, görsel-işitsel ürünler, dekoratif parçalar |
| Doku efekti | Doğal metal dokusu, aşınmaya dayanıklı | Farklı sıcak baskı folyoları kullanılarak çeşitli parlaklık ve kalınlık seçenekleri elde edilebilir |
| Kalıp ve Yapı | Levhaların doğrudan işlenmesi | Plastik parçaların sıcak baskıya uygunluğu dikkate alınmalıdır |
Dikkat edilmesi gereken nokta, bu iki işlemin uygulanabileceği durumların farklı olması ve sadece maliyet açısından karşılaştırmanın sınırlı bir anlam taşımasıdır. Gerçek seçim sürecinde, kalıp, yapısal tasarım ve malzeme değişikliklerinin yol açtığı diğer maliyet farklılıkları da göz önünde bulundurulmalıdır; bu farklılıklar genellikle işlemin kendisindeki maliyet farkını çok aşmaktadır.
V. Sıcak Baskı Tekniğinin Önemli Noktaları
Altın baskı, termal transferin bir türüdür. Plastik parçaların yüzeyinde tel desenli bir efekt oluşturulurken, baskı kalitesini belirleyen üç temel faktör şunlardır:
1. Sıcak baskı plakası malzemesinin seçimi
Basınç başlığı için en uygun malzeme kırmızı bakırdır; çünkü kırmızı bakır ısı yayma ve ısı iletme özellikleri bakımından oldukça iyidir, metaller arasında nötr bir malzeme olarak kabul edilir, ne çok yumuşak ne de çok serttir, işlenmesi kolaydır, belirli bir esnekliğe sahiptir ve dayanıklılığı çok yüksektir. Pratikte, birçok üretici maliyetleri düşürmek için alüminyum alaşımlı baskı plakalarını tercih etmektedir; ancak alüminyum çok yumuşaktır ve kullanım ömrü kısadır. Büyük üretim hacimlerinde plakaların yeniden üretilmesi gerekir ve bu da pahalı bir işlemdir; bu nedenle tüm bu faktörler kapsamlı bir şekilde değerlendirilmelidir.
2. Sıcak baskı işlem koşulları
Başlıca üç parametre içerir:Hot stamping basıncı、Hot stamping sıcaklığı和Kalıp baskı süresi. Bu üç unsur, alt tabakanın ve yaldız kağıdının özelliklerine göre uyumlu hale getirilmeli ve optimize edilmelidir.
3. Altın baskı kağıdının seçimi
Bu en önemli faktördür. Sıcak baskı kağıdı, farklı baskı alt yüzeylerine uygun olmalıdır; tek bir sıcak baskı kağıdı tüm malzemeler için kullanılabilir değildir ve bu durum, sıcak transfer sırasında yapışma sağlamlığıyla doğrudan ilgilidir. Seçim yaparken, alt tabakanın özelliklerine (örneğin plastik türü, yüzey enerjisi vb.) göre uygun hot stamping kağıdı modelini seçmek gerekir.
Genişletilmiş uygulamalar:Sihirli ayna kaplama parçaları (görsel-işitsel ürünlerde yaygın olarak kullanılır), PMMA levhalar üzerine yansıtıcı folyonun sıcak baskı yöntemiyle uygulanmasıyla üretilir (elektrokaplama işlemi de kullanılabilir). Plastik parçaların yüzeyindeki fırçalanmış görünüm genellikle sıcak baskı ile elde edilir; sıcak baskı makinesinin yüksek sıcaklık ve basıncı altında, sıcak baskı folyosundaki malzeme plastik yüzeye aktarılır.
SON SÖZLER
Klasik bir metal yüzey işleme tekniği olan tel desenleme işlemi, kusurları giderme ve görünümü güzelleştirme gibi ikili işlevi sayesinde ev aletleri, dijital ürünler ve dekoratif paneller gibi alanlarda yaygın olarak kullanılmaktadır. Düz çizgilerden dağınık çizgilere, dalgalı desenlerden spiral desenlere kadar farklı doku türleri, ürün tasarımına zengin bir seçenek yelpazesi sunmaktadır. Aynı zamanda, plastik parçalarda tel çekme efektini elde etmenin alternatif bir yöntemi olan sıcak baskı tekniği de belirli alanlarda önemli bir rol oynamaktadır.
Gerçek üretim sürecinde, tel çekme mi yoksa sıcak baskı mı seçileceği, hangi doku türünün kullanılacağı ve işlem sırasının nasıl düzenleneceği gibi konular, tek bir işlem parametresinin basitçe karşılaştırılmasıyla değil, ürün konumlandırması, maliyet bütçesi, üretim hacmi ve malzeme özellikleri dikkate alınarak kapsamlı bir şekilde değerlendirilmelidir.