Teflon Püskürtme Tekniği İçin Kapsamlı Kılavuz: Prensiplerden Uygulamaya Kadar Tüm Sürecin Ayrıntılı Analizi
Yazar:H.K.X Yayın tarihi:2026-08-18 Kategori:kamu bi̇lgi̇lendi̇rmesi̇ Görüntüleme sayısı:2617
Özet:
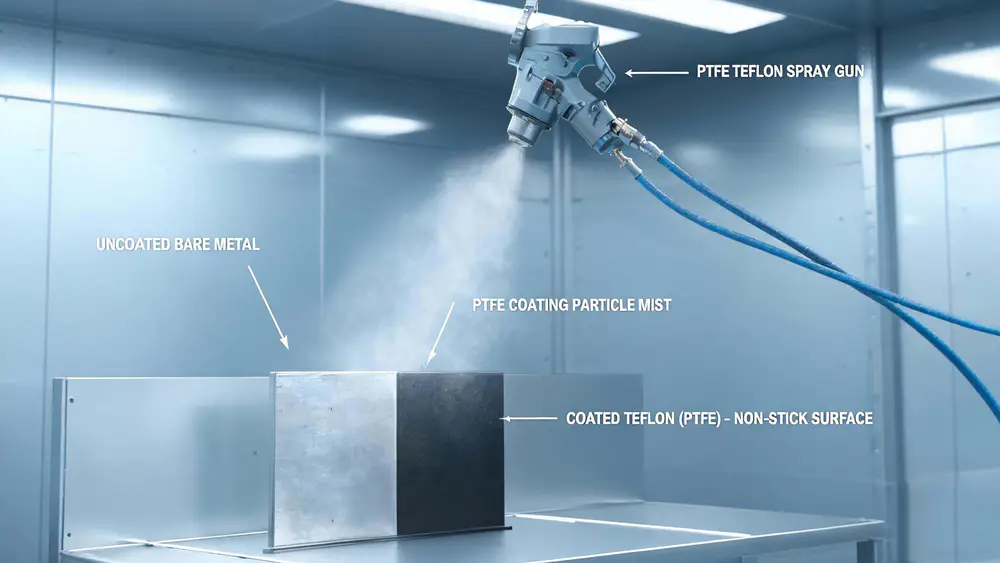
Teflon püskürtme, florlu polimerlere dayalı bir yüzey işleme yöntemidir. Bu yöntemde, PTFE ve ilgili florlu polimerler metal veya diğer alt tabaka yüzeylerine püskürtme yoluyla eşit bir şekilde uygulanır; ardından yüksek sıcaklıkta sinterleme işlemiyle kaplama bir film tabakası haline getirilir ve böylece yüksek sıcaklığa dayanıklılık, düşük sürtünme ve üstün kimyasal kararlılık sağlanır. Uygulama alanları oldukça geniştir ve gıda makineleri, kimya ekipmanları, vana contaları, rulmanlar, mutfak gereçleri ve korozyona dayanıklı parçalar gibi alanlarda yaygın olarak kullanılır.
Bu tür kaplamaların üretim sürecini gerçekten kavramak için, sadece "birkaç kez püskürtmekle işin bittiği" gibi yüzeysel bir anlayışla yetinilmemeli; malzeme bileşimi, alt tabaka seçimi, ön işlem, kaplama yöntemi, sinterleme koşulları ve kalite kontrolü gibi birçok aşamayı sistematik bir şekilde kontrol etmek gerekir.
Makale kataloğu[Gizli]
- 1. Malzeme sistemi ve kaplama tabakasının yapısı
- 2. Teflon kaplamanın temel özellikleri
- 3. Alt tabakanın seçimi ve ön işleme
- 4. Dispersiyon kaplama işlemi
- 5. Toz kaplama işlemi
- 6. Püskürtme İşlemi ve Önemli Parametreler
- 7. Sinterleme ve film oluşturma ile ısıl işlem
- 8. Film Oluşturma Sonrası Kontrol ve Performans Değerlendirmesi
- 9. Sık Karşılaşılan Sorunlar ve Çözüm Yolları
- 10. Uygulama Senaryoları ve Mühendislik Açısından Önemli Noktalar
- XI. Teflon Kaplama ile İlgili Sık Sorulan Sorular (FAQ)
1. Malzeme sistemi ve kaplama tabakasının yapısı
Teflon püskürtme sistemi genellikle üç bölümden oluşur:Matris reçine, dispersiyon veya bağlayıcı ve yardımcı katkı maddeleri. Yaygın olarak kullanılan püskürtme sistemleri, su bazlı veya organik dispersiyon sistemleridir; bu sistemlerin temelinde, PTFE partiküllerinin yüksek sıcaklık koşullarında çökelmesi, birleşmesi ve sürekli bir film tabakası oluşturması yatar. Yapışma gücünü ve kaplamanın homojenliğini artırmak için genellikle belirli miktarda bağlayıcı, düşük moleküler ağırlıklı katkı maddeleri ve film oluşum hızlandırıcıları eklenmesi gerekir. Bazı formülasyonlarda, alt tabaka ile kaplama arasındaki arayüzey bağlanmasını iyileştirmek amacıyla eser miktarda titanat, silan bağlayıcı gibi yüzey aktif maddeler de eklenir.
Kaplama tabakası, sertleşmeden önce genellikle dağınık bir haldedir; yüzeyde, PTFE parçacıklarının hareket etmesini sağlamak ve bağlayıcı maddeyle birlikte sürekli ve sıkı bir kaplama tabakası oluşturmak için genellikle ısıtma gerekir. Kaplama tabakası oluştuktan sonra, kaplamanın başlıca özellikleri şunlardır:Son derece düşük yüzey enerjisi, üstün kimyasal direnç, iyi yüksek sıcaklık direnci ve olağanüstü aşınma direnci. Vurgulanması gereken nokta şudur: PTFE’nin kendisinin sıcaklık dayanımı sınırı oldukça yüksek olsa da, yüksek sıcaklıkta sinterleme aşamasında, alt tabakanın ısıl kararlılığı ile kaplama ve alt tabaka arasındaki yapışma özelliği de nihai film kalitesini belirleyen faktörlerdir. Bu nedenle, malzeme seçimi alt tabaka koşullarına uygun olmalıdır; böylece yetersiz yapışma, kaplamanın ayrılması veya çatlama gibi tipik kusurların ortaya çıkması önlenebilir.
Teflon kaplama türleri
Teflon yüksek performanslı özel kaplama, politetrafluoroetilen (PTFE) bazlı bir florlu kaplamadır. İngilizce adı Teflon’dur; telaffuzundan dolayı genellikle Tiefulong, Tiefulong, Tefulong, Teflulong vb. olarak da adlandırılır. Teflon kaplama, aşağıdakileri bir araya getiren eşsiz bir yüksek performanslı kaplamadır:Isıya dayanıklılık, kimyasal inertlik, üstün yalıtım kararlılığı ve düşük sürtünme özelliği, diğer kaplama malzemelerinin rakip olamayacağı kapsamlı avantajlara sahiptir; uygulama esnekliği sayesinde neredeyse her şekil ve boyuttaki üründe kullanılabilir.
| TİPOLOJİ | Tam adı | Maksimum kullanım sıcaklığı | Temel Özellikler |
|---|---|---|---|
| PTFE | Politeflon | 260 °C sürekli, en yüksek 290-300 °C | Son derece düşük sürtünme katsayısı, iyi aşınma direnci ve mükemmel kimyasal kararlılık |
| FEP | Florlu etilen-propilen kopolimeri | 200 °C | Pişirme sırasında eriyerek akıp gözeneksiz bir film tabakası oluşturur; olağanüstü kimyasal kararlılık ve mükemmel yapışmazlık özelliği |
| PFA | Perfloroalkil bileşikleri | 260 °C sürekli | FEP gibi eriyerek gözeneksiz bir film oluşturur; daha yüksek sertlik ve esnekliğe sahiptir; yüksek sıcaklıkta yapışmayı önleme ve kimyasal direnci gerektiren alanlar için uygundur |
| ETFE | Etilen-tetrafloroetilen kopolimeri | 150 °C’de sürekli | En dayanıklı floropolimer, son derece dayanıklı kaplama, olağanüstü kimyasal direnci |
2. Teflon kaplamanın temel özellikleri
Teflon kaplama işleminden sonra aşağıdaki altı temel özelliğe sahiptir:
1. Yapışmazlık
Hemen hemen hiçbir madde Teflon kaplamaya yapışmaz. Çok ince bir kaplama bile mükemmel yapışmazlık özelliği gösterir.
2. Isıya dayanıklılık
Mükemmel ısı ve düşük sıcaklık direnci özellikleri. Kısa süreli olarak 300 °C'ye kadar yüksek sıcaklıklara dayanabilir; genellikle 240 °C ile 260 °C arasında sürekli olarak kullanılabilir; belirgin bir termal kararlılığa sahiptir; donma sıcaklıklarında çalışabilir ve kırılganlaşmaz; yüksek sıcaklıklarda erimez.
3. Kayganlık
Düşük sürtünme katsayısı (0,04–0,15). Yük kayarken sürtünme katsayısı değişir, ancak değerler yalnızca çok küçük bir aralıkta dalgalanır.
4. Neme dayanıklılık
Yüzeyi su ve yağ tutmaz; üretim işlemleri sırasında çözelti bulaşması da kolay değildir; üzerine az miktarda kir bulaşmışsa, basit bir silme işlemiyle temizlenebilir. Makine duruş süresi kısadır; bu da işçilik süresinden tasarruf sağlar ve iş verimliliğini artırır.
5. Aşınma direnci
Yüksek yük altında mükemmel aşınma direnci gösterir. Belirli bir yük altında, aşınmaya karşı direnç ve yapışmama gibi iki avantajı bir arada sunar.
6. Korozyon direnci
İlaçların aşındırıcı etkisine neredeyse hiç maruz kalmaz ve parçaları her türlü kimyasal aşınmaya karşı korur.
3. Alt tabakanın seçimi ve ön işleme
Alt tabaka, kaplamanın film oluşum kalitesini doğrudan etkiler. Alüminyum, çelik, bakır ve bunların alaşımları gibi metal alt tabakalar, PTFE püskürtme kaplamasında yaygın olarak kullanılan taşıyıcılardır. Alüminyum, yüksek özgül mukavemeti, hafifliği ve iyi ısı iletkenliği nedeniyle yaygın olarak kullanılmaktadır; ancak alüminyum yüzeyinde oksitlenme kolayca meydana geldiğinden, kaplamanın yapışmasını sağlamak için sıkı bir ön işlem uygulanması gerekir. Yaygın ön işlem adımları şunlardır:
- Temizlik ve Yağdan Arındırma:60 °C ile 80 °C arasındaki sıcaklıkta alkali veya nötr temizlik maddeleri kullanarak yüzeydeki yağları ve kirleri temizleyin; ardından temizlik kalıntılarının kaplamanın yapışmasını etkilemesini önlemek için saf suyla iyice durulayın.
- Yüzey pürüzlendirme:Kaplamanın mekanik tutunma gücünü artırmak için mekanik matlaştırma, kum püskürtme veya asit aşındırma gibi yöntemlerle yüzey pürüzlülüğü artırılır. Alüminyum malzemelerde, iyi bir tutunma mukavemeti ve kaplama homojenliği elde etmek amacıyla hedef yüzey pürüzlülüğü Ra yaklaşık 0,6-1,2 mikrometre aralığındadır.
- Yüzey aktifleştirme ve astar uygulaması:Bazı sistemlerde, yapışmayı güçlendirmek için bir astar katının uygulanması veya yüzey aktif maddelerin kullanılması gerekir. Astar olarak genellikle organik-inorganik karışım sistemleri tercih edilir; bu sistemler, sinterleme öncesinde gerekli arayüzey geçiş tabakasını sağlayarak kaplama ile alt tabaka arasındaki yapışma mukavemetini artırır.
- Kurutma ve ön ısıtma:Püskürtme işleminden önce alt tabakanın yüzeyindeki nem ve su molekülü içeriğini en aza indirin; gerekirse, termal gerilimi azaltmak ve kaplamanın homojenliğini artırmak için düşük sıcaklıkta ön ısıtma uygulayın.
4. Dispersiyon kaplama işlemi
Genel Bakış
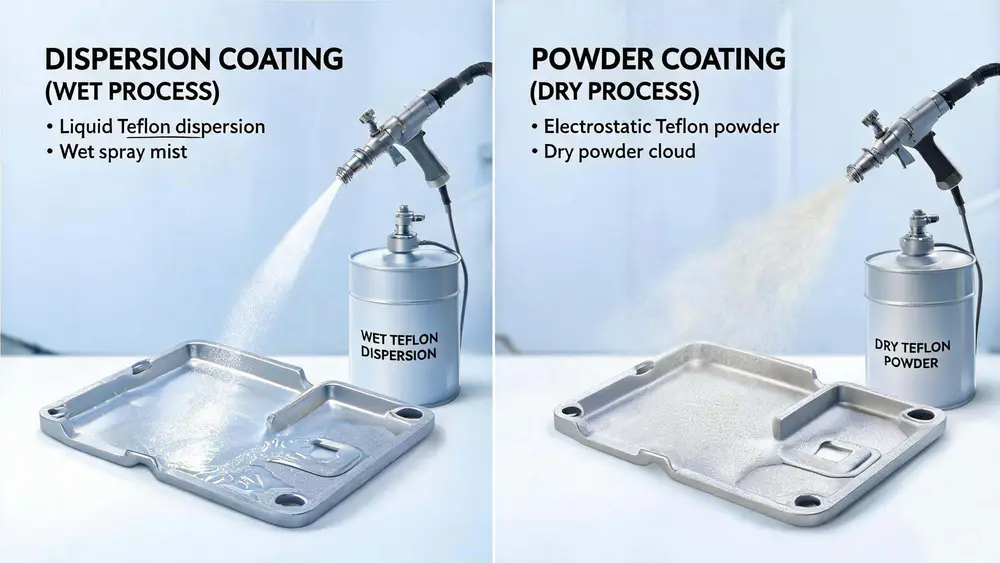
Dispersiyon kaplamasının işleme yöntemi, kaplama malzemesinin çözücü içinde eşit bir şekilde dağılmasıyla bir dispersiyon (katı maddenin sıvı içinde karışması) oluşturulan bir ıslak işleme yöntemidir. Bu karışım, yüksek basınçlı hava ile atomize edilerek iş parçasının yüzeyine püskürtülür.
İşleme aşamaları
- İş parçasının hazırlanması:İş parçasının yüzeyinde yeterli yapışma elde etmek için, öncelikle boyanacak yüzeydeki tüm yağların giderilmesi gerekir. Yağları çözmek için organik çözücüler kullanırız ve yaklaşık 400 °C’ye ısıtarak tamamen buharlaşmalarını sağlarız. Bir sonraki adımda, kum püskürtme işlemiyle iş parçasını mekanik olarak temizler ve yüzeyini pürüzlendiririz. Yapıştırma yardımcı maddesi (astar) uygulanarak kaplamanın iş parçasının yüzeyi ile bağlanma kabiliyeti iyileştirilebilir.
- (Islak yöntem) Dispersiyon kaplamasının püskürtülmesi:Püskürtmeyle uygulanan kaplama malzemesi düzgün ve homojen olmalıdır. Kaplama kalınlığı, kullanılan kaplama sistemine bağlıdır; kaplama kalınlığındaki değişimler birkaç mikrometreden 200 mikrometreye (0,2 milimetre) kadar değişebilir.
- Kurutma:Isıtma fırınında ıslak kaplamayı, çözücünün büyük bir kısmı buharlaşana kadar sıcaklık 100 °C’nin altında tutulacak şekilde ısıtın.
- Sinterleme:Sinterleme aşaması, iş parçasının geri dönüşümsüz bir reaksiyon meydana gelene kadar yüksek bir sıcaklığa ısıtılmasıdır: Kaplama malzemesi erir ve yapıştırma yardımcı maddesi ile birlikte ağ benzeri bir yapı oluşturur.
5. Toz kaplama işlemi
Genel Bakış
Toz kaplama işlemi, son derece ince katı parçacıklar halinde kullanılan kaplama malzemesiyle gerçekleştirilen bir kuru işleme yöntemidir. Bu kaplama yöntemi kullanıldığında, çözücü kullanımı ve ardından kaplamanın yapışması sırasında meydana gelen yayılma olgusu önlenir. İşlem, mikro toz halindeki kaplama parçacıklarının iş parçasına yapışmasını sağlayacak uygun bir yöntemle gerçekleştirilir. Ardından, uygulanan mikro toz fırında eritilir.
Kaplama aşamaları
- İş parçasının hazırlanması:İş parçasının yüzeyinde yeterli yapışma elde etmek için, öncelikle boyanacak yüzeydeki tüm yağların giderilmesi gerekir. Yağları çözmek için organik çözücüler kullanırız ve yaklaşık 400 °C’ye ısıtarak tamamen buharlaşmalarını sağlarız. Bir sonraki adımda, kum püskürtme işlemiyle iş parçasını mekanik olarak temizler ve yüzeyini pürüzlendiririz. Yapıştırma yardımcı maddesi (astar) uygulanarak kaplamanın iş parçasının yüzeyi ile bağlanma kabiliyeti iyileştirilebilir.
- Toz boya püskürtme:Toz halindeki parçacıklar, sıkıştırılmış hava ile toplayıcıdan dışarı üflenir ve püskürtme tabancasının nozülüne doğru ilerlerken, yol üzerinde elektrostatik bir bölge bulunur. Parçacıklar aynı elektrik yüküne sahip oldukları için, uçuş yolları boyunca birbirlerini iterler ve homojen, bulut benzeri bir püskürtme oluştururlar. Püskürtülecek iş parçası topraklanır; bu sayede püskürtme tabancası ile iş parçası arasında elektrostatik bir alan oluşur. Toz halindeki parçacıklar iş parçası tarafından çekilir ve üzerine yapışır.
- Toz halindeki malzemenin eritilmesi:Kaplama teknolojisinde, yüksek sıcaklıkta püskürtme ile düşük sıcaklıkta püskürtme arasında temel farklılıklar vardır. Yüksek sıcaklıkta püskürtme yönteminde, ana malzemenin sıcaklığı toz malzemenin erime sıcaklığından yüksek olmalıdır; toz halindeki parçacıklar bu yüzeye kaplanır. Böylelikle, püskürtme işlemi sırasında mikro tozlar erir. Düşük sıcaklıkta püskürtme yönteminde ise ana malzemenin sıcaklığı, toz malzemenin erime sıcaklığından daha düşüktür. Ardından, toz malzeme fırında eritilir.
6. Püskürtme İşlemi ve Önemli Parametreler
Püskürtme, kaplama malzemesi dispersiyonunun sis haline getirilerek alt tabakanın yüzeyine uygulanması işlemidir; püskürtme parametreleri, kaplamanın homojenliğini, kalınlık dağılımını ve sonraki sinterleme aşamasındaki kararlılığını doğrudan belirler. Yaygın püskürtme yöntemleri arasında şunlar yer alır:Hava püskürtme ve yüksek basınçlı elektrostatik püskürtme, her ikisinin de kendine özgü avantajları ve dezavantajları vardır. Hava püskürtme ekipmanları, yapısı basit ve maliyeti düşük olduğundan, küçük ve orta ölçekli alanların kaplanması için uygundur; elektrostatik püskürtme ise malzeme verimliliğini ve kaplama tabakasının homojenliğini etkili bir şekilde artırır, özellikle karmaşık konturlu ve geniş alanların kaplanması için uygundur. Hangi yöntem kullanılırsa kullanılsın, aşağıdaki ilkelere uyulmalıdır:
- Püskürtme kalınlığı kontrolü:Tek seferlik püskürtmede kuru film kalınlığı genellikle 10-20 μm arasında tutulur; toplam kalınlığın 40-80 μm'ye ulaşması için birden fazla katman halinde püskürtme yapılır. Çok ince olması aşınma direncinin yetersiz kalmasına, çok kalın olması ise kuruma çatlakları ve soyulmalara neden olabilir.
- Püskürtme mesafesi ve açısı:Püskürtme başlığı ile alt tabaka arasındaki mesafe genellikle 200-400 mm arasındadır; açı sabit tutulur, böylece kaplama kalınlığının aşırı yoğunlaşması veya yerel kalınlık artışlarının neden olduğu gerilim yoğunlaşmaları önlenir.
- Süspansiyon durumu ve sertleşme koşulları:Kaplama malzemesi, püskürtme öncesinde kararlı bir durumda olmalı; tabakalaşma veya çökme oluşmaması için önlem alınmalıdır. Püskürtme işleminden sonra kaplama tabakası, kaplama yüzeyindeki dengesiz kurumanın iğne delikleri ve partikül topaklanması gibi sorunlara yol açmasını önlemek amacıyla belirlenen süre içinde sinterleme aşamasına geçmelidir.
- Hava basıncı ve püskürtme kontrolü:Hava basıncı, partikül dağılımı homojen bir kaplama elde etmek için uygun bir atomizasyon partikül boyutu sağlanacak şekilde sabit bir aralıkta tutulmalıdır. Yüksek viskoziteli sistemlerde, akma veya delik oluşumunu önlemek için atomizasyon koşulları ve besleme hızı ayarlanmalıdır.
7. Sinterleme ve film oluşturma ile ısıl işlem
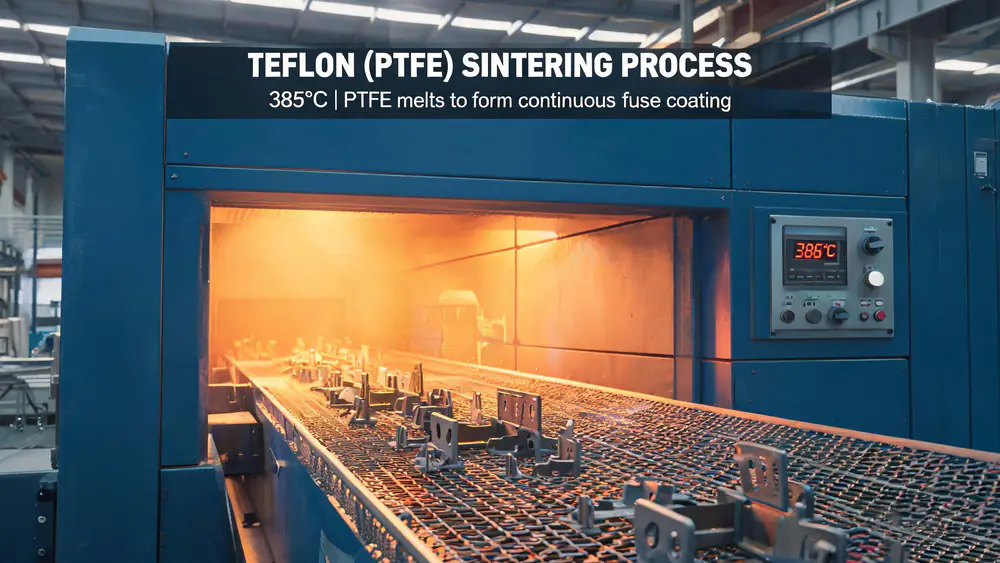
Püskürtüldükten sonra kaplama, PTFE parçacıklarının birbiriyle kaynaşarak kesintisiz ve sıkı bir tabaka oluşturması için yüksek sıcaklıkta sinterlenmelidir.Sinterleme sıcaklığı ve süresi, kaplamanın performansını belirleyen temel faktörlerdir, genellikle metal alt tabakalar için 360 °C ile 420 °C arasındaki sıcaklık aralığında uygulanır; bu, boya formülasyonuna, kaplama kalınlığına ve alt tabakanın ısı direncine bağlı olarak değişir. Yaygın proses akışları şunlardır:
- Hazırlık aşaması:Sıcaklığı kademeli olarak yaklaşık 300 °C’ye yükseltin; ani sıcaklık artışının kaplama yüzeyinde çatlaklara veya arayüzey geriliminin aşırı artmasına neden olmasını önleyin. Bu aşama, kaplama tabakasının homojen bir şekilde kurumasını sağlar ve kabarcık oluşumunu azaltır.
- Yüksek sıcaklığın devam ettiği dönem:Sıcaklık 380℃ ile 400℃ arasında tutulur ve süre genellikle 15 ile 30 dakika arasındadır. Bu aşama, PTFE granüllerinin erimesi ve molekül zincirlerinin yeniden düzenlenmesinin gerçekleştiği kritik bir dönemdir; ancak bu aşamada yeterli düzeyde bağlanma ve yoğunlaşma sağlandığında, kaplama iyi bir yapışmazlık ve kimyasal direnç kazanır.
- Soğutma ve tavlama:Sinterleme işlemi tamamlandıktan sonra, hızlı soğutmanın yol açtığı termal gerilimleri ve kaplamada çatlamayı önlemek için yavaşça soğutma yapılmalıdır. Tavlama sıcaklığı ve soğutma hızı, kaplama sisteminin termal genleşme katsayısına uygun olmalıdır; böylece çatlak oluşumu, soyulma veya iç gerilimin aşırı hızlı salınması gibi sorunlar önlenebilir.
Dikkat edilmesi gereken nokta, sinterleme işleminin ana malzemenin ısı direncine ilişkin yüksek gereksinimler getirmesidir. Alüminyum malzemeler yüksek sıcaklıklara iyi dayanabilir, ancak ana malzemede yerel olarak zayıf bölgeler varsa, aşırı sıcaklıklar deformasyona veya arayüz arızasına neden olabilir. Bu nedenle, proses tasarım aşamasında farklı ana malzemeler için sıcaklık kontrol stratejileri geliştirilmelidir; örneğin, bölgeli ısıl işlem veya aşamalı ısıtma gibi yöntemler kullanılabilir.
8. Film Oluşturma Sonrası Kontrol ve Performans Değerlendirmesi
Kaplamanın şekillendirilmesinden sonra, performansının değerlendirilmesi tekrarlanabilirliği ve istikrarı sağlamanın anahtarıdır. Bazı temel göstergeler şunlardır:
- Yapışkanlık ve Soyulma Direnci:Kesme, ızgara çizme veya çizgi çizme gibi yapışma değerlendirme yöntemleri (örneğin yaygın olarak kullanılan ızgara testi) ile kabul edilebilir bir aralıkta iyi bir yapışma sağlanır. İdeal durumda, kaplama standart testlerde yüksek bir derecede sonuç vermeli ve mükemmel bir arayüzey bağlanma gücü sergilemelidir.
- Isıya dayanıklılık:Belirtilen sıcaklık döngüsü veya sürekli yüksek sıcaklığa maruz kalma koşullarında, kaplama yapısal bütünlüğünü korumalı ve belirgin bir soyulma veya çatlama göstermemelidir. Sürekli çalışma sıcaklığı genellikle 260 °C ve altındadır; ancak bazı özel formülasyonlar sayesinde kısa süreli olarak 300 °C’nin üzerindeki sıcaklıklara dayanıklılık sağlanabilir.
- Kimyasal kararlılık:Çeşitli asitlere, bazlara, çözücülere ve aşındırıcı maddelere karşı dayanıklıdır; kaplama yüzeyi pürüzsüz kalır ve yapışmazlık özelliği korunur.
- Sürtünme ve Yapışmazlık:Düşük sürtünme katsayısı ve yapışmaz yüzey, PTFE kaplamanın en önemli işlevsel özellikleridir. Genellikle standartlaştırılmış sürtünme testlerinde, katsayı 0,04–0,15 aralığında sabit kalır; kesin değerler ise formülasyona ve alt tabakaya göre değişiklik gösterir.
- Yüzey düzgünlüğü ve kusurlar:Kaplama yüzeyi çıplak gözle ve mikroskobik incelemeyle kontrol edilerek, iğne deliği, partikül birikimi, çatlak gibi kusurlar ortadan kaldırılır. Katı gerekliliklere tabi olan parçalarda, genellikle kaplama yüzeyinde çok az kusur bulunması istenir.
9. Sık Karşılaşılan Sorunlar ve Çözüm Yolları
| sorunlar | gerekçe | Çözüm stratejisi |
|---|---|---|
| İğne delikleri ve kabarcıklar | Boyanın düzensiz dağılması, yetersiz havalandırma veya püskürtme sıcaklığının dengesizliği | Boyanın dağılmasını optimize etmek, püskürtme ortamının temizliğini artırmak, hava akışı tasarımını iyileştirmek, püskürtme mesafesini ve hızını ayarlamak ve sinterleme öncesinde tam olarak kurutmak |
| Ayrılma ve Arayüz Arızası | Alt tabakanın yetersiz ön işleme, astar katmanının yetersizliği, ısıl işlem sırasında oluşan termal gerilim | Yüzey temizliğini güçlendirmek, astar formülasyonunu iyileştirmek ve sinterleme eğrisini optimize etmek suretiyle arayüzey geçiş tabakasının kararlılığını sağlamak |
| Renk ve homojenlik | Malzemenin dağılımının yetersiz olması veya püskürtme parametrelerinin dengesiz olması | Boyanın kararlılığını korumak, püskürtme durumunu düzenli olarak kontrol etmek ve homojen bir kalınlık elde etmek için katmanlı boyama yöntemini uygulamak |
| Aşırı kalın bölgelerde çatlak oluşumu | Tek seferlik kalın tabaka kaplama | Katmanlı püskürtme yöntemi kullanılır ve her katmanın kalınlığı sıkı bir şekilde kontrol edilir; gerektiğinde yüksek gerilimli bölgeler yerel olarak güçlendirilir veya düşük gerilimli formülasyon kullanılır |
Yapılandırılmış kalite kontrol süreci aşağıdakileri kapsamalıdır:Hammadde giriş denetimi, boya depolama ve karıştırma, püskürtme süreci kayıtları, sinterleme koşulları kayıtları, film oluşumundan sonraki fiziksel ve kimyasal özellik testleri ile nihai parçaların sahada kullanım değerlendirmesi. Çok noktalı numune kontrolleri ve tüm partilerin karşılaştırılması yoluyla tutarlılık sağlanır. Güvenlik ve çevre yönetimi de aynı derecede önemlidir: Püskürtme ve sinterleme aşamalarında, zararlı gazların birikmesini önlemek için iyi bir havalandırma ve sıcaklık kontrol sistemi gereklidir; atık sıvı, atık gaz ve atık cürufun mevzuata uygun şekilde bertaraf edilmesi gerekir.
10. Uygulama Senaryoları ve Mühendislik Açısından Önemli Noktalar
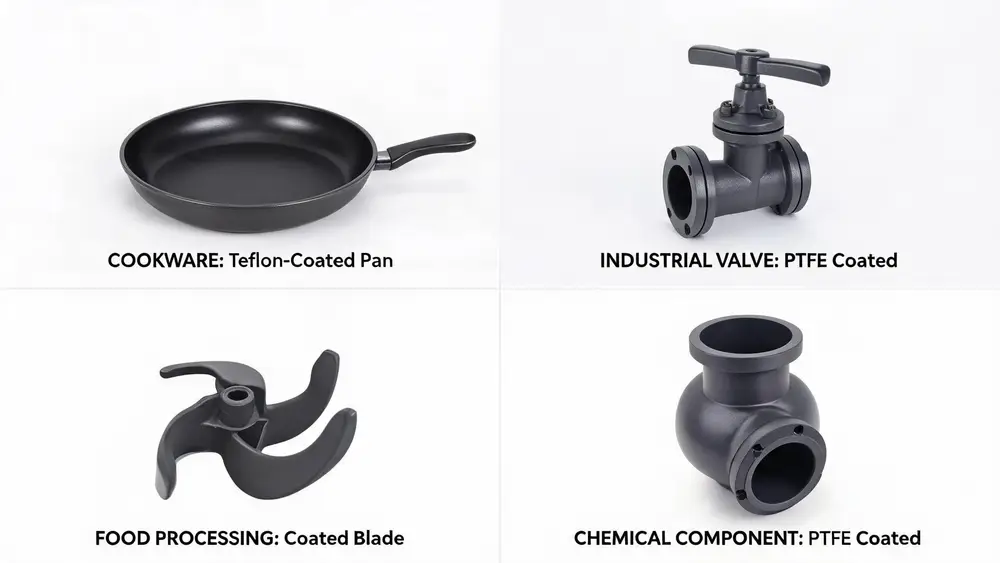
Teflon kaplama, üstün kimyasal direnci ve son derece düşük yüzey enerjisi sayesinde, düşük sürtünme ve kolay temizlik gerektiren uygulamalarda yaygın olarak kullanılmaktadır. Teflon, yüksek sıcaklığa dayanıklı ve yüksek yapışkanlık gerektiren sektörlerde yaygın olarak kullanılmaktadır.
Gıda işleme ekipmanları
Yönlendirme parçaları, konveyör bantları, kalıplar vb. gıda ile temas eden yüzeylerin yapışmaz ve kolay temizlenebilir olması gerekir.
Kimya ekipmanları
Korozyona dayanıklı vanaların sızdırmazlık yüzeyleri, kimyasal reaktörlerin karıştırma yatakları vb.
Mutfak gereçleri
Yapışmaz ve kolay temizlenebilir pişirme gereçleri gereklidir; örneğin yapışmaz tavalar, fırın tepsileri vb.
Endüstriyel bileşenler
Vana contaları, rulmanlar, korozyona dayanıklı parçalar gibi zorlu koşullarda çalışması gereken parçalar.
Mühendislik uygulamalarında, kaplama kalınlığının seçimi genellikle kullanım ortamındaki sıcaklık dalgalanmaları, ortamın özellikleri, mekanik yükler ve temizlik sıklığı gibi faktörleri bir arada dikkate almalıdır. Yüksek sıcaklıklı ortamlar veya şiddetli korozyona neden olan ortamlar için, uzun vadeli kararlılığı sağlamak amacıyla daha yüksek ısı direncine sahip formülasyonlar seçilmeli ve uygun bir alt katman hazırlığı ile birleştirilmelidir.
Profesyonel Teflon püskürtme hizmetine mi ihtiyacınız var?
Ningbo Hexin Kalıp ve Kalıplama Ltd. Şti. — 16 yıllık alüminyum alaşımlı döküm tecrübesi, tek elden yüzey işleme çözümleri sunar
Hemen danışın →XI. Teflon Kaplama ile İlgili Sık Sorulan Sorular (FAQ)
Teflon kaplama ile sıradan yapışmaz kaplama arasındaki fark nedir?
Teflon (PTFE) kaplama, sıradan yapışmaz kaplamalara kıyasla daha yüksek ısı direncine (sürekli kullanımda 260 °C’ye kadar), daha güçlü kimyasal kararlılığa (neredeyse hiçbir kimyasal maddenin aşındırıcı etkisine maruz kalmaz) ve daha düşük sürtünme katsayısına sahiptir. Teflon kaplama, yüksek sıcaklıkta sinterleme işlemiyle yoğun bir tabaka oluşturur; bu sayede daha güçlü bir yapışma ve daha uzun bir kullanım ömrü sağlar. Teflon püskürtmeyle uygulanan kaplamanın kalınlığı genellikle ne kadardır?
Teflon püskürtme kaplamasının kalınlığı, kullanılan kaplama sistemine ve proses gerekliliklerine bağlı olarak birkaç mikrometreden 200 mikrometreye (0,2 milimetre) kadar değişir. Genellikle tek seferlik püskürtmede kuru film kalınlığı 10-20 μm arasında tutulur ve toplam kalınlığın 40-80 μm hedefine ulaşmak için birden fazla katman halinde püskürtme yapılır. Teflon kaplama güvenli midir? Gıda sınıfı olarak kullanılabilir mi?
Teflon kaplama kimyasal olarak inerttir, normal kullanım sıcaklıklarında (260 °C'nin altında) son derece stabildir ve zararlı maddeler salmaz. Gıda sınıfı Teflon kaplama, FDA ve ilgili gıda güvenliği standartlarına uygundur ve yapışmaz tencereler, gıda işleme ekipmanları gibi gıda ile doğrudan temas eden uygulamalarda yaygın olarak kullanılır. Teflon kaplama hangi malzemelere uygulanabilir?
Alüminyum, çelik, bakır ve bunların alaşımları gibi metal alt tabakalar, PTFE püskürtme işleminde yaygın olarak kullanılan taşıyıcı malzemelerdir. Alüminyum, yüksek özgül mukavemeti, hafifliği ve iyi ısı iletkenliği nedeniyle yaygın olarak kullanılmaktadır. Farklı alt tabakaların ön işlem ve sinterleme açısından farklı gereksinimleri olduğundan, her birine özel olarak proses parametreleri belirlenmelidir.
ÖZETLER
Teflon püskürtme işleminin özü, "istikrar ve tutarlılık" adlı iki temel hedefe dayanmaktadır. Sürecin sistematikleştirilmesi — alt tabakanın hazırlanması, formül seçimi, kaplama yöntemi, sinterleme kontrolü ve nihai denetime kadar uzanan kapalı döngü bir süreç oluşturur; her bir aşamadaki en ufak sapma bile kaplama kalitesinde belirgin bir etkiye yol açabilir. Bölgesel farklılıklar — Farklı alt tabakalar (alüminyum, çelik, bakır ve bunların alaşımları) ön işlem ve sinterleme açısından farklı gereksinimlere sahiptir; bu nedenle, her birine özel olarak proses parametreleri belirlenmelidir. Ancak her aşamadaki parametreler sıkı bir şekilde kontrol edildiğinde, sınırlar net bir şekilde belirlendiğinde ve operatörler deneyimli olup standartlara uygun şekilde çalışabildiğinde, kaplama günlük kullanımda yapışmazlık, ısı direnci, kimyasal direnci ve düşük sürtünme gibi kapsamlı avantajlarını ortaya koyabilir ve kaplama işlemiyle ekipman ömrünü ve çalışma verimliliğini artırma hedefine gerçekten ulaşılabilir.