Alüminyum döküm üretimi
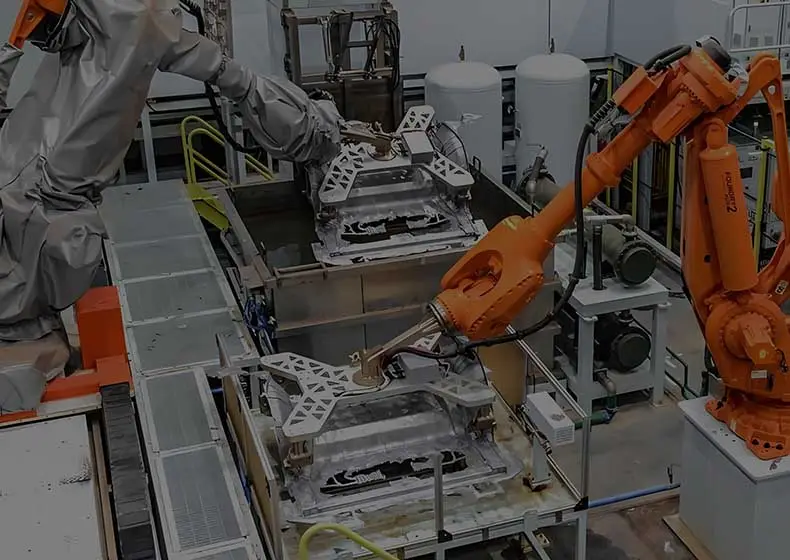
Alüminyum döküm, erimiş alüminyumun soğuduktan ve katılaştıktan sonra istenen şekle sahip bir alüminyum parça oluşturmak için bir kalıp boşluğuna döküldüğü veya preslendiği bir metal şekillendirme işlemidir.
Şimdi bir soruşturma gönderinAlüminyum alaşımlı döküm üretim süreci
He Xin Kalıp ve Kalıplama, aynı zamanda aşağıdakileri de sunmaktadır:Yüksek basınçlı döküm, düşük basınçlı döküm, yerçekimi dökümüÜç ana alüminyum alaşımı döküm tekniği, birkaç on gram ağırlığındaki küçük hassas parçalardan birkaç on kilogram ağırlığındaki orta ve büyük ölçekli yapısal parçalara kadar geniş bir yelpazeyi kapsamaktadır. Bu üç teknik arasında kalıp dolum mekanizması, metalurjik kalite, boyut hassasiyeti ve uygun uygulama alanları açısından temel farklılıklar bulunmaktadır — uygun döküm tekniğinin seçimi, parçanınİç yoğunluk, mekanik özellikler, işleme payı ve toplam maliyet. Aşağıda, proses prensibi, temel parametreler ve uygulama sınırları olmak üzere üç boyut üzerinden, mühendislik seçimi için teknik bir referans sunulmaktadır.
Üç Döküm Tekniğinin Karşılaştırılması
Yüksek Basınçlı Döküm (HPDC)
Düşük Basınçlı Döküm (LPC)
Yerçekimi Dökümü (GDC)
Üretim Parametrelerinin Kapsamlı Karşılaştırması
| karşılaştırma boyutu | Yüksek Basınçlı Döküm (HPDC) | Düşük Basınçlı Döküm (LPC) | Yerçekimi Dökümü (GDC) |
|---|---|---|---|
| Dolum mekanizması | Yüksek Hızlı Türbülanslı Dolum | Laminer akışlı alttan dolum | Yukarıdan/Aşağıdan Doldurma |
| Tipik Duvar Kalınlığı | 1–6 mm | 3–15 mm | 4–30 mm |
| İç gözenekler | Dağınık gözenekler, kaçınılmazdır | Sürüklemesiz gözenekler | Az miktarda, kontrol edilebilir |
| ısıl işlem uygulanabilirlik | Kabul edilemez T6 (gözenek ve kabarcıklar) | T6/T7 uyumlu | T6/T7 uyumlu |
| Boyutsal doğruluk | CT4–6 (en yüksek) | CT5–7 | CT7–10 |
| yüzey pürüzlülüğü | Ra 3,2–6,3 μm | Ra 6,3–12,5 μm | Ra 12,5–25 μm |
| Çekme mukavemeti (A356-T6) | — (Isıl işlem uygulanamaz) | ≥300 MPa | ≥280 MPa |
| Uzama oranı (A356-T6) | — | 7%~12% | 5%~8% |
| Kalıp ömrü | 80.000–150.000 kalıp döngüsü | 30.000–50.000 kalıp döngüsü | 20.000–100.000 kalıp döngüsü |
| Tek parça kalıp maliyeti | 高 | 中 | Düşük~Orta |
| ekonomik parti | ≥5.000 adet/yıl | ≥1.000 adet/yıl | ≥100 adet/yıl |
| ti̇pi̇k uygulama | İnce cidarlı gövdeler, konektörler | Jantlar, silindir kafaları, yapısal parçalar | Manifoldlar, pompa gövdeleri, kalın cidarlı parçalar |
Döküm Üretiminin Tüm Süreci
Hangi döküm yöntemi seçilirse seçilsin, Hexin’in döküm üretimi, kalıp tasarımından bitmiş ürünün teslimatına kadar tüm süreç boyunca kalite kontrolünü sağlayan aşağıdaki standartlaştırılmış prosedürlere uyar:
Kalıp Tasarımı ve Üretimi
Ürün çizimlerine göre 3D modelleme ve CAE akış analizi gerçekleştirilir, döküm sistemi ve havalandırma düzeni optimize edilir, yüksek hassasiyetli döküm kalıpları üretilir ve deneme kalıplama doğrulaması yapılır.
Ergitme ve Döküm
Alüminyum alaşımı külçeleri, marka kodlarına göre oranlanarak eklenir; elektrikli fırında eritilir ve erimiş alüminyumun sıcaklığı (±5 °C) sıkı bir şekilde kontrol edilir; gaz giderme ve arıtma işlemlerinden geçirildikten sonra, proses parametrelerine uygun olarak döküm veya basınçlı enjeksiyon işlemi gerçekleştirilir.
Son İşlem ve Temizleme
Döküm parçalar soğuduktan sonra, döküm ağzı, döküm kanalı ve çapaklar giderilir; kum püskürtme veya bilyeli kumlama işlemi uygulanarak yüzeydeki oksit tabakası temizlenir ve sonraki CNC işleme veya yüzey işlemlerine uygun temiz bir zemin sağlanır.
kali̇te kontrol
Görsel inceleme, boyut kontrolü, X-ışını muayenesi (güvenlik parçaları için), sızdırmazlık testi ve mekanik özellikler üzerinde rastgele numune denetimleri gerçekleştirilir; uygun bulunan ürünler CNC işleme aşamasına veya paketleme ve sevkiyata aktarılır.
He Xin Döküm Üretim Kapasitesi
Düşük basınçlı döküm üretim hattı
2 adet alçak basınçlı döküm makinesiyle donatılmış olup, tek parça ağırlığı 0,5–25 kg arasında değişen alüminyum alaşımlı döküm parçalar üretebilmektedir. Yıllık üretim kapasitesi, orta ve büyük hacimli sipariş taleplerini karşılayabilecek düzeydedir ve A356, ZL101, ZL104 gibi alaşım türlerini desteklemektedir.
Yerçekimi döküm üretim hattı
2 adet eğimli yerçekimi döküm makinesi + 6 adet kum kalıp makinesi ile donatılmış olup, karmaşık iç boşluk yapılarına sahip döküm parçaları işleyebilir; metal kalıp ve reçine kum kalıbı olmak üzere iki farklı kalıp çözümünü destekler ve küçük seri üretim ile prototip üretim ihtiyaçlarına esnek bir şekilde uyum sağlar.
Kalıpların Kendi İmalatı
CNC işleme merkezi + EDM (elektrikli kıvılcım) tezgahı ile döküm kalıplarını kendi bünyemizde üretiyoruz; kalıp geliştirme süresi 15–25 gündür; hızlı kalıp onarımı ve tasarım değişikliklerini destekleyerek dış yüklenicilerle iletişim maliyetlerini azaltıyoruz.
Tüm Süreç Boyunca Kalite Kontrolü
Alüminyum külçelerin fabrikaya girişinde yapılan spektral analizden, eritme sürecindeki sıcaklık ölçüm kayıtlarına, döküm parçaların X-ışını ile hatasızlık kontrolünden, bitmiş ürünlerin üç koordinatlı tam boyutlu kontrolüne kadar, kritik üretim aşamalarına ait veriler izlenebilir olup, otomotiv parçaları sektörünün kalite sistemi gerekliliklerini karşılamaktadır.
Döküm İşlem Seçimi ile İlgili Yaygın Teknik Sorunlar
Ürününüzün hangi döküm yöntemine uygun olduğundan emin değil misiniz?
Ürün çizimlerinizi ve teknik gereksinimlerinizi bize gönderin; mühendislerimiz 24 saat içinde proses fizibilite değerlendirmesini tamamlayacak ve en uygun döküm çözümünü önererek fiyat teklifi sunacaktır.
Çizimleri göndererek üretim planını alın →