Basınçlı döküm kalıp imalatı
Basınçlı döküm kalıp imalatı, hassas işleme ve ısıl işlem sürecinden geçer, yüksek performanslı kalıp çeliği yüksek basınca, yüksek hızlı metal sıvı darbesine ve sıcak iş kalıbının entegre karmaşık çekirdek çıkarma ve soğutma sistemine dayanabilir.
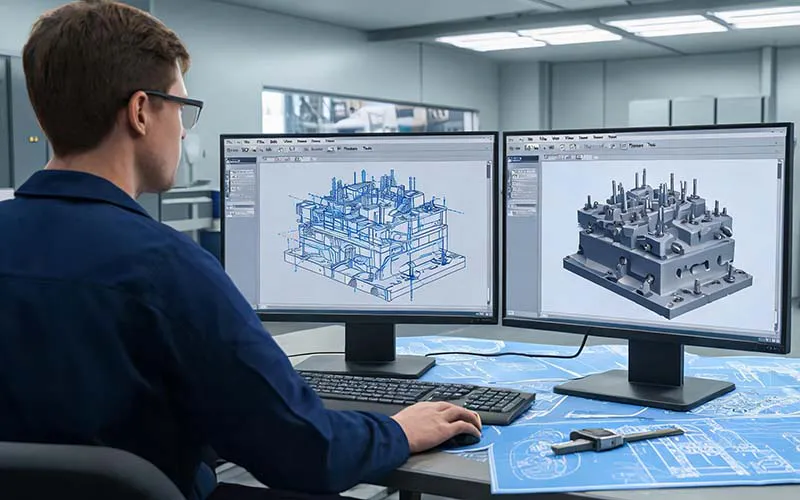
Şimdi bir soruşturma gönderin1. Tasarım ve İnceleme3D/2D grafik tasarım
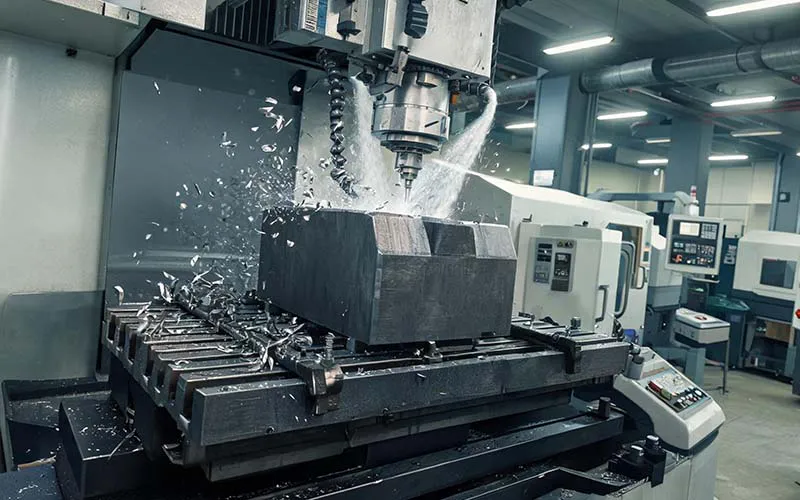
2. Malzemeler ve Kaba İşlemeKalıp maçalarının kaba işlenmesi
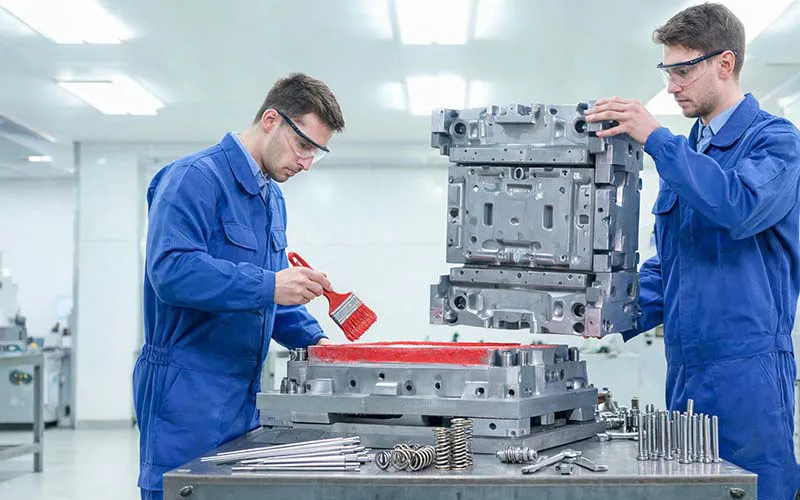
4. Montaj ve devreye almaKalıp Uydurma Kalıbı
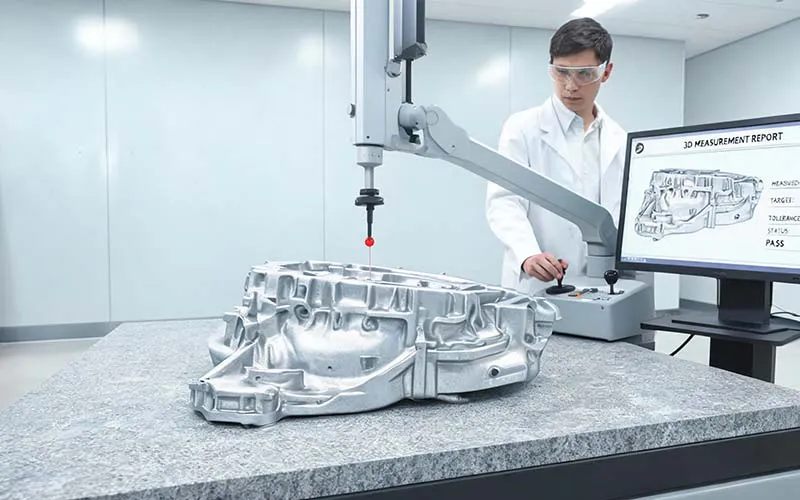
5. Kabul ve teslimatBoyutların incelenmesi, teslimat öncesi bakım
Kalıp Üretim Kapasitesi ve Ekipmanları
He Xin Kalıp ve Enjeksiyon, aşağıdakilere sahiptir:Kalıpların kendi imkanlarımızla tasarımı, üretimi, montajı ve devreye alınmasıTam süreç yetkinliği sayesinde, kalıp çeliği kütüğünden onaylı deneme numunelerinin teslimatına kadar tüm üretim zincirini dış kaynak kullanmadan tamamlayabilir. Kalıp atölyesi, CNC işleme merkezi, EDM elektro-kavurma makinesi, yavaş tel kesme makinesi, kalıp birleştirme makinesi gibi temel ekipmanlarla donatılmıştır veYüksek basınçlı döküm kalıpları, düşük basınçlı döküm kalıpları, yerçekimi döküm kalıplarıÜç farklı üretim tekniğine göre kalıp imalatı; kalıp geliştirme süresi 15–40 gün olup, deneme kalıplama ve kalıp düzeltme sayısı 2 tur içinde。
Üç Döküm Yönteminde Kalıp İmalatının Karşılaştırılması
Basınçlı döküm kalıp imalatı
Düşük basınçlı döküm kalıplarının imalatı
Yerçekimi Döküm Kalıplarının Üretimi
Kalıp Malzemesi Seçimi ve Isıl İşlem Spesifikasyonları
Kalıp malzemesinin seçimi, kalıbın ömrünü, döküm kalitesini ve üretim maliyetini doğrudan etkiler. Hexin, döküm işlemi türüne ve ürün üretim hacmine göre aşağıdaki kalıp malzemesi seçeneklerini önermektedir:
| malzeme sınıfı | Uygulanabilir süreçler | Sertleştirme sıcaklığı | Tavlama sıcaklığı | Sertlik kullanımı | Kalıp Ömrü Referansı | Malzeme Özellikleri |
|---|---|---|---|---|---|---|
| H13 (4Cr5MoSiV1) | Döküm, düşük basınç | 1020–1050 °C | 560–600 °C × 2–3 kez | HRC 48–52 | 80.000–150.000 kalıp döngüsü | Yüksek sıcaklıkta mükemmel mukavemet, iyi ısı yorgunluğu direnci ve yüksek sertleşebilirlik |
| SKD61 | Döküm, düşük basınç | 1020–1050 °C | 550–620 °C × 2–3 kez | HRC 46–50 | 60.000–120.000 kalıp döngüsü | Japonya JIS standardı; H13'e yakın performans gösterir, tokluk açısından biraz daha üstündür |
| 8407 (ASSAB) | kalıp döküm | 1020–1050 °C | 560–600 °C × 2–3 kez | HRC 48–52 | 100.000–180.000 kalıp döngüsü | İsveç menşeli, yüksek saflıkta ve sektörde öncü ısı çatlamasına karşı direnç özelliğine sahip |
| QT500-7 Sfero Döküm | Düşük basınç, yerçekimi | 860–900 °C normalleştirme | 550–600 °C temperleme | HRC 25–35 | 20.000–50.000 kalıp döngüsü | Düşük maliyetli, iyi kendinden yağlama özelliğine sahip, küçük ve orta ölçekli üretim partileri için uygun |
| HT250 gri dökme demir | Yerçekimi | — (Döküm halindeki kullanım) | 500–550 °C gerilim giderme | HB 190–240 | 10.000–30.000 kalıp döngüsü | Maliyetleri en düşük, titreşim sönümleme özelliği iyi, küçük seri üretim ve deneme üretimi için uygun |
Kalıp İmalatında Temel Ekipmanlar ve İşleme Kapasitesi
Yüksek Hızlı CNC İşleme Merkezi
2 adet yüksek hassasiyetli CNC işleme merkezi ile donatılmıştır; ana mil devri 12.000 rpm, hareket mesafesi 800×500×500 mm olup, kalıp kavitesinin hassas frezelemesini destekler; ayırma yüzeyi işleme hassasiyeti ±0,01 mm, yüzey pürüzlülüğü ise Ra 0,8 μm'ye kadar ulaşabilir.
EDM Elektro-Kıvılcım Şekillendirme Makinesi
Birden fazla EDM makinesi, CNC kesici aletlerinin ulaşamadığı derin ve dar oluklar, içe doğru oyulmuş yazılar, keskin köşeler gibi bölgelerin işlenmesinde kullanılır. Grafit/bakır elektrotlu darbe deşarjı yöntemiyle gerçekleştirilen işlemde, boyut hassasiyeti ±0,005 mm olup, HRC 48~52 sertlik aralığındaki sertleştirilmiş kalıp çelikleri işlenebilir.
Yavaş tel kesme makinesi
Pim delikleri, eğik pim delikleri, döküm ağzı manşonu montaj delikleri gibi yüksek hassasiyetli delik işleme uygulamaları için kullanılır; işleme hassasiyeti ±0,003 mm, yüzey pürüzlülüğü Ra 0,4 μm olup, pim ile pim plakasının geçme boşluğunun 0,01–0,02 mm aralığında tutulmasını garanti eder.
Kalıp birleştirme makinesi ve kalıp deneme ekipmanı
Kalıp ayarlaması (uçan kalıp) için kalıp birleştirme makinesi kullanılır; ayrım yüzeyinin uyum oranı, kırmızı kalay geliştirme yöntemi ile kontrol edilir ve kabul edilebilmesi için ≥85% olması gerekir. Kalıp imalatı tamamlandıktan sonra doğrudan Hexin’in kendi döküm atölyesine aktarılır ve kalıp denemesi yapılır; kalıp denemesi → kalıp düzeltme → yeniden kalıp denemesi şeklindeki kapalı döngü süreci 24 saat içinde bir tur tamamlanabilir.
Kalıp Kalite Kontrolü ve Kabul Standartları
He Xin, sıkı bir kalıp denetim süreci uygulayarak, teslim edilen her kalıp setinin aşağıdaki temel kalite kriterlerini karşıladığından emin olur:
| Test kalemleri | Test yöntemleri/araçları | Teslim Alma ve Muayene Kriterleri | Test zamanı |
|---|---|---|---|
| Kalıp boşluğu boyut hassasiyeti | Üç Koordinatlı Ölçüm Cihazı (CMM) | Kritik boyutlar ±0,01 mm, kritik olmayan boyutlar ±0,05 mm | Son işlemden ve deneme kalıplamasından sonra |
| Tip ayrım yüzeyi uyum oranı | Kırmızı boya ile görüntüleme + Kalıp birleştirme makinesiyle basınç uygulama | Yapışma oranı ≥85%, delici boşluk yok | Montaj ve Ayarlama Aşaması |
| İğne/kaydırıcı hareketi | Manuel İtme-Çekme + Kalıp Kapatma Hareketi Testi | Hareketler sorunsuz ve takılmadan gerçekleşiyor; çıkma mesafesi teknik çizimlere uygun. | Montaj tamamlandıktan sonra |
| Soğutma suyu kanallarının sızdırmazlığı | Su basıncı testi (çalışma basıncının 1,5 katı) | 30 dakika boyunca basınç tutulduğunda sızıntı ve basınç düşüşü görülmez | Montaj tamamlandıktan sonra |
| Kalıp sertliği | Leeb Sertlik Ölçer / Rockwell Sertlik Ölçer | Proses gerekliliklerine uygun (HRC 48~52 veya HRC 40~45) | Isıl işlemden sonra, son işlemden önce |
| Prototip parçanın boyutları | Üç koordinatlı tam boyutlu tarama + FAI raporu | Kritik boyutlar çizim toleranslarına uygundur, Cpk ≥ 1,33 | Kalıp denemesi sonrasında |
| Yüzey nitrürleme tabakası | Metallografik mikroskop / Mikroskobik sertlik ölçer | Nitrürleme tabakasının derinliği 0,1–0,3 mm, yüzey sertliği ≥HV 900 | Nitrürleme işleminden sonra |
| Yedek parça setinin eksiksizliği | Listeyi madde madde kontrol etmek | İğne, conta, geri çekme yayı vb. parçalar, anlaşmada belirtilen listeye göre temin edilecektir | Teslimattan önce |
Kalıp İmalatında Sık Karşılaşılan Teknik Sorunlar
Döküm kalıbı imalat hizmetine mi ihtiyacınız var?
Ürün çizimlerinizi gönderin; He Xin mühendisleri 24 saat içinde kalıp tasarımı değerlendirmesini tamamlayacak ve kalıp malzemesi seçimi önerileri, üretim süresi tahmini ve fiyat teklifi sunacaktır.
Çizimleri gönderin ve kalıp çözümünü alın →