Fabricación de moldes de fundición a presión
Fabricación de moldes de fundición a presión es a través del proceso de mecanizado de precisión y tratamiento térmico, el acero de molde de alto rendimiento en puede soportar alta presión, alta velocidad de impacto de metal líquido y la extracción de núcleo complejo integrado y sistema de refrigeración del molde de trabajo en caliente.
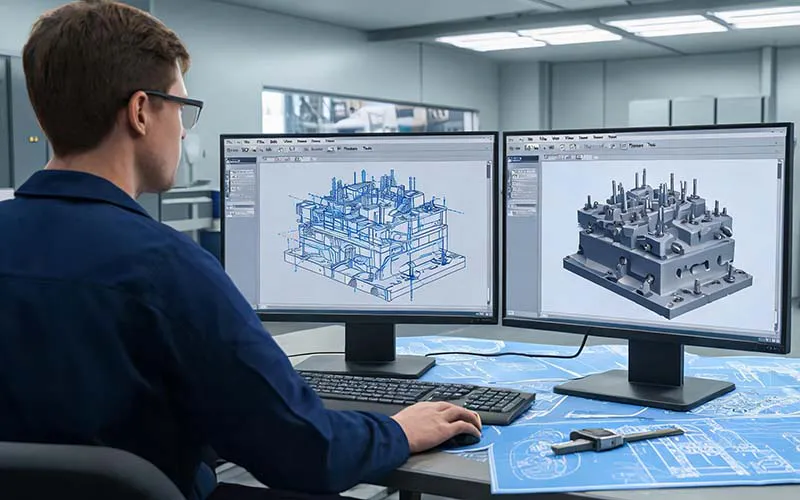
Enviar una consulta ahora1. Diseño y revisiónDiseño gráfico 3D/2D
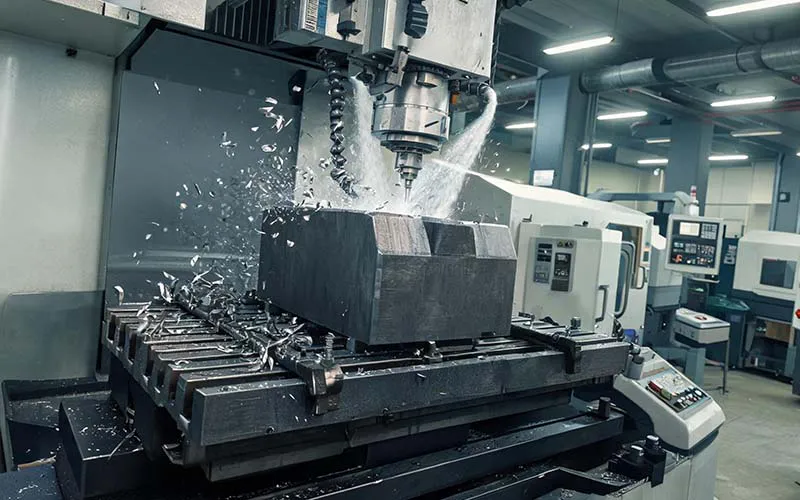
2. Materiales y desbasteDesbaste de machos de molde
4. Montaje y puesta en servicioMolde de ajuste Molde
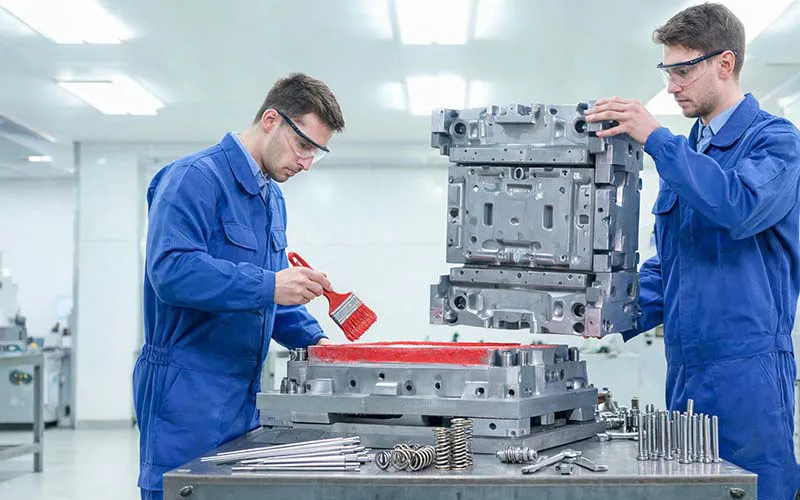
5. Aceptación y entregaInspección de dimensiones, mantenimiento previo a la entrega
Capacidad de fabricación de moldes y equipamiento
He Xin Moulding cuenta conDiseño, fabricación, montaje y puesta a punto autónomos de los moldesCapacidad para gestionar todo el proceso, lo que permite completar la cadena de fabricación completa, desde la pieza en bruto de acero para moldes hasta la entrega de prototipos conformes, sin necesidad de recurrir a subcontratistas. El taller de moldes está equipado con equipos clave, como centros de mecanizado CNC, máquinas de electroerosión (EDM), máquinas de corte por hilo de avance lento y prensas de moldeo, lo que permiteMoldes de fundición a presión de alta presión, moldes de fundición a baja presión, moldes de fundición por gravedadFabricación de moldes mediante tres tipos de procesos; el ciclo de desarrollo de los moldes es de entre 15 y 40 días, y el número de pruebas y retoques de los moldes se limita a En un máximo de 2 rondas.
Comparación entre tres procesos de fabricación de moldes para fundición
Fabricación de moldes de fundición a presión
Fabricación de moldes para fundición a baja presión
Fabricación de moldes para fundición por gravedad
Selección de materiales para moldes y especificaciones de tratamiento térmico
La elección del material del molde influye directamente en la vida útil del mismo, en la calidad de las piezas fundidas y en los costes de fabricación. He Xin recomienda las siguientes opciones de materiales para moldes en función del tipo de proceso de fundición y del volumen de producción:
| grado de material | Procesos aplicables | Temperatura de temple | Temperatura de revenido | Uso de la dureza | Referencia sobre la vida útil de los moldes | Características de los materiales |
|---|---|---|---|---|---|---|
| H13 (4Cr5MoSiV1) | Fundición a presión, baja presión | 1020-1050 °C | 560-600 °C × 2-3 veces | HRC 48-52 | Entre 80 000 y 150 000 ciclos | Excelente resistencia a altas temperaturas, buena resistencia a la fatiga térmica y alta capacidad de temple |
| SKD61 | Fundición a presión, baja presión | 1020-1050 °C | 550-620 °C × 2-3 veces | HRC 46-50 | Entre 60.000 y 120.000 ciclos de moldeo | Norma JIS japonesa; su rendimiento es similar al del H13, con una tenacidad ligeramente superior. |
| 8407 (ASSAB) | fundición a presión | 1020-1050 °C | 560-600 °C × 2-3 veces | HRC 48-52 | Entre 100 000 y 180 000 ciclos de moldeo | One Win 100 de Suecia: alta pureza y resistencia a la fisuración térmica líder en el sector |
| QT500-7, hierro fundido esferoidal | Baja presión, gravedad | 860-900 °C: normalizado | 550-600 °C: templado | HRC 25-35 | Entre 20 000 y 50 000 ciclos | Bajo coste, buena autolubricación, adecuado para lotes pequeños y medianos |
| HT250: hierro fundido gris | Gravedad | — (Uso en estado de fundición) | 500-550 °C: eliminación de tensiones | HB 190-240 | Entre 10 000 y 30 000 ciclos | Coste mínimo, buena amortiguación de vibraciones, adecuado para lotes pequeños y prototipos |
Equipos esenciales para la fabricación de moldes y capacidad de mecanizado
Centro de mecanizado CNC de alta velocidad
Equipado con 2 centros de mecanizado CNC de alta precisión, con una velocidad de giro del husillo de 12.000 rpm, recorrido de 800 × 500 × 500 mm, que permiten el fresado de precisión de las cavidades de los moldes, con una precisión de mecanizado de la línea de separación de ±0,01 mm y una rugosidad superficial de hasta Ra 0,8 μm.
Máquina de electroerosión (EDM)
Se utilizan varias máquinas de electroerosión (EDM) para mecanizar ranuras profundas y estrechas, letras en hueco y ángulos agudos, entre otros elementos, a los que las herramientas CNC no pueden acceder. Se emplea el mecanizado por electroerosión con electrodos de grafito o cobre, con una precisión dimensional de ±0,005 mm, y permite mecanizar acero para moldes templado con una dureza de HRC 48 a 52.
Máquina de corte por hilo de avance lento
Se utiliza para el mecanizado de orificios pasantes de alta precisión, como los orificios para pasadores de expulsión, los orificios oblicuos y los orificios de montaje de manguitos de colada, con una precisión de mecanizado de ±0,003 mm y una rugosidad superficial de Ra 0,4 μm, lo que garantiza que el juego entre el pasador de expulsión y la placa de expulsión se mantenga entre 0,01 y 0,02 mm.
Máquinas de cierre de moldes y equipos de prueba de moldes
Se utiliza una máquina de cierre de moldes para el ajuste y la puesta a punto de los moldes (moldes volantes); se comprueba el grado de ajuste de la línea de separación mediante el método de revelado con minio, y solo se aceptará si es ≥85%. Una vez finalizada la fabricación del molde, este se traslada directamente al taller de fundición propio de Hexin para realizar pruebas de moldeo; el proceso de ciclo cerrado (prueba de moldeo → rectificación del molde → nueva prueba de moldeo) puede completarse en un ciclo de 24 horas.
Normas de control de calidad y aceptación de moldes
He Xin aplica un riguroso proceso de inspección de moldes para garantizar que cada juego de moldes entregado cumpla los siguientes indicadores clave de calidad:
| Parámetros de análisis | Métodos y herramientas de detección | Criterios de recepción e inspección | Momento de la prueba |
|---|---|---|---|
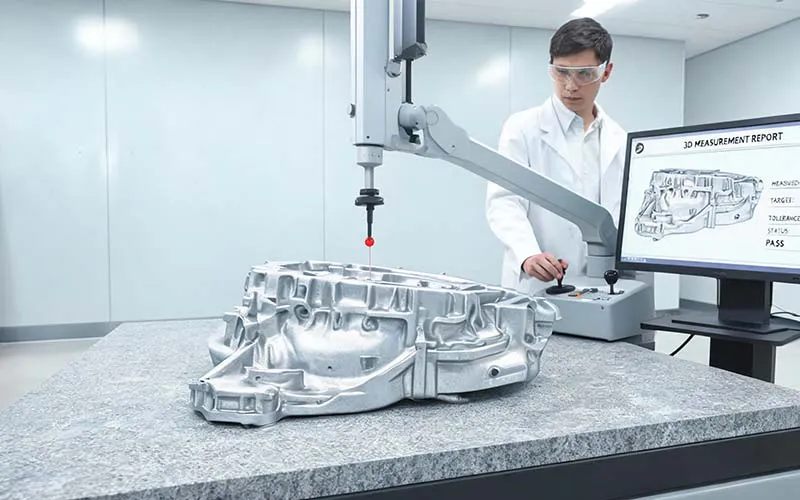
| Precisión dimensional de la cavidad | Máquina de medición por coordenadas (CMM) | Dimensiones críticas: ±0,01 mm; dimensiones no críticas: ±0,05 mm | Tras el acabado y las pruebas de moldeo |
| Índice de ajuste de la superficie de separación | Revelado con rojo de plomo + presión de la máquina de moldeo | Índice de adherencia ≥ 851 TP3T, sin huecos que atraviesen la superficie | Fase de montaje y ajuste |
| Movimiento del punzón/deslizador | Prueba de los movimientos de empuje y tracción manuales + cierre del molde | El movimiento es fluido, sin atascos, y la distancia de salida se ajusta a los planos. | Una vez finalizado el montaje |
| Estanqueidad de los conductos de refrigeración | Ensayo de presión hidráulica (1,5 veces la presión de servicio) | Mantenimiento de la presión durante 30 minutos sin fugas ni caída de presión | Una vez finalizado el montaje |
| Dureza del molde | Duremetros de Leeb / Duremetros de Rockwell | Cumple con los requisitos técnicos (HRC 48-52 o HRC 40-45) | Después del tratamiento térmico y antes del acabado |
| Dimensiones de las piezas de prueba | Escaneo tridimensional a escala real + informe FAI | Las dimensiones críticas se ajustan a las tolerancias del plano, con un Cpk ≥ 1,33 | Tras la prueba del molde |
| Capa de nitruración superficial | Microscopio metalográfico / Durómetro microscópico | Profundidad de la capa de nitruración: 0,1-0,3 mm; dureza superficial: ≥HV 900 | Tras el tratamiento de nitruración |
| Integridad del paquete de repuestos | Comprobar punto por punto la lista | Los pasadores, las juntas tóricas, los resortes de retorno, etc., se suministran según la lista acordada. | Antes de la entrega |
Problemas técnicos habituales en la fabricación de moldes
¿Necesitas servicios de fabricación de moldes de fundición?
Envíenos los planos de su producto y los ingenieros de Hexin realizarán una evaluación del proyecto del molde en un plazo de 24 horas, además de ofrecerle recomendaciones sobre la selección de materiales para el molde, una estimación del plazo de fabricación y un presupuesto.
Envía los planos para obtener una propuesta de molde →