Elektroforetik Boyama Süreci İçin Kapsamlı Kılavuz: Prensiplerden Uygulamalara Kadar Kapsamlı Bir Analiz
Yazar:H.K.X Yayın tarihi:2026-08-17 Kategori:kamu bi̇lgi̇lendi̇rmesi̇ Görüntüleme sayısı:2325
Özet:
Elektroforetik kaplama, boyanın bir elektrik alanı içinde iş parçasının yüzeyine yönlendirilmiş bir şekilde biriktirilmesini sağlayan bir kaplama tekniğidir. İngilizce adında "electro" kelimesi elektrokaplama, elektriksel veya elektroliz anlamına gelirken, "phoretic" kelimesi atomlar arası iletkenlik anlamına gelir ve "deposition" kelimesi ise birikinti veya çökelti anlamına gelir. Çince'de ise elektroforetik biriktirme boyası, elektroforetik boya veya elektroforetik kaplama olarak da adlandırılır.
Elektroforetik kaplama, uygulanan bir elektrik alanı yardımıyla elektroforetik çözelti içinde süspansiyon halinde bulunan pigment, reçine ve benzeri partiküllerin yönlü bir şekilde hareket etmesini sağlayarak bunların elektrotların taban yüzeyinde birikmesini sağlayan özel bir kaplama yöntemidir. Modern endüstriyel kaplamanın temel teknolojilerinden biri olan elektroforetik kaplama, yüksek verimlilik, yüksek yapışma gücü, çevre dostu olması ve düşük enerji tüketimi gibi belirgin avantajları sayesinde otomotiv üretimi, hırdavat ürünleri, elektronik ve elektrikli cihazlar, inşaat, gemi ve havacılık sektörlerinde yaygın olarak kullanılmaktadır.
Makale kataloğu[Gizli]
- I. Elektroforetik Boyama Nedir?
- II. Elektroforetik Kaplamanın Özellikleri ve Avantajları
- III. Elektroforetik Kaplamanın Sınırlamaları
- IV. Elektroforetik Kaplamanın Çalışma Prensibi
- V. Elektroforetik Boyama Süreci
- VI. Elektroforetik Kaplama Ekipmanının Bileşenleri
- VII. Elektroforetik Kaplama Proses Parametreleri
- VIII. Sık Sorulan Sorular ve Çözümleri
- IX. Elektroforetik Kaplamanın Uygulama Alanları
- 10. Elektroforetik Boyama ile İlgili Sık Sorulan Sorular (FAQ)
I. Elektroforetik Boyama Nedir?
Tanım ve Genel Bakış
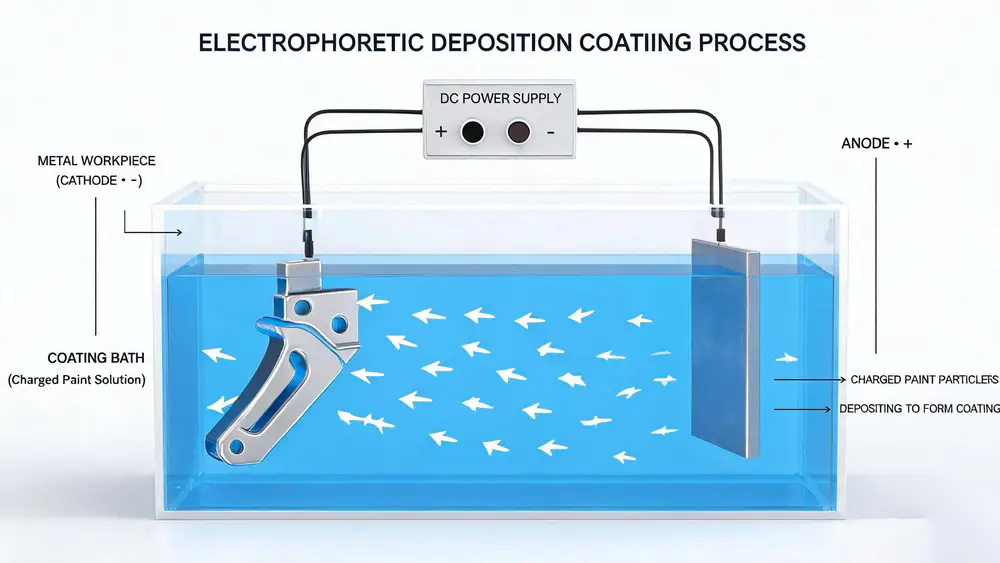
Elektroforetik kaplama, uygulanan bir elektrik alanı yardımıyla elektroforetik çözelti içinde asılı duran pigment ve reçine gibi partiküllerin yönlendirilmiş bir şekilde hareket etmesini ve elektrotun taban yüzeyine birikmesini sağlayan bir işlemdir. Elektroforetik kaplama işlemi sırasında, elektrik alanının etkisiyle boyadaki yüklü parçacıklar elektrotlara doğru hareket eder ve iş parçasının yüzeyinde birikir. Elektrik alanının şiddeti ve elektroforetik çözeltinin bileşimi ayarlanarak kaplama kalınlığı ve performansı kontrol edilebilir.
Gelişim Tarihi
Elektroforko kaplama teknolojisi, yaklaşık yüz yıllık bir gelişim sürecinden geçmiştir:
- 1917 — Elektroforetik boyama ile ilgili ilk patent, David ve General Electric şirketine verildi.
- 1920'ler — Bu yöntem, kauçuk lateksinin biriktirilmesinde kullanılmaya başlandı.
- 1930'lar — Su dispersiyonlu reçine elektroforetik biriktirme yöntemiyle ilgili ilk patentler yayınlandı.
- 1950'lerin sonu — Ford Motor Company, elektroforetik boyama sürecini geliştirmeye başladı ve elektroforetik boyama, bugünkü halini almaya başladı.
- 1963 yılı — İlk ticari anotlu otomotiv elektroforiz sistemi faaliyete geçti.
- 1965 — İlk katot elektroforiz ürünü patenti yayınlandı ve BASF şirketine devredildi.
- 1970 — PPG Industrial, ilk ticari katodik elektroforetik ürününü piyasaya sürdü.
- 1975 yılı — Katot elektroforozu ilk kez otomotiv sektöründe kullanıldı.
- bugüne kadar — Dünya çapında yaklaşık 70%'lik elektroforetik boyama kullanımının katodik elektroforetik tipte olması, esas olarak bu teknolojinin otomotiv sektöründe yaygın olarak kullanılmasından kaynaklanmaktadır.
II. Elektroforetik Kaplamanın Özellikleri ve Avantajları
⚡
Düşük enerji tüketimi
Elektroforoz kaplama, enerji tüketimi açısından daha verimlidir ve geleneksel püskürtme yöntemlerine kıyasla enerji tüketimini önemli ölçüde azaltır.
🚀
Yüksek verimlilik
Geniş alanların boyaması kısa sürede tamamlanabilir; bu, büyük ölçekli konveyör hattı işleri için uygundur.
🔗
Yüksek yapışma gücü
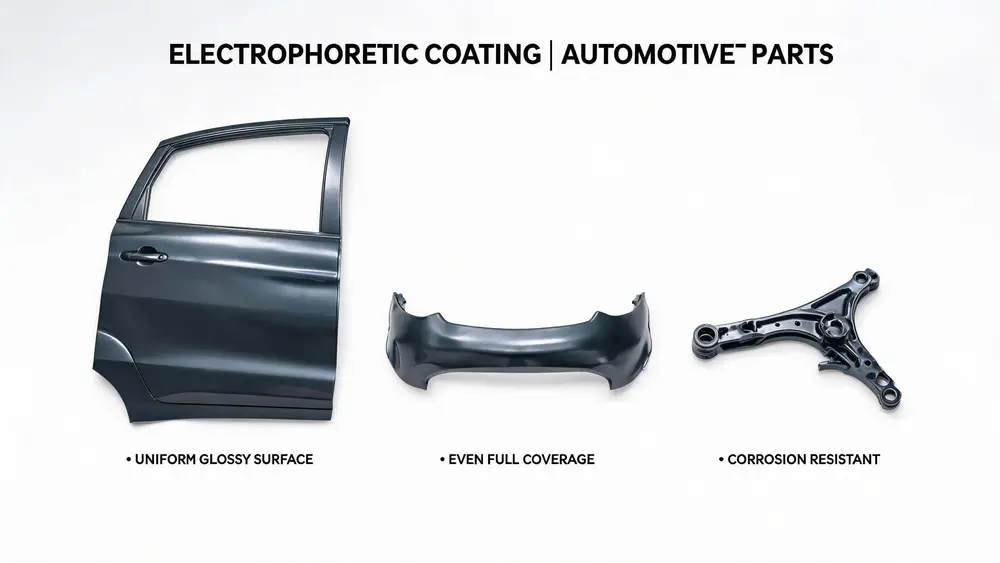
Kaplama, alt tabakaya güçlü bir şekilde yapışır ve kolayca dökülmez. Elektrik alanının etkisiyle düzgün bir tabaka oluşturur; iş parçasının iç boşlukları, kaynak dikişleri ve kenarlarının korozyon direnci önemli ölçüde artar.
🌿
Çevre koruma
Su bazlı boyalar kullanılarak çevre kirliliği azaltılır. Elektroforetik boyaların çözücü içeriği düşüktür ve üretim güvenliği yüksektir.
Temel Avantajların Ayrıntılı Açıklaması
- Tamamen mekanize ve otomatik — Elektroforetik boyama, tamamen mekanize ve otomatikleştirilebilir; bu sayede sadece iş yükünü azaltmakla kalmaz, aynı zamanda iş verimliliğini de önemli ölçüde artırır ve büyük ölçekli konveyör hattı işlemlerine uygundur.
- Yüzme verimliliği yüksek — Elektroforetik boyaların nüfuz oranı yüksektir; suda tamamen çözünür veya emülsiyon haline gelir; hazırlanan banyo sıvısının viskozitesi oldukça düşüktür ve boyanacak nesnenin keseli yapılarına ve boşluklarına kolayca nüfuz eder; bu özellikleri nedeniyle, özel şekilli iletken malzemelerin yüzey kaplaması için özellikle uygundur.
- Düzgün ve ince bir tabaka oluşturur — Elektroforetik banyo sıvısı yüksek iletkenliğe sahiptir; boya iyonları elektrik alanının etkisiyle hızlı bir şekilde hareket eder ve kaplanan yüzeyde nötralize edildikten sonra elektriksel olarak nötr bir ıslak boya tabakası oluşturur. Islak boya tabakasının kalınlaşmasıyla birlikte direnci artar, boya parçacıklarının birikimi giderek azalır ve böylece homojen ve ince bir boya tabakası oluşur.
- Boya kullanım verimliliği yüksek — Boya kullanım oranı yüksektir; ,1'in üzerinde, hatta 0,1'e kadar çıkmaktadır. Havuz sıvısının katı madde içeriğinin düşük ve viskozitesinin az olması nedeniyle, boyanan nesneler boyayı az miktarda dışarı taşır; özellikle ultrafiltrasyon teknolojisinin uygulanmasıyla boyama işlemi kapalı devrede gerçekleştirildiğinden, boya geri kazanım oranı yüksektir.
- Yüksek korozyon direnci — Elektroforetik boyama, elektrik alanının etkisiyle homojen bir tabaka oluşturduğundan, bu yöntem kullanıldığında iş parçasının iç boşlukları, kaynak dikişleri ve kenarlarının korozyon direnci önemli ölçüde artar.
III. Elektroforetik Kaplamanın Sınırlamaları
Elektroforetik boyama birçok avantaja sahip olsa da, pratik uygulamalarda bazı sınırlamalar da bulunmaktadır ve bu sınırlamalar, proses seçimi yapılırken dikkate alınmalıdır:
- İletken kaplamalı yüzeyler için uygundur — Elektroforizasyon, elektrik akımı uygulandığında gerçekleştirilebilir; bu nedenle iletken özelliklere sahip kaplanacak malzemeler (genellikle metaller) için uygundur.
- Çeşitli metal kombinasyonları sınırlıdır — Farklı iletkenlik özelliklerine sahip çeşitli metallerin bir araya geldiği kaplanacak yüzeyler için elektroforetik kaplama işlemi uygun değildir; örneğin, bazı elektroforetik boyalar Cu, Sn gibi metal iyonlarına karşı aşırı duyarlılık gösterebilir.
- Fırında sertleştirilmesi gerekir — Elektroforetik boyanın ıslak tabakası, sıkı bir boya tabakası oluşturabilmek için fırınlanmalıdır; bu nedenle, yüksek sıcaklıklara dayanamayan kaplanacak yüzeylerde elektroforetik boyama işlemi uygulanamaz.
- Tank sıvısının yenilenme aralığı kısadır — Elektroforetik havuz tabanının yenilenme süresi 6 ayın içinde olduğundan, küçük seri üretim durumlarında elektroforetik kaplama yöntemi uygun değildir.
- Alt tabakanın özelliklerindeki farklılıklar — Elektroforetik boyaların farklı yüzeyler üzerindeki performansları farklılık gösterir.
- Yüksek teknik gereksinimler — Güçlü bir teknik altyapı gerektirir; özellikle renkli elektroforizde, istenen renk efektini elde etmek, bu konuda uzman olmayan kişilerin renk ayarlaması yapması için bir miktar zorluk teşkil eder.
IV. Elektroforetik Kaplamanın Çalışma Prensibi
Elektroforetik boyama, metal iş parçalarının boyanmasında en etkili yöntemlerden biridir. Elektroforetik boyama, iletken özelliğe sahip boyanacak parçanın, suyla seyreltilmiş ve konsantrasyonu nispeten düşük olan elektroforetik boya havuzuna daldırılarak anot (veya katot) olarak kullanılması, havuzda buna karşılık gelen bir katot (veya anot) yerleştirilir ve iki kutup arasına bir süre boyunca doğru akım verildikten sonra, kaplanacak parçanın yüzeyinde suyla çözünmeyen, homojen ve yoğun bir kaplama tabakası oluşur.
Elektroforoz kaplama işlemi sırasında dört tür kimyasal-fiziksel değişiklik meydana gelir: elektroliz, elektroforez, elektrodepozisyon ve elektroosmoz.
① Elektroliz
Herhangi bir iletken sıvının elektrik akımı uygulandığında ayrışması olgusuna elektroliz denir. Örneğin, iletken bir ortam içeren bir su çözeltisinde, doğru akım uygulandığında anot yüzeyinde oksijen oluşur ve metal çözünür; katot yüzeyinde ise hidrojen indirgenir ve metal çökelir; bu olguya elektroliz denir.
② Elektroforez
Elektrik alanının etkisiyle, yüklü kolloid parçacıkları zıt yüklü elektrota doğru hareket eder; bu olaya elektroforez denir. Boyadaki yüklü parçacıklar, elektrik alanının etkisiyle iş parçasının yüzeyine doğru yönlü bir şekilde hareket eder.
③ Elektrodepozisyon
Elektroforetik boyama sırasında, yüklü parçacıklar (reçine ve renk-dolgu maddeleri) elektrik alanının etkisiyle zıt yüklü elektrota ulaşır, burada H⁺ (anot elektroforetik boyama) veya OH⁻ (katot elektroforetik boyama) tarafından nötralize edilir ve suda çözünmeyen bir boya tabakası haline gelir; bu boya tabakası oldukça kararlı, yoğun ve homojendir. Bu sürece elektrodepozisyon denir.
④ Elektroosmoz
Elektroosmoz, elektroforezin tersi bir süreçtir. Elektrodepozisyon yoluyla oluşan parçacıklar belirli bir yere yapıştığında, artık elektrik alanının etkisiyle hareket etmezler; dispersiyon ortamı ise, sıkı olmayan gevşek parçacıklar arasında hareket yönünün tersine doğru hareket eder. Bu elektrokimyasal süreç, çözücünün dışarı süzülmesine neden olur ve elektrodepozisyon membranının mekanik bağları önemli ölçüde güçlenir.
V. Elektroforetik Boyama Süreci
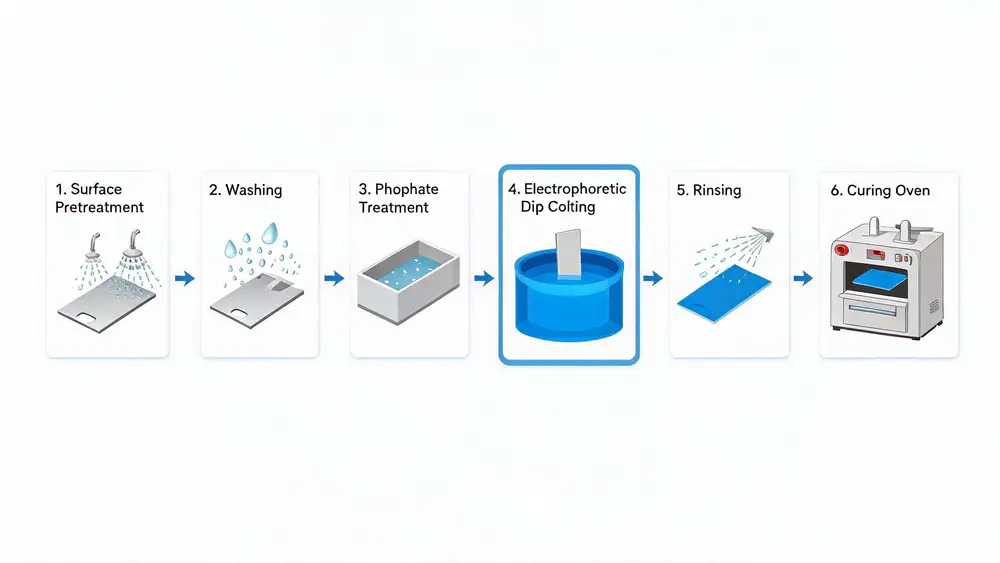
Elektroforetik boyama genel olarak, sürekli üretime yönelik geçiş tipi ve aralıklı üretime yönelik sabit tip olmak üzere iki sınıfa ayrılabilir. Sürekli üretime yönelik geçiş tipi elektroforetik boyama ekipmanlarında, iş parçaları asılı konveyör ve diğer işlemler (ön işlem - kurutma) ile birlikte sürekli üretim boyama hattını oluşturur; bu tür ekipmanlar yüksek hacimli üretime uygundur. Aralıklı üretim yapan sabit tip elektroforetik boyama ekipmanlarında ise iş parçaları, tek raylı elektrikli vinç veya diğer konveyör türleri yardımıyla diğer işlemler (ön işlem - kurutma) ile birlikte aralıklı boyama üretim hattını oluşturur; bu ekipmanlar orta hacimli boyama üretimine uygundur.
Ön işleme
Temizlik yoluyla iş parçası yüzeyindeki yağ, pas ve benzeri kirler giderilir; ardından yüzey düzeltme ve fosfatlama işlemleri uygulanarak boyanın yapışma gücü artırılır.
Elektroforez Havuzu Yapısı
Kaplama gereksinimlerine göre elektroforetik çözeltiyi hazırlamak, elektroforetik havuzun yapısını tasarlamak, çözelti sıcaklığını kontrol etmek ve çözeltiyi homojen bir şekilde dağıtmak.
Döngüsel filtreleme
Filtre yardımıyla elektroforez çözeltisindeki safsızlıklar giderilir; sirkülasyon pompası kullanılarak elektroforez çözeltisinin sirkülasyonu sağlanır ve sirkülasyon akışı kontrol edilir.
Elektrik Akımı Uygulamalı Boyama
Elektrikli ekipman kullanarak iş parçasına elektrik verilir, elektrik gerilimi ve kaplama süresi kontrol edilir, kaplama kalınlığı ve homojenliği sağlanır.
Kanal Üzerinde Dolaşım
Kanal üstü sirkülasyon pompası, filtre ve sıcaklık kontrolü kullanılarak boyama sonucunun homojen ve istikrarlı olması sağlanır.
Kaplama tabakasının sertleşmesi
Sertleşme sıcaklığını ve süresini kontrol edin, uygun sertleştirme yöntemini (ısı ile sertleştirme, UV ile sertleştirme vb.) seçin ve kaplama tabakasının tamamen sertleşmesini sağlayın.
Son işlem
Kalan elektroforetik çözelti ve yabancı maddeleri temizleyin, kaplama kalitesini kontrol edip düzeltin ve depolama ve nakliye sırasında hasar görmemesi için uygun şekilde paketleyin.
Katot elektroforoz kaplamanın avantajları
Katot elektroforetik kaplamada, metal katot konumunda olduğundan oksitlenmeye karşı daha dayanıklıdır; anot elektroforetik kaplamaya kıyasla kaplama daha yaygın olarak kullanılmaktadır. Ultrafiltrasyon sistemi kullanıldığından kaplama banyosu kirlenmez, banyo bakımı kolaydır ve kaplama daha yüksek korozyon direnci sağlar. Kaplama, kürleme fırınında kürlenir; kürleme fırınları sürekli ve aralıklı olmak üzere iki türe ayrılır. Kürleme sürecindeki sıcaklık eğrisi, kalite üzerinde büyük bir etkiye sahiptir; genellikle fırın sıcaklığı izleme cihazı kullanılarak fırınlama sürecindeki sıcaklık eğrisinin düzenli aralıklarla kontrol edilmesi ve sıcaklık eğrisinin proses gerekliliklerini karşıladığından emin olunması gerekir.
VI. Elektroforetik Kaplama Ekipmanının Bileşenleri
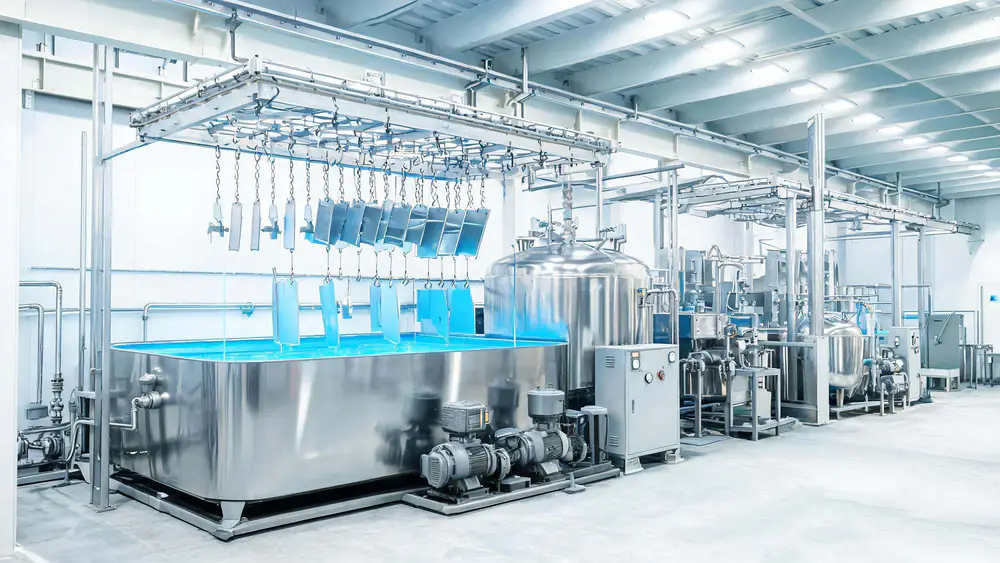
Eksiksiz bir elektroforetik boyama sistemi aşağıdaki temel ekipmanlardan oluşur:
| Cihaz Adı | İşlev Açıklaması |
|---|---|
| Kanal gövdesi | Elektroforetik boyama işleminin temel ekipmanları; bunların tasarımı ve performans parametreleri, boyama işleminin verimliliğini ve sonucunu belirler. |
| Karıştırma ve Sirkülasyon Sistemi | Dolaşım sisteminin tasarımı ve performansı, boyanın akışını ve yenilenmesini belirler ve boyama sonucuna ve homojenliğine önemli bir etki eder. |
| Elektrot düzeneği | Elektrik alanının itici gücünü sağlayan temel bileşen olup, boya partiküllerinin yönlendirilmiş bir şekilde birikmesini sağlar. |
| Boya sıvısı sıcaklık ayarlama cihazı | Boyama ortamının sıcaklığının kontrol edilmesi, boyanın akışkanlığı ve film oluşturma özelliği üzerinde önemli bir etkiye sahiptir. |
| Boya besleme cihazı | Elektroforetik çözeltinin konsantrasyonunu sabit tutarak boyama kalitesinin tutarlılığını sağlamak. |
| ÜltRAFİLTRASYON TESİSİ | Boyama sürecinde kapalı devre sistemini hayata geçirerek boya geri kazanım oranını artırmak. |
| Havalandırma sistemi | Boyama ortamındaki hava kalitesini sağlamak ve zararlı gazları tahliye etmek. |
| Güç Kaynağı | Güç kaynağının gerilimi ve akımı, elektroforetik boyama sürecinin itici gücünü belirler; bu değerlerin istikrarı, boyama sonucuna önemli bir etki eder. |
| Yüzme Sonrası Durulama Cihazı | İş parçasının yüzeyinde kalan elektroforetik çözelti ve yabancı maddeleri temizleyin. |
| Boya depolama ünitesi | Elektroforetik boyaların depolanması ve dağıtımı, tedarikin istikrarlı olmasını sağlar. |
VII. Elektroforetik Kaplama Proses Parametreleri
Boya Performans Parametreleri
Viskozite
Boyanın viskozitesi, elektrik alanında akışkanlığını belirler; viskozitenin çok yüksek veya çok düşük olması, elektroforetik boyama işleminin sonucunu etkiler.
Katı madde içeriği
Katı madde içeriği, boyanın örtme gücünü ve tabaka kalınlığını belirler; kaplamanın görünümü ve performansı üzerinde önemli bir etkiye sahiptir.
Direnç
Boyanın direnci, elektrik alanındaki yüklenme özelliğini belirler ve elektroforetik boyama işleminin homojenliği ve sonuçları üzerinde önemli bir etkiye sahiptir.
Boya bileşenleri
Elektroforez boyalarının bileşenleri arasında reçine, pigment, çözücü ve katkı maddeleri bulunur; bu bileşenlerin oranları ve özellikleri, boyanın fiziksel ve kimyasal özelliklerini doğrudan etkiler.
Boyama Ortamı Parametreleri
| parametreler | Etki Açıklaması |
|---|---|
| geçici | Boyama ortamındaki sıcaklık, boyanın akışkanlığı ve film oluşturma özelliği üzerinde önemli bir etkiye sahiptir; sıcaklığın çok yüksek veya çok düşük olması, boyama sonucunu olumsuz etkileyebilir. |
| Nem | Boyama ortamındaki nem, boyanın yüzey gerilimi üzerinde önemli bir etkiye sahiptir; nemin çok yüksek veya çok düşük olması, boyama sonucunu olumsuz etkileyebilir. |
| Temizlik derecesi | Boyama ortamının temizliği, boyadaki kirlilik oranını belirler ve boyamanın düzgünlüğü ile sonuçları üzerinde önemli bir etkiye sahiptir. |
| suşlar | Boyama ortamındaki hava basıncı, boyanın yüzey gerilimi üzerinde çok küçük bir etkiye sahiptir; hava basıncındaki dalgalanmalar ise boyamanın homojenliğini ve sonucunu etkileyebilir. |
Kaplama işleminde, elektroforetik gerilim, süre, sıcaklık, anot-katot alan oranı, boya sıvısındaki katı madde oranı ve boya sıvısının pH değeri gibi faktörlerin tümü kaplama kalitesini etkiler. Gerçek üretimde, yukarıda belirtilen parametreler müşterinin proses parametrelerine göre belirlenmelidir.
VIII. Sık Sorulan Sorular ve Çözümleri
Kaplama tabakası düzensiz
Kaplama tabakasının düzensizliği, kaplama işlemi sırasında çeşitli nedenlerle kaplamanın iş parçası yüzeyinde düzensiz bir şekilde dağılması ve kalınlık farklılıkları, renk farklılıkları gibi durumların ortaya çıkması anlamına gelir. Kaplama tabakasının düzensizliği, elektroforetik çözeltinin konsantrasyonu, sıcaklığı, elektrik alan şiddeti gibi parametrelerin yanlış kontrol edilmesinden ya da iş parçasının yüzey işleminin yetersiz olması, kaplama süresinin çok uzun veya çok kısa olması gibi nedenlerden kaynaklanabilir.
Çözüm:Kaplama tabakasının düzensizliği sorununa karşı, kaplama işleminin istikrarını ve homojenliğini sağlamak amacıyla elektroforetik çözeltinin konsantrasyonu, sıcaklığı ve elektrik alan şiddeti gibi parametrelerini ayarlamak mümkündür. Aynı zamanda, iş parçasının yüzeyine yapışma gücünü artırmak için pas, yağ ve tozun giderilmesi gibi ön işlemler de güçlendirilmelidir.
Kaplama tabakası çok ince
Kaplama tabakasının çok ince olması, boyama işleminden sonra kaplama kalınlığının yetersiz kalması ve beklenen koruma ve dekoratif etkinin elde edilememesi anlamına gelir. Kaplama tabakasının çok ince olması, elektroforetik çözeltinin konsantrasyonunun çok düşük olması, boyama süresinin çok kısa olması veya elektroforetik gerilimin çok düşük olması gibi nedenlerden kaynaklanabilir.
Çözüm:Kaplama tabakasının çok ince olması sorununa karşı, kaplama kalınlığını artırmak için elektroforetik çözeltinin konsantrasyonunu artırma, kaplama süresini uzatma veya elektroforetik gerilimi yükseltme gibi önlemler alınabilir. Aynı zamanda, elektroforetik havuzun sıvı seviyesini kontrol ederek elektroforetik çözeltinin yeterli olduğundan emin olunmalıdır.
Kaplama tabakası çok kalın
Kaplama tabakasının fazla kalın olması, boyama işleminden sonra kaplama kalınlığının beklenenin üzerine çıkması anlamına gelir ve bu durum yüzey pürüzlülüğü, soyulma gibi sorunlara yol açabilir. Kaplama tabakasının fazla kalın olmasının nedenleri arasında elektroforetik çözeltinin konsantrasyonunun çok yüksek olması, boyama süresinin çok uzun olması veya elektroforetik gerilimin çok yüksek olması sayılabilir.
Çözüm:Kaplama tabakasının aşırı kalın olması sorununa karşı, elektroforetik çözeltinin konsantrasyonunu düşürmek, kaplama süresini kısaltmak veya elektroforetik gerilimi azaltmak gibi önlemler alınarak kaplama kalınlığı azaltılabilir. Aynı zamanda, iş parçasının yüzeyinde ön işlemin güçlendirilmesi, aşırı birikme olgusunun önlenmesine yardımcı olur.
Kaplama tabakasının dökülmesi
Kaplama tabakasının dökülmesi, boyama işleminden sonra kaplamanın iş parçası yüzeyine yeterince yapışmaması ve kolayca soyulması veya pul pul dökülmesi anlamına gelir. Kaplama tabakasının dökülmesi, iş parçası yüzeyinin yanlış işlenmesi, boyama öncesi ön işlemin yetersizliği veya boyama proses parametrelerinin yanlış kontrol edilmesi gibi nedenlerden kaynaklanabilir.
Çözüm:Kaplama tabakasının soyulması sorununa karşı, iş parçasının yüzey pürüzlülüğünü ve yapışma gücünü artırmak amacıyla pas, yağ ve toz giderme gibi ön işlemlerin güçlendirilmesi sağlanabilir. Aynı zamanda, kaplamanın yapışkanlığını artırmak için elektroforetik çözeltinin konsantrasyon, sıcaklık ve elektrik alanı şiddeti gibi parametreleri ayarlanmalıdır. Üretim sürecinde, elektroforetik tankı ve sirkülasyon boruları düzenli olarak kontrol edilip temizlenerek, elektroforetik çözeltinin kalitesi ve kararlılığı sağlanmalıdır.
Diğer sorular
Diğer sorunlar arasında elektroforetik çözeltinin stabilitesinin düşük olması, iş parçası yüzeyinde tanecik veya kirliliklerin oluşması ve renk dağılımının düzensizliği sayılabilir. Bu sorunlar, hammadde kalitesinin yetersizliği, ekipman arızaları veya yanlış kullanım gibi nedenlerden kaynaklanabilir. Diğer sorunlara yönelik olarak, hammadde kalite kontrolünün güçlendirilmesi, ekipmanın düzenli olarak kontrol edilmesi ve bakımının yapılması, proses parametrelerinin ayarlanması gibi bir dizi önlem alınabilir. Aynı zamanda, nihai ürünün kalitesini ve istikrarını sağlamak için üretim sürecindeki kalite kontrol ve denetimleri güçlendirerek sorunları zamanında tespit edip çözmek gerekir.
Profesyonel elektroforetik boyama hizmetine mi ihtiyacınız var?
Ningbo Hexin Kalıp ve Kalıplama Ltd. Şti. — 16 yıllık alüminyum alaşımlı döküm tecrübesi, tek elden yüzey işleme çözümleri sunar
Hemen danışın →IX. Elektroforetik Kaplamanın Uygulama Alanları
🚗 Otomotiv endüstrisi
Otomobil gövdeleri ve parçalarının boyanmasında kullanılır. Otomobil gövdelerinin elektroforetik boyanması, elektroforetik boyama teknolojisinin en yaygın uygulama alanıdır; otobüs boyama sektöründe, komple araç katot elektroforetik boyama üretim hatları yaygın olarak kullanılmaktadır.
🔧 Donanım ürünleri
Metal kapı ve pencereler, mutfak gereçleri, mobilya gibi ürünlerin kaplanması. Elektroforetik kaplama, metal parçaların korozyon direncini ve görünüm kalitesini etkili bir şekilde artırır.
📱 Elektronik ve elektrikli ev aletleri sektörü
Yalıtım kaplamaları, iletken kaplamalar vb. için kullanılır. Ev aletlerinde elektroforetik kaplama teknolojisi, bu ürünlerin korozyon direncini ve görsel kalitesini artırmada önemli bir rol oynar.
🏗️ Diğer alanlar
İnşaat, gemi yapımı, havacılık ve uzay gibi sektörlerdeki kaplama ihtiyaçları. İnşaat sektöründe, elektroforetik kaplama işlemi yapıların dayanıklılığını ve görsel kalitesini artırır; mobilya sektöründe ise ürünlerin korozyon direncini ve görsel kalitesini artırır.
10. Elektroforetik Boyama ile İlgili Sık Sorulan Sorular (FAQ)
Elektroforez kaplama ile sprey boyama arasında ne fark vardır?
Elektroforetik boyama, geleneksel püskürtme boyamaya kıyasla önemli avantajlara sahiptir: Boya kullanım oranı 'in üzerindedir (püskürtme boyamada bu oran genellikle sadece -50'dir); kaplama homojenliği daha iyidir ve iş parçasının iç boşluklarını ve boşluklarını kaplayabilir; yapışma gücü daha yüksektir ve korozyon direnci daha iyidir; su bazlı boyaların kullanılması sayesinde daha çevre dostudur. Ancak elektroforetik kaplama, iletken bir alt tabaka gerektirir ve ekipman yatırımı yüksektir. Katot elektroforetik kaplama ile anot elektroforetik kaplama arasındaki fark nedir?
Katodik elektroforetik kaplamada metal iş parçası katot görevi görür, bu sayede oksitlenmeye karşı daha dirençlidir ve kaplama daha yaygın bir koruma ve korozyon önleyici etki sağlar; anotik elektroforetik kaplamada ise iş parçası anot görevi görür ve bu durumda metalin çözünmesi sorunu ortaya çıkar. Şu anda dünya çapında yaklaşık 70% elektroforoz kaplama kullanımı katot elektroforoz tipindedir ve özellikle otomotiv endüstrisinde en yaygın olarak kullanılmaktadır. Elektroforoz kaplamanın kaplama kalınlığı genellikle ne kadardır?
Elektroforetik kaplamada kaplama kalınlığı genellikle 15-35 mikron arasındadır; kesin kalınlık, proses parametrelerine (gerilim, süre, sıcaklık, boya sıvısındaki katı madde oranı vb.) göre ayarlanabilir. Elektrik alanı yoğunluğu ve elektroforetik sıvının bileşimi ayarlanarak, kaplama kalınlığı ve performansı hassas bir şekilde kontrol edilebilir. Elektroforetik kaplama hangi malzemeler için uygundur?
Elektroforetik boyama, genellikle çelik, alüminyum alaşımı, çinko alaşımı gibi metal malzemeler olmak üzere iletken özelliklere sahip kaplanacak yüzeylere uygundur. Farklı iletkenlik özelliklerine sahip çeşitli metallerin bir araya geldiği kaplanacak yüzeylerde elektroforetik boyama işlemi uygulanmamalıdır. Yüksek sıcaklıklara (fırınlama sıcaklığı) dayanamayan kaplanacak yüzeylerde de bu işlem uygulanamaz.
ÖZETLER
Elektroforetik kaplama, verimli, çevre dostu ve yüksek kaliteli bir kaplama teknolojisi olarak, küresel imalat sektöründe vazgeçilmez bir konuma ulaşmıştır. Otomobil gövdelerinden metal parçalara, ev aletlerinden yapı elemanlarına kadar, elektroforetik kaplama, homojen kaplama tabakası, üstün yapışma gücü ve olağanüstü korozyon direnci sayesinde her türlü metal ürüne güvenilir bir yüzey koruması sağlar.
İmalat sektöründe çevre koruma ve kalite gerekliliklerinin giderek artmasıyla birlikte, elektroforetik kaplama teknolojisi de sürekli gelişmektedir. Ningbo Hexin Kalıp ve Kalıplama Ltd. Şti., alüminyum alaşımlı döküm ve yüzey işleme konusunda zengin deneyime sahiptir ve müşterilerine yüksek kaliteli döküm ve kaplama çözümleri sunmaya kendini adamıştır. Elektroforetik kaplama hakkında daha fazla bilgi almak veya ilgili hizmetler hakkında danışmak isterseniz, bizimle iletişime geçebilirsiniz.