Döküm tekniği nasıl seçilir: Düşük basınçlı döküm vs Yerçekimi dökümü vs Basınçlı döküm vs Kum kalıplı döküm
Yazar:H.K.X Yayın tarihi:2026-08-26 Kategori:kamu bi̇lgi̇lendi̇rmesi̇ Görüntüleme sayısı:1909
Özet:
Çizimlerdeki parametreleri benzer olan iki döküm parçası, yanlış üretim sürecinin seçilmesi nedeniyle verim, maliyet ve kullanım ömrü açısından iki katından fazla fark gösterebilir. Alüminyum alaşımlı döküm alanında uzun yıllardır çalışan bir mühendis olarak, ben de başlangıçta deneyimlerime dayanarak karar vermeyi alışkanlık haline getirmiştim. Ancak duvar kalınlığı, performans gereksinimleri ve üretim adedi olmak üzere bu üç değişkeni ayrı ayrı ele alıp karşılaştırdıktan sonra, model seçimini gerçekten tekrarlanabilir bir mantığa dayandırmayı başardım.
Makale kataloğu[Gizli]
- 1. Neden üretim tekniğinin seçimi dökümün başarısını veya başarısızlığını belirler?
- 2. Dört Büyük Proses Mühendisliği Tanımlarına Genel Bakış
- 3. Temel Karşılaştırma Tablosu: Duvar Kalınlığı / Performans / Parti Miktarı
- 4. Ürün gereksinimlerine göre üretim yöntemini seçmek
- 5. Yöntemler Arasında İkili Karşılaştırma (Aday kümenizi daraltın)
- 6. Kalıp maliyeti, üretim ritmi ve üretime başlama süresi
- 7. Numune Doğrulama ve Yaygın Kusurlardan Kaçınma
- 8. Üretim tekniği seçimi konusunda birikmiş deneyim (düşük basınç / yerçekimi / basınçlı döküm entegrasyonu)
- 9. SSS
- 10. Sonuç
Bu yazıda soyut kavramlara değinilmeyecek; bunun yerine birDuvar Kalınlığı / Performans / Parti Karşılaştırma Tablosu, mekanik özellikler, hava sızdırmazlığı, kalıp maliyeti ve üretim periyodunu bir araya getirerek, düşük basınçlı döküm, yerçekimi dökümü, basınçlı döküm ve kum kalıplı döküm arasında nasıl bir seçim yapmanız gerektiğini net bir şekilde açıklıyor. Makalenin sonunda yer alan sık sorulan sorular ve gerçek örnekler sayesinde, bunları doğrudan ürününüzle karşılaştırabilirsiniz.
1. Neden üretim tekniğinin seçimi dökümün başarısını veya başarısızlığını belirler?
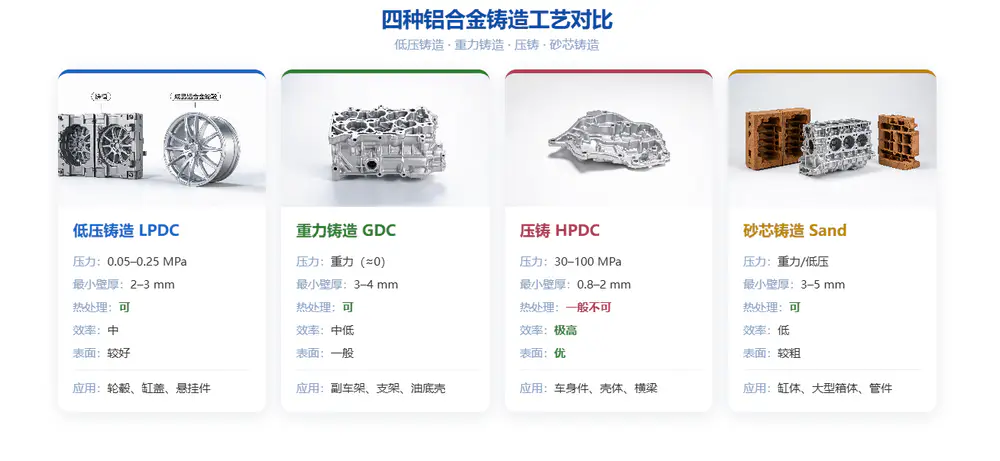
Dört döküm yönteminin temel farkı şudur:Dolum Gücü与Kalıp malzemesi (metal kalıp / kum kalıp)Bu, ürünün ne kadar ince üretilebileceğini, performansının ne kadar yüksek olabileceğini, maliyetinin ne kadar düşük olabileceğini ve üretim hacminin ne kadar büyük olabileceğini doğrudan belirler. Model seçimi sırasında üç aşamalı soruyu yanıtlamak gerekir:
- Duvar kalınlığı:Ürünün nominal duvar kalınlığı hangi aralıkta yer almaktadır? Bu işleme uygun minimum döküm duvar kalınlığı sağlanabilir mi?
- Performans:Basınca dayanıklı mı, hava sızdırmaz mı, yük altında mı? Gözeneklerin/kısalmaların mukavemet ve hava sızdırmazlığı üzerindeki etkisini kabul edebilir misiniz?
- Toplu:Tek parça prototip, küçük seri mi, yoksa yıllık on binlerce parça üretim mi? Kalıp amortismanı mı, yoksa üretim ritmi mi daha belirleyici?
2. Dört Büyük Proses Mühendisliği Tanımlarına Genel Bakış
düşük basınçlı döküm
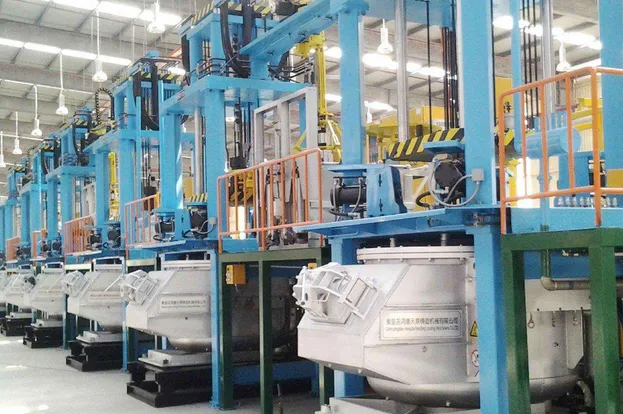
Erimiş metal, düşük basınçlı hava yardımıyla aşağıdan yukarıya doğru düzgün bir şekilde kalıba doldurulur ve katılaşma sürecinde sürekli olarak büzülme telafisi yapılır. Doldurma hızı kontrol edilebilir ve hava girişi azdır, bu nedenleYüksek yoğunluk, düşük gözeneklilik, ısıl işlemle sertleştirilebilir(Örneğin T6), yük ve basınca maruz kalan parçalar için ilk tercih edilen malzemedir. Tipik örnekler arasında jantlar, valf kapağı, direksiyon mafsalı ve şanzıman gövdesi sayılabilir.
Yerçekimi dökümü (metal kalıplı yerçekimi dökümü)

Erimiş metal, kendi ağırlığıyla metal kalıba dökülür. Kum kalıplara kıyasla metal kalıplar daha hızlı ısı iletir, boyut hassasiyeti ve yüzey kalitesi daha yüksektir; düşük basınçlı dökümle karşılaştırıldığında ise maliyeti makul, üretim hızı esnektir ve daha kalın cidarlı parçaların dökümüne olanak tanır. Silindir gövdesi, pompa gövdesi, valf gövdesi gibi orta hacimli parçaların üretiminde yaygın olarak tercih edilir.
Döküm (yüksek basınçlı döküm)
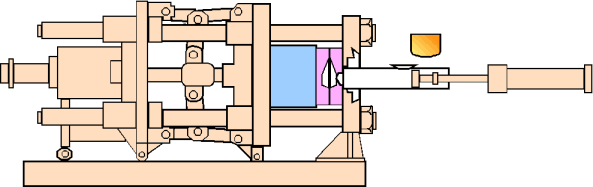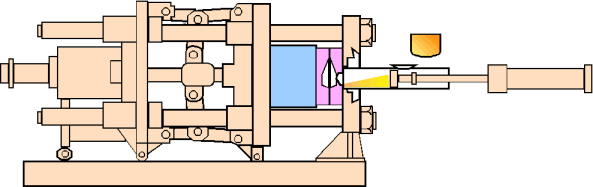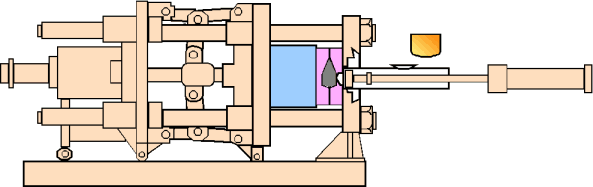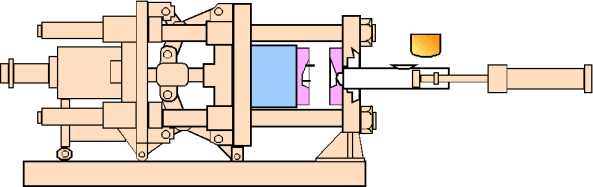
Son derece yüksek basınç ve son derece yüksek hızda dolum sayesinde, dört üretim yönteminden en ince duvar kalınlığı (0,5–2 mm) elde edilebilir; boyut hassasiyeti ve yüzey kalitesi en iyidir, üretim hızı en yüksektir ve bu yöntem, yüksek hacimli ince cidarlı parçalar (gövdeler, soğutucular, bağlantı parçaları) için en uygunudur. Bunun bedeli ise, erimiş metalin yüksek hızda gazı içine çekmesi nedeniyle kolayca oluşabilenhava kabarcığı, hava sızdırmazlığı ve basınca maruz kalan kısımlarda dikkatli olunmalıdır.
Kum kalıplı döküm (kum kalıp dahil)
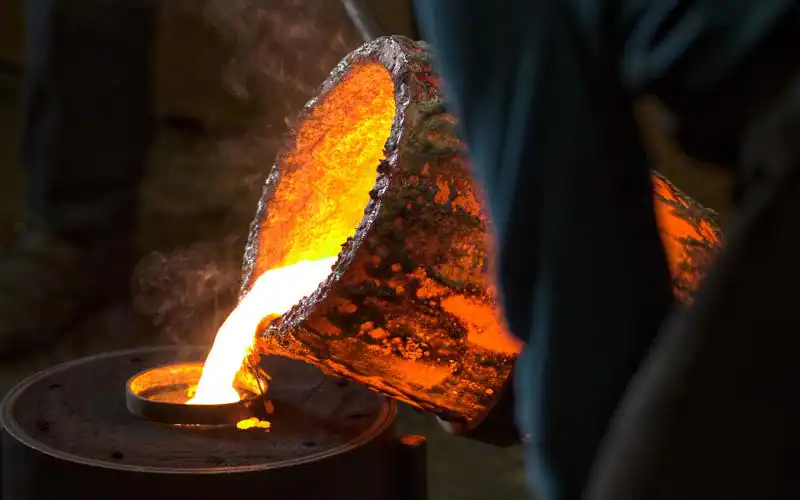
Kum kalıp + kum çekirdek kullanılarak oluşturulan kalıp boşluğu, duvar kalınlığı ve boyutlar açısından neredeyse hiçbir kısıtlamaya tabi değildir; bu sayede aşırı kalın duvarlı büyük parçalar ve karmaşık iç boşluklar üretilebilir. Kalıp maliyeti düşüktür ve kalıba döküm süreci en hızlıdır. Ancak hassasiyet ve yüzey kalitesi genel olarak orta düzeydedir ve son işlem gerektirir. Tek parça numuneler, büyük parçalar ve küçük seri üretimler için tercih edilir.
3. Temel Karşılaştırma Tablosu: Duvar Kalınlığı / Performans / Parti Miktarı
| karşılaştırma boyutu | düşük basınçlı döküm | yerçekimsel döküm | kalıp döküm | Kum kalıplı döküm |
|---|---|---|---|---|
| Duvar kalınlığı (yaygın aralık) | 3–8 mm, her kalınlıkta olabilir | 4–20 mm geniş aralık | 0,5–2 mm en ince | 5 mm ve üzeri; kalın cidarlı ürünlerde sınırlama yoktur |
| Boyutsal doğruluk | Yüksek (dökümle üretime yakın) | 中 | yüce | Düşük, mekanik işleme gerektirir |
| yüzey kalitesi | 好 | tercihen | En iyisi | olağan |
| mekanik özellik | Üstün (yoğun, ısıl işleme tabi tutulabilir) | İyi, istikrarlı | Orta (Yi'de gözenekler kısıtlıdır) | Büyük boyutlu yüklerin taşınmasına uygundur |
| Hava sızdırmazlığı / Basınç dayanımı | 优 | 良 | Genel (iğne deliği riski) | Son işlem gerektirir |
| Kalıp Maliyeti | 高 | 中 | yüce | En düşük / Ahşap kalıplarda daha da düşük |
| Ekipmanların devreye alınması | 高 | 中 | 高 | 低 |
| Birim üretim maliyeti | 中 | orta-yüksek | Düşük (ince cidarlı, yüksek hacimli) | Düşük (tek parça verimliliği düşük) |
| Uygulanabilir parti | Orta ve büyük miktarlar | Orta ölçekli parti | Büyük miktarda | Tek parça / Küçük parti |
| Alaşım Uyumluluğu | Alüminyum, magnezyum vb. | Alüminyum, bakır, dökme demir | Alüminyum, çinko, magnezyum | Demir / Çelik / Bakır / Alüminyum: Tam kapsam |
| Tipik Ürünler | Jant, silindir gövdesi, destek | Silindir gövdesi, pompa gövdesi, valf gövdesi | Gövde, soğutucu, bağlantı parçaları | Yatak gövdesi, taban, büyük döküm parçalar |
15 saniyede model seçimi için ezberlenmesi gereken ipucu:İnce cidarlı, yüksek hassasiyetli ve yüksek hacimli üretim isteniyorsa → basınçlı döküm; yoğun, basınca dayanıklı ve yük taşıyan parçalar isteniyorsa → düşük basınçlı döküm; orta kalınlıkta cidar, performans ve maliyet dengesi isteniyorsa → yerçekimi dökümü; tek parça büyük parçalar, karmaşık iç boşluklar veya aşırı kalın cidarlar isteniyorsa → kum kalıplı döküm.
4. Ürün gereksinimlerine göre üretim yöntemini seçmek
Duvar kalınlığına göre sınıflandırma
- İnce cidarlı (<2 mm) → kalıp döküm: İnce cidarlı parçaların içini istikrarlı bir şekilde doldurmak için yalnızca yüksek basınçlı döküm yöntemi kullanılabilir.
- Orta kalınlıkta (3~20 mm) → Düşük basınçlı / Yerçekimi dökümü: Mukavemet, sıkılık ve maliyet arasında denge sağlanması.
- Kalın cidarlı (20 mm+) → Kum kalıplı döküm: Duvar kalınlığı kısıtlaması yoktur; kum çekirdekli olarak iç boşluk oyulabilir.
Performans gereksinimlerine göre sınıflandırma
- Basınca dayanıklı, hava sızdırmaz, yük taşıyan parçalar → düşük basınçlı döküm(Sıkı, ısıl işleme tabi tutulabilir) + yerçekimsel döküm(Kararlı).
- Isı dağılımı, gövde, dış parçalar → kalıp döküm(İnce cidarlı ve iyi ısı iletkenliği + güzel yüzey).
- Büyük taşıyıcı yapı elemanları → Kum kalıplı döküm。
Partilere göre
- Tek parça / Numune → Kum kalıplı döküm(Ahşap kalıp veya düşük maliyetli kalıplarla hızlı üretim).
- Orta hacimli siparişler (yüzlerce ila binlerce adet) → yerçekimsel dökümEn iyi fiyat-performans oranı.
- Büyük miktarlar (on bin adet ve üzeri) → kalıp döküm(Takt + kalıp amortismanının seyreltilmesi).
Üretim hacmi ve kalıp amortismanı, model seçiminin gizli bir darboğazıdır: Kalıp maliyeti ne kadar yüksekse, üretim hacmiyle bu maliyeti o kadar fazla dağıtmak gerekir. Farklı üretim hacimlerinde maliyet eşiklerini öğrenmek için, bizim Alüminyum döküm için minimum sipariş miktarı (MOQ) gerçek eşiği ...'nın sökülmesi.
Sektörlere Göre Mühendislik Uygulama Örnekleri
| Ürünler | Önerilen Süreçler | Seçim Kriterleri |
|---|---|---|
| araba tekerleği | düşük basınçlı döküm | Yük ve basınca dayanıklı, sıkı + T6 ısıl işlemine uygun |
| Motor bloğu / Şanzıman gövdesi | Yerçekimi / Düşük basınçlı döküm | Orta-kalın cidarlı + Hava sızdırmaz + İstikrarlı performans |
| Gövde, soğutucu, bağlantı parçaları | kalıp döküm | İnce cidarlı, yüksek hassasiyetli, yüksek hacimli |
| Takım tezgahı gövdesi, büyük tabanlar | Kum kalıplı döküm | Çok kalın cidarlı + karmaşık iç boşluklu + tek parça |
Otomobil parçaları, hava sızdırmazlığı, mukavemet ve tutarlılık açısından en katı gerekliliklere tabidir ve üretim sürecinin seçiminin önemini en iyi şekilde ortaya koyar. Otomotiv sektörüne yönelik uygulamalı deneyimlerimize göz atabilirsiniz. Otomobil Alüminyum Alaşımlı Döküm Parçalarının Seçimi ve Satın Alma Kılavuzu 。
5. Yöntemler Arasında İkili Karşılaştırma (Aday kümenizi daraltın)
Düşük Basınçlı Döküm vs. Basınçlı Döküm
Her ikisinde de metal kalıplar kullanılır; aradaki fark, dolum gücündedir. Düşük basınçlı dolum, düzgün ve sıkıdır; mekanik özellikleri mükemmeldir ve basınca ve gerilime maruz kalan parçalar için uygundur; basınçlı döküm ise yüksek hızda dolum sağlar, daha ince cidarlı parçalar üretir ve daha hızlı üretim ritmi sunar, ancak gözenek oluşumuna yatkındır. Her ikisi de alüminyum alaşımlı parçalar olsa da,Duvar kalınlığı ve hava sızdırmazlığı gereklilikleriGenellikle bu iki seçenekten birini senin yerine seçer.
Yerçekimi Dökümü ve Kum Kalıplı Döküm
Her ikisi de yerçekimine dayanır; kilit nokta kalıp içindeki malzemedir. Metal kalıplar (yerçekimi), yüksek hassasiyet, iyi yüzey kalitesi ve istikrarlı performans sunar; orta ölçekli üretim için uygundur. Kum kalıplar (kum çekirdekli), esnek ve ucuzdur; kalınlık sınırlaması azdır; tek parça ve büyük parçalar için uygundur. Karmaşık iç boşluklar genellikle sadece kum çekirdek kullanılarak gerçekleştirilebilir.
Dökümdeki hava sızdırmazlığı sorunlarına neden bu kadar dikkat edilmelidir?
Basınçlı dökümde yüksek hızda kalıba doldurulan gaz, katılaşma sonrasında iğne delikleri oluşturur ve basınçlı kapların sızdırmazlığını doğrudan tehdit eder. Ürünün hem ince cidarlı olması, hem yüksek üretim hızı gereksinimi hem de hava sızdırmazlığı şartı varsa, düşük basınçlı döküm düşünülebilir veya basınçlı döküm parçalarına infüzyon gibi son işlemler uygulanabilir — ilki daha istikrarlıdır, ikincisi ise daha hızlıdır ancak bir işlem adımı daha gerektirir.
6. Kalıp maliyeti, üretim ritmi ve üretime başlama süresi
- Tek seferlik yatırım:Döküm kalıpları ve ekipmanları en yüksek seviyededir; düşük basınçlı döküm ikinci sıradadır; yerçekimi dökümü ortadadır; kum kalıplar (özellikle ahşap kalıplar) ise en düşük seviyededir.
- Tek parça maliyeti:Üretim hacmi arttıkça, kalıplama yöntemi, kısa üretim periyodu ve kalıp maliyetlerinin daha az yayılması nedeniyle en büyük avantaja sahiptir.
- Kalıp döngüsü süresi:Kum kalıp en hızlı olanıdır (ahşap kalıp birkaç gün sürer), yerçekimi dökümü yaklaşık birkaç hafta sürer; düşük basınçlı / basınçlı döküm kalıp tasarımı ve akış kanalı simülasyonu ise en uzun süren işlemlerdir.
Kalıp yapısı, döküm kalitesini ve kalıp ömrünü doğrudan belirler; bu konu, ayrı bir proje olarak değerlendirilmeye değer olup, daha ayrıntılı bilgi edinilebilir. Alüminyum alaşımlı kalıpların çalışma prensibi, yapısı ve uygulama alanları 。
7. Numune Doğrulama ve Yaygın Kusurlardan Kaçınma
- Teknoloji transferi riskleri:Prototipte kum kalıp kullanılırken, seri üretimde basınçlı döküm yöntemine geçildiğinde, performans ve sızdırmazlık genellikle karşılaştırılamaz; bu nedenle, nihai tasarımın belirlenmesi öncesinde mutlaka hedeflenen üretim yöntemiyle numune üretilmelidir.
- Yaygın kusurlara karşılık gelenler:Kontraksiyon (yetersiz büzülme) → Döküm kanalını ayarlayın / düşük basınçlı veya yerçekimi dökümüne geçin; Gözenekler (hava kalıntısı) → Kalıp doldurma yöntemini değiştirin; Soğuk bölme / akış izleri (yetersiz sıcaklık) → Proses parametrelerini ayarlayın.
- Hava sızdırmaz / yük taşıyan parçalar:Şekillendirme öncesinde hatasızlık testi (röntgen / ultrason) ve basınç dayanıklılık testi yapılır; sonuçlara sezgiye değil verilere dayalı olarak varılır.
Çizimden prototipe kadar, bağlantı noktaları ve maliyetler kontrol edilebilir — referans alınabilir Çin'de Alüminyum Alaşımlı Prototip Döküm Hizmetleri İçin Kapsamlı Kılavuz ; Büyük hacimli üretim öncesi kalite kontrol kuralları için bkz. Alüminyum Döküm Parçaların Üçüncü Taraf Denetim Süreci ve Kabul Kriterleri 。
8. Üretim tekniği seçimi konusunda birikmiş deneyim (düşük basınç / yerçekimi / basınçlı döküm entegrasyonu)
Düşük basınçlı, yerçekimi ve basınçlı döküm işlemlerinde aynı metal kalıplar ve son işlem zinciri kullanılabilir; entegre bir fabrika, çizimleriniz doğrultusunda aynı sistem içinde üretim yöntemleri arasında geçiş yapabilir ve fabrikalar arası geçişten kaynaklanan kayıpları azaltabilir. Her bir üretim yönteminin olgun uygulama senaryolarını sistematik olarak karşılaştırmak isterseniz, şu yazımızı okuyabilirsiniz: Düşük basınçlı dökümün uygun olduğu durumlar ve tipik uygulamalar derlemesi.
Profesyonel alüminyum alaşımlı döküm hizmetine mi ihtiyacınız var?
Ningbo Hexin Kalıp ve Döküm Ltd. Şti. — 16 yıllık alüminyum alaşımlı döküm tecrübesi ile tek elden döküm üretim ve işleme çözümleri sunar
Hemen danışın →9. SSS
Düşük basınçlı döküm ve yerçekimi dökümü arasında nasıl seçim yapılır?
Yüksek yoğunluklu, ısıl işleme tabi tutulabilen ve mekanik özellikleri üstün olan, yük ve basınca maruz kalan parçalar için öncelikli olarak düşük basınçlı döküm tercih edilmelidir; maliyet ve üretim hacmine daha duyarlı, duvar kalınlığı nispeten kalın ve hava sızdırmazlık gereksinimi orta düzeyde olan ürünler için ise yerçekimi dökümü tercih edilebilir.
Dökümde ne kadar ince cidarlı parçalar üretilebilir?
Yüksek basınçlı döküm, 0,5–2 mm’ye, hatta daha ince kalınlıklara kadar istikrarlı bir şekilde döküm yapılmasına olanak tanır; dört proses arasında en ince kalınlıkları sağlayan, en iyi yüzey kalitesine ve hassasiyete sahip olan ve büyük hacimli ince cidarlı parçaların üretimi için en uygun seçenektir.
Kum kalıplı döküm ile yerçekimi dökümünün farkı nedir?
Kum kalıp + kum çekirdek: Kalıp maliyeti son derece düşüktür, kalınlık sınırı azdır; tek parça / küçük seri üretim, karmaşık iç boşluklara sahip ve çok kalın cidarlı büyük parçalar için uygundur; yerçekimi yöntemiyle üretilen metal kalıp: Hassasiyet, yüzey kalitesi ve performans açısından daha istikrarlıdır; orta ölçekli seri üretim için uygundur.
Küçük partili dökümler için en ekonomik üretim yöntemi hangisidir?
Tek parça veya çok az sayıda üretimde kum kalıplı döküm tercih edilir; ahşap kalıplar veya düşük maliyetli kalıplar kullanılarak hızlı üretim sağlanır; üretim adedi yüzlerce parçaya çıktığında ise yerçekimi dökümünün toplam maliyeti daha avantajlı hale gelir.
Hava sızdırmazlığı ve basınca dayanıklılık gerektiren dökümler için hangi üretim yöntemi seçilmelidir?
Öncelikli olarak alçak basınçlı döküm tercih edilmelidir — dolum düzgün, gözenek oranı düşük ve yoğunluk yüksektir; bunu yerçekimi dökümü izler; yüksek basınçlı dökümde iğne deliği riski bulunduğundan, yüksek hava sızdırmazlığı gerektiren durumlarda doğrudan kullanılması önerilmez.
10. Sonuç
Teknik seçimde "en iyisi" diye bir şey yoktur, sadece "en uygunu" vardır. Şunu unutmayın:Duvar kalınlığı → Performans → Seri üretimBu ana süreçte, öncelikle karşılaştırma tablosuna bakarak 1-2 aday üretim yöntemini belirleyin; ardından kalıp maliyeti ile üretim periyodunu göz önünde bulundurarak nihai bir değerlendirme yapın. Böylelikle yeniden işleme ve hurda miktarının çoğunu önleyebilirsiniz.