Döküm Süreci Kılavuzu: İlkeler, Malzemeler, Kalıplar ve Tesis Seçimi Üzerine Kapsamlı Analiz
Yazar:H.K.X Yayın tarihi:2026-09-08 Kategori:kamu bi̇lgi̇lendi̇rmesi̇ Görüntüleme sayısı:2868
Özet:
Döküm, günümüzde hassas metal parçaların seri üretiminde en verimli yöntemlerden biridir. Bu makale, fabrikanın üretim hattındaki bakış açısıyla hareket ederek, dökümün çalışma prensibini, sıcak oda ve soğuk oda olmak üzere iki ana türünü, malzeme kalitesinin nasıl seçileceğini, kalıp tasarımında kaçınılması gereken hataları ve en önemlisi, bir döküm fabrikasının teknik seviyesinin nasıl değerlendirilebileceğini sistematik bir şekilde açıklamaktadır. İster yapı mühendisi, ister satın alma sorumlusu, ister proje yöneticisi olun, bu makaleyi okuduktan sonra gereksiz yol sapmalarını önleyebileceksiniz.
Makale kataloğu[Gizli]
- 1. Döküm nedir?
- 2. Basınçlı döküm süreci (6 adımda ayrıntılı açıklama)
- 3. Sıcak odalı basınçlı döküm ile soğuk odalı basınçlı döküm karşılaştırması
- 4. Dökümün varyant süreçleri
- 5. Döküm malzemesi ve kalıp seçimi
- 6. Döküm Parça Tasarımında Önemli Noktalar (Fabrika Uygulamaları)
- 7. Basınçlı dökümün avantajları ve dezavantajları
- 8. Döküm uygulamaları sektörü
- 9. Maliyet Yapısı ve ROI Optimizasyonu
- 10. Güvenilir bir basınçlı döküm fabrikası nasıl seçilir?
- 11. Sık Sorulan Sorular (SSS)
1. Döküm nedir?
Döküm (Die Casting)Bir metal şekillendirme işlemidir: Erimiş renkli metal, yüksek basınç altında iki adet sertleştirilmiş takım çeliğinden oluşan kalıp boşluğuna hızlı bir şekilde enjekte edilir; soğuyup katılaştıktan sonra yüksek hassasiyete sahip, karmaşık geometrik şekilli ve pürüzsüz yüzeyli metal parçalar elde edilir. Kum kalıplama ve yerçekimi dökümünden farklı olarak, basınçlı dökümün temel özelliği şudur:"Yüksek basınç + yüksek hız + tekrar kullanılabilir çelik kalıp"。
Dökümün tarihi 19. yüzyılın ortalarına kadar uzanır. 1849 yılında, baskı harflerinin mekanik üretimi için kullanılan küçük bir el makinesinin patenti alındı ve bu, modern döküm endüstrisinin başlangıcı olarak kabul edildi; 1903 yılında ise Cadillac otomobillerinin karbüratör gövdeleri döküm tekniği kullanılarak üretilmeye başlandı. Bundan sonra, gramofon, daktilo ve otomobil gibi tüketim mallarının yaygınlaşmasıyla birlikte basınçlı döküm hızla yaygınlaştı. Günümüzde CAD/CAM ve CAE simülasyon teknolojilerinin desteğiyle, basınçlı döküm otomotiv, elektronik ve havacılık gibi üst düzey imalat sektörlerinde vazgeçilmez bir temel işlem haline gelmiştir.
Ningbo’da köklü bir geçmişe sahip bir basınçlı döküm fabrikası olan Hexin Kalıp ve Döküm, kalıp tasarımından Yüksek Basınçlı/Düşük Basınçlı/Yerçekimi Dökümüne İlişkin Tam Süreç Hizmetleri, Aşağıdaki metinde yer alan birçok deneyimsel değerlendirme, 2016 yılındaki sahadaki üretim uygulamalarından kaynaklanmaktadır.
2. Basınçlı döküm süreci (6 adımda ayrıntılı açıklama)
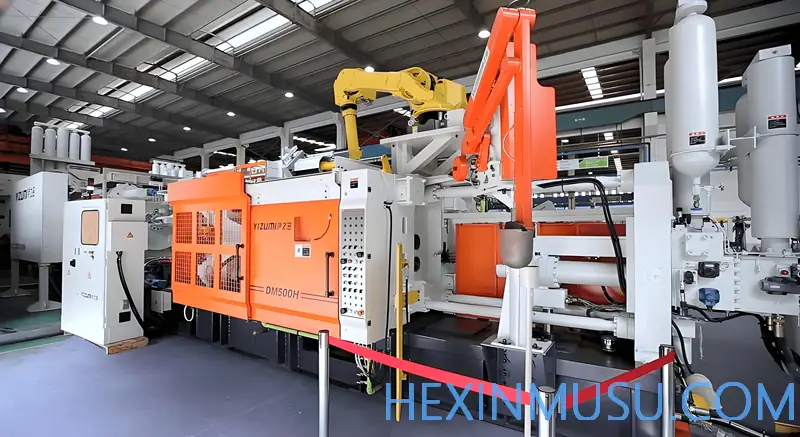
Sıcak ve soğuk oda döküm yöntemleri arasında bazı ayrıntılarda farklılıklar olsa da, temel süreç her ikisinde de aşağıdaki altı adımı izler. Bu döngüyü anlamak, fiyat, teslim süresi ve kalite sorunlarının hangi aşamada ortaya çıktığını tespit etmenin anahtarıdır.
1. Adım: Kalıp Hazırlığı ve Kalıpların Birleştirilmesi
Öncelikle iki kalıp yarısını (sabit kalıp ve hareketli kalıp) tamamen temizleyin ve kalıp ayırıcı/yağlayıcı püskürtün. Kalıp ayırıcı, hem kalıp sıcaklığını kontrol eder hem de dökümün daha sonra sorunsuz bir şekilde kalıptan çıkarılmasını sağlar. Ardından, kalıp kapatma kuvveti ile iki kalıp yarısını birbirine sıkıca bastırın. Kalıp imalat kalitesi, bu aşamanın başarısını doğrudan belirler; bu konuda Döküm kalıbı imalatının tüm süreci , site içindeki ilgili başlığa bakabilirsiniz.
2. Adım: Ergitme ve Enjeksiyon
Metal, makinenin içinde (sıcak oda) veya ayrı bir fırında (soğuk oda) eriyecek kadar ısıtılır. Piston, sıvı metali yüksek hız ve yüksek basınçla (1000 psi’den 25000 psi’nin üzerine kadar) kalıp boşluğuna basar. Bu "yüksek hız ve yüksek basınç", basınçlı dökümün özünü oluşturur ve metalin tüm ince cidarlı ve karmaşık yapıları doldurmasını sağlar.
3. Adım: Soğutma ve katılaşma
Yüksek sıcaklıktaki metal eriyik, düşük sıcaklıktaki kalıp duvarıyla temas ettiğinde hızla katılaşır ve kalıbın şeklini tam olarak kopyalar. Bu süreçte kalıp, katılaşma büzülmesinden kaynaklanan iç gerilime karşı koymak ve gözenek oluşumunu önlemek için yüksek basınçta sıkıştırılmış halde tutulur. Kalıbın iç kısmında genellikle soğutmayı hızlandırmak için su/yağ soğutma kanalları bulunur.
4. Adım: Çıkarma (kalıptan çıkarma)
Döküm parçası katılaştıktan sonra kalıp açılır ve itme mekanizması (birden fazla itme pimi) döküm parçasını sorunsuz bir şekilde dışarı çıkarır. Bu aşamada kalıp eğimi ve kalıp ayırıcı madde hayati önem taşır; yanlış tasarım, kalıba yapışma, çizilme veya beyaz izlere neden olabilir.
5. Adım: Düzeltme ve Çapak Alma
Çıkarılan parça henüz bitmiş ürün değildir — döküm sistemine (ana döküm ağzı, akış kanalları, taşma kanalları) bağlıdır. Kenar kesme işlemi, parçayı fazla metalden ayırır ve bu işlem elle, presle kenar kesme kalıbı kullanılarak veya tamburla gerçekleştirilebilir.
6. Adım: Son İşlem ve Sonradan İşleme
İhtiyaca göre CNC işleme (dişli delikler, sıkı toleranslar), bilyeli kumlama, kum püskürtme, eloksal, elektrokaplama, toz boyama gibi son işlemler uygulanır.
Önemli proses parametreleri (birinci elden veriler):Enjeksiyon basıncı genellikle 50–100 MPa aralığında tutulur; kalıp sıcaklığı, kalıp ısıtma ünitesi aracılığıyla 150–300 ℃ aralığında sabitlenir; Erimiş metal sıcaklığı ±5 °C aralığında tutulur; modern ekipmanlarla kalıp plakalarının paralelliği 0,1 mm/m, konum tekrarlanabilirlik hassasiyeti ise ±0,1 mm düzeyine ulaşılabilir. Bu parametreler, 92% ile 98.5% arasındaki ürün uygunluk oranı farkını belirler.
3. Sıcak odalı basınçlı döküm ile soğuk odalı basınçlı döküm karşılaştırması
Döküm, iki ana sınıfa ayrılır; aralarındaki temel fark şudur:Ergitme fırını ile makine arasındaki ilişki, alaşımın erime noktası ve kimyasal özelliklerine göre yapılan seçim, verimliliği, ekipmanın ömrünü ve kullanılabilecek malzeme yelpazesini doğrudan etkiler.
sıcak hücreli basınçlı döküm (metalurji)
Besleme mekanizmasının "kaz boynu borusu", makinenin kendi erimiş metal havuzuna doğrudan daldırılır. Piston geri çekildiğinde metal, kaz boynu borusunu otomatik olarak doldurur; piston aşağı bastırıldığında ise metal doğrudan kalıp boşluğuna basılır. Bunun avantajı şudur:Üretim döngüsü son derece hızlıdır (dakikada 15+ kez), oksitlenme az, maliyet düşük; dezavantajı ise yüksek sıcaklıktaki metalin besleme parçalarını sürekli olarak aşındırmasıdır, bu nedenleYalnızca çinko, magnezyum, kurşun, kalay gibi düşük erime noktalı alaşımlar için uygundur. Tipik kullanım alanları: Fermuarlar, musluk parçaları, elektronik konektörler, otomobil iç donanım parçaları.
soğuk oda döküm (metalurji)
Ergitme ocağı makineden bağımsızdır; erimiş metal "soğuk odaya" (enjeksiyon odası) aktarılır ve ardından hidrolik piston tarafından yüksek hızda kalıba basılır. Bunun avantajı şudur:Yüksek erime noktalı alaşımların işlenebilirliği (alüminyum, bakır, magnezyum), daha büyük, daha yoğun ve daha yüksek mukavemetli parçaların üretilmesini sağlar; dezavantajı ise döngü süresinin daha uzun olmasıdır (ek bir malzeme doldurma aşaması vardır). Soğuk odalı basınçlı döküm, alüminyum alaşımları için tercih edilen bir işlemdir ve otomotiv sektöründe yaygın olarak kullanılmaktadır.
| karakterizasyon | sıcak hücreli basınçlı döküm (metalurji) | soğuk oda döküm (metalurji) |
|---|---|---|
| Erime noktası | Makinenin içi | Bağımsız fırın |
| üretim döngüsü | Son derece hızlı (15+ kez/dakika) | Daha yavaş (malzeme koyma dahil) |
| Uygun alaşımlar | Çinko, magnezyum, kalay, kurşun (düşük erime noktası) | Alüminyum, bakır, magnezyum (yüksek erime noktası) |
| enjeksiyon basıncı | Düşük (1000~5000 psi) | Son derece yüksek (1500~25000+ psi) |
| Parça boyutları | Küçük ve orta ölçekli | Büyük ve karmaşık parçalar |
| Temel güçlü yönler | Son derece verimli, birim maliyeti düşük | Esnek malzeme, daha yüksek mukavemet |
4. Dökümün varyant süreçleri
Bu iki temel kategorinin yanı sıra, sektörde belirli sorunları çözmeye yönelik çeşitli alternatif işlemler geliştirilmiştir; bunlardan bazıları gözenekleri, bazıları ısıl işlemi, bazıları ise kusurların yoğunluğunu ele almaktadır. Aşağıda bunları tek tek inceleyeceğiz ve hangi işlemin parçanıza gerçekten uygun olduğuna karar vermenize yardımcı olacağız.
4.1 Yüksek Basınçlı Döküm
Yüksek basınçlı döküm, alüminyum alaşımlarının üretiminde en yaygın yöntemdir ve soğuk odalı makinelerin neredeyse tamamı HPDC teknolojisiyle üretilmektedir. Bu yöntemde dolum basıncı son derece yüksektir ve genellikle 1000–25000 psi (yaklaşık 7–172 MPa), piston, metali 0,5–10 m/s’lik yüksek bir hızla kalıp boşluğuna basar; tüm dolum işlemi sadece birkaç on milisaniye içinde tamamlanır.
İşte bu nedenle, HPDC’nin temel avantajı şudur:Son derece yüksek hız, son derece yüksek frekans, 0,5 mm seviyesinde ultra ince cidarlı parçalar üretebiliyor, birim maliyet büyük üretim hacimlerinde en düşük seviyeye indirilir. Bunun bedeli de en belirgin şekilde ortaya çıkar: Yüksek hızda kalıplama sırasında hava hapsolması kolaylaşır ve döküm parçanın içinde mikroskobik hava boşlukları oluşur,Genellikle T6 çözünme ısıl işlemi uygulanamaz(Yüksek sıcaklıkta içindeki gazlar genleşerek kabarcıklar oluşturur). Parçanız yapısal bir parça veya basınca maruz kalan bir parça ise ve ısıl işlem gerektiriyorsa, HPDC en uygun çözüm olmayabilir.
4.2 Düşük basınçlı döküm
Düşük basınçlı dökümde dolum basıncı sadece 0,08–0,1 MPa, HPDC’den çok daha düşüktür. Erimiş metal, kapalı bir potada hava basıncıyla aşağıdan yukarıya doğru, yükseltme borusu boyunca kalıp boşluğuna düzgün bir şekilde "basılarak" aktarılır; bu yöntem,Laminer akışlı kalıplama, yüksek hızda doldurulan gazın içeri girmesini önler.
Sonuç olarak döküm parçalar elde edildiYoğun, az gözenekli, ısıl işlemle (T6) sertleştirilebilir, genel mekanik özellikleri daha iyidir. Bu, hava sızdırmazlığı ve basınca dayanıklılık açısından yüksek gereksinimleri olan parçalar için uygundur, örneğin Otomobil jantları, yeni enerji pil tepsileri, motor gövdeleri vb. alüminyum döküm parçalar . Bunun bedeli, HPDC’ye kıyasla daha yavaş bir ritim ve birim maliyetin biraz daha yüksek olmasıdır.
4.3 Yerçekimi Döküm
Yerçekimi dökümü yüksek basınca bağlı değildir, bunun yerineErimiş metalin kendi ağırlığıDöküm ağzından kalıp boşluğuna akar; bu nedenle ekipman basit, enerji tüketimi düşük ve hava tutma miktarı da azdır. Karmaşık iç boşlukları şekillendirmek için genellikle kum çekirdeklerle donatılmıştır.
Yerçekimi dökümü, orta kalınlıkta cidarlı, orta hacimli ve iç kalite açısından yüksek gereksinimleri olan yapısal parçalar için uygundur; örneğinMotor bloğu, silindir kapağı, şanzıman gövdesi, pompa gövdesivb. Hassasiyeti ve yüzey kalitesi basınçlı dökümden biraz daha düşüktür, ancak kalıp maliyetleri ve ekipman yatırımı açısından daha esnektir; bu nedenle küçük ve orta ölçekli üretim partileri için yaygın olarak tercih edilen bir yöntemdir.
4.4 Vakumlu Döküm
Vakumlu basınçlı döküm, HPDC yöntemine bir vakumlama aşaması eklenmesiyle gerçekleştirilir: Erimiş metal kalıba doldurulmadan önce, çok kademeli vakum pompa grubu kullanılarak Kalıp boşluğunu 2 saniye içinde 50 mbar'ın altına boşaltmak, kalıp boşluğundaki gaz miktarını %'den fazla azaltın ve ardından enjeksiyonu gerçekleştirin.
Bu, "yüksek hızda şarj sırasında gaz kalması" gibi uzun süredir devam eden sorunu kökünden çözdü. Vakumlu basınçlı döküm parçalarıYoğunluk 8~12% artar, çekme mukavemeti 300 MPa’nın üzerine çıkabilir, uzama oranı ise 8~15%’ye yükselir, mekanik özellikleri dövme parçalara yakındır ve ısıl işleme tabi tutulabilir. Kullanım alanı, geleneksel motor blokları ve şanzıman gövdelerinden,Hava sızdırmazlığı gereksinimi ≤0,05 mbar·L/s olan yeni enerji pil tepsileri ve havacılık kompresör gövdelerivb. yüksek kaliteli parçalar. Bunun bedeli ise ekipmanın daha karmaşık olması ve maliyetinin daha yüksek olmasıdır.
4.5 Ekstrüzyonla Döküm (Sıvı Kalıp Dövme)
Ekstrüzyon dökümü, "döküm + dövme"nin birleşimi olarak anlaşılabilir: Erimiş metalin katılaşarak kristalleşme aşamasında, 50–100 MPa Yüksek mekanik basınç uygulayarak ve basınç tutma süresini 30~60 saniyeye uzatarak, gerçek birSıvı kalıplı dövme yoğunlaştırma。
Bu şekilde elde edilen döküm parçaların dokusu yoğun ve homojendir,Porozite 0,1%’nin altına düştü, doku yoğunluğu 99,5%’yi aştı, mekanik özellikleri geleneksel basınçlı döküme kıyasla –50% oranında daha yüksektir; çekme mukavemeti 350–400 MPa’ya ulaşabilir ve T6/T7 ısıl işlemine tabi tutulabilir; yorulma ömrü ise 3–5 kat artar. Bu malzeme özellikle şunlar için uygundur:Otomobil direksiyon mafsalları, süspansiyon kolu, fren kaliperleriGüvenlik yapı parçaları gibi bileşenlerde "dövme yerine döküm" yöntemini kullanarak maliyetleri önemli ölçüde düşürmek.
4.6 Yarı katı döküm (tampon kalıplama)
Yarı katı dökümün temelinde, öncelikle metal hamurunun 40~60% Katı faz oranı"Yarı katı" halindeyken, kalıp boşluğuna tabakalı akış şeklinde doldurulur. Hamurun viskozitesi düşük ve akışı düzgün olduğundan, türbülans kaynaklı hava kapanması temelden önlenir.
Bunun etkisi şudur:Hava emme oranı 80%'nin altına düşürülmüş, büzülme kusurları 60% azalmış, gözeneklilik oranı 0,5%'nin altında tutulmuşturve küresel, dallanmamış ince taneli bir yapı elde edilir (tanecik boyutu 50–100 μm); malzemenin izotropikliği daha iyidir. Vakumla birleştirildikten sonra yoğunluğu 99,91 TP3T’nin üzerine çıkabilir; bu malzeme,Hidrolik valf blokları, yüksek performanslı tahrik gövdeleriYoğunluk ve yorulma ömrü açısından yüksek gereksinimleri olan kritik bileşenler gibi.
5. Döküm malzemesi ve kalıp seçimi
Malzeme, parçanın mekanik özelliklerini, ağırlığını, korozyon direncini ve maliyetini doğrudan belirler. Dökümde ağırlıklı olarak renkli metaller kullanılır; alüminyum, çinko ve magnezyum olmak üzere üç ana seri bu alanda mutlak bir hakimiyete sahiptir.
| YAPIMLAR | Ortak Notlar | Temel Özellikler | ti̇pi̇k uygulama |
|---|---|---|---|
| alüminyum | A380 / ADC12 | Genel performans açısından en dengeli, akışkanlığı iyi ve fiyat-performans oranı yüksek | Motor braketleri, şanzıman gövdesi, elektronik muhafazalar, elektrikli aletler |
| A390 | Aşınmaya ve titreşime dayanıklı, sert ve kırılgan; silindir gövdesi için özel olarak geliştirilmiştir | Otomobil motoru blokları, valf gövdeleri, pompa gövdeleri | |
| A360 | Korozyona ve basınca karşı daha dayanıklıdır, ancak dökümü biraz daha zordur | Gemi parçaları, telekomünikasyon muhafazaları, korozyona maruz kalan ortamlarda kullanılan parçalar | |
| çinko alaşımı | Zamak 3 / Zamak 5 | Döküm işlemi en kolay olan malzemedir; son derece ince cidarlı ve karmaşık detaylara sahip parçalar üretilebilir; elektrokaplamaya elverişlidir | Tüketici elektroniği, banyo donanımı, oyuncaklar, otomobil iç donanımı |
| Zamak 2 / ZA-27 | Yüksek mukavemet (ZA-27 çekme mukavemeti >400 MPa) | Alet kalıpları, rulman burçları ve benzeri yüksek mukavemetli parçalar | |
| magnezyum alaşimi | AZ91D | En hafif yapısal metal; yüksek mukavemet oranı ve korozyon direnci | Dizüstü bilgisayar/cep telefonu kılıfları, kamera gövdeleri, araba direksiyonları |
| AM60B | İyi esneklik ve enerji emme özelliğine sahiptir; darbe enerjisi ≥6J | Otomobil koltuk iskeletleri, gösterge paneli destekleri |
Farklı alaşımların performans özellikleri arasındaki dengeler konusunda daha fazla bilgi için aşağıdaki kaynaklara başvurulabilir: Çinko ve Alüminyum Dökümünde Temel Teknolojilerin Karşılaştırılması 。
6. Döküm Parça Tasarımında Önemli Noktalar (Fabrika Uygulamaları)
Tasarım aşamasında ortaya çıkan sorunlar, seri üretime geçildiğinde "hava boşlukları, deformasyonlar ve çatlaklar" şeklinde kendini gösterir. Aşağıda, fabrikanın defalarca vurguladığı dört önemli nokta yer almaktadır.
6.1 Kalıp Çıkış Eği
Çıkış eğimi, kalıbın dikey yöndeki eğim açısıdır ve kalıptan çıkarma işlemini kolaylaştırır. Genellikle 1° ile 2° arasında bir açı, çıkarma işlemini iyileştirir; alüminyum basınçlı dökümde ise (alüminyumun aşındırıcı özelliği göz önünde bulundurularak) her bir tarafta 2° önerilir. Çıkış açısı yapılmaması, çıkarma sırasında kalıba yapışmaya ve çizilmeye, hatta kalıbın hurdaya çıkmasına neden olabilir.
6.2 Duvar kalınlığı homojenliği
Duvar kalınlığındaki ani değişiklikler, delik oluşumu, gerilim yoğunlaşması ve deformasyonun başlıca nedenleridir. Duvar kalınlığının homojen tutulması, eşit soğumaya yardımcı olur ve kusurları azaltır. Basınçlı dökümde çok ince duvarlar (0,5–1,5 mm’ye kadar) elde edilebilir, ancak kalınlık geçişlerinin yumuşak olması gerekir.
6.3 Köşe Yuvarlatma Yarıçapı
Keskin köşelerde gerilim yoğunlaşması meydana gelir. Önerilen minimum yuvarlama yarıçapı 0,4 mm, ideal olan ise 0,8 mm’dir. Yuvarlama yarıçapının çok büyük olması malzeme ve maliyet artışına neden olurken, çok küçük olması ise gerilimin yeterince giderilememesine yol açar.
6.4 Ayrım Çizgisi ve Alt Kesim
Ayırma çizgisi mümkün olduğunca düz olmalı, işlevsel yüzeylerden uzak tutulmalı ve görünürlüğü en aza indirilmelidir. Alt kesim (ters çentik), sürgü ve kalıp maliyetlerini önemli ölçüde artıracağından, mümkünse kaçınılmalıdır. Tasarım aşamasında Döküm CAE simülasyonunda kalıp doldurma ve katılaşma simülasyonu , kalıp açılmadan önce gözenek, çekme ve hava kabarcığı oluşum yerlerini önceden tahmin etmek mümkündür; bu da deneme kalıbı aşamasından sonra yapılacak düzeltme çalışmalarına kıyasla haftalarca zaman ve on binlerce yuan maliyet tasarrufu sağlar.
7. Basınçlı dökümün avantajları ve dezavantajları
| vantage | Dezavantajlar |
|---|---|
| Son derece verimli: Yüksek otomasyon seviyesi, kısa üretim süresi ve yüksek hacimli üretimde tek birim maliyeti son derece düşük | Kalıp maliyeti yüksek: Küçük partiler veya prototip üretimi ekonomik değildir |
| Yüksek doğruluk ve tutarlılık: Tolerans ±0,1 mm’ye kadar sıkı olabilir; partiler arası değiştirilebilirlik yüksektir | Hava boşluğu riski vardır: Yüksek hızda kalıplama sırasında hava girmesi, genellikle ısıl işlemi engeller |
| Karmaşık ince cidarlı kalıplama konusunda yüksek yetkinlik: Duvar kalınlığı 0,5 mm’ye kadar | Yalnızca renkli metaller: Çelik/demirin erime noktasının çok yüksek olması kalıbın ömrünü kısaltır |
| Pürüzsüz yüzey: Ra 1~2,5 μm, ikincil işleme gereksinimini ortadan kaldırır | Boyutlar tonaj sınırlamasına tabidir: Çok büyük parçalar, kalıp kapanma kuvveti nedeniyle kısıtlanmaktadır |
| Mekanik özellikleri iyidir: Hızlı soğutma, ince taneli bir yapı oluşturur | Kalıp değişikliği zorluğu: Çelik kalıbın şekli belirlendikten sonra büyük değişiklikler yapmak son derece maliyetlidir |
Sektör çalışanlarından uyarı:"Hava boşlukları + ısıl işlem yapılamaması", sıradan yüksek basınçlı dökümün en büyük iki dezavantajıdır. Parçanızın hava sızdırmazlığı veya T6 ısıl işlemi gerektiriyorsa, bunu mutlaka önceden belirtin ve vakumlu döküm veya ekstrüzyon dökümüne geçin; aksi takdirde, sonradan ortaya çıkacak hurda maliyeti kalıp fiyat farkından çok daha yüksek olacaktır. Diğer kusurların nedenleri için bkz.Alüminyum döküm hataları ve nedenleri。
8. Döküm uygulamaları sektörü
- Otomobil (en büyük pazar): Motor bloğu, şanzıman gövdesi, yağ karteri, direksiyon mafsalı, yardımcı şasi; yeni enerji araçlarına yönelik büyük boyutlu entegre pil tepsileri ve motor gövdeleri, devasa boyutlu basınçlı döküm teknolojisinin gelişimini teşvik etmektedir.
- Elektronik/İletişim: Akıllı telefon orta çerçevesi, dizüstü bilgisayar kasası, kamera gövdesi, 5G baz istasyonu soğutucusu ve ekranlama kasası.
- havacılık ve uzay: Mukavemet-ağırlık oranına ilişkin yüksek gereklilikler gerektiren, gövde yapısı, motor parçaları ve iç döşeme parçalarında kullanılan malzemeler.
- Tıp: Cerrahi aletler, teşhis cihazı gövdeleri, monitör sehpaları.
- İnşaat/Hırdavat: Menteşeler, pencere çerçeveleri, mobilya donanımları vb.
9. Maliyet Yapısı ve ROI Optimizasyonu
Dökümde "en büyük maliyet" kalıpta yatmaktadır, tek bir parçada değil. Alüminyum alaşımlı döküm kalıplarını örnek olarak alırsak: Tek bölmeli kalıpların fiyatı yaklaşık 36.000–144.000 yuan, orta karmaşıklıkta olanlar 180.000–288.000 yuan, karmaşık çok bölmeli kalıplar veya otomotiv yapı parçaları ise 360.000–1.440.000 yuan ve üzerine çıkabilir. Kalıbın ömrü 80.000~200.000 kalıplama döngüsüdür ve bu maliyet tek bir parçaya yayıldığında yaklaşık 0,36~3,6 yuan/parça olur.
Maliyet dağılımına ilişkin referans: Tasarım ücreti 2~3%, İşleme ücreti ≤20%, Test ücreti 1~2%, Kalıp deneme ücreti 1~2% (800T ve üzeri için yaklaşık 2%), satış sonrası bakım 1~2%, nakliye 0,5~1,5%.
Maliyetleri düşürmenin dört temel unsuru:① Kullanım DfM (Üretilebilirlik Tasarımı) Yapıyı önceden basitleştirmek ve kesintileri azaltmak — bu, maliyetleri düşürmenin en temel yoludur; ② Küçük parçalar içinÇok bölmeli kalıp(İki bölmeli modellerde yaklaşık 1,4–1,6 katı, dört bölmeli modellerde yaklaşık 2,5–3 katı fiyat; her ikisi de kat sayısına göre hesaplanan maliyetin çok altında); ③ Malzeme yeterli miktarda olsun yeter, aşırı mühendislikten kaçınmak; ④ Optimize etmekDöküm sistemiSap kısmındaki artık malzemeyi ve kenar düzeltme maliyetlerini azaltın. Tam hesaplama yöntemi için bkz. Döküm Parça Maliyet Hesaplaması: Döküm Parça Fiyatı Nasıl Hesaplanır? 。
10. Güvenilir bir basınçlı döküm fabrikası nasıl seçilir?
Bu, tüm rakip makalelerde eksik olan, ancak en pratik kısımdır. Sektörde çalışan biri olarak, bir döküm fabrikasının seviyesini değerlendirmek için şu beş noktaya bakın:
- Kalıplar kendi imkanlarımızla mı üretilecek yoksa dış kaynak mı kullanılacak?Kalıp ve basınçlı döküm işlemlerinin entegre edildiği fabrikalarda, parametreler arasında daha iyi bir uyum sağlanır, tepki süresi daha kısadır ve sorunların sorumluluğu daha net bir şekilde belirlenir.
- CAE simülasyon yeteneği var mı?Kalıp akış analizi yapan fabrikalar, "deneme yanılma" yöntemiyle üretim yapmak yerine, kalıbı açmadan önce kusurları önceden tahmin edebilir.
- Kalite kontrol sistemi eksiksiz mi?Üç koordinat ölçüm cihazı, X-ışını hatası tespiti, sızdırmazlık testi ve mekanik özellikler için numune denetimi mevcut mu? FAI ilk parça raporu düzenlenebiliyor mu?
- Bu süreç ihtiyaçlarınızı karşılıyor mu?Yüksek basınç, düşük basınç ve yerçekimi özelliklerinin hepsine sahip olup olmadığı, vakumlu döküm veya ekstrüzyon döküm yapılabilip yapılamayacağı (parçanızın ısıl işleme tabi tutulup tutulamayacağını belirler).
- Teslimat ve Yanıt: Numune üretim süresi, 48 saat içinde yanıt verme yeteneği, satış sonrası garanti koşulları.
2010 yılında kurulan Hexin Kalıp ve Döküm (öncülü Hexin Kalıp Fabrikası 1995 yılında faaliyete geçmiştir), 2 adet alçak basınçlı döküm makinesi, 2 adet eğimli yerçekimi döküm makinesi, 6 adet kum kalıp makinesi, yüksek hızlı CNC ve çok sayıda EDM elektro-kırma makinesine sahiptir ve 3D tasarımdan, Alüminyum döküm üretimi CNC ince işleme, paketleme ve sevkiyata kadar tüm süreç boyunca hizmet.
11. Sık Sorulan Sorular (SSS)
S1: Döküm nedir?
Döküm, erimiş renkli metallerin yüksek basınç altında hassas çelik kalıplara enjekte edilerek hızlı bir şekilde katılaşması ve yüksek hassasiyetli karmaşık parçaların oluşmasını sağlayan bir metal şekillendirme işlemidir. Bu işlemin özellikleri arasında yüksek basınç, yüksek hız ve kalıpların tekrar kullanılabilirliği sayılabilir.
S2: Döküm kalıplarının ömrü genellikle kaç on bin kalıp döngüsüdür?
Alüminyum alaşımlı basınçlı döküm kalıplarının ömrü genellikle 80.000 ila 200.000 kalıp döngüsüdür; çinko alaşımlı kalıplarda ise bu rakam 300.000 ila 500.000 kalıp döngüsüne ulaşabilir. Bu, kalıp çeliğinin malzemesine (H13/SKD61), ısıl işlem sertliğine (HRC 46–52) ve bakım sıklığına bağlıdır.
Soru 3: Sıcak odalı ve soğuk odalı döküm arasındaki fark nedir?
Sıcak odalı malzeme besleme sistemi, eritme fırınına daldırılır; çinko ve magnezyum gibi düşük erime noktalı alaşımlar için uygundur ve döngü süresi kısadır; soğuk odalı eritme fırını ise bağımsızdır; alüminyum ve bakır gibi yüksek erime noktalı alaşımlar için uygundur ve basınç daha yüksektir.
Soru 4: Dökümde en yaygın olarak kullanılan alüminyum alaşımı markası hangisidir?
A380 ve ADC12 en yaygın olarak kullanılır; A390, silindir gövdelerinde aşınmaya dayanıklılık için kullanılır; A360 ise gemilerde ve iletişim sektöründe korozyona dayanıklılık için kullanılır.
S5: Döküm parçalarda gözenek var mı? Isıl işleme tabi tutulabilir mi?
Geleneksel yüksek basınçlı dökümde hava kapanarak gözenekler oluşur; bu nedenle genellikle T6 ısıl işlemine tabi tutulamaz; ısıl işlem gerekiyorsa vakumlu döküm veya ekstrüzyon dökümü kullanılmalıdır.
S6: Döküm kalıbının maliyeti yaklaşık ne kadardır?
Alüminyum alaşımlı tek bölmeli kalıplar 36.000–144.000 yuan, orta derecede karmaşık kalıplar 180.000–288.000 yuan, karmaşık çok bölmeli kalıplar veya otomotiv parçaları için 360.000–1.440.000 yuan ve üzeri.
Veri kaynağı:Bu makaledeki proses parametreleri ve malzeme tipleri verileri, kamuya açık güvenilir kaynaklardan ve Hexin Mold'un üretim sahasındaki uygulamalardan derlenmiştir. Fiyatlar, 2025–2026 yılları için Çin pazarındaki referans aralığını yansıtmaktadır; kesin fiyatlar, müşteri ile tedarikçi arasındaki anlaşmaya tabidir.