Döküm makinesinin tonajı nasıl hesaplanır? Kalıp kapanma kuvveti ve izdüşüm alanı seçim hesaplama formülleri + örnekler
Yazar:H.K.X Yayın tarihi:2026-08-24 Kategori:kamu bi̇lgi̇lendi̇rmesi̇ Görüntüleme sayısı:2287
Özet:
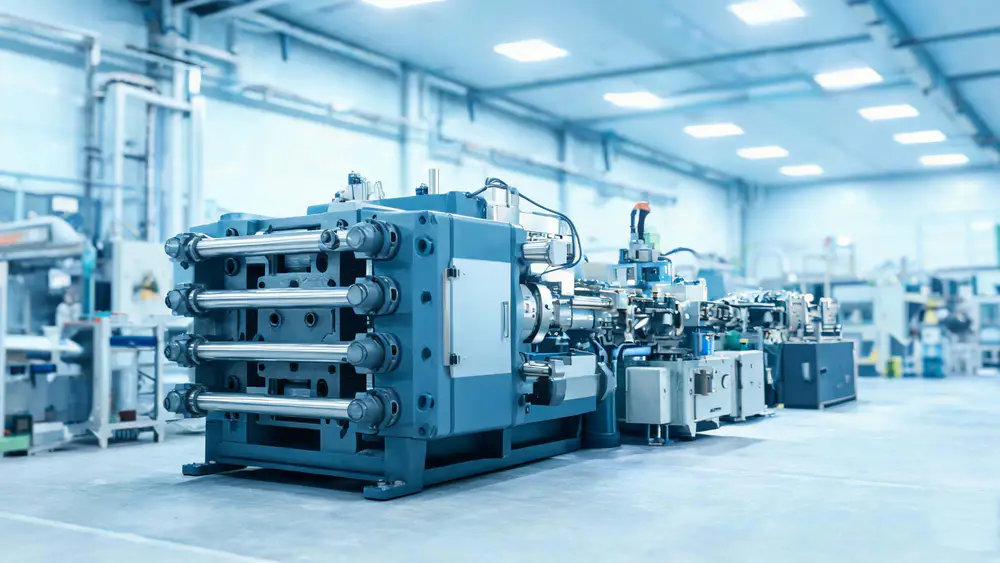
Birçok mühendis, basınçlı döküm projesini başlatırken aynı soruyu sorar: Basınçlı döküm makinesinin tonajı nasıl hesaplanır? Tonaaj çok düşük seçilirse, erimiş metalin yüksek basıncı kalıp ayrım yüzeyini açar ve bunun sonucunda çapaklar ile boyut sapmaları ortaya çıkar; çok büyük seçilirse ekipman, kalıp ve enerji tüketimi tamamen boşa gider. Oysa basınçlı döküm makinesinin tonaj seçimi, temelde sadece iki temel parametreye dayanır: kalıp kilitleme kuvveti ve izdüşüm alanı. Bu makale, parametrelerin ayrıntılı analizinden pratik örneklere kadar, hesaplamayı adım adım açıklayacaktır.
Hızlı sonuç: Döküm makinesinin tonajı = enjeksiyon basıncı × toplam izdüşüm alanı × güvenlik katsayısı. Önce toplam izdüşüm alanını hesaplayın, alaşımın enjeksiyon basıncını kontrol edin, güvenlik katsayısı ile çarpın ve ardından en yakın standart tonajı seçin; böylece ilk denemede doğru seçimi yapabilirsiniz.
Makale kataloğu[Gizli]
- I. Döküm makinesinin tonajı neden önemlidir? Yanlış tonaj seçiminin bedeli
- 2. Kalıp kapatma kuvveti (kalıp birleştirme kuvveti) nedir?
- 3. Projeksiyon alanı nasıl hesaplanır? Tek bölmeli ve çok bölmeli sistemlerde de tamamı hesaplanmalıdır.
- IV. Basınç-deplasman oranı nasıl belirlenir? Alaşım türüne göre tabloya bakınız.
- V. Güvenlik katsayısı K nasıl belirlenir?
- VI. Döküm makinesi tonaj hesaplama formülü ve birim dönüştürme
- VII. Uygulamalı Örnek: Adım Adım Hesaplamaya Uygulama
- VIII. Döküm makinesinin tonaj seçimi konusunda kaçınılması gereken tuzaklar: 4 yaygın yanılgı
- IX. Döküm Makinesi Tonajı ile İlgili Sık Sorulan Sorular (SSS)
- X. Sonuç: Döküm makinesinin tonaj seçiminde ilk seferde doğru kararı vermenizi sağlayacak kontrol listesi
Alüminyum alaşımlı bir proje için ürün seçimi yapıyorsanız, He Xin’in Alüminyum alaşımlı döküm hizmetleri 与 Otomotiv Sektöründe Alüminyum Alaşımlı Dökümler fiili üretim deneyimlerinden yararlanarak en uygun üretim sürecini seçmek.
I. Döküm makinesinin tonajı neden önemlidir? Yanlış tonaj seçiminin bedeli
Döküm makinesinin tonajı, makineninKalıp kilitleme kuvveti (kalıp kapatma kuvveti olarak da bilinir)——Kalıp birleştirme mekanizmasının, hareketli kalıbı ve sabit kalıbı ayırma yüzeyini kilitlerken dayanabileceği maksimum kuvvet; birim olarak genellikle ton (tf) veya kilonewton (kN) kullanılır. Bu değer, söz konusu döküm makinesinin ürününüzü sıkıştırıp sıkıştıramayacağını belirler.
| tonajı biraz düşük | tonajı biraz fazla |
|---|---|
| Kalıp ayrım yüzeyi erimiş metal tarafından genişletilir ve bu da çapak oluşumuna ve boyut sapmalarına neden olur | Ekipman, kalıp ve enerji tüketimi maliyetleri oldukça yüksek |
| Kalıplarda yüksek frekanslı darbe, ömür azalması | "Büyük atın küçük arabayı çekmesi", büyük makinelerin işgal edilmesi, üretim kapasitesinin israfı |
| Kalıp sıkı oturmamakta ve bu durum bir güvenlik riski oluşturmaktadır | İnce cidarlı parçalar için küçük bir makine kullanılabilirdi, ancak maliyet açısından uygun değildi |
2. Kalıp kapatma kuvveti (kalıp birleştirme kuvveti) nedir?
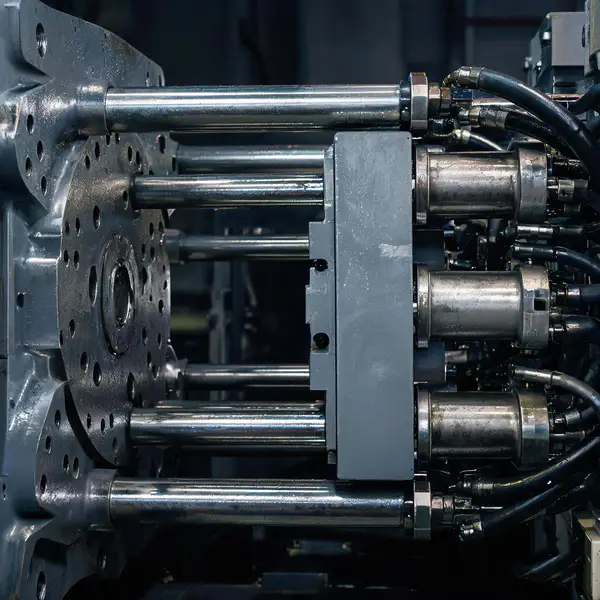
Kalıp kilitleme kuvveti, döküm makinesinin kalıbın ayırma yüzeyini kilitlerken dayanabileceği maksimum kuvvetdir. Döküm makinesinin tonajı seçilirken dikkate alınması gereken husus,Genel kalıp kapatma kuvveti / Nominal kalıp kapatma kuvveti, tip plakasında belirtilen sınır değerleri günlük kullanım değerleri olarak kabul etmemek gerekir. Hesaplanan gerekli tonaj, makinenin nominal kalıp kapatma kuvvetinden daha düşük olmalı ve güvenlik için bir pay bırakılmalıdır.
3. Projeksiyon alanı nasıl hesaplanır? Tek bölmeli ve çok bölmeli sistemlerde de tamamı hesaplanmalıdır.
Döküm projeksiyon alanı, döküm parçası ve ona bağlı yapılarınAyrılma yüzeyindeki izdüşüm kontur alanı. Pek çok kişi sadece döküm parçasının kendisini hesaba katar, bu da basınçlı döküm makinesinin tonajının ciddi şekilde yetersiz seçilmesine yol açar. Aşağıdaki dört unsur da hesaba katılmalıdır:
- Döküm gövdesi: Ürünün kalıp ayrım yüzeyindeki izdüşüm kontur alanı;
- Döküm sistemi: Ana kanal ve yan kanalların izdüşüm alanı;
- Taşma / Boşaltma Sistemi: Taşma kanalının ve havalandırma kanalının izdüşüm alanı;
- Malzeme sapı: Malzeme haznesi / artan malzeme kısmının izdüşüm alanı.
Tek kavalı kalıbın toplam izdüşüm alanı = döküm parçası alanı + döküm kanalı alanı + taşma alanı. Çok kavalı kalıplarda ise bu değere kalıp kavalı sayısı çarpılır:
Döküm projeksiyon alanı A = (döküm parçası alanı + döküm kanalı alanı + taşma alanı) × kalıp boşluğu sayısı
Mühendislik uygulamaları:Döküm projeksiyon alanını hesaplarken, doldurma sistemi alanının üzerine bir pay bırakılması önerilir 30%–40% Tolerans, döküm kanalı dalları ve taşma oluğu yerleşimi gibi henüz ayrıntıları belirlenmemiş kısımları da kapsamaktadır.
IV. Basınç-deplasman oranı nasıl belirlenir? Alaşım türüne göre tabloya bakınız.
Enjeksiyon basınç oranı, enjeksiyon pistonunun erimiş metale uyguladığı birim basıncı (MPa, 1 MPa = 1 N/mm²) ifade eder. Basınç oranı ne kadar yüksekse, dolum o kadar sıkı olur, ancak gereken kalıp kilitleme kuvveti de o kadar artar. Enjeksiyon basınç oranı temel olarakAlaşım Tipi和Döküm Parçalarının Kalite GereklilikleriAlın:
| Alaşım Tipi | Önerilen enjeksiyon basıncı aralığı (MPa) | Kullanım Talimatı |
|---|---|---|
| çinko alaşımı | 20 – 40 | Standart yapı elemanları için genellikle 30 civarında bir değer alınır. |
| alüminyum | 30 – 80 | Genel yapı parçaları için 30–50, hava sızdırmazlık parçaları / yüksek yoğunluklu parçalar için 60–80 |
| magnezyum alaşimi | 30 – 70 | İnce cidarlı, hafif yapı elemanları |
| bakır alaşımı | 40 – 80 | Yüksek yoğunluk, yüksek basınç dayanımı gerekliliği |
Aynı alaşım,Duvar kalınlığı ne kadar ince olursa, hava sızdırmazlığı gereksinimi o kadar yüksek olur ve enjeksiyon basıncı o kadar yüksek olur.; İç kalite gereksinimleri yüksek olduğunda üst sınır tercih edilir, ancak bu durum aynı zamanda daha yüksek kalıplama kuvveti gereksinimini de beraberinde getirir.
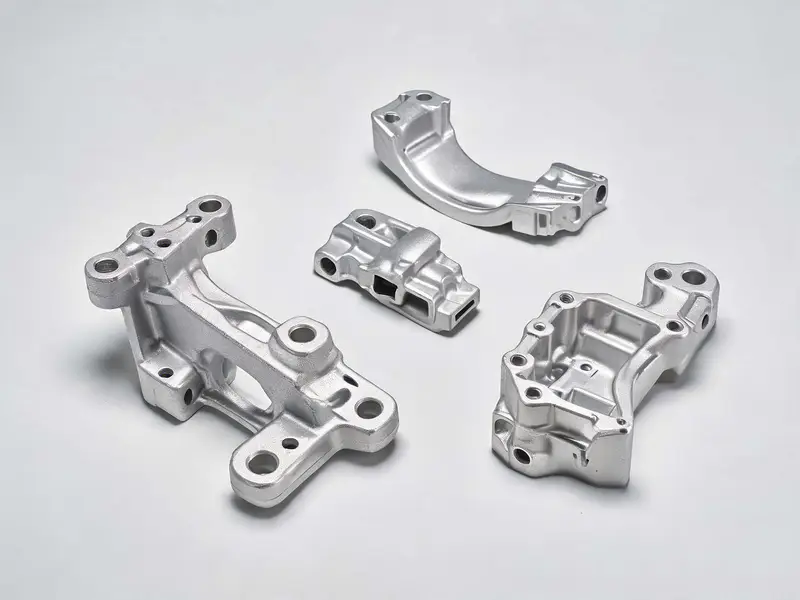
Bu enjeksiyon basınç oranlarına karşılık gelen alüminyum alaşımlı döküm parçalar, genellikle otomobil motorlarında kullanılır. Silindir bloğu ve bağlantı kolu 、 Dişli kutusu gövdesi , ayrıca günlük kullanım eşyalarında ve makine endüstrisindeki çeşitli yapı parçalarında
V. Güvenlik katsayısı K nasıl belirlenir?
Güvenlik katsayısı, kalıp sıkıştırma kuvvetindeki dalgalanmaları, kalıp işleme hatalarını ve teorik hesaplamalardaki sapmaları telafi etmek için kullanılır. Önerilen değerler:
- Standart yapı elemanları: Alın 1.1 – 1.2;
- Hava sızdırmazlık parçaları, yüksek basınçlı döküm parçaları: Alın 1.2 – 1.3。
VI. Döküm makinesi tonaj hesaplama formülü ve birim dönüştürme
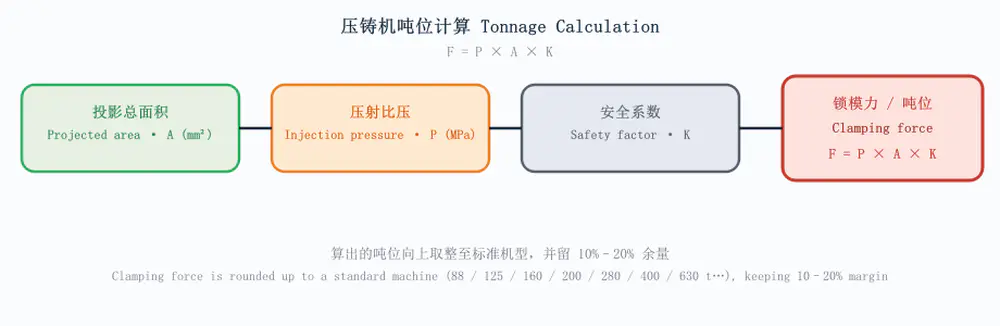
Kalıp kapatma kuvveti F (kN) = Enjeksiyon basıncı P (MPa) × Toplam izdüşüm alanı A (mm²) × Güvenlik katsayısı K
1 MPa = 1 N/mm² olduğundan, bu üç değerin çarpılmasıyla doğrudan newton (N) biriminde kuvvet elde edilir; bu değer daha sonra ton birimine dönüştürülür:
| Birim | Dönüşüm İlişkileri | talimatlar |
|---|---|---|
| 1 ton kuvvet (tf) | ≈ 10 kN | Mühendislikte yaygın olarak kullanılır; 1 tf ≈ 9,8 kN |
| 1 MPa | = 1 N/mm² | Basınç ve alan doğrudan çarpılabilir |
Sonuç hesaplandıktan sonra,Standart tonajlı modele yuvarlanarak yukarı doğru. Yaygın olarak kullanılan basınçlı döküm makinesi tonaj serileri arasında 88, 125, 160, 200, 280, 400, 630, 800, 1000, 1250, 1600, 2000, 2500 ve 3000 ton gibi değerler bulunmaktadır.
VII. Uygulamalı Örnek: Adım Adım Hesaplamaya Uygulama
Aşağıdaki örneklerde, projelerde sıkça karşılaşılan parametreler kullanılarak tam uygulama süreci gösterilmektedir; toplu olarak uygulamaya geçirmek isterseniz, bu işi He Xin’e devredebilirsiniz. Alüminyum Alaşımlı Döküm ve Ürün İmalatı Hizmetleri Tasarım ve deneme üretimi hizmetleri sunuyoruz.
Örnek 1 · Alüminyum alaşımlı tek parça döküm
- Dökümün izdüşüm boyutları 200 mm × 150 mm → Dökümün alanı = 30 000 mm²;
- 30% toleransına göre döküm kanalı, taşma kanalı ve döküm sapı hesaba katıldığında → Döküm projeksiyon alanı A = 30 000 × 1,3 ≈ 39 000 mm²;
- Sıradan yapı elemanları için, basınç-şekillendirme oranı P = 40 MPa;
- Güvenlik katsayısı K = 1,2 olarak alınır;
- Gerekli kalıp kapatma kuvveti F = 40 × 39 000 × 1,2 = 1 872 000 N ≈ 1872 kN ≈ 187 ton;
- Yukarıdan standart modeli seçin → Seçim yapın 250T / 280T basınçlı döküm makinesi。
Örnek 2 · Dört bölmeli çinko alaşımlı döküm parçası
- Her kalıbın alanı 100 × 80 = 8 000 mm² olup, her kalıba 30% döküm sistemi dahil edildiğinde → her kalıp için 10 400 mm²;
- Dört bölmeli projeksiyonun toplam alanı A = 10 400 × 4 = 41 600 mm²;
- Çinko alaşımlı yapı elemanları için, enjeksiyon basıncı P = 30 MPa olarak alınmıştır;
- Güvenlik katsayısı K = 1,2 olarak alınır;
- Gerekli kalıp kapatma kuvveti F = 30 × 41 600 × 1,2 = 1 497 600 N ≈ 1498 kN ≈ 150 ton;
- Yukarıdan standart modeli seçin → Seçim yapın 160T basınçlı döküm makinesi。
VIII. Döküm makinesinin tonaj seçimi konusunda kaçınılması gereken tuzaklar: 4 yaygın yanılgı
- Yanlış kanı 1: Yalnızca döküm parçaları hesaba katılır, döküm kanalları hesaba katılmaz → Sonuçlar belirgin şekilde düşük çıkmıştır. Döküm kanallarını, taşma deliklerini ve kalıp sapını mutlaka basınçlı döküm projeksiyon alanına dahil edin.
- Yanlış kanı 2: "Maksimum kalıp kapatma kuvveti"ni standart değer olarak kabul etmek → Seçim, normal kullanım / nominal kalıp kapatma kuvveti dikkate alınarak yapılmalı ve bir pay bırakılmalıdır.
- Yanlış Anlayış 3: Güvenlik katsayısı K'nın göz ardı edilmesi → Teorik değer üst sınıra yaklaştığında kenarların uçması çok kolaydır; mutlaka pay bırakın.
- Yanlış Kanı 4: Çok bölmeli kalıplarda kalıp bölmesi sayısının çarpımı atlanması → "Her bölmenin toplam alanı × bölme sayısı" şeklinde toplanmalıdır; tek bir bölmeyi hesaba katmaktan kaçınılmalıdır.
IX. Döküm Makinesi Tonajı ile İlgili Sık Sorulan Sorular (SSS)
Döküm makinesinin tonajı ile döküm parçasının ağırlığı arasında ne gibi bir ilişki vardır?
Doğrudan bir doğrusal ilişki yoktur. Tonajı belirleyen faktör, ağırlık değil, izdüşüm alanı ve enjeksiyon basıncıdır. Aynı boyutlarda, alüminyum alaşımı ve çinko alaşımı, enjeksiyon basıncının farklı olması nedeniyle farklı tonajlara ihtiyaç duyar.
Aynı tonajdaki bir geminin vurabileceği maksimum projeksiyon alanı ne kadardır?
Formülden geriye doğru hesaplayarak: Projeksiyon alanı ≤ nominal tonaj ÷ (enjeksiyon basıncı × güvenlik katsayısı K). Örneğin, 280T için 40 MPa ve K=1,2 olduğunda, projeksiyon alanı yaklaşık 58 000 mm²’dir; bununla birlikte, gerçek makine modelinin kalıp boyutları da dikkate alınarak kontrol edilmesi gerekir.
Döküm makinesinin tonajı fazla seçildiğinde ne gibi etkiler ortaya çıkar?
Ekipman, kalıp ve enerji maliyetlerini artırır; büyük makinelerin kapasite kullanım oranı düşüktür. Gerçek ihtiyaçlara göre bir üst sınıfa geçilmesi önerilir; körü körüne büyük makineler tercih edilmesine gerek yoktur.
Alüminyum alaşımı ve çinko alaşımı döküm makinelerinin seçimindeki farklar nelerdir?
Alüminyumda enjeksiyon basınç oranı oldukça yüksektir (30–80 MPa), çinko ise nispeten daha düşüktür (20–40 MPa). Enjeksiyon basınç oranının farklı olması nedeniyle, aynı projeksiyon alanı için gerekli kalıp basma makinesi tonajı belirgin şekilde farklılık gösterir.
Makinenin gerçek kalıp kapanma kuvveti nominal değere ulaşmıyorsa ne yapılmalı?
Kalıp kilitleme kuvveti, kalıp plakalarının deformasyonu ve kalıp kapatma mekanizmasının aşınmasından kolayca etkilenir. Nominal değerlere göre 10%–20%'lik bir pay bırakılması ve kalıp kapatma silindiri ile kalıp plakalarının paralelliğinin düzenli olarak kontrol edilmesi önerilir.
X. Sonuç: Döküm makinesinin tonaj seçiminde ilk seferde doğru kararı vermenizi sağlayacak kontrol listesi
- Döküm projeksiyon alanının hesaplanmasında tüm unsurlar dikkate alınır: döküm parçası + döküm kanalı + taşma kanalı + döküm sapı; çok bölmeli kalıplarda kalıp bölmesi sayısı ile çarpılır;
- Basınç-akış oranı, alaşıma göre tabloda belirtilmiştir; hava sızdırmaz / yüksek yoğunluklu parçalar için üst sınır alınmalıdır;
- Güvenlik katsayısı K’yi (1,1–1,3) dikkate almayı unutmayın;
- Hesaplanan tonaj, standart modelin üst sınırına göre belirlenir ve 10%–20% aralığında bir pay bırakılır.
Üretime geçmeden önce, kalıbın üç boyutlu verileriyle birlikte bir kontrol yapılması önerilir; gerekirse, ekipman üreticisi tarafından ölçülen kalıp kapatma kuvvetine göre nihai onay verilmelidir. Projeksiyon alanı, enjeksiyon basıncı ve güvenlik katsayısı gibi bu üç unsuru sağlam bir şekilde belirlediğinizde, döküm makinesinin tonaj seçiminde yanlış bir yol izlememiş olursunuz.
Bu makale, alüminyum alaşımlı düşük basınçlı, yerçekimi ve yüksek basınçlı döküm kalıpları ile ürün imalatına odaklanan Ningbo Hexin Kalıp ve Plastik Şekillendirme Ltd. Şti.’nin teknik ekibi tarafından hazırlanmıştır. Döküm süreçleri ve projeye özel hizmetler hakkında bilgi almak için lütfen resmi web sitemizi ziyaret edin.