Döküm kalıpları kabul kriterleri için kapsamlı kılavuz: Kalıp malzemesinden bitmiş ürün kontrolüne kadar 9 temel kabul boyutu
Yazar:H.K.X Yayın tarihi:2026-09-01 Kategori:kamu bi̇lgi̇lendi̇rmesi̇ Görüntüleme sayısı:2479
Özet:
Döküm kalıpları, ürün boyutlarının hassasiyeti, yüzey kalitesi ve üretim verimliliğinin "kaynağındaki kapısı"dır. Tek bir kontrol hatası = tüm partinin hurdaya çıkması anlamına gelir. Bu makale, fabrikadaki gerçek kabul kontrol listesine dayanarak 9 ana kategorideki kalıp kabul kriterlerini, bitmiş ürün kabul standartlarını, kalıp fiyat referanslarını ve bakım periyotlarını eksiksiz bir şekilde derlemektedir; doğrudan yazdırılarak sahada yapılan kabul işlemleri için kullanılabilir.
Makale kataloğu[Gizli]
- 1. Döküm kalıplarının kabulü neden ürün kalitesinin üst sınırını belirler?
- 2. Döküm kalıplarının kabulüne ilişkin genel çerçeve
- 3. Kalıbın dış görünüşünün kabulü: İlk aşama
- 4. Kalıp malzemesi ve sertliğinin kabulü: Kalıbın ömrünü belirleyen temel unsur
- 5. Kalıp tipi, kalıp yuvası ve üretim yöntemi
- 7. Döküm sisteminin kabulü
- 8. Soğutma sisteminin devreye alınması
- 9. Kaydırma sistemi teslim alımı
- 10. Kalıplı ürünlerin kabulü: Kalıp kabulünün nihai doğrulaması
- 11. Isıl İşlem ve Kalıp Bakım Kuralları
- 12. Döküm kalıplarının fiyatlarına ilişkin bilgiler
- 13. Döküm kalıpları kabul kriterleri genel tablosu
- 14. Sık Sorulan Sorular ve Risk Uyarıları
- 15. SSS: Döküm kalıplarının kabulüyle ilgili sık sorulan sorular
1. Döküm kalıplarının kabulü neden ürün kalitesinin üst sınırını belirler?
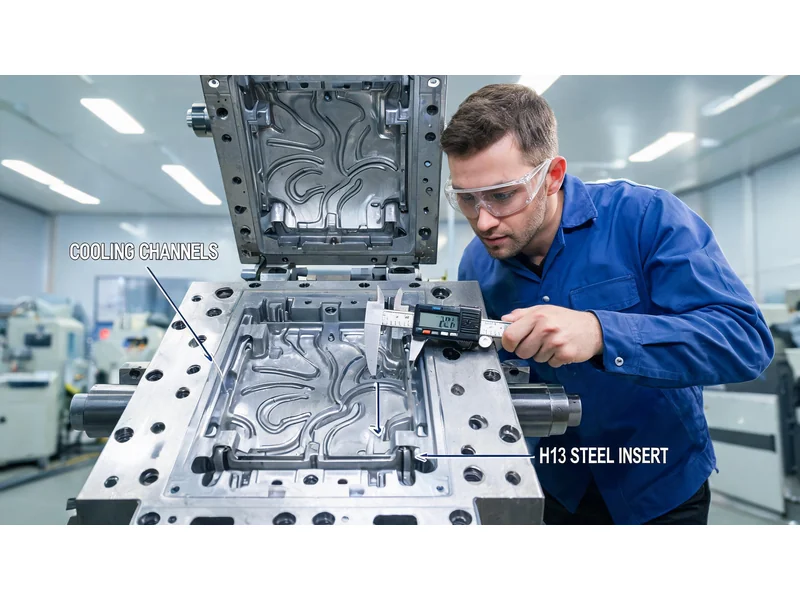
Döküm kalıplarının malzemesi, sertliği, soğutma sistemi ve itme sistemi tasarımı, ürünün boyut toleransları, yüzey kalitesi ve hava sızdırmazlığı gerekliliklerini karşılayıp karşılayamayacağını doğrudan belirler. Kalıp kabulü sadece formalite değildir — soğutma kanalları arasındaki mesafedeki 10 mm'lik bir sapma, termal yorgunluktan kaynaklanan çatlaklara yol açabilir; itici pimin çapındaki 1 mm'lik bir azalma ise üretim sırasında kırılma ve sıkışmaya neden olabilir.
Bu kabul standartları, ön saflardaki döküm fabrikalarının fiili kabul süreçlerine dayalı olup, kalıp gövdesinden (9 ana kontrol başlığı) kalıplanmış ürüne (yapı, görünüm, diğer) kadar uzanan eksiksiz bir kabul sürecini kapsamaktadır. Her bir standartta nicel göstergeler bulunmakta olup, bunlar sahada kabul kontrolü sırasında doğrudan işaretlenerek kullanılabilir.
Temel ilke:Kalıp kabulü = sıfır hatalı teslimatın ilk aşamasıdır. Kabul kriterleri ne kadar net olursa, yeniden işleme ve tazminat talepleri o kadar azalır.
2. Döküm kalıplarının kabulüne ilişkin genel çerçeve
Döküm kalıplarının kabul süreci iki ana aşamaya ayrılır:
- Birinci Aşama: Kalıp Prototipinin Kabulü(9 ana kategori) —— Dış görünüm → Malzeme/Sertlik → Tip/Kalıp yuvası → Üretim yöntemi → Çıkarma sistemi → Döküm sistemi → Soğutma sistemi → Kaydırma sistemi
- İkinci Aşama: Kalıplanmış Ürünlerin Kabulü(3 ana kategori) — Ürün yapısı → Ürün görünümü → Diğer gereklilikler
Kabul işleminden sonra, kalıbın tüm kullanım ömrü boyunca istikrarlı bir şekilde çalışmasını sağlamak için ısıl işlem ve bakım kurallarına uyulması gerekmektedir. Daha fazla bilgi için Döküm kalıbı imalatının tüm süreci , site içindeki özel makalelere göz atabilirsiniz.
3. Kalıbın dış görünüşünün kabulü: İlk aşama
3.1 Boyutlar ve Ağırlık
| Kontrol kalemleri | Teslim Alma ve Muayene Kriterleri |
|---|---|
| Kalıp boyutları | Döküm makinesinin teknik özelliklerini ve üretim güvenliği gerekliliklerini karşılar, tasarım çizimlerine uygundur |
| Kalıp ağırlığı | İstenen basınçlı döküm makinesi özelliklerine uygun (çok büyükse kalıp kapatma kuvveti yetersiz kalır, çok küçükse üretim kapasitesi boşa harcanır) |
3.2 Kalıp İşaretlemesi
- Her bir kalıbın üst yüzüneKalıp numarası
- A/B levhasına ek delikler açılmalıdırDietilamonyum klorür
- Etiketleme kurallarına uygun değil → Sonradan izleme zorluğu
3.3 Kalıp yüzeyi
Kalıbın yüzeyinde ciddi çarpma izleri, çöküntüler, deformasyonlar veya pas izleri bulunmamalıdır. Yüzey kusurları, ürünün görünümünü ve kalıptan çıkarma işleminin sorunsuzluğunu doğrudan etkiler.
4. Kalıp malzemesi ve sertliğinin kabulü: Kalıbın ömrünü belirleyen temel unsur
4.1 Kalıp çekirdeğinin malzemesi
| spor etkinliği | Standart Gereklilikleri | talimatlar |
|---|---|---|
| Çekirdek malzemesi | H13 tipi sıcak işleme çeliği (2344 / 8407 / SKD61) | Ek kaynak yapılmasına izin verilmez |
| dokümantasyon | Gerekli belgeler + Isıl işlem belgesi sunulmalıdır | Hiçbiri eksik olamaz |
Önemli Uyarı:Yeniden kaynak yapılan bölgeler, termal yorgunluk çatlaklarının sıklıkla görüldüğü noktalardır. Kabul sırasında gözle inceleme yapılmalı ve gerekirse tahribatsız muayene gerçekleştirilmelidir; yeniden kaynak yapılan yerlerin gizlenmesini önlemek gerekir.
4.2 Sertlik Gereksinimleri
| Bölge | Sertlik aralığı | talimatlar |
|---|---|---|
| Mo Ren | HRC 46–52 | Malzeme ve ısıl işlem sertifikaları bulunmalıdır |
| Kaydırma çubuğu | HRC 46–52 | Yapıştırma noktalarında sıcak işleme çeliği kullanılır; yapıştırma noktası olmayan yerlerde ise P20 veya 45# çeliğinin nitrürlenmesi kullanılabilir. |
| Kalıp gövdesi | LKM standardı / Diğer standartlar | Yüksek sıcaklıklarda sorunsuz çalışabilmesi gerekir |
4.3 Kalıp ömrü kriterleri
| Alaşım Tipi | Kalıp ömrü |
|---|---|
| alüminyum | 100.000–200.000 kalıp döngüsü |
| çinko alaşımı | 300.000 kalıp döngüsü |
Kalıp ömrü standartlara uymuyorsa = malzeme veya ısıl işlemde bir sorun vardır. Farklı döküm işlemlerinin kalıp ömrü ve performans karşılaştırmaları hakkında bilgi almak için şu kaynağa başvurabilirsiniz: Döküm İşlemleri Seçim Kılavuzu。
5. Kalıp tipi, kalıp yuvası ve üretim yöntemi
5.1 Kalıp Tipi
| Tip | Teslim Alma ve Muayene Kriterleri |
|---|---|
| Merkezi nozul | Ürün kalite gerekliliklerini karşılamak + Döküm makinesi parametrelerine uymak |
| Püskürtme ucunun eksantrikliği | Talep edilen basınçlı döküm makinesi özelliklerine uygun olmalıdır |
5.2 Kalıp yuvası sayısının seçimi
| Kalıp yuvası sayısı | Seçim kriterleri |
|---|---|
| 1 akupunktur noktası | Müşteri talepleri / Karmaşık ürün yapısı |
| 2 akupunktur noktası | Üretim-talep dengesi |
| 4 akupunktur noktası | Büyük miktarlarda üretilen, yapısı basit ürünler |
| Diğerleri | Özel İhtiyaçlara Göre Özelleştirme |
5.3 Üretim Yöntemleri
| yol (yaşam) | Gereklilikler |
|---|---|
| Otomatik | Ürünler kendiliğinden kalıptan çıkmalı, kalıba yapışmamalı ve robot kolu tarafından kolayca kavranabilmelidir. |
| Yarı otomatik | Otomatik üretim yapılabilir |
| Manuel | Otomatik üretim koşullarının bulunmadığı durumlarda kullanılır |
6.1 Zımba Standartları
| Kontrol kalemleri | Teslim Alma ve Muayene Kriterleri |
|---|---|
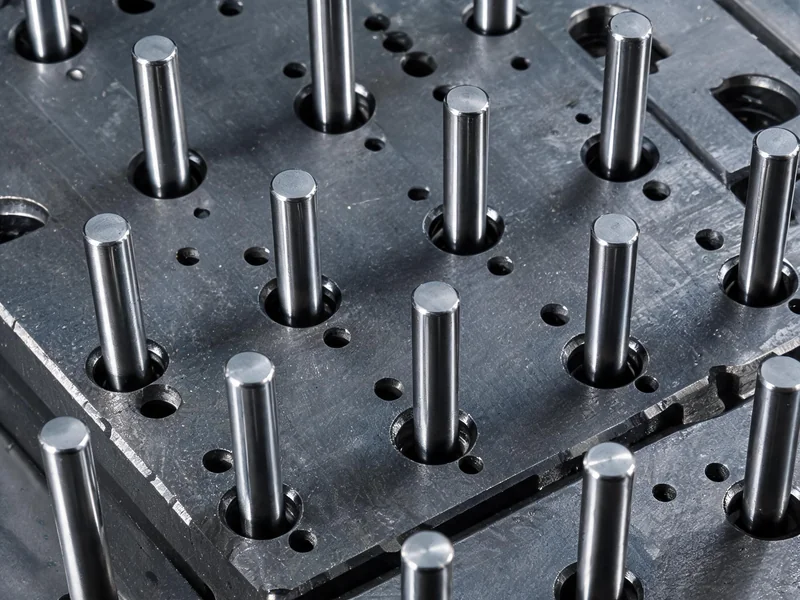
| malzeme (bir şeyin yapıldığı) | Isıyla İşlenmiş Çelik Sınıfı Tam Sert İğneler |
| En küçük çap | En az Φ4 mm |
| Mukavemet Gereksinimleri | Dışa itme kuvveti dengeli ve sorunsuz |
| En Popüler Seyahat Rotaları | Ürünün kalıp çekirdeğini dışarı itme yüksekliği en az 6 mm olmalıdır. |
| Sitong'un çıkışı | Sitong'un üst kısmını çıkarmayalım |
6.2 İtme sisteminin geri çekilmesi
- Standart yöntem:Geri çekme mekanizmasının orijinal konumuna dönmesi
- Küçük/basit kalıplarda yay kullanılabilir, ancak kalıbın hizmet ömrünü karşılaması gerekir
6.3 Pim Boşluğu
| İğne ucu çapı | Uyum boşluğu |
|---|---|
| > Φ10 mm | 0,04 mm |
| ≤ Φ8 mm | 0,02 mm |
7. Döküm sisteminin kabulü
| Kontrol kalemleri | Teslim Alma ve Muayene Kriterleri |
|---|---|
| Yanlardan enjeksiyon | Döküm ağzının konumu, dolum ve kesme işlemlerini kolaylaştırır |
| Akış kanalının tabanı ve köşeleri | Yuvarlak köşeli geçiş + parlatma işlemi yapılmalıdır; keskin köşeler olmamalıdır |
| Döküm ağzı ve cüruf kabının uzunluğu | En az 2 mm, derinlik uygun |
| Döküm ağzı manşonunun boyutları | Döküm makinesi pistonunun teknik özelliklerine uygundur; deneme makinesi ile üretim makinesi uyumlu olmadığında, deneme kalıbı için ayrı bir döküm ağzı manşonu hazırlanmalıdır. |
| Püskürtme ucunun eksantrikliği | Döküm makinesinin teknik özelliklerine uygun olmalıdır |
| Döküm ağzı kesit alanı | Boyutu uygun; dolum hızını ve gözenek oluşumunu etkiler |
| Yönlendirme konisi | Ayrı olarak soğutulması gerekir |
8. Soğutma sisteminin devreye alınması
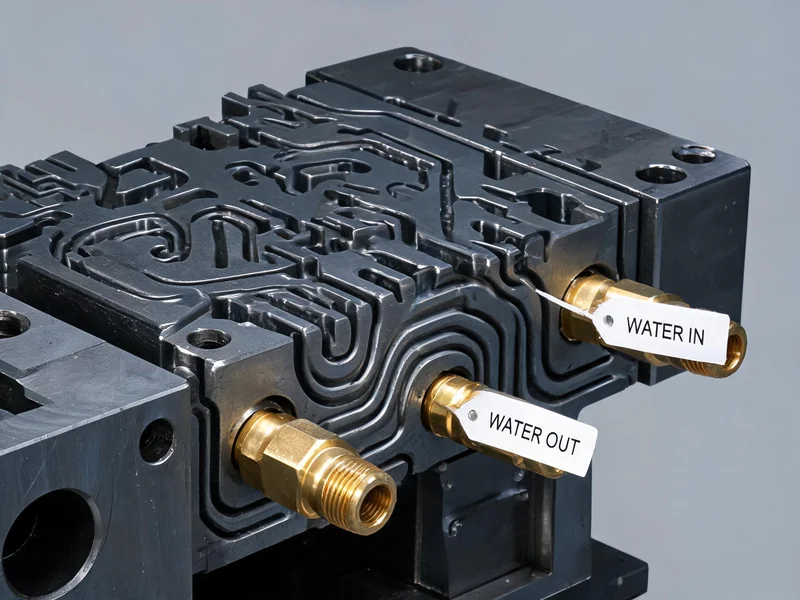
| Kontrol kalemleri | Teslim Alma ve Muayene Kriterleri |
|---|---|
| Soğutma gereksinimleri | Su kanalları ürünü yeterince soğutmalıdır; döküm ağzı manşonu ve dağıtım konisi ayrı olarak soğutulmalıdır |
| Su kanalları arasındaki mesafe | Su kanalları arasındaki mesafe yaklaşık 40 mm'dir |
| Kaviteye olan mesafe | En az 20 mm |
| Tepeki vidası | 10 mm |
| Bağlantı Yöntemleri | Su musluğu doğrudan kalıp gövdesine bağlanır,Su geçirmez conta mevcut değil |
| Su yolu açıklığı | Soğutma su kanalları açık olmalı ve sızıntı olmamalıdır. |
| İthalat ve İhracat İşaretleri | İthalat ve ihracat noktalarında belirgin işaretler bulunmalıdır |
| Diş şekli | Aksi belirtilmedikçe PT diş yapılır |
Anahtar göstergeler:Kanal aralığı 40 mm, kalıp boşluğuna mesafe ≥20 mm, pim vidasına mesafe 10 mm — bu üç rakam, soğutma sisteminin kabulü için "kesin sınırlar"dır.
9. Kaydırma sistemi teslim alımı
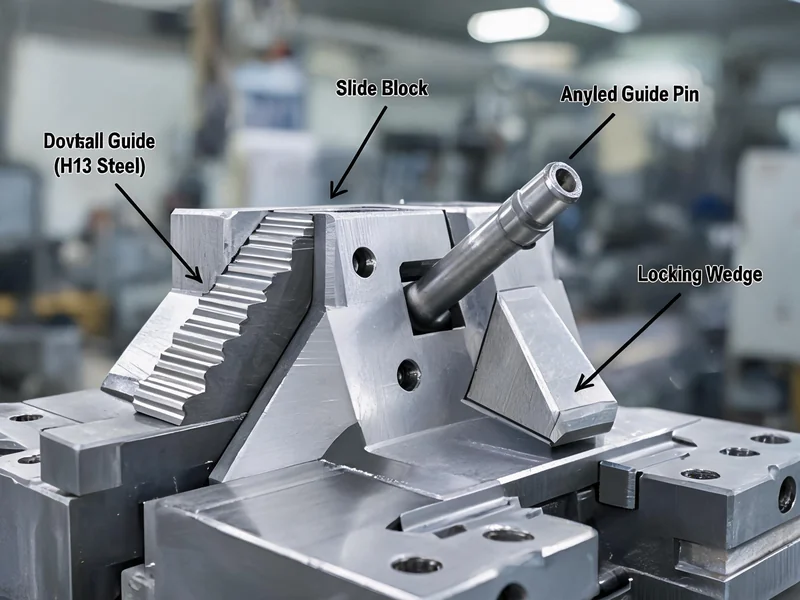
9.1 Satır Konumlandırma Hareketlerinin Etkisi
| Kontrol kalemleri | Teslim Alma ve Muayene Kriterleri |
|---|---|
| Kayma akıcılığı | Sorunsuz kayma |
| Yol mesafesi > 40 mm | Hareketin kontrolü için hidrolik silindir + mikro anahtar kullanılmalıdır |
| Eğik kılavuz kolonu çapı | En az Φ20 mm |
| İç kaydırıcı | İç kaydırıcıyı mümkün olduğunca işlemeyin |
| Uyum aralığı uzunluğu | Hareketli parça ile baskı plakasının birleştiği kısım, hareketli parçanın uzunluğunun en az 2/3'ü kadar olmalıdır |
9.2 Kaydırma çubuğu çeliği
| Koşullar | Çelik Malzemesi Gereksinimleri |
|---|---|
| Yapıştırıcı sürülmüş yerler | Isıl işleme çeliği |
| Yapıştırıcı uygulanmamış yer | P20 veya 45# çeliğinin nitrürlenmesi |
9.3 Malzeme oluğu ve delik konumları
- Yerleştirme noktasının altında malzeme oluğu açılmalıdır
- Küçük delikler tek başına kalıptan çıkmaz — yüzey ile birlikte hareket konumuna gelir, ardından delikler mekanik olarak işlenir
- Kalıp üzerinde konumlandırma delikleri bulunmalıdır
10. Kalıplı ürünlerin kabulü: Kalıp kabulünün nihai doğrulaması
10.1 Ürün Yapısı
| Kabul Kalemleri | norm |
|---|---|
| Boyutlar (FAI/CPK) | Parlatma işleminden sonra FAI testi başarılı ve CPK > 1,67 |
| Son işlem yapısı | Kalıp üzerinde yapılmayacak son işlem yapıları, kalıbın açılmasından önce bilinmelidir |
| Ürünün kenarları | Köşeler yasaktır; çıkıntılı kısım R1, girintili kısım R2 |
10.2 Ürünün dış görünümü
| Kusur türü | Teslim Alma ve Muayene Kriterleri |
|---|---|
| Soğuk çizgiler veya dalgalar | Müşterinin kabul kriterlerine uygun olan veya parlatıldıktan sonra |
| Kenarları pürüzlü parça | Zımparalama ve işleme için elverişli |
| Çatlak | İzin verilmez |
| Gözenekler veya büzülme delikleri | İzin verilmez |
| Derinin soyulması | İzin verilmez; parlatma işleminden sonra bu durum söz konusu değildir ve mukavemet gereksinimleri karşılanmaktadır. |
| Karbon birikintisi | Bu yasaktır; kalıpların birikmiş karbon kalıntıları düzenli olarak temizlenmelidir. |
| bir kalıba yapıştırın | İzin verilmez |
| Malzeme eksikliği | İzin verilmez |
10.3 Diğer ürün gereklilikleri
| spor etkinliği | Gereklilikler |
|---|---|
| İnce ve uzun deliklerin kalıptan çıkarılması | Çapı < Φ2,5 mm olan ince ve uzun delikli kalıplarda, işleme yapılmayacaksa ve sonradan mekanik işleme yöntemi kullanılacaksa, öncelikle SQCC tarafından onay alınmalı ve kalıp üzerine konumlandırma delikleri açılmalıdır. |
| ayırma yüzeyi | Mümkün olduğunca çukur kalmasın; çerçeve/delik kenarlarında pah bırakılmasın; A/B levhaları arasındaki boşluk 0,1 mm olarak ayarlansın. |
| Egzoz cüruf torbası | Cüruf torbalarının sayısı yeterli olmalıdır; akış kanalının ucunda da cüruf torbası bulunmalıdır; gaz tahliyesi sırasında yaralanmaları önlemek için doğrudan oluğa yönlendirilmemelidir. |
Nihai ürün denetimi konusunda, aşağıdakilere başvurmanız önerilir: Alüminyum döküm üretiminde denetim süreci ve kabul kriterleri , kabul sonuçlarının objektif ve güvenilir olmasını sağlamak.
11. Isıl İşlem ve Kalıp Bakım Kuralları
11.1 Temperleme ve ısıl işlem
| çalışma prosedürü | Gereklilikler |
|---|---|
| Gerginlik Giderme Tavlaması | Kalıbın kaba işleme aşaması tamamlandıktan sonra ve ince işleme aşamasına geçilmeden önce aşağıdakiler yapılmalıdır: |
| Sertleştirme ve temperleme | Isıl işlem aşaması sıkı bir şekilde kontrol edilmeli ve 3. Temperleme işlemi |
11.2 Kalıp bakım aralığı
| Bakım noktaları | Bakım İşlemleri |
|---|---|
| Yeni kalıbın 6000 adetlik seri üretimi tamamlandıktan sonra | İlk gerilim giderme tavlaması |
| Her 10.000 kalıp seri üretimi | Gerginlik Giderme Tavlama İşlemi |
| Yaklaşık her altı ayda bir üretim yapıldığında | Kalıbın bir kez sökülmesi ve temizlenmesi |
| Düzenli olarak | Karbon birikintilerinin giderilmesi |
12. Döküm kalıplarının fiyatlarına ilişkin bilgiler
Döküm kalıplarının fiyatları, alaşım türü, karmaşıklık derecesi, kalıp yuvası sayısı, çelik kalitesi, kaydırıcı sayısı gibi çeşitli faktörlerden etkilenir. Aşağıdaki fiyat referansları, 2025-2026 yıllarına ait Çin pazarı verilerine dayanmaktadır ve satın alma bütçesi değerlendirmesi amacıyla sunulmuştur.
12.1 Alaşım türüne ve karmaşıklık derecesine göre sınıflandırma
| Kalıp Tipi | Karmaşıklık derecesi | Fiyat aralığı (USD) | Fiyat aralığı (RMB) | Yaşam Süresi (Modüller) |
|---|---|---|---|---|
| Çinko alaşımlı döküm kalıbı | Basit tek odacıklı | $3,000~15,000 | 22.000–108.000 yuan | 500.000–1.500.000 |
| Çinko alaşımlı döküm kalıbı | Orta/Çok odacıklı | $3,000~15,000+ | 22.000–108.000 yuan+ | 500.000–1.500.000 |
| Alüminyum alaşımlı basınçlı döküm kalıbı | Basit tek odacıklı | $5,000~20,000 | 36.000–144.000 yuan | 20.000–30.000 |
| Alüminyum alaşımlı basınçlı döküm kalıbı | Orta düzeyde karmaşık | $25,000~40,000 | 180.000–288.000 yuan | 50.000–80.000 |
| Alüminyum alaşımlı basınçlı döküm kalıbı | Karmaşık çok odacıklı | $50,000~80,000+ | 36.000~576.000 yuan+ | 100.000+ |
| Alüminyum alaşımlı otomobil parçaları (tek odacıklı) | Orta düzeyde karmaşık | $25,000~60,000 | 18.000–432.000 yuan | 80.000–150.000 |
| Alüminyum alaşımlı otomobil parçaları (4–8 bölmeli) | Karmaşık çok odacıklı | $80,000~200,000 | 57,6 ¥ – 1,44 milyon ¥ | 80.000–150.000 |
12.2 Kalıp yuvası sayısına göre fiyat çarpanı
| Kalıp yuvası sayısı | Fiyat çarpanı | talimatlar |
|---|---|---|
| 1 akupunktur noktası | 1x | referans standardı |
| 2 akupunktur noktası | 1,4–1,6x | Ortak bileşenler, 2 katı değil |
| 4 akupunktur noktası | 2,5–3 kat | Ortak bileşenler nedeniyle, 4 katı değil |
| 8 akupunktur noktası | Daha yüksek | Kayan parça + soğutma + dengeli akış kanalları maliyeti artırır |
12.3 Kalıp maliyetlerinin dağılımı
| Maliyet kalemleri | Kalıbın toplam maliyetinin %'si | talimatlar |
|---|---|---|
| Kalıp Tasarım Ücreti | 2%~3% | Büyük boy yaklaşık 2%, küçük boy yaklaşık 2,5~3% |
| İşleme ücreti | ≤20% | CNC, EDM, ısıl işlem, parlatma vb. |
| Test ücreti | 1%~2% | Kritik boyutlar, bakır erkek parça ve kalıp çekirdeği kontrolü |
| Kalıp deneme ücreti (≤800T) | 1%~1.5% | 800 tonun altındaki kalıplar |
| Kalıp deneme ücreti (>800T) | 2% | 800 ton ve üzeri kalıplar |
| Satış Sonrası Bakım Ücreti (≤800T) | 1%~1.5% | Hata ayıklama, performans optimizasyonu, garanti |
| Satış Sonrası Bakım Ücreti (>800T) | 2% | Büyük kalıplar |
| Nakliye ücreti | 0.5%~1.5% | Müşterinin bulunduğu coğrafi konuma göre |
| Vergi ve harçlar | Yaklaşık 9% | Malzemelerin masrafları düşüldükten sonra şirket tarafından karşılanır |
12.4 Fiyatı Etkileyen Ek Faktörler
| faktörler | Fiyatın etkisi |
|---|---|
| Çelik kalitesi: ESR H13 ile standart H13 karşılaştırması | ESR H13, kilogram başına 20%~40% daha pahalıdır |
| Kayan çatı/Eğimli çatı | 15%~25% kalıp maliyetine ek olarak + 1~2 haftalık deneme süresi |
| Ayna Parlatma | Ek yüzey işleme ve parlatma maliyetlerinin artması |
| Desen/Aşındırma | Ek doku işleme ücreti |
| Sıkı toleranslı hassasiyet | İşleme ve denetim maliyetlerini artırmak |
Hızlı fiyat hesaplaması:Alüminyum alaşımlı basınçlı döküm kalıpları (orta karmaşıklıkta, tek boşluklu) yaklaşık 180.000–288.000 ¥; 4 boşluklu otomotiv parçası kalıpları yaklaşık 576.000–1.440.000 ¥. Kalıp ömrü 80.000–150.000 kalıp döngüsü olup, birim başına maliyet yaklaşık 0,36–3,6 ¥’dir.
Alüminyum döküm parçalar için minimum sipariş miktarı ile kalıp maliyetleri arasındaki denge stratejisi hakkında bilgi almak isterseniz, şu kaynağa başvurabilirsiniz: Döküm Fabrikasıyla İlgili Sık Sorulan Sorular ve Teslimat Süreleri . Numune aşamasındaki kalıp yatırımları için aşağıdakilere başvurulması önerilir: Alüminyum Döküm Kalıbı Tasarımının Kapsamlı Analizi 。
13. Döküm kalıpları kabul kriterleri genel tablosu
Aşağıdaki genel tablo, 9 ana kalıplar kabul kriterinin tamamını ve bitmiş ürün kabulünü bir araya getirir; sahada yapılacak kabul işlemleri için doğrudan yazdırılabilir.
| Sıra numarası | Kabul Kategorileri | Kontrol kalemleri | Teslim Alma ve Muayene Kriterleri | Uygun |
|---|---|---|---|---|
| 一 | Kalıbın dış görünümü | Boyutlar | Döküm makinesinin teknik özelliklerine ve tasarım çizimlerine uygun | ☐ |
| ağırlıklar | İstenen basınçlı döküm makinesi özelliklerine uygun | ☐ | ||
| Kalıp İşaretlemesi | Her kalıba kalıp numarası yazılmalı; A/B levhalarına ürün adı eklenmelidir | ☐ | ||
| 二 | Kalıp Malzemesi ve Sertliği | Çekirdek malzemesi | H13 tipi sıcak işleme çeliği (2344/8407/SKD61), kaynak onarımı yapılmamış | ☐ |
| Çekirdek Sertliği | HRC 46~52, ısıl işlem sertifikası mevcuttur | ☐ | ||
| Sürgü sertliği | HRC 46–52 | ☐ | ||
| Kalıp gövdesi | LKM standardı veya diğer standartlar, yüksek sıcaklıkta sorunsuz çalışma | ☐ | ||
| Kalıp ömrü | Alüminyum: 100.000–200.000 kalıp / Çinko: 300.000 kalıp | ☐ | ||
| 三 | Kalıp Tipi | Merkezi nozul | Kalite gerekliliklerini karşılama + Döküm makinesi parametreleri | ☐ |
| Püskürtme ucunun eksantrikliği | Döküm makinesi spesifikasyonlarına uygundur | ☐ | ||
| 四 | Kalıp yuvası | 1. akupunktur noktası | Müşterinin talebine göre | ☐ |
| 2 akupunktur noktası | Üretim hacmi, üretim ihtiyaçlarını karşılıyor | ☐ | ||
| 4 akupunktur noktası | Ürünün yapısının karmaşıklığı izin verdiği ölçüde | ☐ | ||
| Diğerleri | Özel İhtiyaçlar | ☐ | ||
| 五 | Üretim Yöntemi | Otomatik | Otomatik kalıptan çıkarma, kalıba yapışmaz, robotla kullanımı kolay | ☐ |
| Yarı otomatik | Otomatik üretim yapabilen | ☐ | ||
| Manuel | Otomatik koşul olmadığında kullanılır | ☐ | ||
| 六 | Ejektör sistemi | iğne ucu | Isıl işlenmiş çelik tamamen sertleştirilmiş, çapı ≥Φ4 mm, çıkıntı ≥6 mm | ☐ |
| Geri dön | Geri çekme mekanizmasının orijinal konumuna dönmesi (yay sadece küçük modellerde bulunur) | ☐ | ||
| boşluk | >Φ10: 0,04 mm / ≤Φ8: 0,02 mm | ☐ | ||
| 七 | Döküm sistemi | Yanlardan enjeksiyon | Doldurma ve kesme işlemlerini kolaylaştırır | ☐ |
| Akış kanalı | Yuvarlatılmış köşeler + parlatma, keskin köşe yok | ☐ | ||
| Döküm ağzı/cüruf kabı | Uzunluk ≥ 2 mm | ☐ | ||
| Döküm ağzı manşonu | Döküm makinesi pistonunun teknik özelliklerine uygundur | ☐ | ||
| Döküm ağzı kesit alanı | Boyutu tam uygun | ☐ | ||
| 八 | soğutma si̇stemi̇ | Soğutma gereksinimleri | Yeterli su kanalı mevcut; döküm ağzı manşonu/dağıtım konisi ayrı olarak soğutulur | ☐ |
| Su kanalları arasındaki mesafe | Aralık yaklaşık 40 mm, kalıp boşluğuna olan mesafe ≥20 mm | ☐ | ||
| Bağlantı Yöntemleri | Su musluğu doğrudan kalıp gövdesine bağlanır, su sızdırmazlık halkası gerekmez | ☐ | ||
| Akışkanlık | Su kanalları tıkanmamış ve sızıntı yok; giriş ve çıkışlarda işaretler mevcut | ☐ | ||
| 九 | Kaydırma sistemi | Hareketler | Sorunsuz kayma, >40 mm için hidrolik silindir kullanılır | ☐ |
| Eğik kılavuz kolonu | ≥Φ20 mm | ☐ | ||
| Uyum bölümü | ≥ Satır uzunluğunun 2/3'ü | ☐ | ||
| Çelik malzeme | Yapıştırma noktalı sıcak işlenmiş çelik / Yapıştırma noktası olmayan P20 nitrürlenmiş | ☐ | ||
| 十 | Ürün Yapısı | Boyutlar | FAI testi geçildi ve CPK > 1,67 | ☐ |
| Son işlem yapısı | Kalıp açılmadan önce öğrenilir | ☐ | ||
| kenar ve köşeler | R1 dışa çıkıntılı, R2 içe girintili, keskin köşe yok | ☐ | ||
| On bir | Ürünün Görünümü | Soğuk desen/dalgalı desen | Kabul kriterlerine uygun veya parlatıldıktan sonra kusursuz | ☐ |
| Kaba kenarlı parça | Zımparalaması kolaydır | ☐ | ||
| Çatlak | İzin verilmez | ☐ | ||
| Gözenekler/Küçülmeler | İzin verilmez | ☐ | ||
| Derinin soyulması | İzin verilmez | ☐ | ||
| Karbon birikintisi | İzin verilmez | ☐ | ||
| bir kalıba yapıştırın | İzin verilmez | ☐ | ||
| Malzeme eksikliği | İzin verilmez | ☐ | ||
| On iki | geri kalanı | ayırma yüzeyi | Çukur yok, AB levhaları arasında 0,1 mm boşluk var | ☐ |
| Egzoz cüruf torbası | Yeterince var, ucunda tortu torbası var | ☐ | ||
| İnce ve uzun delik | <Φ2.5mm后加工,须定位孔 | ☐ | ||
| On üç | Isıl İşlem ve Bakım | Tavlama | Kaba işleme sonrasında gerilim giderme, 3 kez su verme ve temperleme | ☐ |
| Bakım aralığı | 6.000 kalıp ilk bakım / 10.000 kalıp temperleme / altı ayda bir temizlik | ☐ |
Döküm kalıbı tasarımı ve imalatı hizmetine mi ihtiyacınız var?
Ningbo Hexin Kalıp ve Döküm Ltd. Şti. — 16 yıllık alüminyum alaşımlı döküm tecrübesi ile kalıp tasarımından üretime ve kabul testlerine kadar tüm süreci kapsayan basınçlı döküm çözümleri sunmaktadır.
Hemen danışın →14. Sık Sorulan Sorular ve Risk Uyarıları
Risk 1: Kalitesiz malzeme kullanılması
P20'yi H13 olarak gösterme → Sertlik testi + malzeme sertifikası ile çift doğrulama. P20'nin termal yorulma performansı H13'ten çok daha düşüktür; kalıp ömrü 50%'den fazla azalabilir.
Risk 2: Soğutma standartlarına uyulmaması
Soğutma kanalları arasındaki mesafe çok genişse veya kalıp boşluğuna çok yakınsa → termal yorgunluktan kaynaklanan çatlaklar oluşur. Kabul denetimi sırasında, 40 mm’lik mesafe ve kalıp boşluğuna 20 mm’lik uzaklık olmak üzere bu iki katı kriterin mutlaka karşılanması gerekir.
Risk 3: Kaydırma elemanının geçme mesafesinin yetersiz olması
Kılavuz ve baskı plakasının uyumu < 2/3 → Sürgünün gevşekliği, çapak oluşumu. Ürün boyutlarını ve görünümünü doğrudan etkiler.
Risk 4: İğne ucu çok ince
Çap < Φ4 mm → Kolayca kırılır, sıkışır. Üretimde kesinti + yüksek bakım maliyetleri.
Risk 5: Yeniden kaynak yapılmasının gizlenmesi
Yeniden kaynak yapılan bölgelerde termal yorgunluk çatlakları riski yüksektir → Gözle inceleme + tahribatsız muayene. Yeniden kaynak yapılan yerler, kalıpların erken arızalanmasının başlıca nedenidir.
Otomobil alüminyum alaşımlı döküm parçalarının seçimi ve tedarikine ilişkin eksiksiz süreç için aşağıdaki kaynağa başvurabilirsiniz: Döküm Hizmetleri ve Alüminyum Alaşımlı Döküm Parça Seçimi . Düşük basınçlı döküm işleminin hangi durumlarda kullanıldığını öğrenmek için şu yazıyı okuyabilirsiniz: Düşük basınçlı dökümün uygun olduğu durumlar ve tipik uygulamalar 。
15. SSS: Döküm kalıplarının kabulüyle ilgili sık sorulan sorular
S1: Döküm kalıbının kalıp göbeğinin sertlik gereksinimi nedir?
Döküm kalıbının kalıp çekirdeği sertliği gerekliliği şöyledir: HRC 46–52, H13 sınıfı sıcak işleme çeliği (örneğin 2344, 8407, SKD61) kullanılmalı ve malzeme ile ısıl işlem sertifikaları sunulmalıdır.
S2: Döküm kalıplarında hangi çelik kullanılır? P20 kullanılabilir mi?
Mo Ren standardı, aşağıdakilerin kullanılmasını gerektirir: H13 tipi ısıya dayanıklı çelik(2344/8407/SKD61). Kaydırıcıda yapışkan bölge varsa yine sıcak işleme çeliği kullanılmalıdır; yapışkan bölge yoksa P20 veya 45# çeliğinin nitrasyonlu hali kullanılabilir. P20’nin kalıp çekirdeği için kullanılması önerilmez.
Soru 3: Döküm kalıplarının ömrü genellikle kaç on bin kalıptır?
Alüminyum alaşımlı basınçlı döküm kalıplarının ömrü 100.000–200.000 kalıp döngüsü, çinko alaşımlı basınçlı döküm kalıplarının ömrü 300.000 kalıp döngüsü. Kalıp ömrü, malzeme, ısıl işlem ve bakım aralıklarıyla yakından ilgilidir.
Soru 4: Döküm ürünlerindeki gözeneklerin kabul kriterleri nelerdir?
Döküm ÜrünleriHava boşlukları veya çekme boşlukları bulunmamalıdır; aynı zamanda çatlak, soyulma, karbon birikintisi, kalıba yapışma ve malzeme eksikliği olmamalıdır. Soğuk izler veya dalgalanmalar, müşterinin kabul standartlarına uygun olmalı ya da parlatıldıktan sonra ortadan kalkmalıdır.
S5: Döküm kalıplarının bakım aralığı ne kadardır?
Yeni kalıbın seri üretimi 6000 kalıptan sonraİlk gerilim giderme tavlaması yapılmalıdır; bundan sonraHer 10.000 kalıpBir kez gerilim giderme tavlaması yapılmalıdır,Her altı ayda birSol ve sağ kalıplar bir kez sökülüp temizlenmeli ve düzenli aralıklarla karbon birikintileri giderilmelidir.
S6: Döküm kalıplarının kabulü için hangi belgeler gereklidir?
Döküm kalıplarının kabulü için gerekli şartlar:dokümantasyon(H13 tipi ısıya dayanıklı çelik malzeme raporu),Isıl İşlem Sertifikası(HRC 46–52 Sertlik Raporu),Kalıp Tasarım Çizimleri、Boyut Kontrol Kayıt Formuvb. belgeler.