Döküm ve Enjeksiyon Kalıplama: Temel Farklar
Yazar:H.K.X Yayın tarihi:2026-09-24 Kategori:kamu bi̇lgi̇lendi̇rmesi̇ Görüntüleme sayısı:2361
Özet:
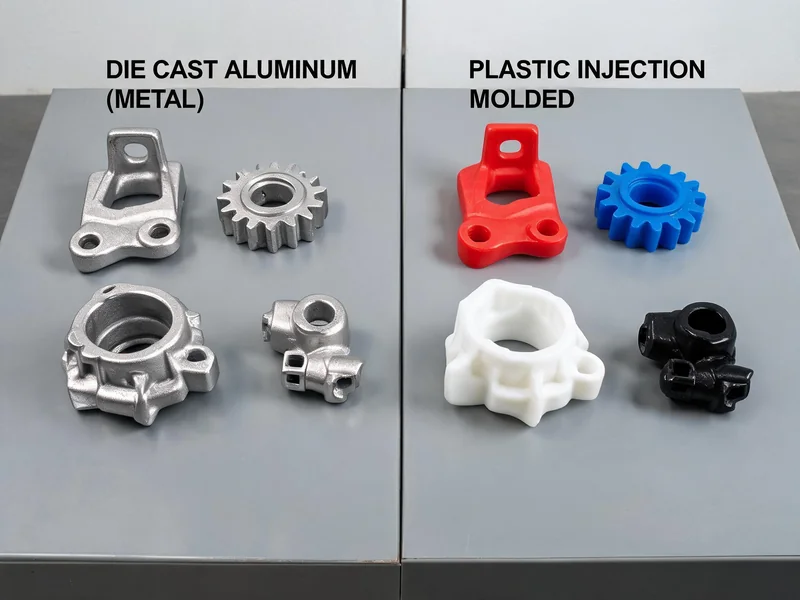
Döküm ve enjeksiyon kalıplama, ilk bakışta her ikisi de "erimiş malzemeyi kalıba enjekte edip soğutarak şekillendirme" işlemidir; ancak birinde 700 °C’lik metal, diğerinde ise 200-300 °C’lik plastik kullanılır. Sadece bu malzeme farkı, domino taşları gibi kalıbı, basıncı, hassasiyeti, maliyeti ve kullanım alanını tamamen farklı yönlere itmektedir. Bu makale, ikisi arasındaki temel farkları ölçülebilir boyutlara ayırarak, parçanız için hangi yöntemi seçmeniz gerektiğini bir bakışta belirlemenize yardımcı olacaktır.
Makale kataloğu[Gizli]
1. Tek cümlelik öz: Malzemenin kalitesi her şeyi belirler
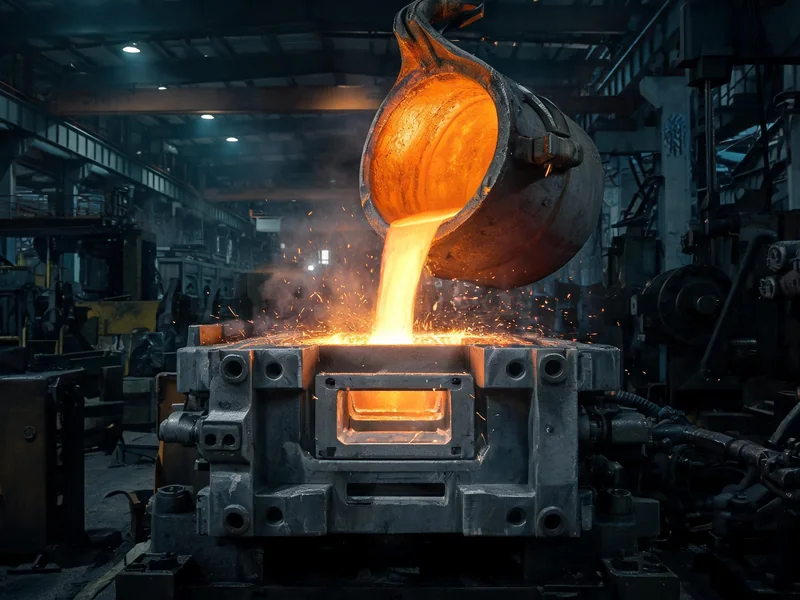
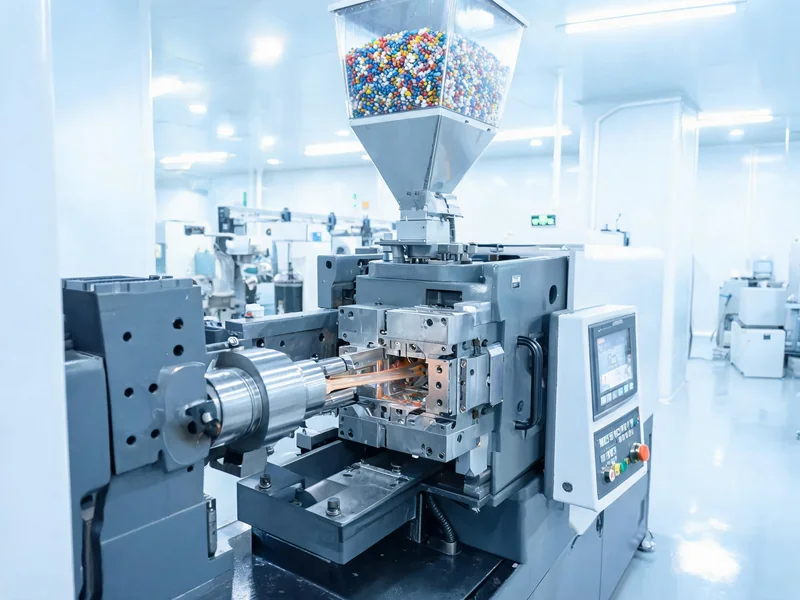
Enjeksiyon kalıplama (Injection Molding) işleminde erimiş plastik çelik kalıba basılırken, basınçlı döküm (Die Casting) işleminde erimiş metal çelik kalıba basılır. Kalıplar ve çalışma prensipleri neredeyse aynı görünse de, malzemenin özellikleri sonraki tüm farklılıkları belirler:
- geçici : Alüminyumun erimesi için yaklaşık 700 °C'ye ulaşması gerekirken, polikarbonat (PC) 280–320 °C'de enjeksiyonla kalıplanır — metalin yüksek sıcaklığı nedeniyle, basınçlı döküm kalıplarında ısıya dayanıklı kalıp çeliği kullanılması zorunludur.
- Performans : Kalıplama sonrası farklar daha da belirgin hale geliyor — enjeksiyon kalıplama parçalarının elastikiyet modülü sadece 1,3–2,4 GPa, alüminyum alaşımlı basınçlı döküm parçaların sayısı ise 45–71 GPa。
- Devamı : Plastik parçalar genellikle enjeksiyon kalıplama işlemiyle doğrudan nihai ürün haline gelirken, metal döküm parçalar için ise kritik yüzeylerin son halini alması amacıyla genellikle frezeleme, taşlama gibi ek mekanik işleme işlemleri gerekir.
Bu nedenle, "döküm mü, yoksa enjeksiyon mu" sorusu hiçbir zaman bir üretim yöntemi tercihi meselesi olmamıştır; aksine, Malzeme İhtiyacı Sorusu 。
2. Temel Parametre Karşılaştırma Tablosu
Öncelikle en somut rakamları ortaya koyalım; sonraki her bölüm bu tablo etrafında şekillenecek:
| boyut (matematik.) | Döküm (Die Casting) | Enjeksiyon Kalıplama (Injection Molding) |
|---|---|---|
| Hammaddeler | Alüminyum / Çinko / Magnezyum metal külçeleri | Termoplastik plastik granülleri |
| Erime sıcaklığı | 390 ~ 700 ℃ (alüminyum için yaklaşık 700 ℃) | 180 ~ 400 ℃ |
| enjeksiyon basıncı | 35 ~ 140 MPa | 60 ~ 180 MPa |
| Kalıp sıcaklığı | 150 ~ 300 ℃ | 20 ~ 150 °C |
| Döngü süresi | 20 ~ 60 saniye | 30 ~ 120 saniye |
| Minimum duvar kalınlığı | 1.0 mm | 0,5 mm |
| Boyutsal doğruluk | Yaklaşık ±0,05 mm / 100 mm | Ticari ±0,1 mm, Hassas ±0,025 mm |
| esneklik modülü | 45 ~ 71 GPa | 1,3 ~ 2,4 GPa |
| Kalıp Malzemeleri | Isıya dayanıklı kalıp çeliği (H13 vb.) | Standart kalıp çeliği (daha düşük olabilir) |
3. Beş Temel Farkın Ayrıntılı Açıklaması
3.1 Sıcaklık ve Isı Yükü: Döküm kalıpları "yüksek sıcaklığa dayanıklı" olmalıdır"
Bu, en temel farktır. kalıp döküm Yaklaşık 700 °C sıcaklıktaki erimiş alüminyum, kalıp boşluğunu tekrar tekrar yıkar; bu nedenle kalıp hem yüksek sıcaklığa dayanıklı olmalı hem de termal yorgunluğa ve termal çatlamaya karşı dirençli olmalıdır. Bu nedenle genellikle H13 gibi sıcak işleme kalıp çelikleri tercih edilir ve bir soğutma sistemi ile birlikte kalıp sıcaklığı 150–300 °C arasında tutulur. Enjeksiyon kalıplarında ise kalıp sıcaklığı sadece 20~150℃'dir; ısıl yük çok daha düşüktür ve kalıp malzemesi seçiminde de daha az baskı vardır.
3.2 Basınç ve Doldurma: Biri yüksek basınçlı hızlı doldurma, diğeri düşük basınçlı sabit akışlı
Dökümde enjeksiyon basıncı şu kadar yüksektir: 35–140 MPa, bunun amacı erimiş metalin çok kısa sürede kalıp boşluğunu doldurmasını sağlamak ve hızlı katılaşmayı önlemektir; enjeksiyon basıncı 60–180 MPa, basıncın mutlak değeri daha yüksek olsa da, plastik akışkanlığı iyi ve soğuması yavaştır; bu nedenle "düşük basınçta karmaşık şekillerin kontrol edilmesi daha kolaydır". Bu iki basınç türünün özü şudur: biri metalin yüksek sıcaklıkta hızlı katılaşmasına, diğeri ise plastiğin viskozitesine karşı önlem almaktır.
3.3 Kalıp yatırımı: Döküm daha pahalıdır, ancak ömür mantığı farklıdır
döküm Kalıp İmalatı Maliyet ve enjeksiyon kalıplama aynı ölçekte değildir. Bir karşılaştırma örneği: Aynı parça için, alüminyum basınçlı döküm kalıbının maliyeti yaklaşık $32,000, naylon enjeksiyon kalıpları yaklaşık $18,000. Döküm kalıplarının değeri, ısıya dayanıklı çelik, yüzey işleme ve daha karmaşık itme/soğutma tasarımlarından kaynaklanır; ancak bu kalıplar, "yüksek hacimli metal parça üretimi" gibi tamamen farklı bir alana yöneliktir. Döküm kalıplarının yapısal detayları hakkında bilgi için bkz. Alüminyum Döküm Kalıbı Tasarımı Bir makale.
3.4 Hassasiyet ve Duvar Kalınlığı: Enjeksiyon kalıplama ile daha ince ve daha hassas parçalar elde edilir
"Doğrudan kalıptan çıkarma" hassasiyeti açısından, enjeksiyon kalıplama daha avantajlıdır: Ticari enjeksiyon kalıplamada hassasiyet yaklaşık ±0,1 mm, hassas enjeksiyon kalıplamada ise ±0,025 mm'ye kadar ulaşabilir; buna karşılık, basınçlı dökümde bu değer yaklaşık ±0,05 mm/100 mm'dir. Duvar kalınlığı açısından, enjeksiyon kalıplamada en az 0,5 mm, basınçlı dökümde metal akışkanlığı ve katılaşma kısıtlamaları nedeniyle, en küçük 1.0mm Başlangıç. Ancak burada sektörle ilgili bir gerçeği belirtmek gerekir: Döküm parçaların kritik yüzeyleri (sızdırmazlık yüzeyleri, montaj delikleri) genellikle CNC İşleme İkinci aşamadaki kenar birleştirme işleminde, nihai hassasiyet enjeksiyon kalıplama yönteminden geri kalmamaktadır.
3.5 Mekanik Özellikler: Metallerin mukavemeti, plastiklerin aşamayacağı bir engeldir
Bu, ikisi arasındaki en uzlaşmaz farktır. Alüminyum alaşımlı basınçlı döküm parçalarının modülü 45~71 GPa iken, mühendislik plastiklerinin modülü sadece 1,3~2,4 GPa’dır — aradaki fark onlarca ila yüzlerce kat arasındadır. Parçanızın yük taşıma, burulma direnci, ısı iletkenliği, elektrik iletkenliği veya yüksek sıcaklığa dayanıklılık gibi özelliklere sahip olması gerekiyorsa, basınçlı döküm tek seçenektir; ancak sadece "hafif, ucuz ve karmaşık şekilli" olması isteniyorsa, enjeksiyon kalıplamanın fiyat-performans oranı çok daha üstündür.
4. Maliyet ve Üretim Miktarı: Başabaş Noktası
Ekonomik hesaplamalar ancak toplu üretim boyutunda net bir şekilde yapılabilir. Gerçek bir karşılaştırmaya bakalım: Aynı parça için, alüminyum basınçlı döküm versiyonunun ağırlığı 520 gram, kalıp maliyeti $32.000, tek parça maliyeti $5,20; naylon enjeksiyon versiyonunun kalıp maliyeti $18.000, tek parça maliyeti $2,80. Yıllık 2.000 adet üretim varsayıldığında, naylon versiyonun yıllık maliyeti $23.600, alüminyum basınçlı döküm versiyonun ise $42.400 olur; düşük üretim hacminde enjeksiyon kalıplama açık ara önde. Bunun nedeni, basınçlı dökümde daha yüksek kalıp yatırımının maliyetinin kolayca amorti edilememesidir.
Ancak üretim hacmi arttıkça eğri tersine döner: Dökümün birim maliyetinin önemli bir kısmını malzeme ve mekanik işleme oluştururken, enjeksiyon kalıplama parçaları büyük ölçüde kalıp amortismanına bağlıdır. Sektördeki deneyimlere göre, 10.000 parçanın altındaki basınçlı döküm genellikle ekonomik değildir (metal özellikleri zorunlu olmadığı sürece); ancak 50.000 parçanın üzerinde basınçlı dökümde parça başına maliyet rekabetçi hale gelir. Bu "kâr-zarar dengesi noktası", enjeksiyon kalıplamaya göre daha yüksektir ve üretim tekniği seçilmeden önce mutlaka hesaplanması gereken bir engeldir.
Karar Verme Kuralı:Üretim miktarı fazla, metal malzeme gerekiyor ve çok sayıda işleme aşamasını kabul edebiliyorsanız — basınçlı döküm yöntemini tercih edin; üretim miktarı fazla, plastik malzeme gerekiyor ve ince cidarlı, hassas parçalar isteniyorsa — enjeksiyon kalıplama yöntemini tercih edin; üretim miktarı az ve yapıları değişken ise — hemen kalıp açmaya acele etmeyin, önce numune parçaların veya küçük seri üretim çözümlerinin daha uygun olup olmadığına bakın.
5. Nasıl Seçim Yapılır: Dört Adımlı Karar Verme Yöntemi
- Soru konusu materyal:Parçanın metalin mukavemetine, ısı iletkenliğine, elektrik iletkenliğine veya ısı direncine ihtiyacı var mı? Evet → Döküm/basınçlı döküm yönüne; Hayır → Enjeksiyon kalıplama yönüne.
- Toplu sipariş:Yıllık üretim miktarı ne kadar öngörülüyor? 10.000 adetten az ve metal olması gerekmiyorsa, enjeksiyon kalıplama veya küçük seri üretim genellikle daha uygun maliyetlidir.
- Hassasiyet ve duvar kalınlığı hakkında:Duvar kalınlığı ≤0,5 mm ise ve ince detaylar gerekiyorsa, enjeksiyon kalıplama daha avantajlıdır; kalın cidarlı, yük taşıyıcı metal parçalar söz konusuysa, basınçlı döküm daha uygundur.
- Son işlem toleransı sorusu:Döküm parçaların sonraki aşamada mekanik işleme tabi tutulması mümkün mü? Mümkünse, dökümün hassasiyet sınırı daha da yüksektir; mümkün değilse, enjeksiyon kalıplamaya öncelik verilir.
6. Yaygın yanılgılar
Yanlış kanı 1: "Enjeksiyon kalıplama hassasiyeti, basınçlı dökümden mutlaka daha düşüktür."Tam tersine, kalıptan doğrudan çıkarılan enjeksiyon kalıplama parçalarının toleransları genellikle basınçlı dökümden daha dardır (±0,025 mm’ye kadar çıkabilir); basınçlı dökümde ise hassasiyet, sonraki işleme aşamalarında sağlanır.
İkinci yanılgı: "Plastik ucuz olduğu için enjeksiyon kalıplama mutlaka daha kârlıdır."Düşük üretim hacimlerinde durum böyledir; ancak büyük hacimli metal parça üretiminde, basınçlı dökümün parça başına maliyeti, performans gereklilikleri nedeniyle "ikame edilemez" olması nedeniyle daha değerli olabilir.
Üçüncü yanılgı: "İki işlem arasında dilediğiniz gibi geçiş yapılabilir". Olmaz. Kalıp yapısı, kalıp açısı, duvar kalınlığı tasarımı ve malzeme büzülmesi tamamen farklıdır; enjeksiyon kalıplamasından basınçlı döküme geçmek, kalıbı yeniden tasarlamakla eşdeğerdir.
7. Sık Sorulan Sorular
S1: Döküm ve enjeksiyon kalıplamanın en önemli farkı nedir?
Temel unsur malzeme: Dökümde erimiş metal (yaklaşık 700 °C), enjeksiyon kalıplamada ise erimiş plastik (180–400 °C) kullanılır; bu fark, kalıpların ısıya dayanıklılığı, basınca dayanıklılığı, hassasiyeti ve maliyet açısından kapsamlı farklılıklar yaratır.
Soru 2: Döküm, enjeksiyon kalıplamadan daha mı pahalıdır?
Evet. Basınçlı döküm, yüksek enerji tüketimi gerektiren eritme işlemi ve ısıya dayanıklı kalıp çeliği gerektirir; ayrıca döküm parçaların sonradan mekanik işleme tabi tutulması da gerekir, bu nedenle toplam maliyet daha yüksektir; enjeksiyon kalıplama ise düşük enerji tüketir ve yüksek üretim hacimlerinde parça başına maliyet daha düşüktür.
S3: Enjeksiyon kalıplama, basınçlı dökümle aynı hassasiyete ulaşabilir mi?
Evet, hatta daha da hassas olabilir. Enjeksiyon kalıplamada ticari hassasiyet yaklaşık ±0,1 mm, hassas kalıplamada ise ±0,025 mm; basınçlı dökümde ise yaklaşık ±0,05 mm/100 mm’dir, ancak kritik yüzeylerde ikincil işlemeyle bu değer daha da iyileştirilebilir.
Soru 4: Hangi üretim partileri için basınçlı döküm yöntemi tercih edilmelidir?
10.000 adetin altındaki üretim genellikle kârlı değildir (metal özellikleri zorunlu olmadığı sürece); ancak 50.000 adetin üzerindeki döküm üretimlerinde tek parça maliyeti rekabetçi hale gelir ve kâr-zarar dengesi noktası enjeksiyon kalıplamaya göre daha yüksektir.
S5: Enjeksiyon kalıplama, basınçlı dökümün yerini alabilir mi?
Uygulamaya bağlıdır. Yalnızca metalin mukavemeti, ısı iletkenliği, elektrik iletkenliği veya ısı direnci konusunda katı gereklilikler olduğunda basınçlı dökümün yerini hiçbir şey tutamaz; aksi takdirde, yüksek performanslı mühendislik plastikleri birçok durumda bunun yerine kullanılabilir.