3D baskı kalıpları için hassas işleme nedir?
Yazar:H.K.X Yayın tarihi:2026-09-18 Kategori:kamu bi̇lgi̇lendi̇rmesi̇ Görüntüleme sayısı:2426
Özet:
"3D baskılı kalıp" ifadesi, baskı tamamlandıktan sonra doğrudan üretim hattına alınabileceğini düşündürür. Ancak sektördeki gerçek uygulama tam tersidir: Metal katmanlı imalatla üretilen kalıp parçaları ve kalıp çekirdeklerinin neredeyse hiçbiri, hassas işleme tabi tutulmadan doğrudan teslim edilmez. "3D baskılı kalıplar için hassas işleme" denilen şey, açıkça ifade etmek gerekirse, CNC frezeleme, taşlama, elektro-aşındırma (EDM) ve parlatma gibi eksiltici yöntemler kullanılarak baskı parçalarının "ham parça seviyesinden" "kalıp seviyesine" getirilmesidir. Bu makale, bu işlemin prensibini, neden yapılması gerektiğini, hangi yüzeylerin işlenmesi gerektiğini ve ne kadar toleransla gerçekleştirilmesi gerektiğini tek tek ayrıntılı olarak açıklamaktadır.
Makale kataloğu[Gizli]
- 1. Kavram: Karma üretim, katmanlı üretim ile kesimsel üretimin iş bölümü
- 2. 3D baskılı kalıpların neden hassas işleme tabi tutulması gerekir?
- 3. Hassas işleme gerektiren kritik yüzeyler
- 4. Temel Göstergeler: Tolerans ve Yüzey Pürüzlülüğü
- 5. Yaygın Son İşlem Yöntemlerine Genel Bakış
- 6. Malzeme seçimi: H13 / 420 / bakır
- 7. Şekle uygun soğutmalı kalıplar neden hassas işlemeyi daha fazla gerektirir?
- 8. Hizmet sağlayıcı nasıl seçilir?
- 9. Sık Sorulan Sorular
1. Kavram: Karma üretim, katmanlı üretim ile kesimsel üretimin iş bölümü
3D baskı kalıplarının hassas işlenmesinde kullanılan, teknik terimiyle Hibrit üretim ——Katmanlı imalat (yani metal 3D baskı/selektif lazer eritme, SLM) ile kesici imalat (CNC frezeleme, taşlama) işlemlerini aynı süreç içinde birleştirme.
İkisi arasındaki görev dağılımı oldukça nettir: 3D baskı, "şekil"den sorumludur" , geleneksel delme yöntemleriyle kesinlikle elde edilemeyen Şekle Uyumlu Soğutma Kanalları , gömülü akış kanalları, özel şekilli kalıpların tek seferde kalıplanması; Hassas işleme, "hassasiyet"ten sorumludur" , kalıbın kullanılabilirliğini gerçekten belirleyen yüzeyler olan ayırma yüzeyleri, konumlandırma delikleri ve sızdırmazlık oluklarını, çizimlerde belirtilen tolerans ve yüzey pürüzlülüğü gereksinimlerine uygun hale getirir. Kısacası: Katmanlı üretim özgürlük sağlar, geleneksel imalat ise hassasiyet sağlar.
En yaygın üretim süreci şöyledir:"Baskı — Son İşlem": Öncelikle, fazlalık payı bırakılarak neredeyse nihai şekline yakın bir ek parça basılır, ardından CNC tezgahında kritik yüzeyler tolerans sınırları içinde hassas bir şekilde işlenir. Bu kombine yöntem, enjeksiyon kalıplarında yaygın olarak kullanılmaktadır, kalıp döküm Kalıplar, şişirme kalıpları gibi yüksek katma değerli kalıplarda.
2. 3D baskılı kalıpların neden hassas işleme tabi tutulması gerekir?
Katmanlı imalatla ilk kez tanışan birçok kişi şu soruyu sorar: 3D baskı, "net şekillendirme" olarak adlandırılmıyor mu? Cevap şudur: Metal 3D baskı, "net şekillendirme" değil, "neredeyse net şekillendirme"dir. Baskı halindeki parçaların, doğrudan kalıp olarak kullanılamayacağını belirleyen üç doğuştan gelen kusuru vardır:
- Katman pürüzlülüğü:SLM, metal tozunun katman katman eritilerek biriktirilmesiyle oluşturulur; yüzeyinde doğal olarak basamaklı katman izleri bulunur ve döküm halindeki pürüzlülük genellikle Ra 12,5 µm Yaklaşık olarak, kalıbın gerektirdiği Ra 0,8 µm değerinden çok uzaktır.
- Konumlandırma hassasiyeti yetersiz:Baskı şekillendirme hassasiyeti genellikle ±0,05–0,1 mm arasındadır; oysa kalıp ayırma yüzeyleri ve konumlandırma pimi delikleri için genellikle ±0,01 mm’nin altında bir hassasiyet gereklidir.
- Mikro gözenekler ve kalıntı gerilme:Baskı işlemi sonucunda mikro gözenekler ve iç gerilimler kalabilir; bunların ortadan kaldırılması veya önlenmesi için HIP (Isıl Eşstatik Presleme), ısıl işlem ve sonradan işleme gereklidir.
Bu nedenle, "3D baskılı kalıpların" asıl değer önerisi, işleme sürecini ortadan kaldırmak değil, Geleneksel imalatın başaramadığı karmaşık soğutma ve hafif yapı alanlarında avantaj elde etmek ve ardından hassas işlemeyle hassasiyet eksikliklerini gidermek . Ancak bunu anladığınızda, bu zanaatı gerçekten anlamış olursunuz.
3. Hassas işleme gerektiren kritik yüzeyler
Yazdırılan parçanın her yüzünün hassas işleme tabi tutulması gerekmez. CNC veya taşlama işlemlerinin gerçekten gerekli olduğu yerler, "temas ve geçme yoluyla işlevselliği sağlayan" yüzeylerdir:
| Yüzey türü | İngilizce -ity, -ism, -ization kelimelerine karşılık gelir | Tipik Gereksinimler |
|---|---|---|
| Ayırma yüzeyi / Kalıp birleştirme yüzeyi | Kalıp birleştirme hassasiyetini ve çapak oluşumunu belirleyen faktörler | Yüksek düzlük, Ra ≤ 0,8 µm |
| Yerleştirme delikleri / Kılavuz kolonu delikleri | Üst ve alt kalıpların hizalanması | ±0,005–0,01 mm |
| Kalıp boşluğu / kalıp çekirdeği şekillendirme yüzeyi | Ürünün görünümünü ve kalıptan çıkmasını belirler | Ra 0,2–0,8 µm (parlatılmış) |
| Sızdırmazlık oluğu / Sızdırmazlık yüzeyi | Soğutma suyu ve yağ devresi sızdırmazlığı | Ra ≤ 0,8 µm, hava sızdırmazlığı gereklidir |
| Dişli / Sıkma deliği | Standart parçalarla uyumlu | Standart diş hassasiyeti |
| Referans Yüzeyi / Sıkıştırma Yüzeyi | Sonraki işlemler için konumlandırma referansı | Düzlük, Paralellik |
Sektör çalışanlarından uyarı: 3D baskı parçaları için son işlem payı bırakmak çok önemlidir. Fazla pay bırakılırsa, baskının avantajları ortadan kalkar; az pay bırakılırsa, yüzey kusurları giderilemez. Genellikle önemli yüzeyler için 0,3–0,5 mm'lik bir pay bırakılarak tasarım yapılır; ancak bu, baskı ekipmanına ve sonraki işlemlere göre değişir.
4. Temel Göstergeler: Tolerans ve Yüzey Pürüzlülüğü
Hassas işleme "ne kadar ilerleme kaydedebilir", bu iki rakamla somut bir şekilde ortaya konmaktadır. Aşağıdaki tablo, katmanlı üretim ile hassas işleme arasındaki kapasite farkını karşılaştırmaktadır:
| norm | Metal 3D baskı (baskı halindeki) | CNC hassas işleme sonrasında |
|---|---|---|
| Konumlandırma/Boyut Hassasiyeti | ±0,05 ~ 0,1 mm | ±0,005 ~ 0,01 mm |
| Yüzey pürüzlülüğü Ra | ≈ 12,5 µm | Hassas frezeleme 1,6 µm / Taşlama 0,4 µm / Ayna parlaklığı 0,2 µm |
| Uygun kullanım alanları | Kritik olmayan ham yüzey | Ayrılma yüzeyi, kılavuz, sızdırmazlık, kalıplama yüzeyi |
Ra 12,5 µm'den Ra 0,2 µm'ye ulaşmak için genellikle birkaç işlem aşaması gerekir: Kaba frezeleme ile fazlalıkların kaldırılması → Ra 1,6 µm'ye kadar hassas frezeleme → Ra 0,4 µm'ye kadar taşlama → Ra 0,2 µm'ye kadar ayna parlatma. Pürüzlülük derecesi her bir seviye düştükçe, işçilik süresi belirgin şekilde artar, bu nedenle Sadece pürüzsüzlüğe gerçekten ihtiyaç duyulan yüzeylere özen gösterin , maliyet kontrolünün temel stratejisidir.
5. Yaygın Son İşlem Yöntemlerine Genel Bakış
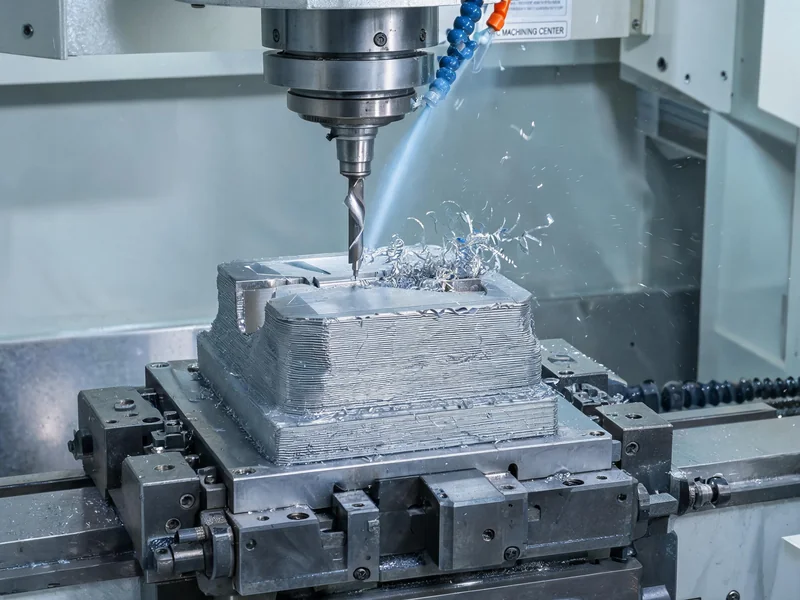
3D baskılı kalıpların hassas işlenmesi tek bir işlemden ibaret değildir; aksine, bütün bir "son işlem zinciri"dir. Yaygın olarak kullanılanlar şunlardır:
- CNC frezeleme / tornalama:Hassasiyetin en önemli kaynakları, işleme ayrım yüzeyleri, delikler, oluklar, dişler ve uç yüzeyleridir.
- Taşlama:Düzlük, paralellik ve Ra 0,4 µm'nin altındaki hassas yüzeyler için kullanılır.
- EDM Elektrik Kıvılcımı:Derin ve dar olukların, keskin köşelerin ve sert malzemelerin yerel olarak şekillendirilmesi; özellikle baskı parçalarının sertleştirilmesinden sonra kullanışlıdır.
- Zımparalama / Parlatma:Şekillendirme yüzeyini Ra 0,2 µm'lik ayna parlaklığında hale getirerek, kalıptan çıkarma işlemini ve ürün yüzeyini iyileştirmek.
- Kumlama / Çelik bilye püskürtme:Kritik olmayan yüzeylerin dış görünüş dokusunu tek tip hale getirin ve kalıntıları temizleyin.
- HIP (Sıcak İzostatik Presleme):İç mikro gözenekleri kapatarak yoğunluğu ve yorulma direncini artırır.
- Isıl işlem:H13 genellikle 860 °C'de su verme + 520 °C'de çift tavlama işlemine tabi tutulur ve 48~56 HRC sertliğe ulaşır.
Güvenilir bir tedarikçi, bu işlemleri parçanın işlevsel gereksinimlerine göre net bir üretim akışına göre sıralar; "baskı bittikten sonra rastgele birkaç freze işlemi yapmak" gibi bir yaklaşım sergilemez.
6. Malzeme seçimi: H13 / 420 / bakır
3D baskılı kalıp gömme parçaları için malzeme seçimi, temel olarak geleneksel kalıp çeliği sistemindeki yaklaşımı takip etmekte olup, yalnızca toz formuna geçilmiştir:
| YAPIMLAR | Sertlik (ısı işleminden sonra) | Uygulanabilir Senaryolar |
|---|---|---|
| H13 Sıcak İşleme Takım Çeliği | 48 ~ 56 HRC | Döküm ve enjeksiyon kalıpları için endüstri standartları; ısı yorgunluğuna ve ısı kaynaklı çatlamaya karşı dayanıklılık |
| 420 paslanmaz çelik | Yaklaşık 48 ~ 52 HRC | Tıp, gıda vb. sektörlerde kullanılan korozyona dayanıklı kalıplar |
| C18150 Bakır alaşımı | Daha düşük (ısı iletimi öncelikli) | Isı iletkenliği 300 W/m·K’yi aşan, yüksek soğutma gereksinimi olan ek parçalar |
Döküm gibi yüksek sıcaklıklı çalışma koşullarında,H13 en çok tercih edilen seçenektir——5% krom + vanadyum-molibden alaşımından tasarlanan bu kalıp, tekrarlanan soğuk-sıcak döngüleri altında bile tokluğunu korur ve ısı çatlamasına karşı direnç gösterir; işte bu nedenle büyük ölçekli otomotiv basınçlı döküm kalıplarında (motor bloğu, akü muhafazası) uzun süreli ve yoğun kullanım için tercih edilmektedir. Döküm kalıplarının yapısı ve soğutma tasarımının önemli noktaları hakkında daha fazla bilgi için aşağıdaki kaynaklara başvurabilirsiniz: Alüminyum Döküm Kalıbı Tasarımı Bir makale.
7. Şekle uygun soğutmalı kalıplar neden hassas işlemeyi daha fazla gerektirir?
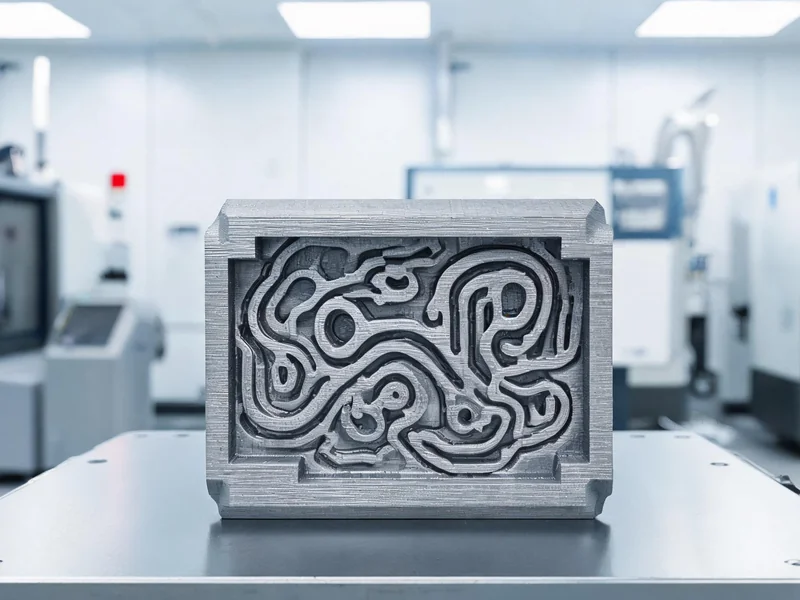
Konformal Soğutma (Conformal Cooling), 3D baskının kalıp sektöründeki en başarılı uygulamasıdır: Soğutma kanalı artık düz bir delik değil, aksine Kalıp konturuna sıkıca uyarak ilerlemek , kalıplama yüzeyinden eşit uzaklıkta bulunur ve böylece ısıyı eşit bir şekilde uzaklaştırır. Bunun faydası oldukça belirgindir: kalıplama süresi genellikle 20%~30% kısalır, ayrıca ürünün çarpılması ve boyut dalgalanmaları da azalır.
Ancak şekle uyumlu soğutma tam da Hassas işleme sürecini daha da zorlaştırdı: Su kanalı, kalıp boşluğuna çok yakındır; hatta aralarındaki mesafe sadece birkaç milimetredir. Ayırma yüzeyini ve sızdırmazlık oluğunu işlerken, kesme derinliği fazla olursa Su yolunu delmek , tüm ek parça hurdaya ayrılır. Bu nedenle, şekle göre soğutmalı ek parçalar, işleme payı, takım yolu ve kontrol açısından daha yüksek gereksinimlere sahiptir: İşlem tamamlandıktan sonra, soğutma kanallarına da Basınç testi ve sızıntı testi, su yolunun uzun süreli yüksek basınç altında sızıntı yapmamasını sağlamak. Gerçek seri üretimde, şekle uyumlu soğutma ek parçaları genellikle Alüminyum döküm üretimi Süreci birlikte test ederek, gerçek üretim hızında soğutma etkisini ve ürün tutarlılığını doğrulayın.
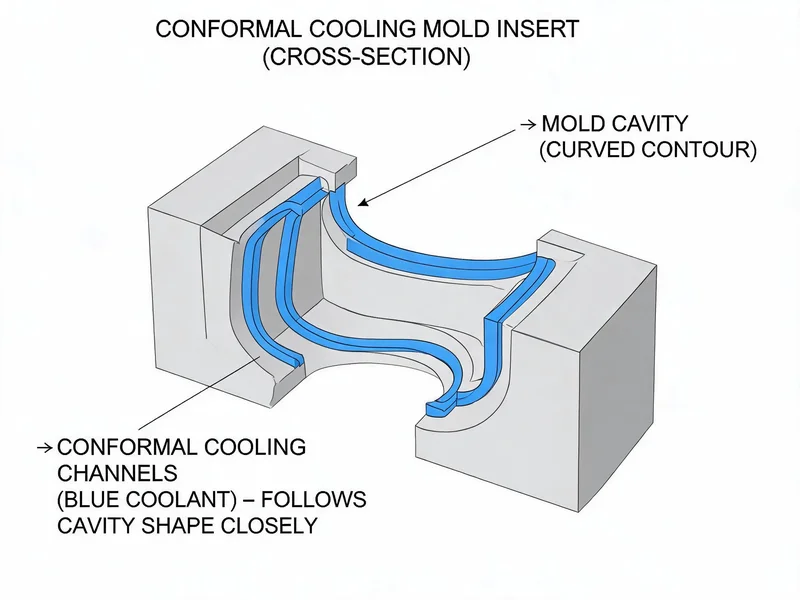
Önemli riskler: Şekle uyumlu soğutma ek parçaları, "tasarım sırasında işlenebilirlik de göz önünde bulundurularak" tasarlanmalıdır. Soğutma kanalları ile sızdırmazlık olukları, çıkarma pimi delikleri ve sabitleme delikleri arasında çakışma olursa, işleme sırasında deliklerin kırılması çok kolaydır. Tasarım aşamasında bir kez üretilebilirlik değerlendirmesi yapılması ve işleme referans noktaları ile soğutma kanallarının kaçırılacağı yerlerin birlikte belirlenmeleri önerilir.
8. Hizmet sağlayıcı nasıl seçilir?
Metal baskı yapabilen birçok fabrika var, ancak aynı zamanda son işlemlerini de düzgün bir şekilde gerçekleştirebilenlerin sayısı azdır. Tedarikçi seçerken, aşağıdaki dört noktaya özellikle dikkat etmenizi öneririz:
- "Katmanlı üretim + kesme" entegrasyonu var mı:Baskı ve son işlemlerin aynı yerde gerçekleştirilmesi en iyisidir; böylece sorumlulukların birbirine atılması ve paylar konusunda tekrar tekrar iletişim kurulması önlenir.
- Kalıp sektöründe deneyim var mı:Sadece basınçlı döküm kalıpları ve enjeksiyon kalıpları üretmiş bir ekip, ayırma yüzeyi, kalıp açısı ve soğutma kanallarının işleme mantığını anlayabilir.
- Tam bir test raporu var mı:Tolerans, sertlik ve yüzey pürüzlülüğüne ilişkin izlenebilir veriler ile su kanalı basıncı/sızıntı testi kayıtları.
- Isıl İşlem ve HIP Yetenekleri:Sertliği 48~56 HRC seviyesine getirebilir ve mikro gözenekleri kapatma özelliğine sahiptir.
9. Sık Sorulan Sorular
S1: 3D baskı kalıpları için kullanılan hassas işleme nedir?
3D baskıyla üretilen kalıp parçalarına CNC işleme, taşlama, EDM ve parlatma gibi son işlemler uygulanarak kritik yüzeylerde gerekli hassasiyet ve pürüzsüzlük sağlanır; bu, esasen katmanlı üretim ile kesme işleminin birleştirildiği karma bir üretim yöntemidir.
S2: 3D baskıyla üretilen kalıplar neden yine de CNC işleme gerektirir?
Baskı parçaları, kendilerine özgü katman izleri (yaklaşık Ra 12,5 µm) ve mikro gözenekler içerir; hassasiyetleri yalnızca ±0,05–0,1 mm düzeyindedir ve kalıpların geçme ve sızdırmazlık gereksinimlerini karşılayamaz; bu nedenle ±0,005–0,01 mm ve Ra 0,8 µm’nin altına inecek şekilde ikincil işleme tabi tutulmaları gerekir.
Soru 3: 3D baskılı kalıp ek parçaları için hangi malzeme kullanılır?
Döküm ve enjeksiyon kalıplamada en yaygın olarak H13 (48~56 HRC) kullanılır; korozyona dayanıklılık gerektiren uygulamalarda 420 paslanmaz çelik, yüksek ısı iletkenliği gereken durumlarda ise C18150 bakır kullanılır.
Soru 4: Şekle uyumlu soğutmalı kalıpların hassas işlenmesinde ne gibi özellikler vardır?
Soğutma kanalları boşluğa yakın olduğundan, işleme sırasında duvar kalınlığı kontrol edilerek kanalların delinmesi önlenmelidir; işleme sonrasında ise soğutma kanallarında basınç ve sızıntı testleri yapılmalıdır.
S5: 3D baskılı kalıpların hassas işleme maliyeti yüksek mi?
Başlangıçta geleneksel soğutmalı ek parçalardan daha pahalıdır, ancak üretim süresinin kısaltılması (20%~30%) ve deformasyon nedeniyle hurdaya ayrılan parçaların sayısının azaltılması sayesinde hızlı bir şekilde geri kazanım sağlanabilir; bu da yüksek hacimli üretimde daha iyi bir maliyet-fayda oranı sunar.