摘要:
压铸和注塑,表面看都是"把融化的料打进模具再冷却成型",但一个打的是700℃ 的金属,一个打的是两三百度的塑料。就这么一个材料差异,像多米诺骨牌一样,把模具、压力、精度、成本、用途全部推向了不同的方向。本文把两者的主要区别拆成可量化的维度,帮你一眼判断自己的零件该走哪条路。
1. 一句话本质:材料之差,决定一切
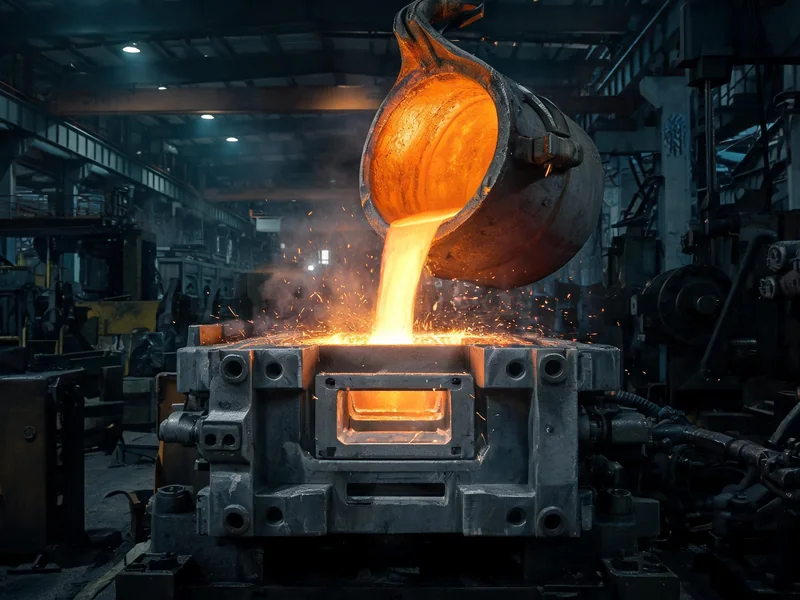
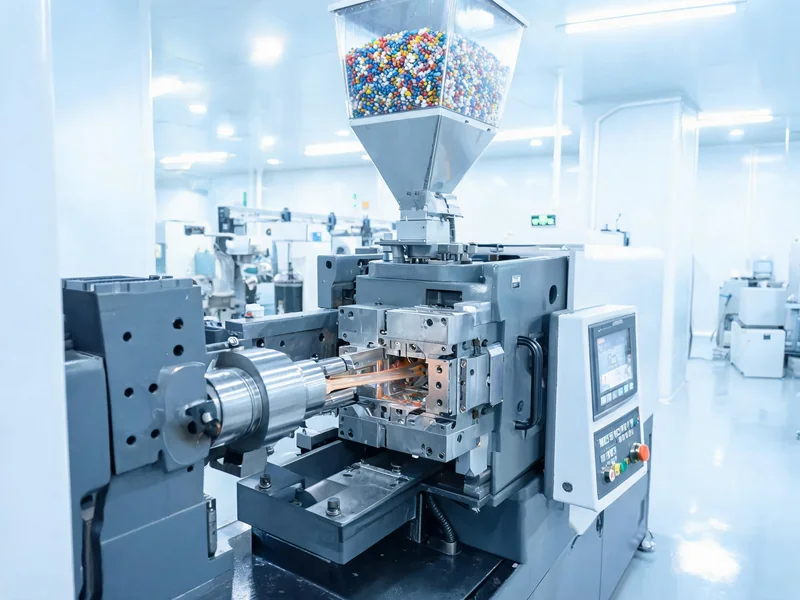
注塑(Injection Molding)把熔融的塑料压入钢模,压铸(Die Casting)把熔融的金属压入钢模。模具、原理看起来几乎一样,但材料性质决定了后面所有的分歧:
- 温度:铝要烧到约 700℃ 才熔化,而聚碳酸酯(PC)在 280~320℃ 就注塑了——金属的高温,逼迫压铸模具必须用耐热模具钢。
- 性能:成型后的差异更悬殊——注塑件弹性模量仅 1.3~2.4 GPa,而铝合金压铸件高达 45~71 GPa。
- 后续:塑料件往往注塑即成品,金属压铸件则常需额外的铣、磨等机加工来收口关键面。
所以,"压铸还是注塑"从来不是工艺偏好题,而是 材料需求决定题 。
2. 核心参数对比总表
先把最硬的数字摆出来,后面每一节都围绕这张表展开:
| 维度 | 压铸(Die Casting) | 注塑(Injection Molding) |
|---|---|---|
| 原料 | 铝 / 锌 / 镁 金属锭 | 热塑性塑料颗粒 |
| 熔融温度 | 390 ~ 700℃(铝约 700℃) | 180 ~ 400℃ |
| 注射压力 | 35 ~ 140 MPa | 60 ~ 180 MPa |
| 模具温度 | 150 ~ 300℃ | 20 ~ 150℃ |
| 循环时间 | 20 ~ 60 秒 | 30 ~ 120 秒 |
| 最小壁厚 | 1.0 mm | 0.5 mm |
| 尺寸精度 | 约 ±0.05mm / 100mm | 商业 ±0.1mm、精密 ±0.025mm |
| 弹性模量 | 45 ~ 71 GPa | 1.3 ~ 2.4 GPa |
| 模具材料 | 耐热模具钢(H13 等) | 常规模具钢(可较低) |
3. 五大关键区别详解
3.1 温度与热负荷:压铸模具必须"扛火"
这是最根本的一条区别。 压铸 的铝液约 700℃,反复冲刷模具型腔,模具既要耐高温、又要抗热疲劳和热龟裂,所以普遍选用 H13 这类热作模具钢,并配合冷却系统维持 150~300℃ 的模温。注塑的模温只需 20~150℃,热负荷低得多,模具选材压力也小。
3.2 压力与充型:一个高压快打,一个低压稳流
压铸的注射压力高达 35~140 MPa,为的是让金属液在极短时间内充满型腔、克服快速凝固;注塑压力在 60~180 MPa,压力绝对值更高,但塑料流动性好、冷却慢,反而是"低压更易控制复杂形状"。两种压力的本质,一个是对付金属的高温快凝,一个是对付塑料的黏度。
3.3 模具投资:压铸更贵,但寿命逻辑不同
压铸的 模具制造 成本和注塑不在一个量级。一个对标案例:同一零件,铝压铸模具约 $32,000,尼龙注塑模具约 $18,000。压铸模具贵在耐热钢、表面处理与更复杂的顶出/冷却设计;但它面向的是"金属件大批量"这条完全不同的赛道。关于压铸模具的结构细节,可参考 铝压铸模具设计 一文。
3.4 精度与壁厚:注塑更薄、更精密
在"直接脱模"的精度上,注塑反而占优:商业注塑约 ±0.1mm、精密注塑可到 ±0.025mm,而压铸约为 ±0.05mm/100mm。壁厚方面,注塑最小可到 0.5mm,压铸因金属流动性和凝固约束,最小 1.0mm 起步。但这里要补一句行业实话:压铸件的关键面(密封面、装配孔)通常还要靠 CNC 加工 二次收口,最终精度并不输给注塑。
3.5 机械性能:金属的强度是塑料无法逾越的鸿沟
这是两者最不可调和的区别。铝合金压铸件模量 45~71 GPa,而工程塑料只有 1.3~2.4 GPa——差了几十到数百倍。如果你的零件承重、受扭、导热、导电或耐高温,压铸是唯一选项;如果只要求"轻、便宜、复杂形状",注塑的性价比碾压。
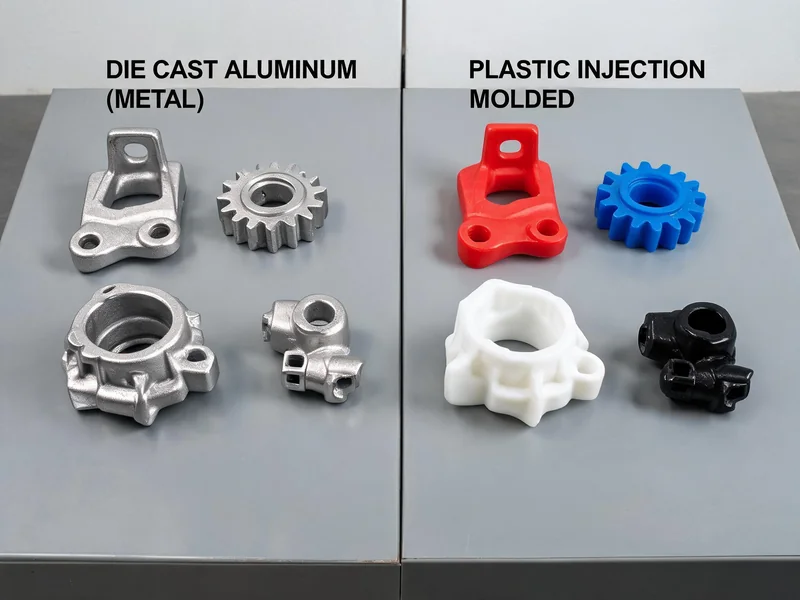
4. 成本与批量:盈亏平衡点
经济账要放到批量维度才算得清。看一个真实对标:同一零件,铝压铸版重 520 克、模具 $32,000、单件 $5.20;尼龙注塑版模具 $18,000、单件 $2.80。按年产 2,000 件算,尼龙全年 $23,600,压铸铝 $42,400——低产量下注塑完胜。原因是压铸更高的模具投入摊不薄。
但随着批量上升曲线会反转:压铸的单件成本里有相当部分是 材料与机加工,注塑件则高度依赖模具摊销。行业经验是,1 万件以下压铸通常不经济(除非必须金属性能),5 万件以上压铸的单件成本才开始有竞争力。这条"盈亏平衡点"比注塑更高,是选工艺前必须算清的一道坎。
决策口诀:量大、要金属、能接受工序多——选压铸;量大、要塑料、要薄壁精密——选注塑;量小、结构多变——别急着开模,先看样件或小批量方案是否更划算。
5. 如何选择:四步决策法
- 问材料:零件是否需要金属的强度、导热、导电或耐温?是 → 走向压铸/铸造方向;否 → 走向注塑。
- 问批量:预计年产多少?低于 1 万件且不必须金属,注塑或小批量工艺往往更划算。
- 问精度与壁厚:若壁厚 ≤0.5mm 且要精细结构,注塑是强项;若厚壁承重金属件,压铸更合适。
- 问后处理容忍度:能否接受压铸件后续的机加工?能,压铸的精度上限反而更高;不能,优先注塑。
6. 常见误区
误区一: "注塑精度一定低于压铸" 。恰恰相反,直接脱模的注塑公差常比压铸更紧(可到 ±0.025mm),压铸是靠后续加工补精度。
误区二: "塑料便宜所以注塑一定更划算" 。低产量时是这样,但大批量金属件里,压铸的单件成本可能因性能要求的"免替代"而更具价值。
误区三: "两种工艺可以随意切换"。 不能。模具结构、拔模角、壁厚设计、材料收缩完全不同,从注塑切到压铸等于重新设计模具。
7. 常见问题
Q1:压铸和注塑最主要的区别是什么?
本质是材料:压铸用熔融金属(约700℃),注塑用熔融塑料(180~400℃),这一差异决定了模具耐热、压力、精度与成本的全面不同。
Q2:压铸比注塑贵吗?
是的。压铸需要高能耗熔炼、耐热模具钢,铸件还需后续机加工,整体更高;注塑能耗低、大批量单件成本更低。
Q3:注塑能实现和压铸一样的精度吗?
可以,甚至更精密。注塑商业约±0.1mm、精密±0.025mm;压铸约±0.05mm/100mm,但关键面靠二次加工还能再提升。
Q4:什么批量该选压铸?
1万件以下通常不划算(除非必须金属性能),5万件以上压铸单件成本才具竞争力,盈亏平衡点高于注塑。
Q5:注塑能替代压铸吗?
视应用而定。只有金属的强度、导热、导电或耐温被硬性要求时压铸不可替代,否则高性能工程塑料可在很多场景替代。