摘要:
当您把一张精密零件图纸发到中国,收到的报价可能相差 30%,承诺的交期甚至相差一倍。差距往往不在机床数量,也不只在于"人工成本",而在于整条制造链的效率结构:从报价、备料、装夹、加工,到检测、周转和返工,每一个等待环节都在消耗您的时间与预算。
本文从设备、工艺、检测、排产和供应链五个层面,拆解中国数控加工工厂提升精密零件生产效率的具体做法,并给出一份可直接用于供应商审核的检查清单。
文章目录[隐藏]
一、先看清效率的构成:切削只占交付周期的一部分
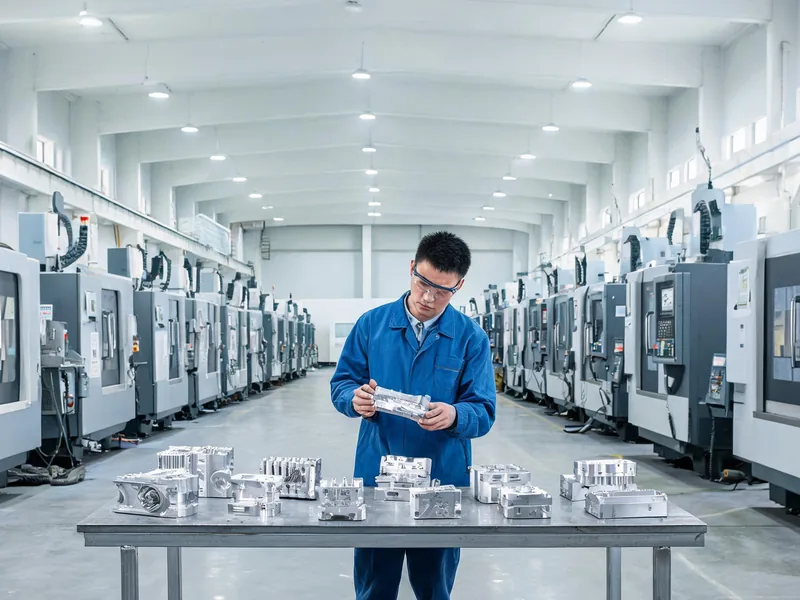
一个精密零件从下单到入库,时间通常分布在五个部分:等待报价与图纸确认、毛坯与材料准备、CNC 加工、工序周转(外协、清洗、表面处理)、检测与返工。对于多品种、小批量订单,真正的切削时间往往只占 20%–40%,其余时间都消耗在"等"和"转"上。
因此,判断一家中国数控加工工厂是否高效,不能只看主轴转速和机床台数,而要看它是否压缩了等待、周转与返工。设备再好,如果夹具要等、程序要试、检测要外送,整体交期依然会被拉长。
交付周期 = 加工时间 + 等待时间 + 周转时间 + 检测时间 + 返工时间。效率提升的本质,是把后四项压到最低。
二、中国数控加工工厂的四项结构性效率优势
1. 产业集群带来的"小时级"供应链
宁波、东莞、苏州等制造集群内,铝材、刀具、夹具、模具、表面处理和物流高度集中。外协交期可以从"按周"压缩到"按天"甚至"按小时",工序周转时间显著缩短。对需要阳极氧化、喷涂或热处理的铝件来说,这一优势尤其明显。
2. 设备密度与多品种柔性
同一厂区或园区通常配置多台加工中心、车铣复合与五轴设备,小批量订单可以拼单排产;某台设备出现故障时,也能快速转机,而不是整条产线停摆。设备密度带来的不是单纯"产能大",而是 排产回旋空间 。
3. 工程响应速度
图纸沟通、CAM 编程、夹具设计与加工在同一工厂完成,DFM(可制造性分析)反馈通常以小时计。改图、补件、急件不需要跨时区等待,问题能在进入切削之前被发现。
4. 铸造与 CNC 一体化
对铝合金精密零件而言,毛坯铸造与精密加工放在同一工厂,可以减少两次物流、两次装夹和一次重复检验,并让毛坯余量按加工需求定制。宁波贺鑫模塑有限公司 即采用这种模式:铝合金铸造模具的研发与制造,低压、重力、高压铸造生产,配套 CNC 精密加工,主要服务汽车零部件,并持续拓展新能源领域。毛坯与加工在同一体系内衔接,工序周转更短,尺寸基准也更容易统一。
三、提升精密零件生产效率的六个关键动作
1. 工序合并与一次装夹
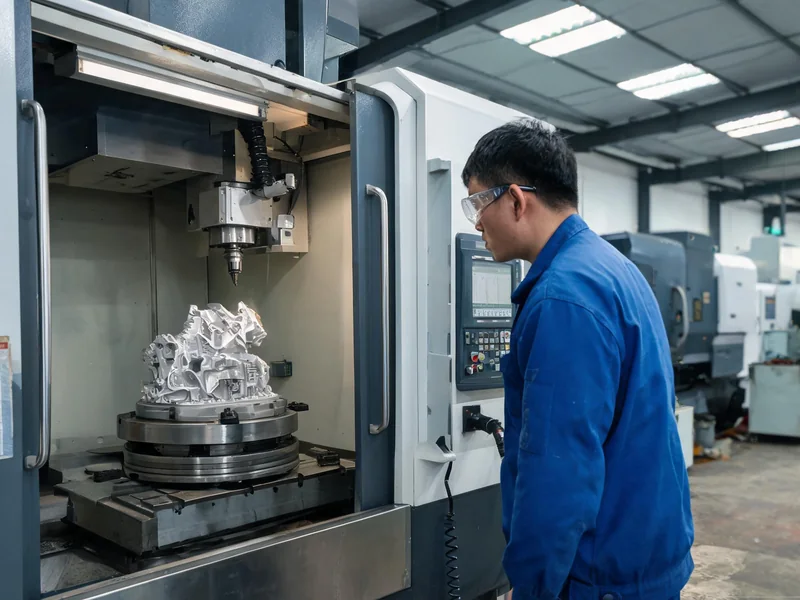
五轴加工中心与车铣复合设备可以把多道工序合并到一次装夹中完成。统一基准后,同轴度、位置度和孔距不再依赖多次找正。对于形位公差要求高的零件,减少装夹次数往往比提高单台转速更有效,因为每一次装夹都会引入新的定位误差和排队时间。
2. 高速切削与刀具管理
铝合金加工通常采用高转速、大进给与高压内冷,以提升材料去除率并控制热变形。与之配套的是刀具预调、寿命台账和集中刃磨:哪把刀接近寿命、哪台机需要换刀,提前安排,避免"等刀、试刀"造成的停机。刀具管理看似是小事,却直接决定机床的有效切削时间。
3. CAM 模板化与切削仿真
把常用材料、刀具和切削参数沉淀为数据库,把典型结构做成刀路模板,首件前先做仿真验证,可以显著减少空机试切、撞刀风险和程序反复修改。首件一次成功率提高后,打样周期和量产爬坡时间都会缩短。
4. 快速换型:让小批量也经济
零点定位系统、模块化夹具和托盘交换,可以把换型时间从数小时压缩到数十分钟。对于多品种、小批量订单,换型时间往往比加工时间更长;换型效率提升后,小批量不再意味着高单价,工厂也更容易接受拼单排产。
5. 在线测量与闭环补偿
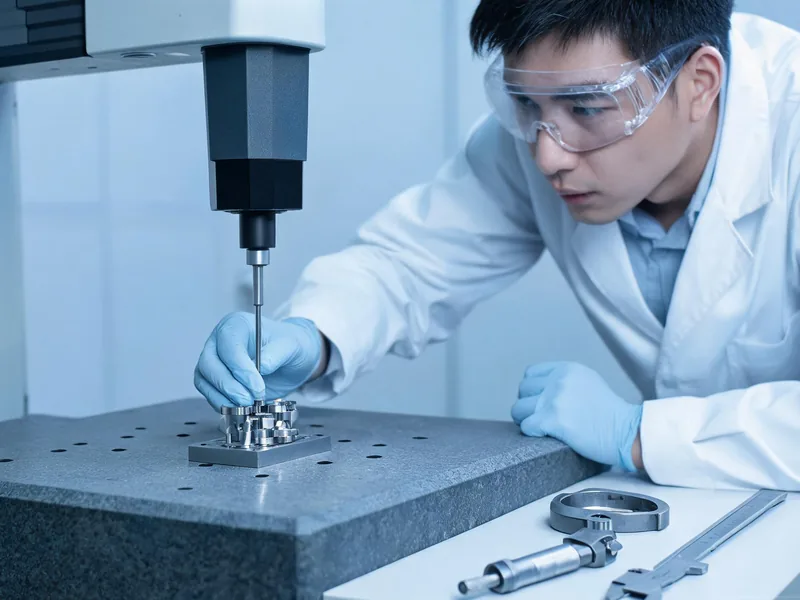
机床测头负责首件与巡检,三坐标测量机(CMM)负责关键尺寸复核。测量数据及时回传,操作员可以根据尺寸漂移修正刀补,而不是等整批加工完才发现超差。对精密零件来说,检测前移 比事后挑选更能降低总成本。
6. 排产与自动化
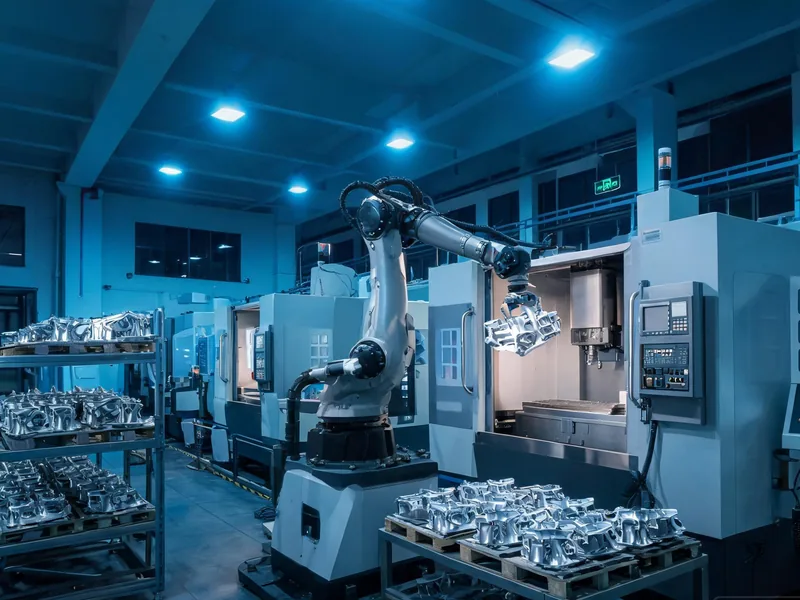
按瓶颈设备排产,而不是按订单先后排队;夜班采用无人加工或机械手上下料,把设备利用率从"白班 8 小时"提升到更长时间维度。衡量产能时,看设备综合效率(OEE),比看"机床是否在转"更真实。
四、效率提升在各个环节的直观对照
| 环节 | 传统做法 | 高效做法 | 对采购方的结果 |
|---|---|---|---|
| 装夹 | 2–3 次装夹、多次找正 | 五轴/车铣复合一次装夹 | 精度更稳,交期更短 |
| 换型 | 数小时停机调机 | 零点定位 + 模块化夹具 | 小批量单价下降 |
| 编程 | 边试边改、空机试切 | CAM 模板 + 切削仿真 | 首件成功率提高 |
| 检测 | 完工后抽检 | 在线测量 + 首件报告 | 减少整批返工 |
| 周转 | 多厂外协、反复物流 | 铸造、加工、表面处理同园区 | 交期缩短数天 |
五、落到您的项目:把工厂效率变成您的交期与成本
图纸阶段:把 DFM 前置
报价前尽量提供 STEP 模型、2D 图纸、关键公差、表面处理与热处理要求,并请工厂给出可制造性建议,包括壁厚、圆角、基准选择和公差合理性。一次充分的 DFM 沟通,往往能省掉一轮试制。更多铝合金加工方式可参考 铝合金加工工艺 。
公差不是越严越好
把所有尺寸都标成 ±0.01 mm,会同时推高加工、检测和返工成本。只对装配尺寸和功能尺寸收紧,其余按默认公差执行,效率与成本更平衡。关键尺寸还应明确测量基准与验收方法,避免"做出来合格、测出来不合格"的争议。
打样到量产:沿用同一套基准与夹具
打样与量产使用同一基准、同一夹具策略,可以避免量产时重新找正和二次验证。批量订单可协商备料与滚动排产,把每批的等待时间摊薄;对季节性产品,提前锁定毛坯比临时加急更可靠。
六、如何筛选真正高效的中国数控加工工厂
下面这份清单可以直接用于询价或现场审核。重点不是"有没有设备",而是设备、工艺、检测和排产是否形成闭环。
| 审核维度 | 重点确认内容 |
|---|---|
| 设备能力 | 加工中心、车铣复合、五轴设备清单;行程、主轴转速、定位精度;最大工件尺寸与重量 |
| 工艺能力 | 是否提供 DFM;夹具是否自研;CAM 模板与切削仿真;刀具预调与寿命管理 |
| 质量体系 | 三坐标、粗糙度仪;铸件气密/探伤能力;首件报告(FAI);批次追溯与不良品处理 |
| 产能与排产 | 排产方式;设备 OEE;夜班与自动化程度;瓶颈工序如何调度 |
| 供应链配套 | 模具、铸造、表面处理是否厂内完成或位于 1 小时配套圈 |
| 沟通与变更 | 报价响应时间;改图与 ECN 流程;图纸规范与英文沟通能力 |
| 交付数据 | 近三个月交期达成率、不良率、返工率;抽一单在制订单跟踪实际天数 |
现场审核时,建议少看设备铭牌,多看排产看板、在制品状态、首件记录和刀具寿命表。这些"日常痕迹"比宣传册更能反映真实效率。设备与产线情况也可通过 设备展示 页面了解。
七、常见问题(FAQ)
中国数控加工工厂能达到什么精度?
常规加工中心稳定在 ±0.02 mm 左右;精密零件可达 ±0.005–0.01 mm,具体取决于设备精度、夹具刚性、刀具状态与测量方法。下单前应明确关键尺寸、测量基准和验收方式,而不是只写一个公差数字。
小批量定制会不会很贵?
小批量的成本主要来自换型、编程和夹具摊销。具备快速换型与拼单排产的工厂,可以把这部分成本摊薄;批量越大,单价越接近"材料 + 工时"。因此,选择柔性排产的工厂比单纯压价更有效。
如何缩短精密零件的打样周期?
三步:图纸与公差一次给全;让工厂先做 DFM 并提前备毛坯;用 CAM 模板与仿真减少试切。检测在厂内完成,避免外送排队,通常还能再节省数天。
铝件为什么建议铸造与 CNC 在同一工厂完成?
毛坯余量、加工基准和装夹方式可以一起设计,减少两次物流与重复检验;对薄壁、复杂腔体零件,尺寸一致性更好,出现铸造缺陷时也更容易追溯到具体批次。
怎么验证工厂说的"效率高"?
看数据:设备 OEE、排产表、首件报告、近三个月的交期达成率与不良率;再抽一个在制订单,跟踪它从毛坯到出货的实际天数。能提供这些数据的工厂,通常管理也更透明。
结语
中国数控加工工厂的效率优势,本质上是"产业配套 + 工艺整合 + 工程响应"的组合,而不是某一项设备参数。对采购方来说,选对工厂、把图纸与公差沟通前置,往往比反复压价更能缩短交期、降低总成本。
需要评估您的精密零件项目?
宁波贺鑫模塑有限公司成立于 2010 年,位于浙江宁波北仑,专注铝合金铸造模具以及低压、重力、高压铸造,配套 CNC 精密加工,主要服务汽车零部件与新能源等领域。
欢迎 联系我们 ,或致电 18312962656,邮箱 hexinmosu@163.com。也可先浏览 产品与解决方案 及 应用服务与制造流程 。