摘要:
许多工程师在压铸项目立项时都会问同一个问题:压铸机吨位怎么算?选小了,金属液的高压会把分型面顶开,飞边、尺寸超差随之而来;选大了,设备、模具、能耗全部浪费。而压铸机吨位选型,本质上只围绕两个核心参数展开:锁模力和投影面积。本文从参数拆解到实战案例,一步步带你算清楚。
快速结论:压铸机吨位 = 压射比压 × 投影总面积 × 安全系数。先算全投影面积、查对合金压射比压、乘上安全系数,再向上取标准吨位,就能一次选对。
文章目录[隐藏]
若你正为铝合金项目选型,可参考贺鑫在 铝合金铸造服务 与 汽车行业铝合金铸件 中的实际生产经验,选择最适合的工艺路线。
一、压铸机吨位为什么重要?选错吨位的代价
压铸机吨位对应的就是机器的锁模力(也叫合模力)——合模机构把动模、定模的分型面锁紧所能承受的最大力,单位通常用吨(tf)或千牛(kN)。它决定了这台压铸机能不能压得住你的产品。
| 吨位偏小 | 吨位偏大 |
|---|---|
| 分型面被金属液胀开,产生飞边、尺寸超差 | 设备、模具、能耗投入偏高 |
| 模具高频冲击、寿命下降 | "大马拉小车",占用大机台,产能浪费 |
| 合模不牢,存在安全隐患 | 薄壁件本可用小机,成本不划算 |
二、锁模力(合模力)是什么?
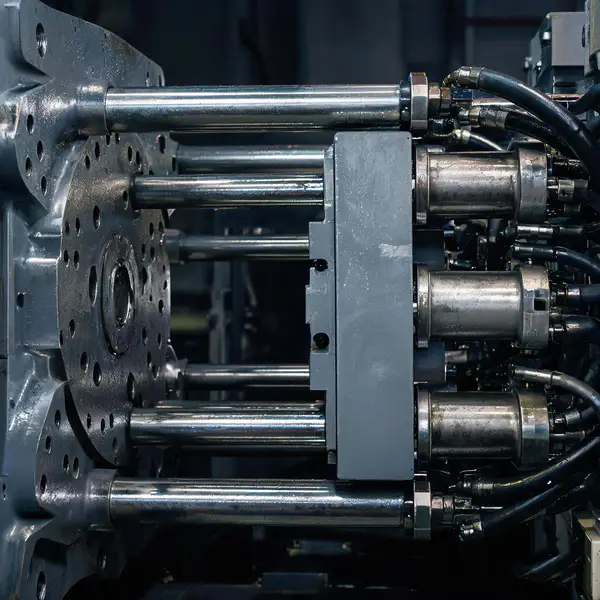
锁模力是压铸机锁紧模具分型面能承受的最大作用力。压铸机吨位选型时,要看的是常用合模力 / 额定合模力,而不是把铭牌上的极限值当成日常使用值。计算出的所需吨位,必须低于机器额定锁模力并留出余量才安全。
三、投影面积怎么算?单腔、多腔都要算全
压铸投影面积,指铸件及其附属结构在分型面上的投影轮廓面积。很多人只算铸件本体,导致压铸机吨位选型严重偏小。以下四块都要计入:
- 铸件本体:产品在分型面上的投影轮廓面积;
- 浇注系统:主流道、分流道的投影面积;
- 溢流 / 排溢系统:溢流槽、排气槽的投影面积;
- 料柄:料膛 / 余料部位的投影面积。
单腔模具的总投影面积 = 铸件面积 + 浇道面积 + 溢流面积。多腔模具在此基础上再乘模腔数:
压铸投影面积 A =(铸件面积 + 浇道面积 + 溢流面积)× 模腔数
工程习惯:计算压铸投影面积时,建议在充填系统面积上留 30%–40% 余量,覆盖浇道分支、溢流槽布置等尚未细化的部分。
四、压射比压怎么定?按合金类型查表
压射比压指压射冲头对金属液施加的单位压力(MPa,1 MPa = 1 N/mm²)。比压越高,充填越密实,但需要的锁模力也越大。压射比压主要按合金种类和铸件质量要求来取:
| 合金类型 | 推荐压射比压范围(MPa) | 适用说明 |
|---|---|---|
| 锌合金 | 20 – 40 | 常规结构件,一般取 30 左右 |
| 铝合金 | 30 – 80 | 一般结构件取 30–50,气密件 / 高致密度件取 60–80 |
| 镁合金 | 30 – 70 | 薄壁轻量化结构件 |
| 铜合金 | 40 – 80 | 高致密度、耐压要求较高 |
同一合金,壁厚越薄、气密性要求越高,压射比压取得越高;内部质量要求高时倾向取上限,但同时对应更高的锁模力需求。
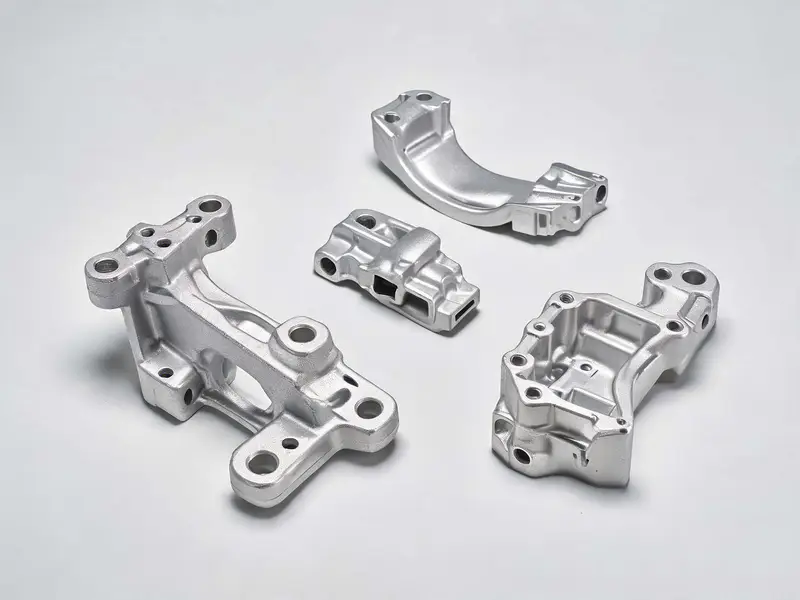
这些压射比压所对应的铝合金铸件,常见于汽车发动机 缸体连杆 、 齿轮室壳 ,以及生活用品、机械行业的各类结构件中
五、安全系数 K 怎么取?
安全系数用来抵消锁模力波动、模具加工误差和理论计算偏差。取值建议:
- 常规结构件:取 1.1 – 1.2;
- 气密性件、高压铸件:取 1.2 – 1.3。
六、压铸机吨位计算公式与单位换算
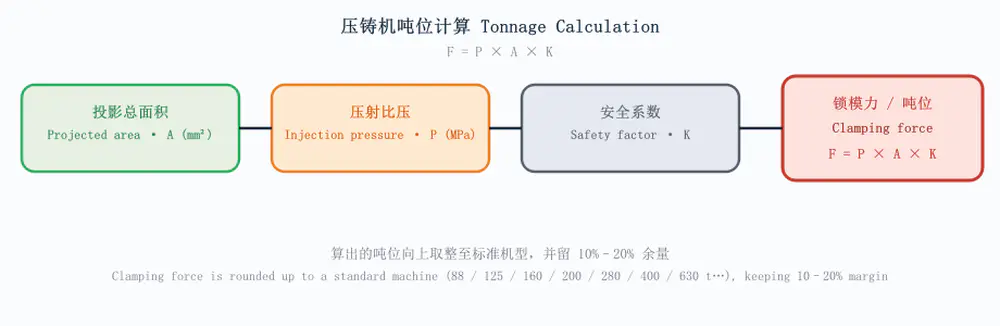
锁模力 F(kN)= 压射比压 P(MPa)× 投影总面积 A(mm²)× 安全系数 K
由于 1 MPa = 1 N/mm²,三者相乘直接得到牛(N)为单位的力,再换算成吨位:
| 单位 | 换算关系 | 说明 |
|---|---|---|
| 1 吨力(tf) | ≈ 10 kN | 工程上常用,1 tf ≈ 9.8 kN |
| 1 MPa | = 1 N/mm² | 比压与面积可直接相乘 |
算出结果后,向上取整到标准吨位机型。常见压铸机吨位系列有 88、125、160、200、280、400、630、800、1000、1250、1600、2000、2500、3000 吨等。
七、实战案例:一步步代入计算
以下案例按工程常见参数演示完整代入过程;如需批量落地,可交由贺鑫的 铝合金铸造与产品制造服务 承接设计与试产。
案例1 · 铝合金单件铸件
- 铸件投影尺寸 200 mm × 150 mm → 铸件面积 = 30 000 mm²;
- 按 30% 余量计入浇道、溢流、料柄 → 压铸投影面积 A = 30 000 × 1.3 ≈ 39 000 mm²;
- 普通结构件,取压射比压 P = 40 MPa;
- 取安全系数 K = 1.2;
- 所需锁模力 F = 40 × 39 000 × 1.2 = 1 872 000 N ≈ 1872 kN ≈ 187 吨;
- 向上取标准机型 → 选用 250T / 280T 压铸机。
案例2 · 四腔锌合金铸件
- 每腔铸件面积 100 × 80 = 8 000 mm²,每腔计入 30% 浇溢系统 → 每腔 10 400 mm²;
- 四腔投影总面积 A = 10 400 × 4 = 41 600 mm²;
- 锌合金结构件,取压射比压 P = 30 MPa;
- 取安全系数 K = 1.2;
- 所需锁模力 F = 30 × 41 600 × 1.2 = 1 497 600 N ≈ 1498 kN ≈ 150 吨;
- 向上取标准机型 → 选用 160T 压铸机。
八、压铸机吨位选型避坑:4 个常见误区
- 误区1:只算铸件不算浇溢系统 → 结果明显偏小。务必把浇道、溢流、料柄全部纳入压铸投影面积。
- 误区2:拿"最大合模力"当常用值 → 应按常用 / 额定合模力选型并留余量。
- 误区3:漏掉安全系数 K → 理论值接近上限时极易飞边,务必乘余量。
- 误区4:多腔模具漏乘模腔数 → 按"每腔总面积 × 腔数"累加,避免只算单腔。
九、压铸机吨位常见问题(FAQ)
压铸机吨位和压铸件重量是什么关系?
没有直接的线性关系。决定吨位的是投影面积和压射比压,而非重量。同等尺寸下,铝合金、锌合金因压射比压不同,所需吨位也不同。
同吨位能打的投影面积极限是多少?
由公式反推:投影面积 ≤ 额定吨位 ÷(压射比压 × 安全系数 K)。例如 280T 配 40 MPa、K=1.2 时,投影面积约 58 000 mm²,还需结合实际机型模板尺寸校核。
压铸机吨位选大了有什么影响?
增加设备、模具与能耗成本,大机台占机效率低。建议按实际所需向上取一档即可,不必盲目求大。
铝合金和锌合金压铸机选型差别在哪里?
铝取压射比压较高(30–80 MPa),锌相对偏低(20–40 MPa)。压射比压不同,同等投影面积下所需压铸机吨位明显不同。
机器实际合模力达不到标称值怎么办?
模具锁紧需力易受模板变形、合模机构磨损影响。建议按额定值留 10%–20% 余量,定期校验合模缸及模板平行度。
十、结语:压铸机吨位选型一次到位的清单
- 压铸投影面积算全:铸件 + 浇道 + 溢流 + 料柄,多腔乘模腔数;
- 压射比压按合金查表,气密 / 高致密度件取上限;
- 别忘乘安全系数 K(1.1–1.3);
- 算出的吨位向上取标准机型,并留出 10%–20% 余量。
实际投产前,建议结合模具三维数据进行复核,必要时根据设备厂商实测的锁模力做最终确认。把投影面积、压射比压、安全系数这三件事做扎实,压铸机吨位选型就不会走弯路。
本文由宁波贺鑫模塑有限公司技术团队整理,专注铝合金低压、重力、高压铸造模具及产品制造,欢迎访问官网了解压铸工艺与项目定制服务。