Руководство по литью под давлением: подробный анализ — от принципов и материалов до форм и выбора завода
Автор:H.K.X Дата публикации:2026-09-08 Категория:общественная информация Просмотры:2626
Резюме:
Литье под давлением является одним из наиболее эффективных современных процессов серийного производства прецизионных металлических деталей. В этой статье, написанной с точки зрения специалистов, работающих на производстве, систематически разъясняются принципы литья под давлением, два основных типа — «горячая камера» и «холодная камера», критерии выбора марки материала, типичные ошибки, которых следует избегать при проектировании пресс-форм, а также самый важный момент — как оценить технологический уровень завода по литью под давлением. Независимо от того, являетесь ли вы инженером-конструктором, специалистом по закупкам или менеджером проекта, прочитав эту статью, вы сможете избежать многих ошибок.
Каталог статей[Скрыто]
- 1. Что такое литье под давлением?
- 2. Технологический процесс литья под давлением (подробное описание в 6 этапов)
- 3. Литье под давлением с горячей камерой vs литье под давлением с холодной камерой
- 4. Варианты технологического процесса литья под давлением
- 5. Выбор материалов и марок для литья под давлением
- 6. Основные моменты проектирования деталей, изготовленных методом литья под давлением (практический опыт завода)
- 7. Преимущества и недостатки литья под давлением
- 8. Отрасли, в которых применяется литье под давлением
- 9. Структура затрат и оптимизация рентабельности инвестиций (ROI)
- 10. Как выбрать надежное предприятие по литью под давлением
- 11. Часто задаваемые вопросы (FAQ)
1. Что такое литье под давлением?
Литье под давлением (Die Casting)Это один из процессов формовки металла: расплавленный цветной металл под высоким давлением быстро впрыскивается в полость, образованную двумя деталями из закаленной инструментальной стали, и после охлаждения и затвердевания получаются металлические детали высокой точности со сложной геометрией и гладкой поверхностью. В отличие от литья в песчаные формы и литья под действием силы тяжести, основной особенностью литья под давлением является"Высокое давление + высокая скорость + многоразовые стальные формы".
История литья под давлением уходит корнями в середину XIX века. В 1849 году был запатентован небольшой ручной станок для механического производства печатных свинцовых литеров, что общепризнанно считается началом современной индустрии литья под давлением; в 1903 году корпус карбюратора автомобиля «Кадиллак» уже изготавливался методом литья под давлением. Впоследствии, с ростом популярности таких потребительских товаров, как граммофоны, пишущие машинки и автомобили, литье под давлением быстро получило широкое распространение. Сегодня, благодаря развитию технологий CAD/CAM и CAE-моделирования, литье под давлением стало неотъемлемым базовым процессом в высокотехнологичном производстве, например, в автомобилестроении, электронике и авиации.
Компания «Хэ Синь Мо Пластик», являющаяся литейным заводом с многолетним опытом работы в Нинбо, предоставляет услуги от проектирования пресс-форм до Полный цикл услуг по литью под высоким давлением, низким давлением и самотечным литью, Многие из приведенных ниже эмпирических выводов основаны на производственной практике 2016 года.
2. Технологический процесс литья под давлением (подробное описание в 6 этапов)
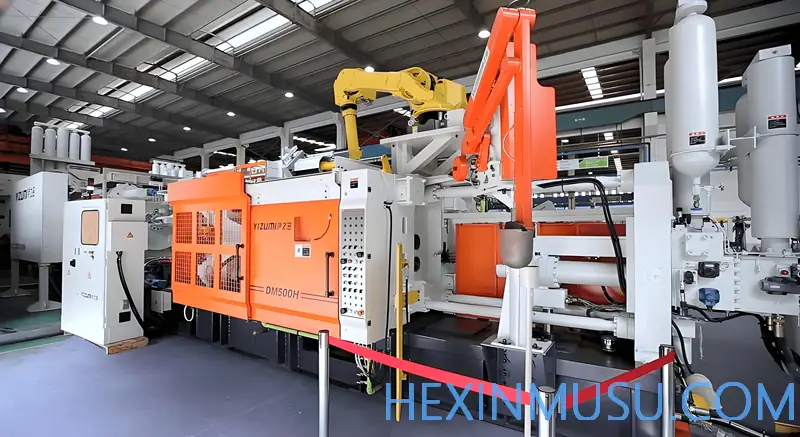
Литье под давлением в горячей и холодной камерах отличается в деталях, но основной процесс в обоих случаях состоит из следующих шести этапов. Только поняв этот замкнутый цикл, можно понять, на каком этапе возникают проблемы с ценой, сроками поставки и качеством.
Шаг 1: Подготовка пресс-формы и смыкание форм
Сначала необходимо тщательно очистить полости обеих половин формы (неподвижной и подвижной) и нанести на них разделительное средство/смазку. Разделительное средство позволяет контролировать температуру формы и обеспечивает беспроблемное извлечение отливки из формы на последующих этапах. Затем обе половины формы сжимают с помощью усилие зажима. Качество изготовления формы напрямую определяет успех или неудачу этого этапа. Что касается Полный цикл изготовления форм для литья под давлением , см. соответствующую рубрику на сайте.
Шаг 2: Плавка и литье
Металл нагревается до состояния плавления внутри машины (горячая камера) или в отдельной печи (холодная камера). Плунжер под высоким давлением и с высокой скоростью (от 1000 psi до более чем 25 000 psi) вдавливает жидкий металл в полость формы. Именно эта "высокая скорость и высокое давление" составляют суть литья под давлением, обеспечивая заполнение металлом всех тонкостенных и сложных конструкций.
Шаг 3: Охлаждение и затвердевание
Расплав металла, попадая на стенки формы с низкой температурой, быстро затвердевает, точно повторяя форму формы. В это время форма удерживается под высоким давлением, чтобы противостоять внутренним напряжениям, возникающим в результате усадки при затвердевании, и предотвратить образование пор. Внутри формы обычно предусмотрены каналы для водяного или масляного охлаждения, ускоряющие охлаждение.
Шаг 4: Выталкивание (извлечение из формы)
После затвердевания отливки форму открывают, и выталкивающий механизм (состоящий из нескольких выталкивателей) плавно выталкивает отливку. На этом этапе решающее значение имеют угловые наклоны для облегчения извлечения и разделительные средства; неправильная конструкция может привести к прилипанию к форме, появлению царапин или белых пятен.
Шаг 5: Доработка и удаление заусенцев
Выпущенная деталь ещё не является готовым изделием — она по-прежнему соединена с литьевой системой (главным литником, литниковыми каналами и переливными каналами). В процессе обрезки изделие отделяется от лишнего металла; эту операцию можно выполнять вручную, с помощью прессовых обрезных форм или барабана.
Шаг 6: Чистовая обработка и последующая обработка
В зависимости от потребностей выполняются такие виды последующей обработки, как механическая обработка на станках с ЧПУ (резьбовые отверстия, узкие допуски), дробеструйная и пескоструйная обработка, анодирование, гальваника, порошковое покрытие и т. д.
Ключевые технологические параметры (данные с производственной линии):Давление впрыска обычно поддерживается в пределах 50–100 МПа; температура пресс-формы стабилизируется с помощью терморегулятора на уровне 150–300 °C; температура расплавленного металла поддерживается с погрешностью не более ±5 °C; на современном оборудовании параллельность форм может достигать 0,1 мм/м, а точность повторяемости позиционирования — ±0,1 мм. Именно эти параметры определяют разницу в проценте брака продукции между марками 92% и 98.5%.
3. Литье под давлением с горячей камерой vs литье под давлением с холодной камерой
Литье под давлением делится на две основные категории, и их принципиальное различие заключается в том, чтоВзаимосвязь между плавильной печью и оборудованием, выбор которого определяется температурой плавления и химическими свойствами сплава и напрямую влияет на эффективность, срок службы оборудования и спектр используемых материалов.
литье под давлением в горячих камерах (металлургия)
"Гусиная шея" механизма подачи материала непосредственно погружается в ванну расплавленного металла, встроенную в станок. При втягивании поршня металл автоматически заполняет «гусиную шею», а при нажатии поршня металл напрямую впрыскивается в полость формы. Преимуществом являетсяЧрезвычайно быстрый производственный цикл (более 15 раз в минуту), низкий уровень окисления, низкая стоимость; недостатком является то, что металл при высоких температурах постоянно разъедает детали системы подачи материала, поэтомуПодходит только для сплавов с низкой температурой плавления, таких как цинк, магний, свинец, олово и т. п.. Типичные области применения: молнии, детали смесителей, электронные разъёмы, элементы автомобильного салона.
Литье под давлением в холодной камере (металлургия)
Плавильная печь установлена отдельно от станка; расплавленный металл переливается в "холодную камеру" (камеру впрыска), а затем с высокой скоростью впрыскивается в форму с помощью гидравлического поршня. Преимущества заключаются в том, чтоПозволяет обрабатывать сплавы с высокой температурой плавления (алюминий, медь, магний), что позволяет изготавливать более крупные, плотные и прочные детали; недостатком является более длительный цикл (добавляется дополнительная операция по загрузке расплава). Литье под давлением в холодной камере является предпочтительным методом для алюминиевых сплавов и широко применяется в автомобильной промышленности.
| характеристика | литье под давлением в горячих камерах (металлургия) | Литье под давлением в холодной камере (металлургия) |
|---|---|---|
| Место плавления | Внутри машины | Автономная печь |
| производственный цикл | Очень быстро (15+ раз/мин) | Медленнее (с зачерпыванием ингредиентов) |
| Применимые сплавы | Цинк, магний, олово, свинец (с низкой температурой плавления) | Алюминий, медь, магний (с высокой температурой плавления) |
| давление впрыска | Низкое (1000–5000 psi) | Очень высокое (1500–25 000+ psi) |
| Размеры деталей | малые и средние | Крупные сложные детали |
| Основные достоинства | Чрезвычайно высокая эффективность, низкая себестоимость | Материал отличается гибкостью и обладает более высокой прочностью |
4. Варианты технологического процесса литья под давлением
Помимо этих двух основных категорий в отрасли появилось множество вариантов технологических процессов, каждый из которых решает конкретные проблемы: одни касаются пористости труб, другие — термообработки, а третьи — плотности дефектов. Ниже мы рассмотрим их по очереди, чтобы помочь вам определить, какой из этих процессов действительно подходит для ваших деталей.
4.1 Литье под высоким давлением
Литье под высоким давлением является наиболее распространенным способом производства алюминиевых сплавов, причем модели с холодной камерой практически всегда представляют собой технологии HPDC. Давление наполнения в этом процессе чрезвычайно высокое и обычно достигает 1000–25 000 psi (прибл. 7–172 МПа), пуансон с высокой скоростью 0,5–10 м/с вдавливает металл в полость формы, и весь процесс наполнения формы занимает всего несколько десятков миллисекунд.
Именно поэтому основным преимуществом HPDC являетсяЧрезвычайно высокая скорость, очень высокая тактовая частота, возможность изготовления деталей с ультратонкими стенками толщиной 0,5 мм, при крупносерийном производстве удельная себестоимость снижается до минимума. Но и недостатки при этом наиболее заметны: при высокоскоростном наполнении формы легко образуются пузырьки воздуха, в результате чего внутри отливки появляются микропоры,Как правило, термообработка T6 с растворением не проводится(При высоких температурах внутренний газ расширяется, вызывая образование пузырей). Если ваша деталь является конструкционной или находится под давлением, а также требует термообработки, HPDC, возможно, не является оптимальным решением.
4.2 Литье под низким давлением
Давление наполнения при литье под низким давлением составляет всего 0,08–0,1 МПа, что значительно ниже, чем при HPDC. Расплав металла в герметичном тигле под действием давления газа плавно "вдавливается" в полость формы снизу вверх по подъемной трубке, что относится кЛямбда-заполнение, что позволяет избежать попадания газа, нагнетаемого с высокой скоростью.
В результате получаются отливкиПлотная структура, низкая пористость, возможность упрочнения термической обработкой (T6), обладает лучшими комплексными механическими характеристиками. Он подходит для деталей, к которым предъявляются высокие требования к герметичности и давлениестойкости, таких как Алюминиевые отливки: автомобильные диски, поддоны для аккумуляторов новых источников энергии, корпуса электродвигателей и т. д. . Недостатком является более низкая тактовая частота по сравнению с HPDC и несколько более высокая себестоимость единицы продукции.
4.3 Литье под действием силы тяжести
Гравитационное литье не зависит от высокого давления, а основано наСила тяжести самого расплавленного металлаПоступает в полость формы через литниковый канал, благодаря чему оборудование отличается простотой конструкции, низким энергопотреблением и небольшим количеством захваченного воздуха. Обычно для формирования сложных внутренних полостей в нем используются песчаные сердечники.
Литье под действием силы тяжести подходит для изготовления деталей со средней толщиной стенок, в средних партиях и с высокими требованиями к внутреннему качеству, таких какблок цилиндров двигателя, головка блока цилиндров, картер коробки передач, корпус насосаи т. д. Его точность и качество поверхности несколько уступают литью под давлением, однако затраты на пресс-формы и инвестиции в оборудование более гибкие, поэтому этот метод часто выбирают для производства мелких и средних партий.
4.4 Вакуумное литье под давлением
Вакуумное литье под давлением представляет собой процесс, в котором к технологии HPDC добавлена дополнительная стадия вакуумирования: перед заполнением формы расплавом с помощью многоступенчатой вакуумной насосной установки в За 2 секунды вакуумировать полость формы до уровня ниже 50 мбар, чтобы содержание газа в полости формы снизилось более чем на 90%, после чего произвести впрыск.
Это позволило кардинально решить давнюю проблему "накопирования газа при высокоскоростном заполнении формы". Детали, изготовленные методом вакуумного литья под давлениемПлотность увеличивается на 8–121 TP3T, предел прочности на разрыв достигает более 300 МПа, а относительное удлинение повышается до 8–151 TP3T, механические свойства которого близки к свойствам поковок, и который поддается термической обработке. Сфера его применения расширилась от традиционных блоков цилиндров двигателей и корпусов коробки передач доПоддоны для аккумуляторов новых источников энергии и корпуса авиационных компрессоров с требованиями к герметичности ≤0,05 мбар·л/си другие высокотехнологичные детали. Ценой этого является более высокая сложность и стоимость оборудования.
4.5 Литье под давлением (ковка в горячей форме)
Экструзионное литье можно рассматривать как сочетание "литья под давлением" и «ковки»: на этапе затвердевания и кристаллизации расплавленного металла применяется 50–100 МПа высокое механическое давление и увеличение времени поддержания давления до 30–60 секунд, что позволяет добиться настоящегоУплотнение при ковке из жидкого материала.
Полученные таким образом отливки имеют плотную и однородную структуру,Пористость снизилась до уровня ниже 0,11 TP3T, плотность структуры превысила 99,51 TP3T, механические свойства которого на 30–50% превосходят показатели традиционного литья под давлением, предел прочности на разрыв достигает 350–400 МПа, при этом материал поддается термообработке T6/T7, а усталостная долговечность повышается в 3–5 раз. Он особенно подходит дляПоворотные кулаки, рычаги подвески, тормозные суппортытакие элементы конструкции, отвечающие требованиям безопасности, за счет использования метода "литья вместо ковки" удалось значительно снизить себестоимость.
4.6 Полутвердофазное литье под давлением (формование под действием давления)
Суть полутвердофазного литья под давлением заключается в том, чтобы сначала обеспечить контроль металлической суспензии в 40–60% Коэффициент твердой фазыв "полутвердом" состоянии, а затем заполняется полость формы ламинарным потоком. Низкая вязкость суспензии и равномерное течение позволяют принципиально исключить поступление воздуха в результате турбулентности.
Его эффект заключается в том, чтоСнижение коэффициента усадки на 80% и более, уменьшение дефектов усадки на 60%, контроль пористости на уровне не более 0,5%, в результате чего получается мелкокристаллическая структура с шаровидными недиффузионными кристаллами (размер зерен 50–100 мкм), а изотропность материала улучшается. После вакуумной уплотнения плотность может достигать 99,91 TP3T и выше, что позволяет использовать материал дляГидравлические клапанные блоки, высокопроизводительные корпуса трансмиссиии другие ключевые детали, к которым предъявляются высокие требования по плотности и усталостной прочности.
5. Выбор материалов и марок для литья под давлением
Материал напрямую определяет механические свойства, вес, коррозионную стойкость и стоимость детали. В литье под давлением в основном используются цветные металлы, причем абсолютное преобладание имеют три основные группы: алюминий, цинк и магний.
| makings | Общие оценки | Основные характеристики | типичное применение |
|---|---|---|---|
| алюминий | A380 / ADC12 | Наиболее сбалансированные общие характеристики, хорошая текучесть, отличное соотношение цены и качества | Крепления двигателя, корпус коробки передач, корпуса электронных блоков, электроинструменты |
| A390 | Устойчив к износу и вибрации, твёрдый и хрупкий, разработан специально для блока цилиндров | Блок цилиндров, клапанный блок и корпус насоса автомобильного двигателя | |
| A360 | Обладает лучшей коррозионной стойкостью и более высокой прочностью на сжатие, но отливка представляет собой несколько большую сложность | Судовые детали, корпуса телекоммуникационного оборудования, детали, предназначенные для эксплуатации в коррозионных средах | |
| цинковый сплав | Zamak 3 / Zamak 5 | Наиболее подходит для литья под давлением, позволяет изготавливать изделия с очень тонкими стенками и сложными деталями, легко поддается гальваническому покрытию | Потребительская электроника, сантехника, игрушки, автомобильные салонные детали |
| Zamak 2 / ZA-27 | Высокая прочность (ZA-27 — предел прочности на разрыв >400 МПа) | Высокопрочные детали, такие как инструментальные сердечники, втулки подшипников и т. п. | |
| магниевый сплав | AZ91D | Самый лёгкий конструкционный металл, обладающий высокой удельной прочностью и коррозионной стойкостью | Чехлы для ноутбуков/смартфонов, корпуса фотоаппаратов, рулевые колеса автомобилей |
| AM60B | Хорошая эластичность и способность поглощать энергию, энергия удара ≥6 Дж | Каркасы автомобильных сидений, кронштейны приборной панели |
Что касается выбора характеристик различных сплавов, можно дополнительно ознакомиться со следующими материалами: Сравнение основных технологий литья под давлением цинка и алюминия .
6. Основные моменты проектирования деталей, изготовленных методом литья под давлением (практический опыт завода)
Проблемы, заложенные на этапе проектирования, проявляются на этапе серийного производства в виде "пористости, деформаций и трещин". Ниже приведены четыре ключевых момента, на которых завод постоянно делает акцент.
6.1 Угол наклона формы
Угол вынимания — это угол наклона формы в вертикальном направлении, облегчающий извлечение изделия. Как правило, угол в 1°–2° достаточно для улучшения процесса выталкивания; при литье алюминия под давлением рекомендуется устанавливать угол 2° с каждой стороны (с учетом абразивных свойств алюминия). Отсутствие угла вынимания приводит к прилипанию изделия к форме и его повреждению при выталкивании, а в некоторых случаях — даже к выходу формы из строя.
6.2 Равномерность толщины стенок
Резкие изменения толщины стенок являются основной причиной образования углублений, концентрации напряжений и деформаций. Поддержание равномерной толщины стенок способствует равномерному охлаждению и снижению количества дефектов. При литье под давлением можно получать очень тонкие стенки (толщиной от 0,5 до 1,5 мм), однако переход от толстой части к тонкой должен быть плавным.
6.3 Радиус скругления
В местах острых углов происходит концентрация напряжений. Рекомендуемый минимальный радиус скругления — 0,4 мм, оптимальный — 0,8 мм. Слишком большой радиус скругления приводит к увеличению расхода материала и затрат, а слишком маленький — к недостаточному снятию напряжений.
6.4 Линии разъема и подрезка
Линии разъема должны быть по возможности прямыми, не пересекать функциональные поверхности и быть как можно менее заметными. Подрезки (обратные углы) значительно увеличивают стоимость ползуна и пресс-формы, поэтому их следует избегать, если это возможно. На этапе проектирования следует использовать CAE-моделирование в литейном производстве: моделирование заполнения формы и затвердевания , что позволяет заранее определить места образования пор, усадки и скопления газа ещё до начала формования, что позволяет сэкономить несколько недель времени и десятки тысяч юаней по сравнению с переделкой после испытания пресс-формы.
7. Преимущества и недостатки литья под давлением
| vantage | недостатки |
|---|---|
| Чрезвычайно высокая эффективность: высокая степень автоматизации, короткие циклы производства, крайне низкая себестоимость единицы продукции при крупных партиях | Высокая стоимость изготовления пресс-форм: Производство небольших партий или прототипов нерентабельно |
| Хорошая точность и стабильность: Допуски могут достигать ±0,1 мм, а изделия одной партии отличаются высокой взаимозаменяемостью | Существует риск появления пор: Быстрое заполнение формы газом, как правило, препятствует термообработке |
| Высокая эффективность формования сложных тонкостенных изделий: толщина стенок — всего 0,5 мм | Только цветные металлы: Слишком высокая температура плавления стали/железа сокращает срок службы формы |
| Гладкая поверхность: Ra 1–2,5 мкм, что позволяет обойтись без повторной обработки | Размеры ограничены тоннажем: Размеры негабаритных грузов ограничиваются усилием зажима формы |
| Хорошие механические свойства: Быстрое охлаждение приводит к образованию мелкокристаллической структуры | Сложности при замене пресс-формы: После утверждения стальной формы затраты на внесение существенных изменений чрезвычайно высоки |
Советы специалистов:"Поры + невозможность термообработки" — два основных недостатка обычного литья под высоким давлением. Если ваша деталь требует герметичности или термообработки T6, обязательно укажите это заранее и перейдите на вакуумное литье или литье под давлением с экструзией, иначе затраты на утилизацию брака впоследствии значительно превысят разницу в стоимости пресс-форм. Подробнее о причинах возникновения дефектов см.Дефекты литья алюминия под давлением и их причины.
8. Отрасли, в которых применяется литье под давлением
- Автомобили (крупнейший рынок): блок цилиндров двигателя, корпус коробки передач, масляный поддон, поворотный кулак, подрамник; крупногабаритные цельные батарейные поддоны и корпуса электродвигателей для автомобилей на альтернативных источниках энергии стимулируют развитие производства сверхкрупных литых деталей.
- Электроника/связь: рамки для мобильных телефонов, корпуса ноутбуков, корпуса фотоаппаратов, радиаторы и экранирующие кожухи для базовых станций 5G.
- аэрокосмическая промышленность: Требует высокого соотношения прочности к весу; используется в конструкции корпуса, деталях двигателя и элементах салона.
- Медицина: хирургические инструменты, корпуса диагностического оборудования, подставки для мониторов.
- Строительство/Металлоизделия: петли, оконные рамы, мебельная фурнитура и т. д.
9. Структура затрат и оптимизация рентабельности инвестиций (ROI)
Основные затраты в литье под давлением приходятся на пресс-формы, а не на отдельные детали. Возьмём, к примеру, пресс-формы для литья алюминиевых сплавов под давлением: стоимость однокамерной пресс-формы составляет примерно 36 000–144 000 юаней, средней сложности — 180 000–288 000 юаней, а сложных многокамерных пресс-форм или пресс-форм для автомобильных конструкционных деталей — от 360 000 до 1 440 000 юаней и более. Срок службы пресс-формы составляет 80 000–200 000 циклов, что при амортизации на одну деталь составляет примерно 0,36–3,6 юаня за штуку.
Ориентировочная доля расходов: расходы на проектирование — 2–31 TP3T, расходы на изготовление — ≤201 TP3T, расходы на испытания — 1–21 TP3T, расходы на пробное литье — 1–21 TP3T (при мощности 800T и выше — около 21 TP3T), послепродажное обслуживание — 1–21 TP3T, транспортировка — 0,5–1,51 TP3T.
Четыре составляющие снижения затрат:① Использовать DfM (проектирование с учетом технологичности) Заблаговременное упрощение конструкции и сокращение количества резьбы — это самый основной способ снижения затрат; ② Для мелких деталей использоватьМногокамерная пресс-форма(стоимость двухкамерных — примерно в 1,4–1,6 раза выше, четырехкамерных — примерно в 2,5–3 раза выше, что в обоих случаях значительно ниже себестоимости, рассчитанной исходя из количества единиц); ③ Материала должно хватить, избегать избыточной инженерной проработки; ④ оптимизироватьСистема разливаСокращение отходов на хвостовиках и затрат на обрезку. Полный метод расчета см. в Учет затрат на литье под давлением: как рассчитать стоимость литых деталей .
10. Как выбрать надежное предприятие по литью под давлением
Это та часть, которой не хватает во всех статьях о конкурентах, но которая является самой полезной. Как специалисту в этой области, для оценки уровня литейного завода следует обратить внимание на следующие пять моментов:
- Изготавливать пресс-формы самостоятельно или прибегать к услугам сторонних подрядчиков?На заводе, где производство пресс-форм и литье под давлением интегрированы, обеспечивается более эффективная согласованность параметров, более быстрая реакция, а также более четкое распределение ответственности за возникающие проблемы.
- Есть ли возможности для CAE-моделирования?Предприятия, использующие анализ потока материала, могут заранее выявлять дефекты ещё до открытия пресс-формы, а не прибегать к производству по принципу "метода проб и ошибок".
- Имеется ли полная система контроля качества?Имеется ли в наличии координатно-измерительная машина, оборудование для рентгеновского контроля, оборудование для проверки герметичности, оборудование для выборочной проверки механических характеристик; можно ли подготовить отчет FAI по первому изделию.
- Соответствует ли данная технология вашим потребностям?Имеются ли одновременно высокое давление, низкое давление и гравитационное литье; возможны ли вакуумное литье под давлением или литье под давлением с экструзией (от этого зависит, можно ли подвергнуть деталь термообработке).
- Доставка и реагирование: Сроки изготовления образцов, 48-часовая скорость реагирования, условия послепродажного обслуживания и гарантии.
Компания «Хэсинь Мопластик» была основана в 2010 году (её предшественник, завод «Хэсинь Модули», начал работу в 1995 году) и располагает 2 машинами для низконапорного литья, 2 машинами для наклонного гравитационного литья, 6 машинами для изготовления песчаных форм, высокоскоростным станком с ЧПУ и несколькими электроэрозионными станками (EDM), предоставляя услуги от 3D-проектирования, Производство алюминиевого литья Полный цикл услуг — от финишной обработки с ЧПУ до упаковки и отгрузки.
11. Часто задаваемые вопросы (FAQ)
Вопрос 1: Что такое литье под давлением?
Литье под давлением — это процесс формовки металла, при котором расплавленный цветной металл под высоким давлением впрыскивается в прецизионную стальную форму и быстро затвердевает, образуя сложные детали высокой точности. Для этого процесса характерны высокое давление, высокая скорость и возможность многократного использования форм.
Вопрос 2: Каков, как правило, ресурс пресс-формы для литья под давлением — в десятках тысяч циклов?
Срок службы форм для литья под давлением алюминиевых сплавов обычно составляет 80–200 тысяч циклов, а для цинковых сплавов — до 300–500 тысяч циклов, в зависимости от марки стали, из которой изготовлена форма (H13/SKD61), твердости после термообработки (HRC 46–52) и периодичности технического обслуживания.
Вопрос 3: В чём заключается разница между литьем под давлением в горячей и холодной камерах?
Система подачи расплава из горячей камеры погружается в плавильную печь; она подходит для сплавов с низкой температурой плавления, таких как цинк и магний, и характеризуется быстрым циклом работы; плавильная печь с холодной камерой является автономной и подходит для сплавов с высокой температурой плавления, таких как алюминий и медь, а также обеспечивает более высокое давление.
Вопрос 4: Какие марки алюминиевых сплавов чаще всего используются в литье под давлением?
Наиболее часто используются A380 и ADC12; A390, обладающий высокой износостойкостью, применяется для изготовления корпусов цилиндров; A360, обладающий высокой коррозионной стойкостью, используется в судостроении и в сфере связи.
Вопрос 5: Имеются ли в литых деталях поры? Можно ли их подвергать термообработке?
При обычном литье под высоким давлением в металле могут образовываться пузырьки, что, как правило, не позволяет проводить термообработку по методу T6; если требуется термообработка, необходимо применять вакуумное литье под давлением или литье под давлением с выдавливанием.
Вопрос 6: Сколько примерно стоит пресс-форма для литья под давлением?
Однокамерные пресс-формы из алюминиевого сплава — 36 000–144 000 юаней; средней сложности — 180 000–288 000 юаней; сложные многокамерные или для автомобильных деталей — от 360 000 до 1 440 000 юаней и выше.
Источник данных:Технологические параметры и данные о марках материалов, приведенные в данной статье, обобщены на основе открытых авторитетных источников и опыта производственной практики компании «Хэсинь Мопластик». Цены указаны в качестве ориентировочного диапазона для китайского рынка на 2025–2026 годы; конкретные условия определяются соглашением между заказчиком и поставщиком.