Таблица показателей шероховатости поверхности: полное руководство по пересчёту и сопоставлению технологических параметров Ra, Rz, RMS
Автор:H.K.X Дата публикации:2026-09-09 Категория:общественная информация Просмотры:2748
Резюме:
Шероховатость поверхности — это обозначение, которое можно увидеть в правом нижнем углу каждого чертежа: Ra 0,8, Ra 3,2, ▽▽▽… Однако за одной и той же последовательностью цифр могут скрываться различия в технологиях обработки, достигающие целого порядка величины. В этой статье мы раз и навсегда разъясним определения параметров шероховатости поверхности, соотношения при пересчете, таблицу сопоставления классов и диапазоны технологических процессов. В частности, мы объясним, почему поверхность литых под давлением деталей в состоянии после литья может не подвергаться вторичной обработке, что поможет вам больше не полагаться на "интуицию" при проектировании, составлении коммерческих предложений и приемке продукции.
Каталог статей[Скрыто]
- 1. Что такое шероховатость поверхности?
- 2. Четыре основных параметра: Ra / Rz / Rq / Rt
- 3. Сводная таблица классов шероховатости поверхности
- 4. Диапазон значений шероховатости для распространенных методов обработки
- 5. Как измеряется шероховатость поверхности
- 6. Как выбрать класс шероховатости в зависимости от назначения
- 7. Часто задаваемые вопросы
1. Что такое шероховатость поверхности?
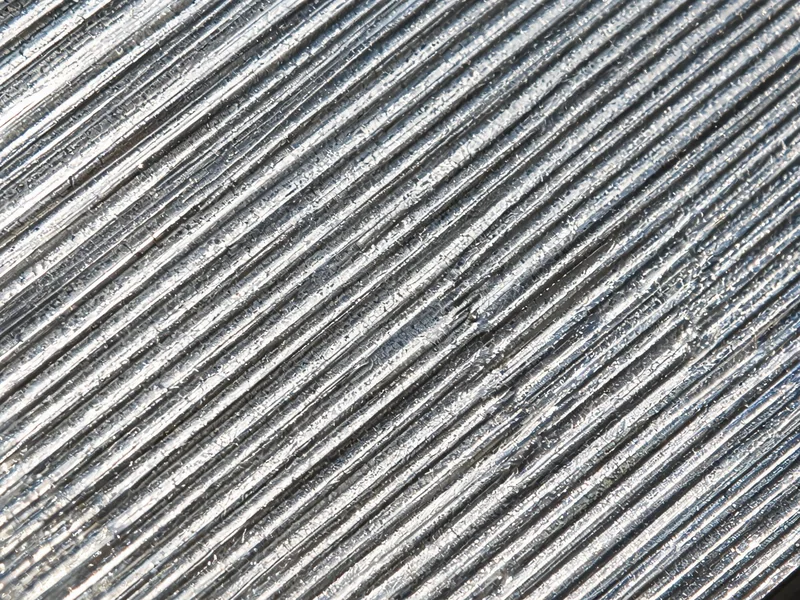
Если рассмотреть обработанную деталь под микроскопом, то на первый взгляд гладкая поверхность на самом деле оказывается покрытаВзвышенности и впадины, образованные режущими инструментами, пресс-формами или абразивными частицами. Шероховатость поверхности означает степень колебаний микроскопической геометрии между соседними пиками и впадинами — это количественный показатель, характеризующий "гладкость поверхности".
В инженерии шероховатость поверхности напрямую определяетТочность сопряжения, трение и износ, герметичность, коррозионная стойкость и усталостная прочность: Если шероховатость слишком высокая, это приводит к утечкам на уплотнительных поверхностях и преждевременному износу сопрягаемых поверхностей; если же шероховатость слишком низкая, затраты на обработку возрастают в несколько раз. Поэтому понимание таблиц шероховатости и правильный выбор класса шероховатости являются базовыми навыками каждого конструктора и специалиста по технологическому процессу.
2. Четыре основных параметра: Ra / Rz / Rq / Rt
При "расчете" одной и той же поверхности с помощью разных математических методов получаются разные значения. Ниже приведены четыре наиболее распространенных параметра, указанных в инженерных чертежах:
| параметры | Название на китайском языке | Метод расчета | Наиболее распространенные сценарии |
|---|---|---|---|
| Ra | Среднее арифметическое отклонение контура | Среднее значение абсолютной величины отклонения от оси в пределах длины выборки | По умолчанию на большинстве чертежей механически обработанных деталей указываются размеры |
| Rz | Средняя максимальная высота (средняя высота по десяти точкам) | Среднее значение пяти наибольших перепадов высот между "вершинами" и «долинами» | Уплотнительные поверхности, детали, подверженные усталостному износу |
| Rq (RMS) | среднеквадратичное отклонение | Среднее значение квадрата отклонения, возведённое в степень 1/2 | Оптические поверхности, исследовательские задачи |
| Rt | Максимальная высота контура | Определить общую высоту от самой высокой точки до самой низкой точки на рассматриваемом участке | Обратите внимание на крайние дефекты и пики |
Соотношение между этими тремя параметрами можно записать следующим образом: для типичной механически обработанной поверхности,RMS примерно равен Ra × 1,11; а Rz примерно в 4 раза превышает Ra(Эмпирическое приближение). То есть, если в чертеже указано Ra 0,8 мкм, соответствующее значение Rz будет находиться примерно в районе 3,2 мкм.
Важная информация для инженеров:Ra представляет собой среднее значение по всему контуру, при этом одна глубокая царапина или один высокий пик "размываются" большим количеством нормальных участков. Поэтому для таких поверхностей, как уплотнительные поверхности, отверстия цилиндров, подшипниковые гнезда,Чувствительность к дефектам в самых глубоких слояхДля таких деталей недостаточно учитывать только значение Ra; необходимо одновременно ограничивать значения Rz или Rt.
3. Сводная таблица классов шероховатости поверхности
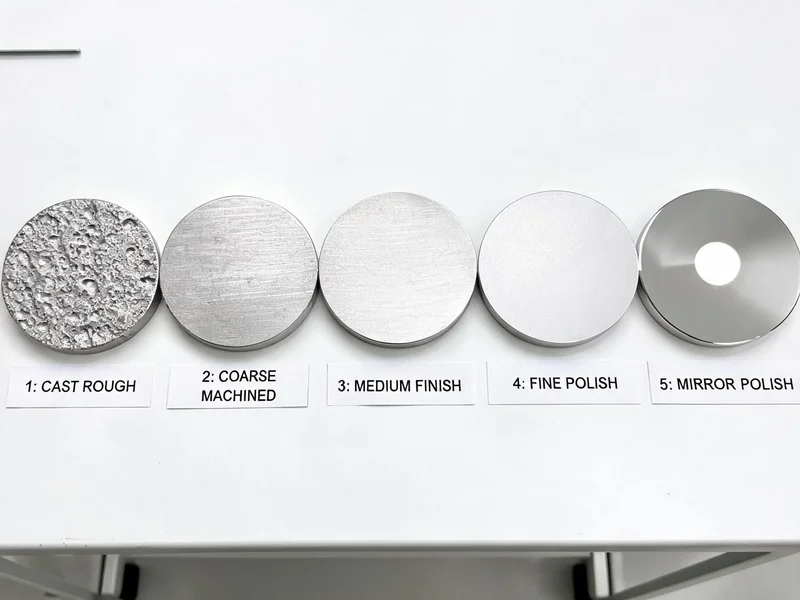
На международном уровне используется Уровни N (N1–N12, в соответствии с ISO 1302) Классификация: каждый уровень соответствует стандартному значению Ra. Ниже приведена полная таблица соотношений Ra в микрометрах и микродюймах:
| Уровень N | Ra (мкм) | Ra (μin) | Типичные технологии / Внешний вид |
|---|---|---|---|
| N2 | 0.05 | 2 | Зеркальная полировка |
| N3 | 0.1 | 4 | хонингование, шлифование |
| N4 | 0.2 | 8 | Точное шлифование |
| N5 | 0.4 | 16 | закаленный |
| N6 | 0.8 | 32 | Точное токарное обрабатывание, точное шлифование |
| N7 | 1.6 | 63 | Чистовая обработка |
| N8 | 3.2 | 125 | Общая механическая обработка |
| N9 | 6.3 | 250 | черновая обработка |
| N10 | 12.5 | 500 | Грубое токарное и фрезерное обрабатывание, гидроабразивная резка |
| N11 | 25 | 1000 | Шероховатая поверхность |
| N12 | 50 | 2000 | Заготовки в литом состоянии, чёрная окалина |
В приведенной выше таблице,Ra 0,8 мкм (N6) и Ra 3,2 мкм (N8) Это два наиболее распространённых пороговых значения: первое является отправной точкой для "чистовой обработки", а второе — стандартным требованием для подавляющего большинства функциональных деталей. 1 мкм соответствует 39,37 микродюймов, поэтому когда на чертеже вы видите такие цифры в "микродюймах", как 32, 63, 125, они соответствуют 0,8, 1,6 и 3,2 мкм соответственно.
4. Диапазон значений шероховатости для распространенных методов обработки
Различные технологии "по своей природе" позволяют достичь разного предельного значения шероховатости поверхности, что является наиболее распространённым источником споров между проектировщиками и производителями. В таблице ниже приведены типичные диапазоны шероховатости поверхности для различных технологий:
| Обработка | Типичное значение Ra (мкм) | Максимальное значение Ra (мкм) | инструкции |
|---|---|---|---|
| Литье под давлением (в состоянии после литья) | 0.8 ~ 3.2 | 0.8 | Формование в металлической форме, плотная поверхность в состоянии после литья |
| песчаное литьё | 6.3 ~ 25 | 12.5 | На отливке остались следы песчинок |
| Точное литье (литье по выплавляемым моделям) | 1.6 ~ 6.3 | 0.8 | Формовка с высокой степенью точности, часто не требующая окончательной обработки |
| Горячая прокатка / ковка | 3.2 ~ 12.5 | 1.6 | Окисная корка и следы прокатки |
| Гидроабразивная резка | 3.2 ~ 12.5 | 1.6 | При медленной подаче мелкого песка поверхность получается более гладкой |
| просверленное отверстие | 3.2 ~ 6.3 | 1.6 | Сверло с острием + смазочно-охлаждающая жидкость — более гладкая поверхность |
| мельница | 0.8 ~ 6.3 | 0.4 | Точное фрезерование до N5 |
| Точная токарная обработка | 0.8 ~ 1.6 | 0.4 | - |
| закаленный | 0.4 | 0.1 | - |
| Шлифование / хонингование | 0.1 | 0.05 | зеркальное качество |
Практическое значение этой таблицы заключается в следующем: если вам нужна партия корпусов или кронштейнов,литьё под давлением Позволяет получать поверхности с шероховатостью Ra 0,8–3,2 мкм непосредственно после литья; многие поверхности не являются уплотнительнымиБольше не требуется повторная обработка на станке; а аналогичные по размерампесчаное литьёПолучаются только значения Ra в диапазоне 6,3–25 мкм, что практически неизбежно требует оставления припуска на обработку для последующей доработки. Именно поэтому при массовом производстве тонкостенных деталей обычно выбирают литьё под давлением — одна из основных причин, отличающих его от песчаного литья.
В уже используемых литых деталях на ключевых участках, таких как сопрягаемые поверхности, опорные поверхности и резьбовые отверстия, по-прежнему необходимо Обработка с ЧПУ для обеспечения точности и гладкости поверхности Ra не более 0,8 мкм — это является стандартной практикой применения комбинации "литье под давлением + точная обработка" в автомобильной и электронной промышленности. Качество поверхности полости самой формы напрямую определяет исходную величину шероховатости поверхности отливки, поэтому Производство пресс-форм Усилия, затраченные на полировку и шлифовку на данном этапе, в конечном итоге находят отражение на поверхности готового изделия.
5. Как измеряется шероховатость поверхности
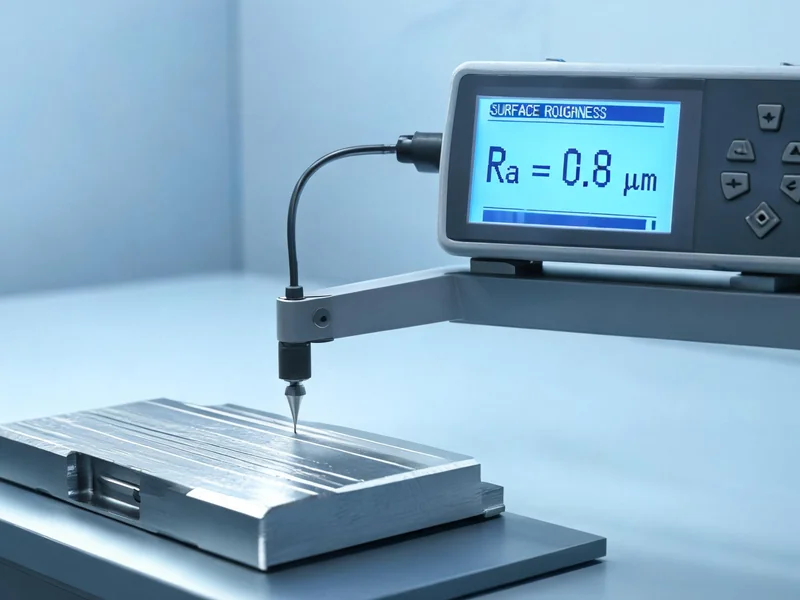
Наиболее часто используемый метод измерения шероховатости поверхностиКонтурный измеритель с щупом (измеритель шероховатости поверхности). Принцип его работы весьма нагляден: очень тонкий алмазный щуп медленно скользит по измеряемой поверхности, преобразуя перепады высоты пиков и впадин с помощью датчика в электрический сигнал, который затем Фильтр ГАУССАУстраняются макронеровности, после чего в пределах длины отбора пробы рассчитываются такие параметры, как Ra, Rz, Rq и др.
Два момента, которые легко упустить из виду при измерениях: во-первых,Длина выборкиВо-первых, необходимо правильно выбрать длину измерения: как правило, для шероховатых поверхностей используется большая длина измерения (например, 2,5 мм), а для гладких — меньшая (например, 0,25 мм); во-вторых, направление измерения должноПерпендикулярно текстуре обработки(следы от токарной обработки, следы от фрезерной обработки), в противном случае измеренные значения будут заметно занижены. В случае сложных внутренних полостей отливок, к которым невозможно непосредственно прикоснуться щупом, можно также провести визуальное сравнение с эталоном по шероховатости поверхности.
6. Как выбрать класс шероховатости в зависимости от назначения
Суть выбора класса шероховатости заключается в поиске баланса между "функциональными требованиями" и "затратами на обработку". С повышением класса шероховатости на один уровень N (при этом значение Ra уменьшается вдвое) трудозатраты и затраты на обработку, как правило, увеличиваются на 30%–60%. Вот несколько практических рекомендаций в зависимости от назначения:
- Несопряженные и негерметичные наружные поверхности: Ra 3,2–6,3 мкм (N8–N9) — этого достаточно; достаточно литьевого состояния и черновой обработки.
- Стандартные сопрягаемые поверхности, установочные поверхности: Ra 1,6–3,2 мкм (N7–N8), точная токарная или точная фрезерная обработка.
- Скользящее соединение, подшипниковое гнездо: Ra 0,4–0,8 мкм (N5–N6), требуется точная шлифовка.
- Герметичные поверхности/уплотнительные поверхности, отверстия цилиндра: Ra 0,2–0,4 мкм (N4–N5) с одновременным ограничением Rz для предотвращения утечек из-за отдельных глубоких царапин.
- Ключевые детали, подверженные усталостному износу; зеркальные поверхности: Ra ≤ 0,1 мкм (N3 и выше), хонингование или шлифование.
Советы специалистов:Причиной выхода из строя многих деталей является не недостаточная общая шероховатость поверхности, аЛокальные дефекты——Поры, воронкообразные углубления, образованные скоплением газа, или заусенцы и обломки. При изготовлении литых под давлением деталей, к которым предъявляются требования герметичности или износостойкости, помимо показателя Ra необходимо учитывать и плотность внутренней структуры. Информацию о причинах возникновения соответствующих дефектов и мерах по их устранению см. в Дефекты литья алюминия под давлением и их причины Статья.
7. Часто задаваемые вопросы
Вопрос 1: Что означает показатель шероховатости поверхности Ra?
Ra — среднее арифметическое отклонение контура, представляющее собой среднее арифметическое значение абсолютных значений расстояний отклонений точек контура поверхности от центральной линии на протяжении длины отбора проб; это наиболее часто используемый параметр шероховатости.
Вопрос 2: Как пересчитать Ra и Rz?
По опыту, Rz примерно в 4 раза превышает Ra, то есть Rz ≈ 4 × Ra; например, при Ra = 0,8 мкм Rz составляет примерно 3,2 мкм. Для точного пересчета необходимо учитывать конкретный метод обработки.
Вопрос 3: Какова обычно шероховатость поверхности деталей, изготовленных методом литья под давлением?
Поверхность литейных деталей, полученных методом литья под давлением, обычно имеет шероховатость Ra 0,8–3,2 мкм, что значительно превосходит показатели литья в песчаные формы (Ra 6,3–25 мкм); многие негерметичные поверхности можно использовать напрямую, без дополнительной обработки.
Вопрос 4: Каким прибором измеряют шероховатость поверхности?
Чаще всего используются контурные измерители с щупом: щуп скользит по поверхности, а после фильтрации вычисляются такие параметры, как Ra, Rz и др.; сложные внутренние полости можно оценивать визуально с помощью эталонных образцов.
Вопрос 5: В чём разница между Ra и RMS?
Ra — это среднее арифметическое абсолютных значений, а RMS (то есть Rq) — среднеквадратичное значение. Для типичных обработанных поверхностей RMS ≈ Ra × 1,11; показатель RMS более чувствителен к пиковым значениям.