Что такое прецизионная обработка форм для 3D-печати?
Автор:H.K.X Дата публикации:2026-09-18 Категория:общественная информация Просмотры:2403
Резюме:
"Эти четыре слова — "3D-печать форм" — легко заставляют думать, что после печати детали можно сразу запускать в производство. Однако реальная практика в отрасли свидетельствует об обратном: практически ни одна из вставных частей и сердечников, изготовленных методом аддитивного производства из металла, не поставляется напрямую без предварительной прецизионной обработки. Так называемая "точная обработка форм для 3D-печати", проще говоря, заключается в использовании таких субтрактивных методов, как фрезерование с ЧПУ, шлифование, электроэрозионная обработка (EDM) и полировка, для доведения напечатанных деталей от "заготовки" до "формы». В этой статье подробно разъясняются принципы этого процесса, почему он необходим, какие поверхности подлежат обработке и какие допуски должны соблюдаться.
Каталог статей[Скрыто]
- 1. Понятие: гибридное производство, разделение задач между аддитивными и субтрактивными технологиями
- 2. Почему формы для 3D-печати должны подвергаться прецизионной обработке
- 3. Ключевые поверхности, требующие прецизионной обработки
- 4. Основные показатели: допуски и шероховатость поверхности
- 5. Обзор распространенных методов последующей обработки
- 6. Выбор материала: H13 / 420 / медь
- 7. Почему формы с охлаждением по контуру в большей степени зависят от прецизионной обработки
- 8. Как выбрать поставщика услуг
- 9. Часто задаваемые вопросы
1. Понятие: гибридное производство, разделение задач между аддитивными и субтрактивными технологиями
Прецизионная обработка форм для 3D-печати; в профессиональной терминологии это называется Гибридное производство ——Объединение аддитивного производства (то есть 3D-печати металлом/селективного лазерного плавления, SLM) и субтрактивного производства (фрезерование и шлифование с ЧПУ) в рамках одного технологического процесса.
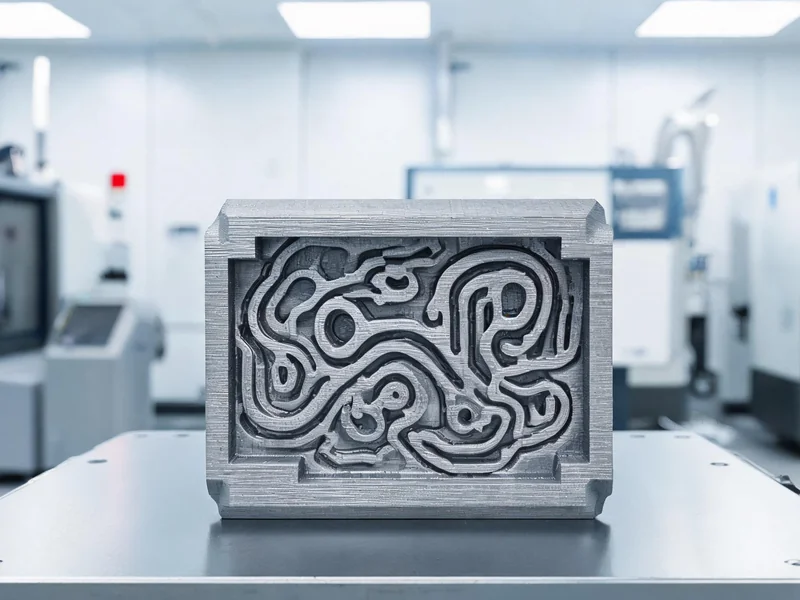
Разделение обязанностей между ними очень четкое: 3D-печать отвечает за "форму" , что позволяет добиться результатов, недостижимых при традиционном сверлении Охлаждающий канал, повторяющий форму детали , встроенные каналы, нестандартные полости, изготовление за один цикл; Прецизионная обработка отвечает за "точность" , при этом на таких поверхностях, как разделительная граница, установочные отверстия и уплотнительные канавки, от которых действительно зависит пригодность пресс-формы к использованию, соблюдаются требуемые чертежом допуски и степень гладкости. Одним словом: аддитивное производство даёт свободу, а субтрактивное — точность.
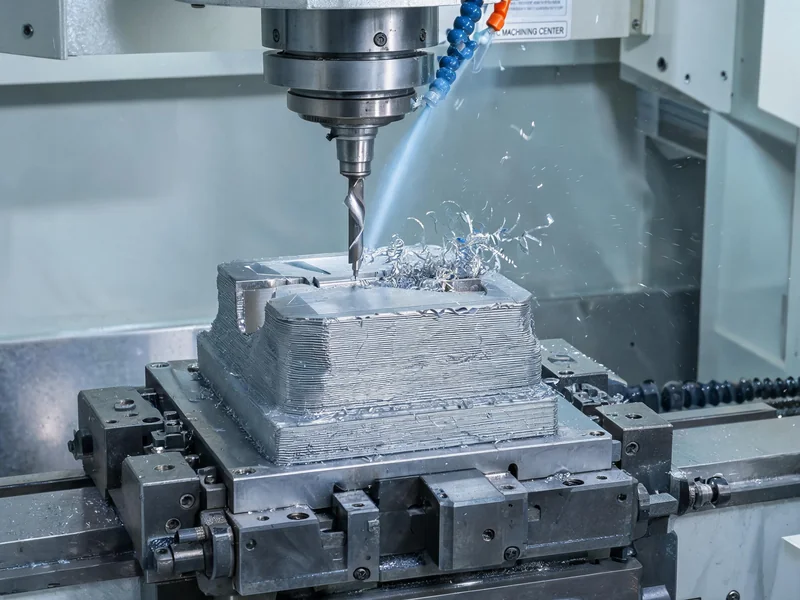
Наиболее распространённая технологическая схема заключается в следующем:"Печать — послепечатная обработка": Сначала печатается вставка, приближенная к окончательной форме с припуском, а затем на станке с ЧПУ ключевые поверхности подвергаются точной обработке с соблюдением допусков. Этот комплекс мер уже широко применяется в производстве форм для литья под давлением, литьё под давлением в производстве пресс-форм, форм для выдувного формования и других форм с высокой добавленной стоимостью.
2. Почему формы для 3D-печати должны подвергаться прецизионной обработке
Многие, кто впервые сталкивается с аддитивным производством, задают вопрос: разве 3D-печать не считается "чистым формованием"? Ответ таков: 3D-печать металлом — это "почти чистое формование", а не "чистое формование". Детали, полученные в результате печати, имеют три врождённых дефекта, из-за которых их нельзя напрямую использовать в качестве пресс-форм:
- Шероховатость слоёв:SLM-изделие формируется путем послойного наплавления металлического порошка, в результате чего на его поверхности естественным образом образуется ступенчатая текстура; шероховатость поверхности в литом состоянии обычно составляет Ra 12,5 мкм Примерно, что далеко не соответствует требуемому для полости значению Ra 0,8 мкм.
- Недостаточная точность позиционирования:Точность 3D-печати обычно составляет ±0,05–0,1 мм, тогда как для разделительной поверхности пресс-формы и отверстий для установочных штифтов часто требуется точность в пределах ±0,01 мм.
- Микропоры и остаточные напряжения:В процессе печати могут оставаться микропоры и внутренние напряжения, для устранения или предотвращения которых требуется применение метода горячей изостатической прессования (HIP), термообработки и последующей механической обработки.
Поэтому истинное преимущество "3D-печати форм" заключается не в отказе от механической обработки, а в том, что Создать преимущество за счет сложных систем охлаждения и облегчённых конструкций, недостижимых в традиционном производстве, а затем восполнить недостатки в точности с помощью прецизионной обработки . Только поняв это, можно считать, что вы по-настоящему освоили это ремесло.
3. Ключевые поверхности, требующие прецизионной обработки
Не каждая поверхность детали требует точной обработки. На самом деле, обработка с помощью ЧПУ или шлифования необходима только для тех поверхностей, "функциональность которых обеспечивается за счет контакта и зазора":
| Тип поверхности | Соответствует английским -ity, -ism, -ization | Типовые требования |
|---|---|---|
| Поверхность разъема / Поверхность смыкания | Факторы, определяющие точность смыкания форм и образование обломов | Высокая плоскостность, Ra ≤ 0,8 мкм |
| Ориентировочные отверстия / отверстия для направляющих штифтов | Центрирование верхней и нижней форм | ±0,005–0,01 мм |
| Формовочная поверхность полости / сердечника | Определяет внешний вид изделия и процесс извлечения из формы | Ra 0,2–0,8 мкм (полированная поверхность) |
| Уплотнительная канавка / уплотнительная поверхность | Герметичность систем охлаждения и смазки | Ra ≤ 0,8 мкм, требуется герметичность |
| Резьба / Крепежные отверстия | Совместимость со стандартными деталями | Стандартная точность резьбы |
| Опорная поверхность / Поверхность закрепления | Ориентиры для последующих операций | Плоскостность, параллельность |
Советы специалистов: Очень важно оставлять припуск на финишную обработку для деталей, напечатанных на 3D-принтере. Если припуск будет слишком большим, преимущества печати будут утрачены; если же слишком маленьким, поверхностные дефекты не удастся устранить. Обычно для ключевых поверхностей припуск составляет 0,3–0,5 мм, однако конкретные значения зависят от печатного оборудования и последующих этапов обработки.
4. Основные показатели: допуски и шероховатость поверхности
Насколько "может улучшиться" точность обработки, наглядно демонстрируют две цифры. В приведенной ниже таблице представлено сравнение разницы в возможностях аддитивного производства и прецизионной обработки:
| норма | 3D-печать из металла (в состоянии, готовом к печати) | После прецизионной обработки с ЧПУ |
|---|---|---|
| Точность позиционирования/размеров | ±0,05–0,1 мм | ±0,005–0,01 мм |
| Шероховатость поверхности Ra | ≈ 12,5 мкм | Точное фрезерование 1,6 мкм / шлифование 0,4 мкм / зеркальная поверхность 0,2 мкм |
| Сферы применения | Некритические поверхности заготовки | Разделочная поверхность, направляющая, уплотнение, формовочная поверхность |
Чтобы добиться значения Ra от 12,5 мкм до 0,2 мкм, обычно требуется пройти несколько этапов обработки: черновое фрезерование для снятия припуска → чистовое фрезерование до Ra 1,6 мкм → шлифование до Ra 0,4 мкм → полировка до зеркального блеска с Ra 0,2 мкм. С каждым снижением степени шероховатости трудозатраты заметно возрастают, поэтому Уделять внимание только тем поверхностям, которым действительно требуется высокая гладкость , является ключевой стратегией контроля затрат.
5. Обзор распространенных методов последующей обработки
Точная обработка форм для 3D-печати — это не отдельный технологический процесс, а целая "цепочка последующей обработки". К наиболее распространенным относятся:
- Фрезерование / токарная обработка с ЧПУ:Основные факторы, определяющие точность: обработка разделительной поверхности, отверстий, пазов, резьбы и торцевых поверхностей.
- Измельчение:Используется для обеспечения плоскостности, параллельности и точности поверхности с Ra не более 0,4 мкм.
- EDM (электроэрозионная обработка):Обработка глубоких узких канавок, острых углов и локальная доработка твёрдых материалов; особенно полезно после закалки печатных деталей.
- Шлифование / полировка:Добиться зеркальной поверхности с шероховатостью Ra 0,2 мкм для улучшения извлечения из формы и качества поверхности изделия.
- Пескоструйная обработка / дробеструйная обработка:Унифицировать текстуру поверхности некритических поверхностей и удалить нагар.
- HIP (горячее изотропное прессование):Закрытие внутренних микропор для повышения плотности и усталостных характеристик.
- Термическая обработка:H13 обычно подвергается закалке при 860 °C + двойному отпуску при 520 °C, в результате чего достигается твердость 48–56 HRC.
Надежный поставщик выстроит эти этапы в четкую технологическую схему с учетом функциональных требований к детали, а не просто "напечатает и потом как-нибудь прифрезерует".
6. Выбор материала: H13 / 420 / медь
При выборе материалов для вставок форм, изготавливаемых методом 3D-печати, в основном используется подход, характерный для традиционных форм из стальных сплавов, только в виде порошка:
| makings | Твёрдость (после термообработки) | Применимые сценарии |
|---|---|---|
| H13 — инструментальная сталь для работы в условиях высоких температур | 48–56 HRC | Отраслевые стандарты для форм для литья под давлением и литья пластмасс, устойчивость к термической усталости и термическому растрескиванию |
| Нержавеющая сталь 420 | Приблизительно 48–52 HRC | Коррозионно-стойкие пресс-формы для медицинской промышленности, пищевой промышленности и т. д. |
| C18150 — медный сплав | Низкий (приоритет теплопроводности) | Вставки с высокими требованиями к охлаждению, коэффициент теплопроводности которых превышает 300 Вт/м·К |
В условиях высоких температур, характерных для литья под давлением,H13 — лучший выбор——Благодаря конструкции из сплава 5% (хром + ванадий-молибден), который сохраняет вязкость и устойчивость к термическому растрескиванию даже при многократных циклах нагрева и охлаждения, он широко и долгое время используется в производстве крупных автомобильных литейных форм (блоки цилиндров двигателя, корпуса аккумуляторов). Что касается конструкции пресс-форм для литья под давлением и основных моментов проектирования системы охлаждения, можно ознакомиться с дополнительной информацией Проектирование форм для литья алюминия под давлением Статья.
7. Почему формы с охлаждением по контуру в большей степени зависят от прецизионной обработки
Конформное охлаждение (Conformal Cooling) является наиболее успешным применением 3D-печати в области изготовления пресс-форм: охлаждающий канал больше не представляет собой прямое отверстие, а представляет собой следовать контуру полости , расположенный на равном расстоянии от поверхности формования, что обеспечивает равномерный отвод тепла. Преимущества этого подхода весьма очевидны: цикл формования, как правило, сокращается на 20%–30%, а также снижаются коробление изделия и колебания его размеров.
Однако охлаждение по форме, напротив, усложнило процесс прецизионной обработки: Канал находится очень близко к полости формы — расстояние составляет всего несколько миллиметров. При обработке разделительной поверхности и уплотнительного паза, если глубина резания будет слишком большой, то Пробить водный путь , и вся вставка подлежит утилизации. Поэтому вставки с контурным охлаждением предъявляют более высокие требования к припуску, траектории резания и контролю: после обработки необходимо дополнительно обработать охлаждающие каналы Испытания под давлением и испытания на герметичность, чтобы обеспечить герметичность водяных каналов при длительном воздействии высокого давления. В условиях серийного производства вставки с контурным охлаждением обычно используются в сочетании с Производство алюминиевого литья Проводим отладку технологического процесса, проверяя эффективность охлаждения и стабильность качества продукции с учетом реального темпа производства.
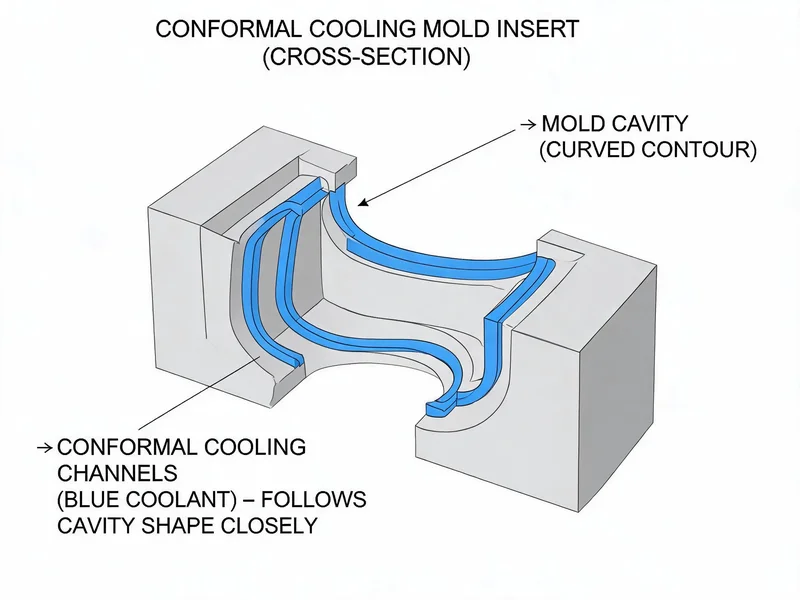
Основные риски: При проектировании вставок с контурным охлаждением необходимо "учитывать технологию обработки на этапе проектирования". Если каналы охлаждения, уплотнительные канавки, отверстия для выталкивателей и крепежные отверстия пересекаются, при обработке очень легко повредить отверстия. Рекомендуется на этапе проектирования провести оценку технологичности и заранее определить ориентиры для обработки и зоны обхода каналов охлаждения.
8. Как выбрать поставщика услуг
Существует много предприятий, способных печатать на металле, но лишь немногие из них могут одновременно обеспечить качественную послепечатную обработку. При выборе поставщика рекомендуется уделить особое внимание четырём аспектам:
- Используется ли интегрированный подход "аддитивное + субтрактивное" производство:Лучше всего выполнять печать и послепечатную обработку в одной компании, чтобы избежать перекладывания ответственности и постоянных согласований по поводу припусков.
- Имеете ли вы опыт работы в отрасли производства пресс-форм:Только команда, имеющая опыт изготовления форм для литья под давлением и форм для литья пластмасс, понимает логику обработки разделительной поверхности, уклона для извлечения изделия и каналов охлаждения.
- Есть ли полный отчет о проверке:Данные с прослеживаемостью по допускам, твердости и шероховатости поверхности, а также протоколы испытаний давления в водяных каналах и испытаний на герметичность.
- Возможности в области термообработки и HIP:Может обеспечить твердость в диапазоне 48–56 HRC и способен закрывать микропоры при печати.
9. Часто задаваемые вопросы
Вопрос 1: Что такое прецизионная обработка для изготовления форм для 3D-печати?
После 3D-печати деталей пресс-формы проводится дополнительная обработка с использованием ЧПУ, шлифования, электроэрозионной обработки и полировки, что позволяет обеспечить требуемую точность и гладкость поверхностей ключевых участков; по сути, это гибридное производство, сочетающее аддитивные и субтрактивные технологии.
Вопрос 2: Почему формы, напечатанные на 3D-принтере, все равно требуют обработки на станках с ЧПУ?
Напечатанные детали имеют естественную шероховатость (приблизительно Ra 12,5 мкм) и микропоры; их точность составляет всего ±0,05–0,1 мм, что не соответствует требованиям к посадке и герметичности пресс-форм, поэтому требуется вторичная обработка до точности ±0,005–0,01 мм и шероховатости не более Ra 0,8 мкм.
Вопрос 3: Какие материалы используются для изготовления вкладышей форм для 3D-печати?
В литье под давлением и литье под давлением пластмасс чаще всего используется сталь H13 (48–56 HRC), для коррозионно-стойких изделий — нержавеющая сталь 420, а для задач, требующих высокой теплопроводности, — медь C18150.
Вопрос 4: В чём заключаются особенности прецизионной обработки форм с контурным охлаждением?
Охлаждающие каналы расположены в непосредственной близости от полости, поэтому при обработке необходимо контролировать толщину стенок, чтобы не пробить каналы; после обработки необходимо провести испытания охлаждающих каналов на давление и герметичность.
Вопрос 5: Высока ли стоимость прецизионной обработки форм, изготовленных с помощью 3D-печати?
Первоначальные затраты выше, чем у традиционных охлаждаемых вставок, но за счет сокращения цикла (20%–30%) и уменьшения количества брака из-за деформации инвестиции быстро окупаются, а при крупносерийном производстве обеспечивается более выгодное соотношение цены и качества.