Полное руководство по критериям приемки форм для литья под давлением: 9 основных аспектов приемки — от материалов формы до проверки готовой продукции
Автор:H.K.X Дата публикации:2026-09-01 Категория:общественная информация Просмотры:2294
Резюме:
Формы для литья под давлением являются "первопричиной", определяющей точность размеров продукции, качество поверхности и эффективность производства. Один пропущенный контроль = брак всей партии. В данной статье на основе реальных приемочных листов завода подробно рассмотрены 9 основных категорий пунктов приемки форм, а также стандарты приемки готовой продукции, ориентировочные цены на формы и циклы технического обслуживания. Документ можно сразу распечатать для использования при приемке на производстве.
Каталог статей[Скрыто]
- 1. Почему приемка форм для литья под давлением определяет максимальный уровень качества продукции
- 2. Общие принципы приемки форм для литья под давлением
- 3. Приемка пресс-формы по внешнему виду: первый этап
- 4. Приемка материала и твердости пресс-формы: ключевой фактор, определяющий срок службы пресс-формы
- 5. Тип пресс-формы, количество гнезд и способ производства
- 7. Приемка литейной системы
- 8. Приемка системы охлаждения
- 9. Приемка системы ползунков
- 10. Приемка формованных изделий: окончательная проверка при приеме пресс-форм
- 11. Правила термообработки и ухода за пресс-формами
- 12. Ориентировочные цены на пресс-формы для литья под давлением
- 13. Сводная таблица критериев приемки форм для литья под давлением
- 14. Часто задаваемые вопросы и предупреждения о рисках
- 15. Часто задаваемые вопросы: типичные вопросы по приемочке форм для литья под давлением
1. Почему приемка форм для литья под давлением определяет максимальный уровень качества продукции
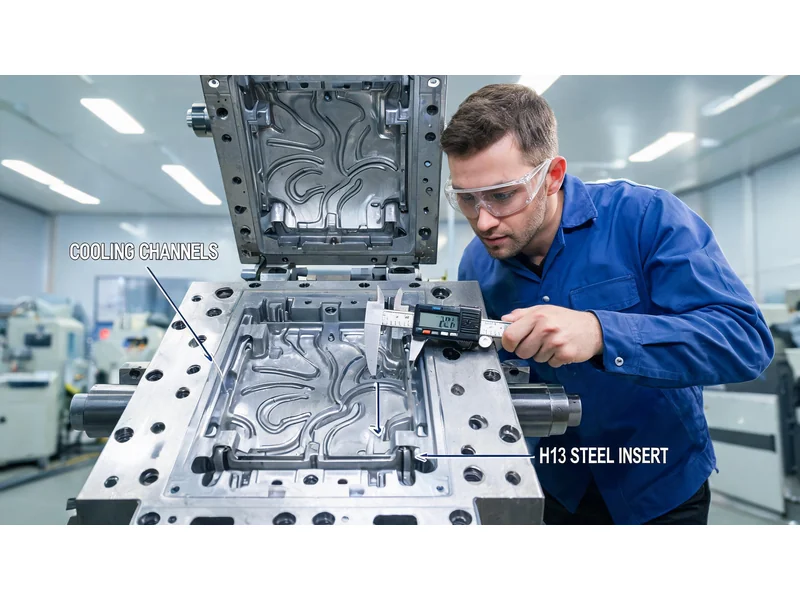
Материал, твердость, система охлаждения и конструкция выталкивающей системы литейной формы напрямую определяют, сможет ли изделие соответствовать требованиям к размерным допускам, качеству поверхности и герметичности. Приемка пресс-форм — это не формальность: отклонение расстояния между каналами охлаждения всего на 10 мм может привести к трещинам от термической усталости, а уменьшение диаметра выталкивателя всего на 1 мм может вызвать его поломку и заклинивание в процессе производства.
Настоящие стандарты приемочной проверки основаны на реальных процедурах приемочной проверки, применяемых на литейных заводах, и охватывают полный цикл приемочной проверки — от самой формы (9 основных категорий контрольных пунктов) до готовой продукции (конструкция, внешний вид, прочее). Каждый стандарт содержит количественные показатели, которые можно напрямую использовать для отметки о прохождении проверки на месте.
Основная концепция:Приемка пресс-форм = первый барьер на пути к поставке продукции без дефектов. Чем четче критерии приемки, тем меньше переделок и претензий.
2. Общие принципы приемки форм для литья под давлением
Приемка форм для литья под давлением делится на два основных этапа:
- Первый этап: приёмка самой пресс-формы(9 основных категорий) — Внешний вид → Материал/твердость → Тип/количество гнезд → Способ производства → Система выталкивания → Система литья → Система охлаждения → Система ползунов
- Второй этап: Приемка готовой продукции(3 основные категории) — Конструкция изделия → Внешний вид изделия → Прочие требования
После успешного приемочного испытания необходимо соблюдать правила термообработки и технического обслуживания, чтобы обеспечить стабильную работу пресс-формы на протяжении всего срока службы. Если вам нужна дополнительная информация Полный цикл изготовления форм для литья под давлением , см. тематические статьи на сайте.
3. Приемка пресс-формы по внешнему виду: первый этап
3.1 Размеры и вес
| Пункты проверки | Критерии приемки и контроля |
|---|---|
| Размеры пресс-формы | Соответствует техническим характеристикам литьевой машины и требованиям производственной безопасности, а также проектной документации |
| Вес пресс-формы | Соответствующие требуемым техническим характеристикам литейной машины (слишком большая — недостаточное усилие смыкания, слишком малая — неэффективное использование производственных мощностей) |
3.2 Маркировка пресс-форм
- На верхней поверхности каждой опалубки нанеситеНомер модели
- На пластине A/B необходимо пробить отверстияДиэтиламмоний хлорид
- Несоответствие требованиям маркировки → затруднения при последующем отслеживании
3.3 Поверхность пресс-формы
На поверхности пресс-формы не должно быть серьезных повреждений от ударов, вмятин, деформаций и следов ржавчины. Дефекты поверхности непосредственно влияют на внешний вид изделия и плавность извлечения из формы.
4. Приемка материала и твердости пресс-формы: ключевой фактор, определяющий срок службы пресс-формы
4.1 Материал сердечника формы
| спортивное мероприятие | Требования стандарта | инструкции |
|---|---|---|
| Материал сердечника | Сталь для производства теплостойких изделий класса H13 (2344 / 8407 / SKD61) | Не допускается проведение повторной сварки |
| документация | Необходимо предоставить подтверждающие документы + сертификат о термообработке | Ни один из них не является лишним |
Важное предупреждение:Зоны сварки являются местами повышенной склонности к образованию трещин от термической усталости. При приемке необходимо провести визуальный осмотр и, при необходимости, неразрушающий контроль, чтобы исключить сокрытие дефектов в местах сварки.
4.2 Требования к твердости
| участок | Диапазон твердости | инструкции |
|---|---|---|
| Морен | HRC 46–52 | Необходимо предоставить сертификаты на материалы и термообработку |
| ползунок | HRC 46–52 | В местах с клеевым слоем следует использовать сталь для горячей обработки, а в местах без клеевого слоя — азотированную сталь P20 или 45# |
| заготовка | Стандарты LKM / Другие стандарты | Должно обеспечиваться бесперебойное функционирование при высоких температурах |
4.3 Критерии ресурса пресс-формы
| Тип сплава | Срок службы формы |
|---|---|
| алюминий | 100 000–200 000 циклов |
| цинковый сплав | 300 000 циклов |
Несоответствие срока службы пресс-формы установленным нормам = проблемы с материалом или термической обработкой. Для ознакомления со сравнением срока службы и характеристик пресс-форм при различных технологиях литья см. Руководство по выбору методов литья.
5. Тип пресс-формы, количество гнезд и способ производства
5.1 Типы пресс-форм
| Тип | Критерии приемки и контроля |
|---|---|
| Центральная насадка | Соответствие требованиям к качеству продукции + соответствие параметрам литейной машины |
| Эксцентричность сопла | Должны соответствовать требуемым техническим характеристикам литьевой машины |
5.2 Выбор количества гнезд формы
| Количество гнезд | Критерии выбора |
|---|---|
| 1 точка | Требования заказчика / Сложная конструкция изделия |
| 2 точки | Баланс между производством и спросом |
| 4 точки | Продукция, выпускаемая большими партиями и имеющая простую конструкцию |
| Прочее | Индивидуальные решения для особых потребностей |
5.3 Способы производства
| образ (жизни) | Требования |
|---|---|
| Автоматический | Изделие должно автоматически отделяться от формы, не прилипать к ней и удобно захватываться манипулятором |
| Полуавтоматический | Может автоматически осуществлять производство |
| Вручную | Используется при отсутствии условий для автоматизированного производства |
6.1 Требования к штифтам
| Пункты проверки | Критерии приемки и контроля |
|---|---|
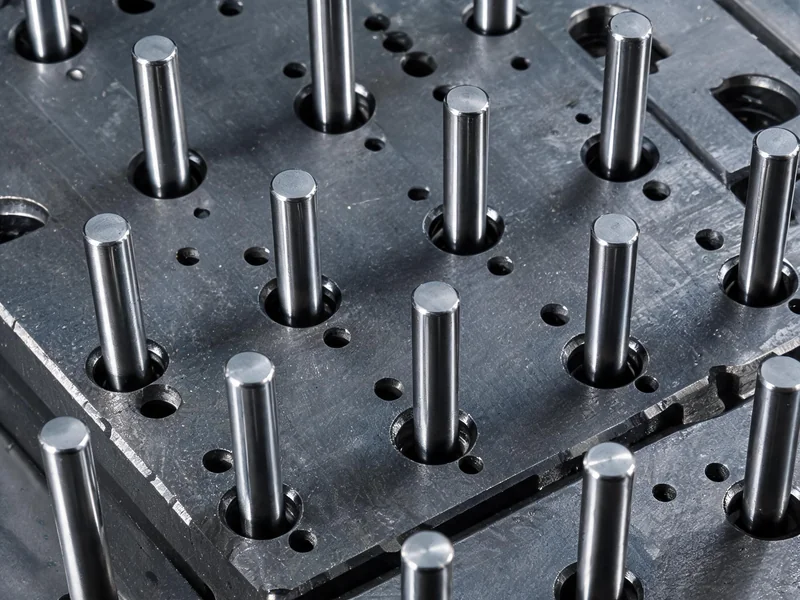
| материал (из которого что-л. сделано) | Полностью закаленные штифты из стали для работы в условиях высоких температур |
| Наименьший диаметр | не менее Φ4 мм |
| Требования к нагрузкам | Равновесие сил выталкивания, плавный ход |
| Маршрут «На вершину» | Выступ продукта над верхней точкой матрицы должен составлять не менее 6 мм |
| Выход из Ситун | Не выполнять выталкивание из верхней части системы |
6.2 Возврат выталкивающей системы в исходное положение
- Стандартный способ:Возврат устройства в исходное положение
- В небольших/простых пресс-формах можно использовать пружины, но при условии соблюдения срока службы пресс-формы
6.3 Зазор между штифтами
| Диаметр наводящего штифта | Сопрягательный зазор |
|---|---|
| > Φ10 мм | 0,04 мм |
| ≤ Φ8 мм | 0,02 мм |
7. Приемка литейной системы
| Пункты проверки | Критерии приемки и контроля |
|---|---|
| Боковой ввод сырья | Расположение литникового канала обеспечивает удобство наполнения и отсечки |
| Дно канала и поворот | Необходимо выполнить скругление углов + полировку, острые углы недопустимы |
| Длина литникового канала и шлакового ковша | Не менее 2 мм, глубина — по обстоятельствам |
| Размеры впускного кольца | Соответствует техническим характеристикам поршня литьевой машины; в случае несовпадения параметров пробной и серийной машин необходимо изготовить отдельную втулку литникового канала для пробного литья. |
| Эксцентричность сопла | Должно соответствовать техническим характеристикам литьевой машины |
| Площадь поперечного сечения литникового отверстия | Подходящие размеры, влияющие на скорость заполнения формы и образование пустот |
| распределительный конус | Требуется отдельное охлаждение |
8. Приемка системы охлаждения
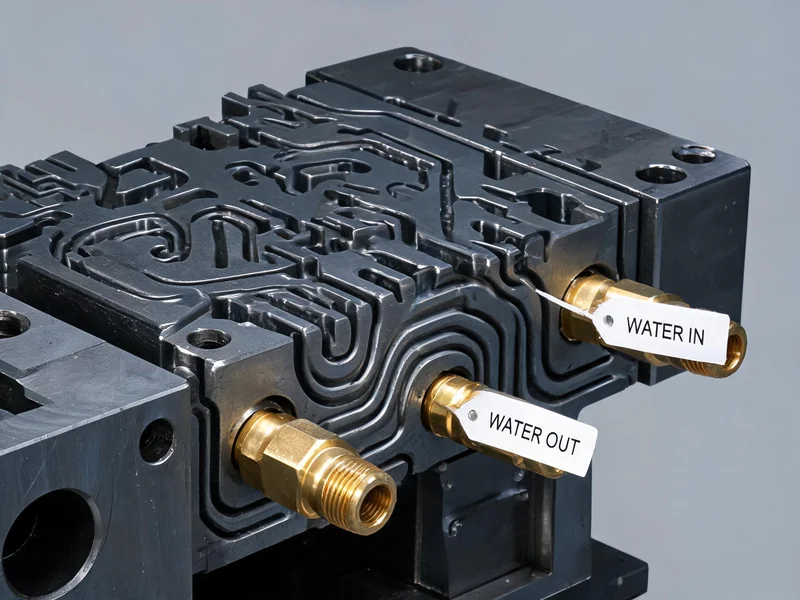
| Пункты проверки | Критерии приемки и контроля |
|---|---|
| Требования к охлаждению | Водяные каналы обеспечивают достаточное охлаждение изделия; впускная втулка и распределительный конус должны охлаждаться отдельно |
| Расстояние между водопроводами | Расстояние между каналами составляет примерно 40 мм |
| Расстояние до рабочей камеры | не менее 20 мм |
| Расстояние до винта с штифтом | 10 мм |
| Способы подключения | Водяной патрубок подсоединяется непосредственно к сердечнику,Нет уплотнительного кольца |
| Проходимость водных путей | Каналы охлаждения должны быть свободны от засорений, утечек не должно быть |
| Маркировка импорта и экспорта | Места ввоза и вывоза должны быть четко обозначены |
| Форма зубьев | Если не указано иное, следует изготовить зуб PT |
Ключевые показатели:Расстояние между каналами охлаждения — 40 мм, расстояние до полости формы — ≥20 мм, расстояние до винта выталкивателя — 10 мм — эти три значения являются "жесткими ограничениями" при приеме системы охлаждения.
9. Приемка системы ползунков
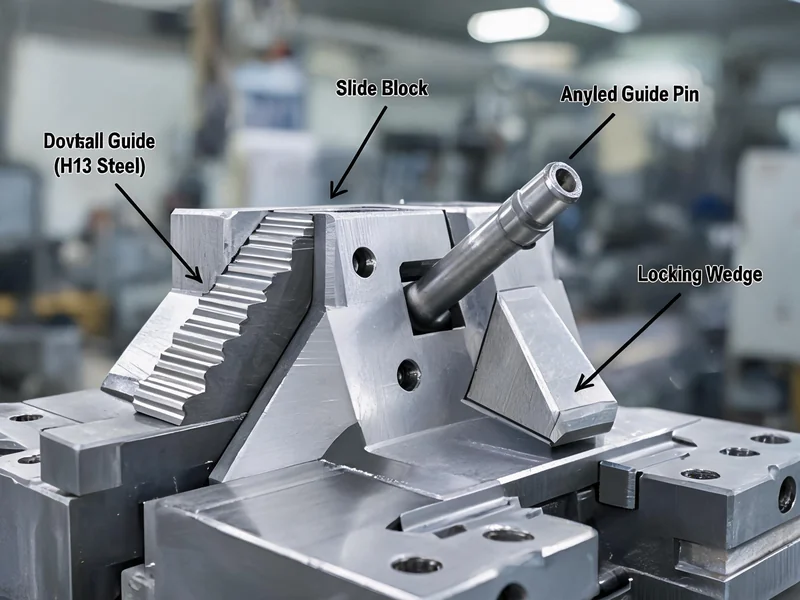
9.1 Эффект движения по позициям
| Пункты проверки | Критерии приемки и контроля |
|---|---|
| Плавність скольжения | Плавный ход |
| Ход > 40 мм | Для управления движением необходимо использовать гидравлический цилиндр и микровыключатель |
| Диаметр наклонной направляющей | не менее Φ20 мм |
| Внутренний ползун | По возможности не подвергать внутренний ползун механической обработке |
| Длина сопрягаемого отрезка | Участок сопряжения ходовой части и прижимной пластины должен составлять не менее 2/3 длины ходовой части |
9.2 Стальной материал для ползунов
| Условия | Требования к стальному сырью |
|---|---|
| Имеется место для клея | Сталь для термической обработки |
| Место без клея | Азотирование стали P20 или 45# |
9.3 Лоток для материала и отверстия
- Под рабочим местом необходимо оборудовать лоток для материалов
- Мелкие отверстия не вынимаются из формы отдельно — они перемещаются вместе с поверхностью, а механическая обработка отверстий производится впоследствии
- На пресс-форме должны быть предусмотрены установочные отверстия
10. Приемка формованных изделий: окончательная проверка при приеме пресс-форм
10.1 Структура продукта
| Пункты приемочной проверки | норма |
|---|---|
| Размеры (FAI/CPK) | После полировки: FAI пройден, CPK > 1,67 |
| Конструкция для последующей обработки | О структурах последующей обработки, которые не выполняются на пресс-форме, необходимо знать до начала разборки пресс-формы |
| Углы изделия | Не допускаются острые углы; радиус выпуклости R1, радиус вогнутости R2 |
10.2 Внешний вид изделия
| Тип дефекта | Критерии приемки и контроля |
|---|---|
| Холодные узоры или волны | соответствует критериям приемки заказчика или после полировки не имеет |
| Кусочки с заусенцами по краям | Удобен для шлифования |
| Трещина | Не допускается |
| Поры или усадочные отверстия | Не допускается |
| шелушение | Не допускается; после полировки отсутствует и соответствует требованиям к прочности |
| нагар | Это недопустимо, на вырубных формах необходимо регулярно удалять нагар. |
| прилипать к форме | Не допускается |
| Нехватка материалов | Не допускается |
10.3 Прочие требования к продукции
| спортивное мероприятие | Требования |
|---|---|
| Извлечение изделия из узкого продольного отверстия | Если на пресс-форме с удлиненными отверстиями диаметром < Φ2,5 мм не предусмотрена обработка, а планируется последующая механическая обработка, необходимо сначала получить подтверждение от SQCC + выполнить обработку установочных отверстий на пресс-форме |
| разделительная поверхность | По возможности избегайте вмятин; не выполняйте фаски по краям рамок/отверстий; зазор между пластинами A и B должен составлять 0,1 мм. |
| Контейнер для отходов вытяжки | Должно быть достаточное количество контейнеров для шлака; на конце канала также должен быть контейнер для шлака; при отводе газов следует избегать прямого прохождения по каналу, чтобы не травмировать людей. |
Что касается проверки готовой продукции, рекомендуется руководствоваться Процедуры контроля и критерии приемки в производстве алюминиевых отливок , чтобы обеспечить объективность и достоверность результатов приемочных испытаний.
11. Правила термообработки и ухода за пресс-формами
11.1 Отпуск и термическая обработка
| порядок работы | Требования |
|---|---|
| отпуск для снятия напряжений | После черновой обработки пресс-формы и перед чистой обработкой необходимо провести |
| Закалка и отпуск | Необходимо строго контролировать процесс термообработки и проводить 3. Обработка отпуском |
11.2 Периодичность технического обслуживания пресс-форм
| Пункты технического обслуживания | Объем технического обслуживания |
|---|---|
| После запуска серийного производства 6000 новых форм | Первая обработка для снятия напряжений |
| Каждые 10 000 форм серийного производства | Отпуск для снятия напряжений |
| Примерно каждые полгода производства | Один раз демонтаж и очистка пресс-формы |
| Периодически | Очистка от нагара |
12. Ориентировочные цены на пресс-формы для литья под давлением
На стоимость форм для литья под давлением влияют различные факторы, такие как тип сплава, степень сложности, количество гнезд, марка стали, количество ползунов и т. д. Приведенные ниже ориентировочные цены основаны на данных китайского рынка за 2025–2026 годы и предназначены для оценки бюджета закупок.
12.1 Классификация по типу сплава и степени сложности
| Тип пресс-формы | Степень сложности | Ценовой диапазон (долл. США) | Ценовой диапазон (юани) | Продолжительность жизни (модули) |
|---|---|---|---|---|
| Формы для литья под давлением из цинкового сплава | Простая однокамерная | $3,000~15,000 | 22 000–108 000 юаней | 500 000–1 500 000 |
| Формы для литья под давлением из цинкового сплава | Средний/многокамерный | $3,000~15,000+ | 22 000–108 000 юаней+ | 500 000–1 500 000 |
| Формы для литья под давлением из алюминиевого сплава | Простая однокамерная | $5,000~20,000 | 36 000–144 000 юаней | 20–30 тысяч |
| Формы для литья под давлением из алюминиевого сплава | Средняя сложность | $25,000~40,000 | 18–288 000 юаней | 50 000–80 000 |
| Формы для литья под давлением из алюминиевого сплава | Сложная многокамерная конструкция | $50,000~80,000+ | 36–576 000 юаней+ | 100 000+ |
| Автомобильные детали из алюминиевого сплава (однокамерные) | Средняя сложность | $25,000~60,000 | 18–432 000 юаней | 80 000–150 000 |
| Автомобильные детали из алюминиевого сплава (4–8 камер) | Сложная многокамерная конструкция | $80,000~200,000 | 57,6–1,44 млн юаней | 80 000–150 000 |
12.2 Коэффициент цены в зависимости от количества гнезд
| Количество гнезд | Ценовой коэффициент | инструкции |
|---|---|---|
| 1 точка | 1x | эталон |
| 2 точки | 1,4–1,6x | Компоненты общих частей, не в 2 раза |
| 4 точки | 2,5–3x | Поскольку используются общие компоненты, не в 4 раза |
| 8 точек | выше | Подвижные заслонки + охлаждение + равномерное распределение потока увеличивают затраты |
12.3 Пропорциональное распределение затрат на изготовление пресс-форм
| Статьи расходов | Доля в общей стоимости пресс-формы | инструкции |
|---|---|---|
| Расходы на проектирование пресс-форм | 2%~3% | Большие — около 2%, малые — около 2,5–3% |
| Расходы на обработку | ≤20% | ЧПУ, электроэрозионная обработка, термообработка, полировка и т. д. |
| Стоимость обследования | 1%~2% | Контроль критических размеров, выступов и сердечников |
| Расходы на испытание пресс-формы (≤800 т) | 1%~1.5% | Прессы с усилием до 800 т |
| Расходы на испытание пресс-формы (>800 т) | 2% | Прессы с усилием 800T и более |
| Расходы на послепродажное обслуживание (≤800 т) | 1%~1.5% | Отладка, оптимизация производительности, гарантийное обслуживание |
| Расходы на послепродажное обслуживание (>800 т) | 2% | Крупногабаритные пресс-формы |
| транспортные расходы | 0.5%~1.5% | В зависимости от географического положения клиента |
| Налоги и сборы | около 91 TP3T | После вычета расходов на материалы расходы берет на себя компания |
12.4 Дополнительные факторы, влияющие на цену
| фактор | Влияние цен |
|---|---|
| Марка стали: ESR H13 по сравнению с обычной H13 | ESR H13 стоит на 20%–40% дороже за килограмм |
| Подвижная заслонка/наклонная крышка | Увеличение стоимости пресс-формы на 15%–25% + 1–2 недели на испытания пресс-формы |
| Зеркальная полировка | Увеличение затрат на дополнительную обработку поверхности и полировку |
| Текстура/травление | Дополнительная плата за обработку текстур |
| Высокая точность с узкими допусками | Увеличение затрат на обработку и контроль качества |
Быстрый расчет цены:Пресс-формы для литья под давлением алюминиевого сплава (средней сложности, одногнездные) — примерно 180 000–288 000 юаней; пресс-формы для автомобильных деталей с 4 гнездами — примерно 576 000–1 440 000 юаней. Срок службы пресс-формы составляет 80 000–150 000 циклов, а амортизационные затраты — примерно 0,36–3,6 юаня за деталь.
Чтобы узнать о стратегии поиска оптимального соотношения между минимальным объемом заказа алюминиевых отливок и затратами на изготовление пресс-форм, см. Часто задаваемые вопросы о заводах по литью под давлением и сроки поставки . Что касается затрат на изготовление пресс-форм на этапе изготовления образцов, рекомендуется руководствоваться Подробный анализ проектирования форм для литья алюминия под давлением .
13. Сводная таблица критериев приемки форм для литья под давлением
В приведенной ниже сводной таблице собраны все пункты приемки для 9 основных категорий пресс-форм, а также пункты приемки готовой продукции; её можно сразу распечатать для проведения приемки на месте.
| Номер | Основные категории приемочных испытаний | Пункты проверки | Критерии приемки и контроля | соответствующий требованиям |
|---|---|---|---|---|
| 一 | Внешний вид пресс-формы | Размеры | Соответствие техническим характеристикам литьевой машины и конструкционным чертежам | ☐ |
| гири | Соответствующие требуемым техническим характеристикам литейной машины | ☐ | ||
| Маркировка пресс-форм | На каждой формовой панели указывается номер формы, а на панелях A/B — также название изделия | ☐ | ||
| 二 | Материал и твердость пресс-форм | Материал сердечника | Сталь класса H13 для работы в условиях высоких температур (2344/8407/SKD61), без сварки | ☐ |
| Твёрдость ядра формы | HRC 46–52, имеется сертификат термообработки | ☐ | ||
| Твёрдость ползуна | HRC 46–52 | ☐ | ||
| заготовка | Стандарт LKM или другие стандарты, бесперебойная работа при высоких температурах | ☐ | ||
| Срок службы формы | Алюминий: 100–200 тыс. форм / Цинк: 300 тыс. форм | ☐ | ||
| 三 | Тип пресс-формы | Центральная насадка | Соответствие требованиям к качеству + параметры литейной машины | ☐ |
| Эксцентричность сопла | Соответствует техническим характеристикам литьевой машины | ☐ | ||
| 四 | гнездо формы | 1 точка | В соответствии с требованиями заказчика | ☐ |
| 2 точки | Объем производства соответствует производственным потребностям | ☐ | ||
| 4 точки | Сложность конструкции изделия позволяет | ☐ | ||
| Прочее | Особые потребности | ☐ | ||
| 五 | Способ производства | Автоматический | Автоматическая разгрузка, не прилипает к форме, удобство использования манипулятора | ☐ |
| Полуавтоматический | Способность к автоматизированному производству | ☐ | ||
| Вручную | Используется при отсутствии автоматических условий | ☐ | ||
| 六 | Система эжекторов | наконечник | Сталь для горячей обработки, полностью закаленная, диаметр ≥ 4 мм, выталкивание ≥ 6 мм | ☐ |
| Возврат в исходное положение | Возврат устройства в исходное положение (пружина — только для небольших моделей) | ☐ | ||
| зазор | >Φ10: 0,04 мм / ≤Φ8: 0,02 мм | ☐ | ||
| 七 | Система разлива | Боковой ввод сырья | Удобство при наполнении и удалении | ☐ |
| проходной канал | Скругленные углы + полировка, без острых углов | ☐ | ||
| Литниковая горловина/шахта для шлака | Длина ≥ 2 мм | ☐ | ||
| Впускная втулка | Соответствует техническим характеристикам поршня литьевой машины | ☐ | ||
| Площадь поперечного сечения литникового отверстия | Подходящий размер | ☐ | ||
| 八 | система охлаждения | Требования к охлаждению | Достаточное количество каналов; отдельное охлаждение литниковой втулки/распределительного конуса | ☐ |
| Расстояние между водопроводами | Расстояние между ними составляет примерно 40 мм, расстояние до полости — ≥20 мм | ☐ | ||
| Способы подключения | Насадка для воды подключается непосредственно к втулке, без уплотнительного кольца | ☐ | ||
| Проходимость | Водопровод проходный, без протечек; вход и выход помечены | ☐ | ||
| 九 | Система ползунков | Движения в положении | Плавный ход, для значений >40 мм используется гидравлический цилиндр | ☐ |
| Наклонная направляющая | ≥Φ20 мм | ☐ | ||
| Совмещающийся отрезок | ≥ 2/3 длины строки | ☐ | ||
| стальной материал | Сталь для горяшей обработки с клеевыми участками / азотированная сталь P20 без клеевых участков | ☐ | ||
| 十 | Структура продукта | Размеры | Пройден тест FAI и CPK > 1,67 | ☐ |
| Конструкция для последующей обработки | Об этом станет известно до начала изготовления пресс-формы | ☐ | ||
| углы | Выпуклость R1, вогнутость R2, отсутствие острых углов | ☐ | ||
| 11-е | Внешний вид изделия | Холодная текстура/волнистая текстура | соответствующие критериям приемки или не имеющие дефектов после полировки | ☐ |
| необработанный кусок | Легко шлифовать | ☐ | ||
| Трещина | Не допускается | ☐ | ||
| Поры/усадочные поры | Не допускается | ☐ | ||
| шелушение | Не допускается | ☐ | ||
| нагар | Не допускается | ☐ | ||
| прилипать к форме | Не допускается | ☐ | ||
| Нехватка материалов | Не допускается | ☐ | ||
| Двенадцать | остальное | разделительная поверхность | Без вмятин, зазор между панелями A и B составляет 0,1 мм | ☐ |
| Контейнер для отходов вытяжки | Достаточно много, на конце есть мешок с отходами | ☐ | ||
| Узкие отверстия | <Ф2,5 мм — последующая обработка, требуются установочные отверстия | ☐ | ||
| Тринадцать | Термическая обработка и уход | отпуск | После черновой обработки — снятие остаточных напряжений, 3-кратная закалка с отпуском | ☐ |
| Периодичность технического обслуживания | Первое техническое обслуживание после 6000 циклов / отжиг после 10 000 циклов / очистка раз в полгода | ☐ |
Вам нужны услуги по проектированию и изготовлению форм для литья под давлением?
Компания «Нинбо Хэсинь Мосу» — 16 лет опыта в литье алюминиевых сплавов, предлагающая комплексные решения в области литья под давлением, от проектирования и изготовления пресс-форм до приемки готовой продукции
Обратиться за консультацией прямо сейчас →14. Часто задаваемые вопросы и предупреждения о рисках
Риск 1: Использование некачественных материалов вместо надлежащих
Использование P20 вместо H13 → двойная проверка: испытание на твердость + сертификат на материал. Показатели термической усталостной прочности P20 значительно уступают показателям H13, в результате чего ресурс формы может сократиться более чем на 50%.
Риск 2: Несоответствие требованиям к охлаждению
Слишком большое расстояние между каналами или слишком близкое расположение к рабочей полости → трещины от термической усталости. При приеме продукции обязательно следует соблюдать два обязательных требования: расстояние 40 мм и расстояние 20 мм до рабочей полости.
Риск 3: Недостаточная длина участка сопряжения ползуна
Совпадение положения направляющей и прижимной пластины < 2/3 → ослабление ползуна, появление обломов. Это напрямую влияет на размеры и внешний вид изделия.
Риск 4: слишком тонкий шило
Диаметр < Φ4 мм → склонность к поломкам и заклиниванию. Перебои в производстве + высокие затраты на ремонт.
Риск 5: Сокрытие следов сварки
Высокий риск возникновения трещин от термической усталости в зонах наплавки → визуальный осмотр + неразрушающий контроль. Места наплавки являются основной причиной преждевременного выхода пресс-форм из строя.
Что касается полного процесса выбора и закупки алюминиевых литых деталей для автомобилей, см. Услуги по литью под давлением и выбор алюминиевых отливок . Если вы хотите узнать, в каких случаях применяется технология литья под низким давлением, прочитайте Области применения и типичные примеры использования литья под низким давлением .
15. Часто задаваемые вопросы: типичные вопросы по приемочке форм для литья под давлением
Вопрос 1: Каковы требования к твердости матрицы пресс-формы для литья под давлением?
Требования к твердости матрицы пресс-формы для литья под давлением составляют HRC 46–52, необходимо использовать сталь класса H13 для работы в условиях высоких температур (например, 2344, 8407, SKD61) и предоставить сертификаты на материал и термообработку.
Вопрос 2: Какую сталь используют для литейных форм? Можно ли использовать сталь P20?
В соответствии со стандартом «Морен» требуется использовать Сталь класса H13 для выращивания теплолюбивых культур(2344/8407/SKD61). Если на ползуне имеются зоны контакта с резиной, необходимо использовать сталь для горячей обработки; если таких зон нет, можно использовать сталь P20 или 45#, подвергнутую азотированию. Сталь P20 не рекомендуется использовать для изготовления матриц.
Вопрос 3: Каков, как правило, срок службы пресс-формы для литья под давлением — сколько десятков тысяч циклов?
Срок службы пресс-форм для литья под давлением алюминиевых сплавов составляет 100 000–200 000 циклов, срок службы пресс-форм для литья под давлением из цинкового сплава может достигать 300 000 циклов. Срок службы пресс-формы тесно связан с материалом, термической обработкой и периодичностью технического обслуживания.
Вопрос 4: Каковы критерии приемки изделий, изготовленных методом литья под давлением, с точки зрения наличия пор?
Изделия, изготовленные методом литья под давлениемНе допускаются поры или усадочные отверстия, при этом не допускаются трещины, отслоения, нагар, прилипание к форме и недостаток материала. Холодные полосы или волнистость должны соответствовать критериям приемки заказчика или исчезать после полировки.
Вопрос 5: Какова периодичность технического обслуживания форм для литья под давлением?
Серийное производство новых моделей 6000 после формовкиНеобходимо провести первую отпуску для снятия напряжений, а в дальнейшемкаждые 10 000 формНеобходимо провести однократную отпускную обработку для снятия напряжений,раз в полгодаСлева и справа пресс-формы необходимо демонтировать и очистить один раз, а также регулярно проводить обработку для удаления нагара.
Вопрос 6: Какие подтверждающие документы необходимы для приемки пресс-форм для литья под давлением?
Требования к приемочной проверке форм для литья под давлением:документация(Отчет о составе стали класса H13 для выращивания теплолюбивых культур),Сертификат термической обработки(Отчет о твердости HRC 46–52),Чертежи конструкции пресс-форм, иТаблица результатов проверки размерови т. д.