Литье под давлением и литье в пресс-форме: основные различия
Автор:H.K.X Дата публикации:2026-09-24 Категория:общественная информация Просмотры:2261
Резюме:
Литье под давлением и литье пластмасс — на первый взгляд оба процессы заключаются в "заливании расплавленного материала в форму с последующим охлаждением и формованием", но в одном случае используется металл температурой 700 °C, а в другом — пластмасса температурой 200–300 °C. Именно это различие в материалах, подобно домино, приводит к кардинальным различиям в формах, давлении, точности, стоимости и области применения. В этой статье основные различия между этими двумя методами разбиты на количественно измеримые параметры, что поможет вам с первого взгляда определить, какой метод лучше подходит для вашей детали.
Каталог статей[Скрыто]
- 1. Суть в одном предложении: качество материала решает всё
- 2. Общая таблица сравнения основных параметров
- 3. Подробное объяснение пяти основных отличий
- 4. Затраты и объём производства: точка безубыточности
- 5. Как сделать выбор: метод принятия решений в четыре этапа
- 6. Распространённые заблуждения
- 7. Часто задаваемые вопросы
1. Суть в одном предложении: качество материала решает всё
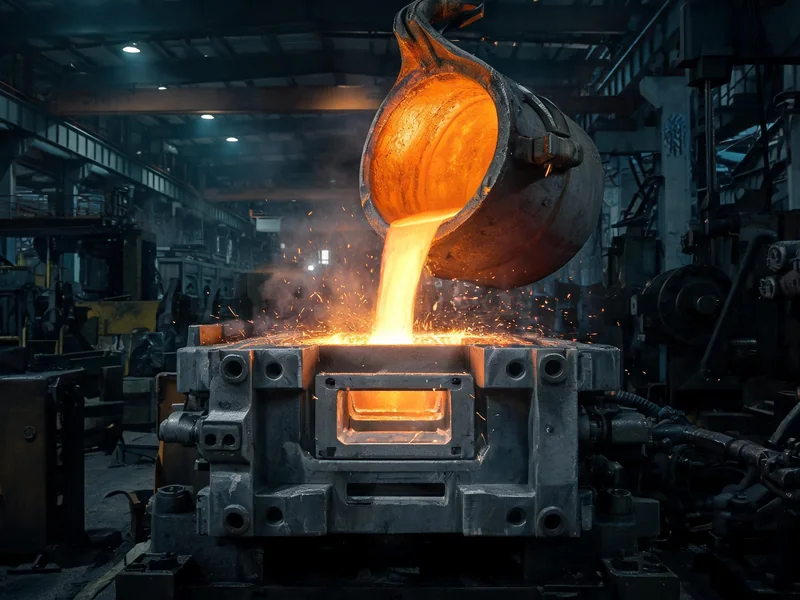
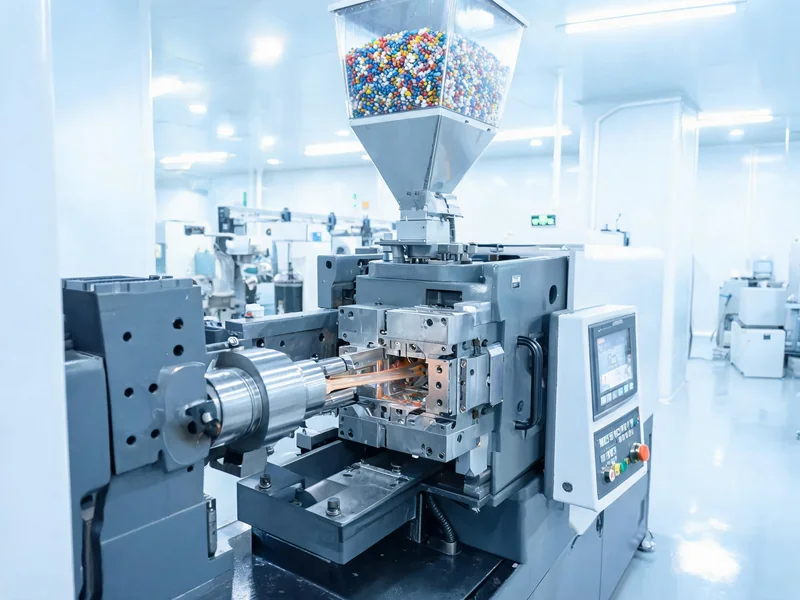
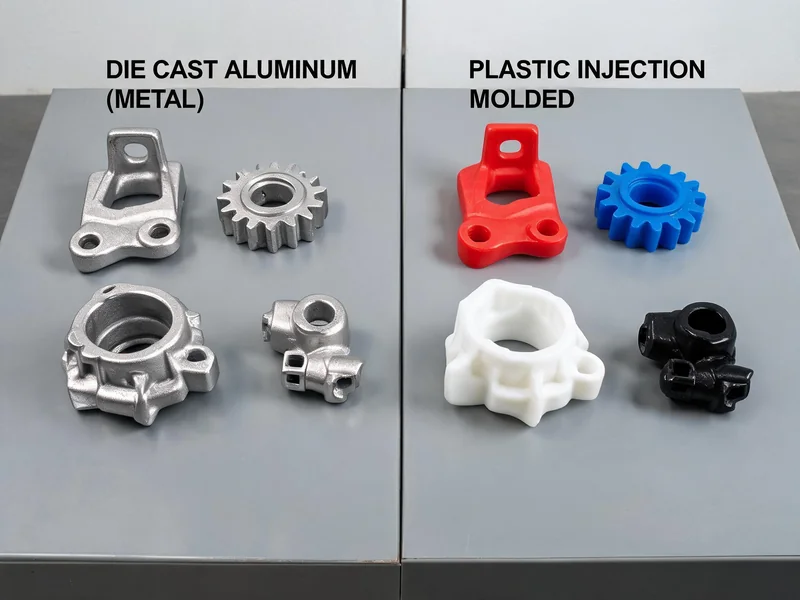
При литье под давлением (Injection Molding) расплавленный пластик впрыскивается в стальную форму, а при литье под давлением (Die Casting) — расплавленный металл. Формы и принципы работы выглядят почти одинаково, но именно свойства материалов определяют все последующие различия:
- температура : Алюминий плавится только при температуре около 700 °C, тогда как поликарбонат (PC) подвергается литью под давлением уже при 280–320 °C — из-за высоких температур металла для литейных форм необходимо использовать термостойкую инструментальную сталь.
- Характеристики : После формования разница становится ещё более значительной — модуль упругости деталей, изготовленных методом литья под давлением, составляет всего 1,3–2,4 ГПа, а для литых под давлением деталей из алюминиевого сплава этот показатель достигает 45–71 ГПа.
- Продолжение : Пластиковые детали, как правило, после литья под давлением сразу готовы к использованию, тогда как металлические детали, изготовленные методом литья под давлением, часто требуют дополнительной механической обработки (фрезерования, шлифования и т. п.) для доработки ключевых поверхностей.
Поэтому вопрос "литье под давлением или литье в пресс-форму" никогда не был вопросом технологических предпочтений, а скорее Задача о потребности в материалах .
2. Общая таблица сравнения основных параметров
Сначала приведем самые важные цифры, а каждый последующий раздел будет посвящен именно этой таблице:
| измерение (матем.) | Литье под давлением (Die Casting) | Литье под давлением (Injection Molding) |
|---|---|---|
| Сырье | Слитки алюминия / цинка / магния | Гранулы термопластичных пластиков |
| Температура плавления | 390–700 °C (для алюминия — около 700 °C) | 180–400 °C |
| давление впрыска | 35–140 МПа | 60–180 МПа |
| Температура пресс-формы | 150–300 °C | 20–150 °C |
| Время цикла | 20–60 секунд | 30–120 секунд |
| Минимальная толщина стенки | 1,0 мм | 0,5 мм |
| Точность размеров | Приблизительно ±0,05 мм / 100 мм | Коммерческое ±0,1 мм, прецизионное ±0,025 мм |
| модуль упругости | 45–71 ГПа | 1,3–2,4 ГПа |
| Материалы для пресс-форм | Термостойкая инструментальная сталь (H13 и др.) | Обычная сталь для изготовления пресс-форм (может быть более низкого качества) |
3. Подробное объяснение пяти основных отличий
3.1 Температура и тепловая нагрузка: пресс-формы для литья под давлением должны быть "огнестойкими"
Это самое принципиальное отличие. литьё под давлением Температура расплавленного алюминия составляет около 700 °C, и он многократно омывает полость пресс-формы, поэтому пресс-форма должна быть не только термостойкой, но и устойчивой к термической усталости и термическому растрескиванию. Поэтому обычно используют такие стали для горячей штамповки, как H13, в сочетании с системой охлаждения, поддерживающей температуру пресс-формы на уровне 150–300 °C. Температура формы при литье под давлением составляет всего 20–150 °C, тепловая нагрузка значительно ниже, поэтому требования к выбору материала для формы менее строгие.
3.2 Давление и наполнение: один цикл с высоким давлением и быстрым наполнением, другой — с низким давлением и стабильным потоком
Давление впрыска при литье под давлением достигает 35–140 МПа, чтобы расплав металла заполнил полость формы за крайне короткое время и преодолел быстрое затвердевание; давление литья составляет 60–180 МПа, абсолюльное значение давления выше, но пластик обладает хорошей текучестью и медленно остывает, поэтому "при низком давлении сложные формы контролировать легче". Суть этих двух типов давления заключается в том, что одно предназначено для преодоления высокой температуры и быстрого затвердевания металла, а другое — для преодоления вязкости пластика.
3.3 Инвестиции в пресс-формы: литье под давлением обходится дороже, но принципы расчета срока службы различаются
изготовленные методом литья под давлением Производство пресс-форм Затраты и литье под давлением находятся не в одном порядке величин. Пример для сравнения: для одной и той же детали стоимость пресс-формы для литья алюминия составляет примерно $32,000, пресс-формы для литья под давлением из нейлона — примерно $18,000. Стоимость пресс-форм для литья под давлением обусловлена использованием жаропрочной стали, обработкой поверхности и более сложной конструкцией выталкивателей и систем охлаждения; однако они предназначены для совершенно иного сегмента рынка — "массового производства металлических деталей". Что касается деталей конструкции пресс-форм для литья под давлением, см. Проектирование форм для литья алюминия под давлением Статья.
3.4 Точность и толщина стенок: литье под давлением позволяет получать более тонкие и точные детали
Что касается точности "непосредственного извлечения из формы", литье под давлением, напротив, имеет преимущество: в коммерческом литье под давлением точность составляет около ±0,1 мм, в прецизионном литье под давлением — до ±0,025 мм, тогда как в литье под давлением точность составляет около ±0,05 мм/100 мм. Что касается толщины стенок, в литье под давлением минимальная толщина может составлять 0,5 мм, при литье под давлением из-за текучести металла и ограничений, связанных с затвердеванием, минимальный 1,0 мм Начало. Но здесь следует добавить одну отраслевую правду: ключевые поверхности литых под давлением деталей (уплотнительные поверхности, монтажные отверстия) обычно ещё зависят от Обработка с ЧПУ При повторной заделки швов конечная точность не уступает литью под давлением.
3.5 Механические свойства: прочность металла — это непреодолимый барьер для пластмасс
В этом заключается самое непримиримое различие между ними. Модуль упругости деталей, изготовленных методом литья под давлением из алюминиевого сплава, составляет 45–71 ГПа, тогда как у инженерных пластиков — всего 1,3–2,4 ГПа, то есть разница составляет от нескольких десятков до нескольких сотен раз. Если ваша деталь должна выдерживать нагрузки, кручение, обеспечивать тепло- и электропроводность или обладать термостойкостью, литье под давлением — единственный вариант; если же требуются лишь "легкость, низкая стоимость и сложная форма", литье под давлением значительно уступает по соотношению цены и качества.
4. Затраты и объём производства: точка безубыточности
Экономическую выгоду можно оценить только с учетом масштабов производства. Рассмотрим реальный пример сравнения: для одной и той же детали вес алюминиевого литья под давлением составляет 520 г, стоимость пресс-формы — $32 000, себестоимость единицы — $5,20; для нейлонового литья под давлением стоимость пресс-формы — $18 000, себестоимость единицы — $2,80. При годовом объеме производства 2 000 штук годовая стоимость производства нейлоновой детали составляет 23 600, а алюминиевой — 42 400; при небольших объемах производства литье под давлением явно выигрывает. Причина в том, что высокие затраты на пресс-формы при литье под давлением не удается разделить на небольшое количество изделий.
Однако по мере увеличения объёма производства кривая меняет направление: в себестоимости единицы продукции при литье под давлением значительную долю составляют затраты на материалы и механическую обработку, тогда как при литье под давлением стоимость деталей в значительной степени зависит от амортизации пресс-формы. Опыт показывает, что при объёме производства менее 10 000 штук литье под давлением, как правило, нерентабельно (за исключением случаев, когда требуются определённые свойства металла), а себестоимость единицы продукции при объёме более 50 000 штук начинает становиться конкурентоспособной. Эта "точка безубыточности" выше, чем при литье под давлением, и представляет собой барьер, который необходимо тщательно просчитать перед выбором технологии.
Правила принятия решений:Большой объём, требуется металл, допускается большое количество технологических операций — выбирайте литье под давлением; большой объём, требуется пластик, нужны тонкие стенки и высокая точность — выбирайте литье под давлением; небольшой объём, сложная конструкция — не спешите изготавливать пресс-форму, сначала посмотрите, не будет ли выгоднее использовать образец или решение для мелкосерийного производства.
5. Как сделать выбор: метод принятия решений в четыре этапа
- Вопрос по материалам:Требуются ли для детали такие свойства металла, как прочность, теплопроводность, электропроводность или термостойкость? Да → выбираем литье под давлением/литье; Нет → выбираем литье пластмасс.
- Вопрос о партиях:Каков предполагаемый годовой объем производства? Если он составляет менее 10 000 штук и не требует использования металла, то литье под давлением или мелкосерийное производство, как правило, являются более экономически выгодными.
- Вопрос о точности и толщине стенок:Если толщина стенок ≤0,5 мм и требуется тонкая структура, литье под давлением является наиболее подходящим методом; если же речь идет о толстостенных несущих металлических деталях, более подходящим методом является литье под давлением.
- Вопрос о допустимых отклонениях при последующей обработке:Можно ли проводить последующую механическую обработку деталей, изготовленных методом литья под давлением? Если да, то предельная точность литья под давлением даже выше; если нет, то следует отдать предпочтение литью под давлением.
6. Распространённые заблуждения
Заблуждение № 1: "Точность литья под давлением обязательно ниже, чем при литье под давлением".Напротив, допуски при литье под давлением с непосредственной разъемкой формы часто более жесткие, чем при литье под давлением (могут достигать ±0,025 мм), тогда как при литье под давлением точность компенсируется за счет последующей обработки.
Заблуждение № 2: "Пластик дешев, поэтому литье под давлением обязательно выгоднее".Это верно при небольших объемах производства, но при изготовлении металлических деталей в больших партиях себестоимость единицы продукции, изготовленной методом литья под давлением, может оказаться более выгодной из-за "незаменимости" в плане эксплуатационных характеристик.
Заблуждение № 3: "Между этими двумя технологиями можно переключаться по своему усмотрению". Нет. Конструкция пресс-формы, угол наклона, толщина стенок и усадка материала совершенно разные, поэтому переход с литья под давлением на литье под давлением означает полную переработку конструкции пресс-формы.
7. Часто задаваемые вопросы
Вопрос 1: В чём заключается основное различие между литьем под давлением и литьем в пресс-форме?
Суть заключается в материале: для литья под давлением используется расплавленный металл (около 700 °C), а для литья под давлением — расплавленный пластик (180–400 °C). Это различие определяет существенные различия в термостойкости, давлениеустойчивости, точности и стоимости пресс-форм.
Вопрос 2: Литье под давлением дороже ли, чем литье под давлением пластика?
Да. Литье под давлением требует энергоемкой плавки и термостойкой инструментальной стали, а отливки дополнительно подвергаются механической обработке, что в целом повышает затраты; литье под давлением характеризуется низким энергопотреблением и более низкой себестоимостью единицы продукции при крупных партиях.
Вопрос 3: Можно ли при литье под давлением достичь такой же точности, как при литье под высоким давлением?
Да, даже с большей точностью. В коммерческом литье под давлением точность составляет около ±0,1 мм, в прецизионном — ±0,025 мм; в литье под давлением точность составляет около ±0,05 мм/100 мм, но точность критических поверхностей можно ещё повысить за счёт вторичной обработки.
Вопрос 4: Для каких партий следует выбирать литье под давлением?
При объёме менее 10 000 штук это, как правило, невыгодно (если только не требуются определённые свойства металла), а при объёме более 50 000 штук себестоимость единицы продукции при литье под давлением становится конкурентоспособной; при этом точка безубыточности выше, чем при литье под давлением.
Вопрос 5: Может ли литье под давлением заменить литье под высоким давлением?
В зависимости от области применения. Литье под давлением незаменимо только в тех случаях, когда предъявляются строгие требования к прочности, теплопроводности, электропроводности или термостойкости металла; в остальных случаях его можно заменить высокоэффективными инженерными пластиками во многих случаях.