Tabel met oppervlakteruwheid: Ra, Rz, RMS – Volledige omrekenings- en procesvergelijkingsgids
Auteur:H.K.X Gepubliceerd op:2026-09-09 Categorie:nieuws Weergaven:2731
Samenvatting:
Oppervlakteruwheid is een symbool dat in de rechteronderhoek van elke tekening staat: Ra 0,8, Ra 3,2, ▽▽▽… Maar achter dezelfde reeks cijfers kunnen verschillende bewerkingsprocessen een verschil van een orde van grootte opleveren. In dit artikel worden de definities van de parameters voor oppervlakteruwheid, de omrekeningsverhoudingen, de vergelijkingstabel voor ruwheidsniveaus en het toepassingsbereik in één keer duidelijk uitgelegd. Er wordt met name uitgelegd waarom het oppervlak van spuitgietstukken in de giettoestand direct zonder nabewerking kan worden gebruikt, zodat u bij het ontwerpen, offreren en keuren niet langer op goed geluk hoeft te werken.
Catalogus van artikelen[Verborgen]
1. Wat is oppervlakteruwheid?
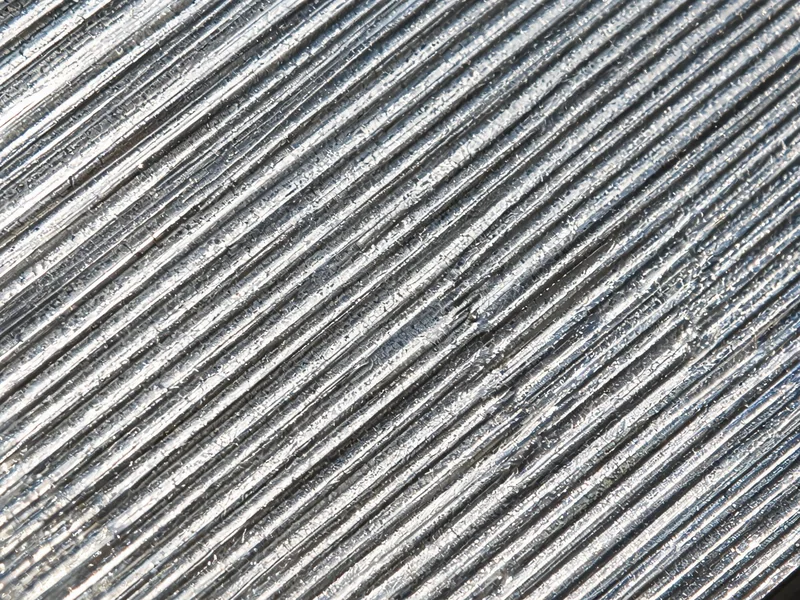
Wanneer de bewerkte onderdelen onder de microscoop worden vergroot, blijkt het ogenschijnlijk gladde oppervlak in werkelijkheid bezaaid te zijn metPieken en dalen die zijn achtergelaten door snijgereedschap, matrijzen of zandkorrels. Onder oppervlakteruwheid verstaat men de mate van schommeling in de microscopische geometrische vorm tussen deze aangrenzende pieken en dalen — het is een kwantitatieve maatstaf voor de "oppervlaktegladheid".
Op technisch vlak is de oppervlakteruwheid bepalend voor dePasnauwkeurigheid, wrijving en slijtage, afdichtingsvermogen, corrosiebestendigheid en vermoeiingslevensduur: Als de ruwheid te hoog is, ontstaan er lekken aan de afdichtingsvlakken en treedt er vroegtijdige slijtage op aan de pasvlakken; als de ruwheid te laag is, stijgen de bewerkingskosten daarentegen exponentieel. Daarom is het begrijpen van ruwheidsgrafieken en het kiezen van de juiste ruwheidsgraad een basisvaardigheid voor elke ontwerper en procesingenieur.
2. Vier kernparameters: Ra / Rz / Rq / Rt
Als je hetzelfde oppervlak met verschillende wiskundige methoden "berekent", krijg je verschillende waarden. De vier meest voorkomende parameters op technische tekeningen zijn de volgende:
| parameters | Chinese naam | Berekeningswijze | Meest voorkomende situaties |
|---|---|---|---|
| Ra | Aritmetisch gemiddelde van de afwijkingen van de contouren | Het gemiddelde van de absolute waarden van de afwijkingen ten opzichte van de middellijn binnen de bemonsteringslengte | De overgrote meerderheid van de machinaal bewerkte onderdelen en tekeningen wordt standaard aangeduid |
| Rz | Gemiddelde maximale hoogte (gemiddelde hoogte op tien punten) | Het gemiddelde van de vijf grootste hoogteverschillen tussen "pieken en dalen" | Afdichtingsvlakken, onderdelen die gevoelig zijn voor vermoeidheid |
| Rq (RMS) | gemiddelde kwadratische afwijking | De vierkantswortel van het gemiddelde van de kwadraten van de afwijkingen | Optische oppervlakken, onderzoekssituaties |
| Rt | Maximale hoogte van het profiel | De totale hoogteverschil tussen het hoogste punt en het laagste punt binnen de beoordeelde lengte | Let op extreme defecten en pieken |
De omrekeningsverhouding tussen de drie parameters kan als volgt worden weergegeven: voor een typisch bewerkt oppervlak,RMS is ongeveer gelijk aan Ra × 1,11; en Rz is ongeveer vier keer zo groot als Ra(Ervaringswaarde). Dat wil zeggen dat als op de tekening Ra 0,8 μm staat aangegeven, de bijbehorende Rz-waarde ongeveer 3,2 μm bedraagt.
Belangrijke informatie voor ingenieurs:Ra is het gemiddelde van de gehele contour; een diepe kras of een hoge piek wordt sterk "verwaterd" door de grote hoeveelheid normale gebieden. Daarom zijn afdichtvlakken, cilinderboringen, lagerzittingen en dergelijke, dieGevoelig voor defecten op het diepste niveauVoor deze onderdelen is het niet voldoende om alleen naar Ra te kijken; er moeten tegelijkertijd ook beperkingen worden gesteld aan Rz of Rt.
3. Overzichtslijst van ruwheidsgraden
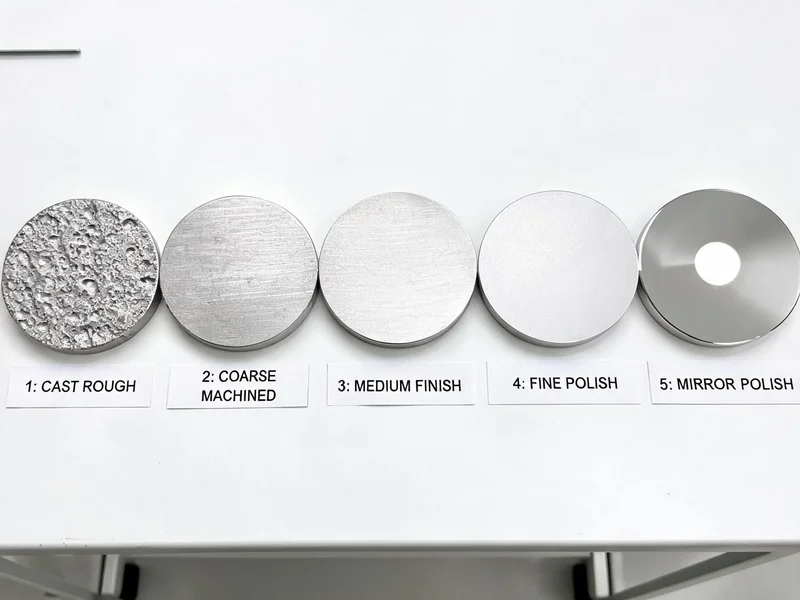
Internationaal wordt gebruikt N-klasse (N1–N12, volgens ISO 1302) Laten we de niveaus indelen; elk niveau komt overeen met een standaard Ra-waarde. Hieronder volgt de volledige conversietabel voor Ra in micrometer en micro-inch:
| N-niveau | Ra (μm) | Ra (μin) | Typische bewerkingstechnieken/Uiterlijk |
|---|---|---|---|
| N2 | 0.05 | 2 | Spiegelglanspolijsten |
| N3 | 0.1 | 4 | honen, slijpen |
| N4 | 0.2 | 8 | Fijnslijpen |
| N5 | 0.4 | 16 | gehard |
| N6 | 0.8 | 32 | Fijndraaien, fijnslijpen |
| N7 | 1.6 | 63 | afwerking |
| N8 | 3.2 | 125 | Algemene machinale bewerking |
| N9 | 6.3 | 250 | voorbewerking |
| N10 | 12.5 | 500 | Ruw frezen, watersnijden |
| N11 | 25 | 1000 | ruw oppervlak |
| N12 | 50 | 2000 | Ruwe gietstukken, zwarte oxidering |
In de bovenstaande tabel,Ra 0,8 μm (N6) en Ra 3,2 μm (N8) Dit zijn de twee meest voorkomende scheidslijnen: de eerste is het uitgangspunt voor "fijnbewerking", de tweede is de standaardvereiste voor de overgrote meerderheid van functionele onderdelen. 1 μm komt overeen met 39,37 micro-inch, dus wanneer u op tekeningen getallen als 32, 63 of 125 in "micro-inch" ziet staan, komen deze respectievelijk overeen met 0,8, 1,6 en 3,2 micrometer.
4. Ruwheidsbereik bij gangbare bewerkingsprocessen
De maximale ruwheid die met verschillende bewerkingsmethoden "van nature" kan worden bereikt, verschilt, en dit is ook de meest voorkomende bron van onenigheid tussen ontwerp en productie. De onderstaande tabel geeft het typische bereik van de oppervlakteruwheid voor de verschillende bewerkingsmethoden weer:
| Verwerking | Typische Ra (μm) | Maximale waarde Ra (μm) | instructies |
|---|---|---|---|
| Spuitgieten (as-cast) | 0.8 ~ 3.2 | 0.8 | Gevormd in een metalen mal, met een fijnmazig oppervlak in gietstaat |
| zandgieten | 6.3 ~ 25 | 12.5 | Zandkorreltextuur op het gietstuk |
| Precisie-gieten (wachsgieten) | 1.6 ~ 6.3 | 0.8 | Vrijwel netto vormgeving, waardoor nabewerking vaak overbodig is |
| Warmgewalst / Gesmeed | 3.2 ~ 12.5 | 1.6 | Oxidelaag en walssporen |
| Watersnijden | 3.2 ~ 12.5 | 1.6 | Fijn zand geeft een gladdere afwerking bij langzame toevoer |
| geboord gat | 3.2 ~ 6.3 | 1.6 | Boor met scherp snijvlak + koelvloeistof = een gladdere afwerking |
| molen | 0.8 ~ 6.3 | 0.4 | Fijnfrezen tot N5 |
| Fijnbewerking | 0.8 ~ 1.6 | 0.4 | - |
| gehard | 0.4 | 0.1 | - |
| Slijpen / Honen | 0.1 | 0.05 | spiegelglad |
Het praktische nut van deze tabel is dat, als u een partij behuizingen of beugels wilt bestellen,spuitgieten Er kan direct een oppervlak met een Ra-waarde van 0,8 tot 3,2 μm worden verkregen, met veel niet-afdichtende oppervlakkenEr is geen tweede bewerking op de bewerkingsmachine meer nodig; terwijl de van dezelfde afmetingenzandgietenHet resultaat is alleen Ra 6,3–25 μm, waardoor er vrijwel onvermijdelijk bewerkingsspeling moet worden overgelaten voor de nabewerking. Dit is precies de reden waarom voor dunwandige onderdelen in grote series doorgaans wordt gekozen voor spuitgieten en een van de belangrijkste redenen waarom er niet met zandgieten wordt gewerkt.
Bij reeds in gebruik zijnde spuitgietonderdelen moeten de pasvlakken, referentievlakken, schroefdraadgaten en andere cruciale punten nog steeds CNC-bewerking om een nauwkeurigheid en oppervlakteafwerking van minder dan Ra 0,8 μm te garanderen — wat ook de standaardaanpak is bij de combinatie van "spuitgieten + nabewerking" in de auto- en elektronica-industrie. De kwaliteit van het caviteitsoppervlak van de matrijs zelf bepaalt rechtstreeks het uitgangspunt voor de oppervlakteruwheid van het gietstuk, en daarom Productie van matrijzen De inspanningen die in de polijst- en slijpfase worden geleverd, zijn uiteindelijk terug te zien in het oppervlak van het eindproduct.
5. Hoe wordt de oppervlakteruwheid gemeten?
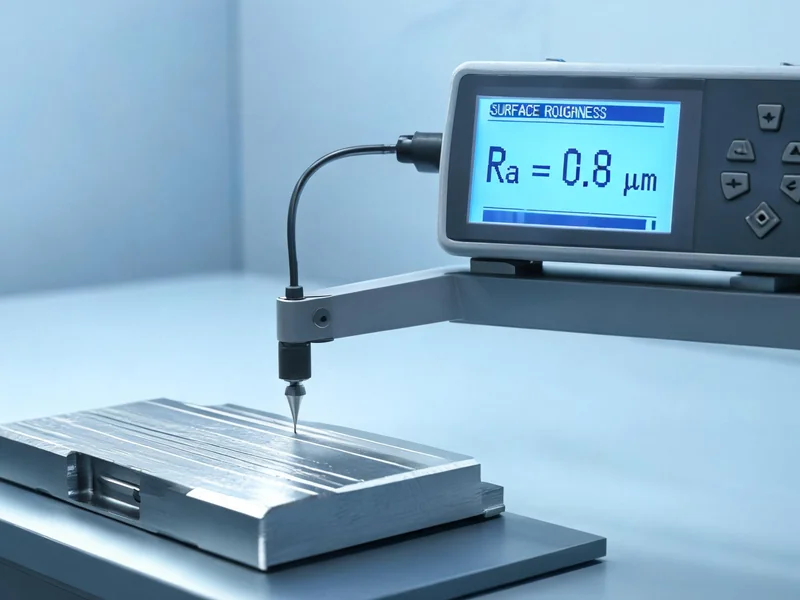
De meest gangbare methode voor het meten van de oppervlakteruwheidContourmeter met meetnaald (oppervlakte-ruwheidsmeter). Het principe is heel eenvoudig: een uiterst dunne diamanten naald glijdt langzaam over het te meten oppervlak en zet de hoogteverschillen tussen pieken en dalen via een sensor om in een elektrisch signaal, dat vervolgens via GAUSS-filterDe macro-rimpels worden verwijderd, waarna uiteindelijk binnen de bemonsteringslengte parameters zoals Ra, Rz en Rq worden berekend.
Twee punten die bij metingen vaak over het hoofd worden gezien: ten eersteBemonsteringslengteTen eerste moet de juiste meetlengte worden gekozen: over het algemeen geldt dat voor ruwe oppervlakken een langere meetlengte (bijvoorbeeld 2,5 mm) wordt gebruikt, en voor gladde oppervlakken een kortere (bijvoorbeeld 0,25 mm); ten tweede moet de meetrichtingLoodrecht op de bewerkingsrichting(draaisporen, freessporen), anders zullen de gemeten waarden aanzienlijk te laag uitvallen. Bij complexe holtes in gietstukken waar de meetpen niet rechtstreeks kan worden geplaatst, kan ook een visuele vergelijking worden gemaakt met een referentiemonster voor de oppervlakteruwheid.
6. Hoe kies je de ruwheidsgraad op basis van het gebruiksdoel?
De keuze van de ruwheidsgraad komt in wezen neer op het vinden van een evenwicht tussen "functionele eisen" en "bewerkingskosten". Bij elke verhoging van de ruwheidsgraad met één N-klasse (waarbij de Ra-waarde halveert), stijgen de bewerkingstijd en -kosten doorgaans met 30% tot 60%. Hier volgen enkele praktische aanbevelingen op basis van het gebruiksdoel:
- Niet-passende, niet-afgedichte buitenvlakken: Ra 3,2–6,3 μm (N8–N9) is voldoende; dit kan worden bereikt door het spuitgietstuk in de ruwe toestand te laten en het grof te draaien.
- Algemene pasvlakken, positioneringsvlakken: Ra 1,6–3,2 μm (N7–N8), fijndraaien of fijnfrezen.
- Glijpassing, lagerzitting: Ra 0,4–0,8 μm (N5–N6), moet fijn worden geslepen.
- Luchtdichte/afdichtingsvlakken, cilinderboringen: Ra 0,2–0,4 μm (N4–N5), waarbij tegelijkertijd Rz wordt beperkt om luchtlekkage door geïsoleerde diepe krassen te voorkomen.
- Belaste sleutelonderdelen, spiegeloppervlakken: Ra ≤ 0,1 μm (N3 en hoger), honen of slijpen.
Advies voor beroepsbeoefenaars:Bij veel onderdelen is het probleem niet dat de totale ruwheid onvoldoende is, maar welLokale gebreken——Een luchtbel, een door luchtinsluiting veroorzaakte kuil of bramen. Bij spuitgietonderdelen waar luchtdichtheid of weerstand tegen vermoeidheid vereist is, moet naast de Ra-waarde ook aandacht worden besteed aan de interne dichtheid. Voor de oorzaken van dergelijke defecten en de bijbehorende maatregelen kunt u het volgende raadplegen: Aluminium gietfouten en hun oorzaken Een artikel.
7. Veelgestelde vragen
V1: Wat betekent oppervlakteruwheid Ra?
Ra is de rekenkundig gemiddelde afwijking van het profiel; dit is het rekenkundig gemiddelde van de absolute waarden van de afwijkingen van de verschillende punten van het oppervlakteprofiel ten opzichte van de middellijn binnen de bemonsteringslengte, en het is de meest gebruikte ruwheidsparameter.
Vraag 2: Hoe reken je Ra en Rz om?
Ervingsgewijs is Rz ongeveer vier keer zo groot als Ra, dat wil zeggen Rz ≈ 4 × Ra. Zo komt een Ra van 0,8 μm overeen met een Rz van ongeveer 3,2 μm. Voor een exacte omrekening moet rekening worden gehouden met de specifieke bewerkingsmethode.
Vraag 3: Wat is de gebruikelijke oppervlakteruwheid van spuitgietonderdelen?
Het oppervlak van spuitgietstukken heeft in de ruwe toestand doorgaans een ruwheid van Ra 0,8 tot 3,2 μm, wat aanzienlijk beter is dan bij zandgieten (Ra 6,3 tot 25 μm); veel niet-afdichtende oppervlakken kunnen direct worden gebruikt zonder dat ze verder bewerkt hoeven te worden.
V4: Met welk instrument wordt de oppervlakteruwheid gemeten?
De meest gebruikte profielmeter met meetnaald: de naald glijdt over het oppervlak en na filtering worden parameters zoals Ra en Rz berekend; complexe inwendige holtes kunnen visueel worden gecontroleerd aan de hand van een referentiemodel.
V5: Wat is het verschil tussen Ra en RMS?
Ra is het rekenkundig gemiddelde van de absolute waarden, RMS (oftewel Rq) is de kwadratische gemiddelde waarde. Voor typische bewerkte oppervlakken geldt RMS ≈ Ra × 1,11; RMS is gevoeliger voor pieken.