Hoe kies je een gietproces: lagedrukgieten vs. zwaartekrachtgieten vs. spuitgieten vs. zandkerngieten
Auteur:H.K.X Gepubliceerd op:2026-08-26 Categorie:nieuws Weergaven:1086
Samenvatting:
Bij twee gietstukken met vergelijkbare parameters op de tekening kunnen de opbrengst, de kosten en de levensduur meer dan het dubbele verschillen als er een verkeerd productieproces wordt gekozen. Als ingenieur met jarenlange ervaring in het gieten van aluminiumlegeringen was ik aanvankelijk ook gewend om op basis van ervaring beslissingen te nemen. Pas toen ik de drie variabelen – wanddikte, prestatie-eisen en productiebatchgrootte – afzonderlijk onder de loep nam en met elkaar vergeleek, kon ik de keuze voor een proces echt baseren op een herhaalbare logica.
Catalogus van artikelen[Verborgen]
- 1. Waarom de keuze van het productieproces bepalend is voor het succes of de mislukking van gietstukken
- 2. Een kort overzicht van de definities van de vier belangrijkste procesdisciplines
- 3. Vergelijkingstabel: wanddikte / prestaties / partijgrootte
- 4. Kies het productieproces op basis van de productvereisten
- 5. Vergelijk de processen twee aan twee (beperk je selectie)
- 6. Matrijskosten, productietempo en doorlooptijd
- 7. Controle van prototypen en het vermijden van veelvoorkomende gebreken
- 8. Opgebouwde ervaring met de keuze van processen (integratie van lagedruk-, zwaartekracht- en spuitgietprocessen)
- 9. Veelgestelde vragen
- 10. Conclusie
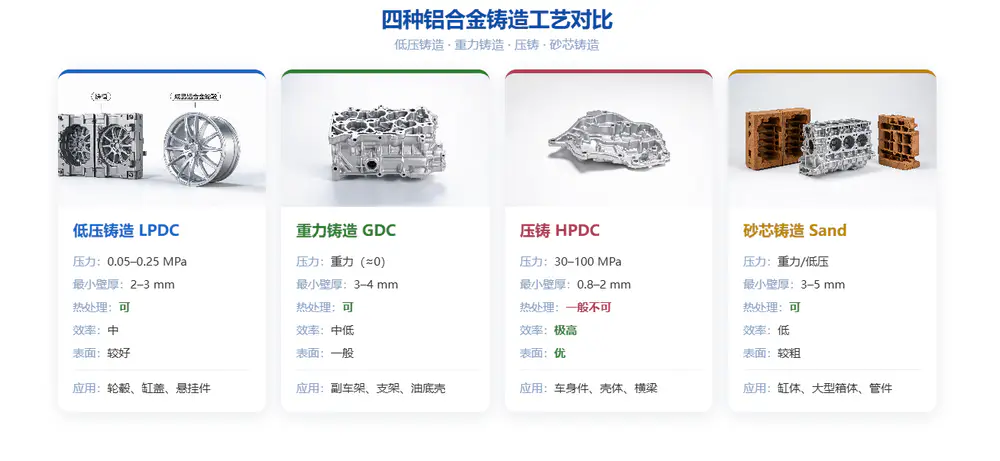
In dit artikel wordt niet ingegaan op abstracte concepten, maar wordt aan de hand van eenVergelijkingstabel: wanddikte / prestaties / productiehoeveelheden, waarbij we rekening houden met mechanische eigenschappen, luchtdichtheid, matrijskosten en cyclustijd, helpen we u een duidelijk beeld te krijgen van de afwegingen bij lagedrukgieten, zwaartekrachtgieten, spuitgieten en zandkerngieten. Aan het einde van het artikel vindt u veelgestelde vragen en praktijkvoorbeelden, die u direct kunt vergelijken met uw product.
1. Waarom de keuze van het productieproces bepalend is voor het succes of de mislukking van gietstukken
Het fundamentele verschil tussen de vier gietprocessen ligt inAandrijfkrachtsamen metMateriaal van de vormholte (metalen vorm / zandvorm), dit is bepalend voor hoe dun het kan worden gegoten, hoe hoog de prestaties zijn, hoe laag de kosten zijn en hoe groot de productiehoeveelheid kan zijn. Bij het kiezen van het juiste type moeten drie op elkaar voortbouwende vragen worden beantwoord:
- Wanddikte:Binnen welk bereik ligt de nominale wanddikte van het product? Is de minimale gietbare wanddikte voor dit proces haalbaar?
- Prestaties:Is er sprake van druk, luchtdichtheid of belasting? Is de invloed van poriën/porositeit op de sterkte en luchtdichtheid aanvaardbaar?
- Aantal:Een enkel prototype, kleine series of een jaarlijkse productie van tienduizenden stuks? Wat weegt zwaarder: de afschrijving van de matrijs of de productietakt?
2. Een kort overzicht van de definities van de vier belangrijkste procesdisciplines
gieten onder lage druk
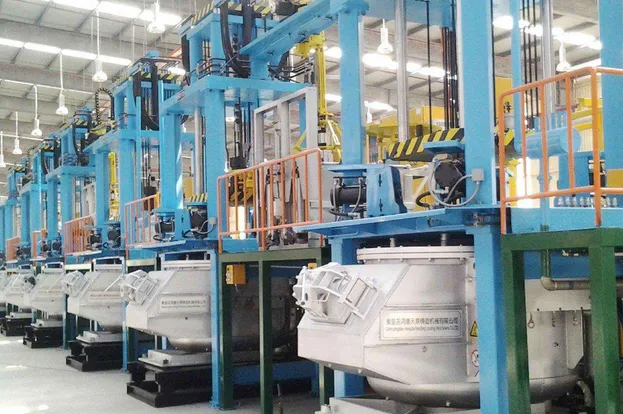
De gesmolten metaalvloeistof wordt met lagedruklucht gelijkmatig van onder naar boven in de gietvorm gevuld, waarbij tijdens het stollen voortdurend krimp wordt gecompenseerd. De vulsnelheid is regelbaar en er wordt weinig lucht meegevoerd, waardoorHoge dichtheid, lage porositeit, kan door warmtebehandeling worden versterkt(zoals T6) is de eerste keuze voor onderdelen die aan krachten en druk worden blootgesteld. Typische voorbeelden zijn wielnaven, kleppendeksels, stuurknokkels en versnellingsbakbehuizingen.
Zwaartekrachtgieten (zwaartekrachtgieten in metalen mallen)

Het gesmolten metaal wordt onder invloed van zijn eigen gewicht in de metalen gietvorm gegoten. In vergelijking met zandgietvormen hebben metalen gietvormen een snellere warmtegeleiding en bieden ze een betere maatnauwkeurigheid en oppervlaktekwaliteit; in vergelijking met lagedrukgieten zijn de kosten redelijk, is de productietempo flexibel en kunnen onderdelen met dikkere wanden worden gegoten. Dit is een veelgebruikte keuze voor onderdelen in middelgrote series, zoals cilinderblokken, pomphuizen en klephuizen.
Spuitgieten (hogedruk-spuitgieten)
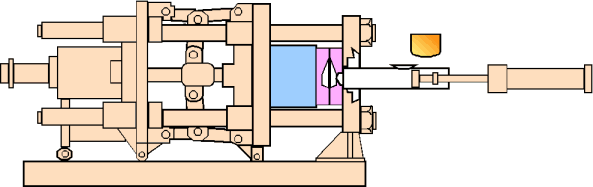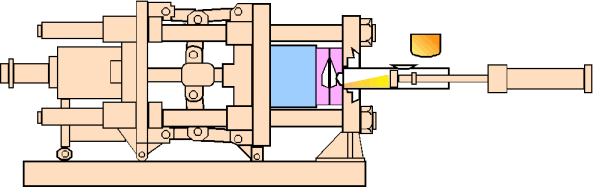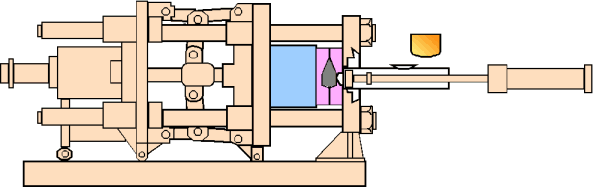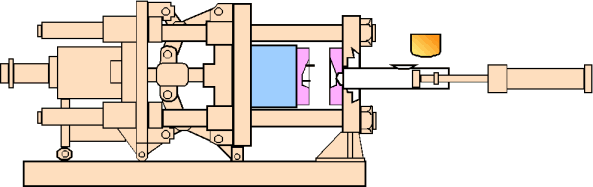
Door het vullen onder extreem hoge druk en met een extreem hoge snelheid kan de wanddikte tot de dunste van de vier processen worden teruggebracht (0,5–2 mm), met de beste maatnauwkeurigheid en oppervlaktekwaliteit en de snelste cyclustijd. Dit proces is het meest geschikt voor de productie van dunwandige onderdelen in grote series (behuizingen, koellichamen, verbindingsstukken). Het nadeel is dat het met hoge snelheid meegesleurd worden van gas in het gesmolten metaal gemakkelijk leidt totluchtbel, wees voorzichtig met luchtdichte, onder druk staande delen.
Zandkerngieten (inclusief zandkern)
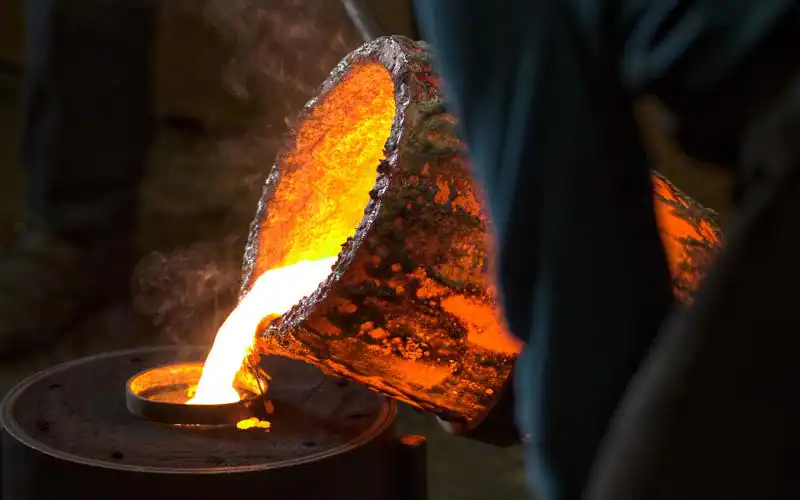
Met zandvormen en zandkernen als vormholtes zijn er vrijwel geen beperkingen wat betreft wanddikte en afmetingen; hiermee kunnen grote onderdelen met zeer dikke wanden en complexe binnenholtes worden vervaardigd. De matrijskosten zijn laag en het gietproces verloopt zeer snel. De nauwkeurigheid en oppervlakteafwerking zijn echter gemiddeld, waardoor nabewerking nodig is. Dit is de voorkeursmethode voor proefstukken, grote onderdelen en kleine series.
3. Vergelijkingstabel: wanddikte / prestaties / partijgrootte
| vergelijkingsdimensie | gieten onder lage druk | gravitatiegieten | spuitgieten | Zandkerngieten |
|---|---|---|---|---|
| Wanddikte (gebruikelijk bereik) | 3–8 mm, zowel dun als dik | Breed bereik van 4 tot 20 mm | 0,5–2 mm, het dunst | 5 mm of meer, geen beperkingen voor dikwandige producten |
| Nauwkeurigheid van afmetingen | Hoog (bijna spuitgieten) | midden | oppermachtig | Lager, moet machinaal worden bewerkt |
| oppervlaktekwaliteit | 好 | bij voorkeur | het beste | gebruikelijk |
| mechanische eigenschap | Super (compact, warmtebehandelbaar) | Goed, stabiel | Gemiddeld (beperkte porositeit) | Geschikt voor het vervoeren van grote ladingen |
| Luchtdicht / Drukbestendig | 优 | 良 | Algemeen (risico op gaatjes) | Vereist nabewerking |
| Matrijskosten | 高 | midden | oppermachtig | Laagste / Nog lager bij houten mallen |
| Inbedrijfstelling van de apparatuur | 高 | midden | 高 | 低 |
| Productiekosten per eenheid | midden | midden-hoog | Laag (dunwandig, grote series) | Laag (lage efficiëntie per stuk) |
| Toepasselijke partijgrootte | Middelgrote tot grote hoeveelheden | middelgrote hoeveelheden | grote hoeveelheden | Per stuk / Kleine series |
| Aanpassing van legeringen | aluminium, magnesium enz. | aluminium, koper, gietijzer | aluminium, zink, magnesium | Volledige dekking voor ijzer / staal / koper / aluminium |
| Typische producten | Wielnaaf, cilinderblok, steun | cilinderblok, pomphuis, klephuis | Behuizing, koellichaam, verbindingsstukken | Bedframe, voetstuk, grote gietstukken |
Een handig rijmpje om in 15 seconden het juiste model te kiezen:Voor dunwandige, zeer nauwkeurige onderdelen in grote series → spuitgieten; voor dichte, drukbestendige en belastbare onderdelen → lagedrukgieten; voor onderdelen met gemiddelde wanddikte en een evenwicht tussen prestaties en kosten → zwaartekrachtgieten; voor grote afzonderlijke onderdelen, complexe binnenholtes of extreem dikke wanden → zandkerngieten.
4. Kies het productieproces op basis van de productvereisten
Ingedeeld naar wanddikte
- Dunne wand (<2 mm) → spuitgieten: Alleen bij hogedrukgieten kunnen dunwandige onderdelen op stabiele wijze worden gevuld.
- Middel-dik (3–20 mm) → Lagedruk-/zwaartekrachtgieten: Een evenwicht tussen sterkte, dichtheid en kosten.
- Dikke wand (20 mm+) → Zandkerngieten: Er gelden geen beperkingen wat betreft de wanddikte; de binnenholte kan met een zandkern worden uitgehold.
Ingedeeld naar prestatie-eisen
- Drukdragende, gasdichte en belastbare onderdelen → gieten onder lage druk(compact en warmtebehandelbaar) + gravitatiegieten(stabiel).
- Koeling, behuizing, uiterlijke onderdelen → spuitgieten(Dunne wand met goede warmtegeleiding + mooi oppervlak).
- Grote dragende constructie-elementen → Zandkerngieten.
Per partij
- Los stuk / monster → Zandkerngieten(Snelle productie met houten mallen of goedkope mallen).
- Middelgrote series (enkele honderden tot enkele duizenden stuks) → gravitatiegietenDe beste prijs-kwaliteitverhouding.
- Grote hoeveelheden (tienduizenden stuks of meer) → spuitgieten(ritme + afschrijving van de matrijzen).
Productievolumes en de afschrijving van matrijzen vormen een verborgen knelpunt bij de productkeuze: hoe hoger de matrijskosten, hoe belangrijker het is om deze via de productiehoeveelheid te spreiden. Als u meer wilt weten over de kostendrempels bij verschillende productievolumes, kunt u onze analyse van De werkelijke drempel voor de minimale bestelhoeveelheid (MOQ) bij het gieten van aluminium De analyse.
Overzicht van praktijkvoorbeelden uit de sector
| Producten | Aanbevolen processen | Criteria voor het kiezen van het juiste model |
|---|---|---|
| autowiel | gieten onder lage druk | Bestand tegen krachten en druk, compact + geschikt voor T6-warmtebehandeling |
| Motorblok / Versnellingsbakbehuizing | Zwaartekracht-/lagedrukgieten | Middel- tot dikwandig + luchtdicht + stabiele prestaties |
| Behuizing, koellichaam, verbindingsstukken | spuitgieten | Dunne wanden, hoge nauwkeurigheid, grote productievolumes |
| Machinebedden, grote funderingen | Zandkerngieten | Extra dikke wand + complexe binnenholte + uit één stuk |
Auto-onderdelen stellen de strengste eisen op het gebied van luchtdichtheid, sterkte en consistentie, en laten het best zien hoe belangrijk de keuze van het juiste productieproces is. Onze praktijkervaring met toepassingen in de automobielsector kan als referentie dienen. Gids voor het selecteren en inkopen van aluminiumgietstukken voor auto's .
5. Vergelijk de processen twee aan twee (beperk je selectie)
Lagedrukgieten versus spuitgieten
Bij beide wordt gebruikgemaakt van metalen matrijzen; het verschil zit hem in de vullingskracht. Bij lagedrukvulling verloopt het vulproces gelijkmatig, ontstaat een dichte structuur en zijn de mechanische eigenschappen uitstekend, waardoor deze methode geschikt is voor onderdelen die onder druk staan of zware belastingen moeten weerstaan; bij spuitgieten verloopt het vulproces met hoge snelheid, zijn de wanddiktes dunner en is de cyclustijd korter, maar er ontstaan gemakkelijk luchtbellen. Bij beide gaat het om onderdelen van aluminiumlegeringen,Veldikte en luchtdichtheidseisenMeestal wordt die keuze voor je gemaakt.
Zwaartekrachtgieten versus zandkerngieten
Beide zijn afhankelijk van de zwaartekracht; het komt aan op het materiaal van de gietvorm. Metalen gietvormen (zwaartekracht) bieden een hoge nauwkeurigheid, een goed oppervlak en stabiele prestaties, en zijn geschikt voor middelgrote productieseries; zandgietvormen (met zandkernen) zijn flexibel, goedkoop en hebben een beperkte wanddikte, en zijn geschikt voor losse stukken en grote onderdelen. Complexe inwendige holtes kunnen doorgaans ook alleen met zandkernen worden gerealiseerd.
Waarom moet men voorzichtig omgaan met de tekortkomingen op het gebied van luchtdichtheid bij spuitgieten?
Gassen die tijdens het hogesnelheidsvullen van het gietvorm bij het spuitgieten worden ingesloten, vormen na het stollen poriën die de dichtheid van drukvaten direct in gevaar brengen. Als een product zowel dunne wanden en een hoge productiesnelheid vereist als luchtdicht moet zijn, kan lagedrukgieten worden overwogen, of kan het spuitgietdeel een nabehandeling zoals impregnering ondergaan — de eerste methode is stabieler, de tweede is sneller maar omvat een extra bewerkingsstap.
6. Matrijskosten, productietempo en doorlooptijd
- Eenmalige investering:Spuitgietmatrijzen en -apparatuur scoren het hoogst, gevolgd door lagedruk, zwaartekracht in het midden en zandkernen (met name houten mallen) het laagst.
- Kosten per stuk:Naarmate de productieomvang toeneemt, biedt spuitgieten de grootste voordelen vanwege de korte cyclustijd en de lagere afschrijvingskosten per matrijs.
- Gietcyclus:Zandkernen zijn het snelst (houten mallen nemen enkele dagen in beslag), zwaartekrachtgieten duurt ongeveer enkele weken, en het ontwerpen van lagedruk- en spuitgietmatrijzen en de simulatie van de gietkanalen nemen de meeste tijd in beslag.
De structuur van de gietvorm is rechtstreeks bepalend voor de kwaliteit van het gietstuk en de levensduur van de gietvorm; het is de moeite waard om hier een afzonderlijk onderzoek aan te wijden, zodat er meer inzicht kan worden verkregen Het principe, de structuur en de toepassingsgebieden van aluminiumlegeringmatrijzen .
7. Controle van prototypen en het vermijden van veelvoorkomende gebreken
- Risico’s bij de overdracht van processen:Prototypes worden met zandkernen vervaardigd, terwijl bij massaproductie wordt overgeschakeld op spuitgieten; de prestaties en luchtdichtheid zijn vaak niet vergelijkbaar. Het is daarom van essentieel belang om vóór de definitieve goedkeuring proefstukken te vervaardigen volgens het beoogde productieproces.
- Overeenkomst met veelvoorkomende defecten:Krimp (onvoldoende krimpcompensatie) → Pas de gietkanalen aan / schakel over op lagedruk- of zwaartekrachtgieten; poriën (ingesloten lucht) → Pas de vulmethode aan; koude plekken / gietsporen (onvoldoende temperatuur) → Pas de procesparameters aan.
- Luchtdichte / dragende onderdelen:Voer vóór het uitharden een niet-destructief onderzoek (röntgen / ultrasoon) en een druktest uit, en trek conclusies op basis van gegevens in plaats van intuïtie.
Van tekening tot prototype: zowel de knooppunten als de kosten zijn beheersbaar — ter referentie De complete gids voor prototypegietwerk van aluminiumlegeringen in China ; Zie de gedetailleerde richtlijnen voor kwaliteitscontrole vóór de productie van grote partijen, zie Procedure voor onafhankelijke keuring en acceptatienormen voor aluminium gietstukken .
8. Opgebouwde ervaring met de keuze van processen (integratie van lagedruk-, zwaartekracht- en spuitgietprocessen)
Metalen matrijzen en nabewerkingsprocessen voor lagedruk-, zwaartekracht- en spuitgieten kunnen gezamenlijk worden gebruikt; een geïntegreerde fabriek kan op basis van uw tekeningen binnen hetzelfde systeem van het ene proces naar het andere overschakelen, waardoor verliezen door het verplaatsen van producties worden beperkt. Als u de volwassen toepassingsscenario’s van de verschillende processen systematisch wilt vergelijken, kunt u ons artikel over Toepassingsgebieden en typische toepassingen van lagedrukgieten een overzicht.
Bent u op zoek naar professionele diensten op het gebied van aluminiumgieten?
Ningbo Hexin Moulding Co., Ltd. — 16 jaar ervaring in het gieten van aluminiumlegeringen, leverancier van totaaloplossingen voor gietproductie en -verwerking
Nu informeren →9. Veelgestelde vragen
Hoe kies je tussen lagedrukgieten en zwaartekrachtgieten?
Voor onderdelen die onder belasting staan en druk moeten weerstaan, en die een dichte structuur, warmtebehandelbaarheid en uitstekende mechanische eigenschappen vereisen, verdient laagdrukgieten de voorkeur; voor producten waarbij kosten en productiehoeveelheid een grotere rol spelen, die een relatief dikke wanddikte hebben en aan gemiddelde luchtdichtheidseisen moeten voldoen, kan zwaartekrachtgieten worden gekozen.
Hoe dun kunnen de wanden bij spuitgieten worden?
Met hogedrukgieten kunnen onderdelen met een wanddikte van 0,5 tot 2 mm of zelfs dunner worden gegoten. Dit is van de vier processen de methode waarmee de dunste onderdelen kunnen worden vervaardigd, die het beste oppervlak en de hoogste nauwkeurigheid biedt, en die het meest geschikt is voor de productie van dunwandige onderdelen in grote series.
Wat is het verschil tussen zandkerngieten en zwaartekrachtgieten?
Zandmallen met zandkernen + zandkernen: de matrijskosten zijn uiterst laag en de maximale wanddikte is beperkt; geschikt voor enkelstuksproductie en kleine series, complexe binnenholtes en grote onderdelen met zeer dikke wanden; metalen mallen voor zwaartekrachtgieten: bieden een stabielere nauwkeurigheid, oppervlaktekwaliteit en prestaties; geschikt voor middelgrote series.
Welk proces is het voordeligst voor het gieten van kleine series?
Voor het gieten van losse stukken of zeer kleine series verdient het de voorkeur om met zandkernen te werken, waarbij de stukken snel worden geproduceerd met behulp van houten mallen of goedkope gietvormen; wanneer de productie oploopt tot enkele honderden stuks, zijn de totale kosten van zwaartekrachtgieten gunstiger.
Hoe kies je het juiste productieproces voor gietstukken die luchtdicht en drukbestendig moeten zijn?
Geef de voorkeur aan lagedrukgieten: gelijkmatige vulling, laag porositeitspercentage en goede dichtheid; zwaartekrachtgieten komt op de tweede plaats; bij hogedrukgieten bestaat het risico op poriën, waardoor deze methode niet wordt aanbevolen wanneer hoge eisen aan de luchtdichtheid worden gesteld.
10. Conclusie
Bij de keuze van een proces is er geen "beste" optie, maar alleen de "meest geschikte". Houd rekening metWanddikte → Prestaties → ProductiehoeveelheidVolg deze hoofdlijn: selecteer eerst 1 à 2 kandidaatprocessen aan de hand van de vergelijkingstabel en maak vervolgens een definitieve afweging op basis van de matrijskosten en de doorlooptijd. Zo kun je het grootste deel van het herwerk en de afkeur vermijden.