Spuitgieten en drukgieten: de belangrijkste verschillen
Auteur:H.K.X Gepubliceerd op:2026-09-24 Categorie:nieuws Weergaven:2262
Samenvatting:
Spuitgieten en drukgieten lijken op het eerste gezicht allebei op "het in een matrijs spuiten van gesmolten materiaal, dat vervolgens wordt afgekoeld en gevormd", maar bij het ene wordt metaal van 700 °C gebruikt, terwijl bij het andere kunststof van 200 à 300 °C wordt gebruikt. Alleen al dit verschil in materiaal heeft, als een soort domino-effect, tot gevolg dat de matrijs, de druk, de nauwkeurigheid, de kosten en het toepassingsgebied allemaal een andere richting inslaan. In dit artikel worden de belangrijkste verschillen tussen beide processen uitgesplitst in meetbare dimensies, zodat u in één oogopslag kunt bepalen welke methode het meest geschikt is voor uw onderdeel.
Catalogus van artikelen[Verborgen]
- 1. De essentie in één zin: het verschil in materiaal is doorslaggevend
- 2. Overzichtstabel met vergelijking van de belangrijkste parameters
- 3. Een gedetailleerde uitleg van de vijf belangrijkste verschillen
- 4. Kosten en productiehoeveelheid: break-evenpunt
- 5. Hoe te kiezen: de vier-stappen-besluitvormingsmethode
- 6. Veelvoorkomende misvattingen
- 7. Veelgestelde vragen
1. De essentie in één zin: het verschil in materiaal is doorslaggevend
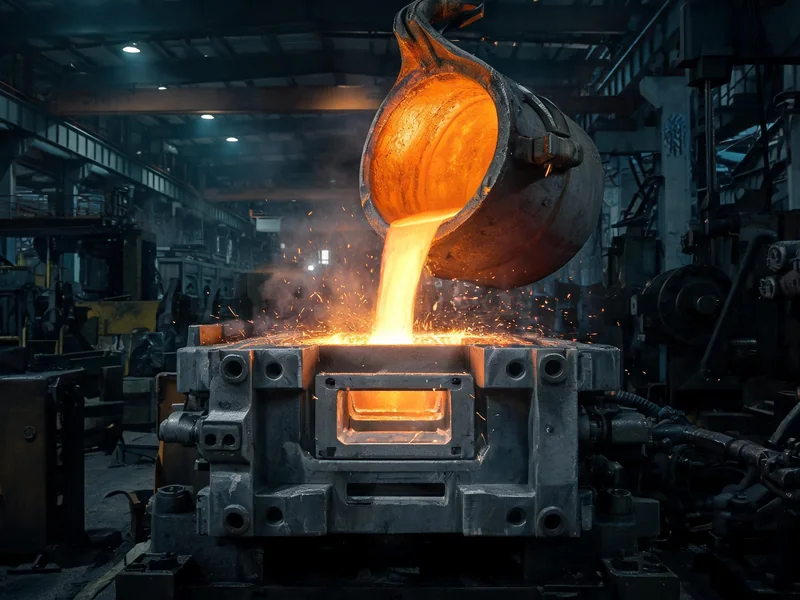
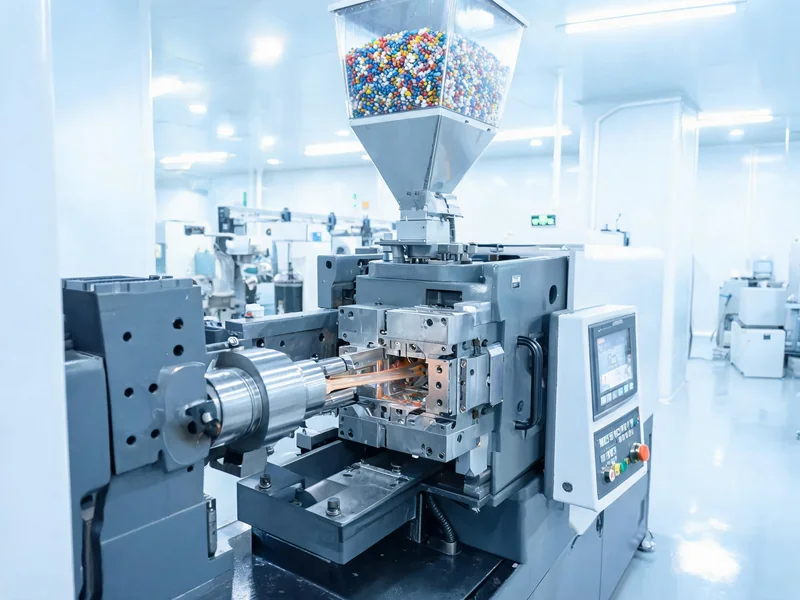
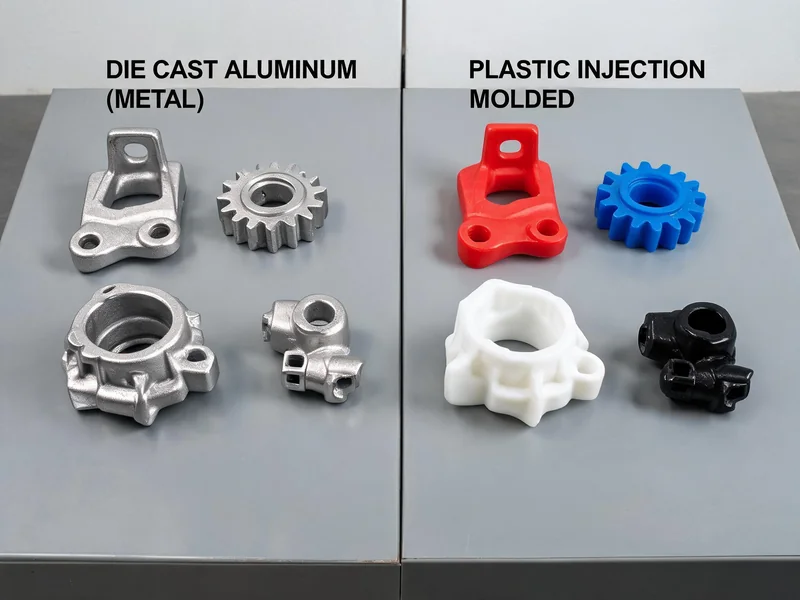
Bij spuitgieten (Injection Molding) wordt gesmolten kunststof in een stalen matrijs geperst, terwijl bij spuitgieten onder druk (Die Casting) gesmolten metaal in een stalen matrijs wordt geperst. De matrijzen en het principe lijken vrijwel identiek, maar de eigenschappen van het materiaal bepalen alle verschillen die daaruit voortvloeien:
- temp : Aluminium smelt pas bij een temperatuur van ongeveer 700 °C, terwijl polycarbonaat (PC) al bij 280–320 °C wordt gespoten — vanwege de hoge temperaturen van het metaal moeten voor spuitgietmatrijzen hittebestendig matrijsstaal worden gebruikt.
- Prestaties : De verschillen na het vormproces zijn nog groter — de elasticiteitsmodulus van de spuitgietonderdelen bedraagt slechts 1,3–2,4 GPa, terwijl die van onderdelen uit aluminiumlegering die onder druk zijn gegoten, oplopen tot 45–71 GPa.
- Vervolg : Kunststofonderdelen zijn na het spuitgieten vaak direct klaar voor gebruik, terwijl metalen spuitgietonderdelen vaak extra bewerkingen zoals frezen en slijpen nodig hebben om de kritieke oppervlakken af te werken.
Daarom is de vraag "spuitgieten of drukgieten" nooit een kwestie van procesvoorkeur, maar Vraagstuk over materiaalbehoefte .
2. Overzichtstabel met vergelijking van de belangrijkste parameters
Laten we eerst de harde cijfers op een rijtje zetten; elke paragraaf daarna zal zich rond deze tabel afspelen:
| dimensie (wiskunde) | Spuitgieten (Die Casting) | Spuitgieten (Injection Molding) |
|---|---|---|
| Grondstoffen | Aluminium / Zink / Magnesium metaalblokken | Thermoplastische kunststofkorrels |
| smelttemperatuur | 390 ~ 700 ℃ (aluminium ca. 700 ℃) | 180 ~ 400 ℃ |
| injectiedruk | 35 ~ 140 MPa | 60 ~ 180 MPa |
| Matrijstemperatuur | 150 ~ 300 ℃ | 20 ~ 150 ℃ |
| Cyclustijd | 20 tot 60 seconden | 30 tot 120 seconden |
| Minimale wanddikte | 1,0 mm | 0,5 mm |
| Nauwkeurigheid van afmetingen | ongeveer ±0,05 mm / 100 mm | Commercieel ±0,1 mm, precisie ±0,025 mm |
| elasticiteitsmodulus | 45 ~ 71 GPa | 1,3 ~ 2,4 GPa |
| Matrijsmaterialen | Hittebestendig matrijsstaal (H13 e.d.) | Standaard matrijsstaal (mag lager zijn) |
3. Een gedetailleerde uitleg van de vijf belangrijkste verschillen
3.1 Temperatuur en thermische belasting: spuitgietmatrijzen moeten tegen hitte bestand zijn"
Dit is het belangrijkste verschil. spuitgieten Het gesmolten aluminium heeft een temperatuur van ongeveer 700 °C en spoelt herhaaldelijk door de matrijsholte. De matrijs moet daarom niet alleen bestand zijn tegen hoge temperaturen, maar ook tegen thermische vermoeidheid en thermische scheurvorming. Daarom wordt doorgaans gekozen voor warmwerkstaal zoals H13, in combinatie met een koelsysteem dat de matrijstemperatuur op 150–300 °C houdt. Bij spuitgieten is een matrijstemperatuur van slechts 20 tot 150 °C nodig, waardoor de thermische belasting veel lager is en er minder druk ligt op de materiaalkeuze voor de matrijs.
3.2 Druk en vulling: één met hoge druk en snelle vulling, één met lage druk en stabiele doorstroming
De injectiedruk bij het spuitgieten bedraagt maximaal 35–140 MPa, zodat het gesmolten metaal de vormholte in zeer korte tijd kan vullen en snelle stolling wordt voorkomen; de spuitdruk bedraagt 60–180 MPa, hoewel de absolute druk hoger is, heeft kunststof een goede vloeibaarheid en koelt het langzaam af, waardoor juist "bij lage druk complexe vormen gemakkelijker te bewerken zijn". De essentie van beide drukken is dat de ene bedoeld is om de hoge temperatuur en snelle stolling van metaal tegen te gaan, en de andere om de viscositeit van kunststof tegen te gaan.
3.3 Investeringen in matrijzen: spuitgieten is duurder, maar de levensduur wordt op een andere manier bepaald
Gegoten Productie van matrijzen De kosten liggen in een heel andere orde van grootte dan die van spuitgieten. Een vergelijkingsvoorbeeld: voor hetzelfde onderdeel kost een matrijs voor aluminiumspuitgieten ongeveer $32,000, ongeveer nylon spuitgietmatrijzen $18,000. Het bijzondere aan spuitgietmatrijzen ligt in het hittebestendige staal, de oppervlaktebehandeling en het complexere ontwerp van de uitstoot- en koelsystemen; ze zijn echter bedoeld voor de geheel andere markt van "metalen onderdelen in grote series". Voor meer informatie over de constructiedetails van spuitgietmatrijzen kunt u terecht bij Ontwerp van aluminium spuitgietmatrijzen Een artikel.
3.4 Nauwkeurigheid en wanddikte: dunner en nauwkeuriger spuitgieten
Wat betreft de nauwkeurigheid bij "directe ontvorming" heeft spuitgieten juist een voorsprong: bij commercieel spuitgieten ligt de nauwkeurigheid rond ±0,1 mm, bij precisiespuitgieten kan deze oplopen tot ±0,025 mm, terwijl die bij spuitgieten ongeveer ±0,05 mm/100 mm bedraagt. Wat de wanddikte betreft, kan spuitgieten tot minimaal 0,5 mm, bij spuitgieten is de minimale waarde, vanwege de vloeibaarheid van het metaal en de stollingsbeperkingen, 1,0 mm Een begin. Maar hier moet ik er een eerlijke opmerking uit de branche aan toevoegen: de cruciale vlakken van spuitgietonderdelen (afdichtingsvlakken, montagegaten) zijn doorgaans nog afhankelijk van CNC-bewerking Bij een tweede afwerking is de uiteindelijke nauwkeurigheid vergelijkbaar met die van spuitgieten.
3.5 Mechanische eigenschappen: de sterkte van metaal vormt een onoverbrugbare kloof voor kunststof
Dit is het meest onoverbrugbare verschil tussen beide. De modulus van aluminiumlegeringen voor spuitgietonderdelen ligt tussen 45 en 71 GPa, terwijl die van technische kunststoffen slechts 1,3 tot 2,4 GPa bedraagt – een verschil van tientallen tot honderden keer. Als uw onderdelen belastbaar, torsiebestendig, warmtegeleidend, elektrisch geleidend of hittebestendig moeten zijn, is spuitgieten de enige optie; als de enige eisen "licht, goedkoop en complexe vormen" zijn, biedt spuitgieten een veel betere prijs-kwaliteitverhouding.
4. Kosten en productiehoeveelheid: break-evenpunt
De economische afwegingen kunnen pas goed worden gemaakt op basis van de productiehoeveelheid. Laten we eens kijken naar een concrete vergelijking: voor hetzelfde onderdeel weegt de aluminium spuitgietversie 520 gram, met matrijskosten van $32.000 en kosten per stuk van $5,20; de nylon spuitgietversie heeft matrijskosten van $18.000 en kosten per stuk van $2,80. Uitgaande van een jaarlijkse productie van 2.000 stuks bedragen de jaarlijkse matrijskosten voor nylon $23.600 en voor aluminium spuitgieten $42.400 – bij lage productievolumes wint spuitgieten ruimschoots. De reden hiervoor is dat de hogere matrijskosten bij spuitgieten niet voldoende kunnen worden afgeschreven.
Maar naarmate de productiehoeveelheid toeneemt, keert deze trend zich om: bij spuitgieten bestaat een aanzienlijk deel van de kosten per stuk uit materiaal en machinale bewerking, terwijl bij spuitgietonderdelen de kosten grotendeels afhankelijk zijn van de afschrijving van de matrijs. De ervaring in de sector leert dat spuitgieten bij minder dan 10.000 stuks doorgaans niet rendabel is (tenzij de eigenschappen van het metaal vereist zijn), en dat de kosten per stuk pas vanaf 50.000 stuks concurrerend worden. Dit "break-evenpunt" ligt hoger dan bij spuitgieten en vormt een hindernis die voorafgaand aan de proceskeuze zorgvuldig moet worden berekend.
Richtlijnen voor besluitvorming:Grote hoeveelheden, metaal nodig, meerdere bewerkingsstappen geen probleem — kies dan voor spuitgieten; grote hoeveelheden, kunststof nodig, dunwandig en nauwkeurig — kies dan voor spuitgieten; kleine hoeveelheden, veel variaties in de constructie — haast je niet met het maken van een matrijs, maar kijk eerst of een prototype of een oplossing voor kleine series voordeliger is.
5. Hoe te kiezen: de vier-stappen-besluitvormingsmethode
- Vraag over het materiaal:Moet het onderdeel de sterkte, warmtegeleiding, elektrische geleiding of hittebestendigheid van metaal hebben? Ja → kies voor spuitgieten of gieten; nee → kies voor kunststofspuitgieten.
- Vraag over de hoeveelheid:Wat is de verwachte jaarproductie? Bij minder dan 10.000 stuks en als het niet per se om metaal gaat, zijn spuitgieten of productie in kleine series vaak voordeliger.
- Vraag over nauwkeurigheid en wanddikte:Als de wanddikte ≤ 0,5 mm is en een fijne structuur vereist, is spuitgieten de beste keuze; voor dikwandige, dragende metalen onderdelen is spuitgieten geschikter.
- Vraag naar de tolerantie bij de nabewerking:Is verdere mechanische bewerking van spuitgietonderdelen mogelijk? Ja, de maximale nauwkeurigheid bij spuitgieten is zelfs hoger; nee, geef dan de voorkeur aan spuitgieten.
6. Veelvoorkomende misvattingen
Misvatting 1: "De nauwkeurigheid van spuitgieten is altijd lager dan die van spuitgieten onder druk."Integendeel, de toleranties bij spuitgieten, waarbij het product direct uit de matrijs wordt gehaald, zijn vaak strakker dan bij spuitgieten (tot ±0,025 mm); bij spuitgieten wordt de nauwkeurigheid pas in de nabewerking bereikt.
Misvatting 2: "Kunststof is goedkoop, dus spuitgieten is vast voordeliger."Bij kleine productievolumes is dat inderdaad het geval, maar bij grote series metalen onderdelen kan de kostprijs per stuk van spuitgietproducten juist hoger liggen vanwege de prestatie-eisen die een vervanging onmogelijk maken.
Misvatting 3: "Je kunt naar believen tussen de twee processen wisselen." Dat kan niet. De matrijsconstructie, de uitloophoek, het ontwerp van de wanddikte en de materiaalkrimp zijn totaal verschillend; de overstap van spuitgieten naar spuitgieten is gelijk aan het opnieuw ontwerpen van de matrijs.
7. Veelgestelde vragen
V1: Wat is het belangrijkste verschil tussen spuitgieten en drukgieten?
Het komt in wezen neer op het materiaal: gesmolten metaal (ongeveer 700 °C) voor spuitgieten en gesmolten kunststof (180–400 °C) voor spuitgieten. Dit verschil bepaalt de algehele verschillen in hittebestendigheid, drukbestendigheid, nauwkeurigheid en kosten van de matrijzen.
Vraag 2: Is spuitgieten duurder dan spuitgieten?
Ja. Bij spuitgieten is er sprake van energie-intensief smelten en is hittebestendig matrijsstaal nodig; bovendien moeten de gietstukken achteraf nog machinaal worden bewerkt, waardoor de totale kosten hoger uitvallen. Spuitgieten verbruikt minder energie en de kosten per stuk zijn bij grote productieseries lager.
Vraag 3: Kan bij spuitgieten dezelfde nauwkeurigheid worden bereikt als bij spuitgieten onder druk?
Dat kan, en zelfs nog nauwkeuriger. Bij spuitgieten is de tolerantie ongeveer ±0,1 mm, bij precisiespuitgieten ±0,025 mm; bij drukgieten is de tolerantie ongeveer ±0,05 mm/100 mm, maar de nauwkeurigheid van kritieke oppervlakken kan door nabewerking nog verder worden verbeterd.
V4: Voor welke series is spuitgieten de juiste keuze?
Bij minder dan 10.000 stuks is het doorgaans niet rendabel (tenzij de metaaleigenschappen essentieel zijn); pas bij meer dan 50.000 stuks zijn de kosten per stuk bij spuitgieten concurrerend, en ligt het break-evenpunt hoger dan bij spuitgieten.
V5: Kan spuitgieten het drukgieten vervangen?
Dit hangt af van de toepassing. Spuitgieten is alleen onmisbaar wanneer er strikte eisen worden gesteld aan de sterkte, warmtegeleiding, elektrische geleiding of temperatuurbestendigheid van het metaal; in alle andere gevallen kunnen hoogwaardige technische kunststoffen in veel situaties als alternatief dienen.