Handleiding voor het spuitgietproces: een volledig overzicht van de principes, materialen, matrijzen en de keuze van de fabriek
Auteur:H.K.X Gepubliceerd op:2026-09-08 Categorie:nieuws Weergaven:2613
Samenvatting:
Spuitgieten is momenteel een van de meest efficiënte processen voor de massaproductie van precisie-metalen onderdelen. Dit artikel biedt vanuit het perspectief van de werkvloer een systematisch overzicht van de principes van spuitgieten, de twee belangrijkste typen (warme kamer en koude kamer), de keuze van materiaalsoorten, valkuilen die bij het ontwerpen van matrijzen moeten worden vermeden, en het allerbelangrijkste: hoe je het technische niveau van een spuitgietfabriek kunt beoordelen. Of u nu constructie-ingenieur, inkoper of projectmanager bent, na het lezen van dit artikel kunt u veel omwegen vermijden.
Catalogus van artikelen[Verborgen]
- 1. Wat is spuitgieten?
- 2. Het spuitgietproces (uitgebreide uitleg in 6 stappen)
- 3. Warmkamer-spuitgieten versus koudkamer-spuitgieten
- 4. Varianten van het spuitgietproces
- 5. Keuze van spuitgietmaterialen en materiaalsoorten
- 6. Belangrijke punten bij het ontwerpen van spuitgietonderdelen (praktijkervaring in de fabriek)
- 7. Voor- en nadelen van spuitgieten
- 8. Toepassingen van spuitgieten in de industrie
- 9. Kostensamenstelling en ROI-optimalisatie
- 10. Hoe kies je een betrouwbare spuitgietfabriek?
- 11. Veelgestelde vragen (FAQ)
1. Wat is spuitgieten?
Spuitgieten (Die Casting)Het is een metaalvormingsproces waarbij gesmolten non-ferrometaal onder hoge druk snel in een vormholte wordt gespoten die wordt gevormd door twee stukken gehard gereedschapsstaal. Na afkoeling en stolling ontstaan zo metalen onderdelen met een hoge nauwkeurigheid, complexe geometrische vormen en een glad oppervlak. In tegenstelling tot zandgieten en zwaartekrachtgieten is het belangrijkste kenmerk van spuitgieten"Hoge druk + hoge snelheid + herbruikbare stalen mallen".
De geschiedenis van het spuitgieten gaat terug tot het midden van de 19e eeuw. In 1849 werd octrooi verleend op een kleine handmatige machine voor de mechanische productie van drukletters, wat algemeen wordt beschouwd als het begin van de moderne spuitgietindustrie; in 1903 werd het carburateurhuis van Cadillac-auto’s al met behulp van het spuitgietproces vervaardigd. Daarna breidde het spuitgieten zich snel uit met de opkomst van consumentenproducten zoals grammofoons, typemachines en auto’s. Tegenwoordig is spuitgieten, aangedreven door CAD/CAM- en CAE-simulatietechnologieën, uitgegroeid tot een onmisbaar basisproces in de hoogwaardige productie van onder meer auto’s, elektronica en luchtvaart.
He Xin Moulding is een spuitgietfabriek die al jarenlang actief is in Ningbo en diensten aanbiedt van matrijsontwerp tot Volledige dienstverlening voor hogedruk-, lagedruk- en zwaartekrachtgieten, De verschillende op ervaring gebaseerde conclusies in het onderstaande zijn afkomstig uit de praktijk van de productie op de werkvloer in 2016.
2. Het spuitgietproces (uitgebreide uitleg in 6 stappen)
Er zijn weliswaar verschillen in de details tussen het spuitgieten in een warme en een koude kamer, maar de kernprocessen volgen allemaal de volgende zes stappen. Alleen als je deze cyclus begrijpt, kun je achterhalen in welke fase er problemen ontstaan met de prijs, de levertijd en de kwaliteit.
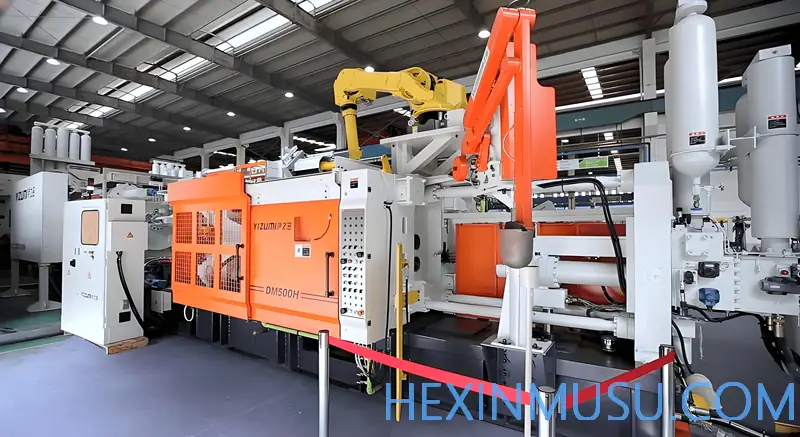
Stap 1: Voorbereiding van de matrijs en het sluiten van de matrijs
Reinig eerst de holtes van de twee matrijshelften (vaste matrijs en beweegbare matrijs) grondig en spuit er ontvormingsmiddel/smeermiddel op. Het ontvormingsmiddel regelt niet alleen de matrijstemperatuur, maar zorgt er ook voor dat het gietstuk later gemakkelijk uit de matrijs kan worden gehaald. Druk vervolgens de twee matrijshelften met de sluitkracht tegen elkaar. De kwaliteit van de matrijsfabricage is bepalend voor het welslagen van deze stap. Wat betreft Het volledige productieproces van spuitgietmatrijzen , zie hiervoor het betreffende thema op deze website.
Stap 2: Smelten en spuitgieten
Het metaal wordt in de machine (warme kamer) of in een afzonderlijke smeltoven (koude kamer) tot smeltpunt verhit. Een plunjer perst het vloeibare metaal met hoge snelheid en hoge druk (van 1000 psi tot meer dan 25.000 psi) in de matrijs. Juist deze "hoge snelheid en hoge druk" vormen de kern van het spuitgieten en zorgen ervoor dat het metaal alle dunwandige en complexe structuren volledig vult.
Stap 3: Afkoelen en stollen
Het hete gesmolten metaal stolt snel bij contact met de koude matrijswanden, waardoor de vorm van de matrijs nauwkeurig wordt gereproduceerd. Tijdens dit proces blijft de matrijs onder hoge druk geklemd om de interne spanningen als gevolg van de krimp bij het stollen tegen te gaan en poriën te voorkomen. Binnenin de matrijs zijn doorgaans water- of oliekoelkanalen aangebracht om de afkoeling te versnellen.
Stap 4: Uitdrukken (ontvormen)
Nadat het gietstuk is gestold, wordt de mal geopend en duwt het uitstootmechanisme (meerdere uitstootpennen) het gietstuk voorzichtig naar buiten. De uitloophoek en het lossingsmiddel zijn in deze fase van cruciaal belang; een onjuist ontwerp kan leiden tot vastkleven aan de mal, scheuren of witte vlekken.
Stap 5: Bijwerken en ontbramen
Het uit de matrijs gedrukte onderdeel is nog geen eindproduct — het zit nog vast aan het gietsysteem (hoofdgietkanaal, gietkanalen, overloop). Bij het afsnijden wordt het onderdeel van het overtollige metaal gescheiden; dit kan met de hand, met een afsnijmatrijs voor een pers of met een trommel worden gedaan.
Stap 6: Afwerking en nabehandeling
Afhankelijk van de behoefte worden nabewerkingen uitgevoerd, zoals CNC-bewerking (schroefdraadgaten, nauwe toleranties), gritstralen, zandstralen, anodiseren, galvaniseren en poedercoaten.
Belangrijke procesparameters (eerstelijnsgegevens):De injectiedruk wordt doorgaans geregeld tussen 50 en 100 MPa; de matrijstemperatuur wordt met behulp van een matrijstemperatuurregelaar stabiel gehouden tussen 150 en 300 ℃; de temperatuur van het gesmolten metaal wordt binnen ±5 °C gehouden; moderne apparatuur kan een parallelliteit van de matrijsplaten van 0,1 mm/m en een herhalingsnauwkeurigheid van ±0,1 mm bereiken. Deze parameters bepalen het verschil in het percentage conformiteit van de producten tussen 92% en 98.5%.
3. Warmkamer-spuitgieten versus koudkamer-spuitgieten
Spuitgieten kan in twee grote categorieën worden onderverdeeld, waarbij het fundamentele verschil ligt inDe relatie tussen smeltovens en machines, de keuze wordt bepaald door het smeltpunt en de chemische eigenschappen van de legering en heeft een directe invloed op de efficiëntie, de levensduur van de apparatuur en het materiaalassortiment.
hete cel spuitgieten (metallurgie)
De "zwanenhals" van het doseersysteem wordt rechtstreeks in het ingebouwde smeltbad van de machine gedompeld. Wanneer de plunjer terugtrekt, wordt de zwanenhals automatisch met metaal gevuld; wanneer de plunjer naar beneden wordt gedrukt, wordt het metaal rechtstreeks in de matrijskamer geperst. Het voordeel hiervan isZeer snelle productiecyclus (meer dan 15 keer per minuut), weinig oxidatie, lage kosten; het nadeel is dat het metaal bij hoge temperaturen de onderdelen van het afvuursysteem voortdurend aantast, en daaromAlleen geschikt voor legeringen met een laag smeltpunt, zoals zink, magnesium, lood en tin. Typische toepassingen: ritsen, kraanonderdelen, elektronische connectoren, auto-interieuronderdelen.
spuitgieten in een koude kamer (metallurgie)
De smeltoven staat los van de machine; het gesmolten metaal wordt in de "koude kamer" (spuitkamer) geschept en vervolgens door een hydraulische zuiger met hoge snelheid in de matrijs geperst. Het voordeel hiervan is datGeschikt voor het bewerken van legeringen met een hoog smeltpunt (aluminium, koper, magnesium), waarmee grotere, compactere en sterkere onderdelen kunnen worden geproduceerd; het nadeel is dat het proces langzamer verloopt (er is een extra schepbewerking nodig). Koudkamer-spuitgieten is het voorkeursproces voor aluminiumlegeringen en domineert de auto-industrie.
| karakterisering | hete cel spuitgieten (metallurgie) | spuitgieten in een koude kamer (metallurgie) |
|---|---|---|
| Smeltplaats | Binnenin de machine | Onafhankelijke smeltoven |
| productiecyclus | Zeer snel (15+ keer per minuut) | Langzamer (inclusief het opscheppen van het gerecht) |
| Geschikte legeringen | Zink, magnesium, tin, lood (laag smeltpunt) | Aluminium, koper, magnesium (hoog smeltpunt) |
| injectiedruk | Lager (1000–5000 psi) | Zeer hoog (1500–25000+ psi) |
| Afmetingen van onderdelen | klein en middelgroot | Grote, complexe onderdelen |
| Sterke punten | Zeer efficiënt, lage kosten per eenheid | Flexibel materiaal, hogere sterkte |
4. Varianten van het spuitgietproces
Naast deze twee hoofdcategorieën zijn er in de sector diverse varianten van het proces ontstaan, die elk een specifiek probleem aanpakken: sommige richten zich op poriën, andere op warmtebehandeling en weer andere op de dichtheid van defecten. Hieronder worden ze een voor een uitgelegd, zodat u kunt bepalen welk proces het beste bij uw onderdelen past.
4.1 Hogedrukgieten
Hogedrukgieten is de meest gangbare productiemethode voor aluminiumlegeringen, waarbij HPDC vrijwel de standaard is voor machines met een koude kamer. De vuldruk is hierbij extreem hoog en bedraagt doorgaans 1000–25 000 psi (ongeveer 7–172 MPa), waarbij de stempel het metaal met een hoge snelheid van 0,5 tot 10 m/s in de matrijskamer perst; het gehele vulproces duurt slechts enkele tientallen milliseconden.
Juist daarom is het belangrijkste voordeel van HPDCExtreem snel, zeer hoog toerental, geschikt voor het vervaardigen van ultradunne wanden van 0,5 mm, waarbij de kosten per eenheid bij grote productieseries tot een minimum worden teruggebracht. De nadelen hiervan zijn ook het duidelijkst: bij het snel vullen van de gietvorm kunnen er luchtbellen ontstaan, waardoor er minuscule luchtporiën in het gietstuk ontstaan,Meestal is een T6-oplossingsgloeibehandeling niet mogelijk(Bij hoge temperaturen zet het gas in het materiaal uit en ontstaan er luchtbellen). Als uw onderdeel een constructie- of drukdragend onderdeel is en een warmtebehandeling vereist, is HPDC wellicht niet de beste oplossing.
4.2 Lagedrukgieten
De vuldruk bij lagedrukgieten bedraagt slechts 0,08–0,1 MPa, wat aanzienlijk lager is dan bij HPDC. Het gesmolten metaal wordt in een gesloten smeltkroes door middel van luchtdruk van onder naar boven langs de opvoerleiding gelijkmatig in de matrijs "geduwd"; dit behoort totLaminale vulling, waardoor wordt voorkomen dat gas dat met hoge snelheid wordt ingevuld, wordt meegevoerd.
Het resultaat is een gietstukCompact, weinig poriën, kan door warmtebehandeling (T6) worden versterkt, en heeft betere algemene mechanische eigenschappen. Het is geschikt voor onderdelen waaraan hoge eisen worden gesteld op het gebied van luchtdichtheid en drukbestendigheid, zoals Aluminium gietstukken, zoals autowielen, batterijhouders voor nieuwe energiebronnen en motorbehuizingen . Het nadeel is dat het tempo lager ligt dan bij HPDC en dat de kosten per stuk iets hoger zijn.
4.3 Zwaartekrachtgieten
Zwaartekrachtgieten is niet afhankelijk van hoge druk, maar vanDe zwaartekracht van het gesmolten metaal zelfHet materiaal stroomt via de ingietopening in de matrijskamer, waardoor de apparatuur eenvoudig is, het energieverbruik laag is en er weinig luchtinsluiting optreedt. Het wordt doorgaans uitgerust met zandkernen om complexe binnenruimtes te vormen.
Zwaartekrachtgieten is geschikt voor constructiedelen met een gemiddelde wanddikte, middelgrote productieseries en hoge eisen aan de interne kwaliteit, zoalsMotorblok, cilinderkop, versnellingsbakbehuizing, pomphuisenz. De nauwkeurigheid en oppervlaktekwaliteit liggen iets lager dan bij spuitgieten, maar de matrijskosten en investeringen in apparatuur zijn flexibeler, waardoor dit een veelgebruikte keuze is voor kleine tot middelgrote productieseries.
4.4 Vacuümspuitgieten
Bij vacuümspuitgieten wordt aan het HPDC-proces een vacuümstap toegevoegd: voordat de gesmolten metaalvloeistof in de matrijs wordt ingespoten, wordt met behulp van een meertraps vacuümpompinstallatie in De matrijskamer binnen 2 seconden tot onder 50 mbar vacuüm brengen, zodat het gasgehalte in de vormholte met meer dan 90% is gedaald, waarna de injectie wordt uitgevoerd.
Hiermee wordt het aloude probleem van "luchtinsluiting bij snelvullen" fundamenteel opgelost. VacuümgietstukkenDe dichtheid neemt toe met 8 tot 121 TP3T, de treksterkte kan meer dan 300 MPa bedragen en de rek neemt toe tot 8 tot 151 TP3T, de mechanische eigenschappen komen dicht in de buurt van die van smeedstukken en het materiaal kan aan een warmtebehandeling worden onderworpen. Het toepassingsgebied is uitgebreid van traditionele motorblokken en versnellingsbakbehuizingen naarBatterijhouders voor nieuwe energiebronnen en behuizingen voor luchtvaartcompressoren met een luchtdichtheidseis van ≤0,05 mbar·L/sen dergelijke hoogwaardige onderdelen. Dit gaat ten koste van een grotere complexiteit en hogere kosten van de apparatuur.
4.5 Extrusiegieten (vloeibaar smeden)
Extrusiedrukgieten kan worden gezien als een combinatie van "drukgieten + smeden": tijdens de stollings- en kristallisatiefase van het gesmolten metaal wordt druk uitgeoefend 50–100 MPa een hoge mechanische druk en een verlenging van de drukbehoudtijd tot 30 tot 60 seconden, waardoor een echteVerdichting bij vloeibaar smeden.
Het zo verkregen gietstuk heeft een dichte en gelijkmatige structuur,De porositeit is gedaald tot onder 0,11 TP3T en de dichtheid van het weefsel bedraagt meer dan 99,51 TP3T, met mechanische eigenschappen die 30 tot 50% beter zijn dan die van traditioneel spuitgieten, een treksterkte die 350 tot 400 MPa kan bedragen, en de mogelijkheid tot T6/T7-warmtebehandeling, waardoor de vermoeidheidslevensduur 3 tot 5 keer langer is. Het is bijzonder geschikt voorStuurknokkels, draagarmen en remklauwen voor auto’sBij veiligheidsonderdelen en dergelijke worden de kosten aanzienlijk verlaagd door "gieten in plaats van smeden".
4.6 Halfvaste spuitgiettechniek (thermoplastische vormgeving)
De kern van het halfvast-spuitgieten bestaat erin dat de metaalsuspensie eerst wordt geregeld op 40~60% Vaste-fase-verhoudingin een "halfvaste" toestand, waarna de matrijskamer via laminaire stroming wordt gevuld. Door de lage viscositeit en de gelijkmatige stroming van de slurry wordt turbulentie en luchtinsluiting fundamenteel voorkomen.
Het effect ervan isVermindering van de krimp met 80% of meer, vermindering van krimpfouten met 60%, en beheersing van de porositeit tot 0,5% of minder, waarbij een bolvormige, niet-dendritische fijnkorrelige structuur ontstaat (korrelgrootte 50–100 μm), waardoor het materiaal een betere isotropie vertoont. In combinatie met vacuüm kan de dichtheid oplopen tot meer dan 99,91 TP3T, voor gebruik inHydraulische ventielblokken, hoogwaardige transmissiebehuizingenen andere cruciale onderdelen waaraan hoge eisen worden gesteld op het gebied van dichtheid en levensduur bij vermoeidheid.
5. Keuze van spuitgietmaterialen en materiaalsoorten
Het materiaal is bepalend voor de mechanische eigenschappen, het gewicht, de corrosiebestendigheid en de kosten van een onderdeel. Bij spuitgieten worden voornamelijk non-ferrometalen gebruikt, waarbij de drie belangrijkste series – aluminium, zink en magnesium – een absolute dominante rol spelen.
| maken | Algemene cijfers | Belangrijkste kenmerken | typische toepassing |
|---|---|---|---|
| aluminium | A380 / ADC12 | De meest uitgebalanceerde algehele prestaties, goede vloeibaarheid en een uitstekende prijs-kwaliteitverhouding | Motorsteunen, versnellingsbakbehuizingen, behuizingen voor elektronische componenten, elektrisch gereedschap |
| A390 | Slijtvast en trillingsbestendig, hard en broos, speciaal ontwikkeld voor cilinderblokken | Motorblokken, klephuizen en pomphuizen voor auto’s | |
| A360 | Beter bestand tegen corrosie en hogere druk, maar iets moeilijker te gieten | Scheepsonderdelen, behuizingen voor telecommunicatieapparatuur, onderdelen voor corrosieve omgevingen | |
| zinklegering | Zamak 3 / Zamak 5 | Het meest geschikt voor spuitgieten; geschikt voor zeer dunne wanden en complexe details; gemakkelijk te galvaniseren | Consumentenelektronica, sanitairbeslag, speelgoed, auto-interieur |
| Zamak 2 / ZA-27 | Hoge sterkte (ZA-27 treksterkte > 400 MPa) | Hoge-sterkteonderdelen zoals gereedschapskernen en lagerbussen | |
| magnesiumlegering | AZ91D | Het lichtste constructiemetaal, met een hoge sterkte-gewichtsverhouding en corrosiebestendig | Laptop-/mobiele telefoonhoesjes, camerabehuizingen, autosturen |
| AM60B | Goede rekbaarheid en energieabsorptie, slagwerk ≥ 6 J | Frame voor autostoelen, bevestigingsbeugels voor het dashboard |
Voor meer informatie over de afwegingen tussen de eigenschappen van verschillende legeringen kunt u het volgende raadplegen Vergelijking van de kerntechnologieën van zink- en aluminiumspuitgieten .
6. Belangrijke punten bij het ontwerpen van spuitgietonderdelen (praktijkervaring in de fabriek)
Problemen die in de ontwerpfase zijn ontstaan, komen bij de massaproductie terug in de vorm van "poriën, vervormingen en scheuren". Hieronder volgen vier belangrijke punten die de fabriek herhaaldelijk benadrukt.
6.1 Ontvormingshoek
De ontvormingshoek is de hellingshoek in verticale richting van de matrijs, die het ontvormen vergemakkelijkt. Over het algemeen volstaat een hoek van 1° tot 2° om het uitstoten te verbeteren; bij het spuitgieten van aluminium wordt een hoek van 2° per zijde aanbevolen (gezien de slijtagegevoeligheid van aluminium). Als er geen ontvormingshoek wordt aangebracht, kan dit leiden tot vastkleven en beschadigingen tijdens het uitstoten, of zelfs tot het onbruikbaar worden van de matrijs.
6.2 Uniformiteit van de wanddikte
Plotselinge veranderingen in wanddikte zijn de belangrijkste oorzaak van holtes, spanningsconcentraties en vervormingen. Het handhaven van een gelijkmatige wanddikte bevordert een gelijkmatige afkoeling en vermindert defecten. Bij spuitgieten kunnen zeer dunne wanden worden vervaardigd (tot 0,5–1,5 mm), maar de overgang tussen dikke en dunne delen moet geleidelijk verlopen.
6.3 Afgeronde hoeken
Bij scherpe hoeken treedt spanningsconcentratie op. Een minimale afrondingsstraal van 0,4 mm wordt aanbevolen; 0,8 mm is ideaal. Een te grote afronding leidt tot meer materiaalverbruik en hogere kosten, terwijl een te kleine afronding onvoldoende spanningsverlichting biedt.
6.4 Delingslijnen en ondersnijdingen
De scheidingslijn moet zo recht mogelijk zijn, functionele vlakken vermijden en zo min mogelijk zichtbaar zijn. Ondersnijdingen (negatieve hellingen) verhogen de kosten van de schuif en de matrijs aanzienlijk; vermijd deze daarom waar mogelijk. Gebruik tijdens de ontwerpfase CAE-simulatie voor gietwerk: simulatie van het vullen van de gietvorm en het stollen van het gietmateriaal , waardoor de locaties van poriën, krimp en luchtinsluitingen al vóór het openen van de matrijs kunnen worden voorspeld, wat weken tijd en tienduizenden yuan aan kosten bespaart ten opzichte van herstelwerkzaamheden na het testen van de matrijs.
7. Voor- en nadelen van spuitgieten
| vantage | nadelen |
|---|---|
| Zeer efficiënt: hoge mate van automatisering, korte doorlooptijden en uiterst lage kosten per stuk bij grote productieseries | Hoge matrijskosten: Kleine series of prototypes zijn niet rendabel |
| Goede nauwkeurigheid en consistentie: De toleranties kunnen tot ±0,1 mm worden beperkt, en de onderdelen uit verschillende productieseries zijn onderling goed uitwisselbaar | Risico op poriënvorming: Snel vullen met gas belemmert doorgaans de warmtebehandeling |
| Uitstekende mogelijkheden voor het vormen van complexe, dunwandige onderdelen: wanddikte vanaf 0,5 mm | Uitsluitend non-ferrometalen: Een te hoog smeltpunt van staal/ijzer verkort de levensduur van de matrijs |
| Glad oppervlak: Ra 1–2,5 μm, waardoor nabewerking overbodig is | De afmetingen zijn beperkt door het laadvermogen: Extra grote onderdelen worden beperkt door de sluitkracht |
| Goede mechanische eigenschappen: Door snelle afkoeling ontstaat een fijnkorrelig weefsel | Moeilijkheden bij het aanpassen van de matrijs: Als de staalvorm eenmaal is vastgelegd, zijn de kosten voor ingrijpende wijzigingen zeer hoog |
Advies voor beroepsbeoefenaars:"Luchtbellen + onmogelijkheid tot warmtebehandeling" zijn de twee grootste tekortkomingen van gewoon hogedrukgieten. Als uw onderdelen luchtdicht moeten zijn of een T6-warmtebehandeling vereisen, moet u dit zeker van tevoren aangeven en overschakelen op vacuümgieten of extrusiegieten; anders zullen de kosten voor afgedankte onderdelen achteraf veel hoger uitvallen dan het prijsverschil tussen de matrijzen. Zie voor meer oorzaken van defectenAluminium gietfouten en hun oorzaken.
8. Toepassingen van spuitgieten in de industrie
- Auto's (grootste markt): motorblokken, versnellingsbakbehuizingen, oliecarter, stuurknokkels, subframes; de grote, geïntegreerde accuhouders en motorbehuizingen van voertuigen op nieuwe energiebronnen stimuleren de ontwikkeling van extra grote spuitgietonderdelen.
- Elektronica/telecommunicatie: Middenframes voor mobiele telefoons, behuizingen voor laptops, camerabehuizingen, koellichamen en afschermingsbehuizingen voor 5G-basisstations.
- ruimtevaart: Er worden hoge eisen gesteld aan de verhouding tussen sterkte en gewicht; wordt gebruikt voor de carrosseriestructuur, motoronderdelen en interieuronderdelen.
- Gezondheidszorg: chirurgische instrumenten, behuizingen voor diagnostische apparatuur, beugels voor bewakingsapparatuur.
- Bouw/ijzerwaren: scharnieren, raamkozijnen, meubelbeslag, enz.
9. Kostensamenstelling en ROI-optimalisatie
Bij spuitgieten zit de "grote kostenpost" in de matrijs, niet in het afzonderlijke onderdeel. Neem bijvoorbeeld een spuitgietmatrijs voor aluminiumlegeringen: een matrijs met één kamer kost ongeveer 36.000 tot 144.000 yuan, een matrijs met gemiddelde complexiteit 180.000 tot 288.000 yuan, en een complexe matrijs met meerdere kamers of voor auto-onderdelen kan oplopen tot 3,6 tot 1,44 miljoen yuan of meer. De levensduur van een matrijs bedraagt 80.000 tot 200.000 gietcycli, wat neerkomt op een afschrijving van ongeveer 0,36 tot 3,6 yuan per stuk.
Referentie voor de verhouding van de kosten: ontwerpkosten 2~3%, bewerkingskosten ≤20%, testkosten 1~2%, proefmatrijskosten 1~2% (bij meer dan 800T ongeveer 2%), onderhoud na verkoop: 1–21 TP3T, transport: 0,5–1,51 TP3T.
Vier pijlers voor kostenbesparing:① Gebruik DfM (ontwerp voor produceerbaarheid) De structuur vooraf vereenvoudigen en het aantal steken verminderen – dat is de meest fundamentele manier om kosten te besparen; ② Voor kleine onderdelenMeervoudige matrijs(bij modellen met twee kamers is de prijs ongeveer 1,4 tot 1,6 keer zo hoog, bij modellen met vier kamers ongeveer 2,5 tot 3 keer zo hoog; beide liggen ver onder de kosten op basis van een veelvoud van het aantal stuks); ③ Er is genoeg materiaal, dat is voldoende., overmatige engineering vermijden; ④ optimaliserenGietinstallatieVerminder de kosten voor restmateriaal aan de staafuiteinden en het afsnijden van randen. Zie voor de volledige berekeningsmethode Kostenberekening van spuitgietonderdelen: hoe bereken je de prijs van spuitgietonderdelen? .
10. Hoe kies je een betrouwbare spuitgietfabriek?
Dit is het meest praktische onderdeel dat in alle artikelen over concurrerende producten ontbreekt. Als professional kun je het niveau van een spuitgietbedrijf aan de hand van deze vijf punten beoordelen:
- Moeten we de matrijzen zelf maken of uitbesteden?In een fabriek waar matrijzen en spuitgieten zijn geïntegreerd, is de afstemming van de parameters beter, is de reactietijd korter en is de verantwoordelijkheid bij problemen duidelijker.
- Beschikt u over CAE-simulatiemogelijkheden?Fabrieken die gebruikmaken van matrijsstroomanalyse kunnen defecten al vóór het openen van de matrijs voorspellen, in plaats van te produceren volgens het "trial-and-error"-principe.
- Is het kwaliteitscontrolesysteem volledig?Beschikt u over een coördinatenmeetmachine, röntgeninspectie, luchtdichtheidstests en steekproefsgewijze controles van mechanische eigenschappen, en kunt u een FAI-rapport voor het eerste exemplaar opstellen?
- Voldoet het productieproces aan uw behoeften?Of er tegelijkertijd sprake is van hoge druk, lage druk en zwaartekracht, en of vacuümgieten of extrusiegieten mogelijk is (dit bepaalt of je onderdelen een warmtebehandeling kunnen ondergaan).
- Levering en reactie: doorlooptijd van proefdrukken, reactietijd van 48 uur, garantievoorwaarden.
He Xin Moulding werd opgericht in 2010 (de voorloper, He Xin Mould Factory, begon in 1995) en beschikt over 2 lagedrukgietmachines, 2 schuine zwaartekrachtgietmachines, 6 zandkernmachines, hogesnelheids-CNC-machines en meerdere EDM-vonkmachines, en biedt diensten aan vanaf 3D-ontwerp, Productie van aluminium gietstukken Een complete dienstverlening, van CNC-fijnbewerking tot verpakking en verzending.
11. Veelgestelde vragen (FAQ)
V1: Wat is spuitgieten?
Spuitgieten is een metaalvormingsproces waarbij gesmolten non-ferrometalen onder hoge druk in precisie-stalen matrijzen worden gespoten, waarna ze snel stollen tot complexe onderdelen met een hoge nauwkeurigheid. Kenmerken van dit proces zijn hoge druk, hoge snelheid en herbruikbare matrijzen.
Vraag 2: Hoeveel tienduizenden cycli bedraagt de levensduur van een spuitgietmatrijs doorgaans?
Gietmatrijzen voor aluminiumlegeringen gaan doorgaans 80.000 tot 200.000 gietcycli mee, terwijl die voor zinklegeringen 300.000 tot 500.000 gietcycli kunnen halen, afhankelijk van het materiaal van de matrijsstaal (H13/SKD61), de hardheid na warmbehandeling (HRC 46–52) en de onderhoudsintervallen.
Vraag 3: Wat is het verschil tussen spuitgieten in een warme kamer en in een koude kamer?
Het toevoersysteem van de hete kamer is in de smeltoven geïntegreerd en is geschikt voor legeringen met een laag smeltpunt, zoals zink en magnesium, en heeft een korte cyclusduur; de koude kamer is een afzonderlijke smeltoven en is geschikt voor legeringen met een hoog smeltpunt, zoals aluminium en koper, en kan een hogere druk aan.
V4: Wat is de meest gebruikte aluminiumlegering voor spuitgieten?
A380 en ADC12 worden het meest gebruikt; A390 is slijtvast en wordt gebruikt voor cilinderblokken; A360 is corrosiebestendig en wordt gebruikt in de scheepvaart en de telecommunicatie.
V5: Vertonen de spuitgietonderdelen poriën? Kunnen ze een warmtebehandeling ondergaan?
Bij gewoon hogedrukgieten kunnen luchtbellen ontstaan die poriën vormen; in dat geval is een T6-warmtebehandeling doorgaans niet mogelijk; als een warmtebehandeling nodig is, moet vacuümgieten of extrusiegieten worden toegepast.
V6: Hoeveel kost een spuitgietmatrijs ongeveer?
Aluminiumlegering-matrijzen met één kamer: 36.000–144.000 yuan; matrijzen met gemiddelde complexiteit: 180.000–288.000 yuan; complexe matrijzen met meerdere kamers of voor auto-onderdelen: 360.000–1.440.000 yuan of meer.
Bron:De procesparameters en gegevens over materiaalsoorten in dit artikel zijn samengesteld op basis van openbaar beschikbare, gezaghebbende bronnen en de praktijkervaring van Hexin Moulding op de productievloer. De prijzen zijn richtprijzen voor de Chinese markt in de periode 2025-2026; de concrete prijzen zijn afhankelijk van de afspraken tussen klant en leverancier.