Wat is precisiebewerking voor 3D-geprinte matrijzen?
Auteur:H.K.X Gepubliceerd op:2026-09-18 Categorie:nieuws Weergaven:2387
Samenvatting:
"De term "3D-geprinte matrijzen" wekt al snel de indruk dat het printwerk direct na afloop in de productie kan worden ingezet. In de praktijk is het echter precies het tegenovergestelde: vrijwel geen enkel metaalonderdeel dat via additive manufacturing is vervaardigd – of het nu gaat om inzetstukken of kernen – wordt zonder precisiebewerking geleverd. Wat men "precisiebewerking voor 3D-geprinte matrijzen" noemt, komt er simpel gezegd op neer dat de geprinte onderdelen met behulp van subtractieve bewerkingsmethoden – zoals CNC-frezen, slijpen, vonkverspaning (EDM) en polijsten – van "ruwstukniveau" naar "matrijskwaliteit’ worden gebracht. In dit artikel worden de principes, de redenen waarom dit nodig is, welke oppervlakken bewerkt moeten worden en welke toleranties moeten worden aangehouden, uitgebreid uitgelegd.
Catalogus van artikelen[Verborgen]
- 1. Concept: gemengde productie, taakverdeling tussen additieve en subtractieve productie
- 2. Waarom moeten 3D-geprinte matrijzen nauwkeurig worden bewerkt?
- 3. Belangrijke oppervlakken die een nauwkeurige bewerking vereisen
- 4. Kernindicatoren: toleranties en oppervlakteruwheid
- 5. Een overzicht van veelgebruikte nabewerkingsprocessen
- 6. Materiaalkeuze: H13 / 420 / koper
- 7. Waarom zijn vormgekoelde matrijzen meer afhankelijk van precisiebewerking?
- 8. Hoe kies je een dienstverlener?
- 9. Veelgestelde vragen
1. Concept: gemengde productie, taakverdeling tussen additieve en subtractieve productie
De term voor de precisiebewerking van mallen voor 3D-printen is in vaktermen Hybride productie ——Additieve fabricage (d.w.z. 3D-printen met metaal / selectief lasersmelten (SLM)) en subtractieve fabricage (CNC-frezen, slijpen) in één proces integreren.
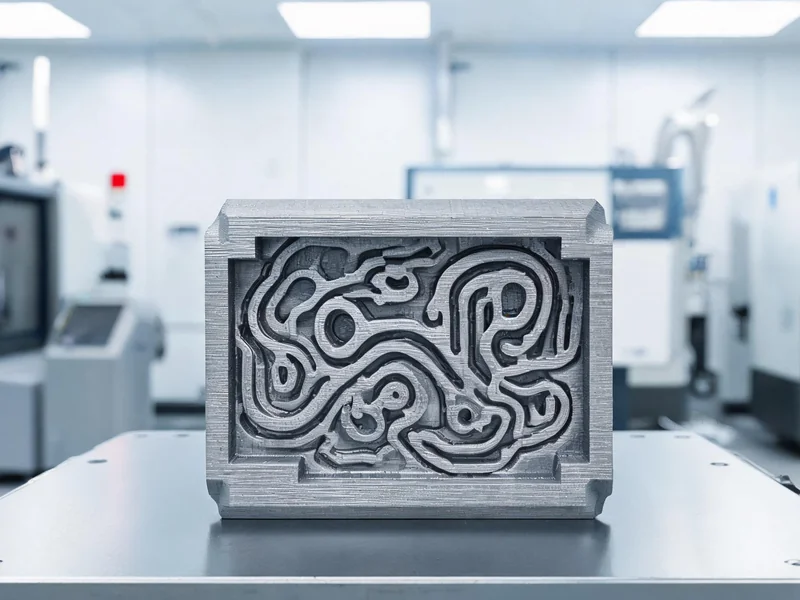
De taakverdeling tussen beide is heel duidelijk: 3D-printen is verantwoordelijk voor de "vorm" , het kan dingen realiseren die met traditioneel boren simpelweg onmogelijk zijn Koelkanalen die de vorm volgen , ingebouwde stromingskanalen, onregelmatige holtes in één bewerking; Precisiebewerking staat garant voor "nauwkeurigheid" , waarbij de scheidingsvlakken, positioneringsgaten en afdichtingsgroeven – de oppervlakken die daadwerkelijk bepalen of een matrijs bruikbaar is – worden vervaardigd volgens de in de tekeningen gespecificeerde toleranties en oppervlakteafwerking. Kortom: additieve fabricage biedt vrijheid, subtractieve fabricage biedt precisie.
De meest gebruikelijke procesroute is"Afdrukken – Nabewerking": Eerst wordt een bijna-definitief inzetstuk met wat speling geprint, waarna de cruciale vlakken op de CNC-machine tot binnen de tolerantie worden nabewerkt. Deze combinatie van stappen wordt al op grote schaal toegepast bij spuitgietmatrijzen, spuitgieten bij matrijzen met een hoge toegevoegde waarde, zoals spuitgietmatrijzen en blaasmatrijzen.
2. Waarom moeten 3D-geprinte matrijzen nauwkeurig worden bewerkt?
Veel mensen die voor het eerst in aanraking komen met additive manufacturing vragen zich af: wordt 3D-printen niet aangeduid als "net-shaping"? Het antwoord is: 3D-printen met metaal is "near-net-shaping", niet "net-shaping". Onderdelen in hun geprinte staat vertonen drie inherente gebreken, waardoor ze niet direct als mal kunnen worden gebruikt:
- Ruwheid van de laag:Bij SLM wordt het metaalpoeder laag voor laag gesmolten en opgestapeld, waardoor het oppervlak van nature een trapvormig laagpatroon vertoont; de ruwheid in gegoten toestand ligt vaak bij Ra 12,5 µm ongeveer, wat bij lange na niet voldoet aan de vereiste Ra-waarde van 0,8 µm voor de vormholte.
- Onvoldoende positioneringsnauwkeurigheid:De nauwkeurigheid bij het 3D-printen ligt doorgaans tussen ±0,05 en 0,1 mm, terwijl voor de scheidingsvlakken en positioneringspenopeningen van matrijzen vaak een nauwkeurigheid van minder dan ±0,01 mm vereist is.
- Microporiën en restspanning:Tijdens het printproces kunnen er microporiën en interne spanningen achterblijven, die moeten worden verwijderd of vermeden door middel van HIP (hot isostatic pressing), warmtebehandeling en nabewerking.
De echte meerwaarde van "3D-geprinte matrijzen" ligt dus niet in het achterwege laten van de bewerking, maar in Voordelen opbouwen op het gebied van complexe koeling en lichtgewicht constructies – iets wat in de traditionele productie niet haalbaar is – en vervolgens de tekortkomingen op het gebied van nauwkeurigheid aanvullen met precisiebewerking . Pas als je dit begrijpt, heb je dit ambacht echt onder de knie.
3. Belangrijke oppervlakken die een nauwkeurige bewerking vereisen
Niet elke zijde van een afdruk hoeft nauwkeurig te worden bewerkt. Alleen die oppervlakken die "door contact en passing hun functie garanderen", vereisen daadwerkelijk CNC-bewerking of slijpen:
| Soort oppervlak | komt overeen met Engels -ity, -ism, -ization | Typische vereisten |
|---|---|---|
| Scheidingsvlak / Sluitvlak | Factoren die de nauwkeurigheid van het sluiten van de matrijs en de bramen bepalen | Hoge vlakheid, Ra ≤ 0,8 µm |
| Positioneergaten / Geleidingskolomgaten | Uitlijning van boven- en ondermatrijs | ±0,005–0,01 mm |
| Vormholte / kernvormoppervlak | Bepaling van het uiterlijk van het product en het ontkisten | Ra 0,2–0,8 µm (gepolijst) |
| Afdichtingsgroef / Afdichtingsvlak | Afdichting van koelwater- en olieleidingen | Ra ≤ 0,8 µm, moet luchtdicht zijn |
| Schroefdraad / Bevestigingsgaten | Compatibel met standaardonderdelen | Standaard nauwkeurigheid van schroefdraad |
| Referentievlak / Opspanningsvlak | Referentiepunten voor de volgende bewerkingsstappen | Vlakheid, parallelliteit |
Advies voor beroepsbeoefenaars: Het is van cruciaal belang om voldoende afwerkingsruimte over te laten bij 3D-geprinte onderdelen. Als er te veel ruimte wordt overgelaten, gaan de voordelen van het printen verloren; als er te weinig ruimte is, kunnen oppervlaktefouten niet worden weggewerkt. Over het algemeen wordt voor belangrijke oppervlakken een afwerkingsruimte van 0,3 tot 0,5 mm aangehouden, afhankelijk van de printapparatuur en de verdere bewerkingsstappen.
4. Kernindicatoren: toleranties en oppervlakteruwheid
Hoeveel "vooruitgang" er met precisiebewerking kan worden geboekt, wordt duidelijk geïllustreerd door twee cijfers. De onderstaande tabel geeft een vergelijking weer van de verschillen in capaciteit tussen additive manufacturing en precisiebewerking:
| norm | 3D-printen met metaal (in printoestand) | Na CNC-precisiebewerking |
|---|---|---|
| Positie-/afmetingenprecisie | ±0,05 ~ 0,1 mm | ±0,005 ~ 0,01 mm |
| Oppervlakteruwheid Ra | ≈ 12,5 µm | Fijnfrezen 1,6 µm / Slijpen 0,4 µm / Spiegelglad 0,2 µm |
| Geschikte gelegenheden | Niet-kritische ruwe oppervlakken | Scheidingsvlak, geleiding, afdichting, vormvlak |
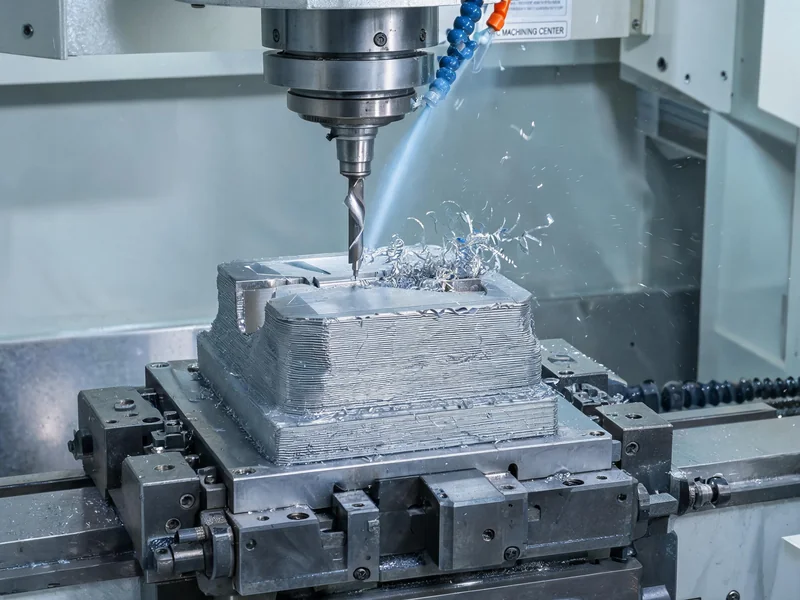
Om van Ra 12,5 µm tot Ra 0,2 µm te komen, zijn er vaak verschillende bewerkingsstappen nodig: grof frezen om de overtollige materiaaldikte te verwijderen → fijn frezen tot Ra 1,6 µm → slijpen tot Ra 0,4 µm → polijsten tot een spiegelglad oppervlak met Ra 0,2 µm. Met elke stap naar een lagere ruwheidsgraad neemt de benodigde arbeidstijd aanzienlijk toe, dus Alleen aandacht besteden aan de oppervlakken die echt een gladde afwerking nodig hebben , is een kernstrategie voor kostenbeheersing.
5. Een overzicht van veelgebruikte nabewerkingsprocessen
De precisiebewerking van 3D-geprinte matrijzen is geen afzonderlijk proces, maar een complete "nabehandelingsketen". Veelvoorkomende voorbeelden hiervan zijn:
- CNC-frezen / -draaien:De belangrijkste bronnen van nauwkeurigheid zijn het bewerken van scheidingsvlakken, gaten, groeven, schroefdraad en eindvlakken.
- Slijpen:Voor vlakheid, parallelliteit en precisieoppervlakken met een Ra-waarde van minder dan 0,4 µm.
- EDM (elektrische vonk):Voor het bewerken van diepe, smalle groeven, scherpe hoeken en het lokaal bijwerken van harde materialen; bijzonder handig na het harden van de geprinte onderdelen.
- Slijpen / polijsten:De vormoppervlakken tot een spiegelgladheid van Ra 0,2 µm afwerken, om het ontvormen en het oppervlak van het product te verbeteren.
- Zandstralen / gritstralen:De textuur van de niet-kritieke vlakken uniform maken en slakresten verwijderen.
- HIP (thermische isostatische persing):De interne microporiën worden afgesloten, waardoor de dichtheid en de vermoeidheidsweerstand worden verbeterd.
- Warmtebehandeling:H13 wordt doorgaans gehard bij 860 °C en vervolgens tweemaal getemperd bij 520 °C, waardoor een hardheid van 48 tot 56 HRC wordt bereikt.
Een betrouwbare leverancier zal deze bewerkingen op basis van de functionele eisen van de onderdelen in een duidelijk productieproces inrichten, in plaats van "na het printen zomaar even twee keer te frezen".
6. Materiaalkeuze: H13 / 420 / koper
Bij de materiaalkeuze voor 3D-geprinte matrijsinzetstukken wordt in principe dezelfde benadering gevolgd als bij traditionele matrijsstaalsoorten, alleen is het materiaal nu in poedervorm:
| maken | Hardheid (na warmtebehandeling) | Toepasselijke scenario's |
|---|---|---|
| H13 warmwerkstaal | 48 ~ 56 HRC | Industriestandaarden voor spuitgiet- en drukgietmatrijzen, bestand tegen thermische vermoeidheid en thermische scheurvorming |
| 420 roestvrij staal | ongeveer 48 tot 52 HRC | Corrosiebestendige matrijzen voor onder meer de medische sector en de voedingsmiddelenindustrie |
| C18150 koperlegering | Lager (prioriteit voor warmtegeleiding) | Inzetstukken met een hoge koelbehoefte en een warmtegeleidingscoëfficiënt van meer dan 300 W/m·K |
Bij hogetemperatuurtoepassingen zoals spuitgieten,H13 heeft de voorkeur——Het is vervaardigd uit een legering van 5% chroom + vanadium-molybdeen, die ook bij herhaalde warm-koudcycli haar taaiheid behoudt en bestand is tegen thermische scheurvorming. Dit is precies de reden waarom deze legering op grote schaal en voor lange tijd wordt gebruikt in grote spuitgietmatrijzen voor de automobielindustrie (motorblokken, accubehuizingen). Voor meer informatie over de structuur en de belangrijkste aspecten van het koelontwerp van spuitgietmatrijzen kunt u hier verder lezen Ontwerp van aluminium spuitgietmatrijzen Een artikel.
7. Waarom zijn vormgekoelde matrijzen meer afhankelijk van precisiebewerking?
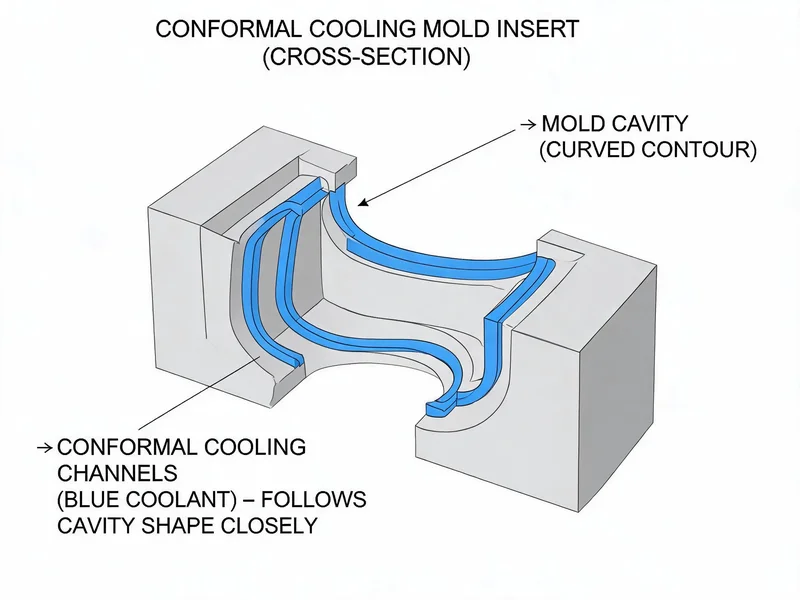
Conformale koeling (Conformal Cooling) is de meest succesvolle toepassing van 3D-printen in de matrijzenindustrie: de koelkanalen zijn niet langer rechte gaten, maar de contouren van de vormholte volgen , op gelijke afstand van het vormoppervlak, waardoor de warmte gelijkmatig wordt afgevoerd. Het voordeel hiervan is heel duidelijk: de vormcyclus kan doorgaans met 20%~30% worden verkort, en ook de kromtrekking en maatafwijkingen van het product worden verminderd.
Maar vormafhankelijke koeling is juist Dit maakt precisiebewerking nog moeilijker: Het kanaal ligt heel dicht bij de vormholte, soms zelfs maar enkele millimeter. Wanneer je het scheidingsvlak of de afdichtingsgroef bewerkt, zal er, zodra je te diep snijdt, Een doorgang in het waterkanaal maken , waardoor het gehele inzetstuk onbruikbaar wordt. Daarom stellen inzetstukken met vormgepaste koeling hogere eisen aan de bewerkingsopslag, de gereedschapspaden en de controle: na het bewerken moeten de koelkanalen nog worden Druktests en lektests, om ervoor te zorgen dat de waterkanalen ook bij langdurige hoge druk niet gaan lekken. Bij de daadwerkelijke massaproductie worden vormgekoelde inzetstukken doorgaans gecombineerd met Productie van aluminium gietstukken Het proces wordt gezamenlijk getest, waarbij de koeleffecten en de consistentie van het product worden gecontroleerd aan de hand van de werkelijke productietempo’s.
Belangrijkste risico’s: Bij vormgekoelde inzetstukken moet men "tijdens het ontwerpen rekening houden met de bewerking". Als de koelkanalen, afdichtingsgroeven, uitstootpinnen en bevestigingsgaten elkaar hinderen, is de kans groot dat er tijdens de bewerking gaten scheuren. Het wordt aanbevolen om in de ontwerpfase een beoordeling van de produceerbaarheid uit te voeren en daarbij de bewerkingsreferentiepunten en de uitwijkingen voor de koelkanalen vast te leggen.
8. Hoe kies je een dienstverlener?
Er zijn veel fabrieken die metaal kunnen printen, maar er zijn er maar weinig die ook de nabewerking goed kunnen uitvoeren. Bij het kiezen van een leverancier raden we aan om vooral op vier punten te letten:
- Gaat het om een geïntegreerde aanpak van "additieve en subtractieve" productie:Het is het beste om het drukken en de afwerking bij één en hetzelfde bedrijf te laten uitvoeren, om te voorkomen dat er met de verantwoordelijkheid wordt geschoven en er herhaaldelijk over de marges moet worden gecommuniceerd.
- Heeft u ervaring in de matrijzenindustrie:Alleen een team dat ervaring heeft met het vervaardigen van spuitgietmatrijzen en drukgietmatrijzen begrijpt de logica achter het bewerken van scheidingsvlakken, ontvormingshellingen en koelkanalen.
- Is er een volledig testrapport beschikbaar:Traceerbare gegevens over toleranties, hardheid en oppervlakteruwheid, evenals verslagen van druk- en lektests van de waterleidingen.
- Mogelijkheden op het gebied van warmtebehandeling en HIP:De hardheid kan worden ingesteld op 48 tot 56 HRC, en het materiaal is in staat om microporiën af te sluiten.
9. Veelgestelde vragen
V1: Wat is precisiebewerking voor 3D-geprinte matrijzen?
Het nabewerken van met 3D-printing vervaardigde matrijsonderdelen door middel van CNC-bewerking, slijpen, vonkverspaning en polijsten, waarbij de nauwkeurigheid en oppervlakteafwerking van de cruciale vlakken worden gewaarborgd, is in wezen een hybride productiemethode waarbij additieve en subtractieve technieken worden gecombineerd.
Vraag 2: Waarom moeten 3D-geprinte matrijzen nog steeds met CNC worden bewerkt?
De afdrukken vertonen van nature laagstrepen (ongeveer Ra 12,5 µm) en microporiën, en hebben een nauwkeurigheid van slechts ±0,05 tot 0,1 mm. Dit voldoet niet aan de eisen voor passing en afdichting van matrijzen, waardoor nabewerking nodig is tot een nauwkeurigheid van ±0,005 tot 0,01 mm en een ruwheid van minder dan Ra 0,8 µm.
Vraag 3: Welk materiaal wordt gebruikt voor inzetstukken in 3D-geprinte matrijzen?
Voor spuitgieten en spuitgieten wordt meestal H13 (48–56 HRC) gebruikt, voor corrosiebestendigheid roestvrij staal 420 en voor toepassingen waarbij een hoge warmtegeleiding vereist is, koper C18150.
V4: Wat zijn de bijzonderheden bij de precisiebewerking van vormgekoelde matrijzen?
Aangezien de koelkanalen dicht bij de holle ruimte liggen, moet tijdens de bewerking de wanddikte worden gecontroleerd om te voorkomen dat de koelkanalen worden doorboord; na de bewerking moeten de koelkanalen bovendien worden onderworpen aan druk- en lektests.
Vraag 5: Zijn de kosten voor de precisiebewerking van 3D-geprinte matrijzen hoog?
De initiële kosten liggen hoger dan bij traditionele koelinzetstukken, maar dankzij kortere cyclustijden (20%~30%) en minder afkeuringen als gevolg van vervorming kan de investering snel worden terugverdiend, waardoor deze oplossing bij grote producties een betere prijs-kwaliteitverhouding biedt.